 Italian
 English
 Spanish
 German
 Russian
 French
Il trattamento termico dell'alluminio è un processo termico controllato utilizzato per modificare le proprietà meccaniche di specifiche leghe di alluminio. Attraverso il riscaldamento e il raffreddamento rapido mediante soluzioni, tempra e invecchiamento, i produttori possono aumentare in modo significativo la resistenza alla trazione, migliorare la formabilità o alleviare le tensioni interne residue.
Tuttavia, in officina, il trattamento termico va oltre la semplice scienza dei materiali: rappresenta una decisione fondamentale per la pianificazione del processo. Supponiamo di ricevere un disegno per una staffa in alluminio 6061 con un raggio di piegatura ridotto di 1t, in cui si specifica un 6061-T6 tempra. È meglio procurarsi una lamiera T6 e rischiare la formazione di crepe sull’arco esterno durante la piegatura, oppure piegarla quando è ancora morbida e sottoporla successivamente a un trattamento termico per ottenere la tempra T6?
Prima di elaborare un preventivo o finalizzare un progetto, gli ingegneri e i team addetti agli acquisti devono valutare le condizioni dei materiali in entrata, i rischi dimensionali post-trattamento e la documentazione di collaudo richiesta. Da queste valutazioni dipendono i costi di produzione e i tempi di consegna.

Quali leghe di alluminio possono essere indurite mediante trattamento termico?
La scelta di una lega non adeguata può bloccare la produzione prima ancora che la lavorazione abbia inizio. Sapere quale serie è soggetta all’indurimento termico è fondamentale per definire il percorso di lavorazione.
6061 e 5052
Le leghe di alluminio acquisiscono resistenza grazie a diversi meccanismi. Per illustrare questo concetto, prendiamo in esame due materiali comunemente utilizzati in officina: il 6061 e il 5052.
La lega 6061 è trattabile termicamente; raggiunge la sua resistenza finale attraverso l’indurimento per precipitazione (invecchiamento). Al contrario, la lega 5052 non è trattabile termicamente. Una tempra come la 5052-H32 si basa sulla lavorazione a freddo (incrudimento) per aumentare la resistenza, seguita da un trattamento di stabilizzazione a bassa temperatura. Sebbene la 5052 possa essere ricotta per ammorbidire il materiale in vista di lavorazioni complesse, non può essere indurita tramite trattamento termico. In generale, le leghe delle serie 2000, 6000 e 7000 sono trattabili termicamente, mentre quelle delle serie 1000, 3000 e 5000 vengono indurite esclusivamente tramite lavorazione a freddo.
Ricottura, trattamento in soluzione, tempra e invecchiamento
Il trattamento termico dell'alluminio si divide generalmente in due categorie: rammollimento e indurimento.
Ricottura viene utilizzato per ammorbidire il materiale, eliminando le tensioni residue o gli effetti della precedente lavorazione a freddo, al fine di migliorare la formabilità in vista delle successive operazioni di piegatura o formatura.
Quando l'obiettivo è aumentare la resistenza, la sequenza standard di trattamento termico prevede tre fasi: trattamento in soluzione, tempra e invecchiamento. Innanzitutto, durante il trattamento in soluzione la lega viene riscaldata a una temperatura specifica per dissolvere gli elementi di lega nella matrice di alluminio. Successivamente, la tempra raffredda rapidamente il pezzo per intrappolare temporaneamente tali elementi in una soluzione solida. Tuttavia, questo rapido raffreddamento è anche la causa principale delle tensioni residue e delle deformazioni dei pezzi in officina. Infine, l’invecchiamento consente a questi elementi intrappolati di formare particelle di precipitato fini, aumentando così la resistenza del materiale. L’invecchiamento naturale avviene a temperatura ambiente nel corso del tempo, mentre l’invecchiamento artificiale ricorre a un riscaldamento controllato per accelerare il processo. Le temperature specifiche e i tempi di mantenimento dipendono dal tipo di lega, dalla forma del prodotto e dalle specifiche di settore applicabili.
Questo video mostra il processo di tempra in un contesto industriale, illustrando il rapido shock termico che, se non gestito correttamente, può causare la deformazione dei pezzi.
Cosa ti rivela il codice Temper?
Il codice di tempra associato al tipo di lega ne rivela l'intera storia termica. Decifrare questo suffisso aiuta a prevedere con esattezza come si comporterà il materiale durante la lavorazione.
Codici di temperatura comuni
La designazione del trattamento termico (la lettera e i numeri che seguono la denominazione della lega) indica la sequenza specifica di lavorazione a cui è stato sottoposto il materiale. Comprendere questi codici aiuta a valutare la formabilità e il comportamento durante la lavorazione meccanica.
| Temperamento | Cronologia delle elaborazioni | Cosa valutare durante la selezione |
| O | Ricotto | A prescindere dal fatto che il pezzo richieda una formatura complessa o un imbutitura profonda. |
| H32 | Indurito per deformazione e stabilizzato | Ad esempio, se un pezzo in lamiera 5052 possa soddisfare contemporaneamente sia i limiti di piegatura che i requisiti di resistenza. |
| T4 | Soluzione sottoposta a trattamento termico e stagionata naturalmente | Ad esempio, se il pezzo richiede operazioni di formatura impegnative prima dell’invecchiamento artificiale finale a T6. |
| T5 | Raffreddato al termine di un processo di formatura ad alta temperatura e sottoposto a stagionatura artificiale | Ad esempio, se un profilo estruso 6063 soddisfi i requisiti di proprietà in una specifica sezione trasversale e con un determinato spessore della parete. |
| T6 | Soluzione sottoposta a trattamento termico e invecchiamento artificiale | I requisiti di resistenza specificati e l'effetto di eventuali successive operazioni di piegatura o saldatura sul materiale. |
| T651 | Trattato termicamente in soluzione, sottoposto a distensione per l’eliminazione delle tensioni mediante stiramento controllato e invecchiato artificialmente | Ad esempio, se una lamiera spessa richieda una sgrossatura CNC pesante pur mantenendo tolleranze di planarità molto strette. |
| T73 | Soluzione sottoposta a trattamento termico e a invecchiamento artificiale speciale | Ad esempio, se un componente in 7075 dia priorità alla resistenza alla corrosione sotto sforzo rispetto alla resistenza massima. |
Nota: per alcuni prodotti estrusi, le specifiche applicabili possono consentire che il trattamento termico in soluzione necessario per ottenere il tempro T6 venga eseguito in linea (tramite tempra immediata all’uscita dalla pressa di estrusione) anziché in un’operazione separata in forno.
Valori tipici e valori minimi specificati
Nell’analizzare i dati relativi ai materiali, è necessario distinguere tra proprietà tipiche e valori minimi specificati. Ad esempio, confrontando le lamiere 6061-T4 e 6061-T6 (spesso indicate con spessori compresi tra 0,063″ e 0,249″) si nota una differenza misurabile nei limiti meccanici. Il 6061-T4 presenta una resistenza alla trazione massima tipica di circa 35 ksi, mentre il 6061-T6 raggiunge in genere i 45 ksi.
Tuttavia, gli ingegneri e i team addetti agli acquisti devono fare riferimento ai valori minimi specificati stabiliti dalle norme (come la norma ASTM B209 per le lamiere e le lastre di alluminio) ai fini dell’accettazione dei componenti. I valori tipici sono utili per la selezione iniziale del materiale e per la stima dei raggi di curvatura, ma sono i valori minimi specificati a determinare se un determinato lotto di materiale supera il controllo di qualità al momento della consegna, come documentato nel rapporto di prova di fabbrica (MTR).
Quando è opportuno piegare, lavorare a macchina o saldare il pezzo?
La tempistica delle fasi di lavorazione in relazione al trattamento termico determina sia la precisione dei pezzi che i costi di produzione. Stabilite per tempo il percorso di lavorazione per evitare la formazione di crepe, deformazioni o scarti.
Piegatura e stagionatura finale
Tornando alla staffa 6061 citata nell’introduzione, l’officina valuta generalmente due soluzioni. Se il disegno consente una regolazione interna raggio di curvatura, è possibile eseguire una piegatura di prova sulla lamiera T6. Se la piegatura del T6 è inevitabile, assicurarsi che la linea di piegatura sia perpendicolare alla direzione delle fibre del materiale per ridurre al minimo la formazione di crepe e prepararsi a notevoli variazioni di ritorno elastico.
Se il raggio stretto è un requisito imprescindibile, è necessario valutare l’utilizzo di una tempra più morbida (come T4 o condizione O) per la formatura, seguita da un trattamento termico per raggiungere la tempra T6. In questo scenario, verificare con l’ufficio tecnico il percorso post-trattamento e i requisiti di collaudo finale. Inoltre, se il progetto consente la sostituzione della lega, includere il 5052-H32 nel confronto per trovare un equilibrio tra formabilità e requisiti strutturali.
Lavorazione di sgrossatura e di finitura
Nella lavorazione CNC di involucri a pareti sottili, la sequenza di asportazione del materiale è fondamentale tanto quanto il trattamento termico. Si inizi valutando l’utilizzo di lamiere sottoposte a distensione (come la T651). La prassi standard consiste nel lavorare grossolanamente la maggior parte del materiale, sganciare il pezzo e misurarlo allo stato libero. Ove possibile, programmare una asportazione di materiale uguale su entrambi i lati della lamiera per mantenere equilibrate le tensioni residue.
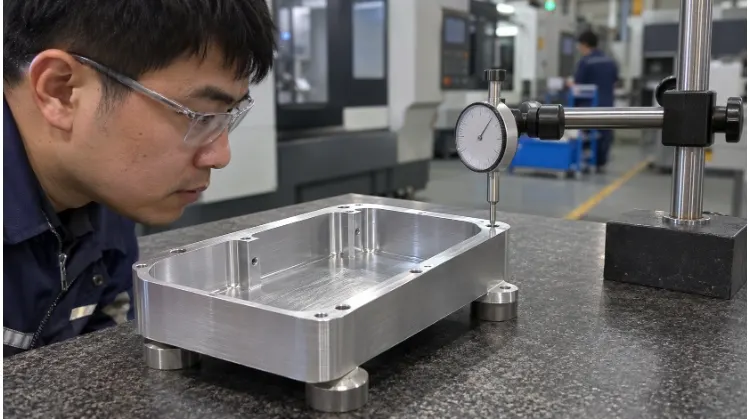
Si pianifica quindi la lavorazione di finitura in base alla distorsione osservata e al materiale residuo. Se l'ordine prevede che il pezzo lavorato sia sottoposto a un ciclo di trattamento termico separato, concordare in anticipo quali superfici richiedono un margine di materiale aggiuntivo per compensare la distorsione termica e quali dimensioni critiche devono essere sottoposte a una nuova ispezione in seguito.
Saldatura e rammollimento locale
Se si aggiunge un cordone di saldatura a quella staffa in 6061-T6, il calore dell’arco altererà la tempra. L’area immediatamente circostante il giunto — la zona termicamente alterata (HAZ) — si ammorbidirà localmente, avvicinandosi spesso a una condizione T0. Il disegno tecnico deve specificare chiaramente i requisiti meccanici relativi al giunto saldato stesso.
Se si valuta il ricorso al trattamento termico post-saldatura (PWHT) per ripristinare la resistenza dell’intero assemblaggio, è necessario tenere conto di come il filo d’apporto reagisce al ciclo termico. Ad esempio, il filo d'apporto standard 4043 non reagisce bene al PWHT senza assorbire magnesio dal metallo di base, rendendo spesso necessario l'uso di un filo d'apporto 4643 per raggiungere la resistenza desiderata.
Il video qui sotto mostra come il calore della saldatura influisca sull'alluminio e quali siano le tecniche pratiche utilizzate per garantire l'integrità dei giunti in officina.
Quali sono le cause della deformazione o della scarsa resistenza?
Per risolvere i problemi legati agli errori nel trattamento termico è necessario individuare la fase esatta in cui si è verificato il difetto. Individuare sistematicamente la causa principale prima di modificare i parametri del forno o i programmi di lavorazione.
Distorsione dopo la tempra o lo sgancio
Individuare il punto esatto in cui il pezzo è uscito per la prima volta dai limiti di tolleranza. Se il pezzo si deforma immediatamente dopo la tempra, controllare il processo di trasferimento dal forno alla vasca. Verificare la presenza di notevoli variazioni dello spessore delle pareti nel progetto, un supporto inadeguato delle rastrelliere, la formazione di sacche di vapore in fori ciechi, oppure un ritardo di raffreddamento (tempo di trasferimento dal forno al serbatoio) superiore a 10-15 secondi.
Se la distorsione si manifesta solo dopo il distacco dalla fresatrice CNC, è possibile che il trattamento termico non sia la causa. Verificare la pressione di serraggio, la sequenza di asportazione del materiale e la tensione residua nella piastra in entrata. Per rendere i dati comparabili, utilizzare un registro di misurazione fase per fase che riporti le esatte posizioni di misurazione e le condizioni fisiche di supporto del pezzo durante ogni controllo.

Bassa resistenza dopo l'invecchiamento
Quando un componente non supera una prova di durezza o di trazione, verificare innanzitutto il lotto di materiale in entrata e la temperatura di tempra riportate nel rapporto di prova di laminazione (MTR). Successivamente, controllare i registri relativi al trattamento termico: tempi a temperatura, durata della tenuta, ritardo di tempra e registrazioni relative all’invecchiamento artificiale.
È necessario distinguere tra il raggiungimento del setpoint da parte del forno e il raggiungimento effettivo della temperatura target da parte del nucleo del pezzo; una termocoppia di carico rappresentativa (anziché un semplice sensore del forno) dovrebbe documentare questo ritardo. La bassa resistenza deriva solitamente da una soluzione incompleta o da un ritardo nella tempra che consente una precipitazione prematura. Al contrario, il surriscaldamento provoca la fusione eutettica, rendendo l’alluminio fragile e irrecuperabile. Basare tutti i giudizi finali e l’analisi delle cause alla radice sui limiti definiti nelle specifiche di progetto applicabili.
Cosa devono contenere il disegno, il preventivo e il verbale di ispezione?
Una documentazione chiara evita costosi malintesi in officina. Specificate esattamente cosa vi aspettate dal fornitore per quanto riguarda il percorso di lavorazione e i prodotti finali.
Requisiti relativi ai materiali e ai processi
Quando si richiede un preventivo per la staffa 6061, presentare due diversi scenari di lavorazione aiuta l'ufficio acquisti a valutare il costo effettivo di produzione.
- Percorso A | Dall’approvvigionamento alla tempra finale: Il preventivo deve prevedere l'utilizzo di materiale certificato 6061-T6 conforme alla norma specificata. Il fornitore è tenuto a presentare il rapporto di collaudo di fabbrica (MTR) al momento della ricezione del materiale. L'ispezione finale verte sulla conformità del raggio di curvatura interno, sull'assenza di fessurazioni sull'arco esterno e sulle tolleranze dimensionali dopo la formatura.
- Percorso B | Prima la formatura, poi il trattamento termico: Il preventivo si basa sulla formatura di un materiale in stato di tempra iniziale più morbido e sul successivo trattamento termico a T6. Il fornitore deve specificare lo stato di tempra iniziale previsto, il ciclo di trattamento termico e le specifiche di lavorazione applicabili ai fini dell’approvazione tecnica. L'ordine di acquisto (PO) deve definire chiaramente lo stato di tempra finale richiesto, il metodo di verifica meccanica e quali dimensioni richiedono una nuova misurazione dopo il trattamento (tenendo conto del leggero aumento o restringimento dimensionale che si verifica durante i cambiamenti di fase termici).
Costi per lotto e tempi di consegna
Il costo del trattamento termico varia notevolmente in base al volume. Un forno consuma un’enorme quantità di energia, sia che si tratti di trattare cinque staffe prototipo sia che si tratti di una serie di produzione di cinquecento pezzi. È importante verificare sempre il costo minimo per lotto applicato dal fornitore per il ciclo di trattamento in forno.
Quando si confrontano i preventivi, chiarire cosa copre effettivamente il prezzo unitario. Assicurarsi che includa le operazioni ausiliarie necessarie, quali la realizzazione di scaffalature su misura (essenziale poiché l’alluminio perde integrità strutturale e può deformarsi sotto il proprio peso alle temperature di soluzione), la raddrizzatura meccanica post-tempra, la logistica per il trattamento termico esternalizzato e la reportistica obbligatoria sulla qualità. Per effettuare un confronto equo tra l’Opzione A e l’Opzione B, valutare entrambe le opzioni in base agli stessi criteri di accettazione finale e calcolare i tempi di consegna fino allo stesso identico traguardo, come ad esempio la consegna del Ispezione del primo articolo (FAI) rapporto.
Documentazione di accettazione
Adegua i requisiti del tuo progetto a tre tipi distinti di documentazione per garantire la piena tracciabilità.
Innanzitutto, richiedere il Rapporto di prova in fabbrica (MTR) per verificare la qualità della lega in entrata, il grado di tempra e il lotto di fusione. In secondo luogo, richiedere registrazioni relative ai trattamenti termici (come i grafici del forno e i registri di invecchiamento) per verificare il lotto di lavorazione e confermare il rispetto della ricetta termica approvata. In terzo luogo, fare affidamento sul rapporti di ispezione dimensionale e meccanica per verificare la conformità dei prodotti finiti.
Se la planarità è una caratteristica critica, il disegno deve specificare l’operazione esatta al termine della quale viene misurata e le condizioni fisiche di supporto durante l’ispezione (ad esempio, in stato serrato o libero, secondo la norma ASME Y14.5 o norme ISO equivalenti). Se il progetto richiede prove di prestazione fisica, indicare esplicitamente il metodo di prova, il protocollo di campionamento dei provini (chiarendo se si debba testare un “provino di riferimento” separato proveniente dallo stesso carico del forno o se si debba sottoporre a prova distruttiva un pezzo di produzione) e i valori minimi di accettazione secondo lo standard industriale di riferimento.
Sei pronto a ottimizzare i tuoi componenti in alluminio?
La scelta del trattamento termico e del percorso di lavorazione adeguati colma il divario tra la scienza dei materiali e la realtà della produzione. Se nel vostro prossimo progetto dovete conciliare tolleranze ristrette, piegature complesse o requisiti meccanici rigorosi, il nostro team di ingegneri può valutare la producibilità del vostro progetto. Inviateci oggi stesso i vostri file CAD o le vostre richieste di preventivo per individuare la strategia di produzione più affidabile ed economicamente vantaggiosa per i vostri componenti.