
 Italian
 English
 Spanish
 German
 Russian
 French

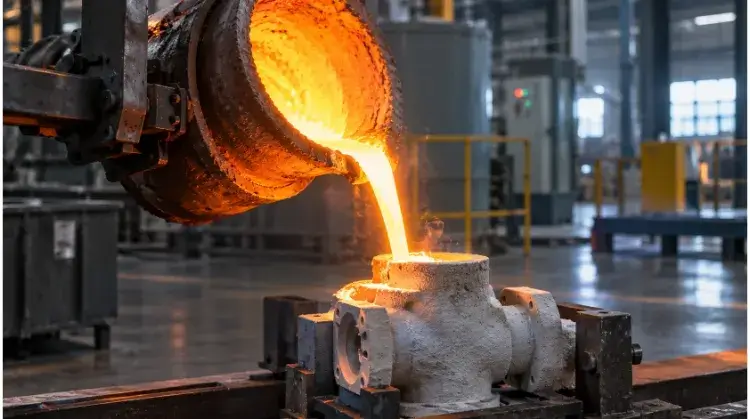
La fusione dell'acciaio inossidabile è un processo di produzione che consiste nel versare leghe di acciaio inossidabile fuse in stampi per realizzare componenti complessi, con forma quasi definitiva. Si tratta del metodo più conveniente per realizzare parti durevoli e resistenti alla corrosione, dotate di cavità interne complesse, la cui lavorazione con le tradizionali macchine a controllo numerico (CNC) risulterebbe troppo costosa.
Tuttavia, per ottenere con successo questi pezzi fusi non basta semplicemente inviare via e-mail un modello CAD 3D a una fonderia. La differenza tra un componente dalle prestazioni elevate e un costoso mucchio di scarti sta nel modo in cui si bilancia la composizione chimica della lega, si gestisce lo spessore delle pareti per prevenire il ritiro interno e si specificano con precisione i margini di lavorazione secondaria.
Se state esaminando un modello CAD o preparando una richiesta di preventivo, dovete semplicemente sapere come far realizzare il componente senza difetti né superamento dei costi. Ecco esattamente ciò che conta in officina: scegliere la lega giusta, modificare il progetto per evitare il ritiro e tenere i costi nascosti fuori dai vostri preventivi.
Guida rapida: Panoramica sulla fusione dell'acciaio inossidabile
- Processi principali: Fusione a cera persa, fusione in sabbia e fusione centrifuga.
- Parti tipiche: Corpi valvola con canali interni, giranti per pompe e staffe strutturali.
- Voti comuni: CF8 (304), CF8M (316), CA6NM e leghe duplex.
- Specifiche da definire sin dall'inizio: Tolleranze di lavorazione, tolleranze dimensionali secondo la norma ISO 8062, rugosità superficiale allo stato di fusione (ad es. Ra 3,2 – 6,3 µm) e certificati di conformità del materiale secondo la norma EN 10204 3.1.
Quando scegliere la fusione in acciaio inossidabile
Per valutare se un componente debba essere realizzato mediante fusione occorre considerare la geometria, lo spreco di materiale e il volume di produzione. La fusione non è un’alternativa predefinita alla lavorazione meccanica; diventa economicamente vantaggiosa solo quando vengono soddisfatte determinate condizioni strutturali.
Cavità interne complesse e geometrie irregolari
La fusione diventa una soluzione praticabile quando la geometria di un pezzo rende inefficiente la lavorazione CNC. Per componenti quali corpi valvola con canali interni che si intersecano, giranti curve per pompe o raccordi per fluidi di forma irregolare, la lavorazione a 5 assi presenta spesso difficoltà legate alla portata degli utensili e trasforma oltre 60% della billetta grezza in scarti. Modellando il metallo in modo che si avvicini alla sua forma finale, la fusione riduce al minimo i tempi di taglio e abbassa significativamente i costi delle materie prime.
Accorpamento delle parti per eliminare la saldatura
La fusione consente di combinare più parti lavorate e staffe in lamiera in un unico componente integrato. Ciò elimina i cordoni di saldatura, che rappresentano spesso punti deboli soggetti a fatica e corrosione localizzata.
Tuttavia, il consolidamento dei componenti richiede una valutazione dei pro e dei contro: sebbene si risparmi in termini di fasi di assemblaggio e controlli dei giunti, la struttura realizzata in un unico pezzo fuso deve essere sottoposta a un’approfondita verifica iniziale delle prestazioni per garantire che soddisfi i requisiti di resistenza al carico dell’assemblaggio originale composto da più parti.
Alternative di produzione
Ogni metodo di produzione presenta soglie di volume e limiti fisici. La scelta tra fusione, lavorazione diretta, forgiatura o saldatura Dipende in larga misura dalla quantità ordinata e dai requisiti funzionali.
| Metodo di produzione | Ideale per | Punto di pareggio in termini di volume e costo | Principali limitazioni |
| Fusione a cera persa | Cavità interne, forme quasi definitive, curve complesse. | La produzione di utensili raggiunge il punto di pareggio intorno a 300–500 unità rispetto al CNC a 5 assi. | Costi iniziali per gli stampi (stampi in alluminio); resistenza alla trazione inferiore rispetto ai pezzi forgiati. |
| Lavorazione CNC | Tolleranze strette (IT6-IT7), profili squadrati/piatti. | Prototipi e piccole serie (da 1 a 100 pezzi). | Elevato spreco di materiale; costo molto elevato in caso di cavità profonde. |
| Forgiatura | Applicazioni soggette a sollecitazioni elevate che richiedono resistenza direzionale. | Volumi elevati (in genere oltre 5.000 unità) a causa dei costi elevati degli stampi in acciaio. | Solo geometrie semplici e solide; non è possibile creare cavità interne. |
| Strutture saldate | Grandi telai strutturali, involucri semplici. | Tirature limitate (da 1 a 50 unità). | I cordoni di saldatura comportano la formazione di zone termicamente alterate (HAZ) e il rischio di deformazioni. |
Consiglio da esperto per gli acquirenti: Nel valutare il casting rispetto a Lavorazione CNC, calcolare la velocità di asportazione del materiale. Se il pezzo finito pesa 1 kg ma per la sua lavorazione è necessario un blocco grezzo da 4 kg, la fusione a cera persa è solitamente la soluzione più conveniente per ordini superiori a 300 unità.
Confronto tra i principali processi di fusione dell'acciaio inossidabile
Se la fusione è la soluzione giusta, il passo successivo consiste nella scelta del metodo di fusione specifico. La scelta determina i costi iniziali per gli stampi, la finitura superficiale prevista e l’entità della lavorazione secondaria necessaria.
Fusione a cera persa (processo a cera persa)
La fusione a cera persa prevede l'utilizzo di uno stampo in alluminio per realizzare un modello in cera, che viene poi rivestito con una sospensione ceramica. La cera viene fusa (bruciata) e l'acciaio inossidabile fuso viene colato nel guscio ceramico cavo così ottenuto.
Questo metodo riproduce i dettagli più fini e in genere garantisce tolleranze lineari pari a ISO 8062 DCTG da 5 a 7 con una rugosità superficiale al momento della fusione pari a Ra 3,2 – 6,3 µm. Il peso dei pezzi varia solitamente da pochi grammi fino a 50 kg (110 libbre). Sebbene ciò riduca drasticamente la necessità di fresature pesanti, le superfici di accoppiamento critiche, le filettature e i fori con tolleranze strette richiederanno comunque una lavorazione secondaria con macchine CNC.
Verifica dei limiti: Non aspettatevi tolleranze strette nei fori di piccole dimensioni realizzati direttamente nella fusione; i fori inferiori a 5 mm richiedono generalmente una foratura successiva piuttosto che la realizzazione direttamente nella fusione.
Fusione in sabbia
La fusione in sabbia prevede la realizzazione dello stampo esterno con una miscela di sabbia e legante, utilizzando anime in sabbia per modellare le cavità interne. Si tratta della scelta più pratica per pezzi di grandi dimensioni — come gli alloggiamenti di pompe industriali pesanti o le basi di apparecchiature che superano i 100 kg — nei quali i gusci ceramici della fusione a cera persa si frantumerebbero sotto il peso del metallo. La realizzazione degli stampi iniziali (modelli in legno o poliuretano) è più rapida ed economica rispetto a quella degli stampi in alluminio e cera.
Il compromesso riguarda la precisione. La fusione in sabbia comporta in genere tolleranze più ampie intorno a ISO 8062 DCTG da 10 a 12 e una finitura superficiale più ruvida di Ra 12,5 – 25 µm. Questi componenti richiedono margini di lavorazione più ampi e una finitura post-lavorazione più aggressiva per soddisfare i requisiti di assemblaggio.
Consiglio da esperto per gli ingegneri: Se le dimensioni del pezzo consentono di utilizzare entrambi i processi, confronta il costo totale di consegna. Gli stampi per la fusione in sabbia sono più economici, ma le pesanti lavorazioni secondarie necessarie per ottenere una rugosità superficiale Ra 12,5 e le ampie tolleranze spesso rendono il pezzo finale più costoso per le produzioni di medio volume.
Fusione centrifuga
L'acciaio inossidabile fuso viene versato in uno stampo rotante in metallo o grafite. La forza centrifuga spinge il metallo liquido, più denso, contro le pareti, mentre gli ossidi, più leggeri, galleggiano verso il diametro interno. Questo processo è riservato esclusivamente a forme cilindriche cave e simmetriche, quali tubi, tubi a pareti spesse e componenti ad anello. Dopo la fusione, sia il diametro interno che quello esterno vengono solitamente lavorati per rimuovere le impurità superficiali e ottenere le dimensioni finali.
Scegli i tipi di acciaio inossidabile adatti alla tua applicazione
La scelta del materiale giusto non consiste nel selezionare una classe in base a un termine gergale del settore (ad esempio, “classe marina”). Richiede invece di adattare la composizione chimica della lega direttamente all’ambiente operativo del componente, ai carichi meccanici e alle lavorazioni successive.
Resistenza alla corrosione: CF8 vs. CF8M
Per applicazioni industriali generiche che prevedono la movimentazione di acqua dolce o sostanze chimiche poco aggressive, CF8 (l'equivalente in ghisa del 304) garantisce una resistenza alla corrosione sufficiente. Tuttavia, se il componente è esposto a cloruri (acqua salata, sali antigelo) o a specifici fluidi di lavorazione chimica, è necessario CF8M (equivalente alla lega 316). L'aggiunta di molibdeno 2-3% nella lega CF8M previene la corrosione puntiforme e interstiziale, specialmente nelle aree in cui i fluidi stagnanti potrebbero accumularsi nella geometria del pezzo fuso.
Requisiti di saldatura: l'opzione a basso tenore di carbonio
Se il componente fuso deve essere saldato a un sistema di tubazioni o richiede riparazioni strutturali mediante saldatura, l’acciaio standard CF8 o CF8M comporta un rischio. Il calore generato dalla saldatura provoca una reazione tra il carbonio e il cromo, con la formazione di carburi di cromo ai confini dei grani — un processo denominato “sensibilizzazione”. Ciò rende l’area di saldatura altamente vulnerabile alla corrosione intergranulare.
Per evitare che ciò accada, specificare CF3 o CF3M. Il “3” indica un contenuto di carbonio limitato (massimo 0,03%), che mantiene intatto il cromo durante la saldatura. Specificare sempre chiaramente le proprie esigenze di saldatura nella richiesta di preventivo, in modo che la fonderia selezioni la variante a basso tenore di carbonio corretta.
Forza e resistenza
Quando le leghe fuse standard della serie 300 non presentano la resistenza meccanica necessaria per valvole ad alta pressione o rotori di turbine, è opportuno passare a gradi martensitici o duplex:
- CA6NM: Acciaio inossidabile martensitico caratterizzato da un elevato limite di snervamento, un’eccellente tenacità e una buona saldabilità. È lo standard per i componenti di pompe e compressori idroelettrici.
- Leghe duplex (ad es., CD4MCuN): Questi presentano una struttura mista austenitico-ferritica, che garantisce un limite di snervamento doppio rispetto a quello del CF8M (circa 450 MPa contro 205 MPa) e una resistenza superiore alla criccatura da corrosione sotto sforzo (SCC).
- Indurimento per precipitazione (ad es., CB7Cu-1 / 17-4 PH): Viene utilizzato quando sono richieste durezza e resistenza all'usura estreme; viene solitamente fornito in specifiche condizioni di trattamento termico (come H900 o H1150).
| Grado di colata (ASTM) | Riferimento alla lavorazione a mano | Caso d'uso primario | Limitazione principale | Condizioni di consegna standard |
| CF8 | 304 | Attrezzature per la movimentazione dei fluidi in generale e per la lavorazione degli alimenti. | Sensibile ai cloruri e alla corrosione puntiforme. | Soluzione ricotta |
| CF8M | 316 | Settore marittimo, lavorazione chimica, corpi valvola. | Aumento del costo dei materiali dovuto al molibdeno. | Soluzione ricotta |
| CF3M | 316L | Componenti che richiedono saldature strutturali. | Resistenza allo snervamento inferiore rispetto al CF8M. | Soluzione ricotta |
| CA6NM | 410 (modificato) | Pompe ad alta pressione, turbine idrauliche. | Resistenza alla corrosione generale inferiore rispetto alla serie 300. | Normalizzato e temperato |
| CD4MCuN | 1A (Duplex) | Agitatori, alberi di trasmissione marini, pompe per sostanze chimiche acide. | Difficile da lavorare; richiede utensili rigidi. | Soluzione ricotta |
Consiglio da esperto per gli acquirenti: I nomi dei materiali forgiati (304, 316) e di quelli fusi (CF8, CF8M) presentano composizioni chimiche leggermente diverse per ottimizzare la fluidità del metallo. Se si indica “Materiale: 316” su un disegno di fusione, un rigoroso processo di controllo qualità lo segnalerà. Specificare “ASTM A351 CF8M” per evitare ritardi nella richiesta di preventivo.
Progettare componenti per ridurre i difetti di fusione
Un progetto che funziona perfettamente per la lavorazione CNC spesso non dà i risultati sperati in fonderia. Il metallo liquido si restringe raffreddandosi e un raffreddamento non uniforme provoca la formazione di vuoti interni (porosità da ritiro) o strappi a caldo. Verificate i vostri modelli CAD alla luce di queste regole DFM (Design for Manufacturability, progettazione per la producibilità) prima di richiedere un preventivo.
Spessore delle pareti e angoli di sformo
Non applicare una singola regola relativa allo “spessore minimo della parete” all’intero pezzo. A 2 mm La parete potrebbe risultare perfetta su una flangia da 10 mm, ma non riuscirà a riempire completamente (errore di colata) un alloggiamento lungo 150 mm.
Ancora più importante, valutare come varia lo spessore. Il passaggio brusco da un cuscinetto di montaggio dello spessore di 15 mm a una parete di 3 mm crea un differenziale di temperatura. La parete sottile si solidifica per prima, interrompendo l’afflusso di metallo liquido alla sezione più spessa e causando la formazione di vuoti da contrazione interna. Utilizzare sempre una rastrematura graduale (angolo minimo di 15 gradi) tra le sezioni più spesse e quelle più sottili.
Inoltre, i modelli progettati per la lavorazione meccanica presentano spesso pareti perfettamente verticali. Nella fusione, è necessario aggiungere un Angolo di bozza—in genere da 0,5° a 1° per la fusione a cera persa e da 1,5° a 3° per la fusione in sabbia. Senza questa conicità, il modello in cera o in sabbia non può essere estratto dallo stampo senza strapparsi.
Filetti e punti caldi
Gli angoli interni acuti causano concentrazioni di sollecitazioni e crepe da raffreddamento. La mancanza di un raccordo interno non solo crea un punto di concentrazione delle sollecitazioni, ma può anche aumentare il tasso di scarti della fonderia dovuto a lacerazioni a caldo di 15-20%, un costo che alla fine viene incorporato nel prezzo unitario del pezzo. Aggiungere un raggio minimo di da 2 mm a 3 mm su tutti gli angoli interni per guidare il flusso del metallo.
Prestare attenzione ai “punti caldi” in cui si incrociano più pareti o nervature (ad esempio, una giunzione di nervature a forma di X). La massa concentrata rimane calda più a lungo rispetto alle aree circostanti, causando inevitabilmente la formazione di un vuoto. Disporre le nervature che si incrociano in modo sfalsato o alternato per distribuire la massa in modo uniforme.
Nuclei e aperture
Le cavità interne vengono realizzate utilizzando anime in ceramica o sabbia. Una volta che il metallo si è raffreddato, il materiale dell'anima deve essere rimosso mediante sabbiatura o lisciviazione chimica.
Evita i, fori “cieci” oppure passaggi interni complessi con una sola piccola uscita. Se la fonderia non riesce fisicamente a raggiungere l’interno per rimuovere il materiale dell’anima, il pezzo risulta inutilizzabile. Ove possibile, progettare fori passanti oppure aggiungere aperture di pulizia temporanee che possano essere tappate dopo la fusione. Inoltre, assicurarsi che le anime interne siano sostenute in due o più punti all’interno dello stampo per impedire che si spostino sotto la pressione del metallo liquido in entrata.
Specificare le tolleranze di fusione e i requisiti di lavorazione
Un pezzo fuso raramente è un prodotto finito. Per passare con successo da un pezzo fuso grezzo a un componente assemblato definitivo, il disegno 2D deve distinguere chiaramente le superfici così come sono risultate dalla fusione da quelle lavorate.
Tolleranze di fusione
Definire la tolleranza dimensionale ammissibile per il pezzo grezzo fuso utilizzando una norma internazionale come ISO 8062 (ad es., ISO 8062-3 DCTG 5). Tuttavia, è importante tenere presente che le tabelle standard costituiscono linee guida generali. La capacità effettiva dipende dalla geometria del pezzo, dalle linee di divisione e dai controlli di processo specifici della fonderia. Non applicare mai una tolleranza stretta all’intero disegno. Specificare tolleranze rigorose solo sulle caratteristiche rilevanti e lasciare un margine di tolleranza sulle superfici non critiche per ridurre i tassi di scarto e i costi superflui.
Tolleranza di lavorazione (Tolleranza di lavorazione richiesta – RMA)
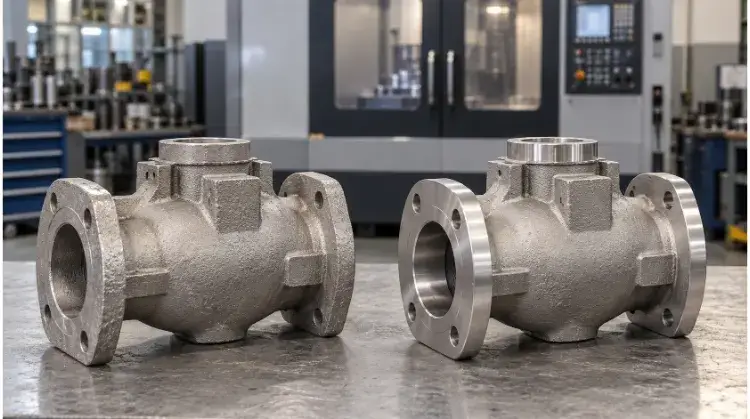
Per le superfici che richiedono lavorazioni CNC secondarie — quali facce di tenuta, fori per cuscinetti e fori filettati — è necessario aggiungere materiale supplementare al modello fuso.
Se si imposta un margine di lavorazione troppo ridotto, la fresa CNC “sfiorerà” la superficie, lasciando zone non lavorate e ruvide. Per i pezzi fusi in acciaio inossidabile con processo di fusione a cera persa, specificare un margine di lavorazione pari a da 1,5 mm a 2,0 mm sulle superfici funzionali. Per i pezzi fusi in sabbia di dimensioni maggiori, tale valore deve aumentare fino a da 3,0 mm a 5,0 mm.
Sistemi di riferimento e accoppiamenti per la lavorazione meccanica
L'operatore CNC ha bisogno di punti stabili e ripetibili per fissare il pezzo fuso. Se si sceglie come riferimento primario una superficie curva e non lavorata con un angolo di sformo elevato, il pezzo si posizionerà in modo diverso ogni volta nel dispositivo di fissaggio CNC, compromettendo le tolleranze finali.
Anziché utilizzare l'intera superficie di colata come piano di riferimento, utilizzare Obiettivi di riferimento (o Sistema di punti di riferimento – RPS). Prevedere tre appositi rilievi piatti di 10 mm sul pezzo fuso, destinati specificatamente al fissaggio del dispositivo di serraggio CNC. Se necessario, questi rilievi potranno essere asportati in un secondo momento. Assicurarsi che l'utensile da taglio abbia libero accesso alle superfici di lavorazione senza che la geometria del pezzo fuso interferisca con il mandrino.
Consiglio da esperto per gli ingegneri: Indicare esplicitamente sul disegno se l'angolo di sformo è aggiunto a o sottratto da le dimensioni nominali. Ciò evita spiacevoli sorprese nel caso in cui il pezzo fuso risulti leggermente più spesso o più sottile rispetto a quanto previsto dal modello CAD.
Seleziona "Trattamento termico e finitura superficiale"
Dare al metallo la forma del pezzo è solo metà del lavoro. Sono necessari trattamenti termici e superficiali successivi alla fusione per far emergere le effettive proprietà meccaniche e la resistenza alla corrosione dell’acciaio inossidabile.
Trattamento termico
L'acciaio inossidabile fuso non esce dallo stampo pronto per l'uso. Il processo di raffreddamento non uniforme provoca tensioni residue interne e la segregazione degli elementi di lega.
Per i gradi austenitici (come il CF8M), Ricottura della soluzione è obbligatorio. Il pezzo fuso viene riscaldato per far dissolvere i carburi di cromo nella matrice, quindi raffreddato rapidamente per fissarli in posizione, ripristinando così la resistenza alla corrosione della lega. Per i gradi martensitici (come il CA6NM), Normalizzazione e tempra vengono utilizzati per ottenere la resistenza allo snervamento e la tenacità previste.
Poiché il trattamento termico provoca variazioni dimensionali, è necessario eseguire le operazioni in sequenza prima lavorazione CNC finale. Se si esegue prima la lavorazione e poi il trattamento termico, le tolleranze strette risulteranno fuori specifica a causa della deformazione.
Pulizia e passivazione
Non confondere la pulizia con la passivazione. Dopo il raffreddamento, il guscio ceramico viene rimosso e il pezzo viene sottoposto a granigliatura per eliminare le scorie di fusione.
Assicurati che la tua fonderia utilizzi elementi filtranti dedicati in acciaio inossidabile o ceramica per la sabbiatura. Se utilizzano la stessa graniglia d’acciaio sia per i componenti in acciaio al carbonio che per quelli in acciaio inossidabile, finiranno per incorporare ferro al carbonio direttamente nei vostri pezzi fusi, garantendo la formazione di ruggine aggressiva una volta in servizio.
Per evitare che ciò accada e rimuovere eventuali residui di lavorazione, specificare Passivazione (secondo le norme ASTM A967 o A380). Questo bagno chimico rimuove il ferro dalla superficie e accelera la formazione di uno strato passivo di ossido di cromo, che costituisce la vera fonte della resistenza alla ruggine dell’acciaio inossidabile.
Rugosità e aspetto
Non utilizzare mai termini soggettivi come “liscio” o “luminoso” in un disegno tecnico. Distinguere i requisiti di rugosità funzionale dall’aspetto estetico.
Per le superfici di tenuta o i perni di supporto, specificare un valore quantitativo (ad es., Ra 1,6 µm) e destinarli alla fresatura o alla tornitura secondaria con macchine CNC. Per le superfici estetiche non funzionali, specificare una finitura meccanica come Sabbiatura con microsfere di vetro per un effetto satinato opaco uniforme, oppure Elettrolucidatura per una finitura igienica (riducendo la superficie a Ra 0,4 µm o superiore). È importante tenere presente che gli utensili per la sabbiatura e la lucidatura funzionano in linea di vista; le cavità interne profonde e curve non possono essere lucidate in modo efficace.
Definire i requisiti di ispezione e accettazione prima dell'avvio della produzione
Definire i propri requisiti di ispezione già nella fase di richiesta di preventivo garantisce che la fonderia includa il costo del controllo qualità nel proprio preventivo, anziché dover discutere in merito ai pezzi scartati dopo la produzione.
Tracciabilità dei materiali
È necessario avere la prova che il metallo colato sia conforme alle specifiche. La fonderia tiene traccia di questo tramite un “numero di colata”, ovvero un identificativo univoco che contraddistingue un singolo lotto di acciaio fuso prodotto in forno.
Imporre un EN 10204 3.1 Certificato di conformità del materiale nel vostro ordine di acquisto. Questo documento riporta la composizione chimica effettiva (ottenuta da una lettura dello spettrometro effettuata prima (colata) e le proprietà meccaniche (sforzo di snervamento, resistenza alla trazione, allungamento) della barra di prova colata proprio da quella fornata, firmate dal responsabile del controllo qualità della fonderia.
Rilevamento dei difetti (NDT)
Scegli il metodo di controllo non distruttivo (NDT) più adatto al profilo di rischio del tuo componente:
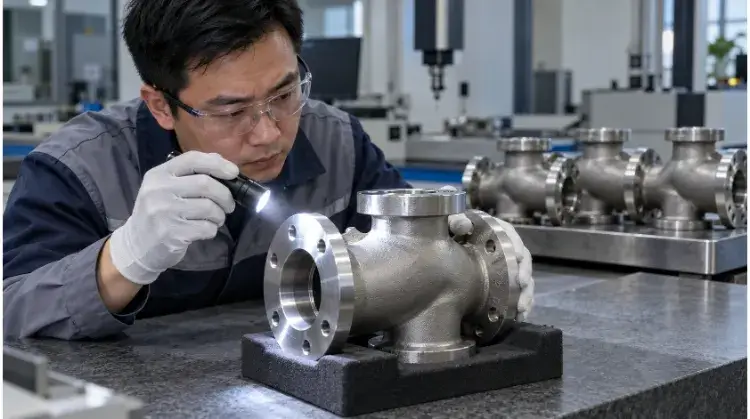
- Difetti superficiali: Specificare Prove con liquidi penetranti (PT) per individuare microfessure invisibili a occhio nudo.
- Difetti interni: Specificare Esami radiografici (RT / raggi X) o Controlli a ultrasuoni (UT) per le cavità da ritiro.
- Perdita: Per i corpi valvola e gli alloggiamenti delle pompe, specificare Prove di pressione idrostatica per verificare la presenza di perdite dovute a microporosità.
Consiglio per il controllo dei costi: Non specificare ciecamente l’esame radiografico 100% per l’intero lotto, a meno che non si tratti di un componente critico per il settore aerospaziale o di un recipiente a pressione. L’esame radiografico è costoso. Richiedere l’esame radiografico 100% solo per il Ispezione del primo articolo (FAI) campioni per verificare la validità del progetto di gating, per poi ridurli a un Frequenza di campionamento da 10% a 20% per la produzione di massa, al fine di trovare un equilibrio tra rischio e costo.
Criteri di accettazione
Il tuo flusso di lavoro dovrebbe ruotare attorno al Ispezione del primo articolo (FAI). La fonderia produce un piccolo lotto campione per la verifica delle dimensioni, il controllo visivo e le prove sui materiali. La produzione in serie non potrà avere inizio finché non avrete approvato il rapporto FAI. Definite il vostro limite di qualità accettabile (AQL) per il ciclo di produzione e specificate chiaramente se è consentita la riparazione mediante saldatura in caso di difetti minori e quali controlli di verifica sono richiesti qualora si rendano necessarie tali riparazioni.
| Elemento da ispezionare | Ubicazione/Ambito di applicazione | Metodo | Standard di accettazione | Dati obbligatori |
| Chimica e ingegneria meccanica | Per serie di riscaldamento (lotto di forni) | Spettrometro / Prova di trazione | ASTM A351 (o specifica equivalente) | Certificato EN 10204 3.1 |
| Integrità della superficie | Raggi critici / Aree saldate | Penetrante colorante (PT) | ASTM E165 | Relazione PT (Superato/Non superato) |
| Solidità interna | Tratti con traffico intenso / Incroci | Raggi X (RT) | ASTM E446 (Livello di gravità) | RT Films / Rapporto digitale |
| Limiti dimensionali | Punti di riferimento e fori lavorati | CMM (misurazione a coordinate) | Tolleranze nei disegni 2D | Rapporto dimensionale FAI |
Comprendere i costi e i tempi di consegna della fusione dell'acciaio inossidabile
Per confrontare i preventivi non basta considerare il semplice prezzo unitario. Un pezzo fuso più economico che richiede una massiccia rilavorazione CNC finirà per mandare all’aria il budget del vostro progetto.
Attrezzature e campioni
Gli stampi (stampi a iniezione di cera o matrici in sabbia) rappresentano un costo iniziale di ingegneria non ricorrente (NRE). Prima di emettere un ordine di acquisto, chiarire i termini relativi alla proprietà e alla manutenzione. In genere, la proprietà dello stampo spetta all’acquirente, ma è la fonderia a provvedere al suo stoccaggio e alla sua manutenzione. Assicurarsi che il preventivo della fonderia includa un “Durata del programma” garanzia di manutenzione, il che significa che provvederanno a riparare o sostituire l’attrezzatura a loro spese quando questa si usurerà.
Costo totale dei componenti
Quando si riceve un preventivo per un componente finito, la struttura dei costi si suddivide approssimativamente in fusione grezza (30-40%), lavorazione secondaria (30-40%) e trattamenti/controllo qualità (20-30%). Due fattori principali determinano questo prezzo:
- Tasso di rendimento: Se una geometria complessa fa scendere la percentuale di successo della fonderia al 70%, il costo dei pezzi scartati 30% viene ripartito e aggiunto al prezzo di quelli conformi.
- Penalità per la configurazione CNC: Sebbene la produzione degli stampi rappresenti un costo una tantum, I tempi di configurazione del CNC rappresentano un ostacolo ricorrente nella produzione di piccoli lotti. La configurazione di una fresatrice a 5 assi con attrezzature personalizzate richiede dalle 4 alle 6 ore. Se si ordinano 50 pezzi, tale tempo di configurazione comporta un costo aggiuntivo significativo per ogni unità. Se invece si ordinano 500 pezzi, tale costo aggiuntivo dovuto alla configurazione di fatto scompare.
Sviluppo e produzione
Organizzate il vostro programma di approvvigionamento tenendo conto dei tempi di consegna realistici del settore. Per un nuovo progetto di fusione, prevedete da 4 a 6 settimane dall'approvazione dei disegni alla consegna dei campioni FAI. Una volta approvato l'FAI, la produzione in serie richiede in genere un altro da 4 a 6 settimane, a seconda dei programmi CNC e dei cicli di trattamento termico. Gli ordini ripetuti saltano la fase di attrezzaggio, riducendo i tempi di consegna direttamente al periodo di produzione di 4-6 settimane.
Invia i tuoi modelli 3D, le quantità ordinate e i dettagli relativi all'ambiente operativo a TZR. Il nostro team di ingegneri valuterà il vostro processo produttivo, individuerà le possibilità di riduzione delle operazioni di lavorazione e vi fornirà un preventivo chiaro e dettagliato.