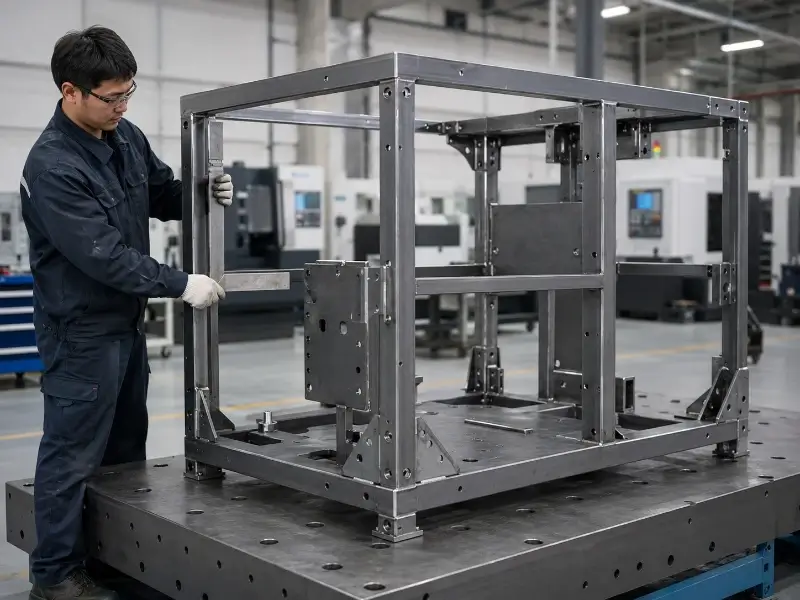
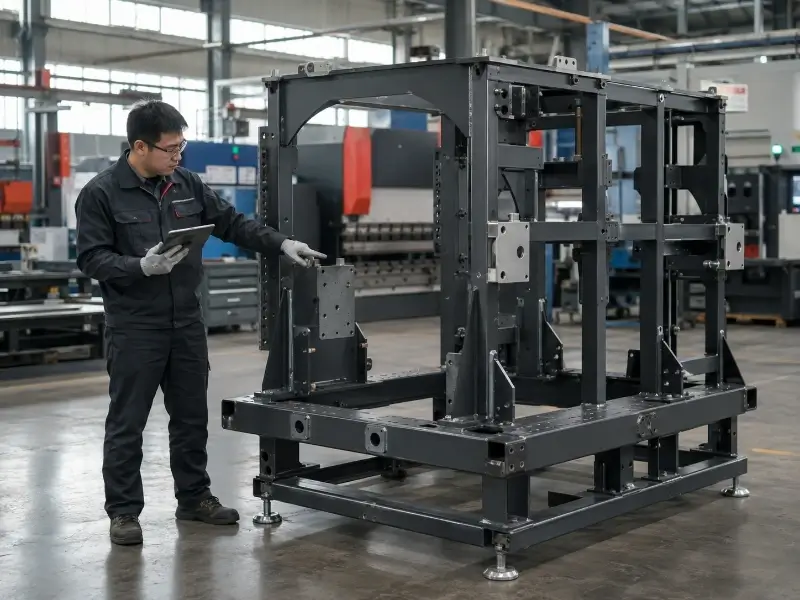
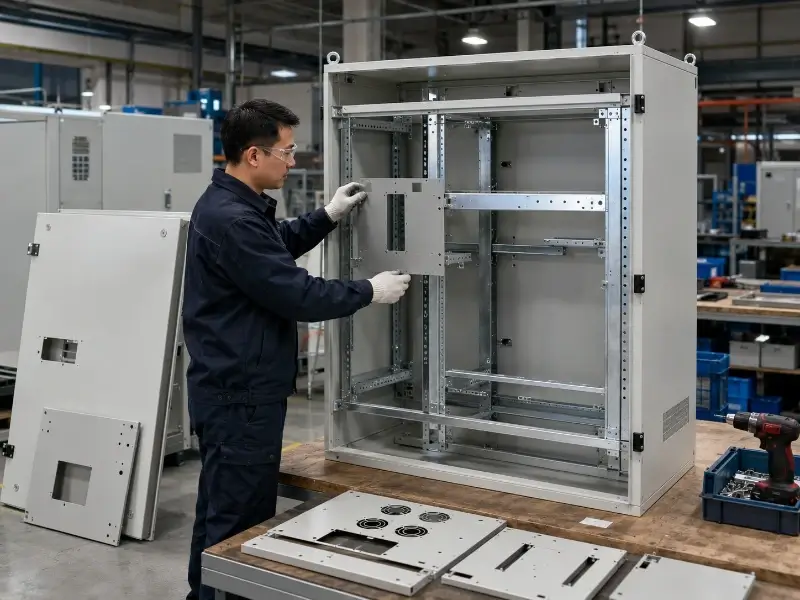
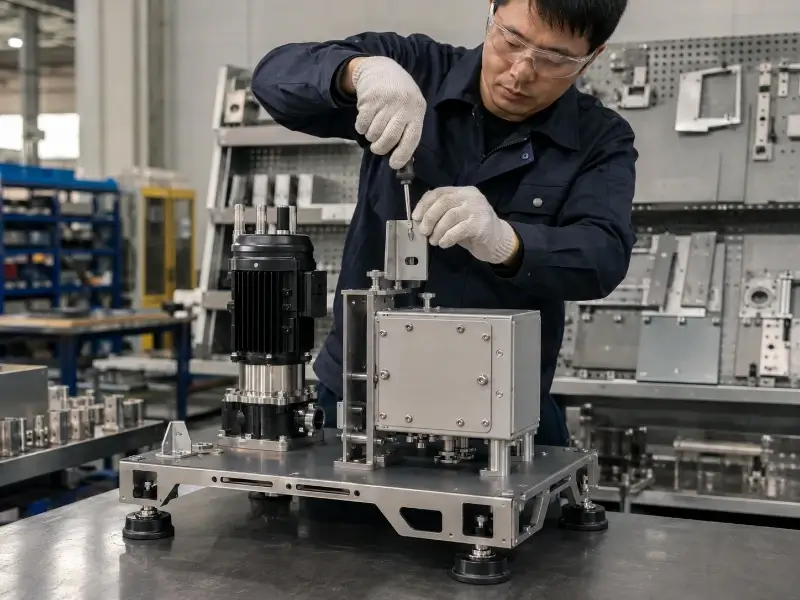
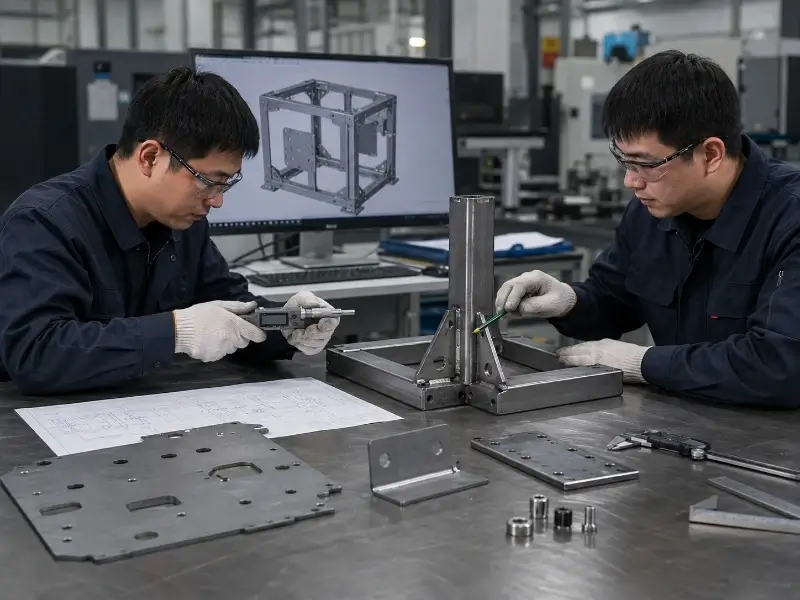
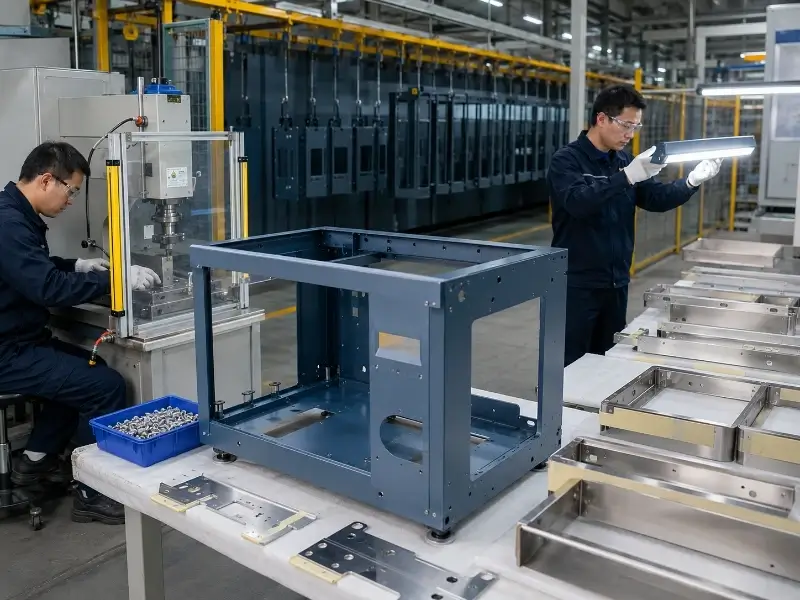
El bastidor debe entregarse bien alineado, ajustarse al equipo y encajar con las piezas de acoplamiento sin que sea necesario realizar costosas modificaciones. TZR fabrica bastidores de chapa a medida, bastidores soldados para equipos, estructuras de chasis y conjuntos de montaje a partir de los planos en 2D y los modelos en 3D que usted apruebe.
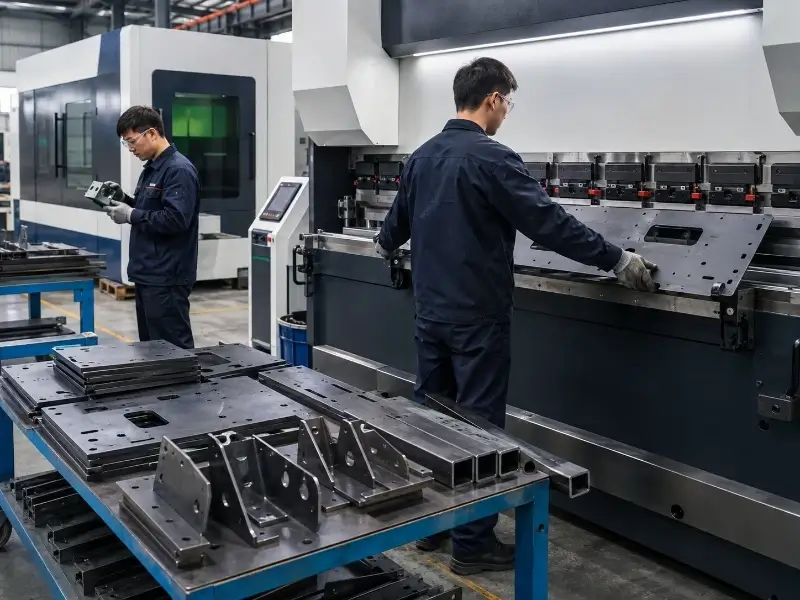
Nos encargamos de coordinar corte por láser, flexión, mecanizado, soldadura, instalación de hardware, acabado, la inspección y el montaje en un único plan de producción. Esto te ayuda a reducir los traspasos entre proveedores y a mantener los componentes relacionados en la misma revisión.
Desde un único prototipo hasta la producción en serie, nuestro equipo puede revisar su diseño, identificar los riesgos de fabricación y preparar un plan de fabricación viable antes de que comience la producción.
Desde grandes estructuras de maquinaria hasta conjuntos de montaje compactos, TZR fabrica cada bastidor según el diseño que usted haya aprobado y sus necesidades de montaje final.
Envía el modelo de montaje completo cuando esté disponible. Nos ayuda a revisar las interfaces, el acceso y las ubicaciones de montaje en su contexto.
Un bastidor puede parecer sencillo hasta que se tienen en cuenta la soldadura, el acabado y el montaje final.
Nuestra revisión de DFM se centra en los aspectos que pueden afectar al coste, al ajuste y a la estabilidad de la producción.
El espesor del material, los radios de curvatura, la geometría de las bridas y la ubicación de los orificios cerca de las curvaturas.
Diseño de uniones, acceso a las soldaduras, acceso a los dispositivos de sujeción, refuerzos y ubicaciones de los soportes.
Dimensiones críticas de montaje, orientación de los elementos de fijación, espacio libre para las herramientas y acceso para el montaje.
Mecanizado posterior a la soldadura, enmascaramiento de acabado, superficies estéticas y aspecto aceptable de la soldadura.
Recibes comentarios prácticos antes de que se corte el material.
La producción se realiza de acuerdo con el plano y la revisión aprobados.
El calor de la soldadura puede desplazar los orificios de fijación, deformar los elementos largos y hacer que las esquinas pierdan su perpendicularidad.
No basta con que la soldadura esté bien realizada: el bastidor terminado debe cumplir además con los puntos de referencia y las interfaces requeridos.
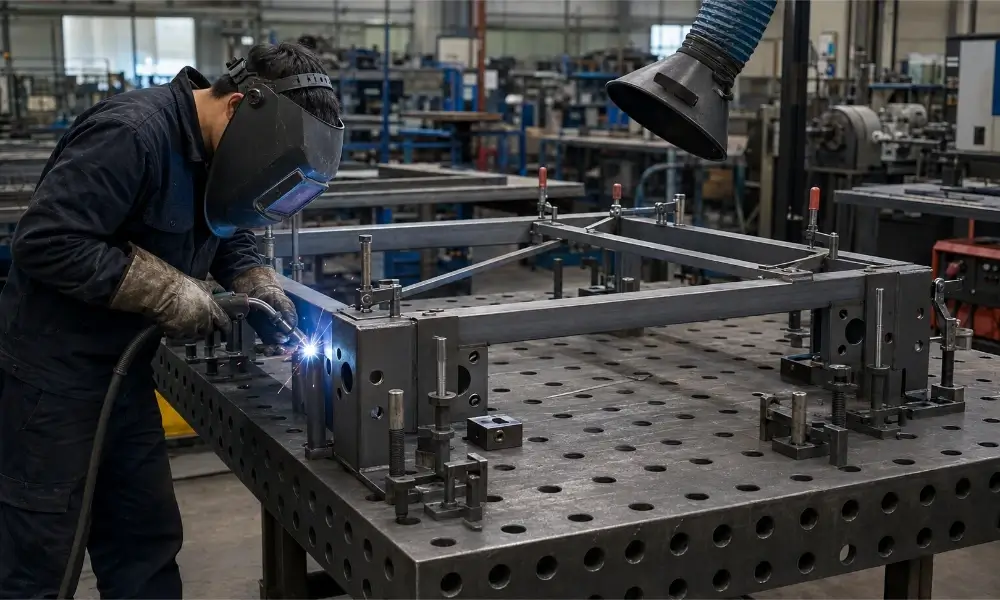
Planificamos las uniones, la ubicación de las puntadas, la secuencia de soldadura, el aporte de calor y los puntos de apoyo de acuerdo con el diseño.
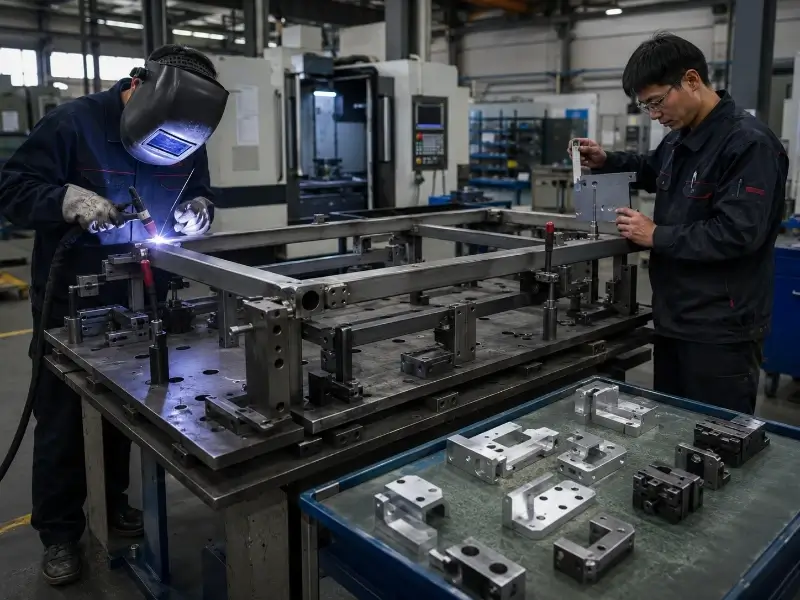
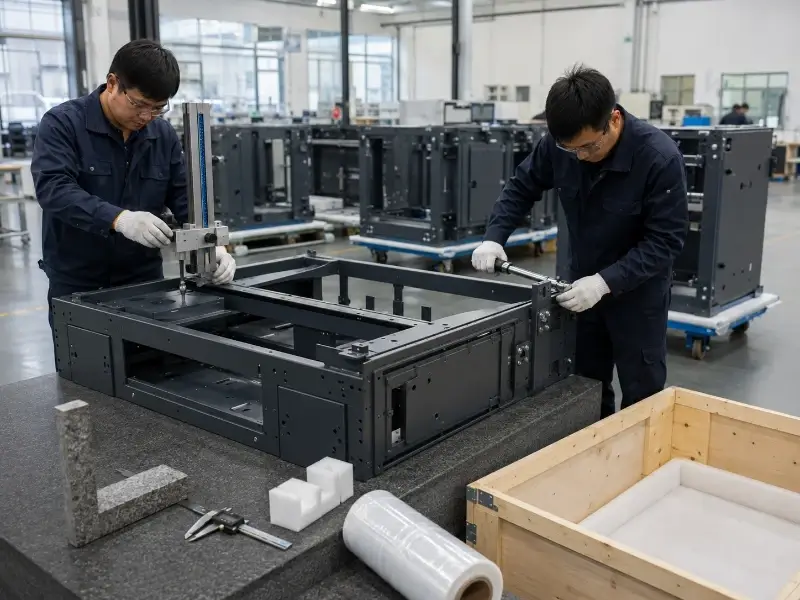
Los bloques de posicionamiento, las abrazaderas, los dispositivos de sujeción y los calibres de inspección ayudan a controlar posiciones importantes tanto en la fabricación de prototipos como en la producción en serie.
Las dimensiones críticas se identifican antes de la producción, de modo que la fabricación y la inspección se centran en las características que afectan a su montaje.
TZR coordina todas las fases en el marco de un único plan de producción. Esto reduce los traspasos entre proveedores, los conflictos por revisiones y los retrasos en el montaje.
El proceso de fabricación se adapta al tamaño de tu cuadro, su geometría, las tolerancias, el acabado y el volumen de producción.
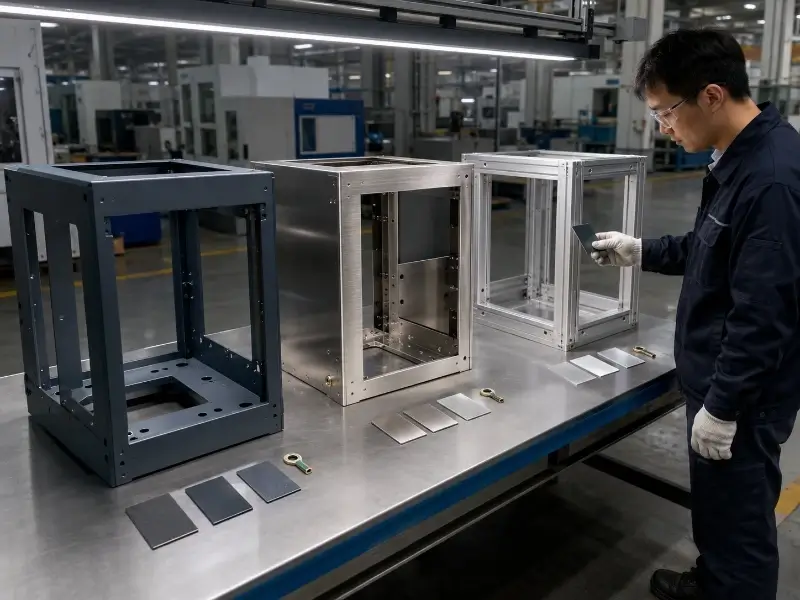
El material, el método de unión y el acabado deben seleccionarse de forma conjunta para lograr un equilibrio entre resistencia, peso, resistencia a la corrosión y aspecto.
Resistencia práctica y rentabilidad para bases de máquinas y equipos de interior. Entre los acabados más habituales se incluyen el recubrimiento en polvo, la pintura y el galvanizado.
Para aplicaciones en las que se requiera resistencia a la humedad, a la limpieza, a los productos químicos o que presenten requisitos estéticos más exigentes. Las opciones incluyen cepillado, pulido, pasivación, granallado con perlas y electropulido.
Menor peso y resistencia natural a la corrosión para equipos móviles, electrónicos y de laboratorio. Se deben evaluar conjuntamente la aleación, la soldadura y el acabado.
Identificar las superficies visibles, el color, el brillo, la textura, las zonas de enmascaramiento y el aspecto aceptable de las soldaduras.
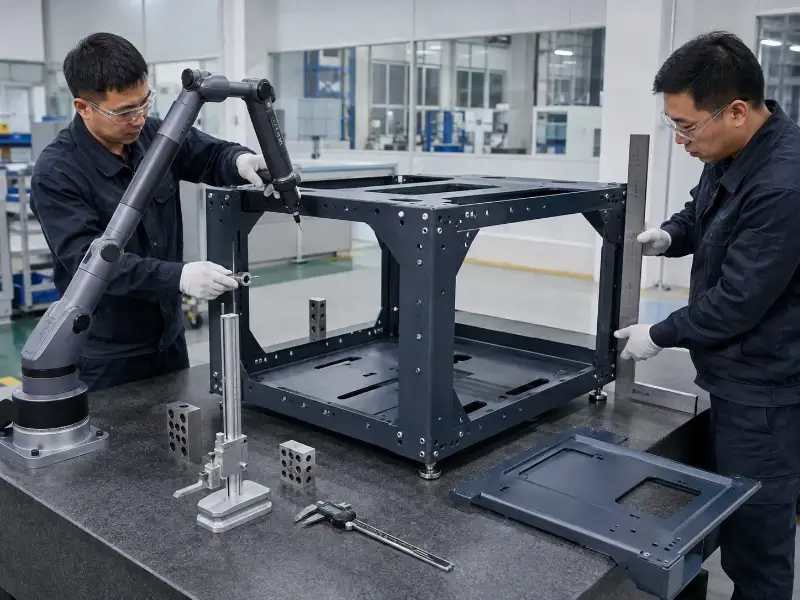
La inspección se centra en los elementos que influyen en la instalación, la alineación y el montaje final.
Comprueba las dimensiones generales, la perpendicularidad, la planitud, los orificios de fijación y las relaciones de referencia.
Comprueba el estado de las soldaduras, la colocación de los herrajes, la cobertura del recubrimiento, el color, la textura y las zonas protegidas.
Controla la revisión aprobada, los requisitos críticos, el alcance de la inspección y el embalaje de protección.
Los certificados de materiales, los informes dimensionales y los registros del primer artículo pueden incluirse si se especifican en el presupuesto.

 Spanish
 English
 German
 Russian
 Italian
 French