
 Spanish
 English
 German
 Russian
 Italian
 French

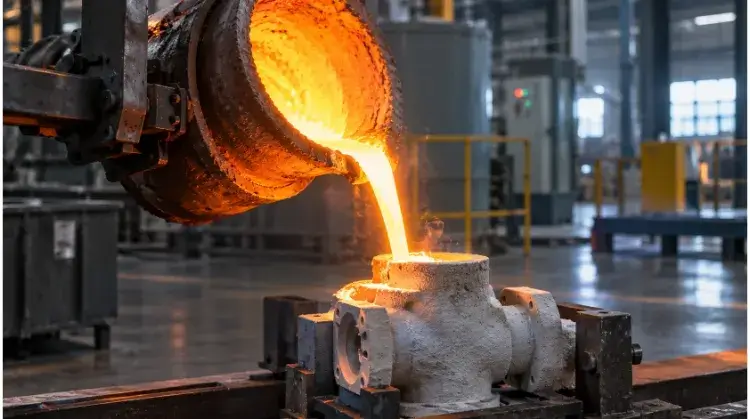
La fundición de acero inoxidable es un proceso de fabricación que consiste en verter aleaciones de acero inoxidable fundidas en moldes para producir componentes complejos con una forma cercana a la definitiva. Es el método más rentable para crear piezas duraderas y resistentes a la corrosión con cavidades internas complejas, cuyo mecanizado mediante CNC tradicional resultaría demasiado costoso.
Sin embargo, para conseguir estas piezas fundidas con éxito no basta con enviar por correo electrónico un modelo CAD en 3D a una fundición. La diferencia entre un componente de alto rendimiento y un costoso montón de chatarra radica en cómo se equilibra la composición química de la aleación, se gestiona el espesor de las paredes para evitar la contracción interna y se especifican con exactitud los márgenes de mecanizado secundario.
Si estás revisando un modelo CAD o elaborando una solicitud de presupuesto, solo necesitas saber cómo fabricar la pieza sin defectos ni sobrecostes. Esto es precisamente lo que importa en la planta de producción: elegir la aleación adecuada, ajustar el diseño para evitar la contracción y evitar que los costes ocultos se incluyan en tus presupuestos.
Referencia rápida: Descripción general de la fundición de acero inoxidable
- Procesos principales: Fundición por inversión (cera perdida), fundición en arena y fundición centrífuga.
- Piezas habituales: Cuerpos de válvula con canales internos, impulsores de bomba y soportes estructurales.
- Notas habituales: CF8 (304), CF8M (316), CA6NM y aleaciones dúplex.
- Características que hay que definir desde el principio: Sobremedidas de mecanizado, tolerancias dimensionales según la norma ISO 8062, rugosidad superficial tal y como sale de la fundición (p. ej., Ra 3,2 – 6,3 µm) y certificados de material según la norma EN 10204 3.1.
Cuándo optar por la fundición de acero inoxidable
Para evaluar si una pieza debe fabricarse mediante fundición hay que tener en cuenta la geometría, el desperdicio de material y el volumen de producción. La fundición no es una alternativa predeterminada al mecanizado; resulta rentable cuando se cumplen determinadas condiciones estructurales.
Cavidades internas complejas y geometrías irregulares
La fundición resulta viable cuando la geometría de una pieza hace que el mecanizado CNC resulte ineficaz. En el caso de componentes como los cuerpos de válvulas con canales internos entrecruzados, los impulsores curvos de bombas o las conexiones irregulares para fluidos, el mecanizado de 5 ejes suele tener dificultades para alcanzar todas las zonas con la herramienta y convierte más de 60% del lingote en bruto en desecho. Al dar al metal una forma cercana a su forma final, la fundición minimiza el tiempo de corte y reduce significativamente los costes de materia prima.
Consolidación de piezas para eliminar la soldadura
La fundición permite combinar varias piezas mecanizadas y soportes de chapa metálica en un único componente unificado. De este modo se eliminan las costuras de soldadura, que suelen ser puntos débiles propensos a la fatiga y a la corrosión localizada.
Sin embargo, la consolidación de piezas requiere evaluar las ventajas e inconvenientes: aunque se ahorran pasos de montaje e inspecciones de uniones, la estructura de una sola pieza fundida debe someterse a una exhaustiva validación inicial de su rendimiento para garantizar que cumple los requisitos de resistencia a la carga del conjunto original de varias piezas.
Alternativas de fabricación
Cada método de fabricación tiene unos umbrales de volumen y unos límites físicos. La elección entre la fundición, el mecanizado directo, la forja o soldadura Depende en gran medida de la cantidad de tu pedido y de los requisitos funcionales.
| Método de fabricación | Ideal para | Volumen y umbral de rentabilidad | Principales limitaciones |
| Fundición por colada perdida | Cavidades internas, piezas con forma casi definitiva, curvas complejas. | El coste de las herramientas se amortiza en torno a 300-500 unidades en comparación con el CNC de 5 ejes. | Coste inicial de las herramientas (moldes de aluminio); menor resistencia a la tracción que las piezas forjadas. |
| Mecanizado CNC | Tolerancias ajustadas (IT6-IT7), perfiles angulosos o planos. | Prototipos y series pequeñas (de 1 a 100 unidades). | Gran desperdicio de material; muy costoso en el caso de cavidades profundas. |
| Forja | Aplicaciones sometidas a grandes esfuerzos que requieren resistencia direccional. | Grandes volúmenes de producción (normalmente más de 5.000 unidades) debido al elevado coste de los troqueles de acero. | Solo geometrías sencillas y sólidas; no pueden formar cavidades internas. |
| Fabricación por soldadura | Estructuras de grandes dimensiones, cerramientos sencillos. | Tiradas de bajo volumen (1-50 unidades). | Las costuras de soldadura dan lugar a zonas afectadas por el calor (HAZ) y a riesgos de deformación. |
Consejo profesional para compradores: A la hora de evaluar el reparto en comparación con Mecanizado CNC, calcula la tasa de eliminación de material. Si la pieza final pesa 1 kg, pero para su mecanizado se necesita un bloque en bruto de 4 kg, la fundición a la cera perdida suele ser la opción más rentable para pedidos superiores a 300 unidades.
Comparación de los principales procesos de fundición de acero inoxidable
Si la fundición es la opción adecuada, el siguiente paso es seleccionar el método de fundición concreto. Esta elección determina los costes iniciales de utillaje, el acabado superficial previsto y la cantidad de mecanizado secundario que será necesario.
Fundición por inversión (proceso de cera perdida)
En la fundición por inversión se utiliza un molde de aluminio para fabricar un modelo de cera, que posteriormente se recubre con una pasta cerámica. La cera se funde (se quema) y se vierte acero inoxidable fundido en la carcasa cerámica hueca resultante.
Este método reproduce detalles muy precisos y suele alcanzar tolerancias lineales de ISO 8062 DCTG 5 a 7 con una rugosidad superficial tal y como sale de la fundición de Ra 3,2 – 6,3 µm. El peso de las piezas suele oscilar entre unos pocos gramos y 50 kg (110 libras). Aunque reduce drásticamente el fresado pesado, las superficies de montaje críticas, las roscas y los orificios de tolerancia estrecha seguirán requiriendo un mecanizado secundario con CNC.
Comprobación de limitaciones: No esperes tolerancias estrictas en orificios pequeños tal y como salen de la fundición; los orificios de menos de 5 mm suelen requerir un taladrado posterior en lugar de la fundición.
Fundición en arena
En la fundición en arena, el molde exterior se forma a partir de una mezcla de arena y aglutinante, utilizando núcleos de arena para dar forma a las cavidades internas. Es la opción más práctica para piezas macizas —como carcasas de bombas industriales pesadas o bases de equipos que superan los 100 kg— en las que las cáscaras cerámicas de la fundición a la cera perdida se agrietarían bajo el peso del metal. La fabricación de las herramientas iniciales (modelos de madera o poliuretano) es más rápida y económica que la de los moldes de aluminio y cera.
La contrapartida es la precisión. La fundición en arena suele dar lugar a tolerancias más amplias en torno a ISO 8062 DCTG 10 a 12 y un acabado superficial más rugoso de Ra 12,5 – 25 µm. Estas piezas requieren márgenes de mecanizado más amplios y un tratamiento posterior al mecanizado más agresivo para cumplir los requisitos de montaje.
Consejo profesional para ingenieros: Si el tamaño de tu pieza permite utilizar cualquiera de los dos procesos, compara el coste total de envío. Las herramientas de fundición en arena son más baratas, pero el intenso mecanizado secundario necesario para conseguir una rugosidad superficial de Ra 12,5 y las amplias tolerancias suelen encarecer la pieza final en las series de volumen medio.
Fundición centrífuga
El acero inoxidable fundido se vierte en un molde giratorio de metal o grafito. La fuerza centrífuga empuja el metal líquido, más denso, contra las paredes, mientras que los óxidos, más ligeros, flotan hacia el diámetro interior. Este proceso se utiliza exclusivamente para formas cilíndricas huecas y simétricas, como tuberías, tubos de pared gruesa y componentes anulares. Tras la fundición, tanto el diámetro interior como el exterior suelen mecanizarse para eliminar las impurezas superficiales y alcanzar las dimensiones finales.
Elige los tipos de acero inoxidable adecuados para tu aplicación
Elegir el material adecuado no consiste en seleccionar un tipo basándose en un apodo utilizado en el sector (por ejemplo, «calidad marina»). Requiere adaptar la composición química de la aleación directamente al entorno operativo de la pieza, a las cargas mecánicas y al procesamiento posterior.
Resistencia a la corrosión: CF8 frente a CF8M
Para aplicaciones industriales generales en las que se manipula agua dulce o productos químicos poco agresivos, CF8 (el equivalente en fundición al 304) ofrece una resistencia suficiente a la corrosión. Sin embargo, si la pieza está expuesta a cloruros (agua salada, sales de deshielo) o a determinados fluidos de procesamiento químico, es necesario CF8M (el equivalente en fundición al 316). La incorporación de molibdeno 2-3% en el CF8M evita la corrosión por picaduras y la corrosión intercrestal, especialmente en aquellas zonas de la geometría de la pieza fundida donde puedan acumularse fluidos estancados.
Requisitos de soldadura: la opción de bajo contenido en carbono
Si su componente de fundición va a soldarse a un sistema de tuberías o requiere reparaciones estructurales mediante soldadura, el acero estándar CF8 o CF8M supone un riesgo. El calor generado por la soldadura hace que el carbono reaccione con el cromo, formando carburos de cromo en los límites de grano, un proceso denominado «sensibilización». Esto hace que la zona de soldadura sea muy vulnerable a la corrosión intergranular.
Para evitarlo, especifica CF3 o CF3M. El «3» indica un contenido de carbono limitado (máximo 0,03%), lo que permite mantener intacto el cromo durante la soldadura. Indica siempre claramente tus intenciones de soldadura en la solicitud de presupuesto para que la fundición seleccione la variante correcta de bajo contenido en carbono.
Fuerza y resistencia
Cuando las aleaciones fundidas estándar de la serie 300 no ofrecen la resistencia mecánica necesaria para válvulas de alta presión o rodetes de turbina, se recomienda optar por calidades martensíticas o dúplex:
- CA6NM: Acero inoxidable martensítico que ofrece un alto límite elástico, una excelente tenacidad y una buena soldabilidad. Es el material estándar para los componentes de bombas y compresores hidroeléctricos.
- Aleaciones dúplex (p. ej., CD4MCuN): Estos presentan una estructura mixta austenítico-ferrítica, lo que les confiere el doble de límite elástico que el CF8M (aprox. 450 MPa frente a 205 MPa) y una resistencia superior a la fisuración por corrosión bajo tensión (SCC).
- Endurecimiento por precipitación (p. ej., CB7Cu-1 / 17-4 PH): Se utiliza cuando se requiere una dureza y una resistencia al desgaste extremas; normalmente se suministra en condiciones específicas de tratamiento térmico (como H900 o H1150).
| Calidad de fundición (ASTM) | Referencia sobre el hierro forjado | Caso de uso principal | Limitación clave | Condiciones habituales de entrega |
| CF8 | 304 | Equipos generales para la manipulación de fluidos y el procesamiento de alimentos. | Vulnerable a los cloruros y a la corrosión por picaduras. | Recocido en solución |
| CF8M | 316 | Sectores marítimo y de procesamiento químico; cuerpos de válvulas. | Aumento del coste de los materiales debido al molibdeno. | Recocido en solución |
| CF3M | 316L | Componentes que requieren soldadura estructural. | Límite elástico inferior al del CF8M. | Recocido en solución |
| CA6NM | 410 (modificada) | Bombas de alta presión, turbinas hidráulicas. | Resistencia a la corrosión general inferior a la de la serie 300. | Normalizado y templado |
| CD4MCuN | 1A (dúplex) | Agitadores, ejes marinos, bombas para productos químicos ácidos. | Difícil de mecanizar; requiere herramientas rígidas. | Recocido en solución |
Consejo profesional para compradores: Las denominaciones de los aceros forjados (304, 316) y las de los aceros fundidos (CF8, CF8M) presentan composiciones químicas ligeramente diferentes para optimizar el flujo del metal. Si se indica «Material: 316» en un plano de pieza fundida, un proceso riguroso de control de calidad lo señalará como error. Especifique «ASTM A351 CF8M» para evitar retrasos en las solicitudes de presupuesto.
Diseñar piezas para reducir los defectos de fundición
Un diseño que funciona a la perfección para el mecanizado CNC suele fallar en la fundición. El metal líquido se contrae al enfriarse, y un enfriamiento desigual provoca huecos internos (porosidad por contracción) o roturas por calor. Revisa tus modelos CAD según estas normas de DFM (diseño para la fabricabilidad) antes de solicitar un presupuesto.
Espesor de las paredes y ángulos de desmoldeo
No apliques una única regla de «espesor mínimo de pared» a toda la pieza. A 2 mm La pared podría moldearse perfectamente en una brida de 10 mm, pero no se llenaría (fallo de colada) en una carcasa de 150 mm de longitud.
Y lo que es más importante, evalúa cómo varía el espesor. El paso brusco de una base de montaje de 15 mm de espesor a una pared de 3 mm genera un diferencial de temperatura. La pared delgada se enfría primero, lo que interrumpe el suministro de metal líquido a la sección gruesa y da lugar a huecos de contracción interna. Utiliza siempre un estrechamiento gradual (ángulo mínimo de 15 grados) entre las secciones gruesas y las delgadas.
Además, los modelos diseñados para el mecanizado suelen tener paredes perfectamente verticales. En la fundición, hay que añadir un Ángulo de tiro—por lo general De 0,5° a 1° para la fundición por colada de precisión y De 1,5° a 3° para la fundición en arena. Sin este cono, el modelo de cera o arena no se puede extraer del molde sin que se rompa.
Filetes y puntos conflictivos
Las esquinas internas afiladas provocan una concentración de tensiones y grietas por enfriamiento. La ausencia de un redondeo interno no solo provoca un foco de tensión, sino que puede aumentar la tasa de desechos de la fundición debido a roturas en caliente por 15-20%, un coste que, en última instancia, se refleja en el precio unitario de tu pieza. Añade un radio mínimo de De 2 mm a 3 mm en todas las esquinas internas para guiar el flujo del metal.
Presta atención a los «puntos calientes» en los que se cruzan varias paredes o nervaduras (por ejemplo, una unión de nervaduras en forma de X). La masa concentrada permanece caliente durante más tiempo que las zonas circundantes, lo que provoca inevitablemente la aparición de un hueco. Desplaza o alterna las nervaduras que se cruzan para distribuir la masa de manera uniforme.
Núcleos y aberturas
Las cavidades internas se forman utilizando núcleos de cerámica o de arena. Una vez que el metal se enfría, este material del núcleo debe eliminarse mediante chorro de arena o lixiviación química.
Evita las, agujeros «ciegos» o conductos internos complejos con una única salida pequeña. Si la fundición no puede acceder físicamente al interior para retirar el material del núcleo, la pieza queda inservible. Siempre que sea posible, diseña orificios pasantes o añade orificios de limpieza temporales que puedan taparse tras la fundición. Además, asegúrese de que los núcleos internos estén apoyados en dos o más puntos del molde para evitar que se desplacen bajo la presión del metal líquido que entra.
Especificar las tolerancias de fundición y los requisitos de mecanizado
Una pieza fundida rara vez es un producto acabado. Para pasar con éxito de una pieza fundida en bruto a un componente final montado, el plano en 2D debe diferenciar claramente las superficies tal y como han quedado tras la fundición de las superficies mecanizadas.
Tolerancias de fundición
Define la variación dimensional admisible para la pieza de fundición en bruto utilizando una norma internacional como ISO 8062 (p. ej., ISO 8062-3 DCTG 5). No obstante, hay que tener en cuenta que las tablas normalizadas son meras directrices generales. La capacidad real depende de la geometría de la pieza, las líneas de separación y los controles de proceso específicos de la fundición. Nunca aplique una tolerancia ajustada a todo el plano. Especifique tolerancias estrictas solo en las características que sean importantes y deje un margen de holgura en las superficies no críticas para reducir las tasas de rechazo y los costes innecesarios.
Margen de mecanizado (margen de mecanizado requerido – RMA)
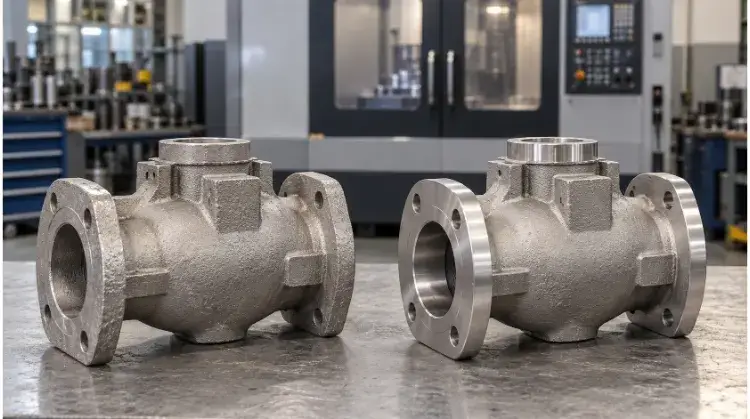
En el caso de las superficies que requieran operaciones secundarias con CNC —como caras de sellado, orificios para cojinetes y orificios roscados—, es necesario añadir material adicional al modelo de fundición.
Si se establece un margen de mecanizado demasiado pequeño, la fresadora CNC «rozará» la superficie y dejará zonas sin mecanizar, con el acabado rugoso de la fundición. Para las piezas de fundición de precisión de acero inoxidable, especifique un margen de mecanizado de De 1,5 mm a 2,0 mm en las caras funcionales. En el caso de piezas de fundición en arena de mayor tamaño, esta medida debe aumentarse a De 3,0 mm a 5,0 mm.
Referencias y ajustes para el mecanizado
El operario de máquinas CNC necesita puntos estables y repetibles para sujetar la pieza fundida. Si eliges como referencia principal una superficie curva sin mecanizar con un ángulo de desmoldeo elevado, la pieza se asentará de forma diferente en el dispositivo de sujeción CNC cada vez, lo que comprometerá las tolerancias finales.
En lugar de utilizar toda la superficie de la pieza como referencia, utiliza Puntos de referencia (o Sistema de Puntos de Referencia – RPS). Delimita tres soportes planos específicos, elevados 10 mm, en la pieza fundida, destinados exclusivamente a la sujeción por parte del dispositivo de sujeción CNC. Si fuera necesario, podrás mecanizar estos soportes más adelante para eliminarlos. Asegúrate de que la herramienta de corte tenga libre acceso a las superficies de mecanizado sin que la geometría de la pieza fundida interfiera con el husillo.
Consejo profesional para ingenieros: Indica explícitamente en tu dibujo si el ángulo de desmoldeo es añadido a o restado de las dimensiones nominales. Esto evita sorpresas desagradables cuando la pieza fundida llega con un grosor ligeramente superior o inferior al previsto en el modelo CAD.
Seleccionar tratamiento térmico y acabado superficial
Dar al metal la forma de la pieza es solo la mitad del trabajo. Se requieren tratamientos térmicos y superficiales posteriores a la fundición para potenciar las propiedades mecánicas reales y la resistencia a la corrosión del acero inoxidable.
Tratamiento térmico
El acero inoxidable fundido no sale del molde listo para su uso. El proceso de enfriamiento desigual genera tensiones residuales internas y provoca la segregación de los elementos de aleación.
En el caso de los aceros austeníticos (como el CF8M), Recocido en solución es obligatorio. La pieza fundida se calienta para disolver los carburos de cromo y reincorporarlos a la matriz; a continuación, se enfría rápidamente para fijarlos en su lugar, lo que restaura la resistencia a la corrosión de la aleación. En el caso de los grados martensíticos (como el CA6NM), Normalización y templado se utilizan para alcanzar el límite elástico y la tenacidad deseados.
Dado que el tratamiento térmico provoca variaciones dimensionales, hay que realizarlo siempre en el orden adecuado antes de Mecanizado CNC final. Si se realiza primero el mecanizado y después el tratamiento térmico, las tolerancias ajustadas se desviarán de las especificaciones.
Limpieza y pasivación
No hay que confundir la limpieza con la pasivación. Una vez enfriada, se retira la cáscara cerámica y se somete la pieza a un granallado para eliminar la cascarilla de fundición.
Asegúrate de que tu fundición utilice medios filtrantes específicos de acero inoxidable o cerámica para el granallado. Si utilizan la misma granalla de acero tanto para las piezas de acero al carbono como para las de acero inoxidable, se incrustarán partículas de hierro al carbono directamente en tus piezas de fundición, lo que garantizará una oxidación agresiva una vez en servicio.
Para evitarlo y eliminar cualquier residuo de mecanizado, especifique Pasivación (según las normas ASTM A967 o A380). Este baño químico elimina el hierro de la superficie y acelera la formación de una capa pasiva de óxido de cromo, que es la verdadera fuente de la resistencia a la oxidación del acero inoxidable.
Rugosidad y aspecto
Nunca utilices términos subjetivos como «liso» o «brillante» en un plano técnico. Distingue claramente entre los requisitos de rugosidad funcional y la apariencia estética.
Para las superficies de sellado o los muñones de cojinete, especifica un valor cuantitativo (p. ej., Ra 1,6 µm) y destinarlas al fresado o torneado secundario con CNC. Para las superficies estéticas no funcionales, especifica un acabado mecánico como Chorro de perlas de vidrio para conseguir un acabado mate satinado uniforme, o Electropulido para conseguir un acabado higiénico (limpiar la superficie hasta Ra 0,4 µm o superior). Hay que tener en cuenta que las herramientas de granallado y pulido funcionan en línea recta; las cavidades internas profundas y curvas no se pueden pulir de forma eficaz.
Definir los requisitos de inspección y aceptación antes de iniciar la producción
Definir los requisitos de inspección en la fase de solicitud de presupuesto garantiza que la fundición incluya el coste del control de calidad en su presupuesto, en lugar de tener que discutir sobre las piezas rechazadas una vez finalizada la producción.
Trazabilidad de los materiales
Necesitas una prueba de que el metal vertido cumple con tus especificaciones. La fundición lleva un control de esto mediante un «número de hornada», un identificador único para cada lote de acero fundido de un mismo horno.
Exigir que EN 10204 3.1 Certificado de material en tu orden de compra. Este documento recoge la composición química real (según una lectura del espectrómetro realizada antes de (colada) y las propiedades mecánicas (límite elástico, resistencia a la tracción, alargamiento) de la barra de ensayo colada a partir de esa misma colada, firmadas por el responsable de control de calidad de la fundición.
Detección de defectos (ensayos no destructivos)
Adapta el método de ensayo no destructivo (END) al perfil de riesgo de tu pieza:
- Defectos superficiales: Especificar Ensayo de penetración con tinte (PT) para detectar grietas finísimas invisibles a simple vista.
- Defectos internos: Especificar Pruebas radiográficas (RT / rayos X) o Ensayo por ultrasonidos (UT) para detectar huecos por contracción.
- Fugas: Para los cuerpos de válvula y las carcasas de bomba, especifique Ensayos de presión hidrostática para comprobar si hay fugas debidas a microporosidad.
Consejo para controlar los gastos: No especifiques sin más el control por rayos X 100% para todo el lote, a menos que se trate de una pieza crítica para el sector aeroespacial o de un recipiente a alta presión. El control por rayos X es caro. Exige el control por rayos X 100% en el Inspección del primer artículo (FAI) muestras para validar el diseño de la sincronización y, a continuación, reducirlo a un Frecuencia de muestreo de 10% a 20% para la producción en serie, con el fin de equilibrar el riesgo y el coste.
Criterios de aceptación
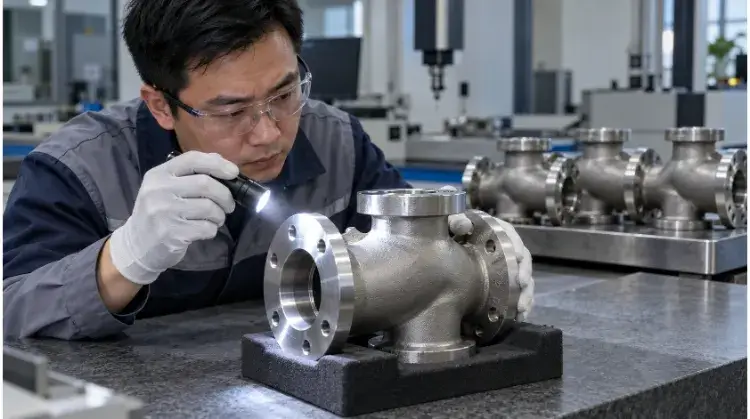
Tu flujo de trabajo debería centrarse en el Inspección del primer artículo (FAI). La fundición produce un pequeño lote de muestras para la disposición dimensional completa, la comprobación visual y los ensayos de materiales. La producción en serie no podrá comenzar hasta que usted apruebe el informe FAI. Defina su límite de calidad aceptable (AQL) para la serie de producción e indique explícitamente si se permite la reparación mediante soldadura en caso de defectos menores, así como qué reinspección se requiere si se llevan a cabo dichas reparaciones.
| Punto de inspección | Ubicación/Ámbito de aplicación | Método | Norma de aceptación | Dato obligatorio |
| Química y Mecánica | Por hornada (lote de horno) | Espectrómetro / Ensayo de tracción | ASTM A351 (o especificación pertinente) | Certificado EN 10204 3.1 |
| Integridad de la superficie | Radios críticos / Zonas soldadas | Prueba de penetración con tinte (PT) | ASTM E165 | Informe de prácticas (aprobado/suspenso) |
| Solidez interna | Tramos con mucho tráfico / Cruces | Radiografía (RT) | ASTM E446 (Nivel de gravedad) | RT Films / Informe digital |
| Límites dimensionales | Puntos de referencia y orificios mecanizados | CMM (medición por coordenadas) | Tolerancias en los planos 2D | Informe dimensional de la FAI |
Comprender los costes y los plazos de entrega de la fundición de acero inoxidable
Para comparar presupuestos, hay que ir más allá del precio unitario bruto. Una pieza fundida más barata que requiera un gran volumen de retoques con CNC acabará arruinando el presupuesto de tu proyecto.
Moldes y muestras
Las herramientas (moldes de inyección de cera o placas de arena) suponen un coste inicial de ingeniería no recurrente (NRE). Antes de emitir una orden de compra, aclara las condiciones relativas a la propiedad y el mantenimiento. Por lo general, el comprador es el propietario de la herramienta, pero la fundición se encarga de su almacenamiento y mantenimiento. Asegúrate de que el presupuesto de la fundición incluya un «Duración del programa» Garantía de mantenimiento, lo que significa que repararán o sustituirán las herramientas a su cargo cuando se desgasten.
Coste total de las piezas
Cuando recibes un presupuesto para un componente acabado, la estructura de costes se desglosa, a grandes rasgos, en la pieza fundida en bruto (30-40%), el mecanizado secundario (30-40%) y los tratamientos y el control de calidad (20-30%). Hay dos factores principales que determinan este precio:
- Tasa de rendimiento: Si una geometría compleja reduce la tasa de éxito de fundición de la fundición a 70%, el coste de las piezas desechadas de 30% se reparte y se añade al precio de las piezas en buen estado.
- Penalización por configuración del CNC: Aunque el coste de los utillajes es un gasto único, El tiempo de configuración del CNC supone una desventaja recurrente en los lotes pequeños. La puesta a punto de una fresadora de 5 ejes con accesorios a medida lleva entre 4 y 6 horas. Si se encargan 50 piezas, ese tiempo de puesta a punto supone un coste adicional significativo por unidad. Si se encargan 500 piezas, ese sobrecoste por la puesta a punto desaparece prácticamente por completo.
Desarrollo y producción
Planifica tu calendario de compras teniendo en cuenta los plazos de entrega reales del sector. Para un nuevo proyecto de fundición, hay que contar con De 4 a 6 semanas desde la aprobación de los planos hasta la entrega de las muestras de la FAI. Una vez aprobada la FAI, la producción en serie suele tardar otros De 4 a 6 semanas, en función de los programas de CNC y de los ciclos de tratamiento térmico. En los pedidos repetidos se omite la fase de fabricación de utillaje, lo que reduce el plazo de entrega directamente al periodo de producción de 4 a 6 semanas.
Envía tus modelos 3D, las cantidades que deseas pedir y los detalles sobre el entorno operativo a TZR. Nuestro equipo de ingeniería evaluará su proceso de fabricación, identificará las posibilidades de reducir el mecanizado y le proporcionará un presupuesto claro y detallado.