
 Spanish
 English
 German
 Russian
 Italian
 French

La soldadura por resistencia eléctrica (ERW) es un proceso de fabricación de alta velocidad que une chapas metálicas mediante la aplicación de presión y el calor localizado generado por la corriente eléctrica. No requiere materiales de aportación, lo que la convierte en una solución rentable y altamente repetible para cajas de chapa a medida y conjuntos de gran volumen.
Aunque los principios físicos básicos del calentamiento por efecto Joule son sencillos, conseguir una soldadura fiable en la producción no lo es. Al revisar cientos de archivos CAD en TZR, observamos sistemáticamente que el punto de fallo más habitual no es la máquina de soldadura, sino el diseño inicial de la unión. El éxito del proceso depende por completo de que se combinen correctamente los grados de material, los recubrimientos, el ajuste de las piezas y el acceso al electrodo antes incluso de cortar el primer prototipo.
Cada semana recibimos las mismas preguntas de compradores e ingenieros: ¿Es la soldadura por resistencia la técnica adecuada para mi pieza? ¿Cómo debo diseñar la unión? ¿Y cuánto costará? Aquí tienes las respuestas prácticas que necesitas antes de dar por finalizados tus planos.
¿Cómo funciona la soldadura por resistencia eléctrica?
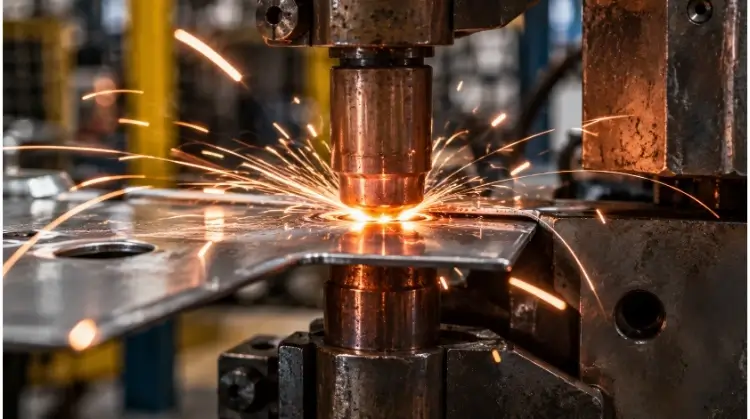
Para diseñar una unión fiable, resulta útil comprender cómo se forma el núcleo de soldadura. La soldadura por resistencia se basa en la generación interna de calor y en el forjado mecánico, en lugar de en un arco eléctrico abierto.
La corriente genera calor localizado
El proceso se basa en el calentamiento por efecto Joule, que se expresa mediante la fórmula:
Q = I²Rt
El calor (Q) se genera cuando una corriente eléctrica controlada (I) atraviesa la resistencia eléctrica natural (R) de las piezas de trabajo superpuestas durante un tiempo determinado (t).
Dado que el calor generado es proporcional al cuadrado de la corriente, pequeños ajustes en la intensidad provocan cambios significativos. La mayor resistencia eléctrica se produce en la interfaz entre las dos láminas metálicas, lo que concentra el calor exactamente donde debe formarse la unión. Por eso, especificar el tratamiento superficial previo a la soldadura adecuado —como la eliminación de óxidos gruesos del aluminio— es un paso fundamental del DFM para garantizar una resistencia uniforme.
Cabe señalar que, aunque en muchas aplicaciones de soldadura por resistencia se funde el metal para formar un núcleo de fusión, hay procesos específicos (como ciertas soldaduras a tope) en los que se forman uniones en estado sólido mediante calor y una deformación plástica intensa.
Presiona y sujeta la pepita
El calor por sí solo simplemente quemaría el metal o lo atravesaría. Es imprescindible aplicar presión mecánica mediante los electrodos.
Esta fuerza de sujeción establece un contacto inicial estable entre las chapas, controlando el área de contacto real antes de que comience a fluir la corriente. Durante la soldadura, la presión contiene el metal fundido, lo que limita la cantidad de salpicaduras que se escapan de la junta. Una vez que cesa la corriente, los electrodos mantienen la presión para forjar el metal, lo que ayuda a que el núcleo de soldadura se mantenga estable mientras se enfría. Tanto una presión insuficiente como una excesiva afectarán negativamente a la resistencia final de la soldadura.
El ciclo de soldadura
Una soldadura por resistencia estándar sigue un proceso cronológico estricto, con una precisión de milisegundos, controlado por la máquina:
- Tiempo de exprimido: Los electrodos se cierran y ejercen la fuerza de sujeción necesaria sobre las piezas de trabajo.
- Tiempo de soldadura: La corriente circula por el circuito, generando calor y formando el núcleo de soldadura.
- Tiempo de espera: La corriente se corta, pero los electrodos permanecen cerrados bajo presión, lo que permite que la pepita se solidifique y se enfríe.
- Tiempo libre: Los electrodos se abren, lo que permite cambiar la posición de la pieza para la siguiente soldadura.
Valor de producción: En el caso de las carcasas a medida con volúmenes superiores a 1.000 unidades, la eliminación del trabajo manual de relleno convierte al ERW en una de las opciones de montaje más rentables. Los tiempos de ciclo cortos, el uso limitado de consumibles y la facilidad de automatización lo hacen muy útil para montajes repetitivos.
Soldadura por puntos, por costura o por proyección: cuál es la más adecuada
La elección del proceso de soldadura por resistencia adecuado depende de la geometría de la pieza, de la resistencia requerida para la unión y del entorno de producción.
Soldadura por puntos para chapas superpuestas
Soldadura por puntos Es el proceso estándar para unir dos o más chapas metálicas superpuestas. Se utiliza ampliamente en cajas de chapa, soportes internos, placas de refuerzo y uniones solapadas repetitivas. Resulta muy eficaz para espesores de chapa estándar que oscilan entre 0,5 mm y 3,0 mm, aunque los límites exactos dependen del tipo de material y de la capacidad de la máquina.
Aunque es un proceso eficiente, la soldadura por puntos presenta ciertas limitaciones de diseño. Por lo general, requiere un espacio libre suficiente para que los electrodos de cobre puedan acceder a ambos lados de la unión. El proceso da lugar a nudos de soldadura individuales y localizados, en lugar de una costura continua. Los ingenieros también deben tener en cuenta las hendiduras en la superficie. En el caso de las piezas estéticas, los ingenieros suelen especificar un electrodo de cobre plano en la cara visible y una punta redondeada en la parte posterior, lo que minimiza las marcas de presión y reduce así el rectificado posterior a la soldadura. Por último, el desgaste natural de los electrodos a lo largo de un ciclo de producción afectará gradualmente al tamaño del núcleo de soldadura si no se supervisa.
Soldadura de costura para uniones continuas
Cuando un proyecto requiere uniones continuas o que puedan ser estancas, normalmente se valora la soldadura por costura.
En lugar de electrodos puntuales estáticos, este proceso utiliza ruedas giratorias de aleación de cobre. A medida que las piezas pasan entre las ruedas, la máquina aplica impulsos de corriente para crear una serie de soldaduras por puntos superpuestas. La soldadura en línea se utiliza con frecuencia para depósitos de fluidos de chapa fina, filtros y cajas de aluminio selladas. La continuidad de la soldadura depende en gran medida del grado de solapamiento de los puntos de soldadura individuales. Si una unión está diseñada para contener fluidos o gases, debe someterse a pruebas específicas de estanqueidad tras la soldadura.
Soldadura por proyección de tuercas y pernos
La soldadura por proyección concentra el calor de la soldadura en puntos específicos determinados por el diseño de la pieza, en lugar de depender de la forma de la punta del electrodo. Es el método principal para fijar tuercas de soldadura, pernos de soldadura, conjuntos de alambres cruzados y separadores a bases de chapa.
Este proceso utiliza hoyuelos preestampados o salientes mecanizados en una de las piezas de trabajo. Estos salientes concentran la corriente eléctrica, lo que hace que se calienten rápidamente y se colapsen bajo la presión del electrodo. Esto lo hace especialmente útil para unir piezas con espesores variables (con una relación de hasta 3:1). Dado que se pueden aplanar varias proyecciones en una sola pasada de la máquina, esto reduce considerablemente los tiempos de ciclo en comparación con el procesamiento de puntos individuales.
Otros procesos habituales de soldadura por resistencia
| Proceso | Aplicaciones típicas |
| Soldadura a tope | Uniones de alambre, varillas y anillos circulares |
| Soldadura por resistencia | Vías férreas, llantas, tubos y secciones transversales de mayor tamaño |
| Soldadura por micro-resistencia | Terminales eléctricos, lengüetas de batería y componentes miniaturizados |
| Soldadura de alambre cruzado | Rejas metálicas, rejillas para estanterías y conjuntos de alambre |
¿Por qué los materiales y los recubrimientos influyen en la calidad de la soldadura?
La resistencia eléctrica de la unión es la variable fundamental en este proceso. Dado que las diferentes aleaciones y condiciones superficiales conducen la electricidad de forma diferente, los parámetros que permiten soldar perfectamente el acero con bajo contenido en carbono resultarán totalmente ineficaces en el caso del aluminio o la chapa galvanizada.
| Tipo de material | Dificultad general de producción | Principales retos de ingeniería |
| Acero con bajo contenido en carbono | Bajo | Contaminación superficial (aceite/incrustaciones) y holguras de montaje |
| Acero galvanizado | Medio | Adherencia del electrodo, desgaste de la punta y desplazamiento del zinc |
| Acero inoxidable | Bajo a medio | Hendiduras profundas y sobrecalentamiento localizado |
| Acero de alta resistencia | Medio | Ventanas de parámetros estrechas y modos de fractura frágil |
| Aleaciones de aluminio | Alta | Alta conductividad térmica y capas de óxido irregulares |
| Aleaciones de cobre | Alta | Resistencia eléctrica ultrabaja y rápida disipación del calor |
| Metales diferentes | Requiere validación | Desequilibrio térmico y fases intermetálicas frágiles |
Nota sobre el proceso: Estas cifras son valores de referencia generales. Los resultados reales de producción dependen en gran medida del tipo de material concreto, el espesor de la chapa, el peso del recubrimiento, la configuración de la pila de chapas, el material de los electrodos y la capacidad de la máquina.
Chapa de acero al carbono y chapa recubierta
El acero al carbono sin recubrimiento estándar es el material más sencillo de soldar por resistencia, ya que ofrece un amplio margen de parámetros que permite cierto margen de tolerancia. Sin embargo, una capa gruesa de cascarilla de laminación, el óxido o los aceites de estampación pueden alterar el contacto eléctrico y provocar inestabilidad en el proceso.
Cuando el acero al carbono se recubre con zinc (galvanizado o galvannealed) para aumentar su resistencia a la corrosión, la dinámica del proceso cambia. El zinc se funde a una temperatura mucho más baja que el acero, lo que altera la resistencia de contacto en la interfaz. En consecuencia, el acero galvanizado suele requerir corrientes de soldadura entre 20% y 30% más altas y tiempos de soldadura más prolongados para desplazar la capa de zinc y fusionar el acero subyacente. Además, el zinc fundido tiende a alearse con los electrodos de cobre, lo que acelera el desgaste de la punta. En el caso de los aceros galvanizados avanzados de alta resistencia, los ingenieros también deben controlar cuidadosamente las velocidades de enfriamiento para evitar la fragilidad por metal líquido (LME).
Acero inoxidable y acero de alta resistencia
El acero inoxidable (como el 304 o el 316) tiene una resistencia eléctrica mayor y una conductividad térmica menor que el acero al carbono. Esto significa que requiere una corriente de soldadura considerablemente menor para generar el calor necesario. Sin embargo, esta alta resistencia provoca que el calor se concentre rápidamente. Si la intensidad de la corriente o el tiempo de soldadura son excesivos, se produce un sobrecalentamiento localizado grave, la deformación de la pieza y una profunda hendidura del electrodo.
El acero de alta resistencia (HSS) y el acero avanzado de alta resistencia (AHSS) plantean retos mecánicos. Dado que el material es muy rígido, la máquina debe aplicar una fuerza de sujeción del electrodo mucho mayor para superar cualquier pequeño espacio de ajuste antes de que circule la corriente. El ciclo rápido de calentamiento y enfriamiento también puede generar microestructuras frágiles en el HSS. Para garantizar un rendimiento fiable, nuestro equipo de ingeniería evalúa la resistencia de la soldadura y los modos de fractura (por ejemplo, desprendimiento frente a arranque en botón) de acuerdo con las normas ISO 14373 o AWS D8.1.
Aluminio, cobre y metales mixtos
El aluminio y el cobre son difíciles de soldar por resistencia, ya que son excelentes conductores tanto del calor como de la electricidad. Cuando se aplica corriente, el calor se disipa en el metal circundante en lugar de concentrarse en la unión.
Para soldar aluminio con éxito, la máquina debe suministrar picos de corriente muy intensos y rápidos que fundan la interfaz antes de que se disperse el calor. Además, el aluminio forma de forma natural una capa de óxido superficial resistente y eléctricamente irregular que debe controlarse rigurosamente o eliminarse químicamente antes de la soldadura. Las aleaciones de cobre plantean un reto aún mayor debido a su resistencia ultrabaja, por lo que a menudo requieren electrodos de metales refractarios especializados (como el tungsteno o el molibdeno) para forzar la generación de calor en la pieza de trabajo.
Al soldar metales diferentes, las diferencias en los puntos de fusión y en las resistividades provocan desequilibrios térmicos asimétricos. El núcleo de soldadura tiende a formarse en el metal con mayor resistencia eléctrica, lo que requiere materiales de transición específicos, geometrías de electrodos a medida o una validación exhaustiva mediante soldaduras de prueba.
¿Cómo se diseñan las piezas para la soldadura por resistencia?
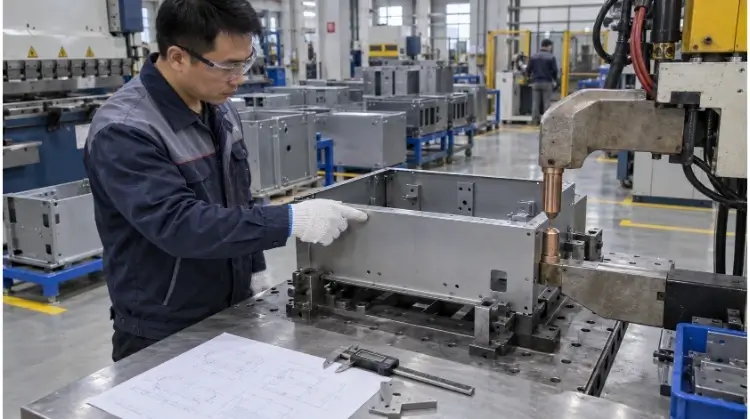
La soldadura por resistencia es muy sensible a la geometría de las piezas. En la fase de CAD, los ingenieros deben diseñar uniones que permitan el acceso físico de las herramientas y garanticen que la corriente eléctrica se comporte de forma predecible. Este es uno de los pasos más críticos del diseño para la fabricabilidad (DFM).
Acceso a los electrodos y geometría de las bridas
A diferencia de soldadura por láser Las técnicas de soldadura por puntos y por proyección, que solo requieren una línea de visión, sujetan físicamente la pieza. El error más habitual en el diseño para la fabricación (DFM) es diseñar una unión en la que los electrodos no puedan llegar físicamente al punto de soldadura o no puedan cerrarse correctamente sobre él.
Los diseñadores deben comprobar lo siguiente:
- Alineación: Los electrodos superior e inferior deben estar perfectamente alineados en un eje común.
- Descuento: Los vástagos de los electrodos y los brazos de la máquina no deben chocar con los radios de curvatura, las bridas o los elementos de fijación adyacentes.
- Área de contacto: La superficie del electrodo debe estar en contacto total y plano con la chapa. Soldar en ángulo o en curva provocará la expulsión inmediata del metal y uniones débiles.
- Rigidez estructural: En brida de chapa metálica Debe ser lo suficientemente ancha y rígida como para soportar la fuerza de sujeción de la máquina sin deformarse.
- Cavidades profundas: Los canales en U estrechos o las carcasas profundas suelen requerir electrodos especializados y descentrados, lo que puede limitar la fuerza máxima aplicada y aumentar los costes de las herramientas de montaje.
Tamaño de la pepita, paso y distancia entre bordes
Las dimensiones físicas de la unión determinan la resistencia del conjunto.
Si una soldadura por puntos se realiza demasiado cerca del borde de una pieza, el metal fundido se expulsará hacia un lado (expulsión), lo que dejará una unión débil y generará riesgos para la seguridad. Una norma básica de ingeniería consiste en mantener una distancia mínima al borde de, al menos, el doble del diámetro del núcleo de soldadura.
Del mismo modo, las soldaduras no pueden colocarse demasiado cerca unas de otras. Si la distancia entre puntos es demasiado reducida, la corriente eléctrica seguirá el camino de menor resistencia, pasando por la soldadura adyacente ya realizada en lugar de atravesar la nueva interfaz de unión. Este fenómeno, conocido como maniobra de desvío, lo que da lugar a núcleos de soldadura de tamaño insuficiente o inexistentes.
| Comprobación del diseño | Dependencia de ingeniería |
| Diámetro de la soldadura | Material base, espesor de la chapa y geometría de la superficie del electrodo. |
| Distancia al borde | Tamaño requerido de las pepitas, resistencia de los bordes y prevención de la expulsión. |
| Paso de soldadura | Resistencia necesaria de las uniones y reducción de las derivaciones eléctricas. |
| Ancho de la brida | Debe adaptarse al diámetro de la soldadura, a la distancia al borde y al perfil físico del electrodo. |
| Pila de hojas | Número máximo de capas (normalmente entre 2 y 3) y relaciones de espesor (evitando relaciones superiores a 3:1). |
Apoyo de ingeniería: ¿No estás seguro de si el diseño de tu brida ofrece suficiente espacio libre para los electrodos o evita la derivación? Envía tus archivos CAD en 3D para que el equipo de ingeniería de TZR realice una revisión gratuita de la fabricabilidad (DFM) antes de dar por finalizados tus planos.
Acabados y superficies decorativas
Dado que la soldadura por resistencia utiliza presión para forjar la unión, cualquier holgura entre las chapas metálicas antes de la soldadura comprometerá el proceso. Si una parte de la fuerza de sujeción de la máquina se desperdicia al forzar la unión de piezas deformadas, la presión de contacto real en la unión disminuye, lo que provoca una expulsión prematura y un calentamiento irregular. Los ingenieros deben tener en cuenta las tolerancias de estampado y la recuperación elástica por flexión durante la fase de diseño.
En el caso de piezas con elevados requisitos estéticos, hay que tener en cuenta los procesos de acabado posteriores. La soldadura por resistencia deja, naturalmente, cierto grado de hendiduras en la superficie y un ligero cambio de color localizado debido al calor. Si el conjunto va a ser con recubrimiento en polvo, la pintura puede rellenar las pequeñas hendiduras. Sin embargo, si la pieza es de acero inoxidable cepillado o requiere un anodizado transparente, la zona afectada por el calor alterará el veteado y la estructura química del material, lo que provocará variaciones de color muy visibles.
Si no se tiene en cuenta este aspecto en la fase de diseño, los fabricantes se ven a menudo obligados a realizar un esmerilado manual intensivo tras la soldadura. Este repaso, que requiere mucha mano de obra, anula por completo las ventajas en cuanto a costes derivadas del tiempo de ciclo que, en un principio, hacían que la soldadura por resistencia resultara atractiva.
La realidad del taller: Los parámetros de soldadura no pueden compensar por completo un mal ajuste de las piezas. Si los componentes de chapa no encajan de forma natural y a ras en la plantilla, la calidad de la soldadura resultante siempre será irregular.
Ajuste de la corriente, el tiempo y la fuerza del electrodo
Para establecer un proceso de producción estable, es necesario ir más allá de la fórmula básica del calentamiento por efecto Joule y ajustar cuidadosamente los parámetros de la máquina.
Equilibrio entre corriente, tiempo y fuerza
Las tres variables principales de la soldadura por resistencia —corriente, tiempo y presión— son estrictamente interdependientes. No es posible ajustar una de ellas sin que ello afecte al comportamiento de las demás. Por ejemplo, al aumentar la presión del electrodo se reduce la resistencia de contacto; para mantener la misma generación de calor, es necesario aumentar proporcionalmente la corriente de soldadura o el tiempo de soldadura.
| Estado de los parámetros | Resultado probable en la soldadura |
| Corriente insuficiente | Núcleo de soldadura de tamaño insuficiente o ausencia de fusión (soldadura en frío). |
| Corriente excesiva | Expulsión intensa (salpicaduras), adherencia del electrodo y perforación del metal. |
| Falta de tiempo | Una generación de calor insuficiente, lo que da lugar a una unión débil. |
| Tiempo excesivo | Sobrecalentamiento localizado, hendiduras profundas en los electrodos y rápido desgaste de la punta. |
| Presión insuficiente | Un contacto eléctrico inestable que provoca la expulsión inmediata de la superficie. |
| Presión excesiva | Disminución de la resistencia de contacto y de la densidad de corriente, lo que podría provocar una reducción del núcleo. |
Programas de soldadura y ventanas de proceso
Antes de pasar a la producción a gran escala, los ingenieros elaboran un «programa de soldadura». Se trata de una secuencia programada que establece los parámetros exactos para cada fase del ciclo de la máquina, incluyendo el tiempo de compresión, el tiempo de soldadura, el tiempo de mantenimiento, el nivel de corriente y la fuerza del electrodo. En el caso de materiales más gruesos, esto también puede incluir el número de pulsos.
Durante la instalación, los técnicos trazan un lóbulo de soldadura (o ventana de proceso). La parte inferior de este lóbulo representa los parámetros mínimos necesarios para formar un nugget aceptable; la parte superior representa el límite en el que el calor excesivo provoca la expulsión. El objetivo de una planta de fabricación nunca es encontrar un único punto de parámetros «perfecto», sino centrar el programa de producción de forma segura dentro de esta ventana estable para absorber las variaciones normales del material de un lote a otro.
Nota sobre el equipamiento: Aunque los transformadores de CA estándar siguen siendo habituales, en los montajes de precisión modernos se suelen utilizar fuentes de alimentación con inversor de corriente continua de media frecuencia (MFDC). Estas permiten un control de la corriente a nivel de milisegundos y un ajuste más rápido a los cambios dinámicos de resistencia durante la soldadura.
Desgaste y refrigeración de los electrodos
Los electrodos de cobre son herramientas consumibles. Tras cientos de ciclos de soldadura, el calor y la presión repetidos hacen que la superficie del electrodo se aplane y se ensanche, un fenómeno conocido como «mushrooming». A medida que aumenta la superficie de la cara, la densidad de corriente disminuye, lo que da lugar a núcleos de soldadura más pequeños y menos resistentes. En metales recubiertos, como el acero galvanizado, el electrodo también absorbe aleaciones de zinc, lo que degrada aún más su rendimiento.
Para mantener la estabilidad del proceso, las líneas de producción deben establecer:
- Frecuencia de afilado de la punta (reajuste del perfil de cobre)
- Límites absolutos de sustitución de los electrodos
- Comprobaciones del caudal de agua de refrigeración (una refrigeración insuficiente acelera el desgaste de forma exponencial)
- Registros del número de soldaduras vinculados a la máquina
- Verificación destructiva tras el recubrimiento
Seguridad en el lugar de trabajo: Proteja a los operarios de los puntos de aprisionamiento de los electrodos, las proyecciones de metal, las piezas calientes, los humos de los recubrimientos y la energía eléctrica acumulada. Desconecte y descargue los equipos antes de realizar cualquier tarea de mantenimiento.
¿Por qué fallan las soldaduras por resistencia durante la producción?
Cuando falla una soldadura por resistencia en la planta, la reacción inmediata de un operario sin experiencia suele ser simplemente aumentar la corriente. Sin embargo, para diagnosticar la causa raíz es necesario analizar primero los síntomas físicos.
Nuggets débiles o de menor tamaño
Si al desmontar la pieza se observa que el núcleo es pequeño o inexistente, la causa principal es la falta de calor concentrado. Esto puede deberse a una corriente insuficiente o a un tiempo de soldadura insuficiente, pero es igualmente probable que se deba a una presión excesiva del electrodo, a una punta del electrodo sobredimensionada (abombada), a la presencia de aceite o cascarilla en la superficie, o a una derivación eléctrica hacia una soldadura adyacente.
Recordatorio importante: La presencia de una marca visible del electrodo en la superficie de la chapa no demuestra que se haya formado un núcleo de soldadura sólido en el interior de la junta.
Expulsión, hendidura y adherencia
Los defectos visuales son indicadores inmediatos de un proceso desequilibrado.
| Defecto visible | Causas habituales | Primeros aspectos que hay que comprobar |
| Expulsión (salpicaduras) | La corriente es demasiado alta, la presión es demasiado baja o hay huecos importantes entre las láminas. | Ajustes actuales, fuerza de sujeción y ajuste de la pieza. |
| Marca profunda | Superficie del electrodo demasiado pequeña, calor excesivo o presión excesiva. | Estado de la punta del electrodo y tiempo de soldadura. |
| Adherencia del electrodo | Acumulación de residuos (zinc/aluminio), refrigeración insuficiente o sobrecalentamiento. | Limpieza de los electrodos y caudal de refrigeración por agua. |
| Quema superficial | Contaminación superficial o mal contacto inicial del electrodo. | Limpieza del material y alineación de la punta. |
| Distorsión parcial | Secuencia de soldadura incorrecta o soporte de fijación inadecuado. | Orden de soldadura, aporte térmico total y rigidez del sistema de sujeción. |
El coste de los defectos en fases posteriores del proceso: Defectos detectados durante el montaje final, anodizado, o el recubrimiento en polvo, provocan costosas piezas desechadas y retrasos en los envíos. Invertir desde el principio en un diseño adecuado para la fabricación (DFM) y en la configuración correcta de los utillajes cuesta una fracción de lo que supone solucionar los fallos en los lotes en fases posteriores del proceso.
Desviaciones, desalineaciones y mal ajuste
Los problemas de alineación física suelen confundirse con fallos en los parámetros. Si los electrodos superior e inferior están desalineados, el núcleo de la soldadura se formará de manera irregular y descentrado. Si el dispositivo de sujeción carece de rigidez, es imposible lograr un posicionamiento repetible.
Estudio de caso diagnóstico:
Durante el montaje de un lote de cajas de acero inoxidable de 1,5 mm, un operario observó que la tercera y la cuarta soldaduras por puntos de la fila fallaban sistemáticamente en las pruebas de desprendimiento, a pesar de que las dos primeras superaban la prueba sin problemas. En lugar de ajustar la corriente de la máquina, el equipo de ingeniería identificó el problema como desvío eléctrico. En el diseño CAD, las soldaduras se habían situado demasiado cerca unas de otras. La corriente de la tercera soldadura se desviaba de la unión prevista y volvía a circular a través de la primera y la segunda soldadura adyacentes, que eran altamente conductoras. La solución consistió en ajustar la secuencia de soldadura y aumentar la distancia entre ellas en el plano técnico, lo que resolvió por completo el defecto sin necesidad de modificar los parámetros de la máquina.
¿Cómo inspeccionar y comprobar la calidad de las soldaduras?
Dado que la soldadura propiamente dicha queda oculta entre dos piezas de metal, la inspección visual nunca es suficiente. La calidad debe verificarse mediante una combinación de ensayos destructivos y supervisión en tiempo real.
Ensayos destructivos de soldaduras
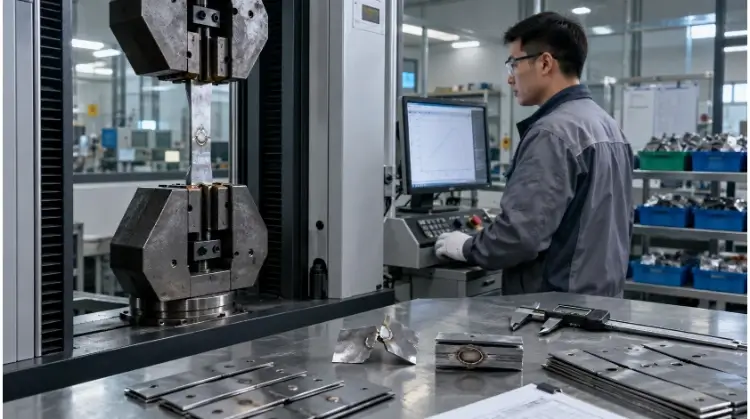
Las pruebas destructivas son obligatorias durante la puesta a punto, tras el afilado de los electrodos y a intervalos programados durante el ciclo de producción.
- Prueba de desprendimiento: La prueba más habitual en el taller. Se separan las chapas superpuestas para comprobar que se desprende un «botón» metálico sólido de una de ellas, lo que demuestra que la soldadura es más resistente que el metal base.
- Prueba del cincel: Se introduce un cincel entre las chapas, junto a la soldadura, para comprobar si hay fracturas frágiles o separaciones.
- Ensayo de tracción y cizallamiento: Se llevó a cabo en un laboratorio utilizando una máquina de ensayos universal para medir la fuerza exacta necesaria para romper la unión por cizallamiento.
- Ensayo de tensión transversal: Mide la resistencia de la unión a las fuerzas de tracción perpendiculares a la chapa.
- Examen con Macro-Etch: La soldadura se corta por la mitad, se pule y se graba químicamente para medir, bajo el microscopio, el diámetro exacto del núcleo y la profundidad de penetración.
Inspección y control de procesos
La monitorización no destructiva proporciona datos continuos entre los desmontajes destructivos. Esto incluye la verificación de las ubicaciones de las soldaduras, la medición de los límites máximos de indentación superficial y la comprobación de la presencia de grietas externas. Un equipo avanzado supervisa en tiempo real las variaciones de corriente, las caídas de tensión, la resistencia dinámica y el desplazamiento de los electrodos.
Nota sobre el control de calidad: Los datos de proceso pueden revelar desviaciones, pero no demuestran automáticamente la resistencia de la soldadura. Siempre deben calibrarse comparándolos con los datos físicos obtenidos tras el desmontaje.
Criterios de aceptación y planes de control
Antes de que comience una serie de producción, el comprador y la fábrica deben acordar los criterios de aceptación. De acuerdo con normas de calidad como la ISO 9001 o directrices específicas del sector de la automoción, un plan de control sólido debe definir:
- Tamaño mínimo aceptable del núcleo de soldadura
- Resistencia mínima de la junta (si es portante)
- Modos de fractura aceptables (por ejemplo, se requiere el desprendimiento completo del botón)
- Deformación superficial máxima permitida (fundamental para las piezas estéticas)
- Límites estrictos en cuanto a grietas o porosidad interna
- Requisitos para las pruebas de estanqueidad (para soldaduras lineales)
- Frecuencia de muestreo destructivo (por ejemplo, cada 500 piezas o cada turno)
Conclusión
La soldadura por resistencia es rápida y repetible cuando se tienen en cuenta de forma conjunta el material, la geometría de la unión, el acceso a los electrodos y el control del proceso. Los ajustes de la máquina por sí solos no pueden corregir un diseño de unión inadecuado.
Envíanos tus planos, el tipo de material, el espesor de la chapa y el volumen previsto. El equipo de ingeniería de TZR puede analizar las ubicaciones de las soldaduras, el acceso de los electrodos, los requisitos estéticos y los planes de inspección antes de elaborar el presupuesto, garantizando así que sus carcasas de chapa estén optimizadas para ofrecer integridad estructural y un acabado superficial impecable desde el primer día.