
 French
 English
 Spanish
 German
 Russian
 Italian

L'emboutissage par presse à transfert est un procédé de formage des métaux en plusieurs étapes, dans lequel les flans sont séparés de la bande et déplacés mécaniquement à travers différentes stations de matrice afin de créer des pièces complexes et embouties en profondeur. Cela permet de réemboutir, repositionner, percer, rogné et former la pièce sans qu'elle reste fixée à une bande de support.
Cette plus grande liberté de formage peut s'avérer avantageuse pour les pièces de grande taille, embouties en profondeur ou à multiples faces, telles que les boîtiers de batteries pour véhicules électriques, les carters de moteurs et les corps de pompes cylindriques profonds. Toutefois, ce procédé n'est rentable que si la géométrie des pièces, le volume de production, la consommation de matière et les opérations en aval justifient l'investissement dans l'outillage et le système de transfert.
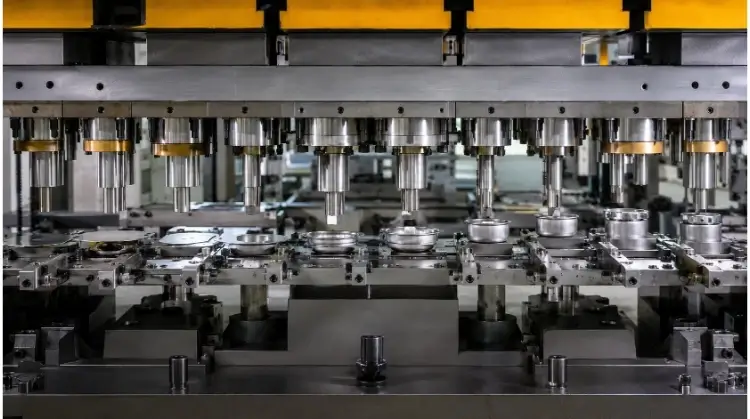
Comment fonctionne l'estampage par presse à transfert ?
Pour bien comprendre cette méthode, il faut examiner le fonctionnement interne de la presse. Voyons étape par étape comment le métal brut se transforme en un composant complexe au fil de plusieurs postes d'usinage synchronisés.
Préparation en blanc
Le processus commence par l'alimentation de la presse en tôles. Cela s'effectue généralement de l'une des trois manières suivantes :
- Découpage à partir d'une bobine : Une station principale située à l'intérieur de la presse découpe la flan directement à partir d'une bobine continue.
- Ébauches prédécoupées : Les ébauches sont découpées hors ligne, lors d'une opération distincte, afin d'optimiser l'imbrication des pièces.
- Alimentation par désempileur : Un système robotisé ou mécanique alimente la presse à transfert, un par un, avec des flans prédécoupés.
Une fois la flan séparée de la bande, le matériau se comporte différemment lors du formage. Sans bande de support, la pièce peut être déplacée individuellement, pivotée et positionnée selon différents angles d’outillage. Le contour de la flan est optimisé uniquement en fonction de l'écoulement du matériau plutôt que de la continuité de la bande. Cependant, cette liberté est soumise à des contraintes physiques : la pièce doit conserver des zones de préhension spécifiques et s'adapter au pas de transfert fixe (la distance exacte entre les stations) du système de presse.
Mouvement de transfert et synchronisation
Pour déplacer la pièce non fixée en toute sécurité d'une station à l'autre, il faut une synchronisation mécanique précise avec le chariot de la presse. Le mouvement suit une séquence stricte :
Saisir → Soulever → Avancer → Abaisser → Relâcher → Revenir
Le synchronisme doit être parfait. Lorsque la matrice s'ouvre et que le coulisseau de la presse remonte, des dispositifs de levage extraient la pièce emboutie de la cavité inférieure de la matrice. Les doigts de transfert se rapprochent pour saisir la pièce, la faire avancer horizontalement vers la station suivante et la déposer sur les butées de positionnement de cette station. Les doigts doivent relâcher la pièce et revenir à leur position initiale avant que le coulisseau de la presse ne redescende.
Au cours de la phase de conception de l'outil, les ingénieurs doivent également veiller à équilibrer soigneusement la répartition de la charge entre ces différents postes. Si une opération d'emboutissage lourde est effectuée à une extrémité de la presse et une opération de poinçonnage légère à l'autre, cela peut entraîner une forte décentration de la charge, ce qui peut provoquer une usure prématurée de la matrice et endommager la presse.
Formage poste par poste
Pour comprendre le déroulement du processus, prenons l'exemple de la fabrication d'une coque métallique emboutie. La pièce passe successivement par différentes étapes de fabrication :
- Mise à blanc : Permet de déterminer le volume exact de la pièce brute. Si les dimensions de la pièce brute sont incorrectes, les étapes d'emboutissage suivantes échoueront.
- Premier tirage : Donne à l'ébauche plate une forme initiale de coupelle. Cette opération doit être réalisée dans un poste distinct, car le matériau ne peut s'étirer que jusqu'à une certaine limite avant de se déchirer.
- Refaire le dessin : Permet d'approfondir la coupelle tout en réduisant son diamètre. Cette réduction progressive évite un amincissement excessif des parois.
- Réédition : Permet de réduire certains rayons et d'affiner les contours afin de contrôler le retour élastique et de stabiliser les dimensions.
- Piercing : Ajoute les trous nécessaires. Le perçage est effectué après l'emboutissage afin que la déformation du matériau ne modifie pas l'emplacement des trous.
- Découpe : Permet d'éliminer les excès de matière irréguliers sur les bords, qui apparaissent naturellement lors de l'emboutissage profond.
- Brides : Plie le bord découpé selon l'angle d'assemblage final.
- Sortie de la pièce : La pièce finie est transférée hors de la presse vers une goulotte ou un convoyeur.
Selon leur conception, les matrices de transfert peuvent intégrer de manière sélective des opérations telles que le perçage latéral, le taraudage, l'estampage, le clinchage ou l'insertion de fixations. Bien que cela réduise les opérations en aval, toutes les matrices de transfert ne permettent pas d'obtenir un produit entièrement fini ; un usinage ou un nettoyage après l'estampage peut encore s'avérer nécessaire.
Estampage par transfert ou estampage progressif : faites votre choix en fonction de la pièce et du volume
Pour choisir la bonne méthode d'emboutissage, il faut comparer la géométrie de la pièce, le rendement du matériau et le coût total de fabrication. Vous trouverez ci-dessous une comparaison objective entre l'emboutissage par transfert, estampage progressif, et l'estampage en une seule opération.
Géométrie de la pièce et profondeur de tracé
| État d'avancement du projet | Tampon de transfert | Estampage progressif | Estampillage à opération unique |
| Pièces embouties | Très flexible | Limité par la structure de la bande de support | Nécessite plusieurs transferts manuels |
| Pièces plates à grande vitesse | N'offre généralement aucun avantage en termes de vitesse | En général, le plus adapté | Faible rendement |
| Fonctionnalités multidirectionnelles | La pièce est facile à repositionner | Limité par la bande de support | C'est faisable, mais cela nécessite de nombreuses opérations |
| Pièces 3D de grande taille | Très adapté | Nécessite des bobines de matériau très larges | Nécessite plusieurs matrices distinctes |
| Modifications de conception | Coût élevé de la modification | Coût élevé de la modification | Relativement facile à modifier |
On croit souvent à tort que les matrices progressives ne permettent pas d'effectuer des opérations d'emboutissage. Cependant, comme la pièce reste fixée à la bande, le support limite la façon dont le matériau s'écoule dans la cavité de la matrice. Cela limite la profondeur d'emboutissage maximale et empêche la pièce d'être réorientée entre les stations.
Rendement en matière
Le coût des matériaux détermine souvent le choix du procédé, en particulier pour la production en grande série ou les alliages coûteux. Dans l'estampage progressif, la bande de support est nécessaire pour déplacer la pièce, mais elle finit par devenir un déchet.
L'estampage par transfert permet de se passer de la bande de support. Les ingénieurs peuvent calculer la taille exacte des flans nécessaires et recourir à un imbrication décalée sur la bobine en se basant uniquement sur la géométrie des pièces. Pour les matériaux onéreux tels que l’acier inoxydable de la série 300, l’aluminium ou le titane, la suppression de la bande de support et l’optimisation de l’imbrication des flans permettent souvent d’améliorer le rendement du matériau de 10% à 25%.
Le rendement est calculé à l'aide de la formule suivante :
Taux d'utilisation des matériaux = Poids net de la pièce ÷ Consommation brute de matériaux × 100%
Le pourcentage réel d'économie de matière dépend entièrement de la forme de la pièce. Une ébauche ronde peut permettre de réaliser une économie importante de matière sur les arêtes, tandis que pour une pièce carrée, la différence de rendement entre les deux procédés peut s'avérer moins importante.
Rapidité et coût total du processus
Lorsqu'on évalue la vitesse de production, le nombre de courses par minute (SPM) n'est qu'un facteur parmi d'autres. Les matrices progressives fonctionnent souvent à une cadence comprise entre 60 et plus de 150 SPM, tandis que les presses à transfert opèrent généralement dans une fourchette de 15 à 50 SPM en raison du pas de transfert requis et de la nécessité d'assurer la stabilité des pièces pendant le mouvement.
Cependant, le SPM maximal ne correspond pas au rendement global du processus. Le calcul du coût total du processus doit tenir compte de la durée du cycle de la presse, du temps de changement d'outillage et des opérations secondaires (poinçonnage, taraudage, soudage), la manutention des pièces, le stockage des produits en cours de fabrication (WIP) et les cycles d'inspection répétés.
Il est également essentiel de tenir compte des temps de réglage. Les matrices de transfert nécessitent des temps de changement nettement plus longs que les matrices progressives, en raison du calibrage complexe des rails de transfert, des doigts et des capteurs. C'est pourquoi les petites séries ne permettent pas d'amortir les coûts de réglage d'une presse à transfert.
Le principal compromis : l'estampage progressif peut permettre d'obtenir un nombre plus élevé de coups par minute, tandis que l'estampage par transfert peut réduire le nombre d'opérations nécessaires après l'estampage.
Matrice de sélection des processus :
- Pour les pièces simples, plates et à grande vitesse : Donner la priorité à l'évaluation des matrices progressives.
- Pour le formage par emboutissage profond et multidirectionnel : Donner la priorité à l'évaluation des matrices de transfert.
- Pour les petits volumes de production ou les conceptions non finalisées : Privilégiez l’évaluation des matrices à une seule étape, de la découpe au laser ou du pliage CNC.
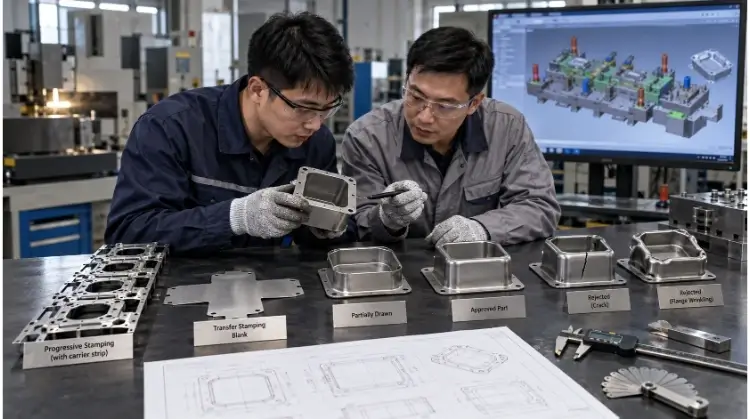
Comment concevoir des pièces pour un emboutissage par transfert fiable ?
La réussite d'un processus d'emboutissage commence bien avant le démarrage de la presse. Les choix de conception déterminent directement le comportement du matériau, la complexité de l'outillage et la fiabilité globale de la fabrication.
Matériaux et conception des ébauches
Le choix des matériaux va au-delà des simples spécifications de nuance. Les ingénieurs doivent tenir compte de la formabilité, de la ductilité, des taux d’écrouissage, de la résistance à la traction et du retour élastique. Cela est particulièrement crucial lors de l’emboutissage d’aciers à haute résistance avancés (AHSS) ou de titane, où un retour élastique important nécessite une sur-flexion et une compensation de réemboutissage intégrées directement dans la matrice. L’orientation des grains, les tendances au grippage de surface et les variations d’épaisseur des bobines déterminent également le comportement du métal sous pression.
La forme initiale de l'ébauche revêt également une importance cruciale. Le périmètre de l'ébauche détermine l'écoulement du matériau, l'équilibre d'emboutissage, l'épaisseur finale de la paroi, la formation de la collerette et le rendement global du matériau.
Remarque : si une directive technique indique un « taux d'emboutissage » maximal, cette valeur n'est pas absolue. Le taux d'emboutissage réel pouvant être atteint dépend fortement de la méthode de calcul, de la nuance du matériau, de l'épaisseur initiale, de la lubrification, de la force de maintien de la flan et de l'état de la surface de l'outil.
Rayons et placement des éléments
La géométrie de la pièce influe sur le nombre de postes nécessaires et sur le risque de défauts de fabrication. Tenez compte de ces relations de cause à effet techniques dès la phase de conception :
- Rayons : Des rayons trop prononcés ou trop petits augmentent la contrainte locale et le risque de fissuration. En règle générale, les rayons de cintrage doivent être au moins 4 à 6 fois supérieurs à l'épaisseur du matériau afin d'éviter toute déchirure, bien que cela varie selon l'alliage.
- Profondeur de tracé : Des profondeurs d'emboutissage excessives en une seule opération entraîneront une défaillance du matériau. Ces conceptions nécessitent des postes d'emboutissage supplémentaires pour obtenir progressivement la forme souhaitée.
- Rides : Si la conception ne permet pas d'exercer une force de maintien suffisante pendant l'emboutissage, le matériau se plissera au niveau des bords.
- Placement des trous : Percer des trous avant le formage comporte des risques. Si un trou est trop proche d'une zone d'emboutissage, l'écoulement du matériau va l'étirer et le déformer.
- Brides : Les brides extrêmement étroites sont difficiles à former et n'offrent pas une surface suffisante pour permettre aux doigts de préhension de s'y accrocher.
- Calendrier de lancement des fonctionnalités : Un perçage précoce peut réduire la précision de positionnement finale en raison du déplacement de la matière. Les éléments critiques doivent être percés une fois le formage primaire terminé.
- Réédition : L'ajout d'une opération de frappe supplémentaire à la fin de la séquence permet de limiter le retour élastique et de stabiliser le profil final.
Serrage, repères et tolérances
La pièce étant déplacée physiquement d'un poste à l'autre, sa géométrie doit offrir des zones de préhension fiables, des surfaces d'appui stables, des repères de positionnement clairs et un dégagement suffisant pour les doigts de transfert.
Lorsqu'ils examinent une conception, les ingénieurs doivent répondre à trois questions concrètes :
- À quel endroit les doigts de transfert vont-ils saisir la pièce brute ?
- Si la forme de la pièce change, peut-elle encore être maintenue fermement dans les stations suivantes ?
- Quel élément servira de repère de localisation pour la station suivante ?
En matière de tolérances, évitez d'appliquer des spécifications inutilement strictes à l'ensemble de la pièce. Les plans doivent correspondre aux repères de positionnement réels utilisés dans la matrice. Les cotes fonctionnelles peuvent respecter des tolérances serrées, mais les zones non critiques doivent bénéficier de tolérances plus larges afin de tenir compte du retour élastique et de l’accumulation des tolérances entre les différentes stations. Ne vous fiez jamais à un tableau de tolérances générique ; la capacité finale du processus doit toujours être vérifiée par des essais d’outillage et des données de mesure physique.
Quels sont les facteurs qui influencent les coûts des outillages et des pièces de marquage par transfert ?
Pour évaluer les devis des fournisseurs, il est nécessaire de comprendre les facteurs de coûts fixes et variables spécifiques. Voici comment la complexité de l'outillage et les variables de production influencent le prix final de votre pièce.
Outillage et essais
L'investissement fixe nécessaire à l'emboutissage par transfert est considérable. Il couvre les études de formage, la simulation logicielle, le développement des flans, l'agencement des postes et la fabrication des matrices. Il comprend également la conception des doigts de transfert, l'intégration des capteurs et la protection des matrices, la réalisation d'essais d'outillage, l'inspection des échantillons et les premières corrections d'outillage.
Les matrices de transfert utilisent souvent des postes indépendants ou des inserts remplaçables, ce qui facilite la maintenance à long terme. Cependant, le système de transfert lui-même complique le dépannage. Les doigts de transfert et les dispositifs de positionnement sont des composants soumis à l’usure qui nécessitent un étalonnage. Si un seul poste se bloque, c’est toute la ligne qui s’arrête. Les acheteurs doivent également garder à l’esprit que des modifications de conception de dernière minute peuvent nécessiter d’adapter à la fois les matrices de formage et l’outillage de transfert, ce qui double l’impact sur l’ingénierie.
Facteurs de coût unitaire
Pour comparer avec précision les méthodes de fabrication, décomposez le coût unitaire variable en ses principales composantes : matières premières, temps de pressage, coûts de préparation, main-d'œuvre directe, provision pour rebuts, opérations secondaires, contrôle qualité, conditionnement et entretien courant.
La taille du lot est une variable essentielle. Étant donné que la mise en place et la synchronisation des matrices de transfert peuvent prendre plusieurs heures, la production de petits lots (par exemple, 5 000 pièces) entraînera une forte augmentation du « coût de mise en place » par pièce. L'estampage par transfert est particulièrement rentable lorsqu'il est réalisé en grands lots continus.
Nous vous recommandons d'évaluer les devis à l'aide du calcul suivant :
Coût unitaire pour un volume N = (Coût fixe du programme ÷ N) + Coût des matières premières + Coût d'impression + Coûts secondaires + Coût de la qualité + Provision pour rebuts
(Où : Coût fixe du programme = Outillage + Ingénierie + Essais + Corrections initiales)
Cette formule donne une image beaucoup plus claire que la simple division d'un coût total global par la quantité produite, ce qui permet aux acheteurs de voir exactement où va leur capital.
Calcul du seuil de rentabilité
Lorsque vous comparez l'estampage par transfert à l'estampage progressif ou aux opérations à matrice unique, calculez le seuil de rentabilité à l'aide de la formule suivante :
Volume d'équilibre = Différence des coûts fixes ÷ Différence des coûts variables par pièce
Pour que la comparaison soit valable, les deux scénarios doivent reposer sur des conditions identiques : même matériau et même épaisseur, mêmes exigences de qualité, mêmes opérations secondaires et même durée de vie supposée du produit.
Comparaison d'exemples de projets (anonymisés) :
- Outillage progressif : $45 000 (Gaspillage de matière plus important, nécessite un perçage secondaire hors ligne).
- Outillage de transfert : $85 000 (réduction des déchets de matière, taraudage intégré dans le moule).
- Économies sur les coûts variables (transfert) : $0,15 par pièce (économies réalisées sur les matériaux et la main-d’œuvre de manutention).
- Volume d'équilibre : ($85 000 – $45 000) ÷ $0,15 = 266 666 pièces.
- Conclusion : Si le volume sur l'ensemble du cycle de vie dépasse 267 000 unités, l'outillage de transfert, bien que plus coûteux, s'avère être le choix le plus avantageux sur le plan financier.
Conseils aux acheteurs : éléments à prendre en compte concernant l'outillage industriel
Avant d'émettre un bon de commande, veillez à clarifier les points suivants avec votre fournisseur :
- Propriétaire de l'outil : À qui appartient le titre de propriété du moule et des doigts de transfert spécifiques ?
- Entretien : Qui prend en charge les frais d'entretien courant et les pièces de rechange ?
- Modifications : Comment les modifications techniques sont-elles facturées une fois l'outil validé ?
- Fin du programme : Qu'advient-il des frais d'outillage et de stockage lorsque la production prend fin ?
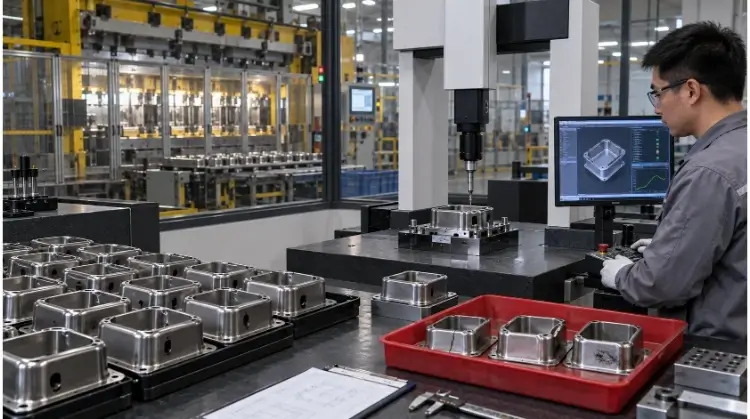
Comment réduire les défauts et les temps d'arrêt en production ?
La production à grand volume n'est rentable que si elle est constante. Découvrez comment détecter les défauts à un stade précoce, surveiller les performances des matrices et mettre en place des procédures de maintenance permettant d'éviter les arrêts de production catastrophiques.
Défauts de transfert et de formage
Même avec une conception parfaite des outils, les variations entre les lots de matériaux ou l'usure normale des outils peuvent entraîner l'apparition de défauts. Identifier rapidement la cause première permet de réduire au minimum les rebuts et de remettre la presse en service.
| Défaut | Causes probables | Actions courantes |
| Craquage | Rayons trop petits, débit de matière insuffisant | Ajuster les rayons des angles, modifier l'ordre de dessin ou améliorer la lubrification |
| Rides | Force de maintien de la tôle insuffisante, écoulement trop rapide du matériau | Régler la pression du dispositif de maintien de la tôle (par exemple, en ajustant les ressorts à azote) ou modifier les bourrelets d'emboutissage |
| Amincissement des parois | Contrainte localisée élevée, nombre insuffisant de postes d'étirage | Modifier la forme vierge ou ajouter des stations de redessin |
| Dos d'âne | Haute limite d'élasticité du matériau, prise insuffisante | Augmenter la compensation de sur-flexion ou ajouter une station de ré-estampage |
| Galling | Frottement excessif, défaut de lubrification, usure de la surface de l'outil | Améliorer la lubrification, polir les surfaces des outils ou appliquer des revêtements |
| Désalignement | Erreurs de transfert, de repérage ou de synchronisation | Réajuster la préhension, les repères de positionnement et la synchronisation de la presse |
| Scrap Jam | Trajectoires instables de projection de débris | Vérifier la taille des déchets et dégager les goulottes d'évacuation |
Surveillance et inspection intégrées au moule
L'utilisation d'une presse à transfert sans surveillance représente un risque financier considérable. Les matrices de transfert modernes sont équipées de capteurs intégrés qui arrêtent la presse en quelques millisecondes avant qu'un choc catastrophique ne se produise. Parmi les systèmes courants, on peut citer :
- Capteurs partiellement présents
- Détection des doubles blancs
- Surveillance des bourrages et de la position de transfert
- Détection de déchets métalliques
- Suivi des signatures de tonnage
Il est essentiel de comprendre que Les capteurs servent avant tout à protéger l'équipement et la matrice, et non à évaluer la qualité des pièces. Par exemple, la surveillance de la courbe de tonnage permet de s'assurer que la force de formage reste constante tout au long de la course, en détectant instantanément les anomalies telles que des poinçons émoussés ou des variations de dureté du matériau, afin d'éviter d'endommager l'outil.
Pour s'assurer que les pièces respectent les spécifications de fabrication, les fabricants ont recours à différentes méthodes d'inspection. Les systèmes de vision permettent d'inspecter à grande vitesse des caractéristiques visibles prédéfinies, tandis que les calibres « go/no-go » et le contrôle statistique des processus (SPC) garantissent la stabilité des dimensions critiques tout au long de la production. Une documentation avancée, telle que l’inspection du premier article (FAI), le PPAP et le suivi du Cpk, doit être mise en place dès le départ en fonction des exigences spécifiques du client ou du secteur d’activité.
Maintenance et outillage de rechange
Les matrices de transfert comportent davantage de pièces mobiles que les matrices progressives, ce qui rend l'entretien préventif incontournable. Un plan d'entretien rigoureux doit couvrir les arêtes de coupe, les inserts de formage, les doigts de transfert, les dispositifs de positionnement, les vérins de levage, les capteurs, les systèmes de lubrification, les goulottes à déchets et tous les composants d'usure remplaçables.
L'objectif de la maintenance préventive ne se limite pas à réparer ce qui est en panne. Il s'agit d'un processus planifié visant à :
- Empêcher la dérive dimensionnelle progressive
- Réduire les temps d'arrêt imprévus des machines
- Éliminer les pannes soudaines des matrices
- Respecter des délais de livraison stables
- Prolonger la durée de vie globale de l'outillage
Liste de contrôle de l’acheteur pour les fournisseurs : sélection d’un partenaire spécialisé dans l’estampage par transfert
Avant le lancement de la production, assurez-vous que votre fournisseur respecte les normes les plus strictes en lui posant ces questions d'ordre opérationnel — des normes que nous appliquons rigoureusement à nos propres sites chez Shengen :
- Ont-ils déjà réussi à emboutir des matériaux et des géométries similaires ?
- Leur presse dispose-t-elle du tonnage, de la taille de table, de la course et classe énergétique?
- La course (pas) de la presse correspond-elle à la distance de déplacement requise pour votre pièce ?
- Disposent-ils de capacités internes de conception d'outils et de réparation de matrices ?
- Existe-t-il un processus formalisé d'essai des outils et d'homologation des pièces ?
- Peuvent-ils fournir des données FAI, PPAP, SPC ou Cpk si nécessaire ?
- Disposent-ils d'un stock interne de pièces d'usure essentielles (doigts, goupilles de positionnement, inserts) ?
- Existe-t-il un historique documenté de l'entretien régulier des matrices ?
- Disposent-ils d'une capacité de presse de secours ou d'un plan de production d'urgence ?
Conclusion
L'estampage par transfert n'est pas systématiquement supérieur à l'estampage progressif. Il s'impose toutefois comme la meilleure option lorsque la manipulation indépendante des flans offre un avantage évident en termes de liberté de formage, d'utilisation des matériaux ou de coûts de production en aval.
La décision doit tenir compte de la géométrie des pièces, du comportement des matériaux, de la demande annuelle, des investissements en outillage, des opérations secondaires et du cycle de vie du produit — et non pas uniquement de la vitesse de la presse.
Envoyez-nous vos plans en 2D, vos modèles en 3D, vos spécifications en matière de matériaux, vos tolérances critiques et le volume annuel prévu.. Chez TZR, notre équipe d'ingénieurs peut analyser la séquence de formage, la méthode de transfert, le choix des outils et les risques liés à la production avant d'établir un devis.