
 German
 English
 Spanish
 Russian
 Italian
 French

Das Transferpressen ist ein mehrstufiger Metallumformungsprozess, bei dem Rohlinge vom Band abgetrennt und mechanisch durch einzelne Werkzeugstationen geführt werden, um komplexe, tiefgezogene Teile herzustellen. Auf diese Weise kann das Teil nachgezogen, neu positioniert, gestanzt, beschnitten und umgeformt werden, ohne dass es am Trägerband verbleibt.
Die zusätzliche Formungsfreiheit kann bei großen, tiefgezogenen oder vielseitigen Bauteilen von Vorteil sein, wie beispielsweise Gehäusen für Elektrofahrzeugbatterien, Motorgehäusen und tiefen zylindrischen Pumpengehäusen. Das Verfahren ist jedoch nur dann wirtschaftlich sinnvoll, wenn die Bauteilgeometrie, das Produktionsvolumen, der Materialverbrauch und die nachgelagerten Arbeitsschritte den Einsatz von Werkzeugen und Transfersystemen rechtfertigen.
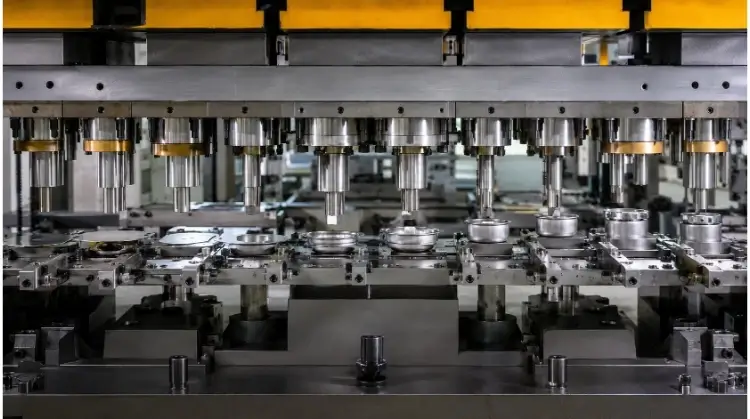
Wie funktioniert das Prägen mit einer Transferpresse?
Um diese Methode zu verstehen, muss man einen Blick ins Innere der Presse werfen. Schauen wir uns einmal genauer an, wie sich Rohmetall über mehrere synchronisierte Werkzeugstationen hinweg in ein komplexes Bauteil verwandelt.
Rohling Vorbereitung
Der Prozess beginnt mit der Zuführung von Flachmetall zur Presse. Dies erfolgt in der Regel auf eine von drei Arten:
- Stanzen aus Coil-Material: Eine Vorstation im Inneren der Presse schneidet den Rohling direkt aus einem Endlosband zu.
- Vorgeschnittene Rohlinge: Die Zuschnitte werden in einem separaten Arbeitsgang offline zugeschnitten, um die Materialausnutzung zu optimieren.
- Zuführung aus dem Entstapler: Ein robotergestütztes oder mechanisches System führt die vorgeschnittenen Rohlinge einzeln in die Transferpresse ein.
Sobald der Rohling vom Band abgetrennt ist, verhält sich das Material beim Umformen anders. Ohne Trägerband kann das Teil einzeln bewegt, gedreht und für unterschiedliche Werkzeugwinkel positioniert werden. Die Kontur des Rohlings ist ausschließlich auf den Materialfluss und nicht auf die Bandkontinuität optimiert. Diese Freiheit unterliegt jedoch physikalischen Einschränkungen: Das Bauteil muss bestimmte Greifbereiche aufweisen und innerhalb des festen Transferabstands (dem genauen Abstand zwischen den Stationen) des Pressensystems passen.
Bewegungsablauf und Timing
Um den losen Teil sicher zwischen den Stationen zu transportieren, ist eine präzise mechanische Synchronisation mit dem Pressenstößel erforderlich. Die Bewegung erfolgt in einer festgelegten Reihenfolge:
Greifen → Anheben → Vorwärtsbewegen → Absenken → Loslassen → Zurückführen
Das Timing muss exakt sein. Wenn sich die Matrize öffnet und der Pressschlitten nach oben fährt, heben die Teileheber das gestanzte Bauteil aus dem unteren Matrizenhohlraum heraus. Die Transferfinger fahren nach innen, um das Teil zu sichern, es horizontal zur nächsten Station zu befördern und es auf die Stationsauflagen abzusetzen. Die Finger müssen das Teil freigeben und in ihre Ausgangsposition zurückkehren, bevor sich der Pressenstößel absenkt.
Während der Konstruktionsphase des Werkzeugs müssen die Ingenieure zudem die Tonnageverteilung auf diese Stationen sorgfältig ausgleichen. Wenn an einem Ende der Presse schwere Zieharbeiten und am anderen Ende leichte Stanzarbeiten durchgeführt werden, kann dies zu einer starken außermittigen Belastung führen, was vorzeitigen Verschleiß der Matrize und Schäden an der Presse zur Folge haben kann.
Stufenweise Formgebung
Um den Ablauf zu verstehen, betrachten Sie die Herstellung eines tiefgezogenen Metallgehäuses. Das Bauteil durchläuft nacheinander bestimmte Arbeitsschritte:
- Ausblendung: Legt das genaue Materialvolumen fest. Ist das Rohteil falsch dimensioniert, schlagen die nachfolgenden Ziehschritte fehl.
- Erste Ziehung: Formt den flachen Rohling zu einer vorläufigen Schalenform. Dies muss in einer separaten Station erfolgen, da sich das Material nur bis zu einer bestimmten Grenze dehnen lässt, bevor es reißt.
- Neu zeichnen: Vergrößert die Tiefe der Schale und verringert gleichzeitig deren Durchmesser. Durch die schrittweise Verringerung wird eine übermäßige Ausdünnung der Wand verhindert.
- Neuauflage: Komprimiert bestimmte Radien und schärft Konturen, um den Rückfederungseffekt zu kontrollieren und die Maße zu stabilisieren.
- Piercing: Fügt die erforderlichen Löcher hinzu. Das Stanzen erfolgt nach dem Zeichnen, damit die Lochpositionen nicht durch den Materialfluss verzerrt werden.
- Zuschneiden: Entfernt das unregelmäßige überschüssige Material an den Kanten, das beim Tiefziehen naturgemäß entsteht.
- Flanschverbindung: Biegt die beschnittene Kante auf ihren endgültigen Montagewinkel.
- Teilausstieg: Das fertige Teil wird aus der Presse in eine Rutsche oder auf ein Förderband befördert.
Je nach Ausführung können Transferwerkzeuge selektiv Arbeitsschritte wie seitliches Stanzen, Gewindeschneiden, Prägen, Clinchen oder das Einsetzen von Befestigungselementen integrieren. Dies reduziert zwar den Arbeitsaufwand in den nachfolgenden Arbeitsschritten, jedoch liefern nicht alle Transferwerkzeuge ein vollständig fertiggestelltes Produkt; eine Nachbearbeitung oder Reinigung nach dem Stanzen kann dennoch erforderlich sein.
Transferdruck vs. progressives Stanzen: Die Wahl hängt vom Bauteil und vom Produktionsvolumen ab
Um das richtige Stanzverfahren auszuwählen, müssen die Geometrie des Bauteils, die Materialausbeute und die Gesamtfertigungskosten miteinander verglichen werden. Im Folgenden finden Sie einen objektiven Vergleich zwischen dem Transferpressen, Progressivprägen, sowie das Stanzen in einem Arbeitsgang.
Teilgeometrie und Zeichentiefe
| Projektstatus | Transferstempel | Progressives Stanzen | Stanzen in einem Arbeitsgang |
| Tiefgezogene Teile | Äußerst flexibel | Eingeschränkt durch die Struktur des Trägerstreifens | Erfordert mehrere manuelle Übertragungen |
| Flache Hochgeschwindigkeitsteile | Bietet in der Regel keinen Geschwindigkeitsvorteil | In der Regel ist die am besten geeignete | Geringer Wirkungsgrad |
| Funktionen für mehrere Richtungen | Das Teil lässt sich leicht neu positionieren | Durch den Trägerstreifen begrenzt | Machbar, erfordert jedoch viele Arbeitsschritte |
| Große 3D-Teile | Sehr gut geeignet | Erfordert sehr breite Materialrollen | Erfordert mehrere separate Stanzformen |
| Änderungen am Design | Hohe Änderungskosten | Hohe Änderungskosten | Relativ einfach anzupassen |
Es ist ein Irrglaube, dass Folgeverbundwerkzeuge keine Ziehvorgänge ausführen können. Da das Teil jedoch am Band verbleibt, schränkt der Träger den Materialfluss in den Werkzeughohlraum ein. Dies begrenzt die maximale Ziehtiefe und verhindert, dass das Teil zwischen den Stationen neu ausgerichtet wird.
Materialausbeute
Die Materialkosten sind oft ausschlaggebend für die Wahl des Verfahrens, insbesondere bei der Großserienfertigung oder bei teuren Legierungen. Beim Folgeprägen wird das Trägerband zum Transport des Teils benötigt, wird aber letztendlich zu Ausschuss.
Beim Transferprägen entfällt der Trägerstreifen. Konstrukteure können die exakt benötigte Zuschnittgröße berechnen und die versetzte Anordnung auf der Spule vollständig auf der Grundlage der Teilegeometrie nutzen. Bei kostenintensiven Werkstoffen wie Edelstahl der 300er-Serie, Aluminium oder Titan lassen sich durch den Verzicht auf den Trägerstreifen und die Optimierung der Zuschnittanordnung häufig Materialausbeuten von 10% bis 25% erzielen.
Die Rendite wird anhand der folgenden Formel berechnet:
Materialausnutzung = Nettoteilgewicht ÷ Bruttomaterialaufwand × 100%
Der tatsächliche Prozentsatz der Materialersparnis hängt vollständig von der Form des Teils ab. Bei einem runden Rohling lässt sich möglicherweise erheblich Material an den Kanten einsparen, während bei einem quadratischen Teil der Unterschied in der Ausbeute zwischen den beiden Verfahren möglicherweise geringer ausfällt.
Geschwindigkeit und Gesamtprozesskosten
Bei der Bewertung der Produktionsgeschwindigkeit sind die Hübe pro Minute (SPM) nur ein Faktor. Folgeverbundwerkzeuge laufen häufig mit 60 bis über 150 SPM, während Transferpressen aufgrund des erforderlichen Transferabstands und der erforderlichen Teilestabilität während der Bewegung in der Regel im Bereich von 15 bis 50 SPM arbeiten.
Die maximale SPM entspricht jedoch nicht der Gesamtprozess-Effizienz. Bei der Berechnung der Gesamtprozesskosten müssen die Presszykluszeit, die Umrüstzeit sowie Folgevorgänge (Stanzen, Gewindeschneiden, Schweißen), Teilehandhabung, Lagerung von unfertigen Erzeugnissen (WIP) und wiederholte Prüfzyklen.
Zudem ist es entscheidend, die Rüstzeiten zu berücksichtigen. Transferwerkzeuge erfordern aufgrund der aufwendigen Kalibrierung von Transferschienen, Fingern und Sensoren deutlich längere Umrüstzeiten als Folgeverbundwerkzeuge. Aus diesem Grund können kleinere Produktionsserien die Rüstkosten einer Transferpresse nicht auffangen.
Der zentrale Kompromiss: Beim progressiven Prägen lassen sich zwar mehr Hübe pro Minute erzielen, beim Transferprägen hingegen kann sich die Anzahl der nach dem Prägen erforderlichen Arbeitsschritte verringern.
Matrix zur Prozessauswahl:
- Für einfache, flache Teile, die mit hoher Geschwindigkeit gefertigt werden sollen: Der Bewertung von Folgeverbundwerkzeugen sollte Priorität eingeräumt werden.
- Für das Tiefziehen und die Umformung in mehrere Richtungen: Der Bewertung von Transfermatrizen ist Vorrang einzuräumen.
- Bei geringen Stückzahlen oder noch nicht endgültig festgelegten Entwürfen: Legen Sie den Schwerpunkt auf die Bewertung von einstufigen Stanzwerkzeugen, Laserschneiden oder CNC-Biegen.
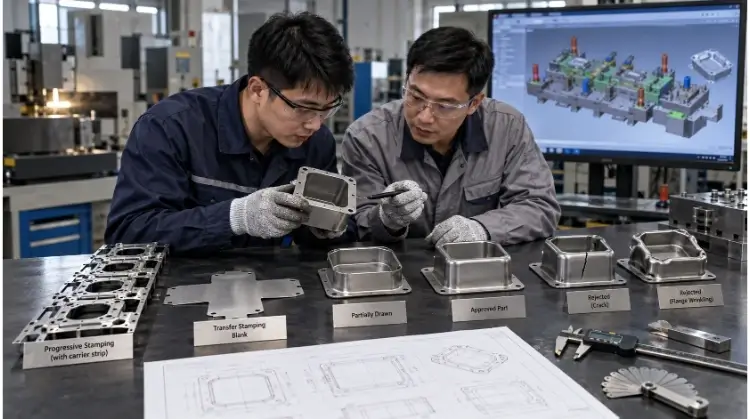
Wie entwirft man Bauteile für zuverlässiges Transferpressen?
Erfolgreiches Stanzen beginnt schon lange vor dem ersten Pressvorgang. Die Entscheidungen bei der Konstruktion haben direkten Einfluss auf das Materialverhalten, die Komplexität der Werkzeuge und die allgemeine Zuverlässigkeit der Fertigung.
Material und Rohlingdesign
Die Materialauswahl geht über einfache Güteangaben hinaus. Ingenieure müssen die Umformbarkeit, die Duktilität, die Kaltverfestigungsraten, die Zugfestigkeit und das Rückfedern berücksichtigen. Dies ist besonders kritisch beim Stanzen von hochfesten Stählen (AHSS) oder Titan, wo ein starkes Rückfedern eine Überbiegung und eine direkt in die Stanzform integrierte Nachpressausgleichskompensation erfordert. Auch die Kornrichtung, die Neigung zum Festfressen an der Oberfläche und Schwankungen in der Coildicke bestimmen, wie sich das Metall unter Druck verhält.
Die ursprüngliche Form des Rohlings ist ebenso entscheidend. Der Umfang des Rohlings bestimmt den Materialfluss, das Ziehgleichgewicht, die endgültige Wandstärke, die Flanschausbildung und die Gesamtmaterialausbeute.
Hinweis: Wenn in einer technischen Richtlinie ein maximales „Ziehverhältnis“ angegeben ist, ist dieser Wert nicht absolut zu verstehen. Das tatsächlich erreichbare Ziehverhältnis hängt in hohem Maße von der Berechnungsmethode, der Werkstoffsorte, der Ausgangsdicke, der Schmierung, der Niederhalterkraft und dem Zustand der Werkzeugoberfläche ab.
Radien und Anordnung von Elementen
Die Geometrie des Bauteils beeinflusst die Anzahl der erforderlichen Stationen und das Risiko von Fertigungsfehlern. Berücksichtigen Sie diese technischen Ursache-Wirkungs-Zusammenhänge bereits in der Konstruktionsphase:
- Radien: Scharfe oder zu kleine Radien erhöhen die lokale Beanspruchung und das Risiko von Rissbildungen. Als allgemeine Faustregel gilt, dass die Ziehradien mindestens das 4- bis 6-fache der Materialdicke betragen sollten, um ein Reißen zu verhindern; dies kann jedoch je nach Legierung variieren.
- Zeichentiefe: Zu große Ziehtiefen in einem einzigen Arbeitsgang führen zu Materialversagen. Bei solchen Konstruktionen sind zusätzliche Nachziehstationen erforderlich, um die Form schrittweise zu erzielen.
- Faltenbildung: Wenn die Konstruktion eine ausreichende Niederhalterkraft beim Ziehen verhindert, bildet sich am Material an den Kanten Faltenbildung.
- Platzierung der Löcher: Das Stanzen von Löchern vor dem Umformen ist riskant. Befindet sich ein Loch zu nahe an einer Ziehzone, wird es durch den Materialfluss gestreckt und verformt.
- Flansche: Extrem schmale Flansche lassen sich nur schwer umformen und bieten nicht genügend Fläche, an der sich die Übertragungsfinger festhalten können.
- Zeitplan für die Einführung der Funktion: Ein zu frühes Stanzen kann aufgrund von Materialverschiebungen die endgültige Positionsgenauigkeit beeinträchtigen. Kritische Merkmale sollten erst nach Abschluss der Primärumformung gestanzt werden.
- Neuauflage: Durch Hinzufügen eines Nachschlags am Ende der Abfolge lässt sich der Rückfederungseffekt besser kontrollieren und das endgültige Profil stabilisieren.
Spannvorrichtungen, Bezugspunkte und Toleranzen
Da das Bauteil physisch zwischen den Stationen bewegt wird, muss die Geometrie zuverlässige Greifflächen, stabile Auflageflächen, eindeutige Positionierungsmerkmale und ausreichend Freiraum für die Transferfinger bieten.
Ingenieure müssen bei der Überprüfung eines Entwurfs drei praktische Fragen beantworten:
- Wo werden die Transportfinger den Rohling greifen?
- Kann das Teil, wenn sich seine Form ändert, in den nachfolgenden Stationen noch sicher gegriffen werden?
- Welches Element dient als Bezugspunkt für die nächste Station?
Bei Toleranzen sollten unnötig enge Vorgaben für das gesamte Bauteil vermieden werden. Zeichnungen sollten sich an den tatsächlich im Werkzeug verwendeten Bezugspunkten orientieren. Funktionsmaße können enge Toleranzen aufweisen, in nicht kritischen Bereichen sollten die Toleranzen jedoch gelockert werden, um Rückfederung und die Toleranzsumme über mehrere Stationen hinweg zu berücksichtigen. Verlassen Sie sich niemals auf eine allgemeine Toleranztabelle; die endgültige Prozessfähigkeit muss stets durch Werkzeugversuche und physikalische Messdaten überprüft werden.
Was beeinflusst die Kosten für Transferprägewerkzeuge und Bauteile?
Um Angebote von Lieferanten zu bewerten, muss man die spezifischen festen und variablen Kostenfaktoren verstehen. Hier erfahren Sie, wie sich die Komplexität der Werkzeuge und die Produktionsvariablen auf den Endpreis Ihres Bauteils auswirken.
Werkzeugbau und Probebetrieb
Die Investitionskosten für das Transferpressen sind beträchtlich. Sie umfassen Formprüfungen, Softwaresimulationen, die Entwicklung von Rohlingen, die Anordnung der Stationen sowie den Werkzeugbau. Dazu gehören auch die Konstruktion der Transferfinger, die Integration von Sensoren und der Werkzeugschutz, die Durchführung von Werkzeugprobeläufen, die Prüfung von Mustern sowie erste Werkzeugkorrekturen.
Transferwerkzeuge nutzen häufig unabhängige Stationen oder austauschbare Einsätze, was der langfristigen Wartung zugutekommt. Das Transfersystem selbst erschwert jedoch die Fehlerbehebung. Transferfinger und Positioniervorrichtungen sind Verschleißteile, die kalibriert werden müssen. Wenn eine einzelne Station blockiert, kommt die gesamte Anlage zum Stillstand. Einkäufer sollten außerdem beachten, dass späte Konstruktionsänderungen möglicherweise sowohl eine Anpassung der Umformwerkzeuge als auch der Transferwerkzeuge erfordern, was den technischen Aufwand verdoppelt.
Kostentreiber pro Einheit
Um Fertigungsverfahren genau miteinander vergleichen zu können, sollten Sie die variablen Stückkosten in ihre Kernkomponenten aufschlüsseln: Rohstoffe, Presszeit, Rüstkosten, direkte Arbeitskosten, Ausschusspauschale, Nachbearbeitung, Prüfung, Verpackung und routinemäßige Wartung.
Die Losgröße ist eine entscheidende Variable. Da die Einrichtung und Synchronisierung von Transferpressen mehrere Stunden in Anspruch nehmen kann, führt die Fertigung kleiner Chargen (z. B. 5.000 Teile) zu einem erheblichen Anstieg der „Einrichtkosten“ pro Teil. Das Transferpressen ist am wirtschaftlichsten, wenn es in großen, durchgehenden Chargen durchgeführt wird.
Wir empfehlen, Angebote anhand der folgenden Berechnung zu bewerten:
Stückkosten bei Stückzahl N = (feste Programmkosten ÷ N) + Materialkosten + Druckkosten + Sekundärkosten + Qualitätskosten + Ausschusspauschale
(Wo: Feste Programmkosten = Werkzeugbau + Konstruktion + Testlauf + erste Korrekturen)
Diese Formel vermittelt ein wesentlich klareres Bild als die bloße Division der Gesamtkosten durch die Produktionsmenge und ermöglicht es den Einkäufern, genau zu erkennen, wohin ihr Kapital fließt.
Break-Even-Berechnung
Beim Vergleich des Transferstanzens mit dem Folgeverbundstanzen oder dem Einzelstanzverfahren berechnen Sie die Gewinnschwelle anhand dieser Formel:
Gewinnschwellenvolumen = Differenz der Fixkosten ÷ Differenz der variablen Kosten pro Stück
Um die Aussagekraft des Vergleichs zu gewährleisten, müssen in beiden Szenarien identische Bedingungen gelten: dasselbe Material und dieselbe Dicke, identische Qualitätsanforderungen, entsprechende Nachbearbeitungsschritte sowie derselbe angenommene Produktlebenszyklus.
Beispiel für einen Projektvergleich (anonymisiert):
- Progressive Werkzeuge: $45.000 (Höherer Materialverlust, erfordert ein sekundäres Anbohren außerhalb der Produktionslinie).
- Werkzeugübertragung: $85.000 (Geringerer Materialabfall, integriertes Gewindeschneiden in der Form).
- Einsparungen bei den variablen Kosten (Verrechnung): $0,15 pro Teil (Einsparungen bei Material und Bearbeitungsaufwand).
- Drehpunktvolumen: ($85.000 – $45.000) ÷ $0,15 = 266.666 Teile.
- Fazit: Übersteigt das Produktionsvolumen 267.000 Einheiten, sind die teureren Transferwerkzeuge die wirtschaftlich vorteilhaftere Wahl.
Tipps für Einkäufer: Überlegungen zum Einsatz von Werkzeugen im gewerblichen Bereich
Bevor Sie eine Bestellung aufgeben, klären Sie bitte Folgendes mit Ihrem Lieferanten ab:
- Eigentumsverhältnisse bei Werkzeugen: Wem gehören die Rechte an der Matrize und den speziellen Übertragungsfingern?
- Wartung: Wer trägt die Kosten für die routinemäßige Wartung und die Ersatz-Einsätze?
- Änderungen: Wie werden technische Änderungen nach der Freigabe des Werkzeugs in Rechnung gestellt?
- Programmende: Was geschieht mit den Werkzeug- und Lagergebühren, wenn die Produktion eingestellt wird?
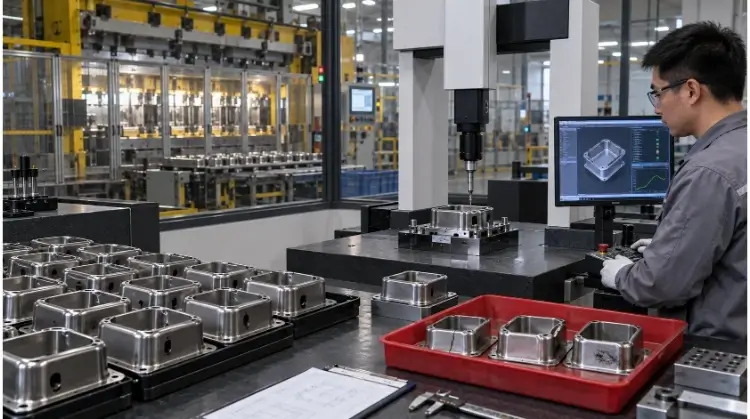
Wie lassen sich Fehler und Ausfallzeiten in der Produktion reduzieren?
Die Massenproduktion ist nur dann rentabel, wenn sie konsistent abläuft. Erfahren Sie, wie Sie Fehler frühzeitig erkennen, die Leistung der Gussformen überwachen und Wartungsroutinen einführen können, die katastrophale Ausfallzeiten verhindern.
Übertragungs- und Formungsfehler
Selbst bei einer perfekten Werkzeugkonstruktion können Abweichungen zwischen den Materialchargen oder normaler Werkzeugverschleiß zu Fehlern führen. Durch die schnelle Ermittlung der Ursache lassen sich Ausschussmengen minimieren und die Presse wieder in Betrieb nehmen.
| Defekt | Mögliche Ursachen | Typische Maßnahmen |
| Knacken | Zu kleine Radien, unzureichender Materialfluss | Eckenradien anpassen, Zeichnungsreihenfolge ändern oder die Schmierung verbessern |
| Faltenbildung | Unzureichende Niederhalterkraft, zu schneller Materialfluss | Den Niederhalterdruck einstellen (z. B. durch Einstellen der Stickstoffgasfedern) oder die Ziehwülste anpassen |
| Wandverdünnung | Hohe lokale Dehnung, unzureichende Ziehstationen | Leere Form bearbeiten oder Neuzeichnungsstationen hinzufügen |
| Rückfederung | Hohe Materialstreckgrenze, unzureichende Aushärtung | Den Ausgleich für Überbeugung erhöhen oder eine Nachschlagstation hinzufügen |
| Galling | Übermäßige Reibung, Schmierversagen, Verschleiß der Werkzeugoberfläche | Die Schmierung verbessern, Werkzeugoberflächen polieren oder Beschichtungen auftragen |
| Fehlausrichtung | Übertragungs-, Positions- oder Zeitsteuerungsfehler | Greifvorgänge, Bezugspunkte und Presszeiten neu kalibrieren |
| Schrott-Jam | Instabiler Abtragspfad von Schrott | Die Größe der Schrottstücke prüfen und die Abwurfschächte reinigen |
Überwachung und Prüfung im Presswerkzeug
Der Blindbetrieb einer Transferpresse stellt ein enormes finanzielles Risiko dar. Moderne Transferwerkzeuge sind mit integrierten Sensoren ausgestattet, die die Presse innerhalb von Millisekunden anhalten, bevor es zu einem katastrophalen Werkzeugabsturz kommt. Zu den gängigen Systemen gehören:
- Sensoren mit Teilpräsenz
- Erkennung doppelter Leerzeichen
- Überwachung von Papierstaus und Übertragungsposition
- Schrottdetektion
- Überwachung der Tonnagesignatur
Es ist entscheidend zu verstehen, dass Sensoren dienen in erster Linie dem Schutz der Anlagen und des Wafers, nicht der Messung der Teilequalität. So sorgt beispielsweise die Überwachung der Tonnagesignatur dafür, dass die Umformkraft über den gesamten Hub hinweg konstant bleibt, wodurch Abweichungen wie stumpfe Stempel oder Schwankungen in der Materialhärte sofort erkannt werden, um Werkzeugschäden zu vermeiden.
Um sicherzustellen, dass die Teile den Zeichnungsspezifikationen entsprechen, setzen Hersteller auf verschiedene Prüfverfahren. Bildverarbeitungssysteme können vordefinierte sichtbare Merkmale mit hoher Geschwindigkeit prüfen, während Go/No-Go-Lehren und die statistische Prozesskontrolle (SPC) gewährleisten, dass kritische Maße während der gesamten Produktionsserie stabil bleiben. Eine umfassende Dokumentation, wie beispielsweise die Erstmusterprüfung (FAI), PPAP und die Cpk-Überwachung, sollte im Vorfeld auf der Grundlage spezifischer Kunden- oder Branchenanforderungen festgelegt werden.
Wartung und Ersatzwerkzeuge
Transferwerkzeuge weisen mehr bewegliche Teile auf als Folgeverbundwerkzeuge, weshalb eine vorbeugende Wartung unverzichtbar ist. Ein solider Wartungsplan muss Schneidkanten, Umform-Einsätze, Transferfinger, Positionierelemente, Heber, Sensoren, Schmiersysteme, Ausschussrutschen sowie alle austauschbaren Verschleißteile umfassen.
Das Ziel der vorbeugenden Instandhaltung besteht nicht lediglich darin, Defekte zu beheben. Es handelt sich um einen planmäßigen Prozess, der darauf abzielt:
- Verhindern Sie eine allmähliche Maßabweichung
- Ungeplante Maschinenstillstände reduzieren
- Plötzliche Ausfälle der Matrizen vermeiden
- Stabile Liefertermine einhalten
- Verlängerung der Gesamtlebensdauer des Werkzeugs
Checkliste für Einkäufer: Überprüfung eines Partners für Transferdruck
Stellen Sie vor dem Start der Werkzeugfertigung sicher, dass Ihr Lieferant auf höchstem Niveau arbeitet, indem Sie ihm folgende Fragen zur Betriebsführung stellen – Standards, die wir bei Shengen konsequent auf unsere eigenen Standorte anwenden:
- Haben sie ähnliche Werkstoffe und Geometrien bereits erfolgreich gestanzt?
- Verfügt ihre Presse über die erforderliche Tonnage, Tischgröße, Hublänge und Energieeffizienzklasse?
- Entspricht der Hub (Schritt) der Presse dem erforderlichen Verfahrweg Ihres Werkstücks?
- Verfügen sie über eigene Kapazitäten für die Werkzeugkonstruktion und die Reparatur von Formen?
- Gibt es einen formalisierten Prozess für die Erprobung von Werkzeugen und die Freigabe von Bauteilen?
- Können sie bei Bedarf FAI-, PPAP-, SPC- oder Cpk-Daten bereitstellen?
- Haben sie wichtige Verschleißteile (Finger, Führungsstifte, Einsätze) vor Ort auf Lager?
- Gibt es dokumentierte Aufzeichnungen über die routinemäßige Wartung der Stanzwerkzeuge?
- Verfügen sie über Reservekapazitäten im Druckbereich oder über einen Notfall-Produktionsplan?
Schlussfolgerung
Das Transferpressen ist nicht automatisch besser als das Folgeverbundpressen. Es ist jedoch die bessere Wahl, wenn die unabhängige Rohteilhandhabung einen klaren Vorteil hinsichtlich Formungsfreiheit, Materialausnutzung oder nachgelagerter Produktionskosten bietet.
Die Entscheidung sollte auf der Geometrie der Teile, dem Materialverhalten, dem jährlichen Bedarf, den Investitionen in Werkzeuge, den Folgeprozessen und dem Produktlebenszyklus basieren – und nicht allein auf der Pressgeschwindigkeit.
Senden Sie uns Ihre 2D-Zeichnungen, 3D-Modelle, Materialanforderungen, kritischen Toleranzen und das erwartete Jahresvolumen. Unser Ingenieurteam bei TZR kann vor der Angebotserstellung die Umformsequenz, das Transferverfahren, den Werkzeugaufbau und die Produktionsrisiken prüfen.