
 French
 English
 Spanish
 German
 Russian
 Italian

Le soudage par résistance électrique (ERW) est un procédé de fabrication à grande vitesse qui permet d'assembler des tôles grâce à la pression exercée et à la chaleur localisée générée par un courant électrique. Ne nécessitant aucun matériau d'apport, il constitue une solution économique et hautement reproductible pour la fabrication de boîtiers en tôle sur mesure et d'assemblages en grande série.
Si les principes physiques de base de l'échauffement par effet Joule sont simples, il n'en va pas de même pour la réalisation d'une soudure fiable en série. En examinant des centaines de fichiers CAO chez TZR, nous constatons systématiquement que la cause la plus fréquente d’échec n’est pas la machine à souder, mais la conception initiale de l’assemblage. La réussite du processus dépend entièrement de la sélection des bonnes nuances de matériaux, des revêtements, de l’ajustement des pièces et de l’accès aux électrodes avant même que le premier prototype ne soit découpé.
Chaque semaine, les acheteurs et les ingénieurs nous posent les mêmes questions : « Le soudage par résistance est-il adapté à ma pièce ? Comment dois-je concevoir l'assemblage ? Et quel en sera le coût ? » Voici les réponses concrètes dont vous avez besoin avant de finaliser vos plans.
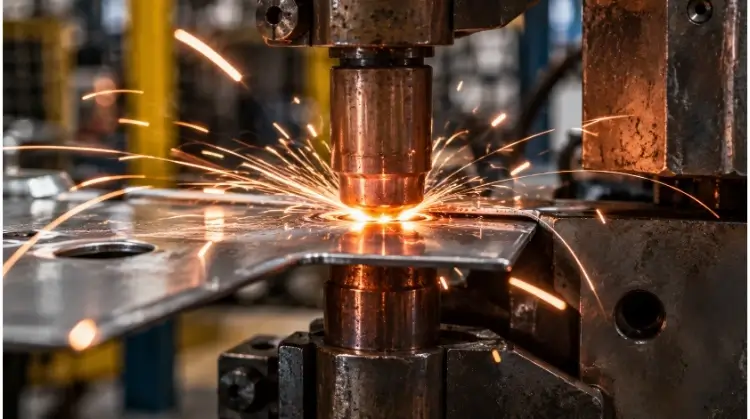
Comment fonctionne le soudage par résistance électrique ?
Pour concevoir un assemblage fiable, il est utile de comprendre comment se forme le noyau de soudure. Le soudage par résistance repose sur la production de chaleur interne et le forgeage mécanique, plutôt que sur un arc électrique ouvert.
Le courant génère de la chaleur localisée
Ce processus repose sur l'effet Joule, qui s'exprime par la formule suivante :
Q = I²Rt
De la chaleur (Q) est générée lorsqu'un courant électrique contrôlé (I) traverse la résistance électrique naturelle (R) des pièces superposées pendant une durée donnée (t).
La chaleur générée étant proportionnelle au carré du courant, de légers ajustements de l'intensité entraînent des changements significatifs. C'est à l'interface entre les deux tôles que la résistance électrique est la plus élevée, ce qui concentre la chaleur exactement à l'endroit où le joint doit se former. C'est pourquoi le choix d'un traitement de surface préalable au soudage adapté — tel que l'élimination des oxydes épais sur l'aluminium — constitue une étape cruciale de la conception pour la fabrication (DFM) afin de garantir une résistance constante.
Il convient de noter que, si de nombreuses applications de soudage par résistance font fondre le métal pour former un noyau de fusion, certains procédés spécifiques (comme certaines soudures bout à bout) permettent de réaliser des assemblages à l'état solide grâce à la chaleur et à une forte déformation plastique.
La pression façonne et maintient la pépite
La chaleur seule ne ferait que brûler ou percer le métal. Il est indispensable d'exercer une pression mécanique à l'aide des électrodes.
Cette force de serrage établit un contact initial stable entre les tôles, permettant de contrôler la surface de contact effective avant que le courant ne commence à circuler. Pendant le soudage, la pression retient le métal en fusion, limitant ainsi la quantité de projections qui s’échappent du joint. Une fois le courant coupé, les électrodes maintiennent la pression pour forger le métal, ce qui contribue à la stabilité du noyau de soudure pendant son refroidissement. Une pression insuffisante ou excessive aura un impact négatif sur la résistance finale de la soudure.
Le cycle de soudage
Une soudure par résistance standard suit un déroulement rigoureux, de l'ordre de la milliseconde, contrôlé par la machine :
- Durée de pressage : Les électrodes se referment et exercent la force de serrage nécessaire sur les pièces.
- Durée de soudage : Le courant circule dans le circuit, générant de la chaleur et formant le noyau de soudure.
- Durée de maintien : Le courant est coupé, mais les électrodes restent fermées sous pression, ce qui permet à la pépite de se solidifier et de refroidir.
- Temps libre : Les électrodes s'écartent, ce qui permet de repositionner la pièce en vue de la soudure suivante.
Valeur de production : Pour les boîtiers sur mesure dont le volume de production dépasse 1 000 unités, la suppression des opérations manuelles de remplissage fait de l'ERW l'une des solutions d'assemblage les plus rentables. La brièveté des temps de cycle, la faible consommation de consommables et la simplicité de l'automatisation en font une technique particulièrement adaptée aux assemblages répétitifs.
Soudage par points, par recouvrement ou par saillie : quelle technique choisir ?
Le choix du procédé de soudage par résistance approprié dépend de la géométrie de la pièce, de la résistance requise pour l'assemblage et de l'environnement de production.
Soudage par points pour tôles superposées
Soudage par points Il s'agit du procédé standard permettant d'assembler deux ou plusieurs tôles qui se chevauchent. Il est largement utilisé pour les caissons en tôle, les supports internes, les plaques de renfort et les assemblages par recouvrement répétitifs. Il est particulièrement efficace pour les épaisseurs de tôle standard comprises entre 0,5 mm et 3,0 mm, bien que les limites exactes dépendent de la nuance du matériau et de la capacité de la machine.
Bien qu'efficace, le soudage par points présente des contraintes de conception spécifiques. Il nécessite généralement un espace libre suffisant pour que les électrodes en cuivre puissent accéder aux deux côtés de l'assemblage. Ce procédé forme des noyaux de soudure individuels et localisés plutôt qu'un cordon continu. Les ingénieurs doivent également tenir compte des creux à la surface. Pour les pièces esthétiques, les ingénieurs prescrivent souvent une électrode plate en cuivre sur la face visible et une pointe arrondie à l'arrière, ce qui permet de minimiser les marques d'empreinte et de réduire ainsi le meulage après soudage. Enfin, l'usure naturelle des électrodes au cours d'un cycle de production aura progressivement une incidence sur la taille du noyau de soudure si elle n'est pas surveillée.
Soudage de joints continus
Lorsqu'un projet nécessite des assemblages continus ou potentiellement étanches, on envisage généralement le soudage en continu.
Au lieu d’électrodes ponctuelles statiques, ce procédé utilise des roues rotatives en alliage de cuivre. Lorsque les pièces passent entre les roues, la machine envoie des impulsions de courant afin de créer une série de soudures par points qui se chevauchent. Le soudage en continu est fréquemment utilisé pour les réservoirs de fluide en tôle fine, les filtres et les boîtiers étanches en aluminium. La continuité de la soudure dépend fortement du taux de chevauchement des points de soudure individuels. Si un assemblage est conçu pour contenir des fluides ou des gaz, il doit tout de même être soumis à des essais de étanchéité spécifiques après le soudage.
Soudage par projection pour écrous et goujons
Le soudage par projection concentre la chaleur de soudage en des points précis définis par la conception de la pièce, plutôt que de dépendre de la forme de la pointe de l'électrode. Il s'agit de la principale méthode utilisée pour fixer des écrous à souder, des goujons à souder, des assemblages à fils croisés et des entretoises sur des supports en tôle.
Ce procédé utilise des alvéoles pré-estampées ou des saillies usinées sur l'une des pièces à assembler. Ces saillies concentrent le courant électrique, ce qui provoque leur échauffement rapide et leur affaissement sous la pression de l'électrode. Cela rend ce procédé particulièrement utile pour l'assemblage de pièces d'épaisseurs variables (avec un rapport pouvant aller jusqu'à 3:1). Comme plusieurs projections peuvent être aplaties en une seule course de la machine, cela réduit considérablement les temps de cycle par rapport au traitement de chaque point individuellement.
Autres procédés courants de soudage par résistance
| Processus | Applications typiques |
| Soudage bout à bout | Raccords de fils, tiges et anneaux circulaires |
| Soudage par résistance par points | Voies ferrées, jantes, tubes et profilés de grande section |
| Soudage par micro-résistance | Bornes électriques, cosses de batterie et composants miniaturisés |
| Soudage par croisement des fils | Filets métalliques, grilles d'étagères et assemblages métalliques |
Pourquoi les matériaux et les revêtements influent-ils sur la qualité des soudures ?
La résistance électrique du joint est la variable fondamentale de ce procédé. Étant donné que les différents alliages et états de surface présentent des conductivités différentes, les paramètres permettant de souder parfaitement l'acier à faible teneur en carbone s'avéreront totalement inefficaces sur de l'aluminium ou de la tôle galvanisée.
| Type de matériau | Difficultés générales liées à la production | Principaux défis techniques |
| Acier à faible teneur en carbone | Faible | Contamination de surface (huile/tartre) et jeux de montage |
| Acier galvanisé | Moyen | Adhérence des électrodes, usure des pointes et déplacement du zinc |
| Acier inoxydable | Faible à moyen | Enfoncement profond et surchauffe localisée |
| Acier à haute résistance | Moyen | Fenêtres de paramètres étroites et modes de rupture fragile |
| Alliages d'aluminium | Haut | Haute conductivité thermique et couches d'oxyde irrégulières |
| Alliages de cuivre | Haut | Résistance électrique extrêmement faible et dissipation rapide de la chaleur |
| Métaux dissemblables | Nécessite une validation | Déséquilibre thermique et phases intermétalliques fragiles |
Remarque relative au processus : Ces valeurs sont données à titre indicatif. Les résultats de production réels dépendent fortement de la nuance spécifique du matériau, de l'épaisseur de la tôle, du poids du revêtement, de la configuration de la pile de tôles, du matériau des électrodes et des capacités de la machine.
Tôles en acier au carbone et tôles revêtues
L'acier standard à faible teneur en carbone, sans revêtement, est le matériau le plus facile à souder par résistance, car il offre une plage de paramètres large et tolérante. Cependant, une calamine épaisse, de la rouille ou des huiles d'estampage peuvent tout de même perturber le contact électrique et entraîner une instabilité du processus.
Lorsque l'acier au carbone est recouvert de zinc (galvanisé ou galvanisé-recuit) pour le protéger contre la corrosion, la dynamique du processus change. Le zinc fond à une température bien inférieure à celle de l’acier, ce qui modifie la résistance de contact à l’interface. Par conséquent, l’acier galvanisé nécessite généralement des courants de soudage plus élevés (de 20% à 30%) et des temps de soudage plus longs pour déplacer la couche de zinc et faire fondre l’acier sous-jacent. De plus, le zinc fondu a tendance à s’allier avec les électrodes en cuivre, ce qui accélère l’usure de la pointe. Pour les aciers galvanisés avancés à haute résistance, les ingénieurs doivent également contrôler avec soin les vitesses de refroidissement afin d’éviter la fragilisation par le métal liquide (LME).
Acier inoxydable et acier à haute résistance mécanique
L'acier inoxydable (tel que le 304 ou le 316) présente une résistance électrique plus élevée et une conductivité thermique plus faible que l'acier au carbone. Cela signifie qu'il nécessite un courant de soudage nettement inférieur pour générer la chaleur nécessaire. Cependant, cette résistance élevée entraîne une concentration rapide de la chaleur. Si le courant ou la durée de soudage est trop élevé, cela provoque une surchauffe localisée importante, une déformation de la pièce et une empreinte profonde laissée par l'électrode.
L'acier à haute résistance (HSS) et l'acier à très haute résistance (AHSS) posent des défis d'ordre mécanique. Ce matériau étant très rigide, la machine doit exercer une force de serrage de l'électrode nettement plus élevée afin de compenser les moindres jeux d'ajustage avant que le courant ne circule. Le cycle rapide de chauffage et de trempe peut également entraîner la formation de microstructures fragiles dans l’acier à haute résistance. Afin de garantir des performances fiables, notre équipe d’ingénieurs évalue la résistance de la soudure et les modes de rupture (par exemple, arrachement par pelage ou par extraction du bouton) conformément aux normes ISO 14373 ou AWS D8.1.
Aluminium, cuivre et métaux mixtes
L'aluminium et le cuivre sont difficiles à souder par résistance, car ce sont d'excellents conducteurs de chaleur et d'électricité. Lorsqu'un courant est appliqué, la chaleur se dissipe dans le métal environnant au lieu de se concentrer au niveau du joint.
Pour souder correctement l'aluminium, la machine doit délivrer des pics de courant très importants et rapides afin de faire fondre l'interface avant que la chaleur ne se dissipe. De plus, l’aluminium forme naturellement une couche d’oxyde superficielle résistante et électriquement instable qui doit être rigoureusement contrôlée ou éliminée chimiquement avant le soudage. Les alliages de cuivre posent encore plus de difficultés en raison de leur très faible résistance, ce qui nécessite souvent l’utilisation d’électrodes en métaux réfractaires spécialisées (comme le tungstène ou le molybdène) pour forcer la génération de chaleur dans la pièce à souder.
Lors du soudage de métaux dissemblables, les différences de points de fusion et de résistivités entraînent des bilans thermiques asymétriques. Le noyau de soudure a tendance à se former dans le métal présentant la plus grande résistance électrique, ce qui nécessite l'utilisation de matériaux de transition spécifiques, des géométries d'électrodes sur mesure ou une validation approfondie par des essais de soudage.
Comment concevoir des pièces destinées au soudage par résistance ?
Le soudage par résistance est très sensible à la géométrie des pièces. Lors de la phase de CAO, les ingénieurs doivent concevoir des assemblages qui permettent l'accès physique de l'outillage et garantissent un comportement prévisible du courant électrique. Il s'agit là de l'une des étapes les plus critiques de la conception en vue de la fabricabilité (DFM).
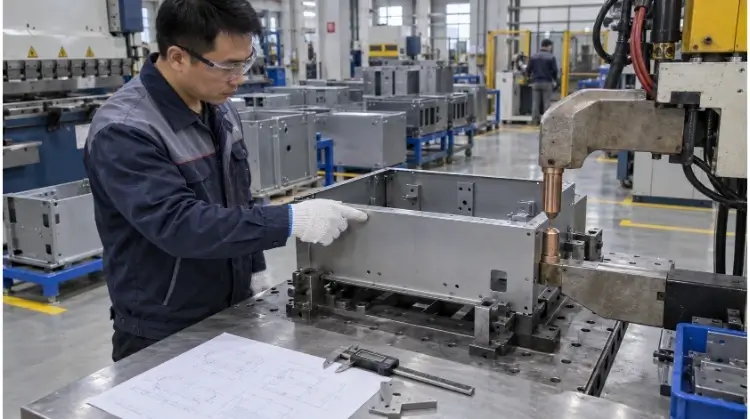
Accès aux électrodes et géométrie des brides
Contrairement à soudage au laser Alors que le soudage par ligne de visée, le soudage par points et le soudage par projection nécessitent uniquement une ligne de visée, ces techniques maintiennent physiquement la pièce en place. L'erreur la plus courante en matière de conception pour la fabrication (DFM) consiste à concevoir un assemblage où les électrodes ne peuvent pas atteindre physiquement le point de soudure ou s'y positionner correctement.
Les concepteurs doivent vérifier les points suivants :
- Alignement : Les électrodes supérieure et inférieure doivent être parfaitement alignées sur un axe commun.
- Dégagement : Les tiges des électrodes et les bras de la machine ne doivent pas entrer en collision avec les rayons de courbure, les brides ou les éléments de fixation adjacents.
- Zone de contact : La face de l'électrode doit être en contact total et à plat avec la tôle. Souder en biais ou sur une courbe entraînera une expulsion immédiate et des joints fragiles.
- Rigidité structurelle : Les bride en tôle doit être suffisamment large et rigide pour résister à la force de serrage de la machine sans s'affaisser.
- Caries profondes : Les profilés en U étroits ou les enceintes profondes nécessitent souvent des électrodes spécialisées et décalées, ce qui peut limiter la force maximale appliquée et augmenter les coûts liés à la mise en place de l'outillage.
Taille des pépites, pas et distance entre les arêtes
Les dimensions physiques de l'assemblage déterminent la résistance de celui-ci.
Si un point de soudure est placé trop près du bord d'une pièce, le métal en fusion jaillira sur le côté (expulsion), ce qui affaiblira l'assemblage et créera des risques pour la sécurité. Une règle d'ingénierie courante consiste à respecter une distance minimale par rapport au bord égale à au moins deux fois le diamètre du noyau de soudure.
De même, les soudures ne doivent pas être trop rapprochées. Si l'espacement entre les points est trop réduit, le courant électrique empruntera le chemin de moindre résistance, en passant par la soudure adjacente déjà réalisée plutôt que par la nouvelle interface d'assemblage. Ce phénomène, connu sous le nom de manœuvre, ce qui entraîne la formation de noyaux de soudure trop petits, voire inexistants.
| Vérification de la conception | Dépendance technique |
| Diamètre de la soudure | Matériau de base, épaisseur de la tôle et géométrie de la face de l'électrode. |
| Distance par rapport au bord | Taille requise des pépites, résistance des bords et prévention de l'expulsion. |
| Pas de soudure | Résistance requise des joints et limitation des dérivations électriques. |
| Largeur de la bride | Il faut tenir compte du diamètre de la soudure, de la distance par rapport au bord et du profil physique de l'électrode. |
| Pile de feuilles | Nombre maximal de couches (généralement 2 à 3) et rapports d'épaisseur (en évitant les rapports supérieurs à 3:1). |
Soutien à l'ingénierie : Vous n'êtes pas sûr que la conception de votre bride offre un jeu suffisant entre les électrodes ou évite les courts-circuits ? Envoyez vos fichiers CAO 3D pour bénéficier d'une analyse DFM gratuite réalisée par l'équipe d'ingénieurs de TZR avant de finaliser vos plans.
Aménagement et finitions esthétiques
Le soudage par résistance utilisant la pression pour forger le joint, tout écart entre les tôles avant le soudage compromettra le processus. Si une partie de la force de serrage de la machine est gaspillée à forcer des pièces déformées à se rejoindre, la pression de contact réelle au niveau du joint diminue, ce qui entraîne une expulsion prématurée et un chauffage irrégulier. Les ingénieurs doivent tenir compte des tolérances d’estampage et du retour élastique lors de la phase de conception.
Pour les pièces soumises à des exigences esthétiques élevées, il convient de prévoir des processus de finition en aval. Le soudage par résistance laisse naturellement des marques superficielles et des traces de coloration localisées dues à la chaleur. Si l'assemblage doit être revêtu par thermolaquage, les petites irrégularités peuvent être comblées par la peinture. Toutefois, si la pièce est en acier inoxydable brossé ou doit subir un traitement d’anodisation transparente, la zone affectée par la chaleur altérera le grain et la structure chimique du matériau, ce qui entraînera des variations de couleur très visibles.
Le fait de ne pas en tenir compte dès la phase de conception oblige souvent les fabricants à recourir à un meulage manuel intensif après le soudage. Ces retouches, très gourmandes en main-d'œuvre, annulent complètement les avantages en termes de temps de cycle qui avaient rendu le soudage par résistance si attractif au départ.
La réalité de l'atelier : Les paramètres de soudage ne peuvent pas compenser entièrement un mauvais ajustement des pièces. Si les composants en tôle ne s'emboîtent pas naturellement et à fleur dans le gabarit, la qualité de la soudure obtenue sera toujours irrégulière.
Réglage du courant, de la durée et de la force d'électrode
Pour mettre en place un processus de production stable, il faut aller au-delà de la formule de base de l'échauffement par effet Joule et ajuster avec soin les paramètres de la machine.
Équilibre entre le courant, le temps et la force
Les trois variables principales du soudage par résistance — le courant, la durée et la pression — sont étroitement interdépendantes. Il est impossible de modifier l’une d’entre elles sans que cela n’ait une incidence sur le comportement des autres. Par exemple, l’augmentation de la pression exercée par l’électrode réduit la résistance de contact ; pour maintenir la même production de chaleur, il faut alors augmenter proportionnellement le courant de soudage ou la durée.
| État des paramètres | Résultat probable au niveau de la soudure |
| Courant insuffisant | Noyau de soudure sous-dimensionné ou absence de fusion (soudure froide). |
| Courant excessif | Projections importantes (éclaboussures), collage des électrodes et perçage du métal. |
| Manque de temps | Une production de chaleur insuffisante, entraînant une liaison fragile. |
| Temps excessif | Surchauffe localisée, enfoncement profond de l'électrode et usure rapide de la pointe. |
| Pression insuffisante | Un contact électrique instable entraînant une expulsion immédiate hors de la surface. |
| Pression excessive | Une diminution de la résistance de contact et de la densité de courant, pouvant entraîner une réduction de la taille du noyau. |
Programmes de soudage et plages horaires de traitement
Avant de passer à la production à grande échelle, les ingénieurs élaborent un « programme de soudage ». Il s'agit d'une séquence programmée qui définit les paramètres exacts de chaque phase du cycle de la machine, notamment la durée de compression, la durée de soudage, la durée de maintien, l'intensité du courant et la force d'appui de l'électrode. Pour les matériaux plus épais, cela peut également inclure le nombre d'impulsions.
Lors de l'installation, les techniciens établissent un plan de lobe de soudure (ou « fenêtre de processus »). La partie inférieure de ce lobe représente les paramètres minimaux requis pour former une pastille acceptable ; la partie supérieure représente la limite au-delà de laquelle une chaleur excessive provoque l’expulsion. L’objectif d’une usine de fabrication n’est jamais de trouver un seul point de paramètre « parfait », mais de centrer le programme de production en toute sécurité à l’intérieur de cette fenêtre stable afin d’absorber les variations normales de matière d’un lot à l’autre.
Remarque concernant le matériel : Si les transformateurs CA classiques restent courants, les assemblages de précision modernes recourent souvent à des alimentations à onduleur à courant continu à moyenne fréquence (MFDC). Celles-ci permettent un contrôle du courant à l'échelle de la milliseconde et une adaptation plus rapide aux variations dynamiques de résistance pendant le soudage.
Usure des électrodes et refroidissement
Les électrodes en cuivre sont des consommables. Au fil de centaines de cycles de soudage, la chaleur et la pression répétées entraînent un aplatissement et un élargissement de la face de l’électrode, un phénomène appelé « champignonnement ». À mesure que la surface de la face augmente, la densité de courant diminue, ce qui entraîne la formation de noyaux de soudure plus petits et moins résistants. Sur les métaux revêtus comme l’acier galvanisé, l’électrode absorbe également des alliages de zinc, ce qui dégrade encore davantage ses performances.
Afin de garantir la stabilité des processus, les chaînes de production doivent mettre en place :
- Fréquence d'affûtage de la pointe (remise en forme du profil en cuivre)
- Limites absolues de remplacement des électrodes
- Contrôles du débit d'eau de refroidissement (un refroidissement insuffisant accélère l'usure de manière exponentielle)
- Enregistrements du nombre de soudures associés à la machine
- Vérification destructive après le dressage
Sécurité sur le lieu de travail : Protégez les opérateurs contre les risques de coincement au niveau des électrodes, les projections de métal, les pièces chaudes, les émanations de revêtement et l'énergie électrique stockée. Débranchez et déchargez l'équipement avant toute opération de maintenance.
Pourquoi les soudures par résistance présentent-elles des défaillances pendant la production ?
Lorsqu'une soudure par résistance présente un défaut au niveau du fond, la réaction immédiate d'un opérateur inexpérimenté consiste souvent à augmenter simplement l'intensité du courant. Or, pour déterminer la cause profonde du problème, il faut d'abord examiner les symptômes physiques.
Pépites fragiles ou trop petites
Si le démontage révèle un noyau de fusion petit, voire inexistant, la cause principale est un manque de chaleur concentrée. Cela peut être dû à un courant insuffisant ou à un temps de soudage trop court, mais cela peut tout aussi bien être causé par une pression excessive sur l'électrode, une pointe d'électrode surdimensionnée (en forme de champignon), la présence d'huile ou de calamine à la surface, ou encore un shunt électrique vers une soudure adjacente.
Rappel important : La présence d'une marque d'électrode visible à la surface de la tôle ne prouve pas qu'un noyau de soudure solide se soit formé à l'intérieur du joint.
Expulsion, indentation et adhérence
Les défauts visuels sont des indicateurs immédiats d'un processus déséquilibré.
| Défaut visible | Causes courantes | Premiers points à vérifier |
| Éjection (projections) | Courant trop élevé, pression trop faible ou écarts importants entre les feuilles. | Réglages actuels, force de serrage et ajustement de la pièce. |
| Enfoncement profond | Surface d'électrode trop petite, chaleur excessive ou pression excessive. | État de la pointe de l'électrode et durée de soudage. |
| Adhérence des électrodes | Accumulation de dépôts (zinc/aluminium), refroidissement insuffisant ou surchauffe. | Propreté des électrodes et débit du circuit de refroidissement à l'eau. |
| Brûlure superficielle | Contamination de la surface ou mauvais contact initial de l'électrode. | Propreté du matériau et alignement des pointes. |
| Déformation partielle | Séquence de soudage incorrecte ou support de fixation inadéquat. | Ordre de soudage, apport thermique total et rigidité du dispositif de fixation. |
Le coût des défauts en aval : Défauts constatés lors de l'assemblage final, anodisation, ou le revêtement par poudrage, entraînent le rejet de pièces, ce qui coûte cher, et des retards de livraison. Investir dès le départ dans une conception optimisée pour la fabrication (DFM) et une mise en place adéquate des gabarits ne représente qu’une fraction du coût lié à la résolution des défaillances par lots en aval.
Déviation, désalignement et mauvais ajustement
Les problèmes d'alignement physique sont souvent confondus avec des erreurs de paramétrage. Si les électrodes supérieure et inférieure sont mal alignées, le noyau de soudure se formera de manière irrégulière et décentré. Si le dispositif de fixation manque de rigidité, il est impossible d'obtenir un positionnement reproductible.
Étude de cas diagnostique :
Au cours de l'assemblage d'un lot de boîtiers en acier inoxydable de 1,5 mm d'épaisseur, un opérateur a remarqué que les troisième et quatrième soudures par points d'affilée échouaient systématiquement aux essais de décollement, alors que les deux premières avaient été validées sans difficulté. Plutôt que de régler l'intensité de la machine, l'équipe d'ingénieurs a identifié le problème comme étant manœuvre électrique. La conception CAO avait prévu des soudures trop rapprochées. Le courant de la troisième soudure contournait le joint prévu et revenait par les première et deuxième soudures adjacentes, très conductrices. La solution a consisté à ajuster la séquence de soudage et à augmenter l'espacement sur le plan technique, ce qui a permis de résoudre complètement le défaut sans modifier les paramètres de la machine.
Comment contrôler et vérifier la qualité des soudures ?
La soudure proprement dite étant dissimulée entre deux pièces métalliques, une inspection visuelle ne suffit jamais. La qualité doit être vérifiée à l'aide d'une combinaison d'essais destructifs et de surveillance en temps réel.
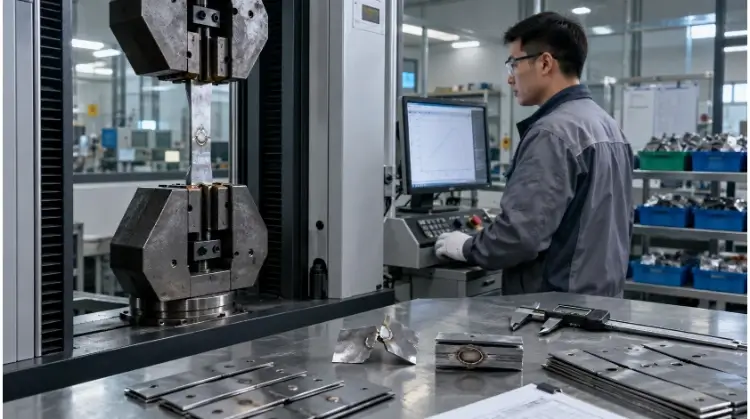
Essais destructifs sur les soudures
Des essais destructifs sont obligatoires lors de la mise en service, après le dressage des électrodes, ainsi qu'à intervalles réguliers pendant la phase de production.
- Test de pelage : L'essai le plus courant en atelier. Les tôles superposées sont déchirées pour vérifier qu'un « bouton » métallique solide se détache d'une des tôles, ce qui prouve que la soudure est plus résistante que le métal de base.
- Test au ciseau : On enfonce un ciseau entre les tôles, à proximité de la soudure, afin de vérifier s'il y a rupture fragile ou séparation.
- Essai de traction-cisaillement : Réalisé en laboratoire à l'aide d'une machine d'essai universelle afin de mesurer la force exacte nécessaire pour rompre l'assemblage sous l'effet d'un cisaillement.
- Essai de traction transversale : Permet de mesurer la résistance de l'assemblage aux forces de traction perpendiculaires à la tôle.
- Examen « Macro-Etch » : La soudure est coupée en deux, polie, puis gravée chimiquement afin de mesurer, au microscope, le diamètre exact du noyau et la profondeur de pénétration.
Inspection et surveillance des processus
La surveillance non destructive fournit des données en continu entre deux démontages destructifs. Cela comprend la vérification des emplacements des soudures, la mesure des limites maximales d'indentation de surface et la recherche de fissures externes. Des équipements de pointe surveillent en temps réel les variations de courant, les chutes de tension, la résistance dynamique et le déplacement des électrodes.
Remarque relative au contrôle qualité : Les données de processus peuvent révéler une dérive, mais elles ne prouvent pas automatiquement la résistance de la soudure. Elles doivent toujours être recoupées avec les données issues du démontage physique.
Critères d'acceptation et plans de contrôle
Avant le début d'un cycle de production, l'acheteur et l'usine doivent s'accorder sur les critères d'acceptation. Conformément aux référentiels qualité tels que la norme ISO 9001 ou aux directives spécifiques au secteur automobile, un plan de contrôle rigoureux doit définir :
- Taille minimale acceptable du noyau de soudure
- Résistance minimale du joint (s'il est porteur)
- Modes de rupture admissibles (par exemple, arrachage complet du bouton requis)
- Indentation maximale admissible de la surface (critère essentiel pour les pièces esthétiques)
- Limites strictes concernant les fissures ou la porosité interne
- Exigences relatives aux essais d'étanchéité (pour le soudage en continu)
- Fréquence des prélèvements destructifs (par exemple, toutes les 500 pièces ou à chaque équipe)
Conclusion
Le soudage par résistance est rapide et reproductible lorsque l'on tient compte à la fois du matériau, de la géométrie de l'assemblage, de l'accès aux électrodes et du contrôle du procédé. Les réglages de la machine ne suffisent pas à eux seuls à corriger une conception d'assemblage inadaptée.
Envoyez-nous vos plans, la nuance du matériau, l'épaisseur des tôles et le volume prévu.. L'équipe d'ingénieurs de TZR peut examiner les emplacements de soudure, l'accès aux électrodes, les exigences esthétiques et les plans d'inspection avant d'établir un devis, garantissant ainsi que vos boîtiers en tôle soient optimisés pour offrir une intégrité structurelle et une finition de surface irréprochable dès le premier jour.