
 Italian
 English
 Spanish
 German
 Russian
 French

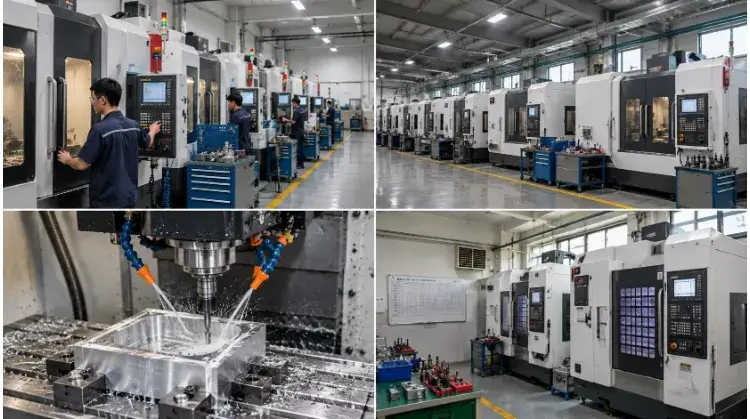
Un centro di lavoro CNC è una macchina di produzione avanzata dotata di un sistema di cambio utensili automatico (ATC) e di un magazzino utensili. A differenza delle fresatrici CNC standard, esegue operazioni di fresatura, foratura e maschiatura in un unico ciclo di lavorazione, eliminando i cambi manuali degli utensili e il riposizionamento dei pezzi, che causano l’accumulo di tolleranze e scarti.
Il valore fondamentale di un centro di lavorazione è il consolidamento del processo. Grazie all’automazione del cambio utensili e all’utilizzo di sistemi di serraggio adeguati, si riduce al minimo la necessità che l’operatore debba sbloccare e riposizionare il pezzo. Tuttavia, la capacità di una determinata macchina di produrre con successo un pezzo dipende interamente dal suo spazio di lavoro, dall’accessibilità degli utensili, dalla strategia di serraggio del pezzo e dalle tolleranze richieste.
Prima di addentrarti nelle regole di progettazione e nel calcolo delle tariffe orarie, consulta la guida rapida qui sotto per capire quale configurazione della macchina si adatta in genere al profilo del tuo pezzo:
| Profilo del pezzo | Configurazione consigliata | Fattore di valutazione principale | Tariffa oraria relativa |
| Piastre piatte, tasche poco profonde, fori standard | Centro di lavorazione verticale a 3 assi (VMC) | Numero di configurazioni necessarie per le caratteristiche laterali e inferiori | $$ (tasso base più basso) |
| Produzioni ripetute di componenti per scatole a più lati | Centro di lavorazione orizzontale (HMC) | Compatibilità degli accessori per lapidi e dimensione del lotto | $$$ (Offset in base all'efficienza volumetrica) |
| Fori multiangolari e facce inclinate | Lavorazione posizionale 3+2 | Limiti di rotazione e raggio d'azione dell'utensile | $$$$ |
| Curve ampie che richiedono un’inclinazione dinamica dell’utensile | Lavorazione simultanea completa a 5 assi | Strategia di percorso utensile e rischi di collisione | $$$$$ (Tasso massimo) |
| Elementi strutturali pesanti o di grandi dimensioni | Centro a portale o a ponte | Limiti di carico delle tavole e strategia di supporto dei pezzi | Varia notevolmente a seconda delle dimensioni |
Nota: questa tabella funge da strumento di screening di base e non sostituisce una revisione formale dei disegni tecnici nell'ambito della progettazione per la producibilità (DFM).
Cosa fa un centro di lavorazione e come funziona
Un centro di lavorazione riunisce in un unico ciclo automatizzato diversi processi distinti di lavorazione dei metalli.
Operazioni comuni
| Funzionamento | Caratteristica di riferimento | Applicazione primaria |
| Fresatura | Superfici piane, scanalature, cavità, profili | Rimozione del materiale in eccesso per modellare la geometria del nucleo. |
| Perforazione | Fori passanti e fori ciechi | Realizzazione dei fori iniziali per gli elementi di fissaggio o per le operazioni successive. |
| Foratura e alesatura | Fori già presenti | Allargamento dei fori esistenti secondo tolleranze precise e miglioramento della finitura superficiale. |
| Maschiatura e fresatura di filetti | Filettature interne | Filettatura di viti e raccordi. |
Differenze tra le attrezzature: Operazioni come la rettifica di precisione o la tornitura (fresatura-tornitura) richiedono accessori specializzati per il mandrino e configurazioni specifiche della macchina. Una fresatrice CNC standard richiede il cambio manuale degli utensili; un centro di lavoro è una fresatrice CNC dotata di un sistema di cambio automatico degli utensili (ATC); un centro di tornitura fa ruotare il pezzo anziché l'utensile da taglio.
Sistemi principali
Un centro di lavorazione si avvale di diversi sistemi interconnessi per garantire la precisione durante i carichi di taglio.
- Mandrino: Fornisce la velocità di rotazione (RPM) e la coppia di taglio. Un numero elevato di giri al minuto (RPM) è indicato per utensili di piccole dimensioni e metalli teneri, mentre una coppia elevata ai bassi regimi è necessaria per far avanzare le frese attraverso leghe dure.
- Portautensili: Fissare la fresa al mandrino. Le pinze standard sono adatte per le lavorazioni generiche, ma per ridurre al minimo l’eccentricità (oscillazione) nelle lavorazioni con tolleranze strette o ad alta velocità sono necessari portautensili a calettamento termico o idraulici.
- Sistema di alimentazione (viti a ricircolo di sfere e guide lineari): Converte i comandi CNC in movimenti fisici degli assi. La rigidità di questo sistema determina la precisione di posizionamento e la resistenza alle vibrazioni durante i tagli pesanti.
- Banchi da lavoro e attrezzature di fissaggio: Sostiene il materiale grezzo. Se il fissaggio è insufficiente o il pezzo non è adeguatamente sostenuto, questo si deformerà sotto la pressione di taglio, compromettendo la precisione dimensionale indipendentemente dalla precisione della macchina.
- Sistema di raffreddamento: Elimina i trucioli e controlla il calore. Il refrigerante a flusso pieno standard è sufficiente per l’alluminio, ma il refrigerante a flusso attraverso il mandrino (TSC) ad alta pressione (ad es. 1.000 PSI) è spesso indispensabile per la foratura profonda dell’acciaio per utensili, al fine di evitare il ritaglio dei trucioli e la rottura dell’utensile.
- Sistema di controllo: Elabora il codice G. La velocità di elaborazione è fondamentale per i percorsi utensile 3D complessi, in quanto garantisce che l'utensile non esiti e non lasci segni di contatto sulla superficie.
Sostituzione degli utensili
Il sistema di cambio utensili automatico (ATC) è ciò che consente a un centro di lavoro di funzionare in modo autonomo. Se un alloggiamento richiede la fresatura frontale della superficie superiore, la foratura di una serie di fori per bulloni e la filettatura di tali fori, il magazzino utensili immagazzina la fresa frontale, la punta da trapano e il maschio. Il meccanismo ATC sostituisce fisicamente questi utensili nel mandrino in pochi secondi.
È importante distinguere tra il cambio utensili, il cambio pallet e il riaggancio. L'ATC effettua il cambio utensili in modo automatico. Un cambiatore automatico di pallet (APC) trasferisce i pezzi interi dentro e fuori dalla zona di taglio. Il riaggancio, invece, richiede l'intervento di un operatore umano che sganci il pezzo e lo capovolga per esporre i lati non lavorati.
Il flusso di lavoro standard di produzione segue questa sequenza:Pianificazione del processo → Programmazione e verifica CAM → Allestimento e offset utensili → Lavorazione del primo articolo → Controllo qualità e ciclo di produzione.
Scegliere la configurazione giusta per i propri componenti
Per scegliere il centro di lavorazione più adatto è necessario che la struttura cinematica della macchina sia compatibile con la geometria del pezzo e con il volume di produzione previsto.
Verticale vs. Orizzontale
Centri di lavorazione verticali (VMC) orientare il mandrino in verticale, fissando i pezzi in posizione piana sul tavolo. Sono particolarmente indicati per piastre, stampi poco profondi e staffe prodotte in piccole serie. Poiché la forza di gravità spinge i trucioli verso il basso all’interno del pezzo, le cavità profonde richiedono un lavaggio aggressivo con liquido di raffreddamento per prevenire l’usura dell’utensile.
Centri di lavorazione orizzontali (HMC) orientare il mandrino in posizione orizzontale. La forza di gravità allontana naturalmente i trucioli dalla zona di taglio. I centri di lavoro orizzontali (HMC) sono solitamente abbinati a dispositivi di fissaggio “a tomba” e a sistemi a doppio pallet (APC). Ciò consente di lavorare all’interno un pallet contenente da 8 a 16 pezzi, mentre l’operatore carica il materiale nuovo sul secondo pallet all’esterno. Questa configurazione è solitamente lo standard per la produzione in serie di pezzi scatolari con più facce, come alloggiamenti di pompe o collettori.
Configurazione dell'asse
Il numero di assi determina quanti lati di un pezzo possono essere lavorati senza doverlo fissare nuovamente a mano.
- 3 assi: Il mandrino si muove lungo gli assi X, Y e Z. L'utensile rimane sempre in posizione verticale.
- Indicizzazione a 4 assi: Aggiunge una tavola rotante (di solito l'asse A).
- Lavorazione posizionale 3+2: Inclina il pezzo utilizzando due assi rotativi, blocca gli assi in posizione ed esegue una fresatura standard a 3 assi su quel piano inclinato.
- Lavorazione simultanea completa a 5 assi: Tutti e cinque gli assi si muovono in modo continuo e simultaneo per consentire al lato della fresa di seguire superfici complesse e deformate.
Nota ingegneristica: Un numero maggiore di assi non garantisce automaticamente una qualità migliore. Una macchina a 3 assi in ghisa, più pesante, offre una rigidità significativamente maggiore per la sgrossatura di acciai duri rispetto a una macchina leggera a 5 assi con perno girevole. Specificare la lavorazione a 5 assi solo quando lo richiedono curve continue o una drastica riduzione dei tempi di attrezzaggio. Si noti che il numero di assi e l’orientamento del mandrino (VMC/HMC) sono specifiche distinte.
Capacità e materiali
Le specifiche della macchina devono essere compatibili sia con le dimensioni fisiche del pezzo sia con la lavorabilità del materiale.
| Controlla voce | Cosa verificare |
| Ambito di lavoro | Spazio libero per la billetta grezza, il dispositivo di fissaggio, l’utensile più lungo e i limiti massimi di rotazione. |
| Capacità di carico e supporto | Peso del pezzo, centro di gravità e limiti di carico del perno o della tavola. |
| Prestazioni del mandrino | Potenza e coppia sufficienti al numero specifico di giri al minuto richiesto per il taglio di quel materiale. |
| Stabilità di lavorazione | Rigidità del telaio della macchina, limiti di sporgenza dell'utensile e forza di serraggio del pezzo. |
| Refrigerante e rimozione dei trucioli | Pressione del refrigerante adeguata (ad es. TSC) e portata del trasportatore di trucioli adeguata al tipo di materiale. |
Materiali diversi richiedono caratteristiche delle macchine completamente diverse. La lavorazione dell’alluminio 7075 richiede un numero elevato di giri al minuto (>12.000) e velocità di avanzamento elevate. Al contrario, la lavorazione del titanio o dell’Inconel 718 richiede un numero di giri basso (<1.000), una coppia del mandrino estremamente elevata e una struttura rigida con guide a scatola per prevenire l’incrudimento e le vibrazioni della macchina. Non applicare parametri uniformi a leghe diverse.
Esempio pratico: Si consideri un alloggiamento elettronico in alluminio con una cavità interna profonda, aperture laterali per i sensori e fori di montaggio incrociati. Un team di ingegneri deve valutare la tariffa oraria più bassa di un centro di lavoro verticale a 3 assi (che richiede tre configurazioni manuali separate e comporta il rischio di accumulo delle tolleranze) rispetto alla tariffa oraria più alta di una configurazione a 3+2 posizioni (che garantisce la concentricità tra le porte laterali lavorandole in un unico serraggio).
Regole di progettazione delle parti che riducono la difficoltà di lavorazione
Alcune caratteristiche progettuali costringono un'officina meccanica a utilizzare utensili più piccoli, a ridurre le velocità di avanzamento o a progettare attrezzature su misura. Comprendere questi limiti durante la fase di progettazione CAD consente di evitare aumenti di costo non necessari.
Angoli e cavità
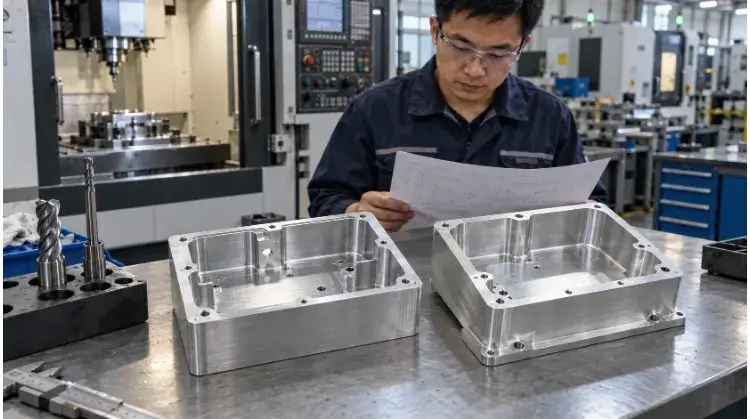
Poiché le frese a candela sono cilindriche, lasciano un raggio all’intersezione di due pareti verticali. Progettare un angolo interno perfettamente acuto (raggio zero) significa che la macchina CNC non è in grado di lavorarlo con una fresa a candela standard.
- Limiti dei raggi interni: Il raggio degli angoli della tua stampa determina il diametro massimo dell’utensile che l’officina può utilizzare. Un raggio di 2 mm limita l'utilizzo a una fresa da 4 mm. Se quella cavità è profonda 40 mm, una fresa da 4 mm presenta un rapporto lunghezza/diametro (L:D) di 10:1. Questo sbalzo estremo provoca la flessione dell'utensile e un forte vibrazione.
- La regola del 1/3: Per garantire la stabilità di lavorazione nelle cavità profonde, progettare il raggio dell'angolo interno in modo che sia pari ad almeno 1/3 della profondità della cavità. Ciò consente all'officina di utilizzare una fresa spessa e rigida.
- Rilievo angolare: Se un elemento di accoppiamento (come un blocco quadrato) deve inserirsi nella cavità, evitare di prevedere un angolo interno a spigolo vivo. Progettare invece uno smusso a “osso di cane” o un smusso circolare. Ciò consente all’operatore di utilizzare un utensile più grande e più veloce per sgrossare completamente l’angolo.
Pareti e fissaggio
La lavorazione comporta l'applicazione di una forza fisica intensa. Il pezzo deve resistere a tale forza senza deformarsi e la macchina deve disporre di un supporto su cui fissare il materiale grezzo.
- Spessore delle pareti e sollecitazioni residue: Il taglio di pareti sottili (meno di 1,5 mm per l’alluminio o 0,8 mm per l’acciaio) è rischioso. Inoltre, durante la lavorazione di grandi lastre di alluminio per l’industria aerospaziale (come il 7075-T6), la rimozione asimmetrica di una quantità eccessiva di materiale provoca il rilascio di tensioni residue interne, causando la deformazione della lastra, che assume la forma di una patatina dopo essere stata sganciata dalla morsa. Per mitigare questo fenomeno, eseguiamo passate di sgrossatura su entrambi i lati prima della finitura.
- Caratteristiche di serraggio: Un operatore meccanico ha bisogno di superfici piane e parallele per serrare la billetta in una morsa. Se il vostro progetto è interamente composto da curve organiche, l’officina non potrà fissarlo. Dovranno fresare delle “morsetti morbidi” su misura per adattarsi al contorno del vostro pezzo, oppure dovrete aggiungere al modello CAD dei perni di serraggio sacrificabili (linguette) che verranno asportati in una lavorazione secondaria. Entrambe le opzioni comportano un aumento dei tempi di attrezzaggio.
- La piastra di base: La parte inferiore della billetta grezza viene fissata nella morsa. Dopo aver lavorato la parte superiore e i lati, il pezzo deve essere capovolto per rifilare il materiale grezzo rimanente sulla parte inferiore. Nemmeno una macchina a 5 assi è in grado di lavorare la superficie su cui è fissato il pezzo.
Tolleranze e sistemi di riferimento
L'applicazione di una tolleranza fissa di ±0,01 mm (±0,0004″) all'intero disegno costringe l'officina a ispezionare ogni singola caratteristica con una macchina di misura a coordinate (CMM) e a far funzionare la macchina alla velocità di avanzamento più bassa e più prudente.
- Il costo della precisione: Restringere la tolleranza dallo standard ISO 2768-m a ±0,005 mm su un semplice foro non comporta solo un aumento del costo pari a 10%; spesso triplica (3x) il tempo di ciclo perché costringe l’operatore a fermare la macchina, effettuare una misurazione manuale, regolare le compensazioni di usura ed eseguire una passata di rifinitura. Riservate le tolleranze strette esclusivamente agli accoppiamenti a pressione dei cuscinetti, agli allineamenti con perni di centraggio o alle superfici di tenuta dinamiche.
- Selezione del sistema di riferimento: I piani di riferimento che selezionate nel disegno determinano il modo in cui l’operatore imposta il pezzo. Se la posizione di un foro è quotata rispetto a un piano di riferimento situato sul lato opposto del pezzo, l’operatore dovrà lavorare prima quel lato opposto, creando una dipendenza che limita le sue opzioni di lavorazione. Quando possibile, quotare le caratteristiche rispetto a piani di riferimento che possano essere lavorati nella stessa configurazione.
Caso di studio: l'alloggiamento in alluminio Se l’alloggiamento in alluminio menzionato in precedenza presenta una cavità profonda 45 mm con raggi interni agli angoli di 1 mm, l’officina deve affondare una fragile fresa a candela da 2 mm per 45 mm. La velocità di avanzamento sarà molto bassa e il rischio di rottura dell’utensile è molto elevato. Modificando quel raggio a 15 mm, l’officina può sgrossare la cavità in pochi secondi con una robusta fresa frontale indexabile da 30 mm. Se l’alloggiamento presenta anche pareti esterne spesse 1 mm, la pressione di serraggio di una morsa standard potrebbe schiacciare il pezzo, costringendo l’officina a realizzare un dispositivo di fissaggio su misura.
Controllo della precisione e verifica della qualità dei pezzi finiti
La precisione non è semplicemente un pulsante che un operatore preme; è una mitigazione controllata degli errori fisici lungo l'intero processo di produzione.
Condizioni relative all'accuratezza
Non confondere le specifiche commerciali fornite dal costruttore della macchina utensile con la tolleranza finale del tuo pezzo.
- Precisione di posizionamento: Con quale precisione le viti a ricircolo di sfere della macchina sono in grado di spostare il mandrino verso una coordinata programmata nello spazio libero (ad esempio, ±0,005 mm).
- Ripetibilità: La precisione con cui la macchina è in grado di tornare esattamente alla stessa coordinata nel corso di più cicli (ad esempio, ±0,002 mm).
- Tolleranza dei componenti: L'accuratezza finale misurata della parte fisica.
Una macchina con una precisione di posizionamento di ±0,005 mm non può garantire una tolleranza del pezzo di ±0,005 mm. Non appena l’utensile da taglio entra in contatto con il metallo, la deflessione dell’utensile, la flessione del dispositivo di fissaggio e la dilatazione termica del pezzo introducono tutte delle imprecisioni. Se un’officina promette la precisione prevista dalle specifiche della macchina su un pezzo finito senza chiedere informazioni sul materiale o sul dispositivo di fissaggio, sta facendo promesse irrealistiche.
Controllo dei processi
Per mantenere la tolleranza su un lotto di 500 pezzi è necessario gestire le variabili durante il funzionamento della macchina.
- Espansione termica e usura degli utensili: Quando il mandrino gira a 12.000 giri/min, si riscalda e subisce una dilatazione fisica lungo l’asse Z. Anche gli utensili da taglio si consumano. I centri di lavorazione di fascia alta utilizzano sensori termici integrati e sistemi di presetting laser per utensili (come Renishaw o Blum) all’interno della macchina per misurare automaticamente l’usura degli utensili e l’espansione termica del mandrino, aggiornando gli offset tramite il controllo CNC prima dell’inizio del ciclo successivo.
- Uniformità del serraggio: Se un operatore serra una morsa con una forza di 50 libbre sul pezzo #1 e con una forza di 80 libbre sul pezzo #2, i pezzi subiranno una deformazione diversa, con conseguente variazione delle dimensioni. Una produzione di alta qualità si affida a chiavi dinamometriche, morse idrauliche o morsetti pneumatici per garantire una forza di serraggio identica in ogni ciclo.
- Primo articolo vs. Produzione: Spesso un’officina è in grado di garantire una tolleranza incredibilmente stretta su un singolo pezzo di primo articolo effettuando “passaggi a molla” manuali e lenti. Mantenere la stessa tolleranza su 1.000 pezzi alle velocità di produzione rappresenta una sfida ingegneristica completamente diversa.
Pianificazione delle ispezioni
La qualità deve essere verificata utilizzando le apparecchiature metrologiche adeguate e la documentazione standard è fondamentale per gli acquisti all’estero.
- Valutazione vs. Misurazione: Una macchina di misura a coordinate (CMM) misura il diametro esatto di un foro. Un calibro a tampone “go/no-go” si limita a verificare se il foro rientra nei limiti accettabili. I calibri sono più veloci per le produzioni in serie, mentre le CMM forniscono i dati necessari per la redazione di rapporti ufficiali.
- Pre-elaborazione vs. post-elaborazione: Se il tuo componente richiede Anodizzazione dura di tipo III, ciò comporterà un aumento dello spessore delle superfici pari a 0,05 mm. Il disegno deve indicare esplicitamente se le quote sono da intendersi prima o dopo galvanizzazione. Se, dopo la lavorazione ma prima dell’anodizzazione, si misura un foro per perno con tolleranza stretta, questo risulterà sottodimensionato una volta che il pezzo tornerà dall’impianto di galvanizzazione.
- Documentazione: Assicuratevi che la vostra azienda sia in grado di fornire rapporti di ispezione del primo articolo (FAI) secondo la norma AS9102 o rapporti di prova dei materiali (MTR) con piena tracciabilità, poiché si tratta spesso di requisiti imprescindibili nei settori automobilistico, medico e aerospaziale.
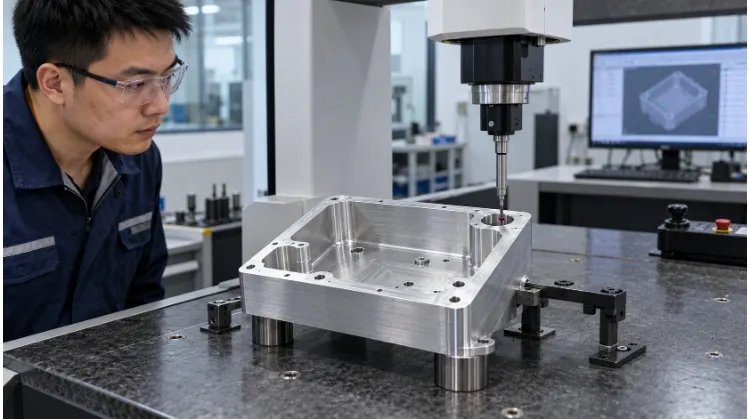
Esempio pratico: ispezione dell'alloggiamento Per l’alloggiamento in alluminio, l’officina utilizza una macchina di misura a coordinate (CMM) per l’ispezione del primo articolo, al fine di verificare la posizione effettiva delle aperture laterali forate trasversalmente rispetto al punto di riferimento della cavità principale. Una volta ottenuta l’approvazione per la produzione, l’operatore controlla il foro critico del cuscinetto ogni 10 pezzi utilizzando un calibro a quadrante calibrato, regolando l’offset della barra di alesatura man mano che l’inserto si usura, mentre i fori filettati standard vengono rapidamente verificati con un calibro filettato “go/no-go”.
Comprendere i costi di lavorazione e i tempi di produzione
Gli acquirenti spesso si chiedono perché i preventivi per lo stesso identico file STEP varino così notevolmente da un'officina all'altra. La differenza risiede solitamente nel modo in cui ciascuna officina calcola la propria tariffa oraria e in come ripartisce i costi di progettazione iniziali in base alle dimensioni del lotto.
Configurazione e programmazione
Ancor prima che il mandrino inizi a girare, l’officina deve sostenere dei costi fissi di preparazione.
- Ingegneria e programmazione CAM: Un programmatore deve importare il modello CAD, assegnare gli utensili da taglio, calcolare gli avanzamenti e le velocità e generare i percorsi utensile in codice G. La programmazione di una semplice staffa a 3 assi potrebbe richiedere 30 minuti; quella di un complesso collettore aerospaziale a 5 assi che richiede una simulazione di collisione potrebbe richiedere 8 ore.
- Preparazione dell'attrezzatura: L'officina deve progettare e realizzare fisicamente il sistema di serraggio necessario per fissare il vostro pezzo. Ciò potrebbe comportare il taglio di ganasce morbide standard (1 ora) oppure la lavorazione di un dispositivo di serraggio dedicato in alluminio a forma di "tombstone" ($1.000+ in termini di materiale e tempo).
- L'effetto volume: Questi costi di avviamento sono fissi. Se l’avviamento costa $500, tale importo viene aggiunto al prezzo di ogni singolo prototipo. Se si ordinano 500 pezzi, tale costo di avviamento viene ammortizzato fino a $1 per pezzo. Questo è il motivo per cui il prezzo unitario diminuisce significativamente con volumi più elevati: la macchina, infatti, inizia finalmente a tagliare il metallo invece di attendere che un operatore la configuri.
Produzione e controllo qualità
Una volta che la macchina è in funzione, pagherai la tariffa oraria applicata dall’officina per l’utilizzo della macchina.
Un ordine standard prevede: Approvvigionamento dei materiali → Lavorazione meccanica → Scarico/ricarico da parte dell'operatore → Sbavatura → Trattamento superficiale (esternalizzato) → Ispezione finale.
- La tariffa oraria: La tariffa oraria di un'officina (ad esempio, $50/ora per un centro di lavoro a 3 assi rispetto a $150/ora per una macchina a 5 assi) comprende l'ammortamento della macchina, i costi generali di fabbrica, il consumo standard degli utensili da taglio, lo smaltimento del liquido di raffreddamento e la retribuzione dell'operatore.
- Costi nascosti – Supplementi per gli stampi: Per i materiali duri come il titanio grado 5 o l’Inconel, l’usura degli utensili è esponenziale, non lineare. Un’officina potrebbe consumare inserti in carburo per un valore pari a $150 solo per la sgrossatura di un singolo pezzo aerospaziale complesso. Ecco perché la scelta del materiale incide direttamente sui supplementi per gli utensili, che non rientrano nella tariffa oraria standard.
- Tempo non tagliato: Si paga la tariffa oraria per il tempo in cui il pezzo rimane nella macchina, non solo per il tempo in cui l’utensile sta tagliando. Se un pezzo impiega 2 minuti per essere tagliato, ma l’operatore impiega 4 minuti per sbloccarlo, pulire la morsa, ricaricare il grezzo e impostare il punto zero, il tempo di ciclo fatturato è di 6 minuti. Ecco perché i centri di lavoro orizzontali (HMC) a doppio pallet — in cui il carico avviene all’esterno della macchina mentre questa esegue il taglio — sono fondamentali per ridurre il costo unitario dei lotti di grandi dimensioni.
Caso di studio: Il costo reale di 500 alloggiamenti in alluminio Confrontiamo due strategie di produzione per un ordine di 500 alloggiamenti che richiedono un’elevata concentricità:
- Opzione A (centro di lavoro a 3 assi): Richiede 3 regolazioni manuali. A causa del ribaltamento manuale, il tasso di scarto dovuto all’accumulo delle tolleranze raggiunge i 15%. È necessario acquistare 15% in più di materia prima e pagare 3 set di ganasce morbide personalizzate ($600). Il tempo di ciclo fatturato è di 25 minuti per pezzo a $50/ora.
- Opzione B (3+2 posizioni, 5 assi): Richiede 1 configurazione. Il tasso di scarti scende a 1% poiché la cinematica della macchina garantisce la concentricità. È necessario un solo dispositivo di fissaggio ($200). Il tempo di ciclo fatturato è di 13 minuti per pezzo a una velocità di $120/ora.
Mentre il sistema a 3 assi tariffa oraria è inferiore, l’opzione B (la macchina a 5 assi) risulta nettamente vincente in termini di costo totale del progetto, poiché riduce drasticamente gli scarti di materiale, i costi delle attrezzature di fissaggio e i tempi non dedicati al taglio (manipolazione da parte dell’operatore).
Consegna e preventivi
I tempi di consegna non si limitano alla sola lavorazione meccanica. Un tempo di consegna di 15 giorni si suddivide spesso come segue: 5 giorni per la consegna della materia prima, 3 giorni per la lavorazione dei dispositivi di fissaggio, 3 giorni di produzione e 4 giorni presso l’impianto di anodizzazione in outsourcing.
- La realtà del trattamento delle superfici: I trattamenti superficiali (come l'anodizzazione dura di tipo III o la nichelatura chimica) comportano un tempo minimo aggiuntivo di 3-7 giorni. Se si specificano rivestimenti MIL-SPEC non comuni, i componenti devono essere spediti a centri di galvanizzazione specializzati nel settore aerospaziale, con un conseguente aumento dei tempi di trasporto. È importante tenere sempre conto delle fasi di post-lavorazione nel calcolo dei tempi di consegna effettivi.
Per ricevere un preventivo preciso e dettagliato, è necessario fornire:
- Modello CAD 3D (STEP/IGES): Utilizzato per la programmazione CAM e il calcolo dei volumi.
- Disegno PDF in 2D: Fondamentale per identificare i sistemi di riferimento, le tolleranze strette, i fori filettati e i requisiti di finitura superficiale (i modelli 3D non contengono questi dati).
- Grado del materiale: Specificare la lega esatta (ad esempio, Al 6061-T6, non semplicemente “alluminio”).
- Quantità: Indicare sia i volumi relativi ai prototipi che quelli previsti per la produzione.
- Post-elaborazione: Specificare le norme relative alla placcatura, all'anodizzazione o al trattamento termico.
Sei pronto a ottimizzare i costi di lavorazione? Invia i tuoi file STEP e i PDF 2D a TZR. Il nostro team di ingegneri effettua una rigorosa revisione DFM in due fasi per individuare l’accumulo delle tolleranze, eliminare le operazioni di configurazione superflue e consigliare la configurazione esatta delle macchine necessaria a ridurre il costo unitario. Richiedete oggi stesso un preventivo di produzione trasparente e senza fronzoli.