
 Russian
 English
 Spanish
 German
 Italian
 French

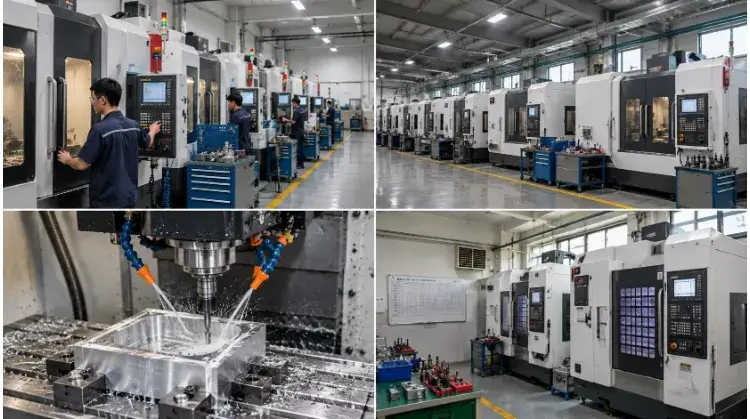
Обрабатывающий центр с ЧПУ — это современное производственное оборудование, оснащенное системой автоматической смены инструмента (ATC) и инструментальным магазином. В отличие от стандартных фрезерных станков с ЧПУ, он выполняет фрезерование, сверление и нарезание резьбы за одну установку, что исключает ручную смену инструмента и повторное закрепление заготовки, которые приводят к накоплению допусков и браку.
Основным преимуществом обрабатывающего центра является консолидация технологических процессов. Благодаря автоматизации смены инструмента и использованию соответствующих приспособлений для закрепления заготовки оператору практически не требуется откреплять и перемещать заготовку. Однако возможность успешного изготовления той или иной детали на конкретном станке полностью зависит от его рабочей зоны, доступности инструмента, стратегии закрепления заготовки и требуемых допусков.
Прежде чем углубляться в правила проектирования и расчет почасовой ставки, воспользуйтесь приведенным ниже кратким справочником, чтобы понять, какая конфигурация станка, как правило, соответствует профилю вашей детали:
| Профиль детали | Рекомендуемая конфигурация | Основной фактор оценки | Относительная почасовая ставка |
| Плоские пластины, неглубокие карманы, стандартные отверстия | 3-осевой вертикальный обрабатывающий центр (VMC) | Количество настроек, необходимых для боковых и нижних элементов | $$ (наименьшая базовая ставка) |
| Повторные запуски производства деталей многогранных коробок | Горизонтальный обрабатывающий центр (HMC) | Совместимость приспособлений для изготовления надгробных плит и размер партии | $$$ (с поправкой на объемную эффективность) |
| Многоугловые отверстия и наклонные поверхности | 3+2-позиционная обработка | Пределы вращения и радиус действия инструмента | $$$$ |
| Плавные изгибы, требующие динамического наклона инструмента | Полная 5-осевая одновременная обработка | Стратегия траектории инструмента и риски столкновений | $$$$$ (максимальная ставка) |
| Тяжелые или негабаритные конструктивные элементы | Центр с портальной или мостовой конструкцией | Предельные нагрузки на столы и стратегия опоры деталей | Сильно зависит от размера |
Примечание: Данная таблица служит в качестве базового инструмента для предварительной оценки и не заменяет официальную экспертизу технических чертежей с точки зрения технологичности (DFM).
Для чего нужен обрабатывающий центр и как он работает
Обрабатывающий центр объединяет несколько отдельных процессов резки металла в один автоматизированный цикл.
Типовые операции
| Эксплуатация | Целевая характеристика | Первичное применение |
| Фрезерование | Плоские поверхности, пазы, углубления, контуры | Удаление излишков материала для придания заготовке нужной формы. |
| Бурение | Сквозные и глухие отверстия | Проделывание начальных отверстий для крепежных элементов или последующих операций. |
| Сверление и развертывание | Существующие отверстия | Расширение существующих отверстий с соблюдением точных допусков и улучшение качества поверхности. |
| Нарезание резьбы и резьбофрезерование | Внутренняя резьба | Нарезание резьбы для винтов и фитингов. |
Отличительные особенности оборудования: Такие операции, как прецизионное шлифование или токарная обработка (фрезеровочно-токарная обработка), требуют использования специальных приспособлений для шпинделя и определённой конфигурации станка. На стандартном фрезерном станке с ЧПУ замена инструмента осуществляется вручную; обрабатывающий центр представляет собой фрезерный станок с ЧПУ, оснащённый системой автоматической смены инструмента (ATC); на токарном центре вращается заготовка, а не режущий инструмент.
Основные системы
Работа обрабатывающего центра основана на взаимодействии нескольких взаимосвязанных систем, обеспечивающих сохранение точности при режущих нагрузках.
- Шпиндель: Обеспечивает скорость вращения (об/мин) и режущий крутящий момент. Высокая скорость вращения используется для небольших инструментов и мягких металлов, тогда как высокий крутящий момент в нижнем диапазоне оборотов необходим для прорезания твердых сплавов.
- Держатели инструмента: Закрепите резец на шпинделе. Стандартные цанги хорошо подходят для обычных задач, однако для обработки с жесткими допусками или высокоскоростной обработки требуются термоусадочные или гидравлические держатели инструмента, позволяющие свести к минимуму биение (колебания).
- Система подачи (шариковые винты и линейные направляющие): Преобразует команды ЧПУ в физическое перемещение осей. Жесткость этой системы определяет точность позиционирования и устойчивость к вибрациям при интенсивной обработке.
- Рабочий стол и приспособления: Удерживает заготовку. Если зажим слабый или деталь не имеет достаточной опоры, она прогибается под давлением резания, что приводит к нарушению точности размеров, независимо от того, насколько точен станок.
- Система охлаждения: Обеспечивает удаление стружки и регулирует температуру. Для алюминия достаточно стандартного потока охлаждающей жидкости, однако при глубоком сверлении инструментальной стали часто требуется система подачи охлаждающей жидкости через шпиндель (TSC) под высоким давлением (например, 1 000 PSI), чтобы предотвратить повторное зазубривание стружки и поломку инструмента.
- Система управления: Обрабатывает G-код. Скорость обработки имеет огромное значение при создании сложных 3D-траекторий, поскольку позволяет избежать задержек инструмента и появления следов от его остановки на поверхности.
Смена инструмента
Автоматический сменщик инструмента (ATC) позволяет обрабатывающему центру работать в автоматическом режиме. Если для обработки корпуса требуется торцевое фрезерование верхней поверхности, сверление отверстий под болты и нарезание резьбы в этих отверстиях, в инструментальном магазине хранятся торцевая фреза, сверло и метчик. Механизм ATC за считанные секунды физически заменяет эти инструменты в шпинделе.
Важно проводить различие между сменой инструмента, заменой палет и повторным зажимом. Система автоматической смены инструмента (ATC) производит смену инструмента автоматически. Автоматический сменщик палет (APC) перемещает заготовки целиком в зону резания и из нее. Повторный зажим, однако, требует участия оператора, который должен разжать заготовку и перевернуть её, чтобы открыть доступ к необработанным сторонам.
Стандартный производственный процесс проходит в следующей последовательности:Планирование технологического процесса → Программирование и верификация CAM → Настройка и корректировка инструментов → Обработка первого образца → Контроль качества и серийное производство.
Выбор подходящей конфигурации для ваших деталей
Для выбора подходящего обрабатывающего центра необходимо обеспечить соответствие кинематической схемы станка геометрии детали и предполагаемому объему производства.
Вертикальное и горизонтальное
Вертикальные обрабатывающие центры (VMC) Установите шпиндель вертикально, закрепив детали на столе в горизонтальном положении. Такой метод хорошо подходит для обработки пластин, неглубоких форм и небольших партий кронштейнов. Поскольку под действием силы тяжести стружка опускается вглубь детали, при обработке глубоких углублений требуется интенсивная промывка охлаждающей жидкостью, чтобы предотвратить износ инструмента.
Горизонтальные обрабатывающие центры (HMC) Установите шпиндель в горизонтальном положении. Под действием силы тяжести стружка естественным образом удаляется из зоны резания. Горизонтально-опорные станки (HMC) обычно комплектуются зажимными приспособлениями типа «надгробный камень» и системами с двумя паллетами (APC). Это позволяет обрабатывать на станке одну паллету, содержащую от 8 до 16 деталей, в то время как оператор загружает новый материал на вторую паллету снаружи. Такая конфигурация обычно является стандартной для крупносерийного производства многогранных деталей коробчатой формы, таких как корпуса насосов или коллекторы.
Настройка оси
Количество осей определяет, сколько граней детали можно обработать без ручной перезакрепки.
- 3-осевой: Шпиндель перемещается по осям X, Y и Z. Инструмент всегда остается в вертикальном положении.
- 4-осевая индексация: Добавляет поворотный стол (обычно ось A).
- Обработка по координатам «3+2»: Наклоняет деталь с помощью двух осей вращения, фиксирует оси в данном положении и выполняет стандартное 3-осевое фрезерование на этой наклонной плоскости.
- Полная 5-осевая одновременная обработка: Все пять осей перемещаются плавно и одновременно, что позволяет боковой поверхности концевой фрезы повторять контуры сложных, искривленных поверхностей.
Примечание инженера: Большее количество осей не всегда означает более высокое качество. Тяжелый 3-осевой станок с чугунной рамой обеспечивает значительно большую жесткость при черновой обработке твердых сталей, чем легкий 5-осевой станок с поворотной платформой. Указывайте 5-осевую обработку только в тех случаях, когда это необходимо для обработки непрерывных кривых или значительного сокращения времени наладки. Обратите внимание, что количество осей и ориентация шпинделя (VMC/HMC) являются отдельными техническими характеристиками.
Вместимость и материалы
Технические характеристики станка должны соответствовать как габаритным размерам детали, так и обрабатываемости материала.
| Проверить товар | Что необходимо подтвердить |
| Рабочая область | Зазор для заготовки, зажимного приспособления, самого длинного инструмента и пределы полного поворота. |
| Грузоподъёмность и опоры | Масса детали, центр тяжести и ограничения по весу поворотного суппорта или стола. |
| Характеристики шпинделя | Достаточная мощность и крутящий момент при конкретной частоте вращения режущего инструмента, необходимой для данного материала. |
| Стабильность обработки | Жесткость станины станка, пределы вылета инструмента и сила зажима заготовки. |
| Охлаждающая жидкость и удаление стружки | Соответствующее давление охлаждающей жидкости (например, TSC) и производительность конвейера для стружки, соответствующие типу материала. |
Различные материалы предъявляют совершенно разные требования к станкам. Обработка алюминия 7075 требует высоких оборотов шпинделя (>12 000) и быстрых скоростей подачи. Напротив, резка титана или инконеля 718 требует низкой частоты вращения (<1 000 об./мин.), чрезвычайно высокого крутящего момента шпинделя и жесткой конструкции с коробчатыми направляющими для предотвращения упрочнения материала и вибрации станка. Не следует применять одинаковые параметры для разных сплавов.
Пример из практики: Рассмотрим алюминиевый корпус электронного оборудования с глубокой внутренней полостью, боковыми отверстиями для датчиков и сквозными монтажными отверстиями. Инженерная команда должна сопоставить более низкую почасовую стоимость обработки на 3-осевом вертикальном обрабатывающем центре (что требует трёх отдельных ручных настроек и сопряжено с риском суммирования допусков) с более высокой почасовой стоимостью обработки при конфигурации «3+2» (которая гарантирует концентричность боковых отверстий за счёт их обработки за один зажим).
Правила проектирования деталей, позволяющие снизить сложность механической обработки
Некоторые конструктивные особенности вынуждают механический цех использовать инструменты меньшего размера, снижать скорость подачи или разрабатывать специальные приспособления. Понимание этих ограничений на этапе проектирования в системе CAD позволяет избежать ненужного увеличения затрат.
Углы и полости
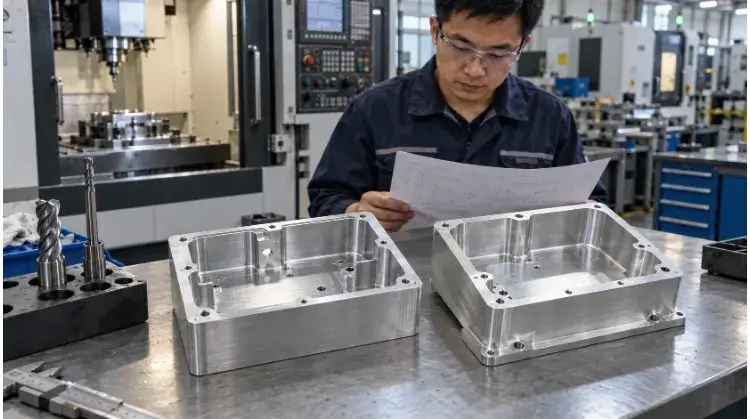
Поскольку концевые фрезы имеют цилиндрическую форму, на стыке двух вертикальных стенок они оставляют радиус. Создание идеально острого внутреннего угла (с нулевым радиусом) означает, что станок с ЧПУ не сможет вырезать его с помощью стандартной концевой фрезы.
- Пределы внутренних радиусов: Радиус угла на вашем чертеже определяет максимальный диаметр инструмента, который может использовать цех. Радиус 2 мм ограничивает выбор инструмента до концевой фрезы диаметром 4 мм. Если глубина этой полости составляет 40 мм, то у концевой фрезы диаметром 4 мм соотношение длины к диаметру (L:D) равняется 10:1. Такой значительный вылет приводит к прогибу инструмента и сильному вибрационному дребезжанию.
- Правило 1/3: Для обеспечения стабильности обработки в глубоких карманах радиус внутреннего угла должен составлять не менее 1/3 глубины полости. Это позволяет использовать толстый и жесткий резец.
- Угловое скругление: Если сопрягаемая деталь (например, квадратный блок) должна входить в полость, не следует требовать наличия острого внутреннего угла. Вместо этого следует спроектировать угловой скруг в форме «собачьей кости» или круглый угловой скруг. Это позволит оператору станка использовать более крупный и быстрый режущий инструмент для полной обработки угла.
Стенки и зажимные элементы
Механическая обработка сопряжена с воздействием значительных физических сил. Деталь должна выдерживать это воздействие без деформации, а станок должен быть оснащён устройством для закрепления заготовки.
- Толщина стенки и остаточное напряжение: Резка тонких стенок (толщиной менее 1,5 мм для алюминия или 0,8 мм для стали) сопряжена с риском. Кроме того, при обработке больших алюминиевых пластин для аэрокосмической промышленности (например, из сплава 7075-T6) асимметричное снятие избыточного количества материала приводит к высвобождению внутренних остаточных напряжений, в результате чего пластина, после снятия с тисков, прогибается, как картофельный чипс. Мы устраняем эту проблему, выполняя черновые проходы с обеих сторон перед чистой обработкой.
- Особенности зажима: Станку необходимы параллельные и плоские поверхности для зажима заготовки в тисках. Если ваша конструкция полностью состоит из органических кривых, в цехе её будет невозможно закрепить. Придётся изготовить специальные «мягкие губки», соответствующие контуру вашей детали, либо вам нужно будет добавить в CAD-модель вспомогательные зажимные выступы (ушки), которые будут удаляться в ходе последующей обработки. Оба варианта увеличивают время наладки.
- Опорная пластина: Нижняя часть необработанной заготовки зажимается в тисках. После обработки верхней части и боковых поверхностей деталь необходимо перевернуть, чтобы снять оставшийся материал с нижней поверхности. Даже 5-осевой станок не может обрабатывать поверхность, за которую заготовка зажата.
Допуски и базовые точки
Применение единого допуска ±0,01 мм (±0,0004 дюйма) ко всему чертежу вынуждает производство проверять каждую отдельную деталь с помощью координатно-измерительной машины (КИМ) и работать на станке с самой низкой, максимально осторожной скоростью подачи.
- Цена точности: Ужесточение допуска со стандартного значения по ISO 2768-m до ±0,005 мм для простого отверстия не просто увеличивает стоимость на 10%; часто в три раза (3x) увеличивает время цикла, поскольку вынуждает оператора останавливать станок, производить измерения вручную, корректировать поправки на износ и выполнять проходку на упругость. Ограничьте применение жестких допусков только для прессовой посадки подшипников, центрирования с помощью установочных штифтов или динамических уплотнительных поверхностей.
- Выбор системы отсчета: Опорные плоскости, выбранные вами на чертеже, определяют, как оператор-станочник будет закреплять деталь. Если положение отверстия указано относительно опорной плоскости, расположенной на противоположной стороне детали, оператор-станочник должен сначала обработать эту противоположную сторону, что создает зависимость, ограничивающую его возможности при обработке. По возможности указывайте размеры элементов относительно базовых плоскостей, которые можно обработать в рамках одной заготовки.
Пример из практики: алюминиевый корпус Если упомянутый ранее алюминиевый корпус имеет углубление глубиной 45 мм с внутренними радиусами углов 1 мм, то на производстве приходится погружать хрупкую торцевую фрезу диаметром 2 мм на глубину 45 мм. Скорость подачи будет крайне низкой, а вероятность поломки инструмента — очень высокой. Изменение этого радиуса до 15 мм позволяет предприятию выполнить черновую обработку углубления за считанные секунды с помощью массивной 30-миллиметровой торцевой фрезы со сменными пластинками. Если корпус также имеет наружные стенки толщиной 1 мм, усилие зажима стандартных тисков может деформировать деталь, что вынудит предприятие изготовить специальное приспособление.
Контроль точности и проверка качества готовых деталей
Точность — это не просто нажатие одной кнопки оператором станка; это контролируемое снижение физических погрешностей на всех этапах производственного процесса.
Термины, касающиеся точности
Не следует путать маркетинговые характеристики производителя станков с конечным допуском вашей детали.
- Точность позиционирования: Насколько точно шариковые винты станка могут переместить шпиндель в заданную точку в свободном пространстве (например, с погрешностью ±0,005 мм).
- Повторяемость: Насколько стабильно станок может возвращаться к точно таким же координатам в течение нескольких циклов (например, с погрешностью ±0,002 мм).
- Допуск на деталь: Конечная измеренная точность физической части.
Станок с точностью позиционирования ±0,005 мм не может обеспечить допуск детали ±0,005 мм. Как только режущий инструмент вступает в контакт с металлом, прогиб резака, изгиб зажимного приспособления и тепловое расширение заготовки приводят к появлению погрешностей. Если предприятие обещает вам точность, соответствующую техническим характеристикам станка, для готовой детали, не поинтересовавшись вашим материалом или зажимным приспособлением, то оно дает завышенные обещания.
Управление технологическими процессами
Для обеспечения соблюдения допусков во всей партии из 500 деталей необходимо контролировать переменные параметры в процессе работы станка.
- Термическое расширение и износ инструмента: Когда шпиндель работает со скоростью 12 000 об/мин, он нагревается и физически расширяется по оси Z. Кроме того, режущие инструменты изнашиваются. В высокотехнологичных обрабатывающих центрах используются встроенные термодатчики и лазерные системы предварительной настройки инструмента (такие как Renishaw или Blum), которые автоматически измеряют износ инструмента и тепловое расширение шпинделя, обновляя смещения через систему ЧПУ до начала следующего цикла.
- Равномерность зажима: Если оператор затянет тиски с усилием 50 фунтов на деталь #1 и с усилием 80 фунтов на деталь #2, детали прогнутся по-разному, что приведет к различиям в размерах. Высокое качество производства зависит от использования динамометрических ключей, гидравлических тисков или пневматических зажимов, которые обеспечивают одинаковое усилие зажима в каждом цикле.
- Первая статья vs. Производство: Часто в цехе удается обеспечить невероятно узкий допуск на отдельном экземпляре первого образца за счет медленных ручных «поэтапных обработок». Однако обеспечение того же допуска для 1 000 деталей на производственных скоростях — это совершенно иная инженерная задача.
Планирование проверок
Качество необходимо проверять с помощью соответствующего измерительного оборудования, а наличие стандартной документации имеет решающее значение при закупках за рубежом.
- Оценка vs. измерение: Координатно-измерительная машина (КИМ) измеряет точный диаметр отверстия. Калибр типа «гоу/но-гоу» просто подтверждает, находится ли диаметр отверстия в пределах допустимых значений. Калибры быстрее при серийном производстве, тогда как КИМ предоставляют данные, необходимые для составления официальной отчетности.
- Предварительная обработка и последующая обработка: Если для вашей детали требуется Твердое анодирование типа III, это приведет к увеличению толщины поверхностей на 0,05 мм. В вашем чертеже должно быть явно указано, применимы ли эти размеры до или после гальваническое покрытие. Если после обработки, но до анодирования измерить отверстие под штифт с узким допуском, то после возвращения детали с гальванического цеха оно окажется меньшего размера.
- Документация: Убедитесь, что ваше предприятие может предоставлять отчеты о первичном контроле продукции (FAI) в соответствии со стандартом AS9102 или отчеты об испытаниях материалов (MTR) с полной прослеживаемостью, поскольку это зачастую является обязательным требованием в автомобильной, медицинской и аэрокосмической отраслях.
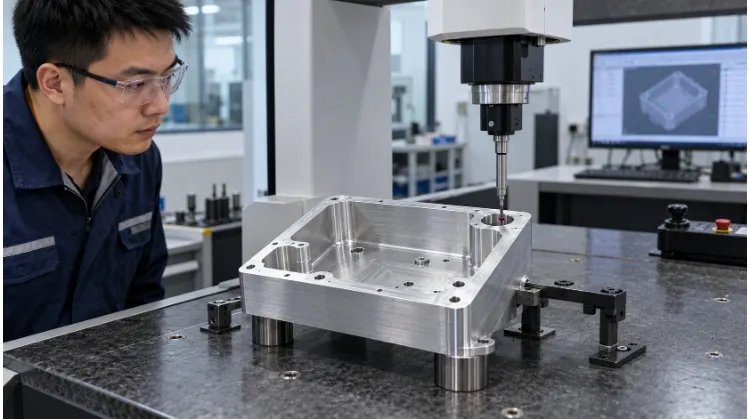
Пример из практики: осмотр корпуса При изготовлении алюминиевого корпуса цех использует координатно-измерительную машину (КИМ) для контроля первого экземпляра, чтобы проверить точное положение поперечно просверленных боковых отверстий относительно базовой точки основной полости. После утверждения к производству оператор проверяет критическое отверстие под подшипник каждые 10 деталей с помощью откалиброванного циферблатного щупа для проверки отверстий, регулируя смещение расточного стержня по мере износа вставки, в то время как стандартные резьбовые отверстия быстро проверяются с помощью резьбового щупа «гоу/но-гоу».
Понимание затрат на механическую обработку и сроков изготовления
Заказчики часто задаются вопросом, почему расценки на изготовление одного и того же файла STEP в разных механических цехах могут так сильно различаться. Разница, как правило, заключается в том, как каждый цех рассчитывает свою почасовую ставку и как распределяет первоначальные затраты на проектирование по объему вашей партии.
Настройка и программирование
Еще до того, как шпиндель начнет вращаться, предприятие несет фиксированные затраты на подготовку.
- Инжиниринг и CAM-программирование: Программисту необходимо импортировать вашу CAD-модель, назначить режущие инструменты, рассчитать подачи и скорости, а также сгенерировать траектории движения инструмента в виде G-кода. На программирование простого 3-осевого кронштейна может уйти 30 минут; а на программирование сложного 5-осевого аэрокосмического коллектора, требующего моделирования столкновений, может уйти 8 часов.
- Подготовка оборудования: Цех должен разработать и изготовить зажимное приспособление для фиксации вашей детали. Это может означать вырезание стандартных мягких губок (1 час) или изготовление специального алюминиевого зажимного приспособления типа «томбстоун» ($1,000+ в материалах и времени).
- Эффект громкости: Эти затраты на настройку являются фиксированными. Если настройка обходится в $500, то к цене одного прототипа добавляется $500. Если вы заказываете 500 деталей, эти затраты на настройку амортизируются до $1 за деталь. Именно поэтому при больших объёмах цены за единицу значительно снижаются — станок наконец-то режёт металл, а не ждёт, пока оператор его настроит.
Производство и контроль качества
Как только станок запущен, вы оплачиваете почасовую ставку за пользование станком, установленную мастерской.
Стандартный заказ включает в себя: Закупка материалов → Механическая обработка → Разгрузка/погрузка оператором → Удаление заусенцев → Обработка поверхностей (передана на аутсорсинг) → Приемка.
- Почасовая ставка: Почасовая ставка мастерской (например, $50/ч для 3-осевого вертикального обрабатывающего центра по сравнению с $150/ч для 5-осевого станка) включает в себя амортизацию оборудования, накладные расходы предприятия, стандартный расход режущего инструмента, утилизацию охлаждающей жидкости и заработную плату оператора.
- Скрытые расходы — надбавки за изготовление инструментов: В случае с твердыми материалами, такими как титан 5-го класса или инконель, износ инструмента имеет экспоненциальный, а не линейный характер. Для черновой обработки одной сложной детали для аэрокосмической отрасли предприятию может потребоваться количество твердосплавных пластин объемом $150. Именно поэтому выбор материала напрямую влияет на надбавки за инструмент, которые не входят в стандартную почасовую ставку.
- Время без обрезания: Вы оплачиваете почасовую ставку за время, в течение которого деталь находится в станке, а не только за время резки. Если на резку детали уходит 2 минуты, но оператору требуется 4 минуты, чтобы разжать зажим, очистить тиски, загрузить заготовку и установить нулевую точку, то время цикла, указанное в счете, составит 6 минут. Именно поэтому горизонтальные обрабатывающие центры с двумя паллетами — в которых загрузка происходит вне станка во время резки — имеют решающее значение для снижения удельной себестоимости крупных партий.
Пример из практики: реальная стоимость 500 алюминиевых корпусов Давайте сравним две стратегии производства для заказа из 500 корпусов, требующих высокой концентричности:
- Вариант А (3-осевой вертикально-фрезерный станок): Требуется 3 ручных настройки. Из-за необходимости ручного переворачивания отбраковка из-за суммирования допусков достигает 15%. Необходимо закупить дополнительно 15% сырья и оплатить 3 комплекта нестандартных мягких зажимов ($600). Время цикла, указанное в счете, составляет 25 минут на одну деталь при производительности $50 в час.
- Вариант B (3+2 позиционные 5-осевые станки): Требуется 1 настройка. Процент брака снижается до 1%, поскольку кинематика станка обеспечивает концентричность. Требуется только 1 зажимное приспособление ($200). Расчетное время цикла составляет 13 минут на деталь при производительности $120 в час.
В то время как 3-осевой почасовая ставка ниже, вариант B (5-осевой станок) имеет явное преимущество по общей стоимости проекта, поскольку позволяет значительно сократить отходы материала (брак), затраты на приспособления и время, не связанное с резанием (операторские операции).
Доставка и расчет стоимости
Срок выполнения заказа — это не только время обработки. 15-дневный срок выполнения заказа часто распределяется следующим образом: 5 дней — на доставку сырья, 3 дня — на изготовление приспособлений, 3 дня — на производство и 4 дня — на анодирование на стороннем предприятии.
- Реальность в области обработки поверхностей: Обработка поверхности (например, твёрдое анодирование типа III или химическое никелирование) увеличивает срок изготовления как минимум на 3–7 дней. Если вы заказываете редкие покрытия по стандарту MIL-SPEC, детали необходимо отправить в специализированные предприятия по нанесению покрытий для аэрокосмической отрасли, что увеличивает время транспортировки. Всегда учитывайте время на последующую обработку при расчёте фактического срока изготовления.
Чтобы получить точное и актуальное ценовое предложение, вам необходимо предоставить:
- 3D-модель CAD (STEP/IGES): Используется для программирования ЧПУ и расчета объёма.
- 2D-чертеж в формате PDF: Имеет решающее значение для определения баз отсчёта, жестких допусков, резьбовых отверстий и требований к качеству поверхности (в 3D-моделях эти данные отсутствуют).
- Марка материала: Укажите точный состав сплава (например, Al 6061-T6, а не просто «алюминий»).
- Количество: Укажите как объемы производства прототипов, так и ожидаемые объемы серийного производства.
- Постобработка: Укажите стандарты, применимые к гальваническому покрытию, анодированию или термической обработке.
Готовы оптимизировать затраты на механическую обработку? Отправьте свои файлы STEP и 2D-PDF-файлы в TZR. Наша команда инженеров проводит тщательную двухэтапную экспертизу DFM с целью выявления накопления допусков, устранения ненужных настроек и предоставления рекомендаций по оптимальной конфигурации оборудования для снижения себестоимости единицы продукции. Получите сегодня прозрачное и четкое предложение по производству без лишних слов.