
 French
 English
 Spanish
 German
 Russian
 Italian

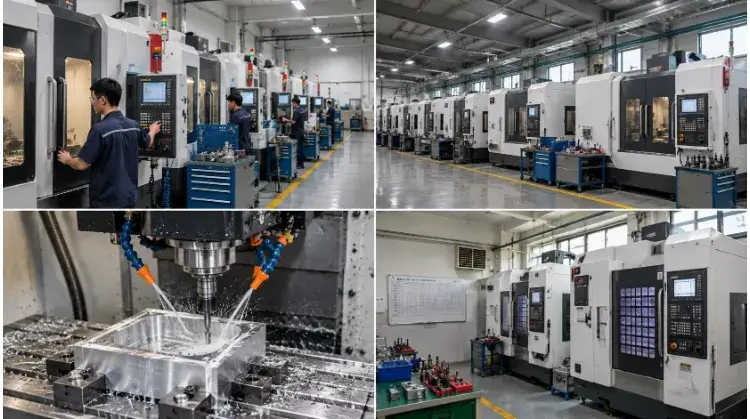
Un centre d'usinage CNC est une machine de fabrication de pointe équipée d'un changeur d'outils automatique (ATC) et d'un magasin d'outils. Contrairement aux fraiseuses CNC classiques, il permet d'effectuer le fraisage, le perçage et le taraudage en un seul serrage, éliminant ainsi les changements d'outils manuels et les nouveaux serrages qui sont à l'origine du cumul des tolérances et des rebuts.
La valeur ajoutée principale d'un centre d'usinage réside dans la consolidation des processus. En automatisant les changements d'outils et en utilisant des dispositifs de serrage adaptés, il réduit au minimum la nécessité pour l'opérateur de desserrer et de repositionner la pièce. Cependant, la capacité d'une machine donnée à usiner correctement une pièce dépend entièrement de son espace d'usinage, de l'accessibilité des outils, de la stratégie de serrage et des tolérances requises.
Avant d'aborder les règles de conception et le calcul des tarifs horaires, consultez le guide de référence rapide ci-dessous pour déterminer quelle configuration de machine correspond généralement au profil de votre pièce :
| Profil de la pièce | Configuration recommandée | Facteur d'évaluation principal | Taux horaire relatif |
| Plaques plates, alvéoles peu profondes, trous standard | Centre d'usinage vertical (VMC) à 3 axes | Nombre de réglages nécessaires pour les éléments latéraux et inférieurs | $$ (taux de base le plus bas) |
| Séries répétées de pièces de boîtes à plusieurs faces | Centre d'usinage horizontal (HMC) | Compatibilité des supports « Tombstone » et taille des lots | $$$ (correction en fonction du rendement volumétrique) |
| Trous à angles multiples et faces inclinées | Usinage en 3+2 positions | Limites de la plage de rotation et portée de l'outil | $$$$ |
| Courbes amples nécessitant une inclinaison dynamique de l'outil | Usinage simultané complet sur 5 axes | Stratégie de trajectoire d'usinage et risques de collision | $$$$$ (taux le plus élevé) |
| Éléments de structure lourds ou hors gabarit | Centre de type portique ou pont | Limites de charge de la table et stratégie de support des pièces | Cela varie considérablement en fonction de la taille |
Remarque : ce tableau sert d'outil de présélection et ne remplace pas une analyse formelle de la conception en vue de la fabricabilité (DFM) des plans techniques.
Rôle et fonctionnement d'un centre d'usinage
Un centre d'usinage regroupe plusieurs opérations distinctes d'usinage par enlèvement de matière en un seul cycle automatisé.
Opérations courantes
| Fonctionnement | Fonctionnalité cible | Application primaire |
| Fraisage | Surfaces planes, fentes, cavités, contours | Enlèvement de matière en excès pour façonner la géométrie du noyau. |
| Forage | Trous traversants et trous borgnes | Réalisation de trous de départ pour les éléments de fixation ou pour des opérations ultérieures. |
| Alésage et alésage de précision | Trous existants | Élargissement des alésages existants selon des tolérances précises et amélioration de l'état de surface. |
| Taraudage et fraisage de filets | Filetages intérieurs | Filetage de vis et de raccords. |
Différence au niveau de l'équipement : Les opérations telles que le meulage de précision ou le tournage (fraisage-tournage) nécessitent des accessoires de broche spécialisés et des configurations de machine spécifiques. Une fraiseuse CNC standard nécessite des changements d'outils manuels ; un centre d'usinage est une fraiseuse CNC équipée d'un changeur automatique d'outils (ATC) ; un centre de tournage fait tourner la pièce plutôt que l'outil de coupe.
Systèmes centraux
Un centre d'usinage s'appuie sur plusieurs systèmes interconnectés pour garantir la précision malgré les contraintes générées par l'usinage.
- Broche : Il fournit la vitesse de rotation (tr/min) et le couple de coupe. Une vitesse de rotation élevée est utilisée pour les petits outils et les métaux tendres, tandis qu'un couple élevé à bas régime est nécessaire pour faire avancer les fraises dans les alliages durs.
- Porte-outils : Fixez la fraise sur la broche. Les pinces standard conviennent bien pour les tâches courantes, mais des porte-outils à ajustement par contraction ou hydrauliques sont nécessaires pour réduire au minimum le faux-rond (oscillation) lors d'un usinage à tolérances serrées ou à grande vitesse.
- Système d'avance (vis à billes et guidages linéaires) : Il convertit les commandes CNC en mouvements physiques des axes. La rigidité de ce système détermine la précision de positionnement et la résistance aux vibrations lors des usinages intensifs.
- Table de travail et dispositifs de fixation : Maintient la pièce brute. Si le serrage est insuffisant ou si la pièce n'est pas suffisamment soutenue, celle-ci se déformera sous la pression d'usinage, ce qui compromettra la précision dimensionnelle, quelle que soit la précision de la machine.
- Système de refroidissement : Évacue les copeaux et régule la chaleur. Un arrosage standard suffit pour l'aluminium, mais un arrosage par la broche (TSC) à haute pression (par exemple, 1 000 PSI) est souvent indispensable pour le perçage de trous profonds dans l'acier à outils, afin d'éviter le ré-usinage des copeaux et la rupture de l'outil.
- Système de commande : Traite le code G. La vitesse de traitement est d'une importance capitale pour les parcours d'outils 3D complexes, car elle garantit que l'outil ne marque pas de temps d'arrêt et ne laisse pas de traces de contact sur la surface.
Changement d'outil
C'est le changeur automatique d'outils (ATC) qui permet à un centre d'usinage de fonctionner sans surveillance. Si un boîtier doit faire l'objet d'un fraisage frontal de sa surface supérieure, du perçage d'un gabarit de boulons et du taraudage de ces trous, le magasin d'outils stocke la fraise frontale, le foret et le taraud. Le mécanisme ATC effectue physiquement l'insertion et le retrait de ces outils de la broche en quelques secondes.
Il est important de faire la distinction entre le changement d'outils, le changement de palettes et le re-serrage. Le système ATC change automatiquement les outils. Un changeur automatique de palettes (APC) permet d'introduire et de retirer des pièces entières de la zone d'usinage. Le re-serrage, en revanche, nécessite l'intervention d'un opérateur qui doit desserrer la pièce et la retourner afin d'exposer les faces non usinées.
Le processus de production standard se déroule selon la séquence suivante :Planification des processus → Programmation et vérification FAO → Réglage et corrections d'outils → Usinage du premier article → Contrôle qualité et série de production.
Choisir la bonne configuration pour vos pièces
Pour choisir le centre d'usinage adapté, il faut que la structure cinématique de la machine corresponde à la géométrie de la pièce et au volume de production prévu.
Vertical ou horizontal ?
Centres d'usinage verticaux (VMC) Orientez la broche à la verticale, en serrant les pièces à plat sur la table. Cette méthode convient bien aux plaques, aux moules peu profonds et aux supports fabriqués en petites séries. La gravité entraînant les copeaux vers le bas dans la pièce, les cavités profondes nécessitent un arrosage intensif pour éviter l'usure de l'outil.
Centres d'usinage horizontaux (HMC) orienter la broche horizontalement. La gravité évacue naturellement les copeaux hors de la zone de coupe. Les centres d’usinage horizontaux (HMC) sont généralement associés à des dispositifs de fixation de type « tombstone » et à des systèmes à double palette (APC). Cela permet d’usiner à l’intérieur une palette contenant 8 à 16 pièces, tandis que l’opérateur charge de nouvelles pièces sur la deuxième palette à l’extérieur. Cette configuration est généralement la norme pour la production en grande série de pièces caissonnées à plusieurs faces, telles que les carters de pompe ou les collecteurs.
Configuration des axes
Le nombre d'axes détermine le nombre de faces d'une pièce pouvant être usinées sans nouveau serrage manuel.
- 3 axes : La broche se déplace selon les axes X, Y et Z. L'outil reste toujours à la verticale.
- Indexation sur 4 axes : Ajoute une table rotative (généralement l'axe A).
- Usinage en 3+2 positions : Incline la pièce à l'aide de deux axes rotatifs, verrouille les axes en position, puis effectue un fraisage standard sur trois axes sur ce plan incliné.
- Usinage simultané complet sur 5 axes : Les cinq axes se déplacent simultanément et en continu afin de permettre au flanc de la fraise de suivre des surfaces complexes et courbes.
Note d'ingénierie : Un nombre plus élevé d'axes ne garantit pas automatiquement une meilleure qualité. Une machine à 3 axes en fonte, plus lourde, offre une rigidité nettement supérieure pour l'ébauche d'aciers durs qu'une machine à 5 axes à tourillon, plus légère. Ne prévoyez un usinage à 5 axes que lorsque des courbes continues ou des réductions importantes du temps de réglage l'exigent. Notez que le nombre d’axes et l’orientation de la broche (VMC/HMC) sont des spécifications distinctes.
Capacité et matériaux
Les spécifications de l'usinage doivent tenir compte à la fois des dimensions physiques de la pièce et de l'usinabilité du matériau.
| Vérifier l'élément | Éléments à vérifier |
| Périmètre de travail | Dégagement pour la billette brute, le dispositif de fixation, l'outil le plus long et les limites maximales de rotation. |
| Capacité de charge et supports | Poids de la pièce, centre de gravité et limites de charge du tourillon ou de la table. |
| Performances de la broche | Une puissance et un couple suffisants au régime de coupe spécifique requis pour le matériau. |
| Stabilité d'usinage | Rigidité du bâti de la machine, limites de porte-à-faux des outils et force de serrage des pièces. |
| Liquide de refroidissement et évacuation des copeaux | Pression de liquide de refroidissement adaptée (par exemple, TSC) et débit du convoyeur à copeaux adapté au type de matériau. |
Les différents matériaux imposent des exigences techniques totalement différentes pour les machines. L'usinage de l'aluminium 7075 nécessite une vitesse de rotation élevée (> 12 000 tr/min) et des vitesses d'avance rapides. À l’inverse, l’usinage du titane ou de l’Inconel 718 nécessite une faible vitesse de rotation (< 1 000 tr/min), un couple de broche extrêmement élevé et une structure rigide à glissières en caisson afin d’éviter l’écrouissage et les vibrations de la machine. N’appliquez pas les mêmes paramètres à des alliages différents.
Exemple concret : Prenons l'exemple d'un boîtier électronique en aluminium comportant une cavité interne profonde, des orifices latéraux pour capteurs et des trous de fixation percés en croix. Une équipe d’ingénieurs doit mettre en balance le coût horaire inférieur d’un centre d’usinage vertical à 3 axes (qui nécessite trois réglages manuels distincts et comporte un risque de cumul des tolérances) et le coût horaire plus élevé d’une configuration 3+2 positions (qui garantit la concentricité entre les orifices latéraux en les usinant en un seul serrage).
Règles de conception des pièces permettant de réduire la difficulté d'usinage
Certaines caractéristiques de conception obligent un atelier d'usinage à utiliser des outils plus petits, à réduire les vitesses d'avance ou à concevoir des montages sur mesure. La prise en compte de ces contraintes dès la phase de conception CAO permet d'éviter des augmentations de coûts inutiles.
Coins et cavités
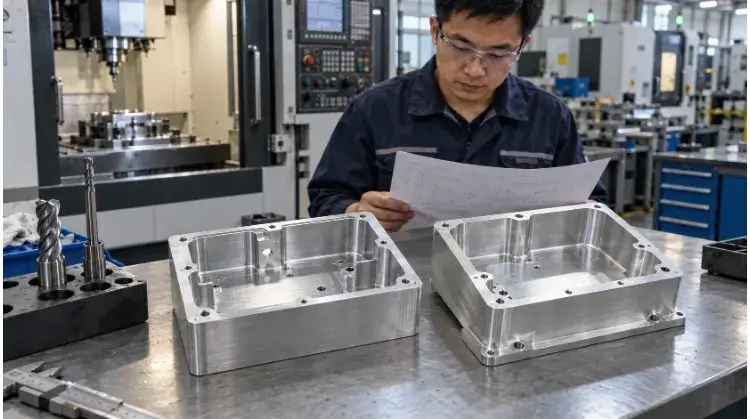
Les fraises étant cylindriques, elles laissent un rayon à l'intersection de deux parois verticales. La conception d'un angle interne parfaitement vif (rayon nul) implique que la machine CNC ne peut pas le usiner avec une fraise standard.
- Limites des rayons internes : Le rayon des angles de votre modèle détermine le diamètre maximal de l'outil que l'atelier peut utiliser. Un rayon de 2 mm limite l'atelier à une fraise en bout de 4 mm. Si cette cavité a une profondeur de 40 mm, une fraise en bout de 4 mm présente un rapport longueur/diamètre (L/D) de 10:1. Ce porte-à-faux extrême provoque une déviation de l'outil et de fortes vibrations.
- La règle du tiers : Pour garantir la stabilité de l'usinage dans les poches profondes, prévoyez un rayon d'angle interne d'au moins 1/3 de la profondeur de la cavité. Cela permet à l'atelier d'utiliser une fraise épaisse et rigide.
- Relief d'angle : Si une pièce d'assemblage (comme un bloc carré) doit s'emboîter dans la cavité, évitez de prévoir un angle interne vif. Prévoyez plutôt un « dog-bone » ou un arrondi circulaire. Cela permet à l'opérateur d'utiliser un outil plus grand et plus rapide pour usiner entièrement l'angle.
Parois et serrage
L'usinage implique l'application d'une force physique importante. La pièce doit résister à cette force sans se déformer, et la machine doit disposer d'un support pour maintenir la matière première.
- Épaisseur de paroi et contrainte résiduelle : La découpe de parois minces (moins de 1,5 mm pour l'aluminium ou 0,8 mm pour l'acier) comporte des risques. De plus, lors de l'usinage de grandes plaques d'aluminium destinées à l'aérospatiale (comme le 7075-T6), un enlèvement de matière trop important et asymétrique libère des contraintes résiduelles internes, ce qui fait que la plaque se courbe comme une chips une fois retirée de l'étau. Nous pallions ce problème en effectuant des passes d'ébauche des deux côtés avant la finition.
- Caractéristiques du système de serrage : Un opérateur-ajusteur a besoin de surfaces planes et parallèles pour serrer la ébauche dans un étau. Si votre conception est entièrement composée de courbes organiques, l'atelier ne pourra pas la maintenir. Il devra alors fraiser des « mâchoires souples » sur mesure pour épouser le contour de votre pièce, ou vous devrez ajouter au modèle CAO des ergots de serrage sacrificiels (languettes) qui seront usinés lors d'une opération secondaire. Ces deux options allongent le temps de mise en place.
- La plaque de base : La partie inférieure de la billette brute est serrée dans l'étau. Une fois que le dessus et les côtés ont été usinés, la pièce doit être retournée afin d'usiner la matière brute restante sur sa face inférieure. Même une machine à 5 axes ne peut pas usiner la surface par laquelle elle est maintenue.
Tolérances et repères
L'application d'une tolérance forfaitaire de ±0,01 mm (±0,0004 pouce) à l'ensemble d'un plan oblige l'atelier à contrôler chaque élément à l'aide d'une machine à mesurer tridimensionnelle (MMT) et à faire fonctionner la machine à sa vitesse d'avance la plus lente et la plus prudente.
- Le prix de la précision : Resserrer une tolérance de la norme ISO 2768-m à ±0,005 mm sur un alésage simple ne se traduit pas seulement par une augmentation de 10% du coût ; cela triple souvent (3x) le temps de cycle, car cela oblige l'opérateur à arrêter la machine, à effectuer une mesure manuelle, à ajuster les compensations d'usure et à réaliser une passe de finition. Réservez les tolérances serrées uniquement aux ajustements serrés de roulements, aux alignements par goupilles de centrage ou aux surfaces d'étanchéité dynamiques.
- Sélection de la référence : Les repères (plans de référence) que vous sélectionnez sur votre dessin déterminent la manière dont l'opérateur de machine va positionner la pièce. Si l'emplacement d'un trou est coté par rapport à un repère situé sur le côté opposé de la pièce, l'opérateur doit d'abord usiner ce côté opposé, ce qui crée une dépendance qui limite ses options d'usinage. Dans la mesure du possible, coter les éléments par rapport à des repères pouvant être usinés lors d’un même serrage.
Exemple concret : le boîtier en aluminium Si le boîtier en aluminium mentionné précédemment présente une cavité de 45 mm de profondeur avec des rayons d'angle internes de 1 mm, l'atelier doit enfoncer une fraise en bout fragile de 2 mm sur une profondeur de 45 mm. La vitesse d'avance sera très lente et le risque de rupture de l'outil est très élevé. En portant ce rayon à 15 mm, l'atelier peut dégrossir la poche en quelques secondes à l'aide d'une fraise à surfacer indexable de 30 mm, plus robuste. Si le boîtier présente également des parois extérieures de 1 mm d'épaisseur, la pression de serrage d'un étau standard risque d'écraser la pièce, obligeant l'atelier à fabriquer un dispositif de serrage sur mesure.
Contrôle de la précision et vérification de la qualité des pièces finies
La précision ne se résume pas à une simple pression sur un bouton par l'opérateur ; il s'agit d'une réduction maîtrisée des erreurs physiques tout au long du processus de fabrication.
Conditions relatives à la précision
Il ne faut pas confondre les spécifications commerciales d'un fabricant de machines-outils avec la tolérance finale de votre pièce.
- Précision de positionnement : Précision avec laquelle les vis à billes de la machine peuvent déplacer la broche vers une coordonnée programmée dans l'espace libre (par exemple, ±0,005 mm).
- Répétabilité : La capacité de la machine à revenir systématiquement à cette même coordonnée au cours de plusieurs cycles (par exemple, ±0,002 mm).
- Tolérance des pièces : La précision finale mesurée de la pièce physique.
Une machine offrant une précision de positionnement de ±0,005 mm ne peut pas garantir une tolérance de pièce de ±0,005 mm. Dès qu’un outil de coupe entre en contact avec le métal, la déviation de l’outil, la flexion du dispositif de serrage et la dilatation thermique de la pièce introduisent toutes des erreurs. Si un atelier vous promet une précision conforme aux spécifications de la machine sur une pièce finie sans vous poser de questions sur votre matériau ou votre dispositif de serrage, c’est qu’il fait des promesses irréalistes.
Contrôle des processus
Pour maintenir les tolérances sur un lot de 500 pièces, il faut gérer les variables pendant le fonctionnement de la machine.
- Dilatation thermique et usure des outils : Lorsque la broche tourne à 12 000 tr/min, elle chauffe et subit une dilatation physique dans l’axe Z. Les outils de coupe s’usent également. Les centres d’usinage haut de gamme utilisent des capteurs thermiques intégrés et des systèmes de préréglage d’outils par laser (tels que Renishaw ou Blum) à l’intérieur de la machine pour mesurer automatiquement l’usure des outils et la dilatation thermique de la broche, et mettre à jour les décalages via la commande numérique avant le début du cycle suivant.
- Régularité du serrage : Si un opérateur serre un étau avec une force de 50 livres sur la pièce #1 et une force de 80 livres sur la pièce #2, les pièces subiront des déformations différentes, ce qui entraînera des variations dimensionnelles. Une production de haute qualité repose sur l'utilisation de clés dynamométriques, d'étaux hydrauliques ou de pinces pneumatiques afin de garantir une force de serrage identique à chaque cycle.
- Premier article vs. Production : Un atelier peut souvent respecter une tolérance extrêmement stricte sur une seule pièce de premier article en effectuant des « passes de ressort » manuelles et lentes. Maintenir cette même tolérance sur 1 000 pièces à des cadences de production normales constitue un défi technique d’une tout autre ampleur.
Planification des inspections
La qualité doit être vérifiée à l'aide d'équipements de métrologie adaptés, et la documentation standard est essentielle pour les achats à l'étranger.
- Calibrage ou mesure : Une machine à mesurer tridimensionnelle (MMT) mesure le diamètre exact d'un alésage. Un calibre à emboîtement « go/no-go » permet simplement de vérifier si l'alésage se situe dans les limites acceptables. Les calibres sont plus rapides pour les séries de production, tandis que les MMT fournissent les données nécessaires à l'établissement de rapports officiels.
- Pré-traitement et post-traitement : Si votre pièce nécessite Anodisation dure de type III, cela ajoutera 0,05 mm d'épaisseur aux surfaces. Votre dessin doit indiquer clairement si les cotes s'appliquent avant ou après galvanoplastie. Si l'on mesure un alésage de goupille à tolérance serrée après l'usinage mais avant l'anodisation, celui-ci s'avérera trop petit une fois que la pièce reviendra de l'atelier de galvanoplastie.
- Documentation : Assurez-vous que votre atelier soit en mesure de fournir des rapports d'inspection du premier article (FAI) conformes à la norme AS9102 ou des rapports d'essai des matériaux (MTR) offrant une traçabilité complète, car il s'agit souvent d'exigences impératives dans les secteurs de l'automobile, du médical et de l'aérospatiale.
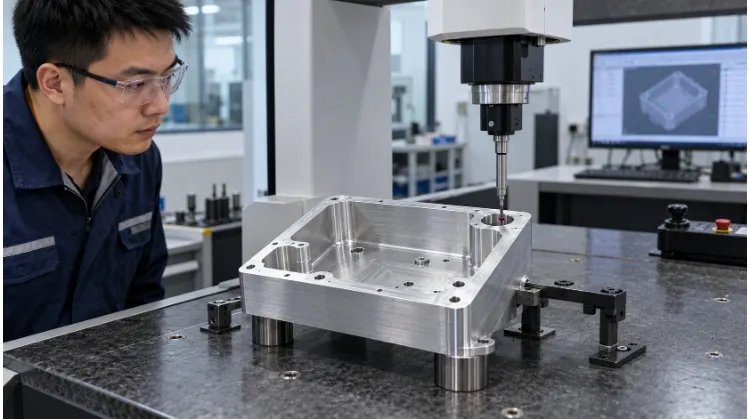
Exemple concret : inspection du boîtier Pour le boîtier en aluminium, l'atelier utilise une machine à mesurer tridimensionnelle (MMT) lors du contrôle du premier article afin de vérifier la position réelle des orifices latéraux percés en croix par rapport au repère de la cavité principale. Une fois la pièce validée pour la production, l’opérateur contrôle l’alésage critique du roulement tous les 10 pièces à l’aide d’un alésomètre à cadran étalonné, en ajustant le déport de la barre d’alésage à mesure que la plaquette s’use, tandis que les trous taraudés standard sont rapidement vérifiés à l’aide d’un calibre fileté « go/no-go ».
Comprendre les coûts d'usinage et les délais de production
Les acheteurs se demandent souvent pourquoi les devis pour un même fichier STEP varient considérablement d'un atelier d'usinage à l'autre. Cette différence s'explique généralement par la manière dont chaque atelier calcule son tarif horaire et répartit les coûts d'ingénierie initiaux sur la taille de votre lot.
Configuration et programmation
Avant même que la broche ne commence à tourner, l'atelier doit supporter des coûts fixes de préparation.
- Ingénierie et programmation FAO : Un programmeur doit importer votre modèle CAO, attribuer les outils de coupe, calculer les avances et les vitesses de coupe, puis générer les parcours d'outils au format G-code. La programmation d'un simple support à 3 axes peut prendre 30 minutes ; celle d'un collecteur aérospatial complexe à 5 axes nécessitant une simulation de collision peut quant à elle prendre 8 heures.
- Préparation du dispositif de fixation : L'atelier doit concevoir et fabriquer le dispositif de serrage permettant de maintenir votre pièce. Cela peut impliquer de découper des mâchoires souples standard (1 heure) ou d'usiner un dispositif de serrage en aluminium sur mesure ($1 000+ en termes de matériel et de temps).
- L'effet de volume : Ces coûts de mise en route sont fixes. Si la mise en route coûte $500, cela ajoute $500 au prix d’un seul prototype. Si vous commandez 500 pièces, ce coût de mise en route est amorti à raison de $1 par pièce. C’est pourquoi le prix unitaire baisse considérablement lorsque les volumes augmentent : la machine se consacre enfin à l’usinage du métal plutôt qu’à attendre qu’un opérateur la mette en route.
Production et contrôle qualité
Une fois la machine en marche, vous payez le tarif horaire appliqué par l'atelier pour l'utilisation de la machine.
Une commande standard comprend : Approvisionnement en matériaux → Usinage → Déchargement/rechargement par l'opérateur → Ébavurage → Traitement de surface (sous-traité) → Contrôle final.
- Le taux horaire : Le tarif horaire d'un atelier (par exemple, $50/h pour un centre d'usinage vertical à 3 axes contre $150/h pour une machine à 5 axes) couvre l'amortissement de la machine, les frais généraux de l'usine, la consommation standard d'outils de coupe, l'élimination du liquide de refroidissement et le salaire de l'opérateur.
- Coûts cachés – Suppléments liés à l'outillage : Pour les matériaux durs tels que le titane de grade 5 ou l’Inconel, l’usure des outils est exponentielle et non linéaire. Un atelier peut consommer l’équivalent de $150 de plaquettes en carbure rien que pour l’ébauche d’une seule pièce aérospatiale complexe. C’est pourquoi le choix du matériau influe directement sur les suppléments liés à l’outillage, qui s’ajoutent au tarif horaire standard.
- Temps hors coupures : Vous payez le tarif horaire pour le temps pendant lequel la pièce reste dans la machine, et pas seulement pour le temps pendant lequel l'outil usine. Si l'usinage d'une pièce prend 2 minutes, mais que l'opérateur met 4 minutes pour la dégager, nettoyer l'étau, recharger l'ébauche et indiquer le point zéro, le temps de cycle facturé est de 6 minutes. C’est pourquoi les centres d’usinage horizontaux à double palette — où le chargement s’effectue à l’extérieur de la machine pendant qu’elle usine — sont essentiels pour réduire le coût unitaire des lots importants.
Exemple concret : le coût réel de 500 boîtiers en aluminium Comparons deux stratégies de production pour une commande de 500 boîtiers nécessitant une concentricité très précise :
- Option A (centre d'usinage à 3 axes) : Nécessite 3 réglages manuels. En raison du retournement manuel, le taux de rebut dû au cumul des tolérances atteint 15%. Vous devez acheter 15% de matière première supplémentaire et payer 3 jeux de mâchoires souples sur mesure ($600). Le temps de cycle facturé est de 25 minutes par pièce à un rythme de $50/h.
- Option B (3+2 positions, 5 axes) : Nécessite 1 réglage. Le taux de rebut chute à 1% car la cinématique de la machine garantit la concentricité. Un seul dispositif de fixation est nécessaire ($200). Le temps de cycle facturé est de 13 minutes par pièce à un rythme de $120/h.
Alors que le système à 3 axes tarif horaire est inférieur, l'option B (la machine à 5 axes) s'impose nettement en termes de coût total du projet, car elle réduit considérablement le gaspillage de matière (rebuts), les coûts liés aux gabarits et les temps morts (manipulation par l'opérateur).
Livraison et devis
Le délai de fabrication ne se limite pas au temps d'usinage. Un délai de 15 jours se décompose souvent comme suit : 5 jours pour la livraison des matières premières, 3 jours pour l'usinage des gabarits, 3 jours de production et 4 jours chez le sous-traitant chargé de l'anodisation.
- La réalité du traitement de surface : Les traitements de surface (tels que l'anodisation dure de type III ou le nickelage chimique) allongent le délai de livraison d'au moins 3 à 7 jours. Si vous demandez des revêtements MIL-SPEC peu courants, les pièces devront être expédiées à des ateliers de galvanoplastie spécialisés dans l'aérospatiale, ce qui allongera le délai de transport. Tenez toujours compte des opérations de post-traitement dans le calcul de votre délai de livraison réel.
Pour obtenir un devis précis et concret, vous devez fournir :
- Modèle CAO 3D (STEP/IGES) : Utilisé pour la programmation FAO et les calculs de volume.
- Dessin PDF en 2D : Essentiel pour identifier les repères, les tolérances serrées, les trous filetés et les exigences en matière d'état de surface (les modèles 3D ne contiennent pas ces données).
- Nuance du matériau : Précisez l'alliage exact (par exemple, Al 6061-T6, et non pas simplement « aluminium »).
- Quantité : Indiquez à la fois les volumes de prototypage et les volumes de production prévus.
- Post-traitement : Précisez les normes applicables au placage, à l'anodisation ou au traitement thermique.
Prêt à optimiser vos coûts d'usinage ? Envoyez vos fichiers STEP et vos PDF en 2D à TZR. Notre équipe d'ingénieurs procède à une analyse DFM rigoureuse en deux étapes afin d'identifier les cumuls de tolérances, d'éliminer les réglages superflus et de recommander la configuration machine idéale pour réduire votre coût unitaire. Obtenez dès aujourd'hui un devis de fabrication transparent et sans fioritures.