
 Italian
 English
 Spanish
 German
 Russian
 French

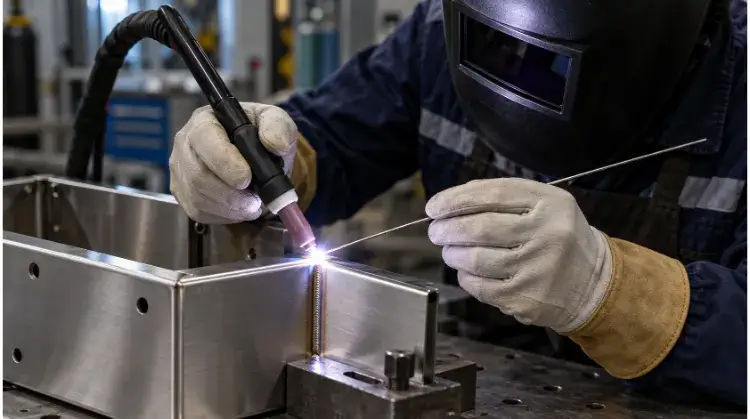
Tra gli errori più comuni nella saldatura TIG figurano una pulizia inadeguata della superficie, una rettifica errata del tungsteno, un flusso eccessivo di gas di protezione e uno scarso controllo del calore. Questi errori causano porosità, deviazioni dell’arco e gravi deformazioni del pezzo. Per porvi rimedio è necessario preparare accuratamente il giunto, ottimizzare la copertura del gas e bilanciare l’amperaggio con la velocità di avanzamento.
La saldatura TIG è incredibilmente impietosa. Un solo errore nella preparazione o nel controllo dell’arco non solo rende la saldatura antiestetica, ma rovina anche componenti costosi, causa il fallimento dei controlli non distruttivi (NDT) e fa lievitare i costi nascosti delle rilavorazioni, che compromettono i margini di profitto.
Per risolvere i difetti della saldatura TIG è necessario andare oltre i sintomi superficiali. Nelle sezioni seguenti individuiamo le cause alla radice dei difetti più gravi della saldatura manuale — quali la sovrapposizione a freddo e la distorsione termica — e forniamo le precise regolazioni di processo necessarie per correggerli.
| Sintomo sul campo | Prima verifica | Sezione di riferimento |
| Porosità o contaminazione nella saldatura | Metallo comune, bacchetta di apporto, protezione con gas | Preparazione pre-saldatura e copertura con gas |
| Deviazioni dell'arco o avviamenti instabili | Tungsten, impostazioni dell'apparecchiatura, connessioni | Stabilità dell'arco |
| Bruciature su lamiere sottili o deformazione dei pezzi | Distanza tra i giunti, accumulo di calore, sequenza di saldatura | Controllo del calore e distorsione |
| Accumulo eccessivo di perline o fusione insufficiente | Controllo delle pozzette, posizionamento dell'arco, alimentazione del materiale di apporto | Fusione ed esecuzione |
| Crateri rimasti alla fine della saldatura | Riempimento del cratere e scorrimento verso il basso | Fusione ed esecuzione |
| Dimensioni finali o specifiche relative ai guasti funzionali | Criteri di ispezione, stato effettivo del componente | Controlli di qualità |
Nota: questa tabella costituisce un punto di partenza per la risoluzione dei problemi. I soli sintomi visibili potrebbero non essere sufficienti a individuare la causa principale.
Saldatura prima che il metallo e il giunto siano pronti
Affrettare la fase di allestimento è il modo più veloce per rovinare componenti costosi. Una preparazione adeguata previene i difetti nascosti e garantisce il regolare svolgimento del ciclo produttivo.
Pulizia delle superfici
Saldatura TIG non è in grado di rimuovere i contaminanti superficiali. La presenza di olio, umidità, scaglie di laminazione o rivestimenti di zinco sul metallo di base garantisce porosità e giunti difettosi, che spesso rimangono nascosti fino alle prove radiografiche o di tenuta finali e causano costosi scarti in fase avanzata. La pulizia deve essere specifica per ogni materiale. L’alluminio richiede una spazzola metallica in acciaio inossidabile apposita per rimuovere lo spesso strato di ossido, seguita da una pulizia con solvente come l’acetone. L’acciaio al carbonio richiede in genere la molatura o la levigatura per rimuovere la scaglia di laminazione prima della saldatura.
La bacchetta di riempimento è un’altra fonte comune di contaminazione. Pulire sempre le bacchette di riempimento prima dell’uso e conservarle in tubi sigillati; una bacchetta impolverata o ossidata introdurrà impurità direttamente nel bagno di fusione.
Allineamento dei giunti
Un allineamento non uniforme costringe il saldatore a compensare manualmente le variazioni di gioco, aumentando i tempi di ciclo e rendendo impossibile ottenere risultati ripetibili all’interno di un lotto. I giochi eccessivi nei giunti di testa su lamiere sottili portano rapidamente a bruciatura, mentre i bordi non allineati (hi-lo) nei giunti angolari delle strutture rendono difficile mantenere una lunghezza dell’arco costante. Inoltre, se il design del giunto non garantisce alla coppa della torcia TIG uno spazio libero sufficiente, l’operatore non può mantenere la corretta angolazione della torcia né la copertura del gas. I pezzi devono essere fissati saldando a punti in modo sicuro, con tolleranze di distanza uniformi, prima di iniziare la saldatura di produzione.
Scelta del riempitivo
La scelta di un metallo d'apporto non adeguato altera le proprietà meccaniche e la resistenza alla fessurazione del pezzo finito. In un contesto produttivo, la scelta del metallo d'apporto va oltre la semplice corrispondenza con la denominazione del metallo di base: deve essere in linea con il tipo specifico di lega e Requisiti di lavorazione post-saldatura. Ad esempio, scegliendo il riempitivo 4043 anziché il 5356 per un involucro in alluminio comporterà un netto disallineamento cromatico se il pezzo verrà successivamente anodizzato.
Anche il diametro del filo deve essere adeguato al volume del giunto. Un filo troppo spesso raffredda il bagno di fusione e causa una fusione insufficiente, mentre un filo troppo sottile si fonde prematuramente, non riuscendo a riempire il giunto e rallentando il ciclo di saldatura complessivo.
Perché una maggiore quantità di gas non garantisce una migliore schermatura?
Aumentare la pressione dell'argon raramente è la soluzione giusta per l'ossidazione della saldatura. Un'efficace copertura del gas dipende da una portata stabile e controllata piuttosto che dal semplice volume.
Flusso di gas e perdite
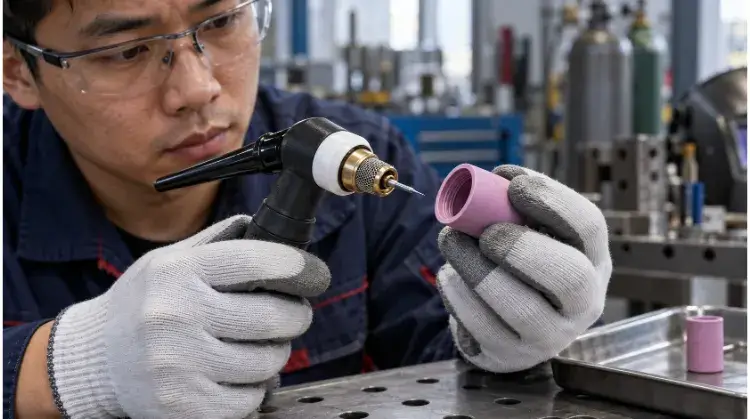
Un errore comune è pensare che aumentando la portata dell'argon si risolvano i problemi di ossidazione. In realtà, una portata eccessiva di gas provoca turbolenza, aspirando fisicamente l'ossigeno e l'azoto presenti nell'atmosfera nel bagno di fusione. Una portata standard per un Tazza #8 è in genere da 15 a 20 CFH (piedi cubi all’ora) in un ambiente privo di correnti d’aria, ma questo valore deve essere adeguato in base alle dimensioni della coppa e alla geometria del giunto.
Prima di aumentare la portata del flussometro, controllare l’intero sistema di erogazione. Un raccordo allentato, un O-ring danneggiato o un tubo flessibile crepato provocano l’ingresso di aria nella linea del gas. Ciò non solo contamina la saldatura, ma fa anche aumentare silenziosamente i costi dell’argon nel corso di un ciclo di produzione.
Copertura e bozze
Il valore indicato dal flussometro non garantisce l'effettiva copertura di gas sul giunto. Un angolo troppo accentuato della torcia o un eccesso di sporgenza in tungsteno allontana il gas di protezione dal bagno di fusione. Passare a un lente a gas contribuisce a creare un flusso laminare, consentendo un’estensione in tungsteno leggermente più lunga per una migliore visibilità senza compromettere la copertura del gas.
Anche i fattori ambientali compromettono lo schermo di gas. I ventilatori dell’officina, le porte aperte dei box o i potenti sistemi di aspirazione possono facilmente disperdere il gas di protezione. In presenza di correnti d’aria nell’officina, è consigliabile utilizzare barriere fisiche a protezione dal vento attorno alla postazione di lavoro, piuttosto che limitarsi ad aumentare la portata del gas.
Spurgo a ritroso e flusso di post-lavaggio
È necessario mantenere la protezione fino a quando il metallo non si raffredda al di sotto della sua temperatura critica di ossidazione, sia sul lato anteriore che su quello posteriore della saldatura. Post-flusso protegge il tungsteno e il cratere di saldatura dopo lo spegnimento dell'arco. L'operatore deve mantenere la torcia ferma sopra l'estremità della saldatura fino al termine del timer di post-flusso, per evitare difetti nel cratere.
Spurgo a ritroso protegge il lato posteriore del giunto. Nel caso dell’acciaio inossidabile, l’esposizione all’ossigeno sul lato posteriore provoca “sugaring”—un’ossidazione grave e granulare che compromette la resistenza alla corrosione e la resistenza meccanica. Il spurgo a ritroso della radice con argon è indispensabile per i tubi sanitari o per le saldature in acciaio inossidabile a penetrazione completa.
(Nota: lo scolorimento dovuto al calore sulla superficie della saldatura è legato all’apporto termico e alla velocità di avanzamento, argomenti che saranno trattati nelle sezioni successive).
Perché l'arco TIG oscilla o diventa instabile?
Un arco instabile rende impossibile la saldatura di precisione e rallenta i tempi di ciclo. Stabilizzare la configurazione garantisce che il calore venga convogliato esattamente dove serve al giunto.
Selezione e molatura del tungsteno
Parametri del tungsteno non adeguati causano direttamente l'oscillazione dell'arco. Per la saldatura in corrente continua su acciaio o acciaio inossidabile, il tungsteno standard 2% al cerio o al lantanio funziona bene. Per la saldatura in corrente alternata su alluminio, una punta troncata (leggermente appiattita) aiuta a formare una sfera stabile.
Tuttavia, l’errore più comune in officina riguarda la direzione di rettifica. Rettificare sempre parallelo lungo tutta la lunghezza del tungsteno. I segni di rettifica radiali (a avvolgimento) agiscono come fili microscopici, provocando la deviazione dell’arco e il suo movimento irregolare. Nei giunti di precisione, questo calore mal indirizzato causa una penetrazione irregolare alla radice, portando a difetti immediatamente rilevabili durante le ispezioni a ultrasuoni o ai raggi X.
Contaminazione da tungsteno
Immergere il tungsteno nel bagno di fusione o toccarlo con la bacchetta di apporto contamina immediatamente l’elettrodo, causando la rottura o lo spegnimento dell’arco. Sebbene sia obbligatorio riaffilare il tungsteno dopo ogni immersione, i ripetuti spostamenti verso la smerigliatrice da banco compromettono l’efficienza produttiva e interrompono il ritmo di lavoro dell’operatore.
Per interrompere questo circolo vizioso, è necessario individuare la causa alla radice anziché limitarsi a curare il sintomo. Controlla il tuo lunghezza dell'arco—Mantenere un arco stretto senza un adeguato sostegno della mano o del braccio porta inevitabilmente a un abbassamento dell’arco. Inoltre, assicurati che il percorso di alimentazione del filo di apporto si avvicini al bordo anteriore del bagno di fusione, non alla punta dell’elettrodo.
Controlli di polarità e delle apparecchiature
Gli archi instabili sono spesso causati da impostazioni di polarità errate o da collegamenti a terra difettosi. Assicurarsi sempre che la macchina sia impostata su “DC Electrode Negative” (DCEN) per l’acciaio al carbonio e l’acciaio inossidabile, e su “AC” per l’alluminio.
Se la polarità è corretta, controllare il circuito di terra. Un cavo di collegamento (morsetto di terra) allentato o ossidato aumenta la resistenza elettrica. Ciò provoca avviamenti irregolari dell’arco o un arco che si accende e si spegne continuamente durante il funzionamento.
Consiglio per il bilanciamento dell'alluminio AC: La regolazione dell'equilibrio CA controlla il rapporto tra l'azione di pulizia (EP) e la penetrazione (EN). Se l'arco oscilla eccessivamente e il tungsteno si agglomera troppo, è probabile che l'impostazione EP sia troppo alta. Regolare aumentando il valore EN per restringere l'arco, aumentare la penetrazione e ridurre il degrado del tungsteno.
Come prevenire la bruciatura e la deformazione del cordone di saldatura?
Un apporto di calore non controllato provoca deformazioni delle dimensioni critiche e danneggia i pezzi di spessore ridotto. La gestione della dinamica termica richiede un attento equilibrio tra corrente, velocità e sequenza di saldatura.
Velocità attuale e velocità di spostamento
Gli operatori tendono istintivamente a ridurre l'intensità di corrente quando si trovano di fronte a fenomeni di bruciatura su pezzi sottili, ma spesso questa è proprio la soluzione sbagliata. Una corrente troppo bassa costringe il saldatore a muoversi lentamente, riversando un eccesso di calore complessivo sul pezzo e causando una grave deformazione irreversibile.
Il vero obiettivo dell'ingegneria è quello di utilizzare una corrente più elevata per formare immediatamente un bagno di fusione, consentendo un velocità di spostamento molto maggiore. Questa tecnica “a caldo e veloce” riduce al minimo la zona termicamente alterata (HAZ), previene la deformazione e riduce significativamente il tempo di ciclo per ogni pezzo. Durante la regolazione, prestare attenzione alla larghezza del bagno di fusione: dovrebbe rimanere costante senza gonfiarsi man mano che ci si sposta lungo il giunto.
Accumulo di calore
La saldatura continua su giunti lunghi provoca un accumulo di calore, causando l'espansione e la deformazione del materiale. In caso di operazioni prolungate, lasciare raffreddare il pezzo tra una passata e l'altra è il modo più semplice per prevenire il sovraccarico termico.
TIG a impulsi è un altro efficace strumento di regolazione; alterna correnti di picco e di fondo per mantenere la penetrazione del giunto, riducendo al contempo in modo significativo l’apporto termico medio. Tuttavia, le impostazioni degli impulsi devono essere sincronizzate con la velocità di avanzamento manuale. Se il movimento dell’operatore non corrisponde alla frequenza degli impulsi, si ottiene un cordone di saldatura visivamente irregolare, debole e “puntinato”.
Saldature di fissaggio e sequenza
Affidarsi esclusivamente a morsetti fisici non impedisce la deformazione termica una volta rimossi tali morsetti. Una corretta saldatura di fissaggio blocca la geometria del giunto, mentre una sequenza di saldatura pianificata — come la saldatura a salti o a passi all’indietro — distribuisce il carico termico in modo uniforme su tutto l’assieme.
La vera prova del controllo termico avviene dopo aver allentato i morsetti. È necessario verificare la planarità, la distorsione angolare e l’adattamento complessivo dell’assemblaggio rispetto alle tolleranze del disegno tecnico, per garantire che il pezzo sia idoneo alla fase di produzione successiva.
Consiglio sui materiali: Nel caso dell’acciaio inossidabile, la colorazione dovuta al calore indica il livello di ossidazione superficiale e il carico termico. Mentre un colore paglierino chiaro o dorato è accettabile, una saldatura di colore blu scuro o fortemente grigia/nera indica un apporto di calore eccessivo. Ciò significa che il metallo ha perso in modo permanente il proprio strato di cromo e la propria resistenza alla corrosione. Non è possibile rimuovere semplicemente questa colorazione spazzolandola via o decapandola: l’integrità strutturale del pezzo è già compromessa.
Come evitare una fusione inadeguata e difetti a cratere?
Una saldatura che in apparenza sembra a posto può comunque cedere sotto carico. Una fusione adeguata e una finitura controllata garantiscono che il giunto rimanga strutturalmente solido per tutta la sua durata.
Posizionamento dell'arco e visibilità
Una fusione inadeguata spesso deriva da una cattiva ergonomia. Se l’operatore non riesce a vedere chiaramente il bordo anteriore del bagno di fusione, l’arco tenderà inevitabilmente a deviare dal centro del giunto. Una cattiva ergonomia non causa solo difetti occasionali, ma provoca anche affaticamento fisico nell’operatore, che in genere porta a un forte aumento dei tassi di scarti verso la fine del turno.
Anche il posizionamento dell’arco varia notevolmente a seconda del tipo di giunzione. Nel caso di una giunzione a T, l’arco deve essere diretto in profondità nella radice, anziché essere orientato verso una delle pareti laterali. In una giunzione a sovrapposizione, l’arco dovrebbe concentrarsi leggermente di più sulla piastra inferiore per evitare che il bordo superiore si sciolga prima che avvenga la fusione.
Controllo delle pozzanghere e dei riempimenti
Versare una quantità eccessiva di metallo d'apporto in un giunto freddo crea un accumulo che rimane semplicemente adagiato sul metallo di base. Il filo d'apporto deve essere applicato con tocchi ritmici sul bordo anteriore del bagno di fusione, consentendo al calore dell'arco di far scorrere uniformemente il metallo fuso verso i bordi della saldatura.
È fondamentale distinguere tra mancanza di fusione (LOF) e mancanza di penetrazione (LOP). La LOF (spesso definita “saldatura a freddo”) è un killer silenzioso nel settore manifatturiero. Supera regolarmente l’ispezione visiva poiché il cordone superficiale appare perfetto, per poi cedere in modo catastrofico sul campo sotto carico.
Poiché le foto superficiali non possono sostituire i controlli di qualità interni, l’ispezione visiva non è sufficiente. Una semplice macrofotografia in sezione trasversale è il modo migliore per verificare se il controllo del bagno di fusione sta effettivamente funzionando.
Riempimento dei crateri e riavvii
L'interruzione brusca dell'arco lascia una depressione concava all'estremità della saldatura, nota come “cratere”. Poiché quest'area si raffredda e si contrae più rapidamente rispetto al metallo circostante, crea un'enorme concentrazione di sollecitazioni che genera immediatamente delle “crepe a stella”.
Per evitare che ciò accada, usa il pedale o l'interruttore della torcia per attivare un pendenza attuale in diminuzione. Questo permette di ridurre gradualmente il calore, aggiungendo al contempo un'ultima piccolissima quantità di materiale di apporto per ottenere una finitura resistente e convessa. Se è necessario ricominciare una saldatura, utilizzare sempre una spazzola metallica per pulire il punto di interruzione e innescare l'arco leggermente prima del cratere, prima di riprendere la saldatura al suo interno.
Suggerimento per la risoluzione dei problemi relativi al crack: Sebbene i crateri non riempiti siano una delle principali cause delle fessurazioni, rappresentano solo uno dei fattori. Se una fessura si propaga lungo il centro del cordone, è necessario verificare anche la presenza di un elevato vincolo di giunzione, una scelta errata del filo di apporto o un raffreddamento rapido causato da un ambiente di lavoro freddo.
Come controllare le saldature ed evitare di ripetere gli stessi errori?
Individuare tempestivamente i difetti impedisce che i pezzi scartati vengano trasferiti alle fasi successive della produzione. Un processo di ispezione sistematico garantisce che le azioni correttive intraprese risolvano effettivamente la causa alla radice del problema.
Controlli della superficie e delle radici
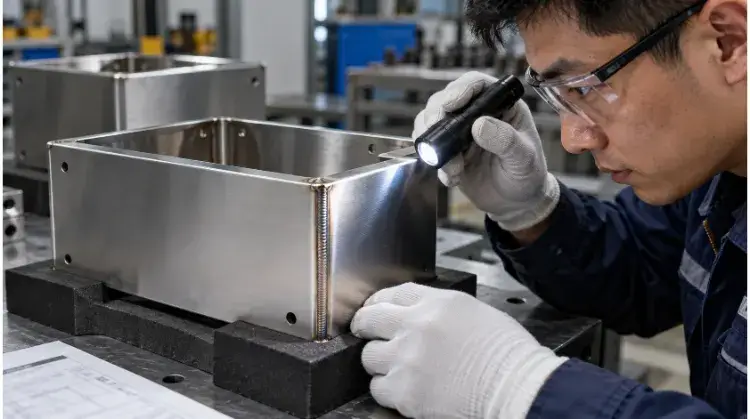
Il controllo visivo (VT) rappresenta il primo passo fondamentale. Gli operatori devono verificare che la superficie della saldatura non presenti porosità né sottosquadro alle estremità e assicurarsi che i punti di inizio e fine siano perfettamente integrati. Se il retro del giunto è accessibile, ispezionare la radice per verificare la completa penetrazione e l’assenza di segni di forte ossidazione.
Tuttavia, i controlli visivi presentano limiti ben definiti. Un cordone superficiale liscio può facilmente nascondere una giunzione a freddo interna o porosità subsuperficiali. Se il componente è strutturalmente critico o è sottoposto a pressione, è necessario ricorrere a prove non distruttive (NDT), quali prove con liquidi penetranti, a raggi X o a ultrasuoni, per verificare l’effettiva integrità interna.
Dimensioni e funzione
Una saldatura strutturalmente perfetta è commercialmente inutile se provoca una deformazione del pezzo che lo rende non conforme alle specifiche. Dopo che l'assieme si è raffreddato e i morsetti sono stati rimossi, verificare le dimensioni complessive, le tolleranze angolari e la planarità rispetto ai disegni tecnici.
I controlli di funzionalità dipendono interamente dall’uso finale del componente. Ad esempio, un serbatoio per fluidi deve essere sottoposto a una prova di pressione o di tenuta, mentre per un involucro elettronico occorre verificare il corretto montaggio del coperchio. Non imporre mai una serie standardizzata di test per ogni componente; allinea i criteri di ispezione rigorosamente ai requisiti effettivi del progetto per contenere i costi.
Registrazioni di prima parte e di rilavorazione
La messa a punto di un processo TIG richiede una documentazione rigorosa. Registrare le impostazioni di base sul primo pezzo prodotto, annotare l'ubicazione di eventuali difetti e modificare una sola variabile alla volta (ad esempio, abbassare la fiamma OPPURE modificare la velocità di avanzamento). Modificare più variabili contemporaneamente rende impossibile capire quale intervento abbia effettivamente funzionato.
Evitare di ripetere gli stessi errori protegge direttamente i tuoi margini di profitto. La rilavorazione di una saldatura TIG difettosa spesso comporta dei costi da tre a cinque volte È molto più importante non solo eseguire una saldatura corretta fin da subito. I costi nascosti legati alla rimozione di una saldatura difettosa, al riposizionamento del pezzo, alla risaldatura e all’esecuzione di un secondo controllo di qualità azzerano immediatamente la redditività di un lotto di produzione.
Consiglio sulla strategia di acquisto: Le richieste di preventivo vaghe comportano una qualità incostante da parte dei fornitori. Quando richiedete un preventivo, specificate sempre il tipo di materiale, lo spessore, i disegni dei giunti e i requisiti specifici relativi all’aspetto estetico e ai controlli non distruttivi (NDT). Ciò obbliga il fornitore a calcolare con precisione la propria WPS (Welding Procedure Specification, specifica della procedura di saldatura) e vi garantisce di ricevere componenti che soddisfano esattamente i vostri standard.
Un montaggio non corretto e giunti non accessibili fanno lievitare i costi di produzione. Lasciamo che il team di ingegneri di TZR Verifichiamo la producibilità (DFM) dei vostri disegni prima ancora che venga acceso il primo arco. Individuiamo tempestivamente eventuali punti deboli, consentendovi di ottenere componenti più resistenti, più puliti e più convenienti.