
 Spanish
 English
 German
 Russian
 Italian
 French

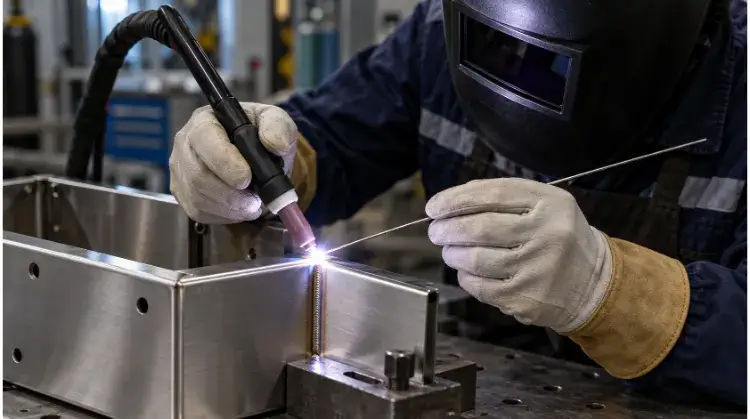
Entre los errores más comunes en la soldadura TIG se encuentran una limpieza inadecuada de la superficie, un afilado incorrecto del tungsteno, un caudal excesivo de gas de protección y un control deficiente del calor. Estos errores provocan porosidad, desviaciones del arco y una grave deformación de la pieza. Para subsanarlos es necesario preparar minuciosamente la junta, optimizar la cobertura del gas y equilibrar la intensidad de la corriente con la velocidad de avance.
La soldadura TIG es increíblemente implacable. Un solo error en la preparación o en el control del arco no solo hace que la soldadura quede fea, sino que estropea piezas caras, provoca fallos en los ensayos no destructivos (END) y aumenta los costes ocultos de reelaboración, lo que acaba con los márgenes de beneficio.
Para solucionar los defectos en la soldadura TIG es necesario ir más allá de los síntomas superficiales. En las siguientes secciones, identificamos las causas fundamentales de los fallos más graves en la soldadura manual —como el solapamiento en frío y la deformación térmica— y ofrecemos los ajustes exactos que hay que realizar en el proceso para corregirlos.
| Síntoma de campo | Primera comprobación | Sección de referencia |
| Porosidad o contaminación en la soldadura | Metal base, varilla de aportación, protección con gas | Preparación previa a la soldadura y cobertura con gas |
| Desviaciones del arco o arranques inestables | Tungsten, configuración del equipo, conexiones | Estabilidad del arco |
| Quemar el material en láminas finas o deformación de las piezas | Holgura de la junta, acumulación de calor, secuencia de soldadura | Control del calor y distorsión |
| Acumulación excesiva de cordón de soldadura o fusión deficiente | Control del charco de fusión, colocación del arco, alimentación del material de relleno | Fusión y ejecución |
| Cráteres que quedan al final de la soldadura | Relleno de cráteres y descenso de la pendiente | Fusión y ejecución |
| Dimensiones finales o especificaciones de fallo funcional | Criterios de inspección, estado real de la pieza | Controles de calidad |
Nota: Esta tabla sirve como punto de partida para la resolución de problemas. Es posible que los síntomas visuales por sí solos no basten para confirmar la causa principal.
Soldar antes de que el metal y la junta estén preparados
Apresurarse en la fase de puesta a punto es la forma más rápida de estropear piezas caras. Una preparación adecuada evita defectos ocultos y garantiza que tu ciclo de producción se desarrolle sin problemas.
Limpieza de superficies
Soldadura TIG No puede eliminar los contaminantes superficiales. Dejar aceite, humedad, cascarilla de laminación o recubrimientos de zinc sobre el metal base garantiza porosidad y juntas defectuosas, que a menudo pasan desapercibidas hasta la última radiografía o prueba de estanqueidad y provocan costosos desechos en fases avanzadas del proceso. La limpieza debe adaptarse al material concreto. El aluminio requiere un cepillo de alambre de acero inoxidable específico para eliminar la gruesa capa de óxido, seguido de una limpieza con disolvente, como la acetona. El acero al carbono suele requerir un esmerilado o lijado para eliminar la cascarilla de laminación antes de la soldadura.
La varilla de soldadura es otra fuente habitual de contaminación. Limpia siempre las varillas de soldadura sin recubrimiento antes de usarlas y guárdalas en tubos herméticos; una varilla con polvo u oxidada introducirá impurezas directamente en el baño de fusión.
Ajuste de juntas
Un ajuste irregular obliga al soldador a compensar manualmente las variaciones en los espacios, lo que aumenta los tiempos de ciclo e impide obtener resultados repetibles en todo un lote. Los espacios amplios en las uniones a tope de chapas finas provocan rápidamente desgaste por quemado, mientras que los bordes desalineados (alto-bajo) en las uniones de las esquinas de las estructuras dificultan mantener una longitud de arco constante. Además, si el diseño de la unión no deja suficiente espacio libre para la copa de la antorcha TIG, el operario no puede mantener el ángulo adecuado de la antorcha ni la cobertura de gas. Las piezas deben fijarse con puntos de soldadura de forma segura, con tolerancias de separación uniformes, antes de comenzar la soldadura de producción.
Selección del relleno
La elección de un metal de aportación inadecuado altera las propiedades mecánicas y la resistencia al agrietamiento de la pieza final. En un entorno de producción, la selección del metal de aportación va más allá de la simple correspondencia con el nombre del metal base: debe ajustarse al tipo específico de aleación y requisitos de tratamiento posterior a la soldadura. Por ejemplo, elegir el relleno 4043 en lugar del 5356 para un caja de aluminio dará lugar a una marcada discrepancia de color si la pieza se somete posteriormente a anodizado.
El diámetro del alambre también debe ajustarse al volumen de la junta. Un alambre demasiado grueso enfría el baño de fusión y provoca una fusión deficiente, mientras que uno demasiado fino se funde prematuramente, no consigue rellenar la junta y ralentiza el ciclo de soldadura en su conjunto.
¿Por qué una mayor cantidad de gas no implica un mejor blindaje?
Aumentar la presión del argón rara vez es la solución adecuada para la oxidación de la soldadura. Una cobertura eficaz del gas depende de un caudal estable y controlado, más que del mero volumen.
Caudal de gas y fugas
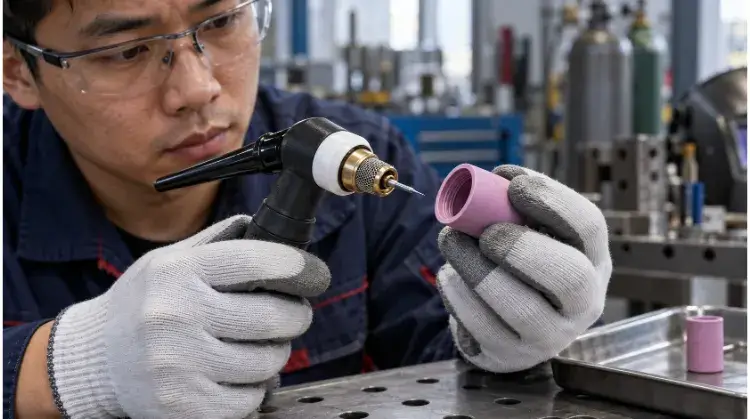
Una idea errónea muy extendida es que aumentar el caudal de argón soluciona los problemas de oxidación. En realidad, un caudal excesivo de gas provoca turbulencia, lo que hace que el oxígeno y el nitrógeno atmosféricos entren físicamente en el baño de fusión. Un caudal estándar para un Copa #8 suele ser De 15 a 20 CFH (pies cúbicos por hora) en un entorno sin corrientes de aire, aunque este valor debe ajustarse en función del tamaño de la copa y la geometría de la junta.
Antes de aumentar el caudal en el medidor de flujo, comprueba todo el sistema de suministro. Una conexión suelta, una junta tórica dañada o una manguera agrietada hacen que entre aire en la línea de gas. Esto no solo contamina la soldadura, sino que también aumenta de forma imperceptible los costes de argón a lo largo de un ciclo de producción.
Cobertura y borradores
La lectura del caudalímetro no garantiza la cobertura real de gas en la unión. Un ángulo pronunciado del soplete o un exceso de saliente de tungsteno aleja el gas de protección del baño de fusión. La actualización a un lente de gas ayuda a crear un flujo laminar, lo que permite una extensión de tungsteno ligeramente más larga para una mejor visibilidad sin sacrificar la cobertura del gas.
Los factores ambientales también alteran la barrera de gas. Los ventiladores del taller, las puertas abiertas de los compartimentos o los conductos de extracción potentes pueden disipar fácilmente el gas de protección. En talleres con corrientes de aire, utiliza cortavientos físicos alrededor de la estación de trabajo en lugar de limitarte a aumentar el caudal de gas.
Purga inversa y flujo posterior
Es necesario proteger la zona hasta que el metal se enfríe por debajo de su temperatura crítica de oxidación, tanto en la parte delantera como en la trasera de la soldadura. Postflujo protege el tungsteno y el cráter de soldadura una vez que se apaga el arco. El operario debe mantener la antorcha inmóvil sobre el extremo de la soldadura hasta que finalice el temporizador de flujo posterior, para evitar defectos en el cráter.
Purga inversa protege la parte posterior de la unión. En el caso del acero inoxidable, la exposición al oxígeno en la parte posterior provoca «sugaring»—una oxidación intensa y granular que destruye la resistencia a la corrosión y la resistencia mecánica. La purga inversa de la raíz con argón es imprescindible en el caso de los tubos sanitarios o de las soldaduras de acero inoxidable de penetración completa.
(Nota: La decoloración por calor en la superficie de la soldadura está relacionada con el aporte de calor y la velocidad de avance, aspectos que se tratarán en secciones posteriores).
¿Por qué el arco de soldadura TIG se desvía o se vuelve inestable?
Un arco irregular impide realizar una soldadura de precisión y ralentiza los tiempos de ciclo. Estabilizar la configuración garantiza que el calor llegue exactamente donde lo necesita la unión.
Selección y rectificado del tungsteno
Unos parámetros inadecuados del tungsteno provocan directamente la desviación del arco. Para la soldadura con corriente continua sobre acero o acero inoxidable, el tungsteno estándar 2% con cerio o lantano funciona bien. Para la soldadura con corriente alterna sobre aluminio, una punta truncada (ligeramente aplanada) ayuda a formar una gota estable.
Sin embargo, el error más habitual en el taller es la dirección de rectificado. Rectifica siempre paralelo a lo largo del tungsteno. Las marcas de rectificado radiales (en espiral) actúan como hilos microscópicos, lo que provoca que el arco se desvíe y se desplace de forma errática. En las uniones de precisión, este calor mal dirigido provoca una penetración irregular en la raíz, lo que da lugar a fallos inmediatos en las inspecciones por ultrasonidos o rayos X.
Contaminación por tungsteno
Sumergir el tungsteno en el baño de fusión o tocar la varilla de relleno contamina al instante el electrodo, lo que provoca la ruptura o la extinción del arco. Aunque es obligatorio volver a afilar el tungsteno tras cada inmersión, los desplazamientos repetidos hasta la amoladora de banco merman la eficiencia productiva y alteran el ritmo de trabajo del operario.
Para romper este círculo vicioso, investiga la causa raíz en lugar de limitarte a tratar los síntomas. Comprueba tu longitud del arco—Mantener un arco muy cerrado sin un apoyo adecuado de la mano o el brazo provoca inevitablemente que el arco se hunda. Además, comprueba que la trayectoria de alimentación del alambre de aportación se dirija hacia el borde delantero del baño de fusión, y no hacia la punta del electrodo.
Comprobaciones de polaridad y del equipo
Los arcos inestables suelen deberse a ajustes incorrectos de la polaridad o a conexiones a tierra defectuosas. Asegúrate siempre de que la máquina esté configurada en «DC Electrodo Negativo» (DCEN) para el acero al carbono y el acero inoxidable, y en «CA» para el aluminio.
Si la polaridad es correcta, comprueba el circuito de tierra. Un cable de conexión suelto u oxidado (pinza de tierra) aumenta la resistencia eléctrica. Esto provoca que el arco se inicie de forma entrecortada o que se apague y se encienda continuamente durante el funcionamiento.
Consejo sobre el equilibrio de las llantas de aluminio para vehículos de aire acondicionado: El equilibrio de CA controla la relación entre la acción de limpieza (EP) y la penetración (EN). Si el arco se desvía en exceso y el tungsteno se aglomera demasiado, es probable que el ajuste de EP sea demasiado alto. Ajústalo para aumentar el valor de EN, con el fin de estabilizar el arco, aumentar la penetración y reducir el desgaste del tungsteno.
¿Cómo evitar el quemado y la deformación de la soldadura?
Un aporte de calor descontrolado deforma las dimensiones críticas y destruye las piezas de espesor reducido. Para gestionar la dinámica térmica es necesario encontrar un equilibrio preciso entre la corriente, la velocidad y la secuencia de soldadura.
Velocidad actual y velocidad de desplazamiento
Los operarios tienden instintivamente a reducir la intensidad de la corriente cuando se enfrentan a un quemado en piezas delgadas, pero a menudo esta es precisamente la solución equivocada. Una corriente demasiado baja obliga al soldador a moverse lentamente, lo que provoca un exceso de calor acumulado en la pieza y causa una deformación grave e irreparable.
El verdadero objetivo de la ingeniería es utilizar una intensidad de corriente mayor para crear un charco al instante, lo que permite un una velocidad de desplazamiento mucho mayor. Esta técnica «rápida y a alta temperatura» minimiza la zona afectada por el calor (HAZ), evita que la pieza se deforme y reduce considerablemente el tiempo de ciclo por pieza. Al realizar el ajuste, presta atención a la anchura del baño de fusión: debe mantenerse constante sin que se hinche a medida que avanzas por la junta.
Acumulación de calor
La soldadura continua en uniones largas acumula calor, lo que provoca que el material se expanda y se deforme. En operaciones prolongadas, dejar que la pieza se enfríe entre cada pasada es la forma más sencilla de evitar la sobrecarga térmica.
TIG pulsado es otra herramienta de regulación eficaz; alterna entre corrientes de pico y de fondo para mantener la penetración en la junta, al tiempo que reduce significativamente el aporte de calor medio. Sin embargo, los ajustes de los pulsos deben sincronizarse con la velocidad de desplazamiento manual. Si el movimiento del operario no coincide con la frecuencia de los pulsos, se crea un cordón de soldadura «punteado», débil y visualmente irregular.
Soldaduras de fijación y secuencia
Confiar únicamente en las abrazaderas físicas no evitará la deformación térmica una vez que se retiren dichas abrazaderas. Una soldadura de fijación adecuada fija la geometría de la unión en su sitio, mientras que una secuencia de soldadura planificada —como la soldadura por saltos o la soldadura en retroceso— distribuye la carga térmica de manera uniforme por todo el conjunto.
La verdadera prueba del control de la temperatura tiene lugar tras soltar las abrazaderas. Debes comprobar la planitud, la distorsión angular y el ajuste general del ensamblaje con respecto a las tolerancias del plano técnico para garantizar que la pieza siga siendo apta para la siguiente fase de fabricación.
Consejo sobre el material: En el caso del acero inoxidable, el tono que adquiere al calentarse indica el nivel de oxidación superficial y la carga térmica. Si bien un color pajizo claro o dorado es aceptable, una soldadura de color azul oscuro o muy grisácea/negra sugiere un aporte de calor excesivo. Esto significa que el metal ha perdido de forma permanente su capa de cromo y su resistencia a la corrosión. No basta con cepillarlo o decaparlo para eliminarlo, ya que la integridad estructural de la pieza ya se ha visto comprometida.
¿Cómo evitar una fusión deficiente y defectos de tipo «cráter»?
Una soldadura que parece correcta a simple vista puede fallar al someterse a carga. Una fusión adecuada y un acabado controlado garantizan que la unión se mantenga estructuralmente sólida durante toda su vida útil.
Colocación y visibilidad del arco
Una fusión deficiente suele deberse, en primer lugar, a una ergonomía inadecuada. Si el operario no puede ver con claridad el borde delantero del baño de fusión, el arco se desviará inevitablemente del centro de la junta. Una ergonomía inadecuada no solo provoca defectos ocasionales, sino que también causa fatiga física en el operario, lo que suele traducirse en un aumento considerable de las tasas de desechos hacia el final del turno.
La colocación del arco también varía considerablemente en función del tipo de unión. En una unión en T, el arco debe introducirse profundamente en la raíz, en lugar de inclinarse hacia una de las paredes laterales. En una unión solapada, el arco debe centrarse ligeramente más en la placa inferior para evitar que se derrita el borde superior antes de que se produzca la fusión.
Control de charcos y rellenos
Si se vierte una cantidad excesiva de metal de aportación en una junta fría, se forma una acumulación que simplemente queda sobre el metal base. El alambre de aportación debe aplicarse con pequeños toques rítmicos en el borde delantero del baño de fusión, permitiendo que el calor del arco haga fluir suavemente el metal fundido hacia los bordes de la soldadura.
Es fundamental distinguir entre la falta de fusión (LOF) y la falta de penetración (LOP). La LOF (a menudo denominada «solapamiento frío») es un «asesino silencioso» en el sector manufacturero. Suele pasar desapercibida en la inspección visual, ya que el cordón superficial parece perfecto, pero acaba fallando de forma catastrófica en el campo cuando se somete a carga.
Dado que las fotografías de la superficie no pueden sustituir a los controles de calidad internos, la inspección visual no es suficiente. Una simple macrografía de la sección transversal es la mejor forma de comprobar si el control del charco está funcionando realmente.
Relleno de cráteres y reinicios
Al detener el arco de forma brusca, queda una depresión cóncava al final de la soldadura conocida como «cráter». Dado que esta zona se enfría y se contrae más rápido que el metal circundante, se crea un importante foco de tensión que genera inmediatamente «grietas en forma de estrella».
Para evitarlo, utiliza el pedal o el interruptor de la linterna para activar un pendiente descendente actual. De este modo, se reduce el calor al tiempo que se añade una última gota de material de aportación para conseguir un acabado resistente y convexo. Si tienes que volver a empezar una soldadura, utiliza siempre un cepillo de alambre para limpiar el punto de parada y enciende el arco ligeramente por delante del cráter antes de volver a soldar en él.
Consejo para solucionar problemas con el «Crack»: Aunque los cráteres sin rellenar son una de las principales causas de las grietas, no son el único factor. Si una grieta se propaga por el centro del cordón, también hay que comprobar si existe una elevada restricción de la junta, una selección incorrecta del alambre de aportación o un enfriamiento rápido provocado por un entorno de trabajo frío.
¿Cómo comprobar las soldaduras y evitar que se repitan los errores?
La detección temprana de defectos evita que las piezas defectuosas pasen a las fases posteriores del proceso. Un proceso de inspección sistemático garantiza que las medidas correctivas que se adopten solucionen realmente la causa raíz.
Comprobaciones de la superficie y las raíces
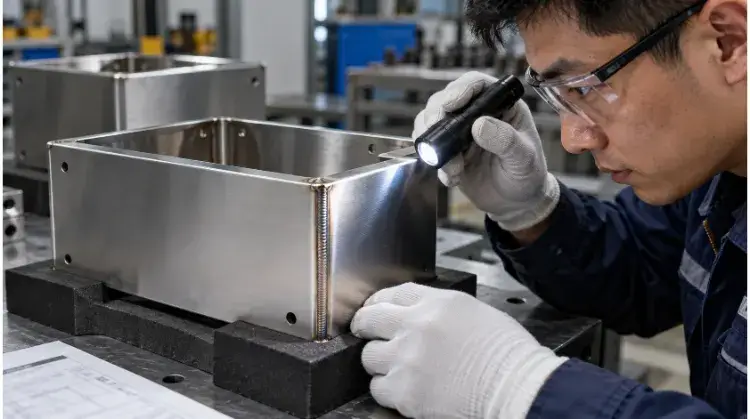
La inspección visual (VT) es el primer paso fundamental. Los operarios deben comprobar que la superficie de la soldadura no presente porosidad ni socavado en los extremos, y asegurarse de que los puntos de inicio y fin estén perfectamente unidos. Si se puede acceder a la parte posterior de la unión, se debe inspeccionar la raíz para comprobar que la penetración sea completa y que no haya signos de oxidación intensa.
Sin embargo, las inspecciones visuales tienen límites estrictos. Un cordón de superficie liso puede ocultar fácilmente un solapamiento en frío interno o porosidad subsuperficial. Si la pieza es estructuralmente crítica o está sometida a presión, es necesario recurrir a ensayos no destructivos (END), como los ensayos con líquido penetrante, rayos X o ultrasonidos, para verificar su verdadera integridad interna.
Dimensiones y función
Una soldadura estructuralmente perfecta carece de utilidad comercial si provoca una deformación de la pieza que la aleja de las especificaciones. Una vez que el conjunto se haya enfriado y se hayan retirado las abrazaderas, comprueba las dimensiones generales, las tolerancias angulares y la planitud comparándolas con los planos técnicos.
Las comprobaciones de funcionalidad dependen totalmente del uso final de la pieza. Por ejemplo, un depósito de líquido debe someterse a una prueba de presión o de fugas, mientras que en una caja para componentes electrónicos hay que comprobar que la tapa encaje correctamente. Nunca impongas un conjunto de pruebas genéricas para todas las piezas; adapta los criterios de inspección estrictamente a los requisitos reales del proyecto para controlar los costes.
Registros de primera producción y de reelaboración
El ajuste de un proceso TIG requiere una documentación rigurosa. Anota los parámetros iniciales de la primera pieza fabricada, toma nota de la ubicación de cualquier defecto y cambiar solo una variable cada vez (por ejemplo, bajar la temperatura O cambiar la velocidad de desplazamiento). Al modificar varias variables a la vez, resulta imposible saber qué medida ha sido la que realmente ha surtido efecto.
Evitar que se repitan los errores protege directamente tus márgenes de beneficio. La reparación de una soldadura TIG defectuosa suele costar de tres a cinco veces Más que soldar bien a la primera. Los costes ocultos que supone lijar una soldadura defectuosa, volver a fijar la pieza, volver a soldarla y realizar una segunda inspección de control de calidad acabarán al instante con la rentabilidad de un lote de producción.
Consejo sobre estrategia de compras: Las solicitudes de presupuesto poco precisas dan lugar a una calidad irregular por parte de los proveedores. Al solicitar presupuestos, indique siempre el tipo de material, el espesor del mismo, los planos de las uniones y los requisitos específicos en cuanto al aspecto y a los ensayos no destructivos (END). Esto obliga al proveedor a calcular con precisión su especificación de procedimiento de soldadura (WPS) y garantiza que reciba piezas que cumplan exactamente con sus normas.
Un mal ajuste y unas uniones de difícil acceso encarecen los costes de fabricación. Deja que el equipo de ingeniería de TZR Revisamos tus planos para garantizar su aptitud para la fabricación (DFM) antes de que se encienda el primer arco. Detectamos los puntos ciegos desde el principio para que obtengas piezas más resistentes, con un acabado más limpio y más rentables.