
 French
 English
 Spanish
 German
 Russian
 Italian

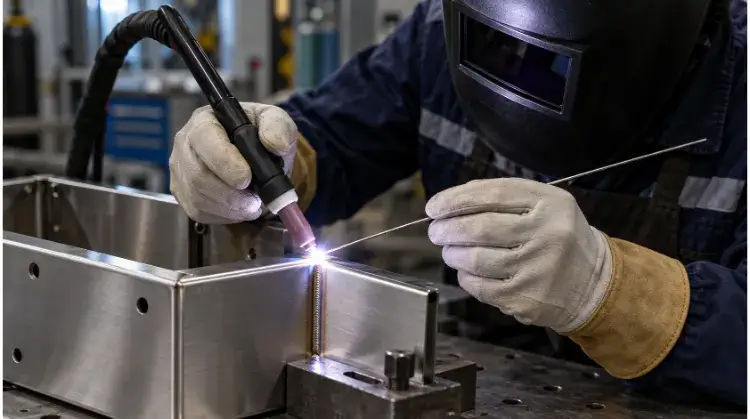
Parmi les erreurs courantes en soudage TIG, on peut citer un nettoyage insuffisant de la surface, un meulage incorrect du tungstène, un débit de gaz de protection trop élevé et un mauvais contrôle de la chaleur. Ces erreurs entraînent de la porosité, une dérive de l'arc et une déformation importante de la pièce. Pour y remédier, il faut préparer rigoureusement le joint, optimiser la couverture du gaz et équilibrer l'intensité du courant et la vitesse d'avance.
Le soudage TIG est d'une rigueur extrême. La moindre erreur lors de la préparation ou du contrôle de l'arc ne se contente pas de donner un aspect disgracieux à la soudure : elle endommage des pièces coûteuses, entraîne des échecs aux contrôles non destructifs (CND) et fait grimper les coûts cachés liés aux retouches, ce qui réduit les marges bénéficiaires.
Pour résoudre les défauts liés au soudage TIG, il faut aller au-delà des symptômes superficiels. Dans les sections suivantes, nous identifions les causes profondes des défaillances les plus critiques du soudage manuel — telles que le chevauchement à froid et la déformation thermique — et nous indiquons les ajustements précis à apporter au procédé pour y remédier.
| Symptôme sur le terrain | Première vérification | Section « Références » |
| Porosité ou contamination dans la soudure | Métal de base, baguette d'apport, protection par gaz | Préparation avant soudage et protection par gaz |
| Dérive de l'arc ou démarrages instables | Tungstène, réglages de l'équipement, connexions | Stabilité de l'arc |
| Perforation des tôles fines ou déformation des pièces | Écart entre les pièces, accumulation de chaleur, séquence de soudage | Contrôle de la chaleur et distorsion |
| Accumulation excessive de perles ou mauvaise fusion | Contrôle du bain de fusion, positionnement de l'arc, alimentation en métal d'apport | Fusion et exécution |
| Cratères laissés à l'extrémité de la soudure | Remplissage des cratères et descente des pentes | Fusion et exécution |
| Dimensions finales ou spécifications relatives aux défaillances fonctionnelles | Critères d'inspection, état réel de la pièce | Contrôles de qualité |
Remarque : ce tableau constitue un point de départ pour le dépannage. Les symptômes visuels ne suffisent pas à eux seuls à confirmer la cause première.
Souder avant que le métal et l'assemblage ne soient prêts
Précipiter la phase de mise en place est le moyen le plus sûr d'endommager des pièces coûteuses. Une préparation adéquate permet d'éviter les défauts cachés et d'assurer le bon déroulement de votre cycle de production.
Nettoyage des surfaces
Soudage TIG ne parvient pas à éliminer les contaminants de surface. La présence d'huile, d'humidité, de calamine ou de revêtements de zinc sur le métal de base garantit porosité et des joints défectueux, qui restent souvent cachés jusqu’aux derniers contrôles par rayons X ou aux essais d’étanchéité, et entraînent des rebuts coûteux à un stade avancé. Le nettoyage doit être adapté à chaque matériau. L’aluminium nécessite une brosse métallique en acier inoxydable spécifique pour éliminer la couche d’oxyde épaisse, suivie d’un essuyage avec un solvant tel que l’acétone. L’acier au carbone nécessite généralement un meulage ou un ponçage pour éliminer la calamine avant le soudage.
La baguette de soudure est une autre source courante de contamination. Veillez à toujours essuyer les baguettes nues avant de les utiliser et à les conserver dans des tubes hermétiques ; une baguette poussiéreuse ou oxydée introduira des impuretés directement dans le bain de fusion.
Assemblage des joints
Un positionnement irrégulier oblige le soudeur à compenser manuellement les écarts variables, ce qui allonge les temps de cycle et rend impossible l’obtention de résultats reproductibles au sein d’un même lot. Des écarts importants au niveau des joints bout à bout de tôles minces entraînent rapidement brûlure, tandis que les bords mal alignés (haut-bas) au niveau des joints d’angle des enceintes rendent difficile le maintien d’une longueur d’arc constante. De plus, si la conception du joint ne laisse pas suffisamment d’espace libre à la buse de la torche TIG, l’opérateur ne peut pas maintenir l’angle correct de la torche ni assurer une couverture de gaz adéquate. Les pièces doivent être solidement pointées avec des tolérances d'écart uniformes avant le début du soudage de production.
Choix du matériau de comblement
Le choix d'un métal d'apport inadapté altère les propriétés mécaniques et la résistance à la fissuration de la pièce finale. Dans un environnement de production, le choix du métal d'apport ne se limite pas à la simple correspondance avec la désignation du métal de base : il doit correspondre à la nuance spécifique de l'alliage et exigences relatives au traitement après soudage. Par exemple, choisir la référence 4043 plutôt que la référence 5356 pour un boîtier en aluminium entraînera un décalage de couleur flagrant si la pièce est par la suite anodisé.
Le diamètre du fil doit également être adapté au volume du joint. Un fil trop épais refroidit le bain de fusion et entraîne une mauvaise fusion, tandis qu'un fil trop fin fond prématurément, ce qui l'empêche de remplir le joint et ralentit le cycle de soudage global.
Pourquoi une quantité plus importante de gaz ne garantit-elle pas une meilleure protection ?
Augmenter la pression d'argon est rarement la bonne solution pour remédier à l'oxydation de la soudure. Une couverture gazeuse efficace repose davantage sur un débit stable et contrôlé que sur le volume seul.
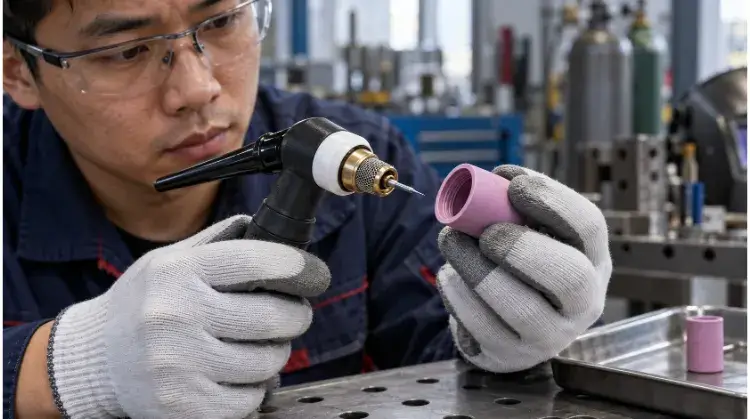
Débit de gaz et fuites
On croit souvent à tort qu'augmenter le débit d'argon permet de résoudre les problèmes d'oxydation. En réalité, un débit de gaz trop élevé entraîne turbulence, en aspirant physiquement l’oxygène et l’azote atmosphériques dans le bain de fusion. Un débit standard pour un Tasse #8 est généralement 15 à 20 CFH (pieds cubes par heure) dans un environnement sans courant d’air, mais cette valeur doit être ajustée en fonction de la taille de la coupelle et de la géométrie du joint.
Avant d'augmenter le débit sur le débitmètre, vérifiez l'ensemble du système d'alimentation. Un raccord mal serré, un joint torique endommagé ou un tuyau fissuré peut entraîner l'entrée d'air dans la conduite de gaz. Cela entraîne non seulement une contamination de la soudure, mais fait également augmenter, sans que l'on s'en rende compte, les coûts liés à l'argon au cours d'un cycle de production.
Couverture et projets
La valeur indiquée par le débitmètre ne garantit pas une couverture effective du gaz au niveau du joint. Un angle de chalumeau trop prononcé ou un excès de saillie en tungstène éloigne le gaz de protection du bain de fusion. Passer à un lentille à gaz contribue à créer un écoulement laminaire, ce qui permet d'utiliser une extension en tungstène légèrement plus longue pour une meilleure visibilité sans compromettre la couverture gazeuse.
Les facteurs environnementaux perturbent également le rideau de gaz. Les ventilateurs d'atelier, les portes de poste ouvertes ou les puissants systèmes d'évacuation peuvent facilement disperser le gaz de protection. Dans les ateliers exposés aux courants d'air, il est préférable d'installer des pare-vent autour du poste de travail plutôt que de se contenter d'augmenter le débit de gaz.
Purge en sens inverse et débit résiduel
Une protection est nécessaire jusqu'à ce que le métal refroidisse en dessous de sa température critique d'oxydation, tant sur la face avant que sur la face arrière de la soudure. Post-écoulement protège le tungstène et le cratère de soudure une fois l'arc éteint. L'opérateur doit maintenir la torche immobile au-dessus de l'extrémité de la soudure jusqu'à la fin du délai de post-soufflage afin d'éviter l'apparition de défauts de cratère.
Purge en sens inverse protège la face arrière du joint. Dans le cas de l'acier inoxydable, l'exposition à l'oxygène sur la face arrière provoque « le sugaring »— une oxydation importante et granuleuse qui compromet la résistance à la corrosion et la résistance mécanique. Le purge à l’argon de la racine est une étape incontournable pour les tuyauteries sanitaires ou les soudures à pénétration totale sur l’acier inoxydable.
(Remarque : la décoloration due à la chaleur sur la face de la soudure est liée à l'apport de chaleur et à la vitesse d'avance, deux aspects qui seront abordés dans les sections suivantes).
Pourquoi l'arc TIG dévie-t-il ou devient-il instable ?
Un arc instable rend le soudage de précision impossible et ralentit les temps de cycle. La stabilisation de votre installation garantit que la chaleur est appliquée exactement là où le joint en a besoin.
Sélection et broyage du tungstène
Des paramètres de tungstène mal adaptés provoquent directement une dérive de l'arc. Pour le soudage en courant continu sur de l'acier ou de l'inox, un tungstène standard 2% cérié ou lanthane fonctionne bien. Pour le soudage en courant alternatif sur de l'aluminium, une pointe tronquée (légèrement aplatie) aide à former une boule stable.
Cependant, l'erreur la plus courante en atelier concerne le sens de meulage. Il faut toujours meuler parallèle sur toute la longueur du tungstène. Les marques de meulage radiales (en spirale) agissent comme des filets microscopiques, provoquant une déviation de l’arc et un déplacement erratique de celui-ci. Dans les assemblages de précision, cette chaleur mal orientée entraîne une pénétration irrégulière de la racine, ce qui se traduit par des défauts immédiats lors des contrôles par ultrasons ou aux rayons X.
Contamination au tungstène
Le fait de plonger le tungstène dans le bain de fusion ou de le mettre en contact avec la baguette d'apport contamine instantanément l'électrode, ce qui provoque la rupture ou l'extinction de l'arc. Bien qu'il soit indispensable de réaffûter le tungstène après chaque immersion, les allers-retours répétés vers la meuleuse d'établi nuisent à l'efficacité de la production et perturbent le rythme de travail de l'opérateur.
Pour briser ce cercle vicieux, cherchez à en identifier la cause profonde plutôt que de vous contenter de traiter les symptômes. Vérifiez votre longueur d'arc—Le fait de maintenir un arc serré sans appui adéquat de la main ou du bras entraîne inévitablement un affaissement. De plus, assurez-vous que le trajet d’alimentation du fil d’apport se dirige vers le bord avant du bain de fusion, et non vers la pointe de l’électrode.
Vérification de la polarité et du matériel
Les arcs instables sont souvent dus à des réglages de polarité incorrects ou à des connexions à la terre défaillantes. Veillez toujours à ce que la machine soit réglée sur « DC Electrode Negative » (DCEN) pour l'acier au carbone et l'acier inoxydable, et sur « AC » pour l'aluminium.
Si la polarité est correcte, vérifiez le circuit de mise à la terre. Une pince de mise à la terre desserrée ou oxydée augmente la résistance électrique. Cela se traduit par des démarrages d’arc saccadés ou par un arc qui s’éteint et se rallume sans cesse pendant le fonctionnement.
Conseil concernant l'équilibrage des jantes en aluminium pour les véhicules à traction avant : Le réglage AC permet de contrôler le rapport entre l'action de nettoyage (EP) et la pénétration (EN). Si l'arc dévie excessivement et que le tungstène s'agglomère trop, le réglage EP est probablement trop élevé. Augmentez la valeur EN pour stabiliser l'arc, améliorer la pénétration et réduire la dégradation du tungstène.
Comment éviter la perforation et la déformation des soudures ?
Un apport de chaleur non maîtrisé déforme les cotes critiques et détruit les pièces de faible épaisseur. La gestion de la dynamique thermique nécessite un équilibre minutieux entre le courant, la vitesse et la séquence de soudage.
Courant et vitesse de déplacement
Les opérateurs ont instinctivement tendance à réduire l'intensité du courant lorsqu'ils sont confrontés à un risque de perçage sur des pièces minces, mais c'est souvent exactement la mauvaise solution. Un courant trop faible oblige le soudeur à avancer lentement, ce qui génère un apport de chaleur global excessif dans la pièce et provoque une déformation grave et irréversible.
Le véritable objectif de l'ingénierie est d'utiliser une intensité plus élevée pour former instantanément un bain de fusion, ce qui permet d'obtenir un une vitesse de déplacement bien plus élevée. Cette technique dite « à haute température et à grande vitesse » permet de réduire au minimum la zone affectée thermiquement (HAZ), d’éviter la déformation et de réduire considérablement la durée du cycle par pièce. Lors du réglage, surveillez la largeur du bain de fusion : elle doit rester constante sans gonfler à mesure que vous descendez le long du joint.
Accumulation de chaleur
Le soudage en continu sur de longs joints entraîne une accumulation de chaleur, ce qui provoque la dilatation et le gauchissement du matériau. Lors d'opérations prolongées, laisser la pièce refroidir entre chaque passe est le moyen le plus simple d'éviter toute surcharge thermique.
TIG pulsé est un autre outil de régulation efficace ; il alterne entre des courants de crête et des courants de fond afin de maintenir la pénétration du joint tout en réduisant considérablement l'apport thermique moyen. Cependant, les réglages des impulsions doivent être synchronisés avec la vitesse de déplacement manuelle. Si le mouvement de l'opérateur ne correspond pas à la fréquence des impulsions, cela donne lieu à un cordon de soudure « pointillé », faible et d'aspect irrégulier.
Soudures de pointage et séquence
Le recours exclusif à des serre-joints physiques ne permettra pas d'empêcher la déformation thermique une fois ces serre-joints retirés. Un soudage par points correctement réalisé permet de maintenir la géométrie de l'assemblage, tandis qu'une séquence de soudage planifiée — telle que le soudage par sauts ou le soudage en recul — répartit uniformément la charge thermique sur l'ensemble.
C'est après avoir desserré les serre-joints que l'on peut véritablement évaluer la qualité de votre contrôle thermique. Vous devez vérifier la planéité, la déformation angulaire et l'ajustement global de l'assemblage par rapport aux tolérances du plan technique afin de vous assurer que la pièce reste utilisable pour l'étape de fabrication suivante.
Conseil concernant le matériel : Dans le cas de l’acier inoxydable, la teinte due à la chaleur indique le niveau d’oxydation de la surface et la charge thermique. Si une couleur paille claire ou dorée est acceptable, une soudure bleu foncé ou très grise/noire suggère un apport de chaleur excessif. Cela signifie que le métal a définitivement perdu sa couche de chrome et sa résistance à la corrosion. Il n’est pas possible de simplement éliminer cela par brossage ou décapage : l’intégrité structurelle de la pièce est déjà compromise.
Comment éviter les défauts de fusion et les défauts de type « cratère » ?
Une soudure qui semble correcte en surface peut néanmoins céder sous l'effet d'une charge. Une fusion adéquate et une finition maîtrisée garantissent que l'assemblage conserve sa solidité structurelle tout au long de sa durée de vie.
Positionnement et visibilité de l'arc
Une mauvaise fusion est souvent due à une mauvaise ergonomie. Si l’opérateur ne parvient pas à voir clairement le bord avant du bain de fusion, l’arc s’écartera inévitablement du centre du joint. Une mauvaise ergonomie ne se traduit pas seulement par des défauts occasionnels. Elle provoque une fatigue physique chez l’opérateur, qui entraîne généralement une forte augmentation des taux de rebut vers la fin d’un poste.
Le positionnement de l'arc varie également considérablement en fonction du type de joint. Pour un joint en T, l'arc doit être dirigé profondément dans la racine, plutôt que d'être orienté vers l'une des parois latérales. Dans un joint à recouvrement, l'arc doit être légèrement plus concentré sur la plaque inférieure afin d'éviter de faire fondre le bord supérieur avant que la fusion n'ait lieu.
Contrôle des flaques et des remplissages
Le fait de déverser une quantité excessive de métal d'apport dans un joint froid entraîne la formation d'un excès de métal qui reste simplement déposé à la surface du métal de base. Le fil d'apport doit être déposé par petites touches rythmées sur le bord avant du bain de fusion, afin que la chaleur de l'arc puisse faire couler le métal en fusion en douceur vers les pieds de soudure.
Il est essentiel de faire la distinction entre l’absence de fusion (LOF) et l’absence de pénétration (LOP). La LOF (souvent appelée « soudure à froid ») est un danger insidieux dans le secteur industriel. Elle passe généralement inaperçue lors des contrôles visuels, car le cordon de soudure semble parfait, mais elle peut entraîner des défaillances catastrophiques sur le terrain lorsqu’elle est soumise à des contraintes.
Les photos de surface ne pouvant se substituer aux contrôles de qualité internes, une inspection visuelle ne suffit pas. Une simple macrophotographie en coupe transversale constitue le meilleur moyen de vérifier si votre système de contrôle du bain de fusion fonctionne réellement.
Remplissage des cratères et redémarrages
L'arrêt brusque de l'arc laisse une dépression concave à l'extrémité de la soudure, appelée « cratère ». Comme cette zone se refroidit et se contracte plus rapidement que le métal environnant, elle crée un important concentrateur de contraintes qui provoque immédiatement l'apparition de « fissures en étoile ».
Pour éviter cela, utilisez votre pédale ou l'interrupteur de votre lampe torche pour déclencher un pente descendante actuelle. Cela permet de réduire progressivement la chaleur tout en ajoutant une dernière petite quantité de métal d'apport afin d'obtenir une finition solide et convexe. Si vous devez recommencer une soudure, utilisez toujours une brosse métallique pour nettoyer le point d'arrêt et déclenchez l'arc légèrement en avant du cratère avant de revenir vers celui-ci.
Astuce pour résoudre les problèmes de fissures : Si les cratères non comblés constituent l’une des principales causes de fissuration, ils ne sont toutefois qu’un facteur parmi d’autres. Si une fissure se propage au centre du cordon de soudure, il convient également de vérifier s’il y a une contrainte excessive au niveau du joint, un mauvais choix de fil d’apport ou un refroidissement rapide dû à une température ambiante trop basse dans l’atelier.
Comment contrôler les soudures et éviter de répéter les mêmes erreurs ?
La détection précoce des défauts empêche les pièces rejetées de passer aux étapes suivantes du processus. Un processus d’inspection systématique garantit que vos mesures correctives s’attaquent réellement à la cause profonde du problème.
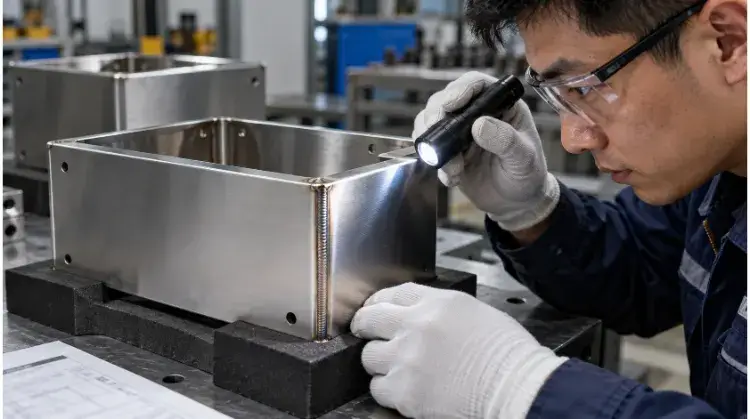
Contrôles en surface et au niveau des racines
Le contrôle visuel (VT) constitue la première étape cruciale. Les opérateurs doivent vérifier que la surface de la soudure ne présente pas de porosité ni de sous-coupe au niveau des pieds, et s'assurer que les points de départ et d'arrivée sont parfaitement raccordés. Si l'envers du joint est accessible, inspecter la racine pour vérifier la pénétration complète et détecter d'éventuels signes d'oxydation importante.
Cependant, les contrôles visuels ont leurs limites. Une surface lisse peut facilement masquer un chevauchement à froid interne ou une porosité sous-jacente. Si la pièce est critique sur le plan structurel ou soumise à la pression, vous devez recourir à des essais non destructifs (END), tels que les essais par ressuage, aux rayons X ou par ultrasons, afin de vérifier son intégrité interne réelle.
Dimensions et fonction
Une soudure parfaite sur le plan structurel n'a aucune utilité commerciale si elle provoque une déformation de la pièce qui la fait sortir des tolérances spécifiées. Une fois l'ensemble refroidi et les serre-joints retirés, vérifiez les cotes d'ensemble, les tolérances angulaires et la planéité par rapport aux plans techniques.
Les contrôles de fonctionnalité dépendent entièrement de l'utilisation finale de la pièce. Par exemple, un réservoir de fluide doit être soumis à un essai de pression ou d'étanchéité, tandis qu'il faut vérifier que le couvercle d'un boîtier électronique est correctement fixé. N'imposez jamais une série de tests génériques pour chaque pièce ; adaptez strictement les critères d'inspection aux exigences réelles du projet afin de maîtriser les coûts.
Enregistrements « First-Part » et « Rework »
La mise au point d'un procédé TIG nécessite une documentation rigoureuse. Notez les réglages de référence sur la première pièce produite, repérez l'emplacement de tout défaut, et ne modifier qu'une seule variable à la fois (par exemple, baisser la température OU modifier la vitesse d'avance). Le fait de modifier plusieurs variables en même temps ne permet pas de déterminer quelle modification a réellement été efficace.
Éviter de répéter les mêmes erreurs permet de préserver directement vos marges bénéficiaires. La retouche d'une soudure TIG défectueuse coûte souvent trois à cinq fois C'est bien plus qu'une question de soudure réussie dès le premier essai. Les coûts cachés liés au meulage d'une soudure défectueuse, à la remise en place de la pièce dans le dispositif de fixation, à la resoudure et à la réalisation d'un deuxième contrôle qualité anéantiront instantanément la rentabilité d'un lot de production.
Conseil en matière de stratégie d'achat : Des appels d'offres trop vagues entraînent des écarts de qualité chez les fournisseurs. Lorsque vous sollicitez des devis, veillez à toujours préciser la nuance du matériau, son épaisseur, les plans des joints ainsi que les exigences spécifiques en matière d'aspect esthétique et de contrôles non destructifs. Cela oblige le fournisseur à calculer avec précision sa spécification de procédure de soudage (WPS) et vous garantit de recevoir des pièces répondant exactement à vos normes.
Un mauvais assemblage et des joints inaccessibles font grimper les coûts de fabrication. Laissez l'équipe d'ingénieurs de TZR Nous vérifions la fabricabilité (DFM) de vos plans avant même que le premier arc ne soit allumé. Nous détectons rapidement les points d'aveuglement afin que vous obteniez des pièces plus résistantes, plus nettes et plus rentables.