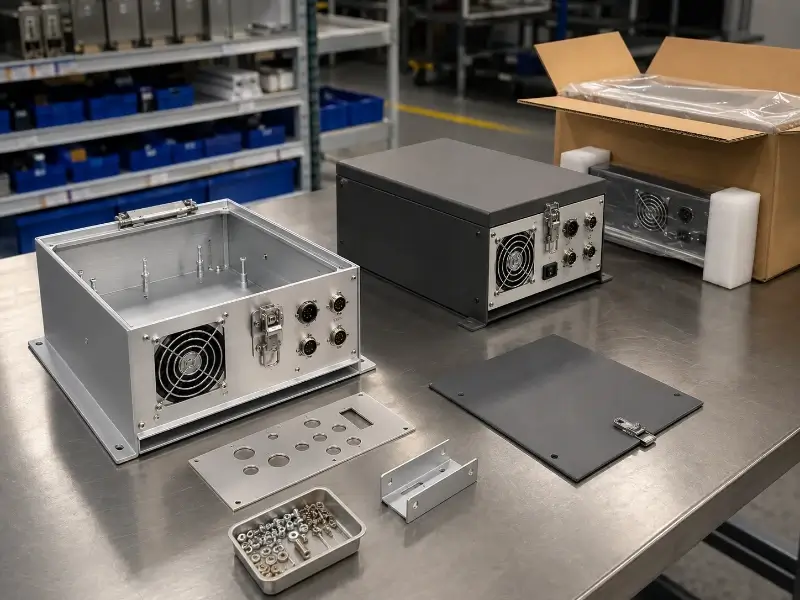
TZR fabrique des boîtiers en aluminium sur mesure à partir de vos plans, fichiers CAO, échantillons et nomenclatures. Nous prenons en charge la fabrication de boîtiers moulés, de panneaux usinés, d’armoires soudées, de couvercles amovibles, de châssis et de projets de boîtiers assemblés.
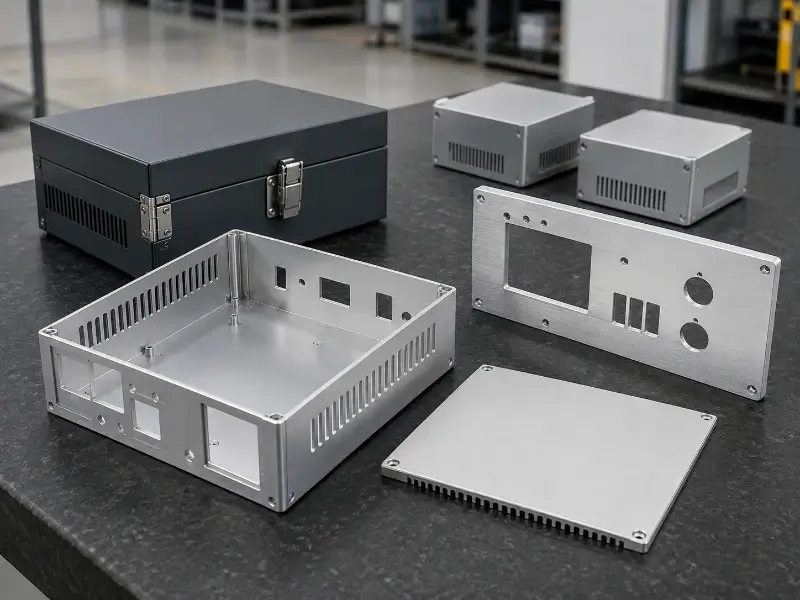
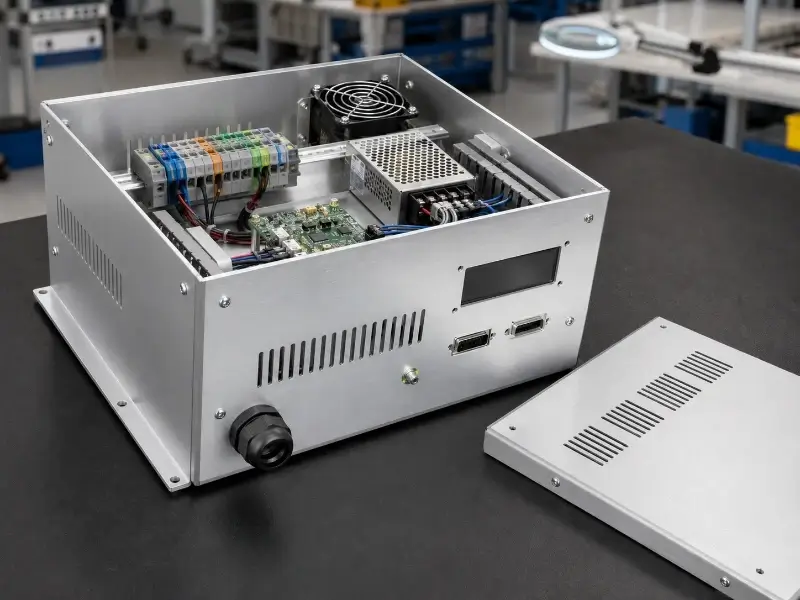
Un boîtier doit pouvoir accueillir les composants, connecteurs, câbles, écrans, ventilateurs, commutateurs et éléments de fixation qu’il contient. Il peut également devoir assurer le refroidissement, la mise à la terre, l’accès pour l’entretien, l’étanchéité et l’esthétique.
Le choix du procédé de fabrication approprié dépend de la géométrie du boîtier, de la quantité, de la résistance, des tolérances et de l'aspect.
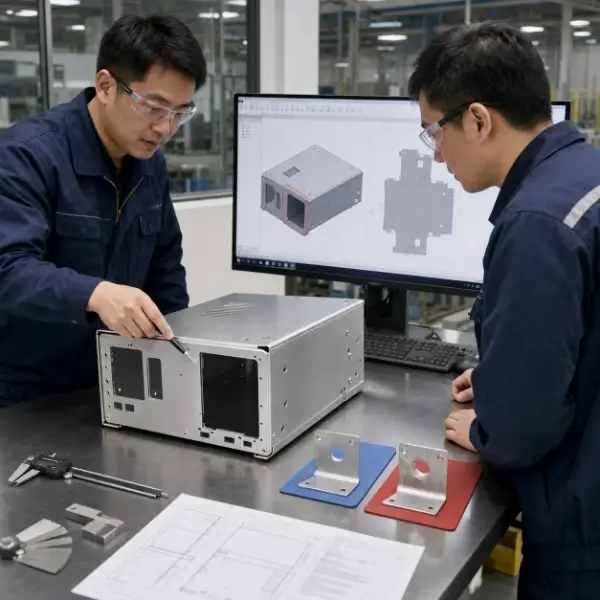
Un trou placé trop près d'un coude peut provoquer une déformation. Une bride trop courte risque de ne pas s'adapter à l'outil de cintrage.
Une longue soudure peut fausser la planéité d'un panneau. Ces problèmes sont plus faciles à corriger en CAO qu'une fois la production lancée.
Nous clarifions les risques liés à la production avant d'établir un devis ou de lancer la fabrication. Aucune modification des plans n'est apportée sans autorisation préalable.
Les performances en matière d'étanchéité (IP), de conformité aux normes NEMA et de protection contre les interférences électromagnétiques (EMI) dépendent de la conception globale du boîtier, de son assemblage, de ses joints d'étanchéité, de ses raccords, de ses revêtements et de sa validation.
L'alliage influe sur le formage, l'usinage, le soudage, la résistance mécanique et le comportement face à la corrosion. La finition influe sur l'aspect, le contact électrique, l'ajustement du filetage, la résistance à l'usure et les surfaces d'étanchéité.
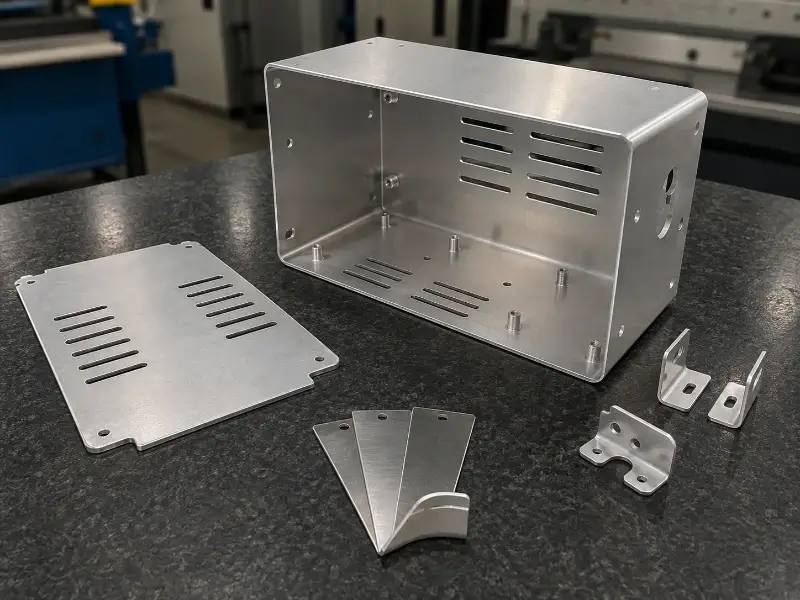
C'est un choix courant pour les boîtiers pliés, les couvercles, les supports et les boîtiers soudés, car il offre une bonne formabilité et une bonne résistance à la corrosion.
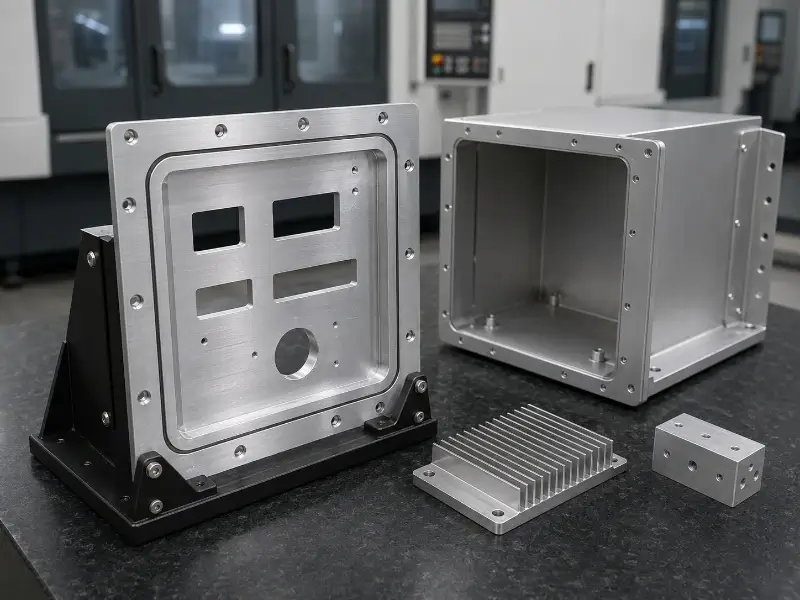
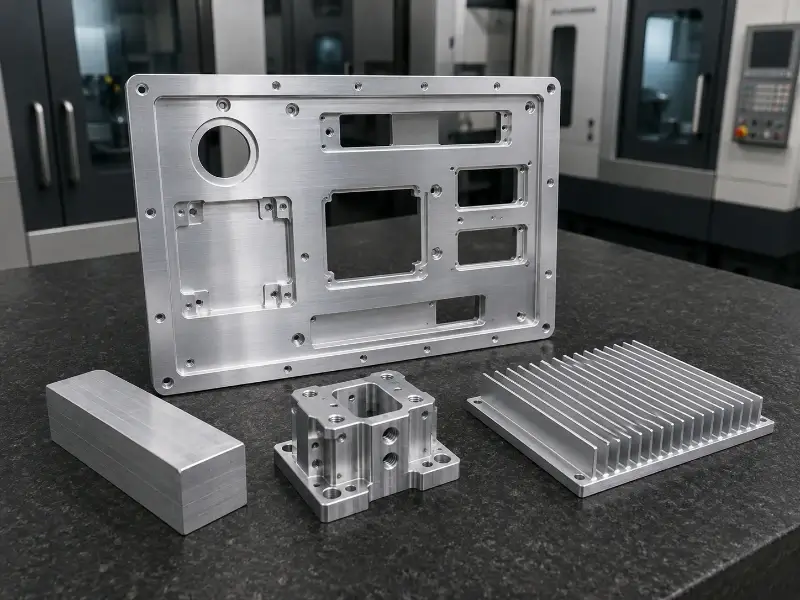
Un choix courant pour les panneaux usinés et les éléments structurels. La géométrie de trempe et de pliage doit être vérifiée lorsqu'un formage est nécessaire.
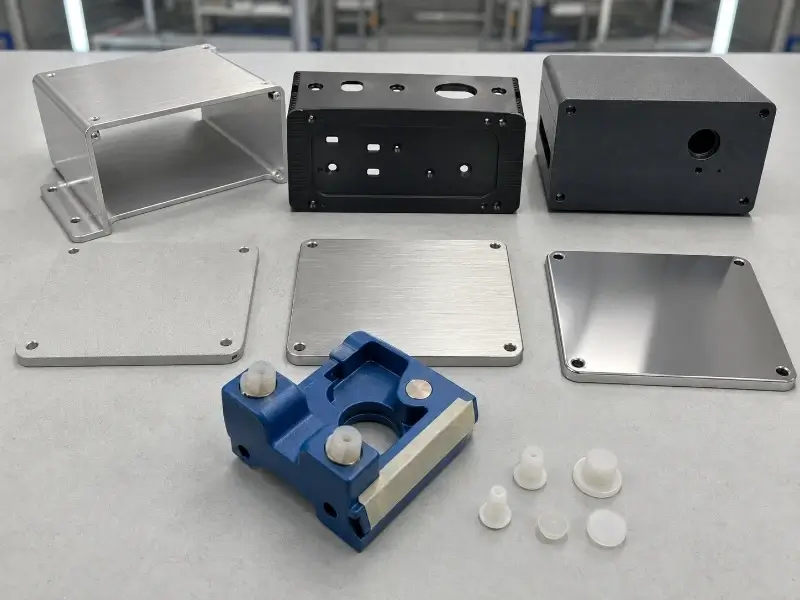
Optez pour l'anodisation, le thermolaquage, la peinture, le grenaillage, le brossage, le polissage ou la finition brute d'usine, selon les besoins de votre projet.
Masquez les points de mise à la terre, les filetages, les éléments emboîtés, les contacts électriques et les surfaces de joint lorsque cela est nécessaire.
Définissez la couleur, la texture, la brillance, le sens du grain, les surfaces esthétiques et les zones à masquer sur le dessin.
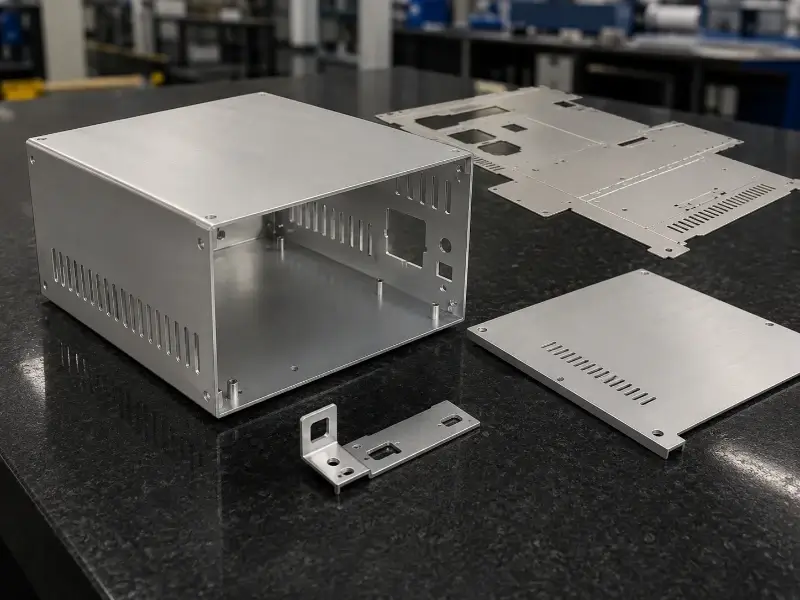
Un projet de clôture peut nécessiter découpe au laser, la flexion, soudage, usinage, insertion de pièces métalliques, ébavurage, finition, l'assemblage et le conditionnement.
Le soudage peut altérer la planéité. La finition peut modifier la taille des trous ou recouvrir les filets. Certaines pièces de fixation doivent être installées avant l'application du revêtement, tandis que d'autres doivent l'être après.
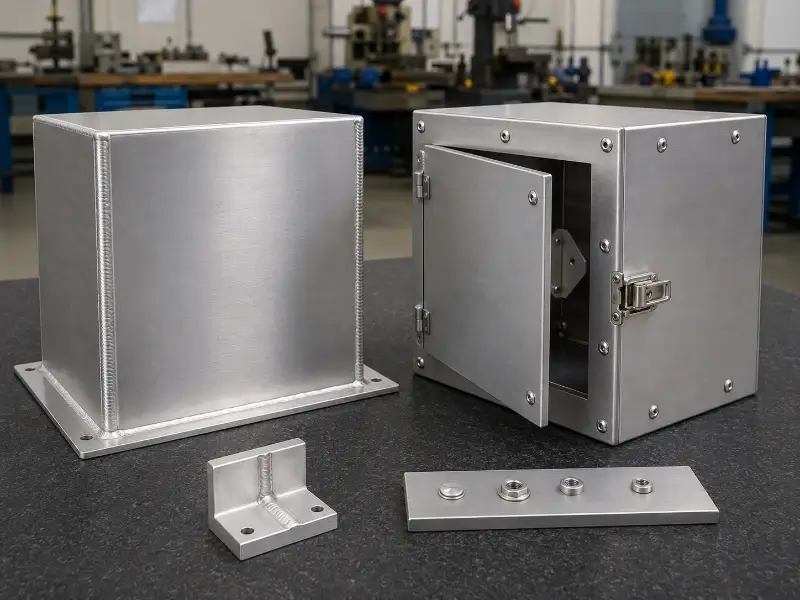
Nous pouvons installer des montants, des écrous, des entretoises, des charnières, des loquets, des poignées, des panneaux et des supports selon vos spécifications. L'emballage peut être conçu en tenant compte de l'aspect esthétique des surfaces et des conditions de transport à l'exportation.
Un projet coordonné permet de réduire les changements de prestataires et facilite la gestion de l'ajustement, des modifications et de la protection des surfaces.
Le plan approuvé, le cahier des charges de finition et le premier exemplaire constituent la référence pour la production en série.
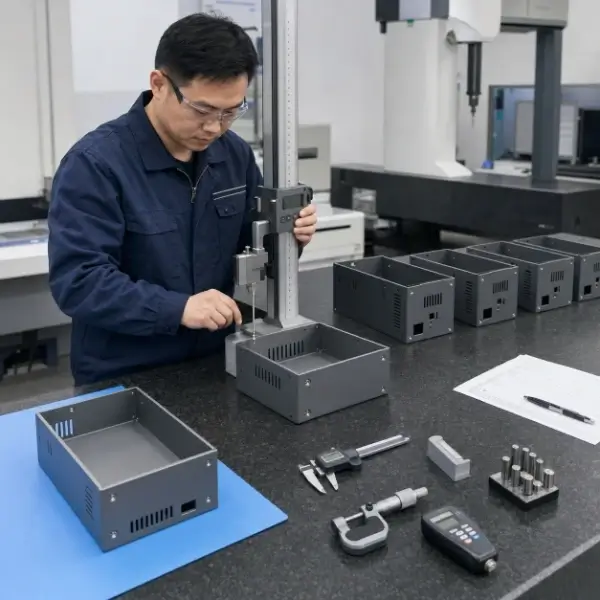
Vérifiez les cotes critiques, l'emplacement des trous, la géométrie des pliages, l'ajustement des panneaux, la position des éléments de fixation et les interfaces d'assemblage avant de lancer la production en série.
Vérifiez la couverture du revêtement, la couleur, la texture, les filetages protégés, les zones de mise à la terre, l'emplacement des ferrures, l'ajustement des panneaux, le fonctionnement des charnières et celui des loquets.
Les commandes futures doivent respecter les exigences approuvées en matière de révision et d’acceptation des plans. Vérifiez toute modification susceptible d’avoir une incidence sur l’ajustement, le fonctionnement, l’aspect ou le coût.
Les certificats de conformité des matériaux et les procès-verbaux d'inspection peuvent être fournis s'ils ont été spécifiés lors de l'établissement du devis.

 French
 English
 Spanish
 German
 Russian
 Italian