
 Italian
 English
 Spanish
 German
 Russian
 French

La tolleranza di accoppiamento a pressione è la variazione dimensionale ammissibile tra un albero leggermente sovradimensionato e un foro sottodimensionato. Controllando questo specifico intervallo di interferenza, gli ingegneri garantiscono che le parti accoppiate generino una pressione di contatto elastica sufficiente a mantenerle saldamente unite senza ricorrere a elementi di fissaggio meccanici.
Tuttavia, specificare questa tolleranza è un delicato equilibrio che comporta rischi elevati. Se l’interferenza è troppo ridotta, il giunto slitterà sotto carico; se è troppo ampia, il processo di pressatura può causare la frattura dei componenti. Un accoppiamento calcolato in modo errato non solo causa guasti durante l’uso, ma comporta anche lo scarto di pezzi e l’inceppamento delle presse idrauliche in officina, facendo lievitare i costi di produzione nascosti.
Questo articolo spiega come andare oltre le tabelle ISO di base. Analizzeremo in dettaglio come calcolare i campi di interferenza effettivi, come tenere conto di variabili reali quali la finitura superficiale e la temperatura di esercizio, e come verificare i vostri assemblaggi per garantire un processo di produzione coerente.
Punti chiave
- Meccanismo: Gli accoppiamenti a pressione si basano sulla deformazione controllata del materiale (interferenza) per generare attrito.
- Variabili di progettazione: La tolleranza corretta dipende in larga misura dalla rigidità del materiale, dallo spessore delle pareti e dalla dilatazione termica.
- La realtà della produzione: Le tabelle standard ISO forniscono solo limiti nominali; non tengono conto della rugosità superficiale (Ra) né dello spessore dei rivestimenti, fattori che spesso compromettono l’accoppiamento durante l’assemblaggio.
Comprendere le tolleranze dei collegamenti a pressione e le tabelle ISO
Per specificare correttamente un accoppiamento a pressione, è necessario comprendere in che modo i rapporti di accoppiamento, i codici di tolleranza alfanumerici e le tabelle standard si traducano in dimensioni fisiche in officina.
Tipi di vestibilità
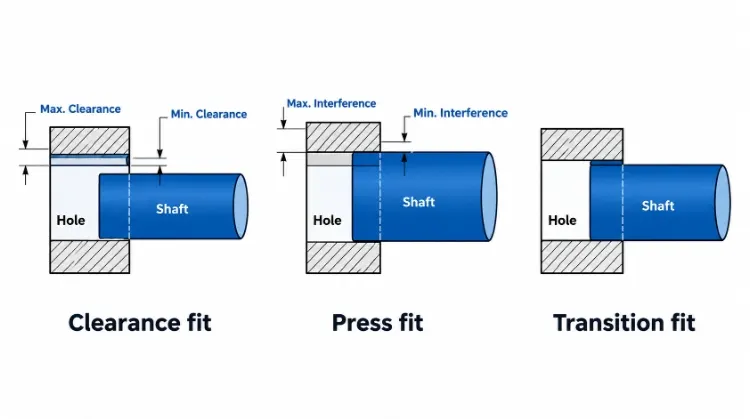
Gli accoppiamenti meccanici vengono generalmente classificati in tre tipologie in base al gioco o all’interferenza che ne deriva tra le parti accoppiate.
| Tipo di vestibilità | Descrizione | Condizione risultante |
| Vestibilità comoda | L'albero ha sempre un diametro inferiore a quello del foro. | Le parti scorrono o ruotano liberamente. |
| Vestibilità Transition | Le zone di tolleranza si sovrappongono. | Potrebbe verificarsi un leggero gioco o una leggera interferenza. |
| Accoppiamento a interferenza (a pressione) | L'albero è sempre più grande del foro. | Per il montaggio è necessaria l'applicazione di una forza o l'espansione termica. |
In un accoppiamento con interferenza, la dimensione esterna del componente maschio (albero) viene deliberatamente lavorata in modo da risultare maggiore della dimensione interna del componente femmina (foro). Quando vengono accoppiati a forza, entrambi i componenti subiscono una leggera deformazione elastica. L’albero si comprime e il foro si espande. La naturale resistenza del materiale a tale deformazione crea una pressione di contatto, generando l’attrito necessario a tenere unite le parti. In questa guida, tale sovrapposizione dimensionale viene indicata come interferenza diametrale.
Intervalli di tolleranza
Una designazione di tolleranza standard (come ad esempio H7/p6) è composta da tre elementi principali:
- Dimensione di base (nominale): Il diametro nominale per entrambi i componenti (ad esempio, 30 mm).
- Posizione sulla tolleranza: Indicata da una lettera, definisce la posizione della zona di tolleranza rispetto alla dimensione di base. Le lettere maiuscole (ad es. H) si riferiscono al foro; le lettere minuscole (ad es. p) si riferiscono all’albero.
- Tolleranza (classe IT): Indicato da un numero (ad esempio, 7 o 6), che rappresenta la variazione di dimensione ammessa.
La maggior parte delle officine meccaniche preferisce il sistema a base di fori (utilizzando una tolleranza “H” per il foro). In questo sistema, il diametro minimo ammissibile del foro corrisponde esattamente alla dimensione di base. Poiché i fori interni di precisione vengono tipicamente rifiniti utilizzando utensili di dimensioni fisse come alesatori o brocce, è generalmente più conveniente standardizzare la dimensione del foro e ottenere l’interferenza richiesta regolando il diametro esterno dell’albero su un tornio CNC.
Nota importante sulle tolleranze più strette: Restringere un intervallo di tolleranza (ad esempio, passando da un grado IT7 a un grado IT5) riduce la varianza dimensionale all’interno di un lotto, ma ciò non comporta automaticamente un aumento del livello di interferenza o della forza di giunzione. Inoltre, la riduzione delle tolleranze comporta un aumento esponenziale dei costi di lavorazione, poiché spesso costringe il fornitore a passare dalla tornitura CNC standard a operazioni secondarie quali la rettifica cilindrica o la levigatura.
Tabelle delle taglie ISO Fit
La norma ISO 286 fornisce tabelle standardizzate che definiscono le deviazioni superiori e inferiori per varie combinazioni di accoppiamenti. Di seguito è riportato un riferimento semplificato per i comuni accoppiamenti con interferenza basati sul foro.
Dimensioni standard (ISO 286 – in base al foro)(Gli scostamenti sono indicati in micrometri, µm. 1 µm = 0,001 mm)
| Intervallo di dimensioni di base (mm) | Buca H7 (superiore/inferiore) | Albero p6 (superiore/inferiore) | Albero s6 (superiore/inferiore) |
| Da 10 a 18 | +18 / 0 | +29 / +18 | +39 / +28 |
| Tra i 18 e i 30 anni | +21 / 0 | +35 / +22 | +48 / +35 |
| Da oltre 30 a 50 | +25 / 0 | +42 / +26 | +59 / +43 |
Nell'applicare queste tabelle, prestare particolare attenzione ai limiti dimensionali. Ad esempio, un albero da 30,00 mm rientra nella categoria “da 18 a 30”, mentre un albero da 30,01 mm rientra nella categoria “da 30 a 50”.
In questa sede abbiamo deliberatamente deciso di non indicare una soluzione universale “ottimale”. La scelta di una classe di tolleranza specifica senza valutare il materiale di base e la geometria strutturale comporta spesso il cedimento del giunto.
Calcolo dell'interferenza minima e massima nell'accoppiamento a pressione
L'utilizzo delle tabelle ISO fornisce solo i limiti dimensionali dei singoli componenti. Per garantire il corretto e sicuro funzionamento dell'accoppiamento, è necessario valutare gli scenari più sfavorevoli per la coppia assemblata.
Interferenza minima
L'interferenza minima si verifica quando l'albero più piccolo consentito viene accoppiato al foro più grande consentito.
Formula: Interferenza minima = Diametro minimo dell'albero – Diametro massimo del foro
Questa condizione rappresenta la tenuta minima che il giunto è in grado di garantire. Se questo valore è troppo basso, il giunto potrebbe subire micro-slittamenti (usura da sfregamento) sotto carichi dinamici o ciclici, portando infine a una completa perdita della forza di tenuta. Se il calcolo restituisce zero o un numero negativo, il progetto è passato a uno stato di gioco ed è necessario verificare se questa combinazione soddisfa ancora i requisiti funzionali.
Interferenza massima
L'interferenza massima si verifica quando l'albero di dimensioni massime consentite viene accoppiato al foro di dimensioni minime consentite.
Formula: Interferenza massima = Diametro massimo dell'albero – Diametro minimo del foro
Questa condizione determina la pressione di contatto massima. È proprio questa a stabilire se sia sufficiente una pressa a mandrino standard o se sia invece necessaria una pressa idraulica per carichi pesanti. Ancora più importante, l’interferenza massima genera la sollecitazione di trazione più elevata (sollecitazione circonferenziale) nel componente femmina. Se tale sollecitazione supera il limite di snervamento del materiale, causerà la deformazione permanente dei mozzi a pareti sottili o la loro frattura fragile.
Entrambi gli estremi devono essere calcolati e verificati congiuntamente; basarsi sui valori nominali o medi di interferenza non è sufficiente per garantire una produzione stabile.
Esempio risolto
Per illustrare il calcolo, si consideri un gruppo albero-mozzo personalizzato con i seguenti limiti dimensionali specificati:
| Parametro | Intervallo di dimensioni o risultato |
| Limiti del diametro dei fori | 20.000 – 20.015 mm |
| Limiti del diametro dell'albero | 20,025 – 20,035 mm |
| Interferenza minima | 0,010 mm |
| Interferenza massima | 0,035 mm |
(Nota: queste dimensioni sono utilizzate esclusivamente a scopo illustrativo e non corrispondono direttamente a una specifica classe di tolleranza ISO.)
Calcolare che l'interferenza rientri rigorosamente tra 0,010 mm e 0,035 mm è solo il primo passo nella convalida del progetto. Per determinare se tale intervallo sia adeguato alla vostra applicazione specifica, è necessario valutare le seguenti variabili nella fase successiva della progettazione:
- Proprietà dei materiali (rigidità e limite di snervamento)
- Diametro esterno del mozzo e diametro interno dell'albero (spessore della parete)
- Lunghezza effettiva dell'innesto
- Carichi assiali o coppie applicati
- Intervallo di temperatura di funzionamento
- Finitura superficiale e rivestimenti richiesti
Selezionare “Interferenza” per carichi, materiali e temperatura
Il calcolo dei limiti dimensionali rappresenta solo il punto di partenza. Per stabilire se l’intervallo di interferenza calcolato sarà effettivamente valido sul campo, è necessario valutare le variabili fisiche dell’ambiente operativo.
Carichi e lunghezza
Un accoppiamento a pressione si basa sulla pressione di contatto e sull’attrito superficiale per resistere a due tipi principali di carichi: le forze assiali di espulsione e la coppia di rotazione.
La capacità di tenuta dipende dal diametro nominale, dalla lunghezza effettiva di innesto, dal coefficiente di attrito e dalla pressione di contatto che ne deriva. Sebbene le equazioni semplificate relative ai cilindri spessi consentano di stimare la coppia di slittamento o la forza di espulsione teoriche, esse presuppongono una distribuzione uniforme della pressione e condizioni di attrito ideali e prive di impurità, che nella realtà si verificano raramente.
È un errore comune valutare la resistenza di un accoppiamento a pressione in base alla forza necessaria per montarlo. La forza di pressatura applicata in officina non è direttamente correlata alla tenuta a lungo termine. L’attrito di montaggio è altamente variabile a causa della lubrificazione transitoria o del grippaggio superficiale, il che significa che un giunto che risulta “rigido” durante la pressatura potrebbe comunque slittare durante l’uso.
Materiali e geometria
La rigidità (modulo di Young) e il limite di snervamento dei materiali scelti determinano il grado di interferenza che risulta sicuro ed efficace. Un albero in acciaio inserito a pressione in un mozzo in acciaio genera un’elevata pressione di contatto con un’interferenza relativamente ridotta. Tuttavia, applicando lo stesso identico intervallo di interferenza a un albero in acciaio inserito in un mozzo in alluminio, si otterrà una pressione di contatto molto inferiore a causa del modulo di Young più basso dell’alluminio.
Anche la geometria dei componenti riveste un ruolo altrettanto fondamentale. Se un albero pieno viene inserito a pressione in un alloggiamento a pareti sottili, quest’ultimo si allungherà e cederà, anziché generare una pressione di contatto elastica. Se invece l’albero è cavo, si comprimerà verso l’interno.
Regola empirica per la geometria del mozzo: Per gli accoppiamenti acciaio su acciaio, il diametro esterno del mozzo dovrebbe in genere essere pari ad almeno 1,5–2,0 volte il diametro dell’albero. Se il diametro è inferiore, si rischia una deformazione permanente verso l’esterno.
Tornando al nostro esempio precedente (interferenza da 0,010 a 0,035 mm): questo intervallo potrebbe essere perfetto per un albero in acciaio massiccio inserito in un mozzo in acciaio di spessore elevato, ma potrebbe causare la rottura di un alloggiamento in ghisa a pareti sottili al limite massimo, oppure lo slittamento in un alloggiamento in alluminio al limite minimo. Le formule analitiche standard funzionano bene per cilindri semplici e a pareti spesse. Geometrie complesse — come alloggiamenti asimmetrici o mozzi con fori trasversali — richiedono solitamente l’analisi agli elementi finiti (FEA) o la realizzazione di prototipi per prove fisiche.
Temperatura e manutenzione
Le differenze di dilatazione termica alterano drasticamente le prestazioni dell’accoppiamento a pressione. Se un albero in acciaio viene inserito a pressione in un alloggiamento in alluminio, l’assieme perderà l’interferenza a temperature elevate poiché l’alluminio si espande a un ritmo maggiore rispetto all’acciaio. Alle temperature massime di esercizio, la pressione di contatto potrebbe azzerarsi, causando il cedimento del giunto. Al contrario, a temperature sotto lo zero, l’alluminio si contrarrà più rapidamente dell’acciaio, superando potenzialmente i limiti di sollecitazione circonferenziale e provocando la rottura dell’alloggiamento.
Nelle applicazioni dinamiche, i carichi ciclici e le vibrazioni possono indurre micromovimenti tra le superfici di accoppiamento. Nel tempo, ciò porta a un’usura da sfregamento, causando un graduale allentamento del giunto anche se questo supera i calcoli iniziali relativi al carico statico.
Nota per applicazioni speciali: Le regole standard relative alle interferenze qui illustrate si applicano ai giunti strutturali solidi. Esse non applicare ai cuscinetti a rotolamento sottoposti a pressione (in cui un’eccessiva interferenza deforma le piste di rotolamento) o ai componenti in plastica (soggetti a scorrimento e rilassamento delle sollecitazioni). Utilizzare sempre le tabelle di tolleranza fornite dal produttore per i cuscinetti e le linee guida tecniche specifiche per i polimeri nel caso delle materie plastiche.
Specificare le caratteristiche dell'accoppiamento a pressione per garantire l'uniformità della produzione
Un progetto valido dal punto di vista funzionale è comunque destinato a fallire se non può essere prodotto e assemblato in modo coerente. È necessario tradurre i requisiti tecnici in indicazioni chiari e inequivocabili riportate sui disegni, che i fornitori possano utilizzare per elaborare preventivi accurati e effettuare ispezioni precise.
Geometria di ingresso
Un accoppiamento a pressione senza elementi di allineamento è un'operazione ad alto rischio. Se i componenti presentano un leggero disallineamento all'inizio della corsa di pressatura, il bordo duro dell'albero causerà il distacco di materiale dalla parete del foro, compromettendo l'interferenza prevista.
Per evitare ciò, l’albero deve presentare uno smusso di ingresso (in genere da 10° a 15°) o una leggera conicità, mentre il foro deve avere uno smusso di ingresso corrispondente. Se l’albero deve appoggiarsi a filo contro una spalla, è necessaria una scanalatura di scarico (sottotaglio) all’angolo per accogliere il raggio dell’utensile di lavorazione.
Nel calcolare la forza di tenuta del giunto, è necessario sottrarre la lunghezza di tali smussature e scanalature dalla profondità totale di inserimento per ottenere il valore effettivo lunghezza effettiva dell'innesto.
Superfici e rivestimenti
La rugosità superficiale (Ra) influisce direttamente sull’interferenza effettiva dopo l’assemblaggio. Durante l'operazione di pressatura, le creste microscopiche di una superficie ruvida vengono appiattite e asportate. Se si specifica una finitura eccessivamente ruvida (ad es. Ra 3,2 µm), l'interferenza effettiva dopo la pressatura risulterà notevolmente inferiore rispetto al calcolo teorico riportato sul disegno.
Tuttavia, specificare in modo universale un finitura a specchio (ad es., Ra 0,4 µm) per tutti gli accoppiamenti a pressione comporterà un aumento inutile dei costi di lavorazione CNC. È necessario adeguare la rugosità superficiale all’entità dell’interferenza; un’interferenza di 0,010 mm richiede una finitura più fine rispetto a un’interferenza di 0,050 mm per garantire risultati prevedibili.
Consiglio degli esperti TZR sui trattamenti superficiali: Se i componenti richiedono trattamenti superficiali, il disegno deve indicare esplicitamente se le quote di accoppiamento sono applicabili prima o dopo il rivestimento. Ad esempio, anodizzazione dura può aggiungere fino a 0,025 mm allo spessore di una superficie. Se non se ne tiene conto nelle dimensioni pre-placcatura, questo rivestimento trasformerà immediatamente un accoppiamento a pressione standard in una condizione di forte interferenza eccessiva, causando l’abrasione o la rottura dei componenti durante l’assemblaggio. Se mantenere tolleranze strette dopo la placcatura risulta troppo difficile, specificare chiaramente i requisiti di mascheratura.
Disegni e costi
Il modo in cui si definiscono le tolleranze incide notevolmente sul prezzo preventivato. Poiché è molto più facile misurare e regolare un diametro esterno su un tornio CNC piuttosto che mantenere un foro interno con tolleranze strette, è generalmente più conveniente allargare la tolleranza del foro e restringere quella dell’albero, a condizione che i limiti finali di interferenza rimangano gli stessi.
Prima di optare per un accoppiamento a pressione con tolleranza stretta, valutate se il costo di produzione giustifichi tale metodo. Di seguito è riportato un confronto tra le alternative:
| Metodo di connessione | Costo/Impatto sulla produzione | Contesto dell'applicazione |
| Accoppiamento a pressione ad alta precisione | Elevata (richiede una tornitura CNC di precisione e spesso una levigatura/rettifica interna) | Ideale per assemblaggi permanenti, coppie elevate senza gioco o ambienti puliti. |
| Adattamento di transizione + Composto di fissaggio | Media (tolleranze di lavorazione più ampie, aumenta il tempo di indurimento dell'adesivo) | Spesso utilizzato come alternativa economica agli accoppiamenti a pressione pesanti. Richiede superfici pulite e prive di olio (ad es. Loctite). |
| Montaggio con gioco + scanalatura/vite di fissaggio | Media (richiede una seconda fresatura o brocciatura) | Da utilizzare quando è necessario smontare frequentemente il componente per la manutenzione o in presenza di coppie molto elevate. |
Lista di controllo per le richieste di preventivo ai fornitori Per ottenere un preventivo accurato ed evitare controversie relative alla produzione, la documentazione relativa alla richiesta di preventivo per i componenti a inserimento a pressione dovrebbe includere:
- Disegni corrispondenti che riportano i limiti di tolleranza (non solo le dimensioni nominali).
- Note esplicite che indicano se le quote si riferiscono a prima o dopo i trattamenti superficiali.
- Rugosità superficiale definita (Ra) per le aree di accoppiamento.
- Specifiche relative ai materiali, comprese la durezza richiesta o il trattamento termico.
- Tolleranze geometriche (GD&T): Requisiti di concentricità o deviazione (il processo di stampaggio comporta lievi disallineamenti che devono essere controllati qualora l'unità assemblata sia un componente rotante).
- Una chiara indicazione in merito alla responsabilità del montaggio (a prescindere dal fatto che l’officina meccanica spedisca i componenti sfusi o proceda al montaggio in sede).
Assemblaggio dei componenti di controllo e verifica delle prestazioni dell'accoppiamento a pressione
Una tolleranza calcolata alla perfezione su un disegno è inutile se il processo di assemblaggio non è controllato o se il giunto finale si rompe una volta installato. Questa fase finale garantisce che i componenti fisici corrispondano effettivamente alle specifiche tecniche senza subire danni durante il processo.
Metodi di assemblaggio
I due metodi principali per realizzare un accoppiamento con interferenza sono la pressatura meccanica diretta e il montaggio termico (accoppiamento a calettamento).
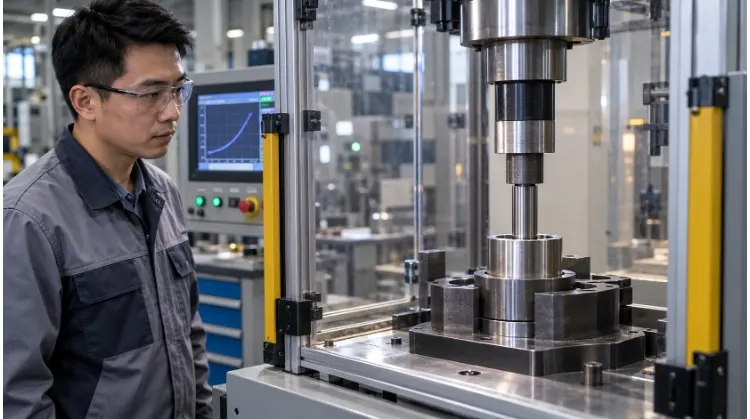
Stampaggio diretto (utilizzando un mandrino o una pressa idraulica) è il metodo più diffuso ed economico. Tuttavia, richiede un allineamento preciso, un sistema di fissaggio rigido per sostenere i componenti e una velocità controllata dello stantuffo. Inoltre, in genere richiede l'uso di lubrificanti per pressioni estreme (EP) per impedire che le superfici metalliche si grippino o si saldino a freddo durante lo scorrimento reciproco.
Gruppo termico consiste nel riscaldare il mozzo (per farlo espandere) e/o nel raffreddare l’albero (per farlo contrarre), consentendo alle parti di scorrere l’una sull’altra senza alcun attrito. Questo è il metodo preferito per accoppiamenti con forte interferenza o componenti delicati in cui le forze di scorrimento potrebbero causare danni. Tuttavia, comporta rigidi vincoli di processo: non si deve riscaldare il metallo oltre la sua temperatura di tempra (il che ne comprometterebbe la durezza ottenuta con il trattamento termico), e gli operatori dispongono di un lasso di tempo molto ristretto per posizionare il componente prima che le temperature si uniformino e il giunto si blocchi definitivamente.
Indipendentemente dal metodo utilizzato, la tecnica di assemblaggio cambia solo come I componenti si incastrano tra loro; l’integrità finale del giunto richiede comunque una rigorosa verifica dimensionale.
Piano di ispezione
Il controllo qualità degli accoppiamenti a pressione si svolge in due fasi distinte: prima e dopo l’assemblaggio.
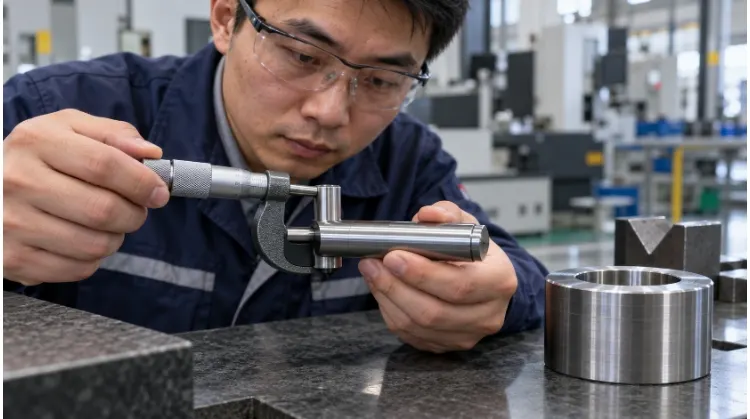
Pre-montaggio: I controlli dimensionali devono essere effettuati in un ambiente a temperatura controllata. Un pezzo in acciaio misurato in un’officina calda presenterà valori diversi rispetto a uno misurato in un laboratorio di metrologia fresco. Gli ispettori devono effettuare misurazioni in più punti lungo l’asse per verificare la presenza di conicità o ovalità.
La “regola del 10” in metrologia: Le tolleranze degli accoppiamenti a pressione spesso sono dell’ordine di pochi micron. Lo standard industriale prevede la “Regola del 10”: le apparecchiature di misura devono avere una risoluzione 10 volte superiore alla banda di tolleranza. Un calibro standard è praticamente inutile in questo caso; sono indispensabili micrometri per fori e macchine di misura a coordinate (CMM).
Dopo l'Assemblea: L’interferenza crea una sollecitazione interna che altera la geometria dell’unità assemblata. Se si inserisce a pressione un cuscinetto in un alloggiamento a pareti sottili, l’alloggiamento si gonfierà verso l’esterno. Se si inserisce a pressione un albero pieno in un manicotto cavo, il foro interno del manicotto si restringerà. L’ispezione post-montaggio deve verificare le dimensioni funzionali critiche, quali il foro interno finale delle boccole, la deformazione esterna del mozzo e l’eccentricità (concentricità) dei gruppi rotanti.
Test delle prestazioni
Per verificare che il gruppo sia in grado di resistere alle condizioni di utilizzo sul campo, i produttori ricorrono a specifici test prestazionali:
- Monitoraggio forza-spostamento: Le moderne presse idrauliche sono in grado di tracciare l'andamento della forza richiesta in funzione della distanza di inserimento. Un improvviso picco di forza indica la presenza di una bava o di un disallineamento, mentre un calo di forza indica che l'albero è di dimensioni inferiori a quelle previste.
- Prove di espulsione / estrazione: Applicare una forza assiale fino al cedimento del giunto per verificarne la capacità statica massima di tenuta.
- Prove di coppia di slittamento: Applicare una forza di rotazione per verificare che il giunto sia in grado di trasmettere la coppia richiesta senza slittamenti.
In genere, durante l’ispezione del primo articolo (FAI) vengono eseguite prove distruttive (di estrazione/coppia) per stabilire un valore di riferimento. Per la produzione in serie, il monitoraggio della forza di pressatura funge da efficace controllo di qualità non distruttivo. Per le applicazioni critiche, gli assemblaggi prototipali dovrebbero inoltre essere sottoposti a prove di cicli termici o di fatica per verificarne l’affidabilità a lungo termine in presenza di carichi ciclici.
Guida alla risoluzione dei problemi relativi al montaggio a pressione
| Problema / Sintomo | Cosa controllare per primo | Valutazione tecnica |
| Forza di pressione anomala | Dimensioni, bave, allineamento, finitura superficiale. | L'interferenza supera il limite massimo o si tratta di un'usura da sfregamento? |
| Giunto, rotazione rigida o eccentricità elevata dopo il montaggio | Deformazione del mozzo, dimensioni dei fori adiacenti, supporto del dispositivo di fissaggio. | La sollecitazione di pressatura ha deformato il componente e ne ha compromesso il funzionamento? |
| Il giunto scivola o si allenta sotto carico | Dimensioni effettive dei pezzi lavorati, temperatura di esercizio, carichi applicati. | La pressione di contatto minima è sufficiente per soddisfare i requisiti sul campo? |
| Si nota la presenza di polvere rossa (ossido di ferro) o di usura da sfregamento | Carichi ciclici, condizioni dell'area di contatto. | Il micro-slittamento è causato dalle vibrazioni o da un’interferenza insufficiente? |
| Assemblaggio non uniforme all’interno di un lotto | Variazioni di lavorazione, spessore del rivestimento superficiale, registrazioni della pressa. | Quale dei processi precedenti è soggetto a fluttuazioni? (ad esempio, variazioni nell'usura degli utensili CNC o spessore irregolare del rivestimento) |
Richiedi una revisione di produzione per i tuoi componenti con accoppiamento a pressione
Le tolleranze ristrette fanno aumentare i costi di produzione. Non spendere per una rettifica di precisione IT5 se un accoppiamento tornito IT7, combinato con un assemblaggio termico, garantisce la stessa tenuta. Prima di finalizzare il tuo prossimo progetto, lascia che il nostro team di ingegneri esamini le tue esigenze per garantire una producibilità ottimale.
Invia i disegni dei componenti abbinati, la scelta dei materiali, i trattamenti superficiali richiesti, i carichi applicati e le temperature di esercizio secondo le specifiche TZR. Esamineremo il progetto per verificarne la fattibilità in termini di tolleranze, consiglieremo il percorso di lavorazione CNC più conveniente dal punto di vista economico e definiremo un piano di ispezione affidabile.