
 Russian
 English
 Spanish
 German
 Italian
 French

Допуск прессовой посадки — это допустимое отклонение в размерах между валом с небольшим перебором и отверстием с небольшим недобором. Регулируя этот конкретный диапазон зазора, инженеры обеспечивают создание достаточного упругого контактного давления между сопрягаемыми деталями, что позволяет им надежно соединяться без использования механических крепежных элементов.
Однако определение этого допуска — это деликатный баланс, от которого зависит многое. Если зазор слишком мал, соединение будет проскальзывать под нагрузкой; если он слишком велик, в процессе прессования детали могут разрушиться. Неправильно рассчитанная посадка не просто приводит к выходу из строя в процессе эксплуатации — она становится причиной брака деталей и заклинивания гидравлических прессов на производстве, что приводит к росту скрытых производственных затрат.
В этой статье рассказывается, как выйти за рамки базовых таблиц ISO. Мы подробно рассмотрим, как рассчитывать реальные диапазоны интерференции, учитывать такие реальные переменные, как качество поверхности и рабочая температура, а также проверять сборки на предмет обеспечения стабильности производства.
Основные выводы
- Механизм: В прессовых соединениях трение возникает за счет контролируемой деформации материала (превышения размеров).
- Параметры проектирования: Правильный допуск в значительной степени зависит от жесткости материала, толщины стенок и теплового расширения.
- Создание реальности: Стандартные таблицы ISO содержат лишь номинальные пределы; в них не учитываются шероховатость поверхности (Ra) и толщина покрытия, которые зачастую приводят к нарушению посадки при сборке.
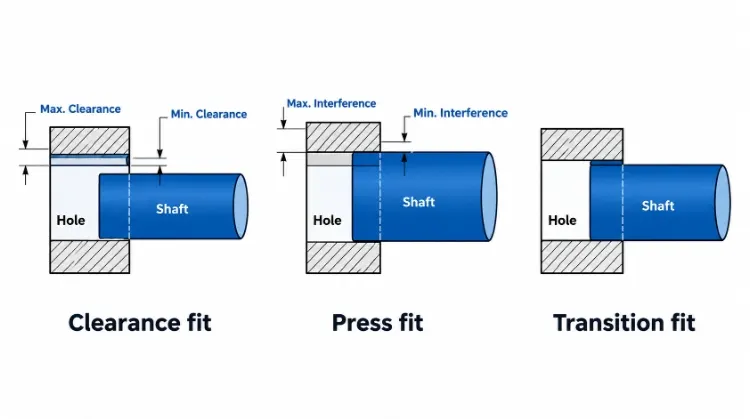
Понимание допусков прессовой посадки и таблиц ISO
Чтобы правильно определить прессовую посадку, необходимо понимать, как соотношения посадки, буквенно-цифровые коды допусков и стандартные таблицы соотносятся с фактическими размерами на производстве.
Типы подгонки
Механические посадки обычно подразделяются на три типа в зависимости от зазора или прессовой посадки, возникающих между сопрягаемыми деталями.
| Тип посадки | Описание | Конечное состояние |
| Свободный крой | Вал всегда меньше по размеру, чем отверстие. | Детали свободно скользят или вращаются. |
| Переходная посадка | Зоны допуска пересекаются. | Это может привести либо к небольшому зазору, либо к небольшому задеванию. |
| Прессовая посадка | Вал всегда имеет больший диаметр, чем отверстие. | Для сборки требуется применение силы или тепловое расширение. |
При прессовой посадке внешний размер мужского элемента (вала) намеренно обрабатывается с превышением над внутренним размером женского элемента (отверстия). При принудительном соединении обе детали подвергаются незначительной упругой деформации. Вал сжимается, а отверстие расширяется. Естественное сопротивление материала этой деформации создаёт усилие контакта, которое генерирует трение, необходимое для удержания деталей вместе. В данном руководстве такое превышение размеров называется диаметральная интерференция.
Диапазоны допуска
Стандартное обозначение допуска (например, H7/p6) состоит из трёх основных элементов:
- Базовый размер (номинальный): Целевой диаметр для обеих деталей (например, 30 мм).
- Позиция в отношении толерантности: Обозначается буквой, определяющей положение зоны допуска относительно базового размера. Заглавные буквы (например, H) относятся к отверстию; строчные буквы (например, p) — к валу.
- Допуск по ширине (класс IT): Обозначается цифрой (например, 7 или 6), отражающей допустимое отклонение по размеру.
Большинство механических цехов отдают предпочтение система на основе дырок (с применением допуска «H» для внутреннего диаметра). В этой системе минимально допустимый диаметр отверстия точно соответствует базовому размеру. Поскольку точная обработка внутренних отверстий обычно выполняется с помощью инструментов фиксированного размера, таких как развертки или протяжки, как правило, более экономично стандартизировать размер отверстия и добиться необходимого зазора путем регулировки наружного диаметра вала на токарном станке с ЧПУ.
Важное примечание относительно более жестких допусков: Сужение диапазона допуска (например, переход с класса IT7 на IT5) снижает разброс размеров в пределах партии, но это не приводит к автоматическому увеличению уровня помех или прочности соединения. Кроме того, ужесточение допусков приводит к экспоненциальному росту затрат на механическую обработку, поскольку зачастую вынуждает поставщика переходить от стандартного токарного станка с ЧПУ к вторичным операциям, таким как цилиндрическое шлифование или хонингование.
Таблицы размеров по стандарту ISO
Стандарт ISO 286 содержит стандартизированные таблицы, в которых определены верхние и нижние пределы отклонений для различных комбинаций посадки. Ниже приведена упрощённая справочная таблица для распространённых прессовых посадок с опорой на отверстие.
Стандартные размеры (ISO 286 — на основе диаметра отверстия)(Отклонения указаны в микрометрах, мкм. 1 мкм = 0,001 мм)
| Основной диапазон размеров (мм) | Скважина H7 (верхняя/нижняя) | Вал p6 (верхний/нижний) | Вал s6 (верхний/нижний) |
| От 10 до 18 | +18 / 0 | +29 / +18 | +39 / +28 |
| От 18 до 30 лет | +21 / 0 | +35 / +22 | +48 / +35 |
| От 30 до 50 | +25 / 0 | +42 / +26 | +59 / +43 |
При использовании этих таблиц следует внимательно следить за границами диапазонов размеров. Например, вал диаметром 30,00 мм относится к категории «от 18 до 30», а вал диаметром 30,01 мм — к категории «от 30 до 50».
Мы сознательно воздерживаемся от рекомендаций по выбору универсального «оптимального» варианта в данном случае. Выбор конкретного класса допуска без оценки характеристик материала и геометрии конструкции зачастую приводит к разрушению соединения.
Расчет минимального и максимального притирочного зазора при прессовой посадке
Использование таблиц ISO позволяет определить лишь пределы размеров отдельных деталей. Чтобы обеспечить правильную и безопасную работу соединения, необходимо проанализировать наихудшие возможные сценарии для собранной пары деталей.
Минимальное вмешательство
Минимальное зазорное взаимодействие возникает, когда вал наименьшего допустимого размера сочетается с отверстием наибольшего допустимого размера.
Формула: Минимальное зазоры = Минимальный диаметр вала – Максимальный диаметр отверстия
Данное условие отражает минимальную удерживающую способность соединения. Если это значение слишком низкое, в соединении может возникнуть микропроскальзывание (износ от трения) под воздействием динамических или циклических нагрузок, что в конечном итоге приведет к полной потере удерживающей способности. Если в результате расчёта получено нулевое или отрицательное число, это означает, что конструкция перешла в состояние зазора, и необходимо проверить, соответствует ли данная комбинация по-прежнему вашим функциональным требованиям.
Максимальные помехи
Максимальное затруднение возникает, когда вал наибольшего допустимого размера соединяется с отверстием наименьшего допустимого размера.
Формула: Максимальное зазоры = максимальный диаметр вала – минимальный диаметр отверстия
Данное условие определяет максимальное давление в точке контакта. От него зависит, достаточно ли стандартного шпиндельного пресса или потребуется гидравлический пресс повышенной мощности. Что ещё более важно, максимальное зацепление создаёт наибольшее растягивающее напряжение (кольцевое напряжение) в принимающей детали. Если это напряжение превысит предел текучести материала, это приведёт к необратимой деформации тонкостенных втулок или к их хрупкому разрушению.
Обе крайние величины необходимо рассчитывать и проверять одновременно; для обеспечения стабильного производства недостаточно полагаться на номинальные или средние значения интерференции.
Пример решения
Для наглядности расчета рассмотрим нестандартный узел вала и втулки со следующими заданными предельными размерами:
| Параметр | Диапазон значений или результат |
| Предельные значения диаметра отверстия | 20,000 – 20,015 мм |
| Предельные значения диаметра вала | 20,025 – 20,035 мм |
| Минимальное вмешательство | 0,010 мм |
| Максимальные помехи | 0,035 мм |
(Примечание: эти размеры приведены исключительно для наглядности математических расчетов и не соответствуют какому-либо конкретному классу допусков по стандарту ISO.)
Расчет того, что зазор будет находиться строго в пределах от 0,010 мм до 0,035 мм, — это лишь первый этап проверки конструкции. Чтобы определить, подходит ли этот диапазон для вашего конкретного применения, на следующем этапе проектирования необходимо оценить следующие переменные:
- Свойства материала (жёсткость и предел текучести)
- Наружный диаметр втулки и внутренний диаметр вала (толщина стенки)
- Эффективная длина зацепления
- Приложенные осевые нагрузки или крутящий момент
- Диапазон рабочих температур
- Качество поверхности и необходимые покрытия
Выберите «Помехи» для нагрузок, материалов и температуры
Расчет предельных размеров — это лишь отправная точка. Чтобы определить, будет ли рассчитанный диапазон интерференции действительно работать в реальных условиях, необходимо проанализировать физические параметры рабочей среды.
Нагрузки и длина
Прессовая посадка опирается на контактное давление и поверхностное трение для восприятия двух основных типов нагрузок: осевых выталкивающих сил и вращающего момента.
Способность удерживать зависит от номинального диаметра, эффективной длины зацепления, коэффициента трения и результирующего давления контакта. Хотя упрощенные уравнения для толстостенных цилиндров позволяют оценить теоретический момент скольжения или силу выталкивания, они предполагают равномерное распределение давления и идеальные условия трения без загрязнений, которые в реальности встречаются крайне редко.
Распространенной ошибкой является оценка прочности прессовой посадки по усилию, необходимому для её сборки. Усилие прессования, прилагаемое в цехе, не имеет прямой зависимости от долговечности соединения. Трение при сборке может значительно варьироваться из-за временной смазки или задира поверхности, а это означает, что соединение, которое кажется «тугим» во время прессования, всё равно может проскальзывать в процессе эксплуатации.
Материалы и геометрия
Жесткость (модуль Юнга) и предел текучести выбранных материалов определяют, насколько большое перекрытие является безопасным и эффективным. Стальной вал, впрессованный в стальную втулку, создает высокое контактное давление при относительно небольшом перекрытии. Однако применение точно такого же диапазона перекрытия к стальному валу в алюминиевой втулке приведет к гораздо более низкому контактному давлению из-за более низкого модуля Юнга у алюминия.
Геометрия деталей играет не менее важную роль. Если цельный вал впрессовывается в тонкостенный корпус, корпус будет растягиваться и деформироваться, а не создавать упругое контактное давление. Если вал полый, он будет сжиматься внутрь.
Практическое правило для геометрии втулки: В случае соединений «сталь-сталь» внешний диаметр втулки, как правило, должен составлять не менее 1,5–2,0 диаметра вала. При меньшем диаметре возникает риск необратимого пластического деформирования втулки в наружную сторону.
Вернёмся к нашему предыдущему примеру (притир от 0,010 до 0,035 мм): этот диапазон может идеально подходить для цельного стального вала в толстостенном стальном втулке, но при максимальном значении он может привести к растрескиванию тонкостенного чугунного корпуса, а при минимальном — к проскальзыванию в алюминиевом корпусе. Стандартные аналитические формулы хорошо подходят для простых толстостенных цилиндров. Сложные геометрические формы — такие как асимметричные корпуса или втулки с поперечными отверстиями — обычно требуют применения метода конечных элементов (МКЭ) или проведения физических испытаний.
Температура и эксплуатация
Различия в тепловом расширении существенно влияют на характеристики прессовой посадки. Если стальной вал впрессован в алюминиевый корпус, при повышенных температурах прессовое соединение теряет зазор, поскольку алюминий расширяется быстрее, чем сталь. При пиковых рабочих температурах давление контакта может упасть до нуля, что приведет к разрушению соединения. И наоборот, при минусовых температурах алюминий сжимается быстрее, чем сталь, что может привести к превышению пределов кольцевого напряжения и растрескиванию корпуса.
В динамических системах циклические нагрузки и вибрации могут вызывать микроперемещения между соприкасающимися поверхностями. Со временем это приводит к износу от трения, в результате чего соединение постепенно ослабевает, даже если оно выдерживает первоначальные расчеты статической нагрузки.
Примечание по специальным случаям применения: Рассматриваемые здесь стандартные правила, касающиеся взаимодействия, применимы к соединениям в монолитных конструкциях. Они не применяются к прессованным подшипникам качения (где чрезмерное прессовое зажатие приводит к деформации дорожек качения) или к пластиковым деталям (подверженным ползучести и релаксации напряжений). Всегда используйте таблицы допусков на подшипники, предоставленные производителем, а также специальные технические рекомендации по работе с полимерами для пластиковых деталей.
Определите характеристики прессовой посадки для обеспечения стабильности производства
Даже функционально продуманная конструкция окажется неудачной, если её невозможно будет стабильно изготавливать и собирать. Вы должны преобразовать свои технические требования в чёткие и однозначные пометки на чертежах, на основании которых поставщики смогут точно рассчитать стоимость и провести контроль качества.
Геометрия входного участка
Прессовая посадка без элементов центрирования представляет собой операцию с высоким уровнем риска. Если в начале хода прессования детали будут даже незначительно смещены относительно друг друга, твёрдый край вала срежет материал со стенки отверстия, что приведёт к утрате расчётного прессового зазора.
Чтобы этого избежать, вал должен иметь входную фаску (обычно от 10° до 15°) или небольшую коничность, а отверстие — соответствующую входную фаску. Если вал должен прилегать к буртику вплотную, в углу необходимо предусмотреть разгрузочную канавку (подрезку) для учета радиуса режущего инструмента.
При расчете удерживающей силы соединения необходимо вычесть длину этих фасок и выемок из общей глубины вставки, чтобы определить фактическую эффективная длина зацепления.
Поверхности и покрытия
Шероховатость поверхности (Ra) напрямую влияет на фактический зазор после сборки. В процессе прессования микроскопические выступы шероховатой поверхности сглаживаются и срезаются. Если указать чрезмерно шероховатую поверхность (например, Ra 3,2 мкм), фактическое зазор после прессования будет заметно меньше, чем теоретическое значение, указанное в чертеже.
Однако универсальное задание зеркальная полировка (например, Ra 0,4 мкм) для всех прессовых соединений приведет к неоправданному увеличению затрат на обработку на станках с ЧПУ. Шероховатость поверхности следует подбирать с учетом величины зазора: для зазора 0,010 мм требуется более тонкая обработка, чем для зазора 0,050 мм, чтобы обеспечить предсказуемость результата.
Совет эксперта TZR по обработке поверхностей: Если для деталей требуется методы обработки поверхностей, на чертеже должно быть явно указано, применимы ли размеры посадки до или после нанесения покрытия. Например, твёрдое анодирование может увеличить толщину поверхности на 0,025 мм. Если это не будет учтено при определении размеров до нанесения покрытия, данное покрытие мгновенно превратит стандартную прессовую посадку в состояние сильного перепрессования, что приведет к задирам или растрескиванию деталей при сборке. Если соблюдение жестких допусков после нанесения покрытия представляет собой слишком большую сложность, необходимо четко указать требования к маскировке.
Чертежи и стоимость
То, как вы распределяете допуски, существенно влияет на стоимость заказа. Поскольку на токарном станке с ЧПУ гораздо проще измерить и отрегулировать наружный диаметр, чем обеспечить жесткий допуск на внутренний диаметр, как правило, экономически выгоднее увеличить допуск на отверстие и уменьшить допуск на вал, при условии, что конечные пределы зазора остаются неизменными.
Прежде чем прибегать к прессовой посадке с узким допуском, следует подумать, оправдывают ли затраты на производство выбор данного метода. Ниже приведено сравнение альтернативных вариантов:
| Способ подключения | Затраты/Влияние на производство | Контекст приложения |
| Высокоточная прессовая посадка | Высокая (требует точного токарного обработки с ЧПУ и зачастую внутреннего хонингования/шлифования) | Идеально подходит для постоянных сборок, обеспечения высокого крутящего момента без люфта или использования в чистых помещениях. |
| Переходная вставка + фиксирующий состав | Средний (более свободные допуски при обработке, увеличивает время отверждения клея) | Часто используется в качестве экономичной альтернативы плотным прессовым посадкам. Требует чистых, несмазанных поверхностей (например, Loctite). |
| Зазорное прилегание + шпоночный паз/стопорный винт | Средняя (требует дополнительного фрезерования или протягивания) | Используется в случаях, когда требуется частая разборка для технического обслуживания, либо при очень высоких нагрузках на крутящий момент. |
Контрольный список для запроса предложений у поставщиков Чтобы получить точный расчет стоимости и избежать споров при производстве, ваш пакет запроса предложений по деталям с прессовой посадкой должен включать:
- Соответствующие чертежи с указанием пределов допуска (а не только номинальных размеров).
- Четкие пояснения, указывающие, применяются ли размеры до или после обработки поверхности.
- Заданная шероховатость поверхности (Ra) для соприкасающихся участков.
- Требования к материалам, включая требуемую твердость или термообработку.
- Геометрические допуски (GD&T): Требования к биению или соосности (в процессе прессования возникают незначительные отклонения в соосности, которые необходимо контролировать, если собираемый узел является вращающимся элементом).
- Четкое указание на ответственность за сборку (независимо от того, отгружает ли механический цех отдельные детали или осуществляет сборку собственными силами).
Сборка узла управления и проверка качества прессовой посадки
Даже идеально рассчитанный допуск на чертеже бесполезен, если процесс сборки не контролируется или если готовое соединение выходит из строя в условиях эксплуатации. Этот заключительный этап гарантирует, что физические компоненты действительно соответствуют проектному замыслу и не будут повреждены в процессе сборки.
Методы сборки
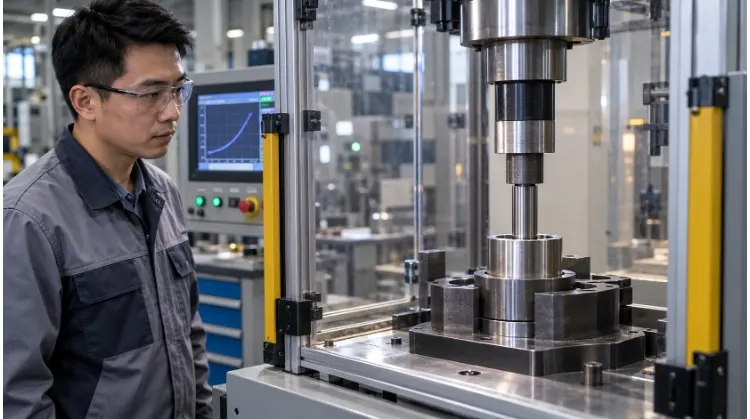
Существует два основных способа установки деталей с прессовой посадкой: прямая механическая прессовка и термическая установка (установка с помощью термического усадки).
Прямой прессование (с использованием шпинделя или гидравлического пресса) является наиболее распространённым и экономически эффективным методом. Однако он требует строгого выравнивания, жёсткого закрепления деталей и контролируемой скорости хода поршня. Кроме того, как правило, для предотвращения задира или холодной сварки металлических поверхностей при их скольжении друг по другу необходимо использовать смазочные материалы для экстремальных нагрузок (EP).
Тепловая сборка заключается в нагреве втулки (для её расширения) и/или охлаждении вала (для его усадки), что позволяет деталям соединиться без трения. Это предпочтительный метод для плотных прессовых соединений или хрупких деталей, в которых силы скольжения могут привести к повреждению. Однако он накладывает строгие технологические ограничения: нельзя нагревать металл выше температуры отпуска (что привело бы к потере его термообработанной твердости), а у операторов есть очень узкое временное окно для установки детали до того, как температуры выровняются и соединение окончательно зафиксируется.
Независимо от используемого метода, технология сборки меняется лишь как Детали соединяются; однако для обеспечения окончательной герметичности соединения по-прежнему требуется тщательная проверка размеров.
План проверок
Контроль качества прессовых соединений осуществляется в два отдельных этапа: до и после сборки.
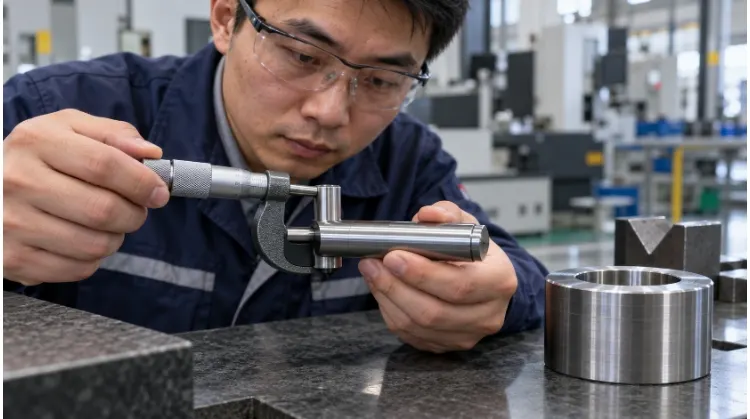
Подготовка к сборке: Проверку размеров необходимо проводить в помещении с контролируемой температурой. Показания измерений стальной детали, выполненных в жарком цехе, будут отличаться от показаний, полученных в прохладной метрологической лаборатории. Контролёры должны производить измерения в нескольких точках вдоль оси для проверки на наличие конусности или овальности.
«Правило 10» в метрологии: Допуски при прессовой посадке зачастую составляют всего несколько микрон. Промышленный стандарт предписывает «правило 10»: разрешение измерительного оборудования должно быть в 10 раз выше, чем диапазон допуска. Стандартный штангенциркуль здесь практически бесполезен; обязательно необходимо использовать микрометры для измерения внутреннего диаметра и координатно-измерительные машины (КИМ).
После собрания: Прессование создает внутреннее напряжение, которое изменяет геометрию готового узла. Если впрессовать подшипник в тонкостенный корпус, корпус выпячивается наружу. Если впрессовать сплошной вал в полый втулок, внутренний диаметр втулки уменьшится. В ходе проверки после сборки необходимо проверить критические функциональные размеры, такие как окончательный внутренний диаметр втулок, деформацию наружной поверхности ступицы и биение (концентричность) вращающихся узлов.
Тесты производительности
Чтобы убедиться в том, что сборка выдержит эксплуатацию в реальных условиях, производители проводят специальные испытания на работоспособность:
- Мониторинг силы и перемещения: Современные гидравлические прессы позволяют отображать график зависимости требуемого усилия от глубины ввода. Резкий скачок усилия свидетельствует о наличии заусенца или несоосности, а падение усилия — о том, что вал имеет меньший размер.
- Испытания на выталкивание / вытягивание: Приложение осевой силы до разрушения соединения с целью проверки его предельной статической несущей способности.
- Испытание на скользящий крутящий момент: Приложение вращающего усилия позволяет убедиться, что соединение способно передавать требуемый крутящий момент без проскальзывания.
Как правило, разрушающие испытания (на вырыв/на кручение) проводятся в ходе первичного приемочного контроля (FAI) для установления базовых показателей. При серийном производстве контроль усилие прессования служит эффективным неразрушающим контролем качества. Для критически важных применений прототипы сборок должны также проходить термоциклические испытания или испытания на усталость для проверки долгосрочной надёжности при циклических нагрузках.
Руководство по устранению неисправностей при прессовой посадке
| Проблема / Симптом | Что следует проверить в первую очередь | Техническая экспертиза |
| Ненормально высокое усилие прижима | Размеры, заусенцы, центрирование, качество поверхности. | Превышает ли уровень помех максимальный предел или имеет место физическое задирание? |
| Заклинивание, сильное вращение или большое биение после сборки | Деформация втулки, размеры смежных отверстий, опора приспособления. | Привело ли прессовое напряжение к деформации детали и повлияло ли это на её работоспособность? |
| Соединение проскальзывает или ослабляется под нагрузкой | Фактические размеры после механической обработки, рабочая температура, прикладываемые нагрузки. | Достаточно ли минимального контактного давления для эксплуатационных требований? |
| Появляется красная пыль (оксид железа) или износ от трения | Циклические нагрузки, условия в зоне контакта. | Происходит ли микропроскальзывание из-за вибрации или недостаточной интерференции? |
| Неоднородность сборки в пределах одной партии | Отклонения при механической обработке, толщина покрытия поверхности, протоколы прессования. | Какой из перечисленных выше процессов подвержен колебаниям? (например, отклонения в износе инструмента ЧПУ или неравномерная толщина покрытия) |
Закажите экспертизу изготовления ваших деталей с прессовой посадкой
Жесткие допуски приводят к увеличению производственных затрат. Не стоит платить за шлифование с точностью IT5, если токарная обработка с допуском IT7 в сочетании с термической сборкой обеспечит такую же силу зажима. Прежде чем утвердить следующий проект, позвольте нашей инженерной команде проанализировать ваши требования, чтобы обеспечить оптимальную технологичность изделия.
Отправьте чертежи парных компонентов, выбор материалов, необходимые виды обработки поверхностей, действующие нагрузки и рабочие температуры в соответствии с требованиями TZR. Мы проанализируем проект на предмет выполнимости допусков, предложим наиболее экономически эффективный маршрут обработки на станках с ЧПУ и разработаем надежный план контроля качества.