
 Spanish
 English
 German
 Russian
 Italian
 French

La tolerancia de ajuste a presión es la variación dimensional admisible entre un eje ligeramente sobredimensionado y un orificio subdimensionado. Al controlar este rango específico de interferencia, los ingenieros se aseguran de que las piezas acopladas generen suficiente presión de contacto elástica para permanecer unidas de forma segura sin necesidad de elementos de fijación mecánicos.
Sin embargo, especificar esta tolerancia es un delicado equilibrio con mucho en juego. Si la interferencia es demasiado pequeña, la unión se deslizará bajo carga; si es demasiado grande, el proceso de prensado puede fracturar los componentes. Un ajuste mal calculado no solo falla durante el uso, sino que provoca que se desechen piezas y que las prensas hidráulicas se atasquen en el taller, lo que aumenta los costes ocultos de fabricación.
En este artículo se explica cómo ir más allá de las tablas ISO básicas. Analizaremos cómo calcular los rangos de interferencia reales, cómo tener en cuenta variables del mundo real, como el acabado de la superficie y la temperatura de funcionamiento, y cómo verificar los ensamblajes para garantizar una fabricación uniforme.
Puntos clave
- Mecanismo: Los ajustes a presión se basan en la deformación controlada del material (interferencia) para generar fricción.
- Variables de diseño: La tolerancia correcta depende en gran medida de la rigidez del material, el espesor de la pared y la dilatación térmica.
- La realidad de la fabricación: Las tablas estándar de la ISO solo proporcionan límites nominales; no tienen en cuenta la rugosidad superficial (Ra) ni los espesores de recubrimiento, que a menudo comprometen el ajuste durante el montaje.
Comprender las tolerancias de los ajustes a presión y las tablas ISO
Para especificar correctamente un ajuste a presión, es necesario comprender cómo las relaciones de ajuste, los códigos de tolerancia alfanuméricos y las tablas normalizadas se traducen en dimensiones físicas en el taller.
Tipos de ajuste
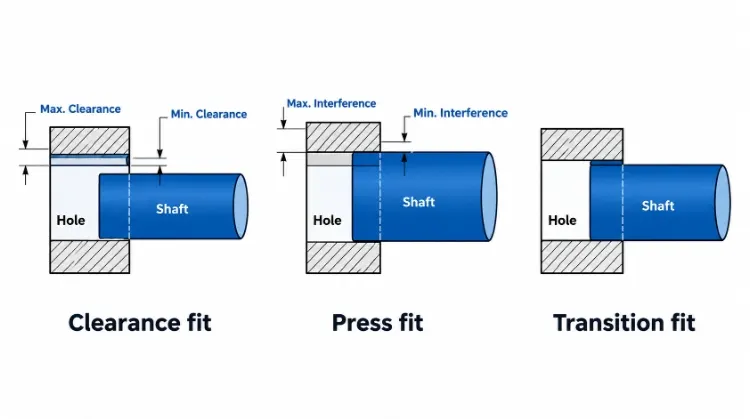
Los ajustes mecánicos se clasifican generalmente en tres tipos en función del juego o la interferencia resultantes entre las piezas que encajan entre sí.
| Tipo de ajuste | Descripción | Condición resultante |
| Ajuste holgado | El eje siempre es más pequeño que el orificio. | Las piezas se deslizan o giran libremente. |
| Ajuste de transición | Las zonas de tolerancia se solapan. | Puede dar lugar a un ligero espacio libre o a una ligera interferencia. |
| Ajuste por interferencia (a presión) | El eje siempre es más grande que el orificio. | Para montarlo es necesario aplicar fuerza o aprovechar la expansión térmica. |
En un ajuste con interferencia, la dimensión externa del componente macho (eje) se mecaniza deliberadamente con un tamaño mayor que la dimensión interna del componente hembra (orificio). Al unirlos a presión, ambas piezas sufren una ligera deformación elástica. El eje se comprime y el orificio se expande. La resistencia natural del material a esta deformación crea una presión de contacto, lo que genera la fricción necesaria para mantener unidas las piezas. A lo largo de esta guía, este solapamiento dimensional se denomina interferencia diametral.
Bandas de tolerancia
Una designación de tolerancia estándar (como H7/p6) consta de tres elementos principales:
- Tamaño básico (nominal): El diámetro objetivo para ambas piezas (por ejemplo, 30 mm).
- Posición de tolerancia: Se indica mediante una letra, que define la posición de la zona de tolerancia con respecto a la cota básica. Las letras mayúsculas (p. ej., H) se refieren al orificio; las minúsculas (p. ej., p) se refieren al eje.
- Ancho de tolerancia (grado IT): Se indica mediante un número (por ejemplo, 7 o 6), que representa la variación de tamaño aceptable.
La mayoría de los talleres mecánicos prefieren el sistema basado en huecos (utilizando una tolerancia «H» para el diámetro interior). En este sistema, el diámetro mínimo admisible del orificio es exactamente la cota básica. Dado que los orificios internos de precisión suelen acabarse con herramientas de tamaño fijo, como escariadores o brochas, por lo general resulta más rentable estandarizar el tamaño del orificio y conseguir la interferencia requerida ajustando el diámetro exterior del eje en un torno CNC.
Nota importante sobre las tolerancias más estrictas: Reducir el margen de tolerancia (por ejemplo, pasar de un grado IT7 a uno IT5) reduce la variación dimensional en un lote, pero Esto no aumenta automáticamente el nivel de interferencia ni la resistencia de la unión. Además, el endurecimiento de las tolerancias aumenta exponencialmente los costes de mecanizado, ya que a menudo obliga al proveedor a pasar del torneado CNC estándar a operaciones secundarias como el rectificado cilíndrico o el bruñido.
Tablas de tallas ISO
La norma ISO 286 proporciona tablas normalizadas que definen las desviaciones máxima y mínima para diversas combinaciones de ajuste. A continuación se ofrece una referencia simplificada para los ajustes con interferencia más habituales basados en el diámetro del orificio.
Ajuste estándar (ISO 286 – según el diámetro del orificio)(Las desviaciones se indican en micrómetros, µm. 1 µm = 0,001 mm)
| Rango de medidas básicas (mm) | Hoyo H7 (superior/inferior) | Eje p6 (superior/inferior) | Eje s6 (superior/inferior) |
| De 10 a 18 años | +18 / 0 | +29 / +18 | +39 / +28 |
| De más de 18 a 30 años | +21 / 0 | +35 / +22 | +48 / +35 |
| Entre 30 y 50 | +25 / 0 | +42 / +26 | +59 / +43 |
Al utilizar estas tablas, presta especial atención a los límites de las dimensiones. Por ejemplo, un eje de 30,00 mm se incluye en la categoría «de 18 a 30», mientras que uno de 30,01 mm pasa a la categoría «de 30 a 50».
Hemos decidido no recomendar aquí una designación universal de «ajuste óptimo». La selección de una clase de tolerancia específica sin evaluar el material subyacente y la geometría estructural suele provocar fallos en las uniones.
Calcular la interferencia mínima y máxima en un ajuste a presión
El uso de las tablas ISO solo proporciona los límites de tamaño de las piezas individuales. Para garantizar que la unión funcione correctamente y de forma segura, debes evaluar los peores casos posibles para el conjunto montado.
Mínima interferencia
La interferencia mínima se produce cuando se combina el eje más pequeño admisible con el agujero más grande admisible.
Fórmula: Interferencia mínima = Diámetro mínimo del eje – Diámetro máximo del orificio
Esta condición representa la fuerza de sujeción mínima que proporcionará la unión. Si este valor es demasiado bajo, la unión puede sufrir microdeslizamientos (desgaste por fricción) bajo cargas dinámicas o cíclicas, lo que acabaría provocando una pérdida total de la fuerza de sujeción. Si el resultado de su cálculo es cero o un número negativo, el diseño ha pasado a un estado de holgura, por lo que debe comprobar si esta combinación sigue cumpliendo sus requisitos funcionales.
Interferencia máxima
La interferencia máxima se produce cuando se combina el eje más grande permitido con el orificio más pequeño permitido.
Fórmula: Interferencia máxima = Diámetro máximo del eje – Diámetro mínimo del orificio
Esta condición genera la mayor presión de contacto. De ella depende si basta con una prensa de husillo estándar o si se requiere una prensa hidráulica de alta resistencia. Y lo que es más importante, la interferencia máxima genera la tensión de tracción más elevada (tensión circunferencial) en el componente hembra. Si esta tensión supera el límite elástico del material, provocará que los cubos de pared delgada se deformen de forma permanente o sufran una fractura frágil.
Ambos extremos deben calcularse y verificarse conjuntamente; basarse en valores nominales o medios de interferencia no es suficiente para garantizar una fabricación estable.
Ejemplo resuelto
Para ilustrar el cálculo, consideremos un conjunto de eje y cubo a medida con los siguientes límites dimensionales especificados:
| Parámetro | Rango de dimensiones o resultado |
| Límites del diámetro de los orificios | 20 000 – 20 015 mm |
| Límites del diámetro del eje | 20,025 – 20,035 mm |
| Mínima interferencia | 0,010 mm |
| Interferencia máxima | 0,035 mm |
(Nota: Estas dimensiones se utilizan exclusivamente para ilustrar los cálculos matemáticos y no se corresponden directamente con ninguna clase de tolerancia ISO concreta.)
Calcular que el juego se situará estrictamente entre 0,010 mm y 0,035 mm es solo el primer paso en la validación del diseño. Para determinar si este rango es viable para tu aplicación específica, debes evaluar las siguientes variables en la siguiente fase del diseño:
- Propiedades de los materiales (rigidez y límite elástico)
- Diámetro exterior del cubo y diámetro interior del eje (espesor de la pared)
- Duración efectiva del compromiso
- Cargas axiales o par aplicado
- Rango de temperaturas de funcionamiento
- Acabado superficial y recubrimientos necesarios
Selecciona la interferencia para cargas, materiales y temperatura
El cálculo de los límites dimensionales es solo el punto de partida. Para determinar si el rango de interferencia calculado se cumplirá realmente en la práctica, es necesario evaluar las variables físicas del entorno operativo.
Cargas y longitud
Un ajuste a presión se basa en la presión de contacto y la fricción superficial para resistir dos tipos principales de cargas: las fuerzas axiales de empuje hacia fuera y el par de rotación.
La capacidad de sujeción depende del diámetro nominal, la longitud efectiva de acoplamiento, el coeficiente de fricción y la presión de contacto resultante. Aunque las ecuaciones simplificadas para cilindros gruesos permiten estimar el par de deslizamiento teórico o la fuerza de expulsión, parten del supuesto de una distribución uniforme de la presión y de condiciones de fricción ideales y sin impurezas, algo que rara vez se da en la realidad.
Es un error habitual juzgar la resistencia de un ajuste a presión por la fuerza necesaria para montarlo. La fuerza de presión aplicada en el taller no guarda una relación directa con la capacidad de sujeción a largo plazo. La fricción durante el montaje varía considerablemente debido a la lubricación transitoria o al agarrotamiento de las superficies, lo que significa que una unión que se nota «rígida» durante la presión puede llegar a deslizarse durante su uso.
Materiales y geometría
La rigidez (módulo de Young) y el límite elástico de los materiales elegidos determinan cuál es el grado de interferencia seguro y eficaz. Un eje de acero encajado a presión en un cubo de acero genera una elevada presión de contacto con una interferencia relativamente pequeña. Sin embargo, aplicar ese mismo rango de interferencia a un eje de acero en un cubo de aluminio generará una presión de contacto mucho menor debido al menor módulo de elasticidad del aluminio.
La geometría de los componentes desempeña un papel igualmente fundamental. Si se introduce a presión un eje macizo en una carcasa de paredes delgadas, esta se estirará y cederá en lugar de generar una presión de contacto elástica. Si el eje es hueco, se comprimirá hacia dentro.
Regla general para la geometría del buje: En los ensamblajes de acero sobre acero, el diámetro exterior del cubo suele ser, por lo general, de al menos entre 1,5 y 2,0 veces el diámetro del eje. Si es más delgado, existe el riesgo de que se produzca una deformación permanente hacia el exterior.
Volviendo a nuestro ejemplo anterior (interferencia de 0,010 a 0,035 mm): este rango podría ser perfecto para un eje de acero macizo en un cubo de acero de pared gruesa, pero podría provocar que una carcasa de hierro fundido de pared delgada se agrietara en el límite máximo, o que se deslizara en una carcasa de aluminio en el límite mínimo. Las fórmulas analíticas estándar funcionan bien para cilindros sencillos de paredes gruesas. Las geometrías complejas —como carcasas asimétricas o cubos con orificios transversales— suelen requerir un análisis de elementos finitos (FEA) o ensayos físicos.
Temperatura y servicio
Las diferencias de dilatación térmica alteran drásticamente el rendimiento del ajuste a presión. Si se encaja a presión un eje de acero en una carcasa de aluminio, el conjunto perderá interferencia a temperaturas elevadas, ya que el aluminio se expande a un ritmo mayor que el acero. A temperaturas máximas de funcionamiento, la presión de contacto puede reducirse a cero, lo que provocaría el fallo de la unión. Por el contrario, a temperaturas bajo cero, el aluminio se contraerá más rápido que el acero, lo que podría superar los límites de tensión circunferencial y provocar grietas en la carcasa.
En aplicaciones dinámicas, las cargas cíclicas y las vibraciones pueden provocar micromovimientos entre las superficies de contacto. Con el paso del tiempo, esto da lugar a un desgaste por fricción, lo que hace que la unión se afloje gradualmente, incluso aunque haya superado los cálculos iniciales de carga estática.
Nota para aplicaciones especiales: Las normas estándar sobre interferencias que aquí se analizan se aplican a las uniones estructurales sólidas. Estas no Aplicar a rodamientos de elementos rodantes montados a presión (en los que un ajuste excesivo detrae las pistas de rodadura) o a componentes plásticos (que están sujetos a fluencia y relajación de tensiones). Utilizar siempre las tablas de tolerancias facilitadas por el fabricante para los rodamientos y las directrices específicas de ingeniería de polímeros para los plásticos.
Especificar las características del ajuste a presión para garantizar la uniformidad en la fabricación
Un diseño funcionalmente sólido fracasará si no se puede fabricar y montar de forma sistemática. Debes plasmar tus requisitos de ingeniería en indicaciones claras e inequívocas en los planos, de modo que los proveedores puedan elaborar presupuestos e inspeccionar con precisión.
Geometría de entrada
Un ajuste a presión sin elementos de alineación es una operación de alto riesgo. Si las piezas están ligeramente desalineadas al inicio de la carrera de prensado, el borde duro del eje cortará material de la pared del orificio, destruyendo la interferencia prevista.
Para evitarlo, el eje debe presentar un chaflán de entrada (normalmente de 10° a 15°) o un ligero ahusamiento, y el orificio debe tener un chaflán de entrada correspondiente. Si el eje debe asentarse completamente a ras contra un reborde, es necesario un ranura de alivio (socavado) en la esquina para adaptarse al radio de la herramienta de mecanizado.
Al calcular la fuerza de sujeción de la unión, hay que restar la longitud de estos biseles y rebajes de la profundidad total de inserción para obtener la verdadera longitud efectiva de acoplamiento.
Superficies y recubrimientos
La rugosidad superficial (Ra) influye directamente en la interferencia real tras el montaje. Durante la operación de prensado, los picos microscópicos de una superficie rugosa se aplanan y se cortan. Si se especifica un acabado excesivamente rugoso (por ejemplo, Ra 3,2 µm), el juego real tras el prensado será notablemente menor que el cálculo teórico que figura en el plano.
Sin embargo, especificar de forma universal un acabado espejo (por ejemplo, Ra 0,4 µm) para todos los ajustes a presión aumentará innecesariamente los costes de mecanizado CNC. La rugosidad superficial debe ajustarse a la magnitud del ajuste a presión; un ajuste de 0,010 mm requiere un acabado más fino que uno de 0,050 mm para que el resultado sea predecible.
Consejo de TZR sobre tratamientos superficiales: Si las piezas requieren tratamientos superficiales, el plano debe indicar explícitamente si se aplican las cotas de ajuste antes o después del recubrimiento. Por ejemplo, anodizado duro puede añadir hasta 0,025 mm a una superficie. Si no se tiene en cuenta en las dimensiones previas al recubrimiento, este recubrimiento convertirá al instante un ajuste a presión estándar en una situación de interferencia excesiva, lo que provocará que las piezas se rayen o se agrieten durante el montaje. Si resulta demasiado difícil mantener tolerancias estrictas tras el recubrimiento, especifique claramente los requisitos de enmascaramiento.
Planos y costes
La forma en que se asignan las tolerancias influye considerablemente en el precio presupuestado. Dado que es mucho más fácil medir y ajustar un diámetro exterior en un torno CNC que mantener un diámetro interior estrecho, suele resultar más rentable ampliar la tolerancia del orificio y reducir la del eje, siempre que los límites finales de interferencia sigan siendo los mismos.
Antes de optar por un ajuste a presión de tolerancia estrecha, plantéate si el coste de fabricación justifica este método. A continuación se muestra una comparación de las alternativas:
| Método de conexión | Impacto en los costes y la fabricación | Contexto de la aplicación |
| Ajuste a presión de alta precisión | Alta (requiere un torneado CNC preciso y, a menudo, bruñido o rectificado interno) | Ideal para montajes permanentes, par elevado sin holgura o entornos limpios. |
| Ajuste de transición + compuesto de fijación | Medio (tolerancias de mecanizado más holgadas; aumenta el tiempo de curado del adhesivo) | Se utiliza a menudo como alternativa económica a los ajustes a presión pesados. Requiere superficies limpias y sin aceite (p. ej., Loctite). |
| Ajuste de holgura + ranura de chaveta/tornillo de fijación | Medio (Requiere un fresado o un brochado posterior) | Se utiliza cuando es necesario desmontarlo con frecuencia para su mantenimiento, o en caso de cargas de par muy elevadas. |
Lista de comprobación para solicitudes de presupuesto a proveedores Para obtener un presupuesto preciso y evitar conflictos relacionados con la fabricación, tu documentación de solicitud de presupuesto para componentes de ajuste a presión debe incluir:
- Planos correspondientes en los que se indican los límites de tolerancia (no solo las dimensiones nominales).
- Notas explicativas que indiquen si las cotas se refieren a antes o después de los tratamientos superficiales.
- Rugosidad superficial definida (Ra) para las zonas de acoplamiento.
- Especificaciones de los materiales, incluida la dureza requerida o el tratamiento térmico.
- Tolerancias geométricas (GD&T): Requisitos de excentricidad o concentricidad (el proceso de prensado provoca ligeras desalineaciones que deben controlarse si la unidad montada es un componente giratorio).
- Una indicación clara sobre la responsabilidad del montaje (si el taller mecánico envía las piezas sueltas o realiza el montaje internamente).
Montaje de los controles y comprobación del rendimiento del ajuste a presión
Una tolerancia perfectamente calculada en un plano no sirve de nada si el proceso de montaje no está controlado o si la unión final falla en la práctica. Esta etapa final garantiza que los componentes físicos se ajusten realmente a lo previsto en el diseño sin que se dañen durante el proceso.
Métodos de montaje
Las dos formas principales de realizar un ajuste con holgura de interferencia son el prensado mecánico directo y el montaje térmico (ajuste por contracción).
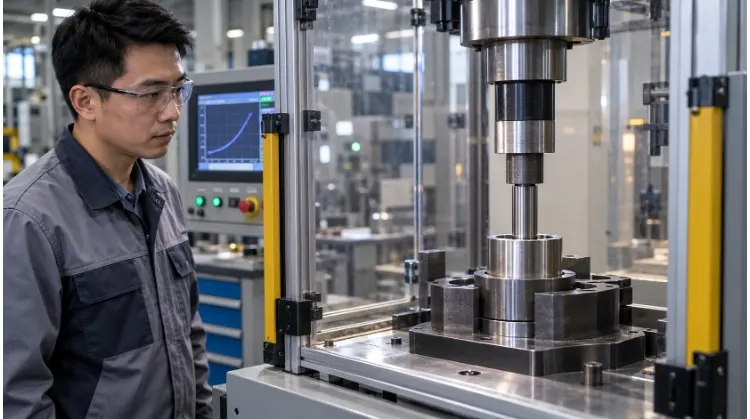
Prensado directo (utilizando un mandril o una prensa hidráulica) es el método más habitual y rentable. Sin embargo, requiere una alineación precisa, una sujeción rígida para sostener los componentes y una velocidad controlada del pistón. Además, suele requerir lubricantes de extrema presión (EP) para evitar que las superficies metálicas se rayen o se suelden en frío al deslizarse unas sobre otras.
Conjunto térmico Consiste en calentar el cubo (para expandirlo) y/o enfriar el eje (para contraerlo), lo que permite que las piezas se deslicen entre sí sin fricción alguna. Este es el método preferido para ajustes con gran interferencia o componentes delicados en los que las fuerzas de deslizamiento podrían causar daños. Sin embargo, esto impone estrictas restricciones al proceso: no se debe calentar el metal por encima de su temperatura de templado (lo que arruinaría su dureza tras el tratamiento térmico), y los operarios disponen de un margen de tiempo muy reducido para encajar la pieza antes de que las temperaturas se igualen y la unión quede bloqueada de forma definitiva.
Independientemente del método utilizado, la técnica de montaje solo cambia cómo Las piezas encajan entre sí; no obstante, la integridad final de la unión sigue requiriendo una verificación dimensional rigurosa.
Plan de inspección
El control de calidad de los ensamblajes a presión se lleva a cabo en dos fases distintas: antes y después del montaje.
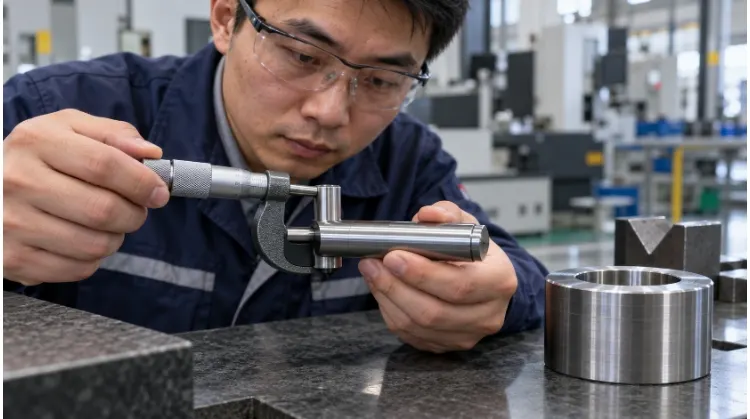
Premontaje: Las comprobaciones dimensionales deben realizarse en un entorno con temperatura controlada. Una pieza de acero medida en un taller caliente dará una lectura diferente a la de una pieza medida en un laboratorio de metrología con temperatura baja. Los inspectores deben realizar mediciones en varios puntos a lo largo del eje para comprobar si hay conicidad u ovalidad.
La «regla del 10» en metrología: Las tolerancias de los ajustes a presión suelen oscilar entre unas pocas micras. La norma del sector establece la «regla del 10»: el equipo de medición debe tener una resolución 10 veces mayor que el margen de tolerancia. Un calibre estándar resulta prácticamente inútil en este caso; es imprescindible utilizar micrómetros de interior y máquinas de medición por coordenadas (CMM).
Tras la Asamblea: La interferencia genera tensiones internas que alteran la geometría de la unidad montada. Si se introduce a presión un rodamiento en una carcasa de paredes delgadas, esta se abombará hacia fuera. Si se introduce a presión un eje macizo en un manguito hueco, el diámetro interior del manguito se reducirá. La inspección posterior al montaje debe verificar las dimensiones funcionales críticas, como el diámetro interior final de los casquillos, la deformación exterior del cubo y la excentricidad (concentricidad) de los conjuntos giratorios.
Pruebas de rendimiento
Para comprobar que el conjunto resistirá en condiciones reales, los fabricantes recurren a pruebas de rendimiento específicas:
- Monitorización de fuerza y desplazamiento: Las prensas hidráulicas modernas pueden trazar la curva de la fuerza necesaria en función de la distancia de inserción. Un pico repentino en la fuerza indica la presencia de una rebaba o una desalineación, mientras que una caída en la fuerza indica que el eje es demasiado pequeño.
- Ensayos de empuje y tracción: Aplicar una fuerza axial hasta que la unión ceda, con el fin de verificar su capacidad de resistencia estática máxima.
- Ensayo de par de deslizamiento: Aplicar una fuerza de rotación para comprobar que la unión puede transmitir el par de giro necesario sin deslizarse.
Normalmente, durante la inspección del primer artículo (FAI) se realizan ensayos destructivos (de arranque/par) para establecer un valor de referencia. En la producción en serie, el control de la fuerza de prensado constituye un control de calidad eficaz y no destructivo. En el caso de aplicaciones críticas, los ensamblajes prototipo también deben someterse a ensayos de ciclos térmicos o de fatiga para verificar su fiabilidad a largo plazo frente a cargas cíclicas.
Guía de resolución de problemas de Press Fit
| Problema / Síntoma | Lo primero que hay que comprobar | Evaluación técnica |
| Fuerza de presión anormalmente elevada | Dimensiones, rebabas, alineación, acabado superficial. | ¿La interferencia supera el límite máximo o se trata de un desgaste por fricción? |
| Ataque, rotación apretada o desviación elevada tras el montaje | Deformación del cubo, diámetros de los orificios adyacentes, soporte de la pieza de sujeción. | ¿La tensión de prensado deformó la pieza y afectó a su funcionamiento? |
| La junta se desliza o se afloja bajo carga | Dimensiones reales de mecanizado, temperatura de funcionamiento y cargas aplicadas. | ¿Es suficiente la presión mínima de contacto para cumplir los requisitos de campo? |
| Aparece polvo rojo (óxido de hierro) o desgaste por fricción | Cargas cíclicas, condiciones de la superficie de contacto. | ¿Se produce el microdeslizamiento debido a la vibración o a una interferencia insuficiente? |
| Montaje irregular en un lote | Variación en el mecanizado, espesor del recubrimiento superficial, registros de la prensa. | ¿Cuál de los procesos anteriores presenta fluctuaciones? (por ejemplo, desviaciones en el desgaste de las herramientas CNC o un espesor irregular del recubrimiento) |
Solicita una revisión de fabricación para tus componentes de ajuste a presión
Las tolerancias estrictas encarecen los costes de fabricación. No pagues por un rectificado de precisión IT5 si un ajuste torneado IT7, combinado con un montaje térmico, te permite conseguir la misma fuerza de sujeción. Antes de dar por finalizado tu próximo diseño, deja que nuestro equipo de ingeniería revise tus requisitos para garantizar una fabricabilidad óptima.
Envía los planos de los componentes emparejados, la selección de materiales, los tratamientos superficiales necesarios, las cargas aplicadas y las temperaturas de funcionamiento según la norma TZR. Analizaremos el diseño para comprobar la viabilidad de las tolerancias, recomendaremos el proceso de mecanizado CNC más rentable y estableceremos un plan de inspección fiable.