 Italian
 English
 Spanish
 German
 Russian
 French
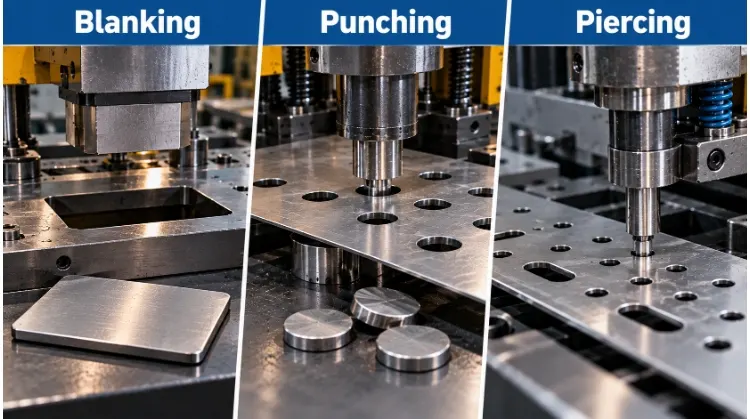
Nella lavorazione della lamiera, la differenza sta in ciò che viene scartato. Il taglio di sagomatura ricava il pezzo finale dalla lamiera. La punzonatura crea un foro, conservando la lamiera e scartando il residuo asportato. La foratura funziona come la punzonatura, ma viene solitamente utilizzata per fori più piccoli e precisi.
Confondere questi termini in una richiesta di preventivo o in un disegno tecnico può portare a fraintendimenti sui requisiti degli utensili e a preventivi imprecisi. Sebbene il funzionamento meccanico — l’utilizzo di una pressa per spingere un punzone attraverso il metallo all’interno di una matrice — sia pressoché identico, è la terminologia a definire l’intento ingegneristico.
Per chiarire come questi processi interagiscano in officina, utilizzeremo un semplice pezzo in lamiera per spiegare in che modo tali operazioni influiscano sulle dimensioni, sui bordi di taglio, sulla progettazione degli utensili e sui costi unitari.
| Processo | Scopo principale | Quello che conservi | Rottami tipici |
| Oscuramento | Taglia il profilo esterno | Il foglio fustellato | Scorte circostanti |
| Punzonatura | Creare fori o ritagli | Il foglio con le aperture | Lumache rimosse |
| Piercing | Creare aperture interne; spesso si sovrappone alla punzonatura | Il foglio con le aperture | Rimozione delle scorie nella tranciatura convenzionale |
Nota: il presente articolo si concentra sulla tranciatura convenzionale della lamiera. Le operazioni che comportano la formatura del materiale, come la svasatura dei fori o l’estrusione, richiedono meccanismi di utensili diversi e vengono classificate separatamente nella progettazione tecnica.
Comprendere le principali differenze tra le operazioni
Una comunicazione chiara tra il reparto tecnico e quello produttivo inizia con l'uso di una terminologia standard. Ecco come questi tre termini vengono utilizzati in un ambiente produttivo.
Oscuramento
Oscuramento è un'operazione di tranciatura utilizzata per ritagliare il profilo esterno di un pezzo da un foglio di lamiera o da una bobina di dimensioni maggiori. Il pezzo ritagliato è il prodotto finale (il vuoto), mentre il materiale di base circostante viene scartato come scarto.
Il taglio non è determinato dalle dimensioni del pezzo né dalla fase del ciclo produttivo in cui avviene. Un pezzo grezzo può essere una rondella piatta già finita, oppure può essere il pezzo di partenza modello in piano che passa poi a operazioni secondarie quali la piegatura, l’imbutitura o la lavorazione meccanica. La caratteristica distintiva è semplicemente che l’utensile isola e trattiene il materiale all’interno della linea di taglio.
Punzonatura
Punzonatura rimuove materiale da una lamiera più grande per creare elementi interni. Il punzone e la matrice ritagliano forme specifiche — come fori circolari, semicircolari o ritagli rettangolari — nel pezzo.
Nella punzonatura, la lamiera più grande con le aperture appena create è la parte che si conserva. Il pezzo di metallo che viene spinto attraverso la matrice si chiama slug, che in genere viene considerato scarto. La punzonatura è un processo altamente ripetibile e costituisce il metodo standard per la realizzazione di fori di montaggio, fessure di ventilazione e aperture per connettori.
Piercing
In molte officine di lavorazione della lamiera, i termini “piercing” e “punching” vengono utilizzati in modo intercambiabile per descrivere la realizzazione di fori interni. Tuttavia, è importante chiarire la terminologia.
Storicamente, il termine “perforazione” veniva talvolta utilizzato per descrivere la realizzazione di fori piccoli e precisi o di gruppi di fori ravvicinati. Nella stampaggio convenzionale, la perforazione genera comunque un residuo di scarto. Ciò la distingue dalle operazioni di formatura — come l’estrusione di fori o la creazione di fori flangiati — in cui un utensile appuntito sposta e allunga il metallo per creare un collare senza asportare materiale. Quando si parla di tranciatura di sagome piane, il “piercing” funziona esattamente come la punzonatura: mantiene la lamiera e scarta il residuo di tranciatura.
Vedi le operazioni su una semplice parentesi
Per capire come interagiscono queste operazioni, prendiamo ad esempio una staffa a L standard con due fori di montaggio circolari. Un singolo pezzo in lamiera richiede solitamente sia un profilo esterno che elementi interni.
Le caratteristiche del prodotto finito
Osservando la staffa finita, si nota un pezzo di metallo piegato con due fori. Prima della piegatura, questa parte si presenta come un disegno piatto bidimensionale.
Il perimetro esterno di questo disegno piatto viene realizzato tramite tranciatura. I due fori circolari di montaggio all’interno di tale perimetro vengono realizzati tramite punzonatura. Separare le caratteristiche in questo modo consente agli ingegneri di determinare quali dimensioni degli utensili determineranno le tolleranze finali del pezzo: la matrice di tranciatura controlla le dimensioni esterne, mentre i punzoni di foratura controllano i diametri dei fori interni.
Sequenza operativa
La sequenza di queste operazioni dipende dalla movimentazione dei pezzi, dal supporto dei materiali e dai meccanismi di alimentazione, piuttosto che da una regola fissa del tipo “prima il punzone, poi il grezzo”.
Una sequenza di lavorazione standard in officina per la nostra staffa prevede di praticare prima i fori interni. Una volta praticati, gli utensili utilizzano questi fori (o quelli dedicati fori pilota (punzonati nell'area di scarto) per inserire i perni di posizionamento. Questi perni bloccano perfettamente la striscia metallica in posizione prima che il punzone di tranciatura tagli il profilo esterno. Se il processo fosse invertito — tranciando prima un pezzo piccolo e libero — il fissaggio di tale pezzo per praticare i fori rallenterebbe i tempi di ciclo e comprometterebbe gravemente la precisione di posizionamento.
Matrici combinate
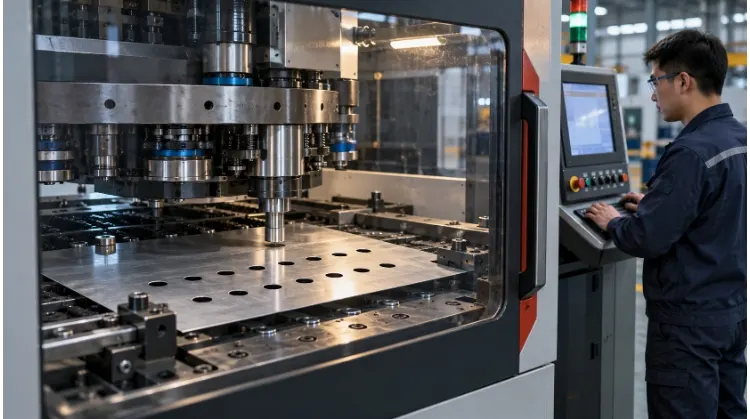
Nella produzione di piccoli volumi, la punzonatura e il tranciaggio vengono spesso eseguiti su macchine CNC separate. Per le produzioni di grandi volumi (in genere da oltre 10.000 a 50.000 pezzi), queste operazioni vengono integrate negli stampi per pressa al fine di ridurre il costo unitario, nonostante il maggiore investimento iniziale in attrezzature.
- Matrici composte: La punzonatura interna e il tranciaggio esterno avvengono in un’unica stazione durante una singola corsa della pressa. Poiché il pezzo non si sposta tra un’operazione e l’altra, la tolleranza posizionale tra i fori e il bordo esterno è estremamente precisa, con tolleranze che in genere non superano i ±0,05 mm a seconda dello spessore del materiale.
- Muore progressivo: La striscia metallica viene fatta passare attraverso diverse stazioni. I fori della staffa potrebbero essere punzonati nella prima stazione. La striscia procede quindi verso la seconda stazione, dove dei perni di guida la allineano prima che il perimetro venga tranciato. Questa configurazione è ideale per la produzione in serie ad alta velocità e per pezzi complessi che richiedono operazioni di formatura o piegatura oltre alla tranciatura.
In che modo gli utensili influiscono sulle dimensioni e sui bordi di taglio?
Sebbene la tranciatura e la punzonatura si basino sugli stessi principi meccanici di taglio, agiscono su aree diverse del metallo. Questa distinzione determina direttamente le dimensioni degli utensili, il calcolo dei giochi e l’aspetto del bordo di taglio finale in fase di produzione.
Dimensioni di punzoni e matrici
Nelle operazioni di tranciatura, è il pezzo che si desidera conservare a determinare se sia il punzone o la matrice a fungere da riferimento dimensionale.
- Nella punzonatura: Il pugno Questa dimensione determina le dimensioni finali del foro. Quando il punzone si ritira, il foro nel pezzo in lavorazione si richiude leggermente, trattenendo il punzone, mentre il residuo di truciolo si espande leggermente mentre cade nella matrice.
- Nella tranciatura: Il morire Questa dimensione determina la dimensione esterna finale del semilavorato. Una volta fatto passare attraverso lo stampo, il semilavorato tagliato si espanderà leggermente a causa del rilascio delle tensioni interne.
Gli ingegneri devono inoltre tenere conto della differenza tra le dimensioni nominali definite nel CAD e i risultati effettivi di produzione. Man mano che gli utensili si usurano nel corso di migliaia di cicli, il diametro dei punzoni diminuisce e le aperture delle matrici si allargano. I costruttori di utensili tengono conto di questi margini di usura, insieme al recupero elastico del materiale (ritorno elastico), durante la lavorazione delle matrici.
Gioco tra le matrici
Il gioco tra punzone e matrice è lo spazio lasciato intenzionalmente tra il punzone e il blocco della matrice. Può essere espresso come gioco radiale (lo spazio su un lato) o gioco totale (la differenza tra i diametri del punzone e della matrice).
Il gioco deve essere calcolato in base al tipo di materiale, allo spessore della lamiera e al profilo del bordo desiderato. Sebbene non si tratti di una percentuale fissa universale, il gioco totale tipico per l’acciaio dolce varia tra Da 5% a 10% dello spessore del materiale, mentre i materiali più duri come l'acciaio inossidabile richiedono generalmente Da 10% a 15%.
Un errore comune è ritenere che un gioco più ridotto garantisca sempre un bordo migliore. Se il gioco è troppo ridotto, il materiale subisce un taglio secondario, con conseguente bordo frastagliato e usura accelerata dell’utensile. Al contrario, se il gioco è troppo ampio, il metallo si piega sul bordo dello stampo prima del taglio, creando un forte arrotondamento e sbavature consistenti.
Qualità dei bordi
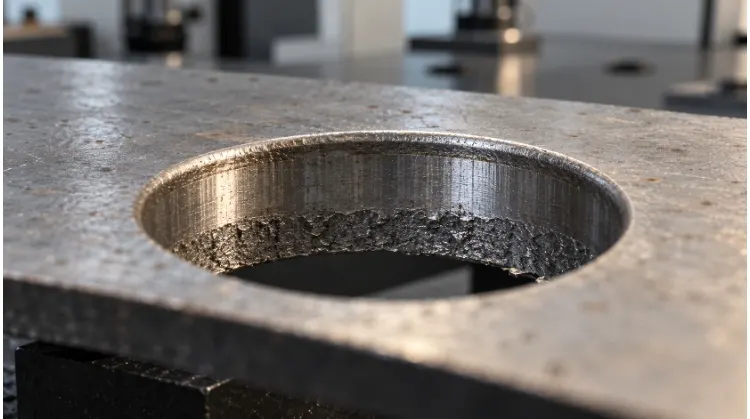
Un bordo tranciato convenzionale non è una superficie perfettamente piana e verticale. Se si osserva un foro punzonato o il perimetro di un pezzo tranciato, si notano quattro zone distinte:
- Rollover: La deformazione plastica arrotondata sulla superficie superiore, nel punto in cui il punzone comprime inizialmente il materiale.
- Lucidatura: La fascia liscia e verticale in cui il materiale è stato tagliato in modo netto dall'utensile.
- Frattura: La zona ruvida e angolare in cui la resistenza alla trazione del materiale è stata superata, provocandone lo strappo.
- Burr: Il bordo netto e sporgente sul bordo inferiore, nel punto in cui la frattura si è infine separata.
Queste zone influiscono sull’assemblaggio e sul montaggio. Come regola generale del settore, l’altezza accettabile delle bave nella tranciatura convenzionale è in genere fino a 10% dello spessore del materiale. Se una zona di frattura estesa o una bava interferisce con le parti di accoppiamento, funge da concentratore di sollecitazioni o rappresenta un rischio per la sicurezza, è necessario specificare operazioni secondarie (come la burattatura o la spazzolatura con filo metallico). Per le applicazioni che richiedono una fascia levigata 100% (come i denti degli ingranaggi), la cesoiatura convenzionale è insufficiente e devono essere valutati processi specializzati come la tranciatura di precisione.
Progettazione di fori e profili per una produzione affidabile
Per passare da un modello CAD a una produzione affidabile, gli ingegneri devono verificare il disegno in piano rispetto ai limiti fisici della lavorazione. L'applicazione delle regole standard di progettazione per la producibilità (DFM) previene la rottura degli utensili e garantisce una qualità costante dei pezzi.
Fori e fessure
Nella progettazione di fori e asole, il parametro fondamentale è il rapporto tra il diametro del foro (D) o la larghezza dell’asola e lo spessore del materiale (T).
Se il punzone è troppo stretto rispetto allo spessore del materiale, la forza di compressione necessaria per tagliare il metallo supererà la resistenza alla compressione del punzone stesso, provocandone l’instabilità o la rottura. Inoltre, l’espulsione dello scarto da un’apertura profonda e stretta dello stampo diventa inaffidabile.
Sebbene i punzoni per impieghi gravosi e i rivestimenti specializzati possano spingere oltre i limiti, una linea guida ingegneristica sicura è la seguente:
- Alluminio: D ≥ 1,0 T
- Acciaio dolce: D ≥ 1,2 T
- Acciaio inossidabile: D ≥ 1,5 T
Nota per l'officina: Valutate sempre se una dimensione del foro personalizzata sia strettamente necessaria per la funzionalità del progetto. Specificare dimensioni standard dei fori in frazioni o in unità metriche (ad esempio, 6,0 mm anziché 6,13 mm) consente al produttore di utilizzare utensili già disponibili, riducendo in modo significativo i costi di configurazione e i tempi di consegna.
Spaziatura delle caratteristiche
La deformazione rappresenta un rischio primario quando gli elementi sono posizionati troppo vicini tra loro o al bordo del pezzo. Nel valutare la distanza, misurare sempre la “web” (la distanza effettiva tra i bordi delle forme), non la distanza da centro a centro.
- Da buca a buca / Da buca al bordo: Lo spessore del nastro dovrebbe essere, in linea di massima, di almeno 2,0 T. Le cinghie più strette non hanno l’integrità strutturale necessaria per resistere alle forze di taglio, il che provoca rigonfiamenti ai bordi, torsioni della cinghia o strappi tra i fori.
- Foro di piegatura: Se si pratica un foro prima di piegare il pezzo, esso deve trovarsi al di fuori della zona di deformazione della piega. Una regola generale è quella di mantenere il bordo del foro ad almeno 2,5 t + raggio di curvatura lontano dalla linea di piegatura. Se si pratica un foro all’interno di questa zona, il ritaglio circolare si allungherà e si deformerà assumendo una forma ovale man mano che il metallo si piega.
Selezione del materiale
Le specifiche del materiale (tipo, tempra e spessore) determinano il tonnellaggio della pressa necessario e definiscono la durata degli utensili.
- Alluminio (ad es., 5052-H32): È altamente duttile, richiede una forza di pressatura inferiore e garantisce un taglio netto anche con giochi più ridotti.
- Acciaio dolce (ad es., 1018 CRS): Costituisce il punto di riferimento per la maggior parte dei calcoli relativi allo stampaggio. Offre un equilibrio prevedibile tra resistenza al taglio e usura degli utensili.
- Acciaio inossidabile (ad es., 304/316): Presenta un’elevata resistenza al taglio e notevoli caratteristiche di incrudimento. Richiede circa 50% in più di forza di taglio (tonnellaggio) rispetto all’acciaio dolce dello stesso spessore, richiede giochi maggiori tra gli stampi e comporta un’usura degli utensili notevolmente più rapida.
Gli ingegneri non dovrebbero basarsi esclusivamente sulla durezza del materiale per prevedere il comportamento in lavorazione; anche la duttilità è fondamentale. I materiali con tempra più dura si spezzano in modo più netto durante il tranciaggio (generando una zona di ribaltamento e di lucidatura più ridotta), ma sono molto più soggetti a fessurazioni dei bordi e a un forte ritorno elastico durante le successive operazioni di piegatura.
Confrontare i costi di produzione e preparare disegni chiari
Scegliere tra fustelle di ritaglio dedicate, punzonatura CNC o metodi alternativi come taglio laser In definitiva, tutto dipende dall'economia di scala e dalla chiarezza con cui comunichi le tue esigenze al produttore.
Costo totale dei componenti
Il costo effettivo di un componente in lamiera va ben oltre il tempo di ciclo della pressa. Quando i team addetti agli acquisti valutano un percorso di produzione, devono tenere conto dell’intero ciclo di vita della produzione. Una ripartizione completa dei costi comprende:
- Costi iniziali fissi (NRE): Progettazione degli utensili, lavorazione degli stampi e configurazione iniziale della pressa.
- Costi di elaborazione variabili: Tempo di lavorazione, manodopera, manutenzione degli utensili e operazioni secondarie (come la sbavatura, la burattatura o la placcatura).
- Utilizzo del materiale: Considerando che le materie prime possono rappresentare Da 50% a 70% del costo finale di un pezzo stampato, gli scarti tra un pezzo e l’altro (determinati dall’efficienza di impilamento sul nastro o sulla bobina) rappresentano un fattore di costo determinante.
I responsabili degli acquisti devono inoltre valutare la stabilità del progetto del prodotto. Gli stampi dedicati per tranciatura o composti offrono un eccellente ritorno sull’investimento a lungo termine per ordini stabili e ricorrenti. Tuttavia, se il prodotto è ancora in fase di iterazione, anche una modifica progettuale minima — come lo spostamento di 2,0 mm della posizione di un foro — può rendere inutilizzabile uno stampo rigido $5.000, vanificando immediatamente i risparmi sui costi previsti.
Punto di pareggio del processo
Nella scelta di un metodo di produzione, gli ingegneri analizzano il punto di incrocio dei costi tra gli investimenti fissi e i costi unitari variabili. Le tre opzioni standard presentano una scala mobile di investimenti:
- Taglio laser: Costi fissi per gli utensili pari a zero, ma costo variabile per pezzo più elevato a causa delle velocità di taglio più basse.
- Punzonatura a torretta CNC: Costi di attrezzaggio minimi (grazie all'utilizzo di geometrie standard dei punzoni), con costi variabili e tempi di ciclo moderati.
- Attrezzature di stampaggio dedicate (matrici rigide): Costi fissi iniziali elevati, ma costi variabili estremamente bassi grazie alla lavorazione in un unico passaggio. Ciò consente di ammortizzare l'investimento iniziale in attrezzature ammortizzato fino a pochi centesimi per pezzo nelle produzioni ad alto volume.
Non esiste una soglia di volume universale (ad esempio, “realizzare sempre uno stampo a partire da 5.000 pezzi”) che indichi quando passare dal taglio laser agli stampi rigidi. Il punto di pareggio dipende interamente dall’ingombro del pezzo, dalla complessità del perimetro e dallo spessore del materiale. Un semplice e piccolo semilavorato rettangolare potrebbe giustificare la realizzazione di uno stampo dedicato già a partire da sole 2.000 unità, mentre un involucro di grandi dimensioni e altamente complesso potrebbe risultare più conveniente da realizzare con il laser fino a 10.000 unità.
Lista di controllo per il disegno
Per ricevere un preventivo accurato e garantire che i componenti superino il controllo qualità, i vostri disegni tecnici dovrebbero specificare i requisiti necessari risultati piuttosto che imporre rigidamente le modalità di produzione processo. Utilizza questa lista di controllo prima di inviare una richiesta di preventivo:
- File e specifiche: Fornire sia un modello CAD 3D sia un disegno 2D con controllo delle revisioni. Indicare esplicitamente il tipo di materiale, il trattamento termico e lo spessore (ad es., alluminio 5052-H32, 2,0 mm).
- Tolleranze e sistemi di riferimento: Definire chiaramente i punti di riferimento primari per l'ispezione. Contrassegnare le quote critiche, quali i diametri specifici dei fori di montaggio, le posizioni, la planarità e i limiti complessivi del profilo.
- Requisiti dei bordi (lato punzone vs. lato matrice): Non lasciare spazio a interpretazioni riguardo alla qualità dei bordi. Specificare l’altezza massima consentita della bava (ad es., “Bava massima 0,1 mm”). È fondamentale indicare chiaramente nel disegno la superficie estetica o di accoppiamento principale. Ciò consente allo stabilimento di stabilire le direzione del pugno, assicurandosi che la giuntura liscia si trovi sul lato visibile e che eventuali bave inevitabili rimangano sul lato nascosto o non interferente del gruppo.
- Caratteristiche della formazione: Per elementi quali fori estrusi o con flangia, specificare i requisiti geometrici finali (come il diametro interno e la profondità minima di innesto della filettatura) anziché indicare allo stabilimento quale geometria specifica del punzone utilizzare.
- Contesto produttivo: Indicare il consumo annuo stimato (EAU), i quantitativi tipici per ogni lotto, i tempi di consegna previsti e la documentazione di qualità richiesta (ad esempio, rapporti relativi all’ispezione del primo articolo – FAI o certificati dei materiali).
Sei pronto a passare alla produzione dei tuoi cartamodelli? Invia i tuoi disegni 2D, i file CAD 3D, le specifiche dei materiali e le quantità per lotto al nostro team di ingegneri. Valuteremo il processo di produzione più conveniente per il vostro progetto — che si tratti di punzonatura CNC, taglio laser o stampi di tranciatura dedicati — ed esamineremo le dimensioni dei fori, la distanza tra le nervature e i requisiti relativi ai bordi per garantire una produzione affidabile e ripetibile.