 Russian
 English
 Spanish
 German
 Italian
 French
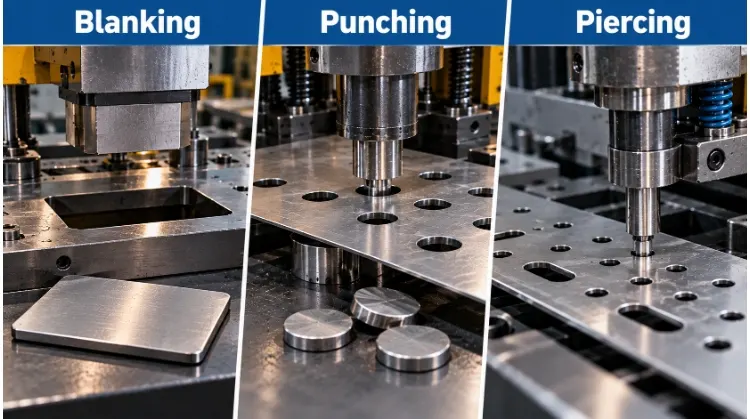
В области обработки листового металла разница заключается в том, что именно становится отходами. При вырубке из листа вырезается готовая деталь. При штамповке в листе пробивается отверстие, при этом лист сохраняется, а удалённый обрез отбрасывается. Пробивка работает по тому же принципу, что и штамповка, но обычно используется для создания небольших точных отверстий.
Путаница с этими терминами в запросе предложений или техническом чертеже может привести к неверному пониманию требований к инструменту и неточным расчетам стоимости. Хотя физический принцип действия — использование пресса для проталкивания пуансона через металл в матрицу — практически идентичен, именно терминология определяет ваши инженерные намерения.
Чтобы прояснить, как эти процессы взаимодействуют на производстве, мы воспользуемся примером простой детали из листового металла, чтобы объяснить, как эти операции влияют на размеры, кромки реза, конструкцию инструментов и удельную себестоимость.
| Процесс | Основная цель | Что вы сохраняете | Типичный лом |
| Заглушка | Вырезать внешний контур | Заготовка с вырезом | Окружающие запасы |
| Перфорация | Сделать отверстия или вырезы | Лист с отверстиями | Удалены слизни |
| Пирсинг | Создание внутренних отверстий; часто совпадает с пробивкой | Лист с отверстиями | Удаление заусенцев при традиционной резке |
Примечание: В данной статье рассматривается традиционная резка листового металла. Операции, связанные с формовкой материала, такие как раструбление отверстий или экструзия, требуют иной конструкции инструментов и классифицируются отдельно в техническом проектировании.
Понять основные различия между операциями
Четкое взаимодействие между инженерным отделом и производством начинается с использования стандартной терминологии. Ниже приведено объяснение того, как эти три термина применяются в производственной среде.
Заглушка
Заглушка — это операция резки, используемая для вырезания внешнего контура детали из более крупного куска листового металла или рулона. Вырезанная деталь и является конечным продуктом ( пустое поле), а окружающий материал заготовки утилизируется в качестве лома.
Определение заготовки не зависит от размера детали или от того, на каком этапе технологического маршрута она получается. Заготовкой может быть как готовая плоская шайба, так и исходный развертка который затем переходит к вторичным операциям, таким как гибка, глубокая вытяжка или механическая обработка. Основная особенность заключается в том, что инструмент отделяет и удерживает материал внутри линии разреза.
Перфорация
Перфорация удаляет материал из листа большего размера для формирования внутренних элементов. Пуансон и матрица вырезают в заготовке определённые формы — такие как круглые отверстия, овальные отверстия или прямоугольные вырезы.
При штамповке более крупный лист с вновь образованными отверстиями и является той деталью, которую вы получаете в результате. Кусок металла, который продавливается через матрицу, называется слизень, который, как правило, утилизируется как лом. Штамповка отличается высокой повторяемостью и является стандартным способом изготовления монтажных отверстий, вентиляционных прорезей и вырезов для разъемов.
Пирсинг
Во многих цехах по обработке листового металла термины «пробивание» и «штамповка» используются как синонимы для обозначения вырезания внутренних отверстий. Однако важно разграничить эту терминологию.
Исторически термин «пробивка» иногда использовался для обозначения вырезания небольших точных отверстий или плотных групп отверстий. При традиционной штамповке в процессе пробивки по-прежнему образуется отход в виде заготовки. Это отличает её от операций формовки — таких как экструзия отверстий или создание отверстий с воротником — при которых заострённый инструмент смещает и растягивает металл для формирования воротника без удаления материала. При обсуждении резки по плоской чертежи следует понимать, что пробивка работает точно так же, как штамповка: сохраняет лист и удаляет отход.
См. «Операции с простым скобным выражением»
Чтобы понять, как эти операции взаимодействуют, рассмотрим стандартный L-образный кронштейн с двумя круглыми монтажными отверстиями. Для изготовления одной детали из листового металла обычно требуется как внешний контур, так и внутренние элементы.
Готовые функции
При осмотре готового кронштейна вы видите изогнутый кусок металла с двумя отверстиями. До гибки эта деталь представляет собой плоскую двухмерную чертежную модель.
Внешний периметр этой плоской заготовки формируется путем вырубки. Два круглых монтажных отверстия внутри этого периметра создаются путем пробивки. Такое разделение элементов позволяет инженерам определить, какие размеры инструмента будут определять конечные допуски детали: матрица для вырубки определяет внешние размеры, а пуансоны для пробивки — диаметры внутренних отверстий.
Последовательность операций
Последовательность этих операций зависит от способов обработки деталей, системы подачи материала и механизмов подачи, а не от фиксированного правила «сначала штамповка, потом вырубка».
Стандартная технологическая схема изготовления нашего кронштейна предусматривает сначала пробивание внутренних отверстий. После пробивания отверстий в качестве ориентиров используются эти отверстия (или специальные направляющие отверстия (пробитые в зоне отходов) для установки позиционирующих штифтов. Эти направляющие идеально фиксируют металлическую полосу в нужном положении до того, как штамп для вырубки отрежет внешний контур. Если бы порядок операций был обратным — сначала вырубка небольшой отдельной детали — то фиксация этой заготовки для пробивания отверстий привела бы к увеличению времени цикла и значительному снижению точности позиционирования.
Комбинированные штампы
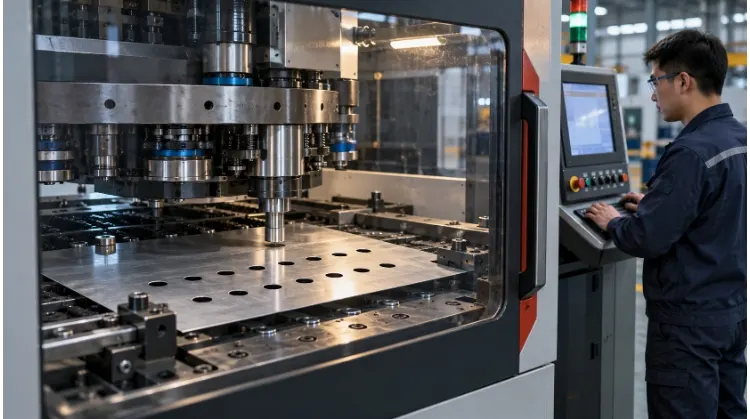
При мелкосерийном производстве штамповка и вырубка зачастую выполняются на отдельных станках с ЧПУ. При крупносерийном производстве (как правило, от 10 000 до 50 000 деталей) эти операции объединяются в прессовые инструменты, что позволяет снизить себестоимость единицы продукции, несмотря на более высокие первоначальные затраты на инструмент.
- Композитные штампы: Внутренняя пробивка и внешняя вырубка осуществляются на одной станции за один ход пресса. Поскольку деталь не перемещается между операциями, допуск на положение отверстий относительно внешнего края отличается высокой точностью и, как правило, составляет всего ±0,05 мм в зависимости от толщины материала.
- Прогрессивные штампы: Металлическая полоса проходит через несколько станций. На первой станции в кронштейне могут быть пробиты отверстия. Затем полоса перемещается на вторую станцию, где направляющие штифты выравнивают её перед вырубкой по периметру. Такая схема хорошо подходит для высокоскоростного серийного производства и изготовления сложных деталей, требующих наряду с резкой также операций формовки или гибки.
Как инструмент влияет на размеры и кромки реза?
Хотя вырубка и штамповка основаны на одних и тех же принципах механического срезания, они воздействуют на разные участки металла. Это различие напрямую определяет размеры инструмента, порядок расчета зазоров и внешний вид конечной кромки реза в процессе производства.
Размеры пуансонов и матриц
При выполнении операций резки именно та деталь, которую необходимо сохранить, определяет, что именно — пуансон или матрица — служит эталонным размером.
- При штамповке: Сайт перфоратор Этот размер определяет конечный размер отверстия. Когда пуансон втягивается, отверстие в заготовке слегка пружинит, зажимая пуансон, в то время как обрезок слегка расширяется, падая в матрицу.
- При вырубке: Сайт умереть Этот размер определяет конечный внешний размер заготовки. После прохождения через матрицу вырезанная заготовка слегка расширится вследствие снятия внутренних напряжений.
Инженеры также должны учитывать разницу между номинальными размерами, указанными в CAD-чертежах, и фактическими результатами производства. По мере износа инструментов в ходе тысяч циклов диаметр пуансонов уменьшается, а проемы матриц увеличиваются. Инструментальщики учитывают эти припуски на износ, а также упругое восстановление материала (остаточная деформация), при обработке комплектов штампов.
Зазор между матрицами
Зазор между пуансоном и матрицей — это намеренно оставленный зазор между пуансоном и матричным блоком. Его можно выразить как радиальный зазор (зазор с одной стороны) или общий зазор (разность между диаметрами пуансона и матрицы).
Зазор необходимо рассчитывать с учётом типа материала, толщины листа и требуемого профиля кромки. Хотя это не является универсальным фиксированным процентным значением, типичный общий зазор для мягкой стали колеблется в пределах от от 5% до 10% по толщине материала, тогда как более твердые материалы, такие как нержавеющая сталь, как правило, требуют от 10% до 15%.
Распространенным заблуждением является мнение, что меньший зазор всегда обеспечивает лучшую кромку. Если зазор слишком мал, материал подвергается вторичному сдвигу, что приводит к образованию неровной кромки и ускоренному износу инструмента. И наоборот, если зазор слишком велик, металл изгибается над кромкой матрицы перед сдвигом, что приводит к образованию значительного перегиба и крупных заусенцев.
Качество кромки
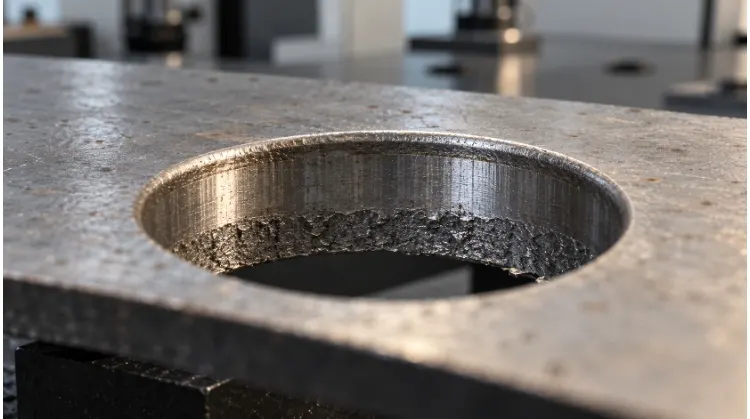
Обычный срезанный край не представляет собой идеально ровную вертикальную поверхность. Если внимательно рассмотреть пробитое отверстие или обрезанный периметр, можно увидеть четыре отчетливые зоны:
- Переход: Округлая пластическая деформация на верхней поверхности в месте, где пуансон впервые сжимает материал.
- Полировка: Гладкая вертикальная полоса, образовавшаяся в месте, где материал был аккуратно срезан инструментом.
- Перелом: Неровная зона с углами, в которой прочность материала на растяжение была превышена, что привело к его отрыву.
- Берр: Резкий, выступающий выступ на нижнем крае, в месте, где в конечном итоге произошло разъединение по линии перелома.
Эти зоны влияют на процесс сборки и монтажа. Согласно общепринятому отраслевому правилу, допустимая высота заусенцев при традиционной резке, как правило, составляет до 10% толщины материала. Если обширная зона излома или заусенец мешают сопряжению деталей, выступают в качестве концентратора напряжений или создают угрозу безопасности, необходимо предусмотреть дополнительные операции (такие как галтовочная обработка или чистка проволочной щеткой). Для применений, требующих гладкой полированной полосы из стали 100% (например, зубья шестерен), обычной отрезки недостаточно, и необходимо рассмотреть возможность применения специализированных процессов, таких как точная вырубка.
Проектирование отверстий и профилей для обеспечения надежности производства
Чтобы перевести проект из CAD-модели в стадию надежного серийного производства, инженеры должны проверить чертеж развертки с учетом физических ограничений обработки. Применение стандартных правил проектирования с учетом технологичности (DFM) позволяет избежать поломки инструмента и обеспечить стабильное качество деталей.
Отверстия и прорези
При проектировании отверстий и пазов ключевым показателем является соотношение между диаметром отверстия (D) или шириной паза и толщиной материала (T).
Если пуансон слишком узкий по сравнению с толщиной материала, сила сжатия, необходимая для сдвига металла, превысит предел прочности самого пуансона на сжатие, что приведет к его потери устойчивости или поломке. Кроме того, выталкивание отхода из глубокого и узкого отверстия матрицы становится ненадежным.
Хотя высокопрочные пуансоны и специальные покрытия позволяют расширить границы возможного, безопасным инженерным стандартом является следующее:
- Алюминий: D ≥ 1,0 Т
- Мягкая сталь: D ≥ 1,2 Т
- Нержавеющая сталь: D ≥ 1,5 Т
Примечание для цеха: Всегда следует оценивать, действительно ли для функциональности конструкции необходим нестандартный размер отверстия. Указание стандартных дробных или метрических размеров отверстий (например, 6,0 мм вместо 6,13 мм) позволяет производителю использовать готовое оборудование, что значительно сокращает затраты на наладку и сроки изготовления.
Расстояние между элементами
Деформация представляет собой основной риск, если элементы располагаются слишком близко друг к другу или к краю детали. При оценке расстояний всегда измеряйте «веб» (фактическое расстояние между краями элементов), а не расстояние от центра до центра.
- От лунки до лунки / От лунки до края: Толщина полотна, как правило, должна составлять не менее 2,0 Т. Более узкие ленты не обладают достаточной прочностью, чтобы выдерживать сдвиговые нагрузки, что приводит к выпуклости краев, скручиванию ленты или разрывам между отверстиями.
- От отверстия до изгиба: Если отверстие пробивается до гибки детали, оно должно располагаться за пределами зоны деформации изгиба. Согласно общепринятому правилу, край отверстия должен находиться не менее чем 2,5 т + радиус изгиба в стороне от линии сгиба. Если проделать отверстие внутри этой зоны, при сгибании металла круглый вырез растянется и деформируется, приняв овальную форму.
Выбор материала
Характеристики материала (марка, состояние и толщина) определяют необходимую мощность пресса и влияют на срок службы инструмента.
- Алюминий (например, 5052-H32): Обладает высокой пластичностью, требует меньшего усилия и обеспечивает чистую обрезку при более малых зазорах.
- Мягкая сталь (например, 1018 CRS): Служит исходной точкой для большинства расчётов при штамповке. Обеспечивает предсказуемое соотношение прочности на сдвиг и износа инструмента.
- Нержавеющая сталь (например, 304/316): Обладает высокой прочностью на сдвиг и выраженными свойствами упрочнения при деформации. Требует примерно на 50% больше сдвиговой силы (тоннажа) по сравнению с мягкой сталью той же толщины, требует большего зазора в штампе и приводит к значительно более быстрому износу инструмента.
Инженерам не следует полагаться исключительно на твердость материала при прогнозировании поведения при механической обработке; пластичность играет не менее важную роль. Более твердые сорта металла ломаются более чисто при вырубке (образуя меньшую зону перегиба и полировки), но при этом они гораздо более подвержены растрескиванию кромок и сильному пружинному отскоку при последующих операциях гибки.
Сравните производственные затраты и подготовьте четкие чертежи
Выбор между специализированными штампами для вырубки, штамповкой с ЧПУ или альтернативными методами, такими как лазерная резка В конечном итоге всё сводится к экономике единицы продукции и тому, насколько чётко вы доносите свои требования до производителя.
Общая стоимость детали
Реальная стоимость детали из листового металла выходит далеко за рамки времени цикла прессования. При оценке способа изготовления специалисты по закупкам должны учитывать весь жизненный цикл продукции. Полная разбивка затрат включает:
- Фиксированные первоначальные затраты (NRE): Проектирование инструментов, обработка штампов и первоначальная настройка пресса.
- Переменные затраты на обработку: Время работы станка, трудозатраты, техническое обслуживание инструмента и дополнительные операции (такие как удаление заусенцев, барабанная обработка или гальваника).
- Использование материалов: Учитывая, что доля сырья может составлять от 50% до 70% В структуре конечной стоимости штампованной детали значительную долю составляют отходы в виде промежуточных полос между деталями (величина которых зависит от эффективности раскладки на полосе или рулоне).
Руководители отделов закупок также должны учитывать стабильность конструкции изделия. Специализированные штампы для вырубки или комбинированные штампы обеспечивают отличную долгосрочную окупаемость инвестиций при стабильных, повторяющихся заказах. Однако, если продукт все еще находится в стадии доработки, даже незначительное изменение конструкции — например, смещение положения отверстия на 2,0 мм — может сделать жесткий штамп $5,000 бесполезным, мгновенно сведя на нет ожидаемую экономию затрат.
Точка безубыточности процесса
При выборе метода производства инженеры анализируют точку пересечения затрат, определяющую границу между фиксированными инвестициями и переменными удельными затратами. Три стандартных варианта представляют собой скользящую шкалу инвестиций:
- Лазерная резка: Нулевые затраты на стационарное оборудование, но самые высокие переменные затраты на одну деталь из-за более низких скоростей резания.
- Штабелевая штамповка с ЧПУ: Минимальные затраты на инструмент (за счет использования стандартных форм штампов) при умеренных переменных затратах и продолжительности цикла.
- Специализированное прессовое оборудование (жесткие матрицы): Высокие первоначальные фиксированные затраты, но чрезвычайно низкие переменные затраты благодаря одноходовой обработке. Это позволяет окупить первоначальные инвестиции в инструмент амортизированный до нескольких пенни за деталь при крупных партиях.
Не существует универсального порогового значения объема (например, «всегда изготавливать штамп при заказе от 5 000 деталей»), которое определяло бы, когда следует переходить от лазерной резки к изготовлению твердого инструмента. Точка безубыточности полностью зависит от площади детали, сложности её контура и толщины материала. Простая небольшая прямоугольная заготовка может оправдать изготовление специальной штамповой формы уже при тираже в 2 000 единиц, в то время как изготовление большого, очень сложного корпуса может оставаться более экономичным с помощью лазерной резки при тираже до 10 000 единиц.
Контрольный список для черчения
Чтобы получить точный расчет стоимости и гарантировать, что детали пройдут проверку, в ваших технических чертежах должны быть указаны необходимые результаты а не устанавливать жесткие требования к производству процесс. Воспользуйтесь этим контрольным списком перед отправкой запроса на предложение:
- Файлы и технические характеристики: Предоставьте как 3D-модель в формате CAD, так и 2D-чертеж с контролем версий. Чётко укажите марку материала, состояние и толщину (например, алюминий 5052-H32, 2,0 мм).
- Допуски и базовые точки: Чётко определите основные контрольные базы. Обозначьте критические размеры — такие как диаметры определённых монтажных отверстий, их положение, плоскостность и пределы общего профиля.
- Требования к кромкам (сторона штампа и сторона матрицы): Не оставляйте вопрос о качестве кромок открытым для интерпретации. Укажите максимально допустимую высоту заусенцев (например, «Макс. высота заусенцев 0,1 мм»). Крайне важно чётко обозначить на чертеже основную лицевую поверхность или сопрягаемую поверхность. Это позволит заводу определить направление удара, следя за тем, чтобы плавный переход находился на видимой поверхности, а любые неизбежные заусенцы располагались на скрытой стороне или на той стороне сборки, которая не создает помех.
- Формирующиеся особенности: В случае таких элементов, как отверстия с выпуклостью или фланцем, указывайте конечные геометрические требования (такие как внутренний диаметр и минимальная глубина входа резьбы), а не указывайте заводу, какую именно геометрию пуансона следует использовать.
- Контекст производства: Укажите расчетный годовой объем потребления (EAU), типичные объемы выпуска партий, ожидаемые сроки поставки и необходимую документацию по качеству (например, отчеты о первом контроле изделия (FAI) или сертификаты на материалы).
Готовы перейти к запуску ваших раскроев в производство? Отправьте нашей инженерной команде ваши 2D-чертежи, 3D-файлы CAD, спецификации материалов и информацию о количестве в партии. Мы подберем наиболее экономически эффективный способ изготовления для вашего проекта — будь то штамповка с ЧПУ, лазерная резка или специализированные штампы для вырубки — и проанализируем размеры отверстий, расстояние между перемычками и требования к кромкам, чтобы обеспечить надежное и повторяемое производство.