 German
 English
 Spanish
 Russian
 Italian
 French
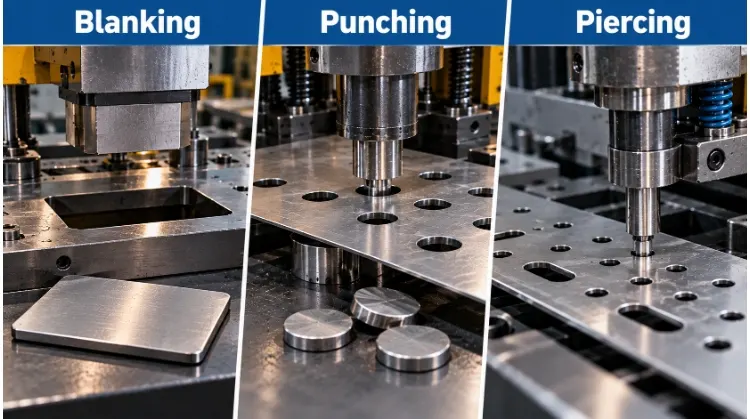
In der Blechbearbeitung hängt der Unterschied davon ab, was als Abfall anfällt. Beim Stanzen wird das fertige Bauteil aus dem Blech ausgeschnitten. Beim Lochen wird ein Loch erzeugt, wobei das Blech erhalten bleibt und der entfernte Ausschnitt entsorgt wird. Das Durchstanzen funktioniert ähnlich wie das Lochen, wird jedoch in der Regel für kleinere, präzise Löcher verwendet.
Werden diese Begriffe in einer Angebotsanfrage oder einer technischen Zeichnung verwechselt, kann dies zu Missverständnissen hinsichtlich der Werkzeuganforderungen und zu ungenauen Angeboten führen. Auch wenn der physikalische Vorgang – das Drücken eines Stempels durch Metall in eine Matrize mithilfe einer Presse – nahezu identisch ist, bestimmt die Terminologie Ihre technische Absicht.
Um zu verdeutlichen, wie diese Prozesse in der Fertigung zusammenwirken, werden wir anhand eines einfachen Blechteils erläutern, wie sich diese Arbeitsschritte auf Maße, Schnittkanten, die Werkzeugkonstruktion und die Stückkosten auswirken.
| Prozess | Hauptzweck | Was du behältst | Typischer Schrott |
| Ausblendung | Das Außenprofil ausschneiden | Der Stanzzuschnitt | Umgebender Bestand |
| Stanzen | Löcher oder Aussparungen anbringen | Die Platte mit Öffnungen | Entfernte Schnecken |
| Piercing | Interne Öffnungen erstellen; überschneidet sich häufig mit dem Stanzen | Die Platte mit Öffnungen | Entfernte Schnittreste beim herkömmlichen Scheren |
Hinweis: Dieser Artikel befasst sich mit dem konventionellen Blechschneiden. Arbeitsgänge, bei denen es um die Umformung von Material geht, wie beispielsweise das Bördeln von Löchern oder das Strangpressen, erfordern andere Werkzeugmechaniken und werden in der technischen Konstruktion separat behandelt.
Die wichtigsten Unterschiede zwischen den Vorgängen verstehen
Eine klare Kommunikation zwischen Konstruktion und Fertigung beginnt mit der Verwendung einer einheitlichen Terminologie. Im Folgenden wird erläutert, wie diese drei Begriffe in einer Produktionsumgebung angewendet werden.
Ausblendung
Ausblendung ist ein Stanzvorgang, bei dem das Außenprofil eines Teils aus einem größeren Blech oder einer größeren Spule ausgestanzt wird. Das ausgestanzte Teil ist Ihr Endprodukt (das leer), während das umgebende Rohmaterial als Schrott entsorgt wird.
Das Stanzen wird nicht durch die Größe des Teils oder den Zeitpunkt im Fertigungsablauf bestimmt. Ein Rohling kann eine fertige flache Unterlegscheibe sein oder auch das Ausgangsmaterial Flachmuster das anschließend in Folgeprozesse wie Biegen, Tiefziehen oder Zerspanen übergeht. Das charakteristische Merkmal besteht schlicht darin, dass das Werkzeug das Material innerhalb der Schnittlinie abgrenzt und zurückhält.
Stanzen
Stanzen entfernt Material aus einer größeren Platte, um innere Strukturen zu schaffen. Stempel und Matrize schneiden bestimmte Formen – wie runde Löcher, ovale Löcher oder rechteckige Ausschnitte – in das Werkstück.
Beim Stanzen ist das größere Blech mit den neu entstandenen Aussparungen das Teil, das man behält. Das Metallstück, das durch die Matrize gedrückt wird, wird als Schnecke, das in der Regel als Ausschuss behandelt wird. Das Stanzen ist in hohem Maße wiederholbar und gilt als Standardverfahren zur Herstellung von Befestigungslöchern, Lüftungsschlitzen und Aussparungen für Steckverbinder.
Piercing
In vielen Blechbearbeitungsbetrieben werden die Begriffe „Piercing“ und „Stanzen“ synonym verwendet, um das Schneiden von Innenlöchern zu beschreiben. Es ist jedoch wichtig, die Terminologie zu klären.
Historisch gesehen wurde der Begriff „Piercing“ manchmal verwendet, um das Schneiden kleiner, präziser Löcher oder dichter Lochgruppen zu beschreiben. Beim herkömmlichen Stanzen entsteht beim Piercing nach wie vor ein Schrottstück. Dies unterscheidet es von Umformvorgängen – wie dem Lochstrangpressen oder der Herstellung von Flanschlöchern –, bei denen ein spitzes Werkzeug das Metall verformt und dehnt, um einen Kragen zu erzeugen, ohne Material zu entfernen. Im Zusammenhang mit dem Schneiden von Abwicklungsmustern funktioniert das Stanzen genau wie das Lochen: Das Blech bleibt erhalten und der Stanzabfall wird entsorgt.
Siehe die Rechenoperationen mit einer einfachen Klammer
Um zu verstehen, wie diese Vorgänge zusammenwirken, betrachten Sie eine handelsübliche L-Halterung mit zwei runden Befestigungslöchern. Ein einzelnes Blechteil erfordert in der Regel sowohl ein Außenprofil als auch innere Merkmale.
Die fertigen Funktionen
Wenn man sich die fertige Halterung ansieht, erkennt man ein gebogenes Metallteil mit zwei Löchern. Vor dem Biegen liegt dieses Teil als zweidimensionale Abwicklung vor.
Der äußere Umfang dieses flachen Musters wird durch Stanzen hergestellt. Die beiden kreisförmigen Befestigungslöcher innerhalb dieses Umfangs werden durch Lochen hergestellt. Durch diese Trennung der Fertigungsschritte können Ingenieure bestimmen, welche Werkzeugabmessungen die endgültigen Toleranzen des Bauteils vorgeben – die Stanzmatrize bestimmt die Außenabmessungen, während die Lochstempel die Durchmesser der Innenlöcher bestimmen.
Ablauffolge
Die Reihenfolge dieser Arbeitsschritte hängt von der Teilehandhabung, der Materialauflage und den Zuführmechanismen ab und nicht von einer festen Regel wie „zuerst stanzen, dann schneiden“.
Ein üblicher Arbeitsablauf in der Fertigung für unsere Halterung sieht vor, dass zunächst die Innenlöcher gestanzt werden. Nach dem Stanzen nutzt die Werkzeugausstattung diese Löcher (oder spezielle Vorbohrungen (im Schrottbereich gestanzt), um Führungsstifte einzusetzen. Diese Führungsstifte fixieren den Metallstreifen perfekt in seiner Position, bevor der Stanzstempel das Außenprofil ausschneidet. Würde man den Vorgang umkehren – also zuerst ein kleines, loses Teil stanzen –, würde das Fixieren dieses Rohteils zum Stanzen der Löcher die Taktzeiten verlängern und die Positionsgenauigkeit erheblich beeinträchtigen.
Kombinierte Stanzformen
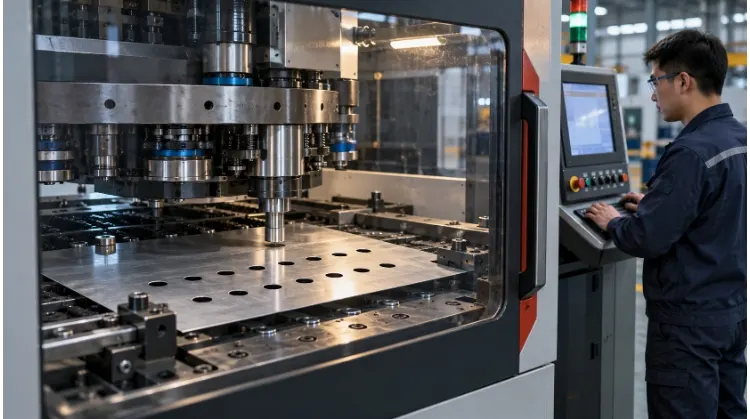
Bei der Kleinserienfertigung werden Stanzen und Ausschneiden häufig auf separaten CNC-Maschinen durchgeführt. Bei Großserien (in der Regel mehr als 10.000 bis 50.000 Teile) werden diese Arbeitsschritte in Presswerkzeuge integriert, um die Stückkosten zu senken – trotz der höheren Anfangsinvestitionen für die Werkzeuge.
- Verbundstempel: Das Innenstanzen und das Außenschneiden erfolgen an einer einzigen Station während eines einzigen Presshubs. Da sich das Werkstück zwischen den Arbeitsschritten nicht bewegt, ist die Positionstoleranz zwischen den Bohrungen und der Außenkante äußerst präzise; je nach Materialstärke liegen die Toleranzen in der Regel bei nur ±0,05 mm.
- Progressive Stümpfe: Der Metallstreifen wird durch mehrere Stationen geführt. An Station eins werden möglicherweise die Löcher in die Halterung gestanzt. Anschließend wird der Streifen zu Station zwei befördert, wo er von Führungsstiften ausgerichtet wird, bevor der Umriss ausgestanzt wird. Diese Anordnung eignet sich gut für die Hochgeschwindigkeits-Massenproduktion und für komplexe Teile, bei denen neben dem Stanzen auch Umform- oder Biegevorgänge erforderlich sind.
Wie wirken sich Werkzeuge auf Maße und Schnittkanten aus?
Obwohl das Stanzen und das Ausstanzen auf denselben mechanischen Scherprinzipien beruhen, wirken sie auf unterschiedliche Bereiche des Metalls ein. Diese Unterscheidung bestimmt unmittelbar, wie die Werkzeuge dimensioniert werden, wie die Abstände berechnet werden und wie die endgültige Schnittkante in der Produktion aussehen wird.
Stanz- und Matrizengrößen
Beim Scheren bestimmt das Teil, das erhalten bleiben soll, ob der Stempel oder die Matrize als Maßvorgabe dient.
- Beim Stanzen: Die Stanze Diese Abmessung bestimmt die endgültige Größe der Bohrung. Wenn sich der Stempel zurückzieht, federt die Bohrung im Werkstück leicht zurück und umschließt den Stempel, während sich der Stanzabfall beim Herabfallen in die Matrize leicht ausdehnt.
- Beim Stanzen: Die sterben Diese Abmessung bestimmt die endgültige Außengröße des Rohlings. Der geschnittene Rohling dehnt sich beim Durchpressen durch die Matrize aufgrund der Entlastung innerer Spannungen leicht aus.
Ingenieure müssen zudem die Abweichung zwischen den Nennmaßen in der CAD-Konstruktion und den tatsächlichen Fertigungsergebnissen berücksichtigen. Da sich Werkzeuge im Laufe von Tausenden von Zyklen abnutzen, verringert sich der Durchmesser der Stempel und die Öffnungen der Matrizen vergrößern sich. Werkzeugbauer berücksichtigen diese Verschleißzugaben ebenso wie die elastische Rückstellung des Materials (Rückfederung), bei der Bearbeitung der Matrizensätze.
Die Freigabe
Das Stanzspiel ist der absichtlich vorgesehenen Spalt zwischen Stempel und Matrizenblock. Es kann als Radialspiel (der Spalt auf einer Seite) oder als Gesamtspiel (die Differenz zwischen Stempel- und Matrizendurchmesser) ausgedrückt werden.
Das Spiel muss unter Berücksichtigung der Materialart, der Blechdicke und des gewünschten Kantenprofils ausgelegt werden. Es handelt sich zwar nicht um einen universell gültigen festen Prozentsatz, doch liegt das typische Gesamtspiel bei Weichstahl zwischen 5% bis 10% der Materialdicke, während härtere Werkstoffe wie Edelstahl in der Regel erfordern, dass 10% bis 15%.
Ein weit verbreiteter Irrtum ist, dass ein engerer Schnittspalt immer zu einer besseren Schnittkante führt. Ist der Schnittspalt zu eng, kommt es zu einer sekundären Scherung des Materials, was eine gezackte Schnittkante und einen beschleunigten Werkzeugverschleiß zur Folge hat. Ist der Schnittspalt hingegen zu groß, biegt sich das Metall vor dem Abscheren über die Werkzeugkante, was zu einem starken Überrollen und starken Graten führt.
Qualität der Kanten
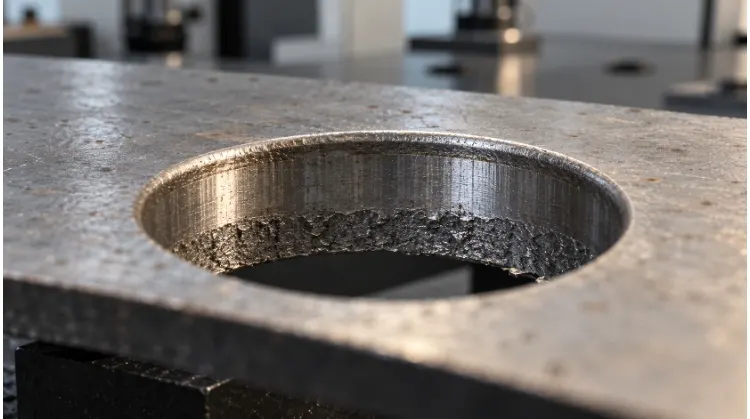
Eine herkömmliche Scherkante ist keine vollkommen ebene, senkrechte Fläche. Wenn Sie ein gestanztes Loch oder einen gestanzten Rand betrachten, erkennen Sie vier unterschiedliche Bereiche:
- Rollover: Die kreisförmige plastische Verformung an der Oberseite, wo der Stempel das Material zunächst zusammendrückt.
- Polieren: Der glatte, vertikale Streifen, an dem das Material vom Werkzeug sauber abgeschnitten wurde.
- Fraktur: Der raue, abgewinkelte Bereich, in dem die Zugfestigkeit des Materials überschritten wurde, wodurch es abriss.
- Burr: Die scharfe, hervorstehende Kante am unteren Rand, an der der Bruch schließlich entstand.
Diese Bereiche wirken sich auf die Montage und den Einbau aus. Als allgemeine Faustregel in der Branche gilt, dass eine akzeptable Grat Höhe beim herkömmlichen Scheren in der Regel bis zu 10% der Materialdicke. Wenn eine große Bruchzone oder ein Grat das Zusammenpassen der Teile beeinträchtigt, als Spannungskonzentrator wirkt oder ein Sicherheitsrisiko darstellt, müssen Nachbearbeitungsschritte (wie Trommeln oder Drahtbürsten) festgelegt werden. Für Anwendungen, die ein glattes, poliertes 100%-Band erfordern (z. B. Zahnradzähne), reicht herkömmliches Scheren nicht aus, und es müssen spezielle Verfahren wie das Feinschneiden in Betracht gezogen werden.
Entwurf von Bohrungen und Profilen für eine zuverlässige Fertigung
Um einen Entwurf vom CAD-Modell in eine zuverlässige Serienfertigung zu überführen, müssen Ingenieure die Abwicklungszeichnung im Hinblick auf die physikalischen Bearbeitungsgrenzen überprüfen. Die Anwendung der Standardregeln für die Fertigungsgerechtheit (Design for Manufacturability, DFM) beugt Werkzeugbruch vor und gewährleistet eine gleichbleibende Teilequalität.
Löcher und Schlitze
Bei der Auslegung von Bohrungen und Schlitzen ist das Verhältnis zwischen dem Bohrungsdurchmesser (D) bzw. der Schlitzbreite und der Materialdicke (T) der entscheidende Maßstab.
Ist ein Stempel im Verhältnis zur Materialdicke zu schmal, übersteigt die zum Abscheren des Metalls erforderliche Druckkraft die Druckfestigkeit des Stempels selbst, was zu dessen Knicken oder Bruch führt. Zudem wird der Auswurf des Stanzabfalls aus einer tiefen, schmalen Matrizenöffnung unzuverlässig.
Zwar lassen sich mit hochbelastbaren Stempeln und Spezialbeschichtungen die Grenzen ausreizen, doch eine sichere technische Grundvoraussetzung lautet:
- Aluminium: D ≥ 1,0 T
- Weichstahl: D ≥ 1,2 T
- Rostfreier Stahl: D ≥ 1,5 T
Anmerkung aus der Produktion: Prüfen Sie stets, ob eine kundenspezifische Bohrungsgröße für die Funktion des Designs unbedingt erforderlich ist. Durch die Angabe von Standardbohrungsgrößen im Bruch- oder metrischen Maßsystem (z. B. 6,0 mm statt 6,13 mm) kann der Hersteller serienmäßige Werkzeuge verwenden, wodurch sich die Rüstkosten und Vorlaufzeiten erheblich reduzieren lassen.
Abstand zwischen den Merkmalen
Verformungen stellen ein erhebliches Risiko dar, wenn Elemente zu nahe beieinander oder am Rand des Bauteils platziert werden. Bei der Bewertung der Abstände sollten Sie stets den „Web“ (der tatsächliche Abstand zwischen den Kanten der Merkmale), nicht der Abstand von Mitte zu Mitte.
- Loch zu Loch / Loch zum Rand: Die Bahnstärke sollte in der Regel mindestens 2,0 T. Schmalere Bänder verfügen nicht über die erforderliche strukturelle Festigkeit, um den Scherkräften standzuhalten, was zu ausgebeulten Kanten, verdrehten Bändern oder Rissen zwischen den Löchern führt.
- Bohrung bis zur Biegung: Wird vor dem Biegen des Teils ein Loch gestanzt, muss dieses außerhalb der Verformungszone der Biegung liegen. Als Faustregel gilt, dass der Rand des Lochs mindestens 2,5 t + Biegeradius abseits der Biegelinie. Wird innerhalb dieses Bereichs ein Loch angebracht, dehnt sich der kreisförmige Ausschnitt beim Biegen des Metalls aus und verformt sich zu einem Oval.
Auswahl des Materials
Die Materialspezifikationen (Güteklasse, Härtegrad und Dicke) bestimmen die erforderliche Presskraft und legen die Lebensdauer der Werkzeuge fest.
- Aluminium (z. B. 5052-H32): Hohe Duktilität, erfordert eine geringere Presskraft und lässt sich bei engeren Abständen sauber scheren.
- Weichstahl (z. B. 1018 CRS): Dient als Grundlage für die meisten Berechnungen im Bereich des Stanzens. Es bietet ein vorhersehbares Gleichgewicht zwischen Scherfestigkeit und Werkzeugverschleiß.
- Edelstahl (z. B. 304/316): Weist eine hohe Scherfestigkeit und ausgeprägte Kaltverfestigungseigenschaften auf. Es erfordert etwa 50% mehr Scherkraft (Tonnage) als Weichstahl gleicher Dicke erfordert größere Formspalte und führt zu einem deutlich schnelleren Verschleiß der Werkzeuge.
Ingenieure sollten sich bei der Vorhersage des Bearbeitungsverhaltens nicht ausschließlich auf die Materialhärte verlassen; die Duktilität ist ebenso entscheidend. Härtere Zustände brechen beim Stanzen sauberer ab (wodurch eine kleinere Umroll- und Glanzzone entsteht), sind jedoch bei nachfolgenden Biegevorgängen weitaus anfälliger für Kantenrisse und starken Rückfederungseffekt.
Produktionskosten vergleichen und übersichtliche Zeichnungen erstellen
Die Wahl zwischen speziellen Stanzwerkzeugen, CNC-Stanzen oder alternativen Verfahren wie Laserschneiden Letztendlich kommt es auf die Stückkosten und darauf an, wie klar Sie dem Hersteller Ihre Anforderungen vermitteln.
Gesamtkosten für Teile
Die tatsächlichen Kosten eines Blechteils gehen weit über die Presszykluszeit hinaus. Wenn Beschaffungsteams einen Fertigungsweg bewerten, müssen sie den gesamten Produktionslebenszyklus berücksichtigen. Eine vollständige Kostenaufschlüsselung umfasst:
- Feste Vorlaufkosten (NRE): Werkzeugkonstruktion, Bearbeitung von Presswerkzeugen und Ersteinrichtung der Presse.
- Variable Bearbeitungskosten: Maschinenzeit, Arbeitsaufwand, Werkzeugwartung und Folgearbeiten (wie Entgraten, Trommeln oder Galvanisieren).
- Materialverwendung: Da Rohstoffe einen Anteil von 50% bis 70% Bei den Endkosten eines Stanzteils stellt der Ausschuss zwischen den einzelnen Teilen (der sich aus der Schachtelungseffizienz auf dem Band oder der Spule ergibt) einen erheblichen Kostenfaktor dar.
Beschaffungsmanager müssen zudem die Stabilität des Produktdesigns abwägen. Spezielle Stanz- oder Kombinationswerkzeuge bieten bei stabilen, wiederkehrenden Aufträgen einen hervorragenden langfristigen ROI. Befindet sich das Produkt jedoch noch in der Entwicklungsphase, kann bereits eine geringfügige Designänderung – wie beispielsweise die Verschiebung einer Lochposition um 2,0 mm – ein $5.000-Hartmetallwerkzeug unbrauchbar machen und die erwarteten Kosteneinsparungen sofort zunichte machen.
Prozess-Break-Even
Bei der Auswahl eines Fertigungsverfahrens analysieren Ingenieure den Kostenumkehrpunkt zwischen Fixkosten und variablen Stückkosten. Die drei Standardoptionen bieten eine gleitende Skala an Investitionsmöglichkeiten:
- Laserschneiden: Keine fixen Werkzeugkosten, dafür jedoch die höchsten variablen Kosten pro Teil aufgrund langsamerer Schnittgeschwindigkeiten.
- CNC-Revolverstanzen: Minimale Werkzeugkosten (unter Verwendung von Standard-Stanzgeometrien) bei moderaten variablen Kosten und Zykluszeiten.
- Spezielle Presswerkzeuge (Hartmatrizen): Hohe anfängliche Fixkosten, aber extrem niedrige variable Kosten aufgrund der Ein-Hub-Verarbeitung. Dadurch lassen sich die anfänglichen Investitionen in Werkzeuge abgeschrieben bei Großserien auf wenige Cent pro Teil.
Es gibt keinen allgemeingültigen Mengenschwellenwert (z. B. „immer eine Matrize ab 5.000 Teilen fertigen“), der vorgibt, wann vom Laserschneiden auf Hartwerkzeuge umgestellt werden sollte. Die Rentabilitätsschwelle hängt vollständig von der Grundfläche des Teils, der Komplexität seines Umrisses und der Materialstärke ab. Ein einfacher, kleiner rechteckiger Rohling kann bereits ab 2.000 Stück die Anschaffung einer speziellen Stanzform rechtfertigen, während ein großes, hochkomplexes Gehäuse bis zu 10.000 Stück kostengünstiger mit dem Laser gefertigt werden kann.
Checkliste für Zeichnungen
Um ein genaues Angebot zu erhalten und sicherzustellen, dass die Teile die Prüfung bestehen, sollten Ihre technischen Zeichnungen die erforderlichen Ergebnisse anstatt die Fertigung streng vorzuschreiben Prozess. Verwenden Sie diese Checkliste, bevor Sie eine Angebotsanfrage einreichen:
- Dateien und Spezifikationen: Legen Sie sowohl ein 3D-CAD-Modell als auch eine versionsverwaltete 2D-Zeichnung vor. Geben Sie die Werkstoffsorte, den Härtezustand und die Dicke ausdrücklich an (z. B. Aluminium 5052-H32, 2,0 mm).
- Toleranzen und Bezugspunkte: Definieren Sie die primären Prüfbezugspunkte eindeutig. Markieren Sie die kritischen Maße – wie beispielsweise bestimmte Durchmesser von Befestigungslöchern, Positionen, Ebenheit und Grenzwerte für das Gesamtprofil.
- Anforderungen an die Kanten (Stanz- vs. Matrizen-Seite): Überlassen Sie die Qualität der Kanten nicht der Interpretation. Geben Sie die maximal zulässige Grathöhe an (z. B. „Max. Grat 0,1 mm“). Geben Sie vor allem in Ihrer Zeichnung eindeutig die primäre Sicht- oder Passfläche an. Dies ermöglicht es dem Hersteller, die Stempelrichtung, wobei darauf zu achten ist, dass die glatte Übergangsfläche auf der sichtbaren Seite liegt und etwaige unvermeidbare Grate auf der verdeckten oder nicht störenden Seite der Baugruppe verbleiben.
- Geformte Merkmale: Bei Merkmalen wie extrudierten oder geflanschten Bohrungen sollten Sie die endgültigen geometrischen Anforderungen (wie Innendurchmesser und Mindestgewindeeingriffstiefe) angeben, anstatt dem Hersteller vorzuschreiben, welche bestimmte Stanzgeometrie zu verwenden ist.
- Produktionskontext: Geben Sie den geschätzten Jahresverbrauch (EAU), die üblichen Chargenmengen, die voraussichtlichen Lieferzeiten sowie die erforderlichen Qualitätsunterlagen (z. B. Berichte zur Erstmusterprüfung (FAI) oder Materialzertifikate) an.
Sind Sie bereit, Ihre Schnittmuster in die Produktion zu überführen? Reichen Sie Ihre 2D-Zeichnungen, 3D-CAD-Dateien, Materialspezifikationen und Losgrößen bei unserem Konstruktionsteam ein. Wir ermitteln den kostengünstigsten Fertigungsweg für Ihr Projekt – sei es CNC-Stanzen, Laserschneiden oder spezielle Stanzwerkzeuge – und prüfen Ihre Anforderungen hinsichtlich Lochgröße, Stegabstand und Kantenausführung, um eine zuverlässige und reproduzierbare Fertigung zu gewährleisten.