 Italian
 English
 Spanish
 German
 Russian
 French
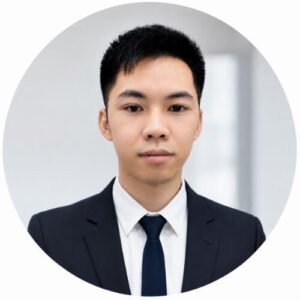
Il taglio ossidrico è un processo termico che utilizza gas combustibile e ossigeno puro per riscaldare e ossidare rapidamente il metallo. Viene utilizzato esclusivamente per il taglio di lamiere in acciaio a basso tenore di carbonio e a bassa lega con spessore compreso tra 10 mm e 300 mm, offrendo una soluzione estremamente conveniente per la carpenteria pesante.
Per comprendere in che modo questo processo si rifletta sui vostri profitti, prendiamo in esame un percorso di lavorazione standard: una piastra di base in acciaio dolce dello spessore di 40 mm dotata di quattro fori di montaggio da Ø18 mm. In un’officina tipica, la lavorazione prevede innanzitutto il taglio del profilo esterno, seguito dalla foratura CNC dei fori interni. Si procede alla foratura dopo il taglio perché i processi termici lasciano una zona termicamente alterata (HAZ) indurita sul bordo, che può danneggiare immediatamente le punte da trapano.
Per valutare con precisione come debba essere tagliato questo profilo esterno e cosa debba includere il vostro preventivo, analizziamo come funziona il metodo ossitaglio e quali tolleranze di disegno determinano la scelta finale del processo.
Quando è opportuno scegliere il taglio ossidrico per le lamiere di acciaio?
Adattare il processo di taglio alla geometria del pezzo consente di evitare costose rilavorazioni. Vediamo come lo spessore della lamiera e le tolleranze di imbutitura determinino quando il taglio ossidrico rappresenta l’opzione più conveniente.
Materiale e spessore della lamiera
Il processo ossidrico viene utilizzato principalmente per gli acciai a basso tenore di carbonio e a bassa lega. Il meccanismo fisico richiede che il metallo si ossidi rapidamente e che l’ossido risultante abbia un punto di fusione inferiore a quello del materiale di base stesso. Questo è il motivo per cui le attrezzature standard a ossicombustibile non sono in grado di tagliare l’acciaio inossidabile o l’alluminio; gli ossidi refrattari che si formano su questi metalli impediscono al flusso di ossigeno di penetrare nel materiale.
Per l'acciaio al carbonio, il taglio ossidrico è indicato per spessori di lamiera compresi tra 10 mm e 300 mm. Lo spessore massimo praticabile per un determinato progetto dipende solitamente dalla specifica qualità del materiale, dal volume di gas disponibile in officina e dal fatto che il taglio possa partire da un bordo libero o richieda la perforazione di una lamiera piena.
Ossicombustibile, plasma e Laser
La scelta del processo di taglio termico più adatto dipende dallo spessore della lamiera, dalla geometria dei dettagli e dai requisiti di tolleranza. La tabella riportata di seguito illustra in che modo queste variabili influenzano la scelta iniziale del processo.
| Caratteristiche dei componenti | Valutazione del processo primario | Requisiti relativi al disegno che potrebbero influenzare la scelta |
| Lamiere spesse, profili esterni semplici (>25 mm) | Ossicombustibile o plasma ad alta definizione | Le tolleranze di taglio standard vanno da ±1,5 mm a ±2,0 mm. Requisiti di perpendicolarità più rigorosi potrebbero richiedere il ricorso alla fresatura CNC dopo la sgrossatura. |
| Piastra spessa con fori di precisione | Tagliare il semilavorato esterno, praticare i fori secondari | Se il diametro del foro è inferiore allo spessore della lamiera (rapporto < 1,0), il taglio termico provoca un eccessivo accumulo di calore, una forte conicità e lo scoppio del fondo del foro. |
| Lamiere sottili, contorni complessi/densi (<10 mm) | Laser a fibra | In presenza di ruggine grave o di una spessa patina di laminazione sul materiale, potrebbe essere necessario ricorrere al plasma anziché al laser. |
Tornando all’esempio della piastra di base da 40 mm, il profilo esterno è talmente semplice che sia il taglio ossidrico che plasma ad alta definizione rappresentano opzioni valide per la fresatura. Tuttavia, i quattro fori da Ø18 mm presentano un rapporto diametro/spessore inferiore a 1:1. Pertanto, nella richiesta di preventivo si dovrebbe indicare il prezzo della sagoma esterna come taglio termico, mentre i fori interni andrebbero fresati per la foratura secondaria.
In che modo la foratura e la scelta del gas influiscono sulla produzione?
L'esecuzione in officina influisce direttamente sul prezzo unitario finale e sui tempi di consegna. Ecco come i metodi di inserimento della torcia e la scelta del gas combustibile determinano la resa del materiale e la qualità del taglio.
Avvio del bordo e perforazione della piastra
Il modo in cui la torcia penetra nel materiale influisce sul tempo di taglio, sull’efficienza di nesting e sul costo finale del pezzo. Iniziare il taglio dal bordo esterno della lamiera è il metodo più stabile, poiché la fiamma di preriscaldamento può portare rapidamente l’angolo esposto alla temperatura di accensione e consentire al flusso di ossigeno di attraversarlo senza ostacoli.
La foratura — ovvero l’avvio di un taglio al centro di una lamiera piena per realizzare un’apertura interna — richiede più tempo e comporta il rischio che le scorie di acciaio fuso vengano espulse all’indietro nell’ugello della torcia. La foratura interna richiede un percorso di avvio per impedire che l’espulsione iniziale del materiale fuso danneggi il bordo finale del pezzo. Ciò significa che la disposizione di nesting deve lasciare uno spazio sufficiente per gli scarti tra i pezzi, il che riduce la resa del materiale. Quando si confrontano i preventivi, è importante verificare se il fornitore esegue il taglio del pezzo con inizio dal bordo o con foratura interna e se le operazioni secondarie, come la rimozione delle scorie e la spianatura dei bordi, sono esplicitamente incluse nel prezzo unitario.

Preriscaldamento del combustibile e dell'ossigeno di taglio
La scelta del gas di preriscaldamento influisce direttamente sul tempo di preriscaldamento, sulla velocità di taglio in continuo e sul consumo complessivo di gas.
- Acetilene produce la temperatura della fiamma più elevata (circa 3.160 °C). Richiede un tempo di preriscaldamento inferiore e perfora più rapidamente, rendendola adatta a nidi contenenti numerosi piccoli ritagli interni chiusi, dove la torcia deve avviarsi e arrestarsi frequentemente.
- Propano brucia a una temperatura inferiore (circa 2.828 °C) e richiede tempi di preriscaldamento più lunghi. Tuttavia, spesso produce un bordo di taglio più pulito e risulta più conveniente in termini di costi in caso di tagli in serie su profili lunghi e ininterrotti. Nel caso della nostra piastra di base da 40 mm, un taglio al propano con inizio dal bordo offrirebbe probabilmente il miglior equilibrio tra qualità del bordo e costo di lavorazione.
Indipendentemente dal gas combustibile utilizzato, la purezza dell’ossigeno per il taglio richiede un controllo rigoroso. Un calo della purezza dell’ossigeno da 99,5% a 98,5% può ridurre le velocità di taglio fino al 25% e aumentare proporzionalmente il consumo di gas.
Sicurezza e controlli in officina
Il taglio con ossicombustibile comporta un intenso calore localizzato e genera grandi quantità di scorie. Le procedure standard di officina prevedono l’uso di tavoli aspiranti o di sistemi specializzati di aspirazione dei fumi per gestire le emissioni di particolato, specialmente durante il taglio di lamiere trattate con primer.
Ai fini della sicurezza operativa, gli impianti di erogazione del gas devono essere dotati di dispositivi antiritorno installati sia sul regolatore che sulla torcia, al fine di impedire il riflusso del gas, nel rigoroso rispetto delle normative locali in materia di lavori a caldo e dei manuali delle attrezzature.
Cosa indicare nel disegno del componente?
Annotazioni chiare sui disegni evitano malintesi tra il team di progettazione e il reparto di produzione. Ecco esattamente cosa indicare prima di richiedere un preventivo per lamiere di grosso spessore.
Fori, fessure e angoli interni
Piccoli fori, fessure strette e angoli interni acuti nelle lamiere spesse richiedono una verifica prima della preparazione del preventivo. Prendendo come esempio la nostra piastra di base da 40 mm, i quattro fori di montaggio da Ø18 mm e i relativi punti di riferimento posizionali devono essere chiaramente indicati. Se il vostro progetto prevede la lavorazione di queste caratteristiche per una foratura CNC secondaria, specificate esplicitamente “Tagliare il profilo esterno, forare i fori interni” nella richiesta di preventivo per evitare di ricevere un’offerta non conforme, relativa alla foratura termica.
Tolleranze di lavorazione e punti di riferimento
Un disegno di fabbricazione deve distinguere tra le dimensioni del grezzo e quelle del pezzo finito lavorato. Indicare chiaramente quali spigoli rimangono così come tagliati, quali spigoli richiedono materiale in eccesso (tolleranza di lavorazione) — in genere da 3 a 5 mm per garantire che la fresa superi la zona termicamente alterata (HAZ) — e i punti di riferimento esatti utilizzati per il posizionamento della punta o della fresa. Se il progetto è conforme alle norme internazionali sul taglio termico, aggiungere una nota che indichi la classe di tolleranza specifica secondo la norma ISO 9013 (ad esempio, Classe 2 per la perpendicolarità).
Smussature di saldatura
Se il pezzo richiede una preparazione dei bordi per saldatura, specificare la geometria della scanalatura a V o a Y, indicando in particolare l'angolo di smussatura e la dimensione della faccia di base. Chiedere al fornitore di confermare se tali smussature possono essere realizzate direttamente sulla sua macchina multiassiale per ossitaglio o se richiedono una seconda lavorazione di fresatura e rettifica prima della consegna.
Come ispezionare il pezzo e risolvere i difetti di taglio?
Standardizzare la routine di ispezione consente di individuare tempestivamente le distorsioni termiche e gli errori nei parametri. Utilizzate questi schemi per strutturare i controlli sui primi articoli e identificare le cause alla radice dei difetti di taglio.
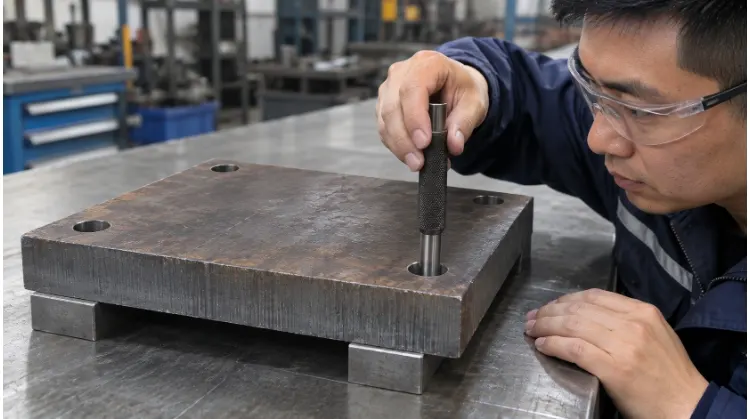
Controllo della prima parte
A Ispezione del primo articolo (FAI) Su una lamiera spessa, il pezzo deve essere suddiviso in base alle fasi di lavorazione, in modo da individuare eventuali errori prima che venga aggiunto valore a valle. Ecco uno standard Lista di controllo per l'ispezione del primo articolo relativo ai pezzi tagliati con ossitaglio:
| Elemento da ispezionare | Riferimenti e strumenti di misurazione | Tempistica / Fase |
| Profilo esterno e margine | Tracciare i bordi esterni (calibro / metro a nastro) | Dopo il taglio con ossicombustibile |
| Perpendicolarità dei bordi | ISO 9013 Classe 2 (squadra da meccanico / spessimetro) | Dopo il taglio con ossicombustibile |
| Diametro e posizione del foro | Riferimenti lavorati (calibri a perno / CMM) | Dopo la foratura CNC |
| Planarità complessiva del pezzo | Piastra di appoggio | Stato finale alla consegna |
Bordi arrotondati, linee di trascinamento e scorie
La valutazione del bordo appena tagliato rivela quanto siano stati regolati correttamente i parametri del gas e le velocità di avanzamento. Tra i difetti visivi più comuni figurano l’arrotondamento del bordo superiore, i solchi profondi lasciati dal trascinamento e un forte accumulo di scorie nella parte inferiore (accumulo di scorie). Utilizzare questo Tabella di risoluzione dei problemi relativi al taglio con ossicombustibile per correggere i difetti:
| Manifestazione del difetto | Controlli diagnostici preliminari | Modifiche al taglio di prova |
| Scorie pesanti di fondo (scorie) | Velocità di taglio, pressione dell'ossigeno di taglio, stato dell'ugello | Se le scorie risultano difficili da rimuovere, aumentare la velocità di taglio o regolare la pressione dell'ossigeno fino a quando le scorie non vengono eliminate. |
| Linee di trascinamento profonde rimanere indietro | Velocità di marcia (troppo elevata), flusso di ossigeno (troppo basso) | Ridurre la velocità di avanzamento; verificare la pressione di alimentazione dell'ossigeno alla torcia. |
| Fusione / arrotondamento del bordo superiore | Altezza della torcia, intensità della fiamma di preriscaldamento | Ridurre il rapporto ossigeno/carburante in fase di preriscaldamento; aumentare leggermente la distanza di sicurezza. |
Bordi per saldatura e lavorazione meccanica
Lo stato fisico del bordo tagliato determina il successo delle operazioni successive. Per i bordi fresati, l’ispezione del primo pezzo deve confermare l’esatto margine di lavorazione: un margine troppo ridotto comporta il rischio di danneggiare l’utensile sul bordo temprato, mentre uno eccessivo aumenta il tempo di ciclo. Per gli smussi di saldatura, verificare l’angolo e assicurarsi che la superficie di taglio sia priva di scalfitture profonde che potrebbero causare inclusioni di scorie durante la saldatura.
Se il progetto prevede un limite massimo di durezza dei bordi — spesso richiesto poiché il raffreddamento rapido crea uno strato martensitico duro sul bordo di taglio — indicarlo come criterio di accettazione a sé stante, specificando il tipo di acciaio e lo spessore della lamiera sottoposti a prova.
Come confrontare i preventivi per il pezzo finito?
La valutazione di un preventivo per lamiere spesse non si limita alla semplice analisi del prezzo finale. Vediamo in dettaglio come individuare i costi nascosti legati alla lavorazione e garantire un confronto equo tra i fornitori.
Ambito della quotazione e condizioni di consegna
Nel valutare i preventivi relativi alla nostra piastra di base da 40 mm, è necessario confrontare l’esatto ambito dei lavori. Un prezzo unitario più basso potrebbe escludere fasi secondarie fondamentali. Mettete a confronto un taglio con ossitaglio e un taglio al plasma e verificate che entrambi i fornitori indichino le stesse condizioni di consegna finali.
| Fase del processo | Preventivo per un intervento di fresatura (ossitaglio + foratura) | Preventivo B: lavorazione (plasma + foratura) |
| Materiale | Inclusi (ad es., ASTM A36) | Inclusi (ad es., ASTM A36) |
| Metodo di mascheratura | Ossicombustibile (avviamento Edge) | Plasma ad alta definizione |
| Rimozione delle scorie | Incluso (affilatura manuale) | Incluso (spazzolatura automatica) |
| Appiattimento parziale | Non incluso (Rischio nascosto) | Incluso (livellamento a rullo) |
| Foratura CNC | In dotazione (4 pezzi da Ø18 mm) | In dotazione (4 pezzi da Ø18 mm) |
| Ispezione finale | Incluso (FAI + certificati dei materiali) | Incluso (FAI + certificati dei materiali) |
Costo per pezzo accettato
Calcolare il prezzo totale sulla base della stessa revisione del disegno, della stessa dimensione del lotto e degli stessi criteri di accettazione. Per determinare il costo effettivo, dividere il costo totale del lotto per il numero di accettato i pezzi, non solo la quantità di semilavorati. Un prezzo più basso dei semilavorati è inutile se un tasso di scarto del 10% blocca la linea di assemblaggio.
Ciò che determina effettivamente la differenza di prezzo è spesso nascosto nei dettagli del processo di lavorazione. Ad esempio, il taglio con ossicombustibile apporta un notevole apporto termico alla lamiera. Se tale apporto termico provoca una deformazione della lamiera che supera la tolleranza di planarità, il percorso di taglio con ossicombustibile richiederà una seconda operazione di livellamento a rulli. Se il fornitore non ha incluso il livellamento nel Preventivo A, la tariffa di taglio inizialmente più conveniente comporterà costose rilavorazioni o il rifiuto dei pezzi al momento della consegna.
Lista di controllo per le richieste di preventivo
Utilizza questa checklist, che puoi copiare e incollare, nella tua prossima richiesta di preventivo (RFQ) per obbligare i fornitori a chiarire il loro percorso di produzione e a confermare lo stato finale della consegna.
- Tipo e spessore del materiale: (ad es., 40 mm ASTM A36 o S355)
- Quantità dell'ordine e dimensione del lotto:
- Versione del disegno: (Allegare sempre sia i file PDF che quelli DXF/STEP)
- Caratteristiche principali: (ad es., “4 fori da Ø18 mm – Solo foratura, non perforazione termica”)
- Tolleranze di lavorazione: (ad es., “Lasciare +5 mm sul bordo A per evitare la zona termicamente alterata (HAZ) durante la fresatura CNC”)
- Smussature di saldatura: (Specificare l'angolo, la superficie della radice e il metodo di taglio accettabile)
- Ambito della post-elaborazione: (Specificare i requisiti relativi alla rimozione delle scorie, alla sbavatura dei bordi e alla spianatura delle superfici)
- Requisiti di ispezione: (ad es., rapporto FAI, certificati dei materiali, tolleranze ISO 9013 Classe 2)
- Azioni richieste al fornitore: Si prega di indicare esplicitamente il metodo di taglio previsto e di elencare tutte le operazioni secondarie incluse nel preventivo dettagliato.
Stai valutando un progetto di taglio di lamiere spesse? Invia i tuoi disegni a TZR. Il nostro team di ingegneri esaminerà le vostre tolleranze e vi fornirà, entro 24 ore, un confronto trasparente e dettagliato dei costi tra il taglio con ossicombustibile e quello al plasma.