 German
 English
 Spanish
 Russian
 Italian
 French
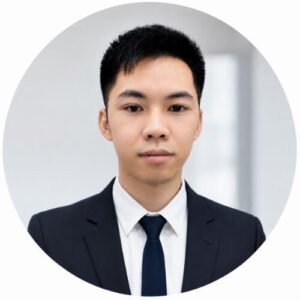
Das Autogenschneiden ist ein thermisches Verfahren, bei dem Brenngas und reiner Sauerstoff zum Erhitzen und zur schnellen Oxidation von Metall eingesetzt werden. Es wird ausschließlich zum Schneiden von kohlenstoffarmen und niedriglegierten Stahlblechen mit einer Dicke zwischen 10 mm und 300 mm verwendet und bietet eine äußerst kostengünstige Lösung für den Schwermetallbau.
Um zu verstehen, wie sich dieser Prozess auf Ihr Geschäftsergebnis auswirkt, betrachten Sie einmal einen typischen Fertigungsablauf: eine 40 mm dicke Grundplatte aus Weichstahl mit vier Befestigungslöchern (Ø 18 mm). In einer typischen Werkstatt wird dabei zunächst das Außenprofil gefräst und anschließend werden die Innenlöcher per CNC gebohrt. Wir bohren erst nach dem Schneiden, da thermische Verfahren an der Kante eine gehärtete Wärmeeinflusszone (HAZ) hinterlassen, die Bohrer sofort unbrauchbar machen kann.
Um genau beurteilen zu können, wie dieses Außenprofil geschnitten werden sollte und was Ihr Angebot enthalten sollte, wollen wir uns zunächst einmal genauer ansehen, wie das Autogenschneiden funktioniert und welche Zeichnungstoleranzen für die endgültige Wahl des Verfahrens ausschlaggebend sind.
Wann sollte man sich beim Schneiden von Stahlblechen für das Autogenschneiden entscheiden?
Durch die Anpassung des Schneidverfahrens an die Geometrie Ihres Werkstücks lassen sich kostspielige Nacharbeiten vermeiden. Schauen wir uns einmal an, wie die Blechdicke und die Zeichnungstoleranzen bestimmen, wann das Autogenschneiden die kostengünstigste Option für Sie ist.
Werkstoff und Blechdicke
Das Autogenschneidverfahren wird in erster Linie für kohlenstoffarme und niedriglegierte Stähle eingesetzt. Der physikalische Mechanismus setzt voraus, dass das Metall schnell oxidiert und das entstehende Oxid einen niedrigeren Schmelzpunkt aufweist als das Grundmaterial selbst. Aus diesem Grund können mit herkömmlichen Autogenschneidanlagen weder Edelstahl noch Aluminium geschnitten werden; die auf diesen Metallen entstehenden hochschmelzenden Oxide verhindern, dass der Sauerstoffstrom in das Material eindringt.
Bei Kohlenstoffstahl eignet sich das Autogenschneiden gut für Blechdicken von 10 mm bis 300 mm. Die praktisch maximal mögliche Dicke für ein bestimmtes Projekt hängt in der Regel von der jeweiligen Werkstoffsorte, der Gasversorgungsmenge des Betriebs und davon ab, ob der Schnitt an einer offenen Kante beginnen kann oder ob eine massive Platte durchstochen werden muss.
Autogenschneiden, Plasmaschneiden und Laser
Die Wahl des geeigneten thermischen Schneidverfahrens hängt von der Blechdicke, der Geometrie der Bauteile und den Toleranzanforderungen ab. Die folgende Tabelle gibt einen Überblick darüber, wie sich diese Variablen auf die anfängliche Verfahrensauswahl auswirken.
| Teileeigenschaften | Bewertung des Primärprozesses | Anforderungen an die Zeichnung, die die Wahl beeinflussen können |
| Dicke Bleche, einfache Außenprofile (>25 mm) | Autogenschneiden oder hochauflösendes Plasmaschneiden | Die üblichen Bearbeitungstoleranzen liegen zwischen ±1,5 mm und ±2,0 mm. Strengere Anforderungen an die Rechtwinkligkeit können dazu führen, dass nach der Grobbearbeitung auf CNC-Fräsen umgestellt wird. |
| Dicke Platte mit Präzisionsbohrungen | Außenzuschnitt zuschneiden, sekundäre Löcher bohren | Ist der Lochdurchmesser kleiner als die Plattendicke (Verhältnis < 1,0), führt das thermische Schneiden zu einer übermäßigen Wärmeentwicklung, einer starken Verjüngung und einem Ausbruch am Boden. |
| Dünne Bleche, komplexe/dichte Konturen (<10 mm) | Faserlaser | Starker Rost oder dicke Walzzunder auf dem Werkstück können den Einsatz von Plasma anstelle von Laser erforderlich machen. |
Um noch einmal auf das Beispiel der 40-mm-Grundplatte zurückzukommen: Das Außenprofil ist so einfach, dass sowohl das Autogenschneiden als auch High-Definition-Plasma sind praktikable Optionen für das Ausstanzen. Die vier Löcher mit einem Durchmesser von 18 mm weisen jedoch ein Verhältnis von Durchmesser zu Dicke von weniger als 1:1 auf. Daher sollte in der Angebotsanfrage die Außenform als thermischer Schnitt kalkuliert werden, während die inneren Löcher für das Nachbohren vorgesehen werden sollten.
Wie wirken sich Bohrungen und die Wahl des Gases auf die Produktion aus?
Die Umsetzung in der Fertigung wirkt sich direkt auf Ihren Endpreis pro Einheit und die Lieferzeiten aus. Hier erfahren Sie, wie sich die Eintauchmethoden des Schneidbrenners und die Wahl des Brenngases auf die Materialausbeute und die Schnittqualität auswirken.
Kantenstart und Plattendurchstoß
Die Art und Weise, wie die Brennerdüse in das Material eintritt, wirkt sich auf die Schneidzeit, die Verschachtelungseffizienz und die Endkosten des Bauteils aus. Der Schnitt von der Außenkante der Platte aus zu beginnen, ist die stabilste Methode, da die Vorheizflamme die freiliegende Ecke schnell auf Zündtemperatur bringen kann und der Sauerstoffstrom ungehindert hindurchströmen kann.
Das Anbohren – das Einleiten eines Schnitts in der Mitte einer massiven Platte für einen innenliegenden Ausschnitt – dauert länger und birgt das Risiko, dass geschmolzene Stahlschlacke zurück in die Brennerdüse gespritzt wird. Beim Anbohren von innen ist eine Einführbahn erforderlich, um zu verhindern, dass der anfängliche Ausstoß der Schmelze die Kante des fertigen Teils beschädigt. Das bedeutet, dass beim Schachtelungslayout genügend Verschnittfläche zwischen den Teilen gelassen werden muss, was die Materialausbeute verringert. Beim Vergleich von Angeboten ist es wichtig zu klären, ob der Lieferant das Teil mit Kantenansätzen oder durch inneres Anbohren bearbeitet und ob Nachbearbeitungsschritte wie Schlackeentfernung und Kantenabflachung ausdrücklich im Stückpreis enthalten sind.

Vorheizen von Brennstoff und Schneidsauerstoff
Die Wahl des Vorheizgases wirkt sich direkt auf die Vorheizzeit, die kontinuierliche Schnittgeschwindigkeit und den Gesamtgasverbrauch aus.
- Acetylen erzeugt die höchste Flammentemperatur (ca. 3.160 °C). Es benötigt weniger Vorheizzeit und schneidet schneller, wodurch es sich für Konstruktionen mit vielen kleinen, geschlossenen Aussparungen eignet, bei denen der Brenner häufig an- und ausgeschaltet werden muss.
- Propan brennt bei einer niedrigeren Temperatur (ca. 2.828 °C) und erfordert längere Vorheizzeiten. Allerdings erzeugt es oft eine sauberere Schnittkante und ist bei großen Stückzahlen für das kontinuierliche Schneiden langer, ununterbrochener Profile kostengünstiger. Bei unserem Beispiel mit einer 40-mm-Grundplatte würde ein Propanschnitt mit Kantenstart wahrscheinlich das beste Verhältnis zwischen Schnittkantenqualität und Bearbeitungskosten bieten.
Unabhängig vom verwendeten Brenngas erfordert die Sauerstoffreinheit beim Schneiden eine strenge Kontrolle. Ein Rückgang der Sauerstoffreinheit von 99,51 TP3T auf 98,51 TP3T kann die Schnittgeschwindigkeiten um bis zu 251 TP3T verringern und den Gasverbrauch proportional erhöhen.
Sicherheit und Betriebssteuerung
Beim Autogenschneiden entstehen lokale Hitzespitzen und große Mengen an Schlacke. Gemäß den üblichen Werkstattvorschriften sind Absaugtische oder spezielle Abgasabsaugsysteme erforderlich, um die Partikelemissionen zu kontrollieren, insbesondere beim Schneiden von grundierten Blechen.
Aus Gründen der Betriebssicherheit müssen Gasversorgungssysteme sowohl am Regler als auch am Brenner mit Rückzündsperren ausgestattet sein, um einen Rückfluss des Gases zu verhindern. Dies muss unter strikter Einhaltung der örtlichen Vorschriften für Heißarbeiten und der Anleitungen für die jeweiligen Geräte erfolgen.
Was muss in der Teilezeichnung angegeben werden?
Eindeutige Anmerkungen in den Zeichnungen verhindern Missverständnisse zwischen dem Konstruktionsteam und der Fertigung. Hier erfahren Sie genau, was Sie angeben müssen, bevor Sie ein Angebot für dickwandige Bleche anfordern.
Löcher, Schlitze und Innenecken
Kleine Löcher, schmale Schlitze und scharfe Innenecken in dicken Blechen müssen vor der Angebotserstellung bestätigt werden. Am Beispiel unserer 40-mm-Grundplatte müssen die vier Befestigungslöcher mit einem Durchmesser von 18 mm und ihre Positionsbezugspunkte deutlich gekennzeichnet sein. Falls Ihr Projekt diese Merkmale für eine nachträgliche CNC-Bohrung vorsieht, geben Sie im Angebotsanfrageformular ausdrücklich an: „Außenprofil fräsen, Innenbohrungen bohren“, um zu vermeiden, dass Sie ein nicht konformes Angebot für thermisches Stanzen erhalten.
Bearbeitungszugaben und Bezugspunkte
In einer Fertigungszeichnung muss zwischen der Rohteilgröße und der fertigen Bearbeitungsgröße unterschieden werden. Geben Sie eindeutig an, welche Kanten im Schnittzustand verbleiben, welche Kanten Materialzugabe erfordern – in der Regel 3 bis 5 mm, um sicherzustellen, dass der Fräser die Wärmeeinflusszone (HAZ) umgeht – und welche genauen Bezugspunkte für die Positionierung des Bohrers oder Fräsers verwendet werden. Wenn Ihr Projekt internationalen Normen für das thermische Schneiden entspricht, fügen Sie einen Vermerk hinzu, in dem die spezifische Toleranzklasse nach ISO 9013 angegeben ist (z. B. Klasse 2 für die Rechtwinkligkeit).
Schweißfasen
Wenn das Bauteil eine Kantenvorbereitung für Schweißen, geben Sie die Geometrie der V- oder Y-Nut genau an und nennen Sie dabei insbesondere den Fasenwinkel und das Maß der Wurzelfläche. Bitten Sie den Lieferanten um Bestätigung, ob diese Fasen direkt auf seiner mehrachsigen Autogenschneidemaschine geschnitten werden können oder ob vor der Auslieferung ein nachträgliches Fräsen und Schleifen der Fasen erforderlich ist.
Wie überprüft man das Bauteil und behebt Schnittfehler?
Durch die Standardisierung Ihrer Prüfabläufe lassen sich thermische Verformungen und Parameterfehler frühzeitig erkennen. Nutzen Sie diese Rahmenkonzepte, um Ihre Erstmusterprüfungen zu strukturieren und die Ursachen von Schnittfehlern zu ermitteln.
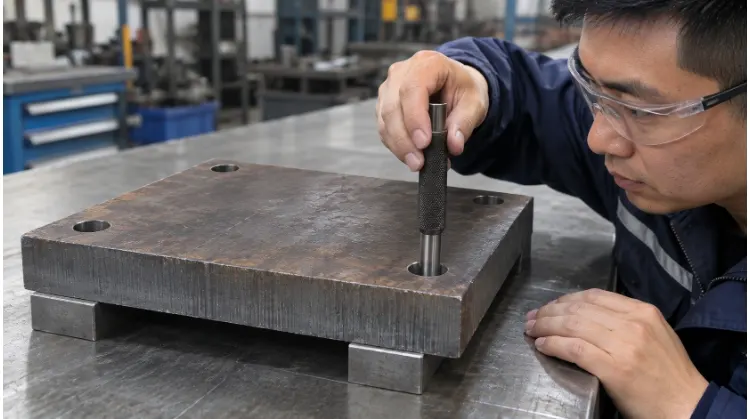
Erstmusterprüfung
A Erstmusterprüfung (FAI) Bei einem dicken Blechteil sollte die Fertigung in einzelne Fertigungsschritte unterteilt werden, um Fehler zu erkennen, bevor in nachgelagerten Schritten weiterer Mehrwert geschaffen wird. Hier ist ein Standard Checkliste für die Erstmusterprüfung von mit Autogenverfahren geschnittenen Teilen:
| Prüfpunkt | Messreferenz und -werkzeug | Zeitpunkt / Phase |
| Außenprofil und Aufmaß | Außenkanten zeichnen (Messschieber / Maßband) | Nach dem Oxy-Fuel-Ausbrennen |
| Kantenrechtwinkligkeit | ISO 9013 Klasse 2 (Winkel / Fühlerlehre) | Nach dem Oxy-Fuel-Ausbrennen |
| Bohrungsdurchmesser und -position | Bearbeitete Bezugspunkte (Stiftlehren / Koordinatenmessgerät) | Nach dem CNC-Bohren |
| Gesamtebenheit des Teils | Messplatte | Endgültiger Lieferzustand |
Abgerundete Kanten, Schleifspuren und Schlacke
Die Begutachtung der Schnittkante gibt Aufschluss darüber, wie gut die Gasparameter und Vorschubgeschwindigkeiten eingestellt sind. Zu den häufigsten sichtbaren Fehlern zählen eine abgerundete Oberkante, tiefe Ziehspuren und starke Schlackeablagerungen am unteren Rand (Schlackeansammlung). Verwenden Sie dies Matrix zur Fehlerbehebung beim Autogenschneiden um Mängel zu beheben:
| Fehlererscheinung | Erste diagnostische Untersuchungen | Anpassungen am Probeschnitt |
| Schwere Bodenschlacke (Schlacke) | Schnittgeschwindigkeit, Sauerstoffdruck beim Schneiden, Zustand der Düse | Wenn sich die Schlacke nur schwer entfernen lässt, erhöhen Sie die Schnittgeschwindigkeit oder passen Sie den Sauerstoffdruck an, bis die Schlacke abgetragen ist. |
| Tiefe Schleppspuren hinterherhinken | Fahrgeschwindigkeit (zu hoch), Sauerstoffdurchfluss (zu gering) | Verringern Sie die Fahrgeschwindigkeit; überprüfen Sie den Sauerstoffversorgungsdruck am Brenner. |
| Schmelzen/Abrunden der Oberkante | Brennerhöhe, Intensität der Vorheizflamme | Das Sauerstoff-Kraftstoff-Verhältnis beim Vorheizen verringern; den Abstand leicht vergrößern. |
Kanten für das Schweißen und die Zerspanung
Der physikalische Zustand der Schnittkante entscheidet über den Erfolg der nachfolgenden Arbeitsschritte. Bei gefrästen Kanten muss die Erstteilprüfung die exakte Bearbeitungszugabe bestätigen – zu wenig Aufmaß birgt das Risiko einer Werkzeugbeschädigung an der gehärteten Kante, während zu viel Aufmaß die Zykluszeit verlängert. Bei Schweißfasen ist der Winkel zu überprüfen und sicherzustellen, dass die Schnittfläche frei von tiefen Kerben ist, die beim Schweißen zu Schlackeneinschlüssen führen könnten.
Falls in Ihrem Projekt ein Höchstwert für die Kantenhärte festgelegt ist – was häufig erforderlich ist, da durch die schnelle Abkühlung eine harte martensitische Haut an der Schnittkante entsteht –, führen Sie diesen als separates Abnahmekriterium auf und geben Sie dabei die jeweilige Stahlsorte und die geprüfte Blechdicke an.
Wie vergleicht man Angebote für das Fertigteil?
Bei der Bewertung eines Angebots für Dickblech geht es um mehr als nur den Endpreis. Schauen wir uns einmal genauer an, wie man versteckte Bearbeitungskosten aufdeckt und sicherstellt, dass Anbieter wirklich auf gleicher Basis verglichen werden.
Angebotsumfang und Lieferbedingungen
Bei der Prüfung von Angeboten für unsere 40-mm-Grundplatte müssen Sie den genauen Leistungsumfang vergleichen. Ein niedrigerer Stückpreis könnte wichtige Nebenschritte ausschließen. Stellen Sie ein Angebot für das Autogenschneiden neben ein Angebot für das Plasmaschneiden und vergewissern Sie sich, dass beide Anbieter denselben Endzustand der Lieferung anbieten.
| Prozessschritt | Angebot für eine Fräsarbeit (Autogenschneiden + Bohren) | Angebot B: Fräsen (Plasma + Bohren) |
| Material | Enthalten (z. B. ASTM A36) | Enthalten (z. B. ASTM A36) |
| Stanzverfahren | Sauerstoff-Brennstoff (Edge-Start) | High-Definition-Plasma |
| Entfernung von Schlacke | Im Lieferumfang enthalten (manuelles Schleifen) | Im Lieferumfang enthalten (automatisches Bürsten) |
| Teilabflachung | Nicht enthalten (Verstecktes Risiko) | Im Lieferumfang enthalten (Rollenausgleich) |
| CNC-Bohren | Im Lieferumfang enthalten (4 x Ø 18 mm) | Im Lieferumfang enthalten (4 x Ø 18 mm) |
| Abschließende Inspektion | Im Lieferumfang enthalten (FAI + Materialzertifikate) | Im Lieferumfang enthalten (FAI + Materialzertifikate) |
Kosten pro akzeptiertem Teil
Berechnen Sie den Gesamtpreis auf der Grundlage derselben Zeichnungsversion, Losgröße und Abnahmekriterien. Um die tatsächlichen Kosten zu ermitteln, dividieren Sie die Gesamtkosten des Loses durch die Anzahl der angenommen Teile, nicht nur die Menge an Rohlingen. Ein günstigerer Rohlingpreis nützt nichts, wenn eine Ausschussquote von 10% Ihren Fertigungsstrang zum Stillstand bringt.
Was tatsächlich hinter dem Preisunterschied steckt, verbirgt sich oft in den Details der Bearbeitung. Beispielsweise wird beim Autogenschneiden erhebliche Wärme in die Platte eingeleitet. Wenn diese Wärmezufuhr dazu führt, dass sich die Grundplatte außerhalb Ihrer Ebenheitstoleranz verzieht, erfordert das Autogenschneiden einen zweiten Walzrichtvorgang. Wenn der Lieferant das Richten in Angebot A nicht berücksichtigt hat, führt der zunächst günstigere Schneidepreis zu teuren Nacharbeiten oder Ausschussteilen an Ihrer Laderampe.
Checkliste für Angebotsanfragen
Verwenden Sie diese Checkliste, die Sie einfach kopieren und einfügen können, bei Ihrer nächsten Angebotsanfrage (RFQ), um Lieferanten dazu zu veranlassen, ihren Fertigungsablauf zu präzisieren und den endgültigen Lieferzustand zu bestätigen.
- Materialgüte und Dicke: (z. B. 40 mm ASTM A36 oder S355)
- Bestellmenge und Losgröße:
- Zeichnungsversion: (Bitte fügen Sie immer sowohl die PDF- als auch die DXF-/STEP-Dateien bei.)
- Wichtige Merkmale: (z. B. „4 Löcher mit Ø 18 mm – nur bohren, nicht thermisch durchstechen“)
- Bearbeitungszugaben: (z. B. „An Kante A 5 mm Überstand lassen, um die Wärmeeinflusszone beim CNC-Fräsen zu umgehen“)
- Schweißfugen: (Winkel, Wurzelfläche und zulässige Schnittmethode angeben)
- Umfang der Nachbearbeitung: (Geben Sie die Anforderungen für die Entfernung von Schlacke, das Entgraten der Kanten und das Glätten der Oberfläche an.)
- Prüfvorschriften: (z. B. FAI-Bericht, Werkstoffzertifikate, Toleranzen gemäß ISO 9013 Klasse 2)
- Maßnahme für den Lieferanten: Bitte geben Sie in Ihrem detaillierten Angebot ausdrücklich die geplante Schneidmethode an und listen Sie alle darin enthaltenen Folgearbeiten auf.
Planen Sie ein Projekt zum Schneiden von dicken Blechen? Senden Sie Ihre Zeichnungen an TZR. Unser Ingenieurteam wird Ihre Toleranzen prüfen und Ihnen innerhalb von 24 Stunden einen transparenten, detaillierten Kostenvergleich zwischen dem Schneiden mit Autogenschneiden und dem Plasmaschneiden vorlegen.