
 Italian
 English
 Spanish
 German
 Russian
 French

Per levigare correttamente l’acciaio inossidabile, iniziare con un abrasivo a grana da 36 a 60 per rimuovere le saldature o i graffi profondi. Procedere poi in sequenza con grane da 120, 240 e 400 per rifinire la superficie. Levigare sempre parallelamente alla grana e utilizzare esclusivamente abrasivi privi di ferro (INOX) per prevenire la corrosione.
La levigatura dell’acciaio inossidabile non è solo una questione estetica; si tratta di un processo meccanico fondamentale che determina la resistenza alla fatica, la resistenza alla corrosione e il costo di produzione del componente. La scelta dell’abrasivo iniziale corretto e la capacità di stabilire con esattezza quando interrompere il processo dipendono dalle condizioni iniziali della superficie, dal tipo di difetto e dall’aspetto desiderato.
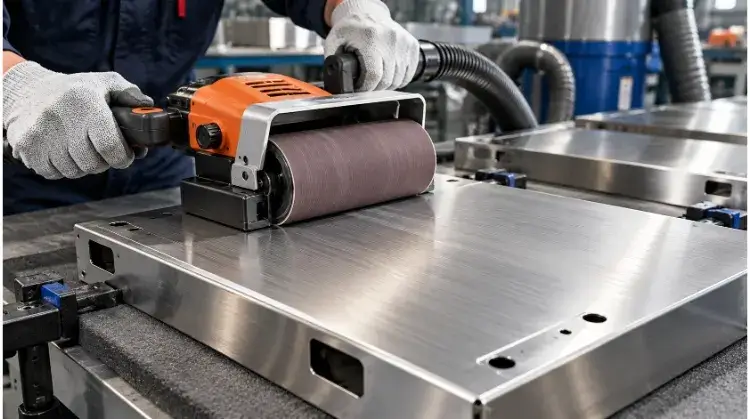
Acciaio inossidabile spazzolato o lucidato: quale finitura scegliere?
Prima di scegliere un abrasivo, è necessario valutare lo stato attuale del metallo e definire i limiti esatti dell'operazione.
Finitura attuale
Verificare le attuali condizioni della superficie dell'acciaio inossidabile. Potrebbe trattarsi di una finitura grezza di laminazione (come la 2B), di una finitura meccanica (come la spazzolatura n. 4) oppure potrebbe essere stato applicato un rivestimento trasparente anti-impronta.
Se è presente una mano di vernice trasparente o un trattamento superficiale specifico, la levigatura lo rimuoverà, creando una macchia molto evidente. Sulla base di ciò, valutare se l’intervento richiede una riparazione localizzata del graffio o se è necessario rifare l’intera superficie visibile per mantenere l’uniformità.
Danni e spessore
Distinguere tra macchie superficiali, graffi superficiali, scalfitture profonde e cordoni di saldatura. È inoltre necessario valutare la qualità del materiale (ad esempio, la serie 304 rispetto alla serie 400, più dura), lo spessore della lamiera e le tolleranze dimensionali.
La rimozione di un graffio profondo comporta inevitabilmente la rimozione di metallo dalla base. Prima di provare a levigare una scalfittura profonda, verificare sul disegno tecnico che la rimozione di materiale richiesta non comprometta la tolleranza di spessore del pezzo.
Arrivo previsto
Definire l'obiettivo finale utilizzando parametri misurabili. Chiarire se il pezzo richiede una grana direzionale, un aspetto satinato uniforme o una lucidatura a specchio altamente riflettente.
Affidarsi esclusivamente al numero di grana (ad esempio, “rifinitura a grana 400”) porta spesso a aspettative non allineate tra la produzione e il controllo qualità. È invece opportuno specificare la rugosità superficiale richiesta (ad es., Ra ≤ 0,8 µm per applicazioni nel settore alimentare) e utilizzare campioni di riferimento fisici approvati per definire lo standard visivo.
Come scegliere la grana della carta vetrata per l'acciaio inossidabile?
La scelta della sequenza abrasiva corretta garantisce un'efficiente asportazione del materiale, evitando al contempo inutili rilavorazioni e danni alla superficie.
La grinta iniziale
La grana iniziale dipende dal difetto più profondo presente sul pezzo. È sempre consigliabile testare prima la sequenza abrasiva su un’area piccola e poco visibile o su un pezzo di scarto. Per livellare saldature TIG o rimuovere incrostazioni pesanti, si inizia solitamente con una grana 36 o 60, mentre una grana 120 o 240 è spesso sufficiente per lievi graffi superficiali.
Iniziare con un abrasivo troppo grossolano provoca scalfitture inutilmente profonde che richiedono più tempo e più passaggi per essere rimosse in seguito. Al contrario, iniziare con un abrasivo troppo fine fa sì che il tampone scivoli sul difetto, generando calore in eccesso senza asportare efficacemente il metallo.
Scelta dell'abrasivo
Gli abrasivi hanno prestazioni diverse sulle leghe dure come l'acciaio inossidabile. La scelta dipende dalla specifica operazione di lavorazione:
- Allumina ceramica: Resiste bene al calore e mantiene i bordi taglienti, rendendola adatta alla rimozione massiccia di materiale e alla rifinitura delle saldature.
- Carburo di silicio: Taglia in modo netto e lascia una trama di graffi estremamente uniforme, ideale per sfumature delicate e per preparare le superfici alla lucidatura finale.
- Ossido di alluminio: Una scelta standard per la sbavatura generica, anche se tende a consumarsi più rapidamente sull’acciaio inossidabile rispetto alle opzioni in ceramica.
Attenzione: È fondamentale che tutti gli abrasivi utilizzati siano privi di ferro (spesso contrassegnati come INOX). L'uso di un disco abrasivo, di un nastro abrasivo o di una spugna abrasiva già utilizzati su acciaio al carbonio fa sì che particelle di ferro libere si incastrino nella superficie dell'acciaio inossidabile, causando una rapida corrosione galvanica e la formazione di macchie di ruggine.
Abbinamento degli utensili
Scegliere l'utensile meccanico in base alla geometria del pezzo e alla finitura desiderata. Le superfici piane richiedono solitamente levigatrici orbitali casuali o levigatrici a nastro largo per distribuire la pressione ed evitare la formazione di avvallamenti. Per le superfici curve, gli angoli interni e le geometrie complesse si ricorre a smerigliatrici angolari, utensili rotanti o blocchi manuali.
Anche il disco di supporto influisce sul taglio: un disco rigido mantiene i bordi piatti e aggressivi, mentre un disco morbido si adatta alle curve e attenua il segno lasciato dall’abrasione. Quando si utilizzano utensili meccanici, il numero di giri al minuto (RPM) deve essere adeguato alle specifiche del produttore dell’abrasivo per evitare deformazioni dovute al calore.
| Attività di elaborazione | Formato abrasivo | Criteri di selezione | Limiti e note |
| Rimozione di saldature di grosso spessore | Disco lamellare in ceramica / Disco in fibra | Elevata velocità di taglio ed elevata resistenza termica strutturale. | Lascia graffi profondi; richiede un trattamento progressivo con grane sempre più fini. |
| Sfumatura su superficie piana | Dischi di carta con chiusura a velcro | Taglio uniforme e cambio formato agevole. | Se l'utensile è inclinato o il platorello è di dimensioni insufficienti, potrebbero verificarsi scalfitture sui bordi. |
| Finitura spazzolata finale | Tamburo abrasivo in tessuto non tessuto / Tampone manuale | Si adatta alle irregolarità della superficie, lasciando una venatura lineare. | Non rimuove il materiale di base né i graffi profondi; si limita a trattare lo strato superficiale. |
Come levigare l'acciaio inossidabile passo dopo passo?
La qualità finale dipende tanto dall’esecuzione quanto dalla scelta dell’abrasivo. Seguire una sequenza strutturata garantisce una rimozione uniforme del materiale e aiuta gli operatori a capire quando è sicuro passare a una grana più fine.
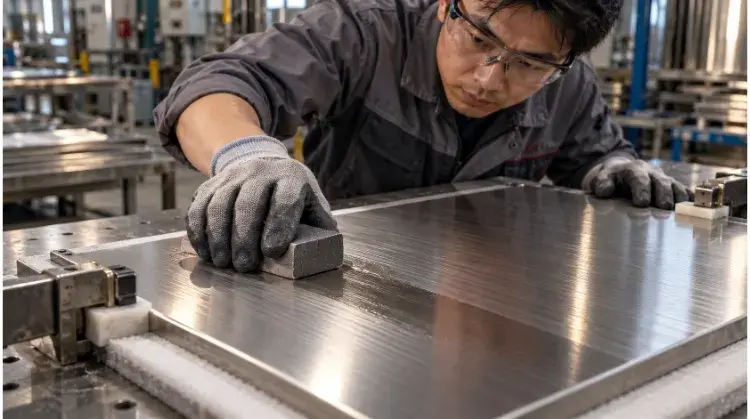
Pulizia e ispezione
Inizia sempre sgrassando la superficie in acciaio inossidabile. Pulisci la superficie con un solvente privo di cloruro (come l'acetone o l'alcol isopropilico) per prevenire la corrosione da tensocorrosione.
Eventuali residui di liquido da taglio, olio o polvere da officina rimasti sul metallo intaseranno immediatamente il tampone abrasivo. Levigare in presenza di sporco fa scorrere particelle dure sulla superficie metallica, creando nuovi graffi imprevedibili.
Fissare il componente
Fissare saldamente il pezzo con un morsetto o un dispositivo di bloccaggio prima di utilizzare qualsiasi utensile meccanico. L'acciaio inossidabile richiede una pressione di contatto costante per garantire un taglio efficace.
Se il pezzo vibra, l’utensile rimbalzerà e lascerà evidenti segni di vibrazione. Nel caso di lamiere sottili, assicurarsi che vi sia un adeguato supporto posteriore—come ad esempio una piastra sacrificale piatta—per evitare che il materiale si pieghi sotto la levigatrice.
Test di resistenza iniziale
Applicare la grana iniziale scelta su una piccola sezione nascosta del pezzo. Far funzionare l'utensile per alcuni secondi, pulire l'area e ispezionare il tracciato dei graffi.
L'abrasivo dovrebbe tagliare il metallo in modo efficiente senza richiedere una forza verso il basso eccessiva. Se è necessario esercitare una forte pressione per rimuovere il difetto, passare a una grana più grossa. Se l'abrasivo crea immediatamente un solco profondo, passare a una grana più fine.
Sabbia nei passi
Muovere l'utensile con passaggi fluidi e sovrapposti. Non lasciare mai che una levigatrice elettrica rimanga ferma in un punto, poiché ciò genera rapidamente calore localizzato e scava la superficie.
Lasciate che sia l’abrasivo a effettuare il taglio. Una forte pressione manuale genera attrito anziché forza di taglio, causando una rapida usura dell’abrasivo e una deformazione termica del metallo.
Perfezionare e controllare
Interrompere l'operazione e pulire accuratamente il pezzo prima di passare a una grana più fine. Verificare che tutti i graffi profondi lasciati dalla fase precedente siano stati completamente sostituiti dal motivo uniforme di graffi lasciato dalla grana attualmente in uso.
Passare troppo presto a un abrasivo più fine serve solo a levigare le parti sporgenti dei graffi profondi. Ciò crea una superficie che appare lucida ma che, sotto determinate condizioni di illuminazione, presenta ancora segni visibili.
Come rimuovere i graffi senza alterare la finitura?
Per riprodurre una finitura esistente è necessario regolare il movimento dell'utensile e sapere esattamente quando fermarsi. Obiettivi visivi diversi richiedono approcci operativi completamente diversi.
Finitura spazzolata
Quando si ripara una superficie spazzolata, tutti i movimenti dell’utensile devono seguire rigorosamente la direzione delle venature esistenti, in genere utilizzando un utensile di lucidatura lineare o nastri di condizionamento in tessuto non tessuto. L'incrocio delle venature distrugge immediatamente il disegno lineare.
Su componenti molto visibili, come le porte dei frigoriferi commerciali, le riparazioni localizzate spesso risaltano come una toppa evidente. Se la fusione non riesce, di solito è più conveniente rifinire l’intera superficie da un bordo all’altro per garantire l’uniformità visiva.
Finitura satinata
Un vero finitura satinata si basa su un motivo uniforme e non direzionale di micrograffi. Non considerare una grana specifica (ad esempio “grana 400”) come l’unico indicatore della finitura di un pezzo, poiché l’usura dell’abrasivo altera l’effettivo risultato visivo.
Confrontate invece il pezzo con un campione fisico approvato, sotto l'illuminazione standard dell'officina. Concentratevi sulla verifica dell'uniformità complessiva e assicuratevi che la luce si rifletta in modo omogeneo su tutto il pezzo, senza zone evidentemente più chiare o più scure.
Finitura a specchio
La levigatura non crea un finitura a specchio; serve solo a definire il punto di partenza per il processo di levigatura. L'obiettivo delle fasi finali di levigatura (in genere con grana fino a 1000 o 2000) è quello di eliminare tutti i graffi direzionali.
Prima di passare alle rotelle in cotone e ai composti, ispeziona attentamente la superficie. La lucidatura non rimuoverà i segni residui della levigatura né le “strisce” — li renderà solo altamente riflettenti e più evidenti.
Perché l'acciaio inossidabile appare irregolare dopo la levigatura?
Quando l'aspetto finale non supera il controllo, gli operatori devono risalire sistematicamente al processo meccanico all'origine del difetto visivo.
Graffi e segni circolari
Distinguere tra i graffi grossolani residui e quelli appena formatisi. Se, dopo una levigatura fine, rimangono graffi isolati e profondi, è probabile che l’operatore abbia saltato una grana o abbia proceduto troppo rapidamente.
Se sulla superficie sono presenti vortici irregolari a forma di “codino”, la causa è spesso da ricercarsi in un tampone abrasivo intasato o in detriti estranei intrappolati sotto il disco. Ciò accade spesso quando si utilizzano levigatrici orbitali casuali con velocità di avanzamento eccessive.
Zone irregolari
La presenza di punti chiari, zone scure o segni sovrapposti è solitamente dovuta a un contatto irregolare dell'utensile. Inclinando una smerigliatrice angolare o esercitando una pressione non uniforme su un blocco manuale si modifica la profondità di taglio.
L'utilizzo di un nastro abrasivo usurato su una metà del pannello e di uno nuovo sull'altra causerà inoltre evidenti differenze nella riflessione della luce. A seconda della gravità del problema, l'operatore dovrà decidere se tentare una levigatura localizzata o estendere l'area di levigatura per uniformare l'intera superficie.
Calore e distorsione
L’acciaio inossidabile trattiene il calore. Una colorazione blu o gialla (tinta da calore) indica che il metallo ha raggiunto una temperatura tale da far sì che la superficie inizi a ossidarsi. Sulle lamiere sottili, il surriscaldamento localizzato provoca la deformazione del metallo o l’effetto “oil-can”.
Sebbene a volte sia possibile rimuovere chimicamente le macchie da calore, un grave effetto “oil-canning” compromette in modo irreversibile la tolleranza dimensionale, rendendo il pezzo da scartare. Quando si nota un segno di surriscaldamento, interrompere immediatamente l’operazione, lasciare raffreddare il pezzo all’aria e sostituire l’abrasivo consumato.
Matrice per la risoluzione dei problemi relativi ai difetti
Quando si verificano dei difetti, utilizzare i seguenti controlli per determinare la fase operativa successiva:
| Difetto visibile | Controlli prioritari | Prossima azione |
| Dopo una levigatura fine rimangono dei graffi profondi | I precedenti segni di abrasione sono stati rimossi completamente? Ci sono nuovi residui sul tampone? | Mantenere la grana attuale, passare a una grana inferiore oppure sostituire l'abrasivo caricato. |
| Macchie irregolari chiare/scure | Controllare l'angolo di contatto dell'utensile, la pressione esercitata dall'operatore e lo stato di usura dell'abrasivo. | Prova a realizzare una sfumatura localizzata oppure estendi l'effetto granuloso su tutta la superficie. |
| Colore alterato dal calore o deformazione parziale | Verificare il tempo di permanenza dell'utensile, il supporto di fissaggio del pezzo e l'efficienza di taglio dell'abrasivo. | Interrompere il funzionamento, verificare la stabilità dimensionale e sostituire gli abrasivi. |
Quando è necessario passivare l'acciaio inossidabile dopo la levigatura?
La levigatura meccanica rimuove fisicamente lo strato protettivo di ossido di cromo dall'acciaio inossidabile. Un pezzo che appare lucido e impeccabile non è necessariamente protetto dalla corrosione.
Rimozione dei residui
La levigatura produce trucioli metallici microscopici, granuli abrasivi residui e fanghi derivanti dal liquido di raffreddamento esaurito. Prima di procedere con qualsiasi trattamento chimico o con le operazioni di assemblaggio successive, il pezzo deve essere pulito accuratamente.
Utilizzare sgrassatori industriali per rimuovere i residui organici. Se è stata eseguita la levigatura a umido, assicurarsi che la sospensione contenente particelle metalliche venga rimossa da tutti i fori ciechi e smaltita in modo sicuro secondo i protocolli ambientali della struttura, anziché lasciarla asciugare sul pezzo.
Contaminazione da ferro
Se sull’acciaio inossidabile appena levigato compaiono macchie di ruggine, non si deve pensare immediatamente che il materiale sia difettoso o che sia soggetto a corrosione puntiforme. La causa più comune è la contaminazione da ferro libero.
Tracciare il flusso di lavoro operativo per individuare la fonte. La contaminazione si verifica quando gli operatori utilizzano spazzole metalliche, materiali abrasivi o dispositivi di fissaggio precedentemente esposti all’acciaio al carbonio. Si verifica inoltre quando i pezzi vengono trascinati su banchi da lavoro in acciaio contaminati o movimentati con le forche dei carrelli elevatori non protette.
Ulteriori trattamenti
Una superficie esteticamente accettabile non garantisce le prestazioni sul campo. È necessario distinguere tra pulizia generale, rimozione delle macchie da calore e passivazione chimica. Gli acidi decapanti dissolvono l’ossidazione pesante e le incrostazioni da saldatura, mentre la passivazione ripristina chimicamente lo strato passivo resistente alla corrosione.
Che sia passivazione (come i trattamenti con acido nitrico o citrico secondo la norma ASTM A967) è strettamente necessaria a seconda dell'ambiente di utilizzo finale e delle specifiche del cliente. I componenti destinati ad ambienti medici, alimentari o marini richiedono sempre una passivazione chimica documentata dopo la finitura meccanica.
Saltare la fase di passivazione per risparmiare sui costi di produzione comporta spesso guasti catastrofici in campo, richieste di intervento in garanzia e respinta dei componenti assemblati mesi dopo la consegna.
Come specificare le finiture dell'acciaio inossidabile ed evitare di dover rifare il lavoro?
Le aspettative non allineate tra i reparti di progettazione, acquisti e produzione sono la causa principale delle rilavorazioni estetiche. Note vaghe sui disegni, come “lucidatura a specchio” o “finitura spazzolata”, lasciano troppo spazio all’interpretazione.
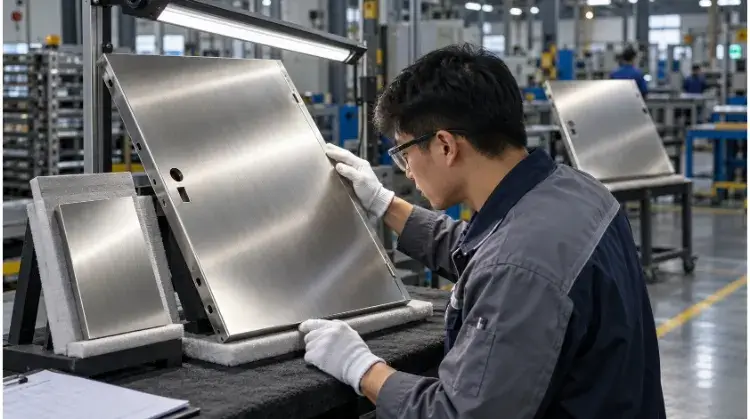
Esempi di aspetto
Definire chiaramente i requisiti estetici. Specificare quali superfici sono quelle visibili (lati A) e quali sono nascoste (lati B). Se è richiesta una venatura direzionale, indicare l’asse esatto della venatura sul disegno tecnico.
Per assemblaggi come gli involucri delle apparecchiature, è fondamentale che le parti adiacenti siano perfettamente allineate. L'anta di un armadio e il relativo pannello laterale devono riflettere la luce in modo identico. Utilizzare campioni fisici di riferimento approvati sia dall'acquirente che dal produttore per stabilire lo standard visivo accettabile.
Requisiti di misurazione
L'accettazione visiva e la conformità dimensionale sono due approvazioni distinte. Verificare sempre le dimensioni critiche, i raggi dei bordi e la planolarità delle lastre dopo la levigatura, poiché la rimozione di materiale può far uscire le parti sottili dai limiti di tolleranza.
Se nel disegno è specificato un limite di rugosità superficiale, definire esplicitamente il punto e la direzione di misurazione. Nel caso delle finiture spazzolate, la misurazione del valore Ra perpendicolarmente alla venatura darà un risultato significativamente più alto rispetto alla misurazione effettuata parallelamente ad essa.
Fattori di costo
La finitura delle superfici è un’operazione che richiede un elevato impiego di manodopera. Le condizioni iniziali del materiale, la gravità dei difetti, la superficie da trattare e la geometria del pezzo sono tutti fattori che determinano la durata del ciclo. Mentre i pannelli piatti possono essere lavorati rapidamente su levigatrici automatiche a nastro largo, gli assemblaggi saldati complessi richiedono una levigatura manuale, il che aumenta in modo esponenziale le ore di manodopera necessarie.
Gli ingegneri possono ridurre attivamente questo costo attraverso Progettazione orientata alla producibilità (DFM)—ad esempio, spostando i cordoni di saldatura lontano dagli angoli interni visibili per consentire la rifinitura automatizzata con macchine specializzate anziché la rifinitura manuale.
La finitura richiesta incide notevolmente sul budget destinato agli acquisti. Il passaggio di un gruppo saldato da una finitura spazzolata standard n. 4 a una lucidatura a specchio n. 8 spesso moltiplica da tre a cinque volte il costo della finitura, a causa della rigorosa sequenza di grane richiesta. Infine, è necessario garantire che i pezzi finiti vengano avvolti in una pellicola protettiva per laser immediatamente dopo l’ispezione, al fine di prevenire danni durante il trasporto.
Sei pronto a portare il tuo progetto in produzione?
Una finitura accurata inizia con una documentazione chiara. Inviateci i vostri file STEP in 3D e i vostri disegni in 2D in formato PDF con le superfici critiche visibili e le indicazioni GD&T chiaramente contrassegnate. Esamineremo le vostre specifiche geometriche e dei materiali per fornirvi un preventivo di produzione preciso e stabilire il processo abrasivo ottimale per la vostra applicazione.