
 Spanish
 English
 German
 Russian
 Italian
 French

Para lijar correctamente el acero inoxidable, empieza con un abrasivo de grano 36 a 60 para eliminar soldaduras o arañazos profundos. Ve avanzando progresivamente por los granos 120, 240 y 400 para pulir la superficie. Lije siempre en paralelo al grano y utilice exclusivamente abrasivos sin hierro (INOX) para evitar la corrosión.
El lijado del acero inoxidable no es solo una cuestión estética; se trata de un proceso mecánico fundamental que determina la resistencia a la fatiga, la resistencia a la corrosión y el coste de fabricación de la pieza. La elección del abrasivo inicial adecuado y saber exactamente cuándo detener el proceso dependen del estado inicial de la superficie, del tipo de defecto y del aspecto deseado.
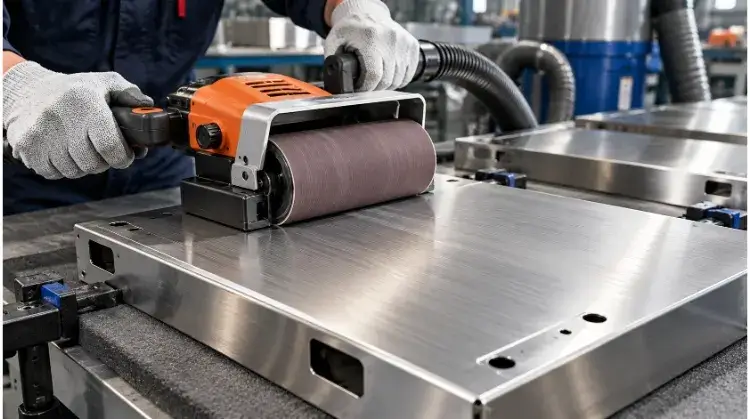
Acero inoxidable cepillado frente a pulido: ¿qué acabado es el más adecuado?
Antes de elegir un abrasivo, es necesario evaluar el estado actual del metal y definir los límites exactos de la operación.
Acabado actual
Comprueba el estado actual de la superficie del acero inoxidable. Puede tratarse de un acabado en bruto de laminación (como el 2B), un acabado mecánico (como el cepillado n.º 4) o bien puede tener aplicada una capa transparente antihuellas.
Si hay una capa de barniz transparente o un tratamiento superficial específico, el lijado lo eliminará, lo que dará lugar a un parche muy visible. Teniendo esto en cuenta, determina si el proceso requiere una reparación localizada del arañazo o si es necesario repavimentar toda la superficie visible para mantener la uniformidad.
Daños y espesor
Distingue entre manchas superficiales, arañazos superficiales, hendiduras profundas y costuras de soldadura. También debes evaluar el tipo de material (por ejemplo, el 304 frente a la serie 400, que es más dura), el espesor de la chapa y las tolerancias dimensionales.
La eliminación de un arañazo profundo implica, por naturaleza, la eliminación de metal de la base. Antes de intentar lijar una mella profunda, comprueba en el plano técnico que la eliminación de material necesaria no comprometa la tolerancia de espesor de la pieza.
Meta final
Define el objetivo final utilizando parámetros cuantificables. Aclara si la pieza requiere un grano direccional, un acabado satinado uniforme o un pulido espejo altamente reflectante.
Basarse únicamente en un número de grano (por ejemplo, «acabado con grano 400») suele dar lugar a expectativas desajustadas entre los departamentos de fabricación y control de calidad. En su lugar, especifica la rugosidad superficial requerida (Por ejemplo, Ra ≤ 0,8 µm para aplicaciones de uso alimentario) y utilizar muestras físicas de referencia homologadas para establecer el patrón visual.
¿Cómo elegir el grano del papel de lija para el acero inoxidable?
La elección de la secuencia abrasiva adecuada garantiza una eliminación eficaz del material, al tiempo que evita retoques innecesarios y daños en la superficie.
La determinación inicial
El grano inicial viene determinado por el defecto más profundo de la pieza de trabajo. Prueba siempre primero la secuencia abrasiva en una zona pequeña y poco visible o en una pieza de desecho. Para nivelar soldaduras TIG o eliminar incrustaciones gruesas, lo habitual es empezar con un grano de 36 o 60, mientras que un grano de 120 o 240 suele ser suficiente para arañazos superficiales ligeros.
Si se empieza con un abrasivo demasiado grueso, se producen hendiduras innecesariamente profundas que requieren más tiempo y pasos para eliminarlas posteriormente. Por el contrario, si se empieza con un abrasivo demasiado fino, la almohadilla se deslizará sobre el defecto, generando un exceso de calor sin cortar el metal de forma eficaz.
Selección de abrasivos
Los abrasivos se comportan de forma diferente en aleaciones duras como el acero inoxidable. La elección depende de la tarea de mecanizado concreta:
- Alúmina cerámica: Soporta bien el calor y conserva el filo, lo que la hace adecuada para el desbaste intenso y el pulido de soldaduras.
- Carburo de silicio: Corta con precisión y deja un patrón de rayado muy uniforme, lo que resulta ideal para realizar mezclas finas y preparar las superficies para el pulido final.
- Óxido de aluminio: Una opción estándar para el desbarbado general, aunque tiende a perder el filo más rápidamente en el acero inoxidable que las opciones de cerámica.
Advertencia: Es fundamental que todos los abrasivos utilizados no contengan hierro (a menudo se indican como INOX). El uso de un disco de amolado, una cinta o una almohadilla manual que se haya utilizado previamente sobre acero al carbono hará que se incrusten partículas de hierro libre en la superficie del acero inoxidable, lo que provocará una rápida corrosión galvánica y la aparición de manchas de óxido.
Selección de herramientas
Hay que elegir la herramienta mecánica adecuada en función de la geometría de la pieza y del acabado deseado. Las superficies planas suelen requerir lijadoras orbitales aleatorias o lijadoras de cinta ancha para distribuir la presión y evitar que se formen huecos. Las superficies curvas, las esquinas interiores y las geometrías complejas se tratan con amoladoras de mano, herramientas rotativas o bloques de lijado manuales.
La placa de apoyo también influye en el corte: una placa dura mantiene los bordes planos y agresivos, mientras que una placa de interfaz blanda se adapta a las curvas y suaviza el patrón de rayado. Al utilizar herramientas mecánicas, las revoluciones por minuto deben ajustarse a las especificaciones del fabricante del abrasivo para evitar la deformación por calor.
| Tarea de procesamiento | Formato abrasivo | Criterios de selección | Limitaciones y notas |
| Eliminación de soldaduras gruesas | Disco de láminas cerámico / Disco de fibra | Alta resistencia al corte y resistencia térmica estructural. | Deja arañazos profundos; hay que ir pasando por varios granos cada vez más finos. |
| Mezcla en superficies planas | Discos de papel con cierre de velcro | Corte uniforme y cambio sencillo. | Puede producirse un surco en el borde si la herramienta está inclinada o si el plato de apoyo es demasiado pequeño. |
| Acabado cepillado final | Tambor abrasivo no tejido / Almohadilla manual | Se adapta a las irregularidades de la superficie y deja un veteado lineal. | No elimina el material de base ni los arañazos profundos; solo acondiciona la capa superficial. |
¿Cómo lijar el acero inoxidable paso a paso?
La ejecución influye en la calidad final tanto como la elección del abrasivo. Seguir una secuencia estructurada garantiza una eliminación uniforme del material y ayuda a los operarios a identificar cuándo es seguro pasar a un grano más fino.
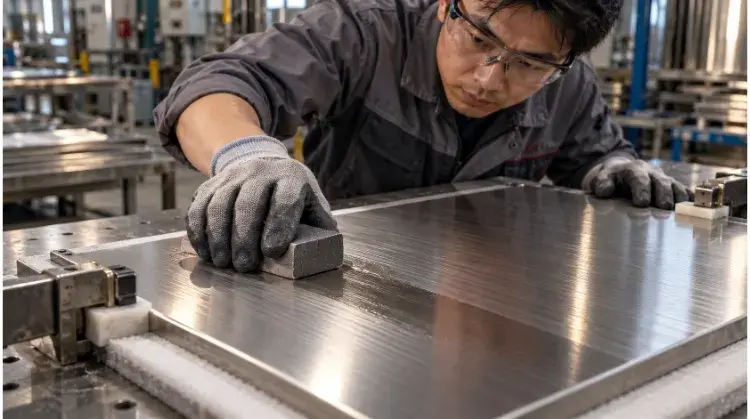
Limpiar e inspeccionar
Empieza siempre por desengrasar la superficie de acero inoxidable. Limpia la superficie con un disolvente sin cloruro (como la acetona o el alcohol isopropílico) para evitar la corrosión por tensión.
Cualquier resto de líquido de corte, aceite o polvo del taller que quede sobre el metal obstruirá inmediatamente la almohadilla abrasiva. Lijar sobre la suciedad arrastra partículas duras por la superficie del metal, lo que provoca nuevos arañazos impredecibles.
Fija la pieza
Sujeta o fija bien la pieza de trabajo antes de utilizar cualquier herramienta mecánica. El acero inoxidable requiere una presión de contacto constante para cortarse con eficacia.
Si la pieza vibra, la herramienta rebotará y dejará marcas de vibración evidentes. En el caso de chapas finas, asegúrate de que haya un soporte adecuado por detrás—como, por ejemplo, una placa de sacrificio plana—para evitar que el material se doble bajo la lijadora.
Prueba de resistencia inicial
Aplica el grano inicial elegido en una pequeña zona oculta de la pieza. Haz funcionar la herramienta durante unos segundos, limpia la zona y examina el patrón de rayado.
El material abrasivo debe cortar el metal de forma eficaz sin que sea necesario ejercer una fuerza excesiva hacia abajo. Si tienes que ejercer mucha presión para eliminar el defecto, utiliza un grano más grueso. Si el material abrasivo deja inmediatamente una hendidura profunda, utiliza un grano más fino.
Arena en los puertos de montaña
Mantén la herramienta en movimiento con pasadas suaves y superpuestas. Nunca dejes que una lijadora eléctrica se quede al ralentí en un mismo punto, ya que esto genera rápidamente calor localizado y ahueca la superficie.
Deja que sea el abrasivo el que realice el corte. Una presión manual excesiva genera fricción en lugar de fuerza de cizallamiento, lo que provoca un rápido desgaste del abrasivo y deformaciones térmicas en el metal.
Perfeccionar e inspeccionar
Detente y limpia la pieza por completo antes de pasar a un grano más fino. Comprueba que todos los arañazos profundos de la fase anterior hayan sido sustituidos por completo por el patrón uniforme de arañazos del grano actual.
Si se pasa a un abrasivo más fino demasiado pronto, solo se pulen las puntas de los arañazos profundos. Esto da lugar a una superficie que parece brillante, pero que sigue presentando marcas visibles bajo cierta iluminación.
¿Cómo eliminar los arañazos sin alterar el acabado?
Para conseguir un acabado similar al ya existente, es necesario ajustar el movimiento de la herramienta y saber exactamente cuándo detenerse. Los distintos objetivos visuales exigen enfoques operativos totalmente diferentes.
Acabado cepillado
Al reparar una superficie cepillada, todos los movimientos de la herramienta deben seguir estrictamente la dirección del veteado existente, normalmente se utiliza una herramienta de pulido lineal o cintas de acondicionamiento no tejidas. Al cruzar las líneas de grano, el patrón lineal se desvanece al instante.
En componentes muy visibles, como las puertas de los frigoríficos comerciales, las reparaciones localizadas suelen destacar como un parche evidente. Si no se consigue que el acabado se integre, suele resultar más rentable volver a aplicar el veteado en toda la superficie, de extremo a extremo, para garantizar la uniformidad visual.
Acabado satinado
Un auténtico acabado satinado se basa en un patrón uniforme y no direccional de microarañazos. No se debe considerar un número de grano concreto (como «grano 400») como el único indicador del acabado de una pieza, ya que el desgaste del abrasivo altera el resultado visual real.
En su lugar, compara la pieza con una muestra física homologada bajo la iluminación habitual del taller. Céntrate en comprobar la uniformidad general y en asegurarte de que la luz se refleje de manera homogénea en toda la pieza, sin zonas evidentemente brillantes u opacas.
Acabado espejo
El lijado no produce un acabado espejo; solo sirve para establecer el punto de partida del proceso de pulido. El objetivo de las últimas fases de lijado (normalmente con grano de hasta 1000 o 2000) es eliminar todos los arañazos direccionales.
Antes de pasar a los discos de algodón y los compuestos, inspecciona la superficie con detenimiento. El pulido no eliminará las marcas residuales del lijado ni las «rizas»; solo hará que sean muy reflectantes y más visibles.
¿Por qué el acero inoxidable queda con un aspecto irregular después del lijado?
Cuando el aspecto final no supera la inspección, los operarios deben rastrear sistemáticamente el defecto visual hasta su origen en el proceso mecánico.
Arañazos y marcas circulares
Distingue entre los arañazos gruesos que quedan de antes y los que se han producido recientemente. Si, tras un lijado fino, persisten arañazos profundos aislados, es probable que el operario se haya saltado un grado de grano o haya avanzado demasiado rápido.
Si la superficie presenta remolinos aleatorios en forma de «ripa», la causa suele ser una almohadilla abrasiva saturada o restos de suciedad atrapados debajo del disco. Esto es habitual cuando se utilizan lijadoras orbitales aleatorias a velocidades de avance excesivas.
Zonas irregulares
Las manchas claras visibles, las zonas oscuras o las marcas superpuestas suelen deberse a un contacto irregular de la herramienta. Si se inclina una amoladora angular o se aplica una presión desigual sobre un bloque manual, se modifica la profundidad de corte.
El uso de una cinta abrasiva desgastada en una mitad de un panel y de una cinta nueva en la otra también provocará diferencias notables en el reflejo de la luz. Dependiendo de la gravedad, el operario deberá decidir si intenta realizar un difuminado localizado o ampliar el área de lijado para unificar toda la superficie.
Calor y distorsión
El acero inoxidable retiene el calor. La decoloración azul o amarilla (tinte térmico) indica que el metal ha alcanzado una temperatura en la que la superficie comienza a oxidarse. En las chapas finas, el sobrecalentamiento localizado provoca que el metal se deforme o adquiera una forma de «lata de aceite».
Aunque en ocasiones el tono de calor puede eliminarse químicamente, el efecto «oil-canning» grave destruye de forma permanente la tolerancia dimensional, lo que da lugar a que la pieza se descarte. Cuando se observe un tono de calentamiento, detén la máquina inmediatamente, deja que la pieza se enfríe al aire y sustituye el abrasivo desgastado.
Matriz de resolución de problemas
Utiliza las siguientes comprobaciones para determinar el siguiente paso operativo cuando surjan defectos:
| Defecto visible | Comprobaciones prioritarias | Próxima acción |
| Tras un lijado fino, siguen quedando arañazos profundos | ¿Se han eliminado por completo las marcas de arena anteriores? ¿Hay restos nuevos en la almohadilla? | Sigue con el grano actual, baja un nivel de grano o sustituye el abrasivo cargado. |
| Manchas irregulares claras y oscuras | Comprueba el ángulo de contacto de la herramienta, la presión ejercida por el operario y el estado de desgaste del abrasivo. | Intenta aplicar un efecto difuminado localizado o ampliar el alcance del veteado a toda la superficie. |
| Tinte por calor o deformación parcial | Comprueba el tiempo de permanencia de la herramienta, el soporte de sujeción de la pieza y la eficiencia del corte abrasivo. | Detener la operación, comprobar la estabilidad dimensional e instalar abrasivos nuevos. |
¿Cuándo es necesario pasivar el acero inoxidable tras el lijado?
El lijado mecánico elimina físicamente la capa protectora de óxido de cromo del acero inoxidable. Una pieza que parece brillante e impecable no está necesariamente protegida contra la corrosión.
Eliminación de residuos
El lijado deja restos microscópicos de virutas metálicas, partículas de abrasivo desprendidas y sedimentos de refrigerante usado. Antes de iniciar cualquier tratamiento químico o fase de montaje posterior, la pieza debe limpiarse a fondo.
Utiliza desengrasantes industriales para eliminar los residuos orgánicos. Si se ha utilizado el lijado en húmedo, asegúrate de limpiar los residuos metálicos de todos los agujeros ciegos y de eliminarlos de forma segura, de acuerdo con los protocolos medioambientales de la instalación, en lugar de dejarlos secar sobre la pieza de trabajo.
Contaminación por hierro
Si aparecen manchas de óxido en el acero inoxidable recién lijado, no se debe dar por sentado inmediatamente que el material es defectuoso o que está sufriendo corrosión por picaduras. La causa más habitual es la contaminación por hierro libre.
Sigue el flujo de trabajo operativo para localizar el origen. La contaminación se produce cuando los operarios utilizan cepillos de alambre, materiales abrasivos o accesorios que hayan estado expuestos previamente al acero al carbono. También ocurre cuando las piezas se arrastran sobre bancos de trabajo de acero contaminados o se manipulan con las horquillas de una carretilla elevadora sin protección.
Tratamiento posterior
Una superficie con un aspecto aceptable no garantiza el rendimiento en la práctica. Hay que diferenciar entre la limpieza general, la eliminación de manchas causadas por el calor y la pasivación química. Los ácidos de decapado disuelven la oxidación intensa y la escoria de soldadura, mientras que la pasivación restaura químicamente la capa pasiva resistente a la corrosión.
Ya sea que pasivación (como los tratamientos con ácido nítrico o cítrico según la norma ASTM A967) es un requisito imprescindible que depende del entorno de uso final y de las especificaciones del cliente. Las piezas destinadas a entornos médicos, alimentarios o marinos siempre requieren una pasivación química documentada tras el acabado mecánico.
Prescindir de la pasivación para ahorrar costes de fabricación suele provocar fallos catastróficos en condiciones reales de uso, reclamaciones de garantía y rechazos de conjuntos meses después de la entrega.
¿Cómo especificar los acabados del acero inoxidable y evitar tener que volver a trabajar la pieza?
Las expectativas desajustadas entre los departamentos de ingeniería, compras y producción son la causa principal de las modificaciones estéticas. Las indicaciones imprecisas en los planos, como «pulido liso» o «acabado cepillado», dejan demasiado margen para la interpretación.
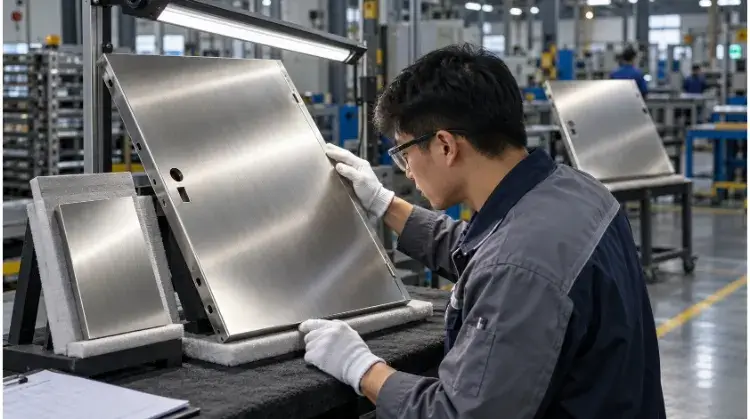
Ejemplos de aspecto
Define claramente los requisitos estéticos. Especifica qué superficies son las principales (caras A) y cuáles están ocultas (caras B). Si se requiere una veta direccional, indica el eje exacto de la veta en el plano técnico.
En el caso de conjuntos como las carcasas de equipos, es fundamental que las piezas adyacentes coincidan. La puerta de un armario y su panel lateral deben reflejar la luz de forma idéntica. Utilice muestras físicas de referencia aprobadas tanto por el comprador como por el fabricante para establecer el punto de referencia visual aceptable.
Requisitos de medición
La aceptación visual y el cumplimiento de las dimensiones son dos aprobaciones distintas. Comprueba siempre las dimensiones críticas, los radios de los bordes y la planitud de la chapa tras el lijado, ya que la eliminación de material puede hacer que las piezas delgadas se salgan de las tolerancias.
Si en el plano se especifica un límite de rugosidad superficial, se debe definir explícitamente el lugar y la dirección de la medición. En el caso de los acabados cepillados, la medición del valor Ra perpendicularmente a la veta dará como resultado una lectura significativamente más alta que si se mide paralelamente a ella.
Factores de coste
El acabado de superficies es un proceso que requiere mucha mano de obra. El estado inicial del material, la gravedad de los defectos, la superficie y la geometría de la pieza son factores que determinan la duración del ciclo. Mientras que los paneles planos pueden procesarse rápidamente en lijadoras automáticas de banda ancha, los conjuntos soldados complejos requieren un pulido manual, lo que aumenta exponencialmente las horas de trabajo.
Los ingenieros pueden reducir activamente este coste mediante Diseño orientado a la fabricabilidad (DFM)—como, por ejemplo, alejar las costuras de soldadura de las esquinas interiores visibles para permitir el pulido automático con máquina en lugar del acabado manual.
El acabado deseado influye considerablemente en el presupuesto de compras. Mejorar el acabado de un conjunto soldado, pasando de un acabado cepillado estándar n.º 4 a un pulido espejo n.º 8, suele multiplicar el coste del acabado entre tres y cinco veces, debido a la estricta secuencia de granos requerida. Por último, es obligatorio que las piezas acabadas se envuelvan en una película protectora para láser inmediatamente después de la inspección, a fin de evitar daños durante el transporte.
¿Estás listo para poner tu proyecto en marcha?
Un acabado preciso comienza con una documentación clara. Envíanos tus archivos STEP en 3D y tus planos en PDF en 2D con las caras visibles críticas y las indicaciones de GD&T claramente señaladas. Revisaremos sus especificaciones geométricas y de materiales para ofrecerle un presupuesto de fabricación preciso y determinar el proceso abrasivo óptimo para su aplicación.