
 Italian
 English
 Spanish
 German
 Russian
 French

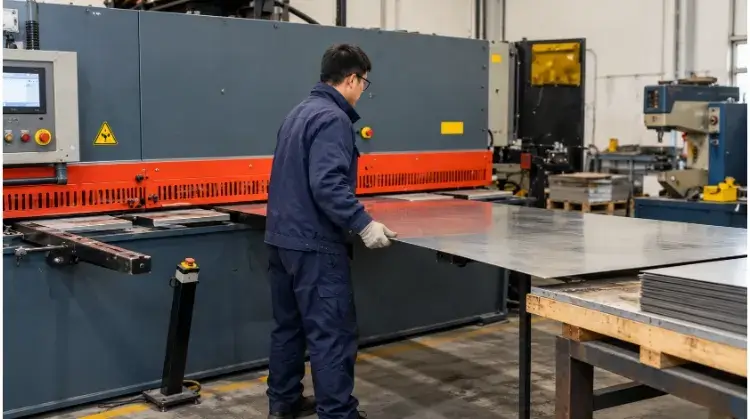
La tranciatura della lamiera è un processo di lavorazione dei metalli a freddo e senza asportazione di trucioli che utilizza lame contrapposte per tagliare la lamiera in pezzi rettilinei. È una soluzione estremamente conveniente per tagli rettilinei in grandi volumi, ma richiede una distanza precisa tra le lame per evitare la deformazione dei bordi e l’incrudimento.
Per i progettisti e i responsabili degli acquisti, il taglio è spesso la prima fase più rapida di un ciclo di lavorazione. Tuttavia, la scelta del processo di tranciatura più adeguato — e la prevenzione di eventuali difetti nell’assemblaggio a valle — dipende strettamente dalle caratteristiche del materiale, dalla geometria del pezzo e dai requisiti relativi ai bordi.
Prima di optare per un semilavorato tranciato, utilizza questa matrice decisionale rapida per valutare se il processo è adatto alle tue esigenze produttive:
| Requisiti relativi ai componenti | Area chiave di valutazione |
| Pannelli rettangolari, rifilatura diritta, strisce standard | Capacità di taglio e limiti dimensionali |
| Contorni complessi, fori interni e asole | Taglio laser, punzonatura o operazioni combinate |
| Strisce lunghe e strette, perfetta planarità | Rischi legati alle torsioni e alle flessioni |
| Bordi rifiniti, parti lavorate, formatura successiva | Trattamento dei bordi e protezione delle superfici |
In che modo la tranciatura separa il metallo e forma i bordi?
Per comprendere le tolleranze e i limiti fisici di un semilavorato tranciato, occorre innanzitutto osservare come il metallo si separa durante il ciclo di taglio.
Azione di taglio
In una cesoia a ghigliottina standard, la lama superiore scende oltre una lama inferiore fissa. Quando le lame entrano in contatto, il metallo subisce una deformazione plastica. Le lame penetrano nella lamiera fino a quando la sollecitazione interna supera la resistenza al taglio del materiale, provocando la frattura e la separazione del metallo.
Questo processo è destinato esclusivamente ai tagli rettilinei su una lamiera. Si differenzia sostanzialmente dal taglio longitudinale dei rotoli (che utilizza lame rotanti continue), dalla punzonatura (che taglia contorni chiusi utilizzando un punzone e una matrice sagomati) e dal tranciatura (che stampiglia una forma bidimensionale completa in un unico passaggio).
Zone perimetrali
Un bordo tranciato non è una superficie perfettamente piana e uniforme. Una sezione trasversale di un taglio tranciato rivela quattro zone distinte:
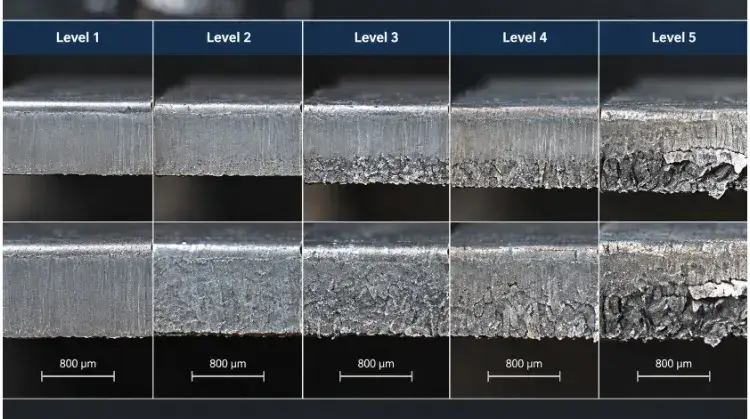
- Rollover: Il bordo superiore arrotondato nel punto in cui la lama superiore entra a contatto con il materiale.
- Zona brunita: Una striscia liscia, verticale e altamente levigata che si forma quando la lama penetra fisicamente nel metallo e scivola contro di esso.
- Zona di frattura: Una superficie più ruvida e leggermente inclinata, dove il materiale finisce per frantumarsi.
- Burr: Un bordo sporgente e affilato sul bordo inferiore, causato dalla separazione finale del materiale.
A causa della zona di frattura naturale e delle sbavature, un bordo tranciato standard non è solitamente accettabile per le aree soggette a manipolazione o per le superfici estetiche prive di finitura secondaria.
Limiti di processo
Le cesoie industriali sono progettate esclusivamente per tagli diritti; non sono in grado di realizzare intagli interni, tacche angolate o profili curvi.
Il taglio per cesoiatura viene spesso prescritto perché si tratta di un metodo di taglio a freddo e senza asportazione di trucioli. “Senza asportazione di trucioli” significa che non vi è alcuna perdita di materiale dovuta al taglio (a differenza di quanto avviene con una sega o un laser), mentre “a freddo” significa che non si forma alcuna zona termicamente alterata (HAZ) che modifichi la struttura cristallina del metallo.
Tuttavia, ciò non significa che il processo sia privo di sollecitazioni meccaniche. L’elevato tonnellaggio necessario per fratturare il metallo induce un incrudimento localizzato lungo la linea di taglio. Se questo bordo tranciato è posizionato sul raggio esterno di una curva stretta successiva, è altamente soggetto alla formazione di microfessurazioni. Nel caso di pezzi stampati destinati a impieghi gravosi, questo bordo richiede solitamente un’ulteriore operazione di rifilatura o rettifica per ripristinarne la duttilità.
Quando la tosatura è adatta al materiale e alla geometria?
La tranciatura è un processo altamente efficiente, ma presenta limiti rigorosi per quanto riguarda le dimensioni dei pezzi che è in grado di produrre e i materiali che può lavorare senza causare gravi deformazioni dei pezzi.
Geometria vuota
La tranciatura è particolarmente indicata per pannelli rettangolari, semilavorati quadrati e nastri larghi. Di solito costituisce l'operazione di tranciatura primaria, che definisce le dimensioni di base prima che il pezzo venga trasferito a una pressa piegatrice o a una macchina CNC.
Quando si tagliano strisce lunghe e strette, la meccanica delle lame di taglio spesso provoca la deformazione del pezzo tagliato. Se la larghezza della striscia è meno di 10-15 volte lo spessore A causa delle caratteristiche del materiale, è altamente probabile che la forza meccanica provochi una torsione (a cavatappi) o un’incurvatura (verso l’alto) della striscia. In questi casi, il taglio a cesoia potrebbe non essere praticabile se è richiesta una planarità rigorosa.
💡 Nota del produttore: Quando si organizzano le parti nel nesting, è importante ricordare che la cesoiatura richiede che la lama percorra l'intera lamiera. Non è possibile interrompere un taglio a cesoia a metà della lamiera. Se il nesting presenta forme a L interconnesse o profili complessi, il taglio laser consentirà un migliore utilizzo del materiale rispetto alla cesoiatura.
Capacità di carico
La capacità della macchina dipende strettamente dal tipo di materiale, dalla tempra e dallo spessore. I valori nominali delle attrezzature si basano in genere sull’acciaio dolce con una resistenza alla trazione di circa 400-450 N/mm². Poiché la forza di taglio richiesta è direttamente correlata alla resistenza al taglio del materiale, una cesoia progettata per l’acciaio dolce da 6 mm può generalmente lavorare solo acciaio inossidabile da 3 mm o 4 mm (che spesso supera 600 N/mm² resistenza alla trazione).
La tabella che segue illustra i limiti di capacità tipici delle cesoie a ghigliottina industriali standard.
| Materiale e stato | Limite di spessore comprovato | Limite di lunghezza del taglio | Restrizioni relative al processo |
| Acciaio dolce (ad es. A36, Q235) | Fino a 12 mm | Fino a 3000 mm | Valore di riferimento della capacità standard. |
| Acciaio inossidabile (ad es. 304, 316) | Fino a 6 mm | Fino a 3000 mm | Richiede una riduzione della capacità a 50% a causa della maggiore resistenza al taglio. |
| Alluminio (ad es., 5052-H32) | Fino a 15 mm | Fino a 3000 mm | Le superfici morbide sono soggette a graffi e segni causati dai pesanti morsetti idraulici di fissaggio. |
Nota: anche la rigidità strutturale della macchina, l’affilatura delle lame e la forza di pressione idraulica influiscono sulla capacità massima effettiva in officina.
Alternative di taglio
La scelta del processo dipende dalla geometria, dai requisiti relativi ai bordi e dalle dimensioni del lotto.
La cesoiatura è il metodo più efficiente per i profili esterni diritti, poiché spesso consente di completare un taglio in pochi secondi. Diventa particolarmente conveniente in caso di grandi volumi. Taglio laser è necessario in caso di contorni complessi, elementi interni o quando lo sforzo meccanico di taglio risulta inaccettabile per il materiale. Punzonatura CNC È ideale per i componenti che richiedono fori standard multipli, feritoie o goffrature.
Se un pezzo richiede un profilo esterno rettilineo ma presenta fori interni complessi, un percorso di produzione comune consiste nel tagliare prima il grezzo per garantire rapidità e un elevato rendimento del materiale, per poi trasferirlo a una punzonatrice o a un laser per la lavorazione delle caratteristiche interne.
In che modo le impostazioni della macchina influiscono sulle sbavature e sulla distorsione?
La qualità di un bordo tranciato non dipende esclusivamente dalle proprietà del materiale, ma è fortemente influenzata dal modo in cui la macchina è calibrata per quel taglio specifico. La qualità del bordo e la planarità del pezzo grezzo richiedono il bilanciamento di tre impostazioni meccaniche principali.
Distanza tra le lame
Il gioco tra le lame è lo spazio orizzontale tra la lama superiore e quella inferiore e determina il modo in cui il materiale si frattura. Un gioco ottimale garantisce che le microfratture che si propagano dalle lame superiore e inferiore si incontrino perfettamente al centro dello spessore del materiale, creando una rottura netta.
Se il gioco è troppo ridotto, le microfratture non si incontrano. Le lame devono farsi strada con forza, causando un “taglio secondario” (un effetto di doppio taglio) e un’usura accelerata dell’utensile. Se il gioco è troppo ampio, il metallo si piega e si ripiega tra le lame prima di fratturarsi, causando un grave arrotolamento del tagliente e bave spesse e frastagliate.
Le impostazioni del gioco devono corrispondere al tipo e allo spessore del materiale. Sebbene un valore di riferimento comune sia quello di impostare il gioco tra 5% e 10% dello spessore del materiale, questa non è una regola universale. Ad esempio, una lamiera di alluminio da 6 mm richiede una distanza tra le lame più ridotta rispetto a una lamiera di acciaio inossidabile da 6 mm sulla stessa macchina, per ottenere una zona di frattura pulita. Il parametro esatto viene in genere confermato tramite un taglio di prova.
Angolo di inclinazione
L'angolo di inclinazione è l'inclinazione della lama superiore rispetto alla lama inferiore fissa. Le cesoie industriali consentono in genere di regolare l'angolo di inclinazione tra 0,5° e 3,0°.
Aumentando l’angolo di inclinazione si riduce la lunghezza della lama a contatto con il metallo in un dato istante. Ciò riduce la forza totale richiesta per effettuare il taglio, consentendo alla cesoia di tagliare lamiere più spesse. Tuttavia, un angolo di inclinazione elevato costringe il pezzo da tagliare a piegarsi bruscamente verso il basso durante la corsa, aumentando significativamente il rischio di torsione e deformazione, specialmente su strisce lunghe e strette.
Ridurre l'angolo a 0,5° mantiene il grezzo più piano, ma richiede una forza di taglio idraulica esponenzialmente maggiore. La regolazione dell'angolo di spoglia rappresenta un compromesso rigoroso tra la capacità della macchina e la deformazione del pezzo; non si tratta di una soluzione universale per tutti i problemi di planarità.
Condizioni delle lame e dispositivi di fissaggio
La qualità del taglio dipende interamente dal fatto che il foglio rimanga perfettamente fermo durante la corsa della lama.
I cuscinetti di fissaggio idraulici bloccano la lamiera al basamento della macchina prima che la lama scenda. Se la pressione di fissaggio è insufficiente, il materiale si inclinerà o si sposterà al momento del contatto con la lama. Questo spostamento modifica artificialmente la distanza effettiva dalla lama durante il taglio, causando tagli incurvati e bave irregolari. Al contrario, l’applicazione di una pressione di fissaggio eccessiva su materiali morbidi come l’alluminio 5052 può lasciare profonde impronte di fissaggio (difetti estetici) sulla superficie, il che è inaccettabile per i pannelli estetici.
Inoltre, se gli utensili sono danneggiati, la qualità di taglio non può essere migliorata solo regolando i giochi. Le lame smussate o scheggiate tendono a schiacciare il materiale anziché tagliarlo, allargando la zona brunita e lasciando sbavature evidenti.
Come specificare e verificare la qualità del taglio?
Per evitare controversie tra il reparto acquisti e quello di produzione, la qualità della tranciatura deve essere specificata utilizzando termini tecnici misurabili anziché aggettivi soggettivi come “liscia” o “ad alta precisione”.
Requisiti dimensionali
Un semilavorato tranciato viene valutato in base a parametri tridimensionali: tolleranza di lunghezza/larghezza, rettilineità e perpendicolarità.
Non confondere la ripetibilità di posizionamento della macchina con la tolleranza effettiva del pezzo. Un contracorsa CNC può vantare una ripetibilità di posizionamento di ±0,05 mm, ma la tolleranza effettiva del pezzo tranciato è determinata dal comportamento del materiale durante la frattura. Per una lastra di alluminio 5052 da 4 mm con dimensioni di 1000 mm x 500 mm, una tolleranza realistica del pezzo finito è in genere da ±0,3 mm a ±0,5 mm.
La squadratura (perpendicolarità tra i lati adiacenti) dipende in larga misura dalla capacità dell’operatore di allineare la lamiera rispetto al braccio di squadratura della macchina. Qualsiasi indicazione di tolleranza presente sul disegno deve tenere conto dello spessore del materiale e delle dimensioni complessive del grezzo.
Planarità e bordi
Le elevate sollecitazioni meccaniche dovute al taglio spesso causano la deformazione del pezzo tagliato. Queste deformazioni si dividono in tre categorie distinte:
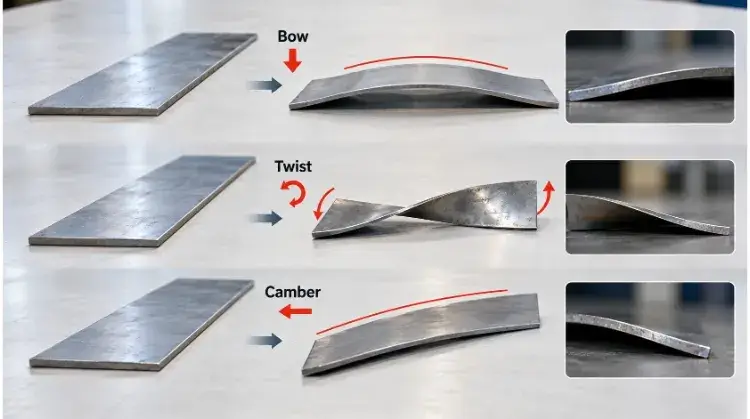
- Colpo di scena: La striscia ruota attorno al proprio asse longitudinale, assumendo la forma di un cavatappi.
- Arco: La striscia si incurva verso l’alto o verso il basso lungo la sua superficie piana.
- Camber: La striscia si incurva verso sinistra o verso destra lungo il bordo tagliato, discostandosi da una linea retta perfetta.
💡 Nota dell'ingegnere: La distorsione è fortemente influenzata dalla materia prima direzione di rotolamento del grano. Il taglio parallelo alla venatura produce spesso una torsione notevolmente maggiore rispetto al taglio perpendicolare ad essa. Nel pianificare la disposizione delle lamiere, gli ingegneri devono trovare un equilibrio tra la resa del materiale e la distorsione indotta dalla venatura.
La planarità deve essere misurata in “stato libero”. Ciò significa posizionare il pezzo su un tavolo di ispezione calibrato senza applicare morsetti o pesi per costringerlo a rimanere piatto, e misurare la deviazione massima dalla superficie.
Per quanto riguarda la qualità dei bordi, evitare di specificare “bordi puliti”. Indicare invece in modo esplicito l’altezza massima consentita delle bave (ad es., “Bava massima 0,1 mm”) oppure prescrivere un’operazione secondaria (ad es., “Smussare tutti i bordi taglienti” o “Sbavatura mediante burattatura”).
Controlli di produzione
La verifica della qualità inizia con un Ispezione del primo articolo (FAI) prima di avviare la produzione completa del lotto. Il primo grezzo tranciato viene misurato per verificarne le dimensioni, la perpendicolarità e la planarità a stato libero. Una volta approvato, la produzione può procedere con un campionamento casuale (ad esempio, misurando un pezzo ogni 50). È rigorosamente richiesta una nuova FAI se cambia il lotto termico del materiale o se l’operatore regola il gioco delle lame.
Quando si verificano dei difetti, raramente questi sono causati da un unico parametro. Utilizzare la tabella di risoluzione dei problemi riportata di seguito per identificare e verificare in modo logico la causa principale.
| Osservazione dei difetti | Possibili cause | Sequenza di verifica |
| Burr molto marcato sul bordo inferiore | Gioco delle lame eccessivo; lame smussate o scheggiate. | 1. Misurare il gioco utilizzando uno spessimetro e regolare. 2. Controllare che il filo della lama non presenti segni di usura. |
| Taglio secondario (doppio taglio) | Il gioco della lama è troppo ridotto. | 1. Aumentare la distanza tra la lama e il materiale in base allo spessore del materiale e al taglio di prova. |
| Camber (bordo curvo) | Pressione di fissaggio insufficiente; sollecitazioni interne del materiale. | 1. Controllare la pressione idraulica di fissaggio. 2. Verificare se la bobina grezza presentava tensioni residue prima di srotolarla. |
| Giro o fiocco | Angolo di inclinazione troppo elevato; larghezza della striscia troppo ridotta (inferiore a 10 volte lo spessore); taglio parallelo alla venatura. | 1. Ridurre l'angolo di inclinazione (se la potenza della macchina lo consente). 2. Controllare la direzione delle fibre. 3. Valutare se per questa geometria sia necessario ricorrere al taglio laser. |
| Fuori squadra | Allineamento dell'operatore non corretto; braccio di squadratura fuori calibrazione. | 1. Verificare che il metodo di alimentazione dell'operatore sia conforme ai fermi. 2. Ricalibrare il braccio di squadratura rispetto alla lama. |
Come progettare i semilavorati per le operazioni successive?
Un pezzo di metallo tranciato raramente rappresenta il prodotto finale. Si tratta di un semilavorato, ovvero un punto di partenza geometrico grezzo per le operazioni successive quali piegatura, timbratura, lavorazione meccanica, oppure saldatura. Per evitare difetti di produzione, gli ingegneri devono progettare il semilavorato in modo che resista alle fasi successive.
Dimensioni del foglio bianco
Le dimensioni di un semilavorato tranciato non corrispondono automaticamente a quelle del pezzo finito. Se il bordo richiede una fresatura CNC secondaria per ottenere una tolleranza di tenuta stretta o una parete perfettamente verticale, è necessario aggiungere esplicitamente un margine di lavorazione alle dimensioni del semilavorato tranciato (in genere da 1,0 mm a 2,0 mm per bordo).
Quando si progettano parti con caratteristiche interne, è necessario valutare la sequenza delle operazioni. La forza di compressione verso il basso esercitata dalla lama di taglio provoca lo spostamento del metallo. Se un foro o una fessura esistente si trova troppo vicino alla linea di taglio, la pressione meccanica deformerà il foro rendendolo ovale. Una regola generale consiste nel mantenere i fori ad una distanza dalla linea di taglio pari ad almeno 1,5-2 volte lo spessore del materiale. Per evitare completamente questo rischio, specificare che i fori critici debbano essere punzonati o tagliati al laser dopo l'operazione di taglio.
Preparazione dei bordi
A seconda dell'assemblaggio finale, il bordo tranciato richiederà un trattamento specifico.
Sbavatura è un’operazione standard (spesso eseguita tramite burattatura o levigatura a doppia azione) che rimuove il bordo tagliente presente sul fondo del taglio. Tuttavia, la sbavatura non elimina l'incrudimento localizzato. Se il bordo tranciato viene posizionato sul raggio esterno di una piegatura profonda, oppure se il bordo richiede una forte svasatura, la microstruttura alterata è soggetta a fessurazione. Per operazioni di formatura particolarmente impegnative, è opportuno specificare la rasatura o la rettifica del bordo per rimuovere fisicamente la zona di frattura indurita e ripristinare la duttilità del metallo.
Se il pezzo deve essere saldato con il metodo TIG o MIG, la zona di bruciatura deve essere pulita. Norme standard relative alla saldatura strutturale (come la norma AWS D1.1) richiedere espressamente che i bordi siano privi di bave, ruggine e fluidi da taglio per evitare la formazione di porosità nella saldatura. Le note del disegno devono indicare espressamente: “I bordi devono essere privi di bave e fluidi da taglio prima della saldatura”.
Protezione delle superfici
La cesoiatura industriale è un processo meccanico pesante. Il materiale viene trascinato lungo il basamento in acciaio della macchina, bloccato da cilindri idraulici ad alta pressione e fatto cadere su un carrello di impilaggio.
Nel caso di pannelli estetici, acciaio inossidabile spazzolato o materiale preverniciato, il rischio di danneggiamento della superficie è elevato. Gli ingegneri devono specificare l’uso di una pellicola protettiva in PVC (spesso pellicola per laser o pellicola standard rimovibile) prima del taglio del materiale. Inoltre, è necessario indicare i requisiti relativi alla superficie sul disegno (ad es. «Faccia estetica – Non sono ammessi segni di morsetti o graffi») in modo che lo stabilimento sappia di dover dotare i dispositivi di fissaggio idraulici di coperture protettive in uretano.
💡 Caso di fabbrica: crepe sui bordi dei pannelli in alluminio 5052-H32
- Requisito: Un semilavorato in alluminio da 3 mm tranciato, destinato a un’operazione di piegatura a 90 gradi su una pressa piegatrice per la realizzazione di un involucro per componenti elettronici.
- Problema: Durante il primo controllo dei pezzi, il raggio esterno della curvatura presentava crepe in modo sistematico.
- Regolazione: Lo stabilimento ha riscontrato che il semilavorato veniva tranciato parallelamente alla direzione della venatura del materiale e che il bordo di tranciatura, indurito per deformazione, subiva la tensione massima durante la piegatura. La disposizione di impilamento è stata ruotata di 90 gradi in modo che la piegatura risultasse perpendicolare alla venatura. Il bordo è stato leggermente levigato per rimuovere le microfratture.
- Risultato: Nessuna fessurazione nel lotto di produzione rimanente, con piena integrità strutturale mantenuta.
Cosa determina il costo totale della tosatura?
La tranciatura è intrinsecamente più economica del taglio laser per i profili diritti, ma i preventivi dei diversi produttori possono variare in modo significativo a seconda di come calcolano i costi di allestimento, la resa e le lavorazioni secondarie.
Installazione e utilizzo
La fase effettiva di taglio richiede meno di due secondi. Il vero costo dell’operazione risiede nella fase di preparazione e nella movimentazione dei materiali.
Prima di eseguire il primo taglio, l’operatore deve programmare il reggipietra CNC, calibrare la distanza della lama in base allo spessore specifico del materiale, regolare l’angolo di inclinazione e utilizzare un carrello elevatore per caricare la lamiera grezza sul piano di lavoro. Durante la produzione, l’operatore avansa, ruota e scarica manualmente i pezzi grezzi.
A causa di questo tempo di configurazione fisso, la tranciatura è altamente sensibile alle dimensioni del lotto. Distribuire una configurazione della macchina di 30 minuti su 10 pezzi comporta un costo elevato per pezzo. Distribuire la stessa configurazione su 2.000 pezzi riduce il costo della tranciatura a pochi centesimi per pezzo grezzo. Non esiste una soglia di volume rigida, ma la tranciatura diventa significativamente più conveniente all’aumentare delle quantità dei lotti.
Resa e finitura
L'efficienza in termini di costi dipende in larga misura dalla resa del materiale. Un pezzo tranciato è economicamente vantaggioso solo se la disposizione di impilamento massimizza l'utilizzo della lamiera standard e riduce al minimo gli scarti.
A differenza del taglio laser, che consente di disporre forme complesse in modo da incastrarle tra loro come i pezzi di un puzzle, la cesoiatura è limitata dal vincolo di ghigliottina—ogni taglio deve procedere perfettamente in linea retta da un bordo all’altro del materiale. Se le dimensioni del pezzo non consentono un nesting collineare, la resa del materiale diminuirà e il taglio laser potrebbe effettivamente rivelarsi la scelta più economica.
Inoltre, calcolare il costo per qualificato parte. Se un produttore propone un prezzo stracciato per la tranciatura ma ti consegna pezzi fortemente deformati e pieni di bave, i costi interni necessari per appiattirli (livellatura a rulli) e sbavarli annulleranno qualsiasi risparmio iniziale. Quando confronti i preventivi, assicurati che tutti i fornitori si attengano esattamente agli stessi requisiti di planarità e finitura dei bordi.
Requisiti per i preventivi
Per ricevere un preventivo preciso e concreto senza un’eccessiva serie di scambi di comunicazioni, fornite al vostro partner di produzione i seguenti dati:
- Specifiche dei materiali: Tipo esatto (ad es., 304L, 5052-H32), spessore ed eventuali requisiti relativi alla superficie (ad es., finitura spazzolata #4, rivestimento in PVC su un lato).
- Disegni: File PDF e CAD contenenti quote critiche, requisiti di planarità in stato libero, condizioni al contorno esplicite e vincoli relativi alla direzione delle fibre (se il pezzo richiede una forte piegatura a valle).
- Intento a valle: Indicare quale sarà la lavorazione successiva del pezzo grezzo (ad es., “Il pezzo grezzo verrà fresato a CNC su tutti e quattro i lati – lasciare un margine di 2 mm” oppure “Verrà sottoposto a imbutitura”).
- Logistica: Quantità totale dell'ordine, tempi di consegna previsti e requisiti di imballaggio (ad es. carta antiruggine, fissaggio con fascette su pallet personalizzati).
Inviateci il vostro disegno, le specifiche dei materiali e la quantità. Il nostro team può valutare le opzioni di taglio più adatte e individuare la finitura dei bordi e le operazioni secondarie necessarie per il vostro pezzo.