
 French
 English
 Spanish
 German
 Russian
 Italian

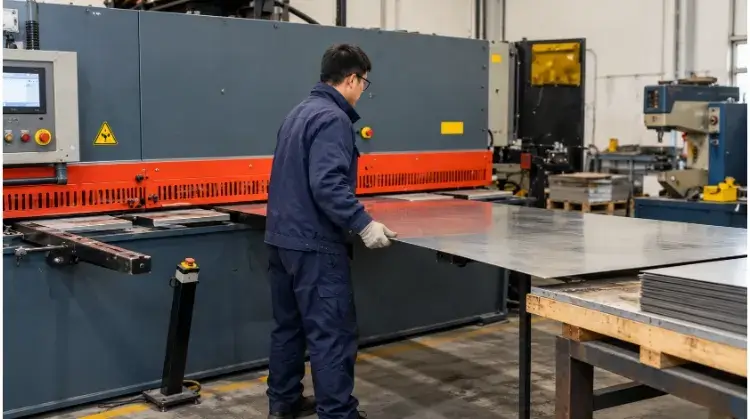
Le cisaillage de tôle est un procédé de fabrication métallique à froid, sans enlèvement de copeaux, qui utilise des lames opposées pour découper la tôle en flans rectilignes. Ce procédé est très rentable pour les découpes rectilignes en grande série, mais nécessite un jeu précis entre les lames afin d'éviter la déformation des bords et l'écrouissage.
Pour les ingénieurs concepteurs et les responsables des achats, le découpage est souvent la première étape la plus rapide d'un processus de fabrication. Cependant, le choix du procédé de découpage approprié — et la prévention des défaillances lors de l'assemblage en aval — dépendent strictement des caractéristiques de votre matériau, de la géométrie de la pièce et des exigences relatives aux arêtes.
Avant de vous engager dans la fabrication d'une ébauche cisaillée, utilisez cette matrice de décision rapide pour déterminer si ce procédé correspond à vos objectifs de production :
| Exigences relatives aux pièces | Domaine d'évaluation clé |
| Panneaux rectangulaires, découpe droite, bandes standard | Capacité de cisaillement et limites dimensionnelles |
| Contours complexes, alésages internes et fentes | Découpe au laser, poinçonnage ou opérations combinées |
| Langes longues et étroites, planéité rigoureuse | Risques liés aux torsions et aux courbures |
| Arêtes esthétiques, pièces avec poignées, formage ultérieur | Traitement des arêtes et protection des surfaces |
Comment le cisaillage sépare-t-il le métal et forme-t-il les arêtes ?
Pour comprendre les tolérances et les limites physiques d'une ébauche cisaillée, il faut d'abord examiner comment le métal se sépare pendant le cycle de découpe.
Action de coupe
Dans une cisaille à guillotine classique, la lame supérieure descend au-delà d'une lame inférieure fixe. Lorsque les lames entrent en contact, le métal subit une déformation plastique. Les lames pénètrent dans la tôle jusqu'à ce que la contrainte interne dépasse la résistance au cisaillement du matériau, provoquant ainsi la rupture et la séparation du métal.
Ce procédé est exclusivement destiné aux découpes en ligne droite sur une tôle. Il diffère fondamentalement du refendage de bobines (qui utilise des lames rotatives en continu), du poinçonnage (qui permet de découper des contours fermés à l'aide d'un poinçon et d'une matrice profilés) et du découpage (qui permet d'estamper une forme 2D complète en un seul passage).
Zones périphériques
Une arête de cisaillement n'est pas une surface parfaitement plane et uniforme. La coupe transversale d'une arête de cisaillement révèle quatre zones distinctes :
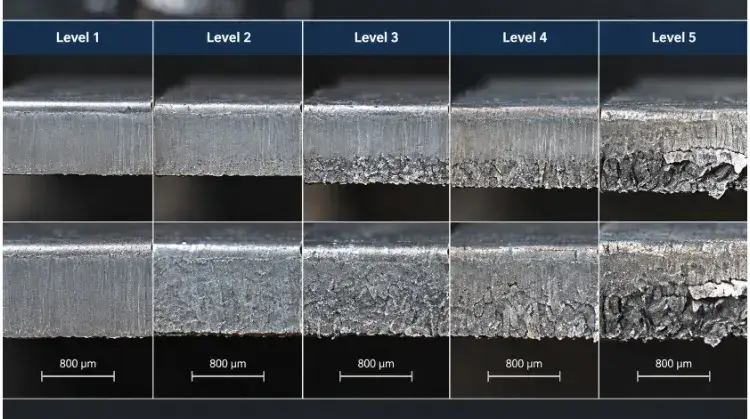
- Effet de survol : Le bord supérieur arrondi, là où la lame supérieure entre en contact avec le matériau.
- Zone polie : Une bande lisse, verticale et très polie qui se forme lorsque la lame pénètre physiquement dans le métal et glisse contre celui-ci.
- Zone de fracture : Une surface plus rugueuse, légèrement inclinée, à l'endroit où le matériau finit par se briser.
- Burr : Une arête vive et saillante au niveau du bord inférieur, résultant de la séparation finale du matériau.
En raison de la zone de fracture naturelle et des bavures, un bord cisaillé standard n’est généralement pas acceptable pour les zones manipulées ou les surfaces esthétiques ne nécessitant pas de finition secondaire.
Limites du processus
Les cisailles industrielles sont conçues exclusivement pour réaliser des coupes droites ; elles ne permettent pas de réaliser des fentes internes, des encoches en angle ou des profils courbes.
Le cisaillage est souvent privilégié car il s'agit d'un procédé de découpe à froid et sans copeaux. « Sans copeaux » signifie qu'il n'y a aucune perte de matière due à un trait de coupe (contrairement à la scie ou au laser), et « à froid » signifie qu'il n'y a pas de zone affectée par la chaleur (HAZ) susceptible d'altérer la structure cristalline du métal.
Cela ne signifie toutefois pas que le processus soit exempt de contraintes mécaniques. La force importante nécessaire pour fendre le métal entraîne un écrouissage localisé le long de la ligne de coupe. Si ce bord cisaillé est situé sur le rayon extérieur d'un coude serré situé en aval, il est très sensible à l'apparition de microfissures. Pour les pièces embouties destinées à des applications lourdes, ce bord nécessite généralement une opération secondaire de parage ou de meulage afin de lui redonner sa ductilité.
Quand le cisaillage est-il adapté à votre matériau et à sa géométrie ?
Le cisaillage est un procédé très efficace, mais il présente des limites strictes quant aux dimensions des pièces qu'il permet de produire et aux matériaux qu'il peut traiter sans provoquer de déformation importante des pièces.
Géométrie vierge
Le cisaillage est particulièrement adapté aux panneaux rectangulaires, aux ébauches carrées et aux bandes larges. Il s'agit généralement de la première opération de découpage, qui permet d'obtenir les dimensions de base avant que la pièce ne soit acheminée vers une presse plieuse ou une machine à commande numérique.
Lors de la découpe de bandes longues et étroites, les forces mécaniques exercées par la lame de cisaillement entraînent souvent une déformation de la pièce découpée. Si la largeur de la bande est moins de 10 à 15 fois l'épaisseur Compte tenu des propriétés du matériau, la force mécanique risque fort de provoquer une torsion (en tire-bouchon) ou un bombement (courbure vers le haut) de la bande. Dans ces cas-là, le cisaillage peut ne pas être envisageable si une planéité rigoureuse est requise.
💡 Remarque du fabricant : Lors de l'imbrication des pièces, n'oubliez pas que le cisaillage nécessite que la lame parcoure toute la longueur de la tôle. Il n'est pas possible d'interrompre une coupe au cisaille à mi-chemin d'une tôle. Si votre imbrication comporte des formes en L entrecroisées ou des profils imbriqués complexes, la découpe au laser permettra une meilleure utilisation du matériau que le cisaillage.
Capacité en matériaux
La capacité de la machine dépend strictement de la nuance, de l'état de trempe et de l'épaisseur du matériau. Les caractéristiques techniques de l'équipement sont généralement basées sur de l'acier doux présentant une résistance à la traction d'environ 400-450 N/mm². Étant donné que la force de coupe requise est directement liée à la résistance au cisaillement du matériau, une cisaille conçue pour de l’acier doux de 6 mm ne permet généralement de traiter que de l’acier inoxydable de 3 mm ou 4 mm (qui dépasse souvent 600 N/mm² résistance à la traction).
Le tableau ci-dessous présente les limites de capacité types des cisailles à guillotine industrielles standard.
| Matériau et état | Limite d'épaisseur vérifiée | Limite de longueur de coupe | Restrictions relatives aux processus |
| Acier doux (par exemple, A36, Q235) | Jusqu'à 12 mm | Jusqu'à 3 000 mm | Référence de capacité standard. |
| Acier inoxydable (par exemple, 304, 316) | Jusqu’à 6 mm | Jusqu'à 3 000 mm | Nécessite une réduction de la capacité du 50% en raison d'une résistance au cisaillement plus élevée. |
| Aluminium (par exemple, 5052-H32) | Jusqu'à 15 mm | Jusqu'à 3 000 mm | Les surfaces souples sont sensibles aux rayures et aux marques causées par les pinces de serrage hydrauliques lourdes. |
Remarque : la rigidité structurelle de la machine, le tranchant des lames et la force de serrage hydraulique ont également une incidence sur la capacité maximale réelle en atelier.
Autres méthodes de découpe
Le choix du procédé dépend de la géométrie, des exigences relatives aux arêtes et de la taille du lot.
Le cisaillage est la méthode la plus efficace pour les profils externes droits ; la découpe s'effectue souvent en quelques secondes. Cette technique s'avère très rentable à grande échelle. Découpe au laser est nécessaire pour les contours complexes, les éléments internes ou lorsque les contraintes mécaniques de cisaillement sont inacceptables pour le matériau. Poinçonnage CNC Convient particulièrement aux pièces nécessitant plusieurs trous standard, des fentes ou des gaufrages.
Si une pièce doit présenter un profil extérieur droit mais comporte des alésages internes complexes, un enchaînement de fabrication courant consiste à cisailler d'abord l'ébauche pour gagner en rapidité et optimiser le rendement de la matière, puis à transférer l'ébauche vers une presse à poinçonner ou un laser pour usiner les éléments internes.
En quoi les réglages de la machine influent-ils sur les bavures et la distorsion ?
La qualité d'un bord cisaillé ne dépend pas uniquement des propriétés du matériau ; elle est fortement influencée par le réglage de la machine pour cette découpe spécifique. La qualité du bord et la planéité de la pièce découpée nécessitent de trouver le juste équilibre entre trois réglages mécaniques principaux.
Jeu des lames
Le jeu entre les lames correspond à l'écart horizontal entre les lames de coupe supérieure et inférieure ; il détermine la manière dont le matériau se fracture. Un jeu optimal garantit que les micro-fractures se propageant à partir des lames supérieure et inférieure se rejoignent parfaitement au centre de l'épaisseur du matériau, créant ainsi une rupture nette.
Si le jeu est trop faible, les microfractures ne se rejoignent pas. Les lames doivent forcer pour passer, ce qui entraîne un « cisaillement secondaire » (aspect de double coupe) et une usure accélérée de l'outil. Si le jeu est trop important, le métal se plie et se replie entre les lames avant de se fracturer, provoquant un important enroulement des arêtes et la formation de bavures épaisses et irrégulières.
Les réglages de jeu doivent correspondre à la nuance et à l'épaisseur du matériau. Bien qu'une valeur de référence courante consiste à régler le jeu entre 5% et 10% de l'épaisseur du matériau, il ne s'agit pas d'une règle universelle. Par exemple, une plaque d’aluminium de 6 mm nécessite un jeu de lame plus serré qu’une plaque d’acier inoxydable de 6 mm sur la même machine pour obtenir une zone de rupture nette. Le paramètre exact est généralement déterminé à l’aide d’une coupe d’essai.
Angle d'inclinaison
L'angle d'inclinaison correspond à l'inclinaison de la lame supérieure par rapport à la lame inférieure fixe. Les cisailles industrielles permettent généralement de régler l'angle d'inclinaison entre 0,5° et 3,0°.
L'augmentation de l'angle d'attaque réduit la longueur de la lame en contact avec le métal à un instant donné. Cela diminue la force totale nécessaire pour effectuer la coupe, ce qui permet à une cisaille de couper des tôles plus épaisses. Cependant, un angle de coupe élevé oblige la pièce à couper à se courber fortement vers le bas pendant la course, ce qui augmente considérablement le risque de torsion et de déformation, en particulier sur les bandes longues et étroites.
Réduire l'angle jusqu'à 0,5° permet de conserver une plus grande planéité de l'ébauche, mais cela nécessite une force de coupe hydraulique exponentiellement plus importante. Le réglage de l'angle de coupe est un compromis entre la capacité de la machine et la déformation de la pièce ; il ne s'agit pas d'une solution universelle pour tous les problèmes de planéité.
État des lames et dispositifs de maintien
La qualité des bords dépend entièrement du fait que la tôle reste parfaitement immobile pendant la course de la lame.
Des patins de serrage hydrauliques maintiennent la tôle contre le banc de la machine avant que la lame ne descende. Si la pression de serrage est insuffisante, le matériau basculera ou se déplacera au moment où la lame entrera en contact avec lui. Ce déplacement modifie artificiellement le jeu effectif de la lame pendant la coupe, ce qui entraîne des coupes bombées et des bavures irrégulières. À l'inverse, l'application d'une pression de maintien excessive sur des matériaux tendres comme l'aluminium 5052 peut laisser des marques de serrage profondes (abîmements) à la surface, ce qui est inacceptable pour les panneaux esthétiques.
De plus, la qualité de coupe ne peut pas être améliorée uniquement par des réglages de jeu si l'outillage est endommagé. Des lames émoussées ou ébréchées écraseront le matériau au lieu de le cisailler, ce qui élargira la zone de brunissage et laissera d'importantes bavures.
Comment définir et vérifier la qualité du cisaillement ?
Afin d'éviter tout désaccord entre les services des achats et de la production, la qualité du cisaillage doit être définie à l'aide de termes techniques mesurables plutôt que d'adjectifs subjectifs tels que « lisse » ou « haute précision ».
Exigences dimensionnelles
Une ébauche cisaillée est évaluée selon trois critères tridimensionnels : la tolérance longueur/largeur, la rectitude et la perpendicularité.
Il ne faut pas confondre la répétabilité du positionnement de la machine avec la tolérance réelle de la pièce. Une butée arrière CNC peut afficher une répétabilité de positionnement de ±0,05 mm, mais la tolérance réelle de la pièce cisaillée dépend du comportement du matériau lors de la rupture. Pour une plaque d’aluminium 5052 de 4 mm d’épaisseur mesurant 1 000 mm x 500 mm, la tolérance réaliste de la pièce finie est généralement de ±0,3 mm à ±0,5 mm.
L'équerrage (perpendicularité entre les côtés adjacents) dépend fortement de la capacité de l'opérateur à mettre la tôle d'équerre par rapport au bras d'équerrage de la machine. Toute indication de tolérance figurant sur le dessin doit tenir compte de l'épaisseur du matériau et des dimensions hors tout de la pièce brute.
Planéité et arêtes
Les contraintes mécaniques élevées liées au cisaillement entraînent souvent une déformation de la pièce découpée. Ces déformations se répartissent en trois catégories distinctes :
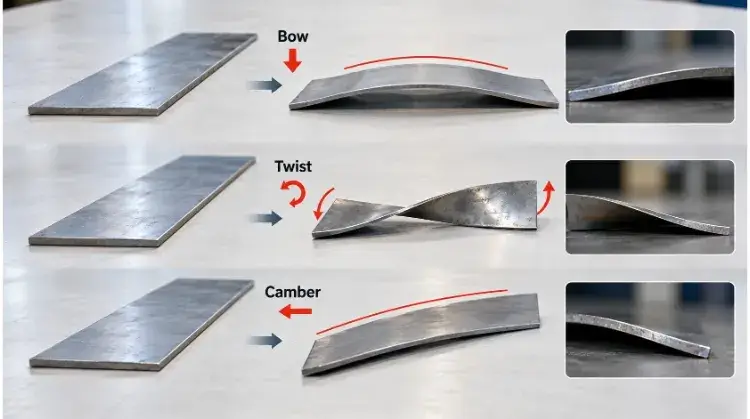
- Rebondissement : La bande tourne autour de son axe longitudinal, à la manière d'un tire-bouchon.
- Arc : La bande s'incurve vers le haut ou vers le bas le long de sa surface plane.
- Campanure : La bande s'incurve vers la gauche ou vers la droite le long de son bord cisaillé, s'écartant ainsi d'une ligne véritablement droite.
💡 Note de l'ingénieur : La distorsion dépend fortement de la matière première sens de défilement des grains. Le cisaillement parallèle au sens du grain entraîne souvent une torsion nettement plus importante que le cisaillement perpendiculaire à celui-ci. Lors de la conception de l'imbrication des tôles, les ingénieurs doivent trouver un équilibre entre la résistance à la déformation du matériau et la déformation induite par le sens du grain.
La planéité doit être mesurée « à l'état libre ». Cela signifie qu'il faut placer la pièce sur une table de contrôle étalonnée sans utiliser de serre-joints ni de poids pour la maintenir à plat, puis mesurer l'écart maximal par rapport à la surface.
En ce qui concerne la qualité des arêtes, évitez de préciser « arêtes nettes ». Indiquez plutôt explicitement la hauteur de bavure acceptable (par exemple, « Bavure maximale : 0,1 mm ») ou imposez une opération secondaire (par exemple, « Ébavurer toutes les arêtes vives » ou « Ébavurer par polissage »).
Contrôles de production
Le contrôle qualité commence par un Inspection du premier article (FAI) avant de lancer la production en série. La première ébauche cisaillée est contrôlée au niveau des dimensions, de la perpendicularité et de la planéité à l'état libre. Une fois validée, la production peut se poursuivre avec un échantillonnage aléatoire (par exemple, en mesurant une pièce sur 50). Un nouvel essai FAI est strictement obligatoire en cas de changement de lot de chauffage du matériau ou si l’opérateur ajuste le jeu des lames.
Lorsque des défauts surviennent, ils sont rarement dus à un seul paramètre. Utilisez le tableau de dépannage ci-dessous pour identifier et vérifier la cause première de manière logique.
| Observation d'un défaut | Causes possibles | Séquence de vérification |
| Bavure importante sur le bord inférieur | Jeu trop important entre les lames ; lames émoussées ou ébréchées. | 1. Mesurer le jeu à l'aide d'une jauge d'épaisseur et ajustez. 2. Vérifiez l'état d'usure de la lame. |
| Cisaillement secondaire (double coupe) | Jeu des lames trop faible. | 1. Augmentez le jeu de la lame en fonction de l'épaisseur du matériau et des résultats d'une coupe d'essai. |
| Camber (bord incurvé) | Pression de serrage insuffisante ; contraintes internes du matériau. | 1. Vérifiez la pression hydraulique de serrage. 2. Vérifier si la bobine brute présente des contraintes résiduelles avant de la dérouler. |
| Nœud ou boucle | Angle de coupe trop élevé ; largeur de la bande trop étroite (inférieure à 10 fois l'épaisseur) ; cisaillement parallèle au fil du bois. | 1. Réduire l'angle de dévers (si la puissance de la machine le permet). 2. Vérifiez le sens du grain. 3. Déterminez si la découpe au laser est nécessaire pour cette géométrie. |
| Hors d'équerre | Mauvais alignement de l'opérateur ; bras d'équerrage mal calibré. | 1. Vérifiez que la méthode d'alimentation choisie par l'opérateur respecte les butées. 2. Réajustez le bras d'équerrage par rapport à la lame. |
Comment concevoir des ébauches en vue des opérations ultérieures ?
Une pièce de métal cisaillée constitue rarement le produit fini. Il s'agit d'une ébauche, c'est-à-dire d'un point de départ géométrique brut pour les opérations en aval telles que pliage, estampillage, l'usinage, ou soudage. Afin d'éviter tout défaut de fabrication, les ingénieurs doivent concevoir l'ébauche de manière à ce qu'elle résiste à ces étapes suivantes.
Dimensions de l'ébauche
Les dimensions d'une ébauche cisaillée ne correspondent pas automatiquement à celles de la pièce finie. Si le bord nécessite un usinage CNC secondaire pour obtenir une tolérance d'étanchéité serrée ou une paroi parfaitement verticale, vous devez ajouter explicitement une marge d'usinage aux dimensions de l'ébauche cisaillée (généralement entre 1,0 mm et 2,0 mm par bord).
Lors de la conception de pièces comportant des éléments internes, évaluez la séquence des opérations. La force de compression vers le bas exercée par la lame de cisaillement déplace le métal. Si un trou ou une fente existant(e) est situé(e) trop près de la ligne de cisaillement, la pression mécanique déformera le trou, lui donnant une forme ovale. En règle générale, il convient de maintenir les trous à une distance de la ligne de coupe au moins égale à 1,5 à 2 fois l'épaisseur du matériau. Pour éviter totalement ce risque, précisez que les trous critiques doivent être poinçonnés ou découpés au laser. après l'opération de cisaillement.
Préparation des bords
En fonction de l'assemblage final, le bord cisaillé devra faire l'objet d'un traitement spécifique.
Ébavurage Il s'agit d'une opération courante (souvent réalisée par polissage à tambour ou par ponçage à double action) qui permet d'éliminer la bavure vive présente au fond de la découpe. Cependant, l'ébavurage n'élimine pas l'écrouissage localisé. Si le bord cisaillé est placé sur le rayon extérieur d’un pli profond, ou si ce bord nécessite un rebord important, la microstructure altérée est susceptible de se fissurer. Pour les opérations de formage intensives, il convient de prévoir un rabotage ou un meulage du bord afin d’éliminer physiquement la zone de fracture durcie et de restaurer la ductilité du métal.
Si la pièce doit être soudée au TIG ou au MIG, la zone de brünage doit être propre. Normes relatives au soudage de structures (telles que la norme AWS D1.1) exiger expressément que les arêtes soient exemptes de bavures, de rouille et de fluides de coupe afin d’éviter toute porosité dans la soudure. Les annotations du plan doivent indiquer expressément : « Les arêtes doivent être exemptes de bavures et de fluides de coupe avant le soudage. »
Protection des surfaces
Le cisaillage industriel est un procédé mécanique lourd. Le matériau est entraîné sur un banc de machine en acier, maintenu par des vérins hydrauliques à haute pression, puis tombe sur un chariot d'empilage.
Pour les panneaux esthétiques, l’acier inoxydable brossé ou les matériaux prélaqués, le risque d’abîmer la surface est élevé. Les ingénieurs doivent prescrire l’utilisation d’un film de protection en PVC (souvent un film laser ou un film pelable standard) avant la découpe du matériau. De plus, il convient d’indiquer clairement les exigences relatives à la surface sur le plan (par exemple : « Face esthétique – Aucune marque de serrage ni rayure autorisée ») afin que l’usine sache qu’elle doit équiper les dispositifs de maintien hydrauliques de protections en uréthane.
💡 Cas d'usine : fissures sur les bords de panneaux en aluminium 5052-H32
- Condition requise : Une ébauche en aluminium de 3 mm d'épaisseur, découpée à la cisaille, destinée à être pliée à 90 degrés sur une presse plieuse afin de former un boîtier électronique.
- Problème : Lors du premier contrôle des pièces, le rayon extérieur du coude présentait systématiquement des fissures.
- Ajustement : L'usine a constaté que l'ébauche était cisaillée parallèlement au sens du grain du matériau et que le bord cisaillé, ayant subi un écrouissage, subissait la traction maximale lors du pliage. Le plan d'imbrication a été pivoté de 90 degrés afin que le pli soit perpendiculaire au grain. Le bord a été légèrement poncé pour éliminer les microfractures.
- Résultat : Aucune fissure n'a été constatée sur le lot de production restant, dont l'intégrité structurelle a été entièrement préservée.
Quels sont les facteurs qui déterminent le coût total du cisaillage ?
Le cisaillage est intrinsèquement moins coûteux que la découpe au laser pour les profils droits, mais les devis proposés par les différents fabricants peuvent varier considérablement en fonction de la manière dont ils calculent les coûts de mise en place, le rendement et les opérations de finition.
Installation et utilisation
La course de cisaillement proprement dite dure moins de deux secondes. Le coût réel de l'opération réside dans la mise en place et la manutention des matériaux.
Avant de procéder à la première coupe, l'opérateur doit programmer la butée arrière de la commande numérique, régler le jeu de la lame en fonction de l'épaisseur du matériau, ajuster l'angle de coupe et utiliser un chariot élévateur pour charger la tôle brute sur le banc. Pendant la production, l'opérateur alimente, fait pivoter et décharge manuellement les ébauches.
En raison de ce temps de réglage fixe, le cisaillage est très sensible à la taille des lots. Répartir un temps de réglage de 30 minutes sur 10 pièces entraîne un coût par pièce élevé. Répartir ce même temps de réglage sur 2 000 pièces ramène le coût du cisaillage à quelques centimes par ébauche. Il n'existe pas de seuil de volume strict, mais le cisaillage devient nettement plus rentable à mesure que la taille des lots augmente.
Rendement et finition
La rentabilité dépend fortement du rendement des matériaux. Une pièce découpée n'est rentable que si l'implantation de l'imbrication optimise l'utilisation de la tôle standard et réduit au minimum les chutes.
Contrairement à la découpe au laser, qui permet d'imbriquer des formes complexes les unes dans les autres comme les pièces d'un puzzle, le cisaillage est limité par la contrainte de guillotine— chaque découpe doit suivre une ligne parfaitement droite d'un bord à l'autre du matériau. Si les dimensions de vos pièces ne permettent pas un imbrication colinéaire, le rendement du matériau diminuera, et la découpe au laser pourrait alors s'avérer être l'option la plus économique.
De plus, évaluez le coût par qualifié pièce. Si un sous-traitant propose un prix défiant toute concurrence pour le cisaillage, mais vous livre des pièces fortement déformées et couvertes de bavures, les coûts internes liés au redressage (à l’aide de rouleaux) et à l’ébavurage de ces pièces annuleront toute économie initiale. Lorsque vous comparez des devis, assurez-vous que tous les fournisseurs proposent des offres répondant exactement aux mêmes exigences en matière de planéité et de finition des arêtes.
Conditions de devis
Pour obtenir un devis précis et exploitable sans échanges trop nombreux, veuillez fournir à votre partenaire industriel les informations suivantes :
- Caractéristiques techniques des matériaux : La référence exacte (par exemple, 304L, 5052-H32), l'épaisseur et les éventuelles spécifications relatives à la surface (par exemple, finition brossée #4, revêtement PVC sur une face).
- Dessins : Fichiers PDF et CAO contenant les cotes critiques, les exigences de planéité en état libre, les conditions aux bords explicites, et contraintes liées au sens du grain (si la pièce nécessite un cintrage important en aval).
- Intention en aval : Précisez ce qui va être fait ensuite sur la pièce brute (par exemple : « La pièce brute sera usinée par fraisage CNC sur les quatre côtés – prévoir une marge de 2 mm » ou « Elle sera soumise à un emboutissage profond »).
- Logistique : Quantité totale commandée, délai de livraison prévu et exigences en matière d'emballage (par exemple, papier antirouille, palettes sur mesure cerclées).
Envoyez-nous votre plan, le cahier des charges et les quantités. Notre équipe peut examiner les options de découpe adaptées et déterminer la finition des arêtes ainsi que les opérations complémentaires dont votre pièce a besoin.