
 German
 English
 Spanish
 Russian
 Italian
 French

Das elektrische Widerstandsschweißen (ERW) ist ein Hochgeschwindigkeits-Fertigungsverfahren, bei dem Bleche durch Druck und durch elektrischen Strom erzeugte lokale Wärme miteinander verbunden werden. Da hierfür keine Zusatzwerkstoffe benötigt werden, ist es eine kostengünstige und in hohem Maße reproduzierbare Lösung für maßgefertigte Blechgehäuse und Baugruppen in Großserien.
Zwar sind die physikalischen Grundlagen der Joule-Erwärmung einfach, doch ist es nicht einfach, in der Produktion eine zuverlässige Schweißnaht zu erzielen. Bei der Prüfung von Hunderten von CAD-Dateien bei TZR stellen wir immer wieder fest, dass die häufigste Fehlerquelle nicht die Schweißmaschine ist, sondern die ursprüngliche Konstruktion der Fuge. Ein erfolgreicher Prozess hängt vollständig davon ab, dass die richtigen Werkstoffsorten, Beschichtungen, die Passform der Teile und der Zugang für die Elektrode bereits vor dem Schneiden des ersten Prototyps aufeinander abgestimmt werden.
Jede Woche stellen uns Einkäufer und Ingenieure dieselben Fragen: Ist das Widerstandsschweißen für mein Bauteil geeignet? Wie sollte ich die Verbindung konstruieren? Und was wird das kosten? Hier finden Sie die praktischen Antworten, die Sie benötigen, bevor Sie Ihre Zeichnungen fertigstellen.
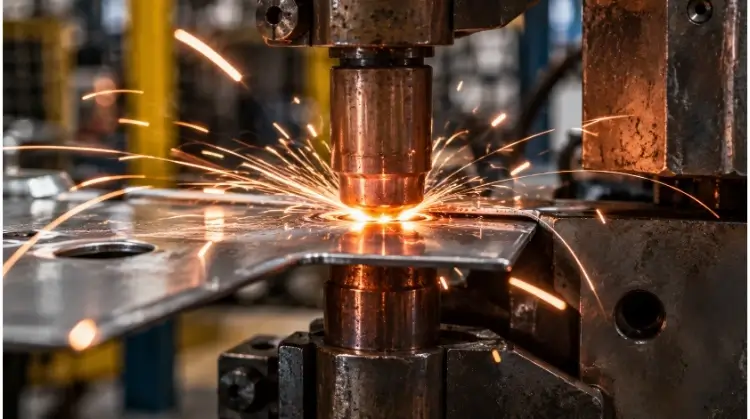
Wie funktioniert das elektrische Widerstandsschweißen?
Um eine zuverlässige Verbindung zu konstruieren, ist es hilfreich zu verstehen, wie sich der Schweißkern bildet. Beim Widerstandsschweißen kommt es auf die interne Wärmeentwicklung und mechanische Umformung an und nicht auf einen offenen Lichtbogen.
Strom erzeugt lokale Wärme
Der Vorgang basiert auf der Joule-Erwärmung, die durch folgende Formel ausgedrückt wird:
Q = I²Rt
Wärme (Q) entsteht, wenn ein geregelter elektrischer Strom (I) über einen bestimmten Zeitraum (t) durch den natürlichen elektrischen Widerstand (R) der übereinanderliegenden Werkstücke fließt.
Da die erzeugte Wärme proportional zum Quadrat des Stroms ist, führen bereits geringe Änderungen der Stromstärke zu erheblichen Veränderungen. Der höchste elektrische Widerstand tritt an der Schnittstelle zwischen den beiden Metallblechen auf, wodurch die Wärme genau dort konzentriert wird, wo die Verbindung entstehen soll. Aus diesem Grund ist die Festlegung der richtigen Oberflächenvorbehandlung vor dem Schweißen – wie beispielsweise das Entfernen starker Oxidschichten von Aluminium – ein entscheidender DFM-Schritt, um einen gleichmäßigen Widerstand zu gewährleisten.
Beachten Sie, dass bei vielen Anwendungen des Widerstandsschweißens das Metall geschmolzen wird, um einen Schmelzkern zu bilden, während bei bestimmten Verfahren (wie beispielsweise bestimmten Stumpfschweißnähten) durch Wärmeeinwirkung und starke plastische Verformung Festkörperverbindungen entstehen.
Drückt das Nugget in Form und hält es fest
Wärme allein würde das Metall einfach verbrennen oder durchbrennen. Mechanischer Druck, der durch die Elektroden ausgeübt wird, ist unerlässlich.
Diese Klemmkraft sorgt für einen stabilen Anfangskontakt zwischen den Blechen und regelt die tatsächliche Kontaktfläche, bevor der Strom zu fließen beginnt. Während des Schweißvorgangs hält der Druck das geschmolzene Metall zurück und begrenzt so die Menge an Spritzern, die aus der Fuge austreten. Nach dem Abschalten des Stroms üben die Elektroden weiterhin Druck aus, um das Metall zu schmieden, wodurch die Schweißnaht während des Abkühlens stabil bleibt. Sowohl unzureichender als auch übermäßiger Druck wirken sich negativ auf die endgültige Schweißfestigkeit aus.
Der Schweißzyklus
Ein Standard-Widerstandsschweißvorgang folgt einem strengen, von der Maschine gesteuerten Zeitplan im Millisekundenbereich:
- Zeit zum Auspressen: Die Elektroden schließen sich und bauen die erforderliche Klemmkraft an den Werkstücken auf.
- Schweißzeit: Der Strom fließt durch den Stromkreis, erzeugt Wärme und bildet den Schweißkern.
- Haltezeit: Der Strom wird abgeschaltet, doch die Elektroden bleiben unter Druck geschlossen, sodass der Rohling erstarren und abkühlen kann.
- Freizeit: Die Elektroden öffnen sich, sodass das Werkstück für die nächste Schweißnaht neu positioniert werden kann.
Produktionswert: Bei kundenspezifischen Gehäusen mit Stückzahlen von über 1.000 Einheiten macht der Wegfall manueller Einbauarbeiten das ERW-Verfahren zu einer der kostengünstigsten Montageoptionen. Kurze Zykluszeiten, geringer Verbrauch an Verbrauchsmaterialien und eine unkomplizierte Automatisierung machen es besonders geeignet für sich wiederholende Montagevorgänge.
Punkt-, Naht- oder Buckelschweißen: Was passt am besten?
Die Wahl des richtigen Widerstandsschweißverfahrens hängt von der Geometrie des Bauteils, der erforderlichen Fugenfestigkeit und den Produktionsbedingungen ab.
Punktschweißen von überlappenden Blechen
Punktschweißen ist das Standardverfahren zum Verbinden von zwei oder mehr überlappenden Blechen. Es wird häufig für Blechgehäuse, interne Halterungen, Verstärkungsplatten und sich wiederholende Überlappungsverbindungen eingesetzt. Es eignet sich besonders gut für Standardblechdicken von 0,5 mm bis 3,0 mm, wobei die genauen Grenzwerte von der Materialgüte und der Maschinenkapazität abhängen.
Das Punktschweißen ist zwar effizient, unterliegt jedoch bestimmten konstruktiven Einschränkungen. In der Regel ist ein ausreichender Freiraum erforderlich, damit die Kupferelektroden Zugang zu beiden Seiten der Verbindung haben. Bei diesem Verfahren entstehen einzelne, lokal begrenzte Schweißnoppen anstelle einer durchgehenden Naht. Ingenieure müssen zudem Oberflächenvertiefungen berücksichtigen. Bei Zierteilen schreiben Ingenieure häufig eine flache Kupferelektrode auf der Sichtseite und eine abgerundete Spitze auf der Rückseite vor, um Eindrücke zu minimieren und den Schleifaufwand nach dem Schweißen zu reduzieren. Schließlich wirkt sich der natürliche Elektrodenverschleiß im Laufe eines Produktionsdurchlaufs allmählich auf die Größe des Schweißkerns aus, wenn er nicht überwacht wird.
Nahtschweißen für durchgehende Verbindungen
Wenn bei einem Projekt durchgehende oder potenziell dichte Verbindungen erforderlich sind, wird in der Regel das Nahtschweißen in Betracht gezogen.
Anstelle von statischen Punktelektroden kommen bei diesem Verfahren rotierende Räder aus einer Kupferlegierung zum Einsatz. Während die Werkstücke zwischen den Rädern hindurchlaufen, gibt die Maschine den Strom in Impulsen ab, um eine Reihe sich überlappender Punktschweißnähte zu erzeugen. Das Nahtschweißen wird häufig für dünnwandige Flüssigkeitsbehälter, Filter und versiegelte Aluminiumgehäuse verwendet. Die Durchgängigkeit der Schweißnaht hängt stark vom Überlappungsgrad der einzelnen Schweißpunkte ab. Wenn eine Verbindung dazu bestimmt ist, Flüssigkeiten oder Gase aufzunehmen, muss sie nach dem Schweißen dennoch einer spezifischen Dichtheitsprüfung unterzogen werden.
Projektionsschweißen für Muttern und Bolzen
Beim Projektionsschweißen wird die Schweißwärme an bestimmten, durch die Konstruktion des Bauteils vorgegebenen Punkten konzentriert, anstatt sich auf die Form der Elektrodenspitze zu stützen. Es ist das wichtigste Verfahren zum Befestigen von Schweißmuttern, Schweißbolzen, Querdrahtbaugruppen und Abstandshaltern an Blechuntergründen.
Bei diesem Verfahren kommen vorgefertigte Vertiefungen oder maschinell bearbeitete Vorsprünge an einem der Werkstücke zum Einsatz. Diese Vorsprünge bündeln den elektrischen Strom, wodurch sie sich schnell erhitzen und unter dem Druck der Elektrode zusammenfallen. Dadurch eignet sich dieses Verfahren besonders gut zum Fügen von Bauteilen mit unterschiedlichen Dicken (im Verhältnis von bis zu 3:1). Da mehrere Projektionen in einem einzigen Maschinenhub abgeflacht werden können, verkürzt sich die Zykluszeit im Vergleich zur Bearbeitung einzelner Stellen erheblich.
Weitere gängige Widerstandsschweißverfahren
| Prozess | Typische Anwendungen |
| Stumpfschweißen | Drahtverbindungen, Stäbe und Kreisringe |
| Blitzstumpfschweißen | Eisenbahnschienen, Felgen, Rohre und größere Querschnitte |
| Mikro-Widerstandsschweißen | Elektrische Anschlüsse, Batterieklemmen und miniaturisierte Bauteile |
| Kreuzschweißung | Drahtgitter, Regalgitter und Drahtbaugruppen |
Warum beeinflussen Werkstoffe und Beschichtungen die Schweißqualität?
Der elektrische Widerstand der Verbindungsstelle ist die entscheidende Größe in diesem Prozess. Da verschiedene Legierungen und Oberflächenbeschaffenheiten Strom unterschiedlich leiten, versagen Parameter, die sich für das Schweißen von kohlenstoffarmem Stahl als ideal erweisen, bei Aluminium oder verzinktem Blech völlig.
| Material Typ | Allgemeine Schwierigkeiten bei der Produktion | Zentrale technische Herausforderungen |
| Kohlenstoffarmer Stahl | Niedrig | Oberflächenverunreinigungen (Öl/Kalk) und Montagefugen |
| Verzinkter Stahl | Mittel | Elektrodenhaftung, Verschleiß der Spitze und Zinkverdrängung |
| Rostfreier Stahl | Niedrig bis mittel | Tiefe Eindrücke und lokale Überhitzung |
| Hochfester Stahl | Mittel | Enge Parameterfenster und spröde Bruchmodi |
| Aluminium-Legierungen | Hoch | Hohe Wärmeleitfähigkeit und unregelmäßige Oxidschichten |
| Kupferlegierungen | Hoch | Extrem geringer elektrischer Widerstand und schnelle Wärmeableitung |
| Unverträgliche Metalle | Muss überprüft werden | Thermisches Ungleichgewicht und spröde intermetallische Phasen |
Verfahrenshinweis: Diese Angaben dienen als allgemeine Richtwerte. Die tatsächlichen Produktionsergebnisse hängen stark von der jeweiligen Materialgüte, der Blechdicke, dem Beschichtungsgewicht, der Anordnung der Blechstapel, dem Elektrodenmaterial und den Leistungsmerkmalen der Maschine ab.
Kohlenstoffstahl und beschichtete Bleche
Standardmäßiger kohlenstoffarmer Stahl ist das Material, das sich am einfachsten widerstandsschweißen lässt, da es einen breiten und toleranten Parameterbereich bietet. Starke Walzzunderablagerungen, Rost oder Stanzöle beeinträchtigen jedoch den elektrischen Kontakt und führen zu Prozessinstabilität.
Wenn Kohlenstoffstahl zur Korrosionsbeständigkeit mit Zink beschichtet wird (verzinkt oder galvannealed), verändert sich die Prozessdynamik. Zink schmilzt bei einer deutlich niedrigeren Temperatur als Stahl, wodurch sich der Kontaktwiderstand an der Grenzfläche verändert. Folglich erfordert verzinkter Stahl in der Regel um 20% bis 30% höhere Schweißströme und längere Schweißzeiten, um die Zinkschicht zu verdrängen und den darunterliegenden Stahl zu verschmelzen. Zudem neigt geschmolzenes Zink dazu, sich mit den Kupferelektroden zu legieren, was den Verschleiß der Schweißspitze beschleunigt. Bei hochfesten verzinkten Stählen müssen Ingenieure zudem die Abkühlgeschwindigkeiten sorgfältig steuern, um eine Verfestigung durch flüssiges Metall (LME) zu verhindern.
Edelstahl und hochfester Stahl
Edelstahl (z. B. 304 oder 316) weist einen höheren elektrischen Widerstand und eine geringere Wärmeleitfähigkeit auf als Kohlenstoffstahl. Das bedeutet, dass deutlich weniger Schweißstrom erforderlich ist, um die notwendige Wärme zu erzeugen. Dieser hohe Widerstand führt jedoch zu einer schnellen Konzentration der Wärme. Sind der Strom oder die Schweißzeit zu hoch, kommt es zu starker lokaler Überhitzung, Verformung des Werkstücks und tiefen Einprägungen durch die Elektrode.
Hochfester Stahl (HSS) und hochfester Stahl der neuen Generation (AHSS) stellen mechanische Herausforderungen dar. Da das Material sehr steif ist, muss die Maschine eine wesentlich höhere Elektrodenklemmkraft aufbringen, um geringfügige Passungslücken zu überwinden, bevor der Strom fließt. Der schnelle Erwärmungs- und Abschreckzyklus kann zudem zu spröden Mikrostrukturen in HSS führen. Um eine zuverlässige Leistung zu gewährleisten, bewertet unser Ingenieurteam die Schweißfestigkeit und die Brucharten (z. B. Abziehbruch vs. Knopfausreißbruch) gemäß den Normen ISO 14373 oder AWS D8.1.
Aluminium, Kupfer und Metalllegierungen
Aluminium und Kupfer lassen sich nur schwer durch Widerstandsschweißen verbinden, da sie sowohl Wärme als auch Strom hervorragend leiten. Wenn Strom angelegt wird, wird die Wärme in das umgebende Metall abgeleitet, anstatt sich an der Verbindungsstelle zu konzentrieren.
Um Aluminium erfolgreich zu schweißen, muss die Maschine massive, schnelle Stromspitzen liefern, um die Grenzfläche zu schmelzen, bevor die Wärme entweicht. Zudem bildet Aluminium von Natur aus eine zähe, elektrisch unregelmäßige Oberflächenoxidschicht, die vor dem Schweißen streng kontrolliert oder chemisch entfernt werden muss. Kupferlegierungen stellen aufgrund ihres extrem geringen Widerstands eine noch größere Herausforderung dar und erfordern oft spezielle Elektroden aus hochschmelzenden Metallen (wie Wolfram oder Molybdän), um die Wärmeentwicklung in das Werkstück zu leiten.
Beim Schweißen unterschiedlicher Metalle führen die unterschiedlichen Schmelzpunkte und elektrischen Widerstände zu asymmetrischen Wärmebilanzen. Der Schweißkern bildet sich tendenziell in dem Metall mit dem höheren elektrischen Widerstand, was spezielle Übergangswerkstoffe, maßgeschneiderte Elektrodengeometrien oder eine gründliche Validierung durch Probeschweißungen erfordert.
Wie entwirft man Bauteile für das Widerstandsschweißen?
Das Widerstandsschweißen reagiert äußerst empfindlich auf die Geometrie der Bauteile. In der CAD-Phase müssen Ingenieure Verbindungen entwerfen, die einen physischen Zugang für die Werkzeuge ermöglichen und sicherstellen, dass sich der elektrische Strom vorhersehbar verhält. Dies ist einer der wichtigsten Schritte im Rahmen des „Design for Manufacturability“ (DFM).
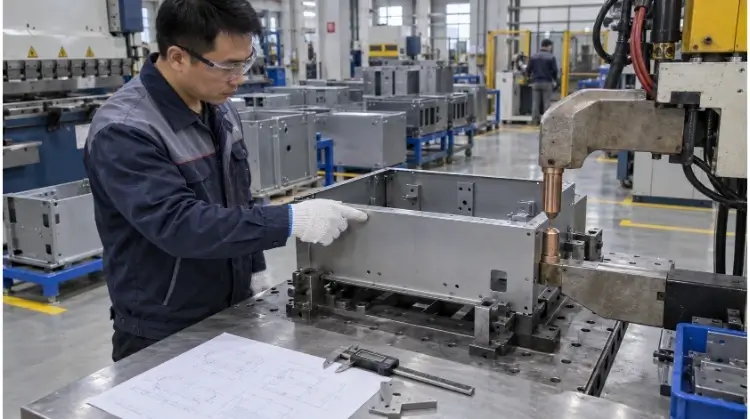
Zugang zu den Elektroden und Flanschgeometrie
Im Gegensatz zu Laserschweißen Während beim Punkt- und Projektionsschweißen lediglich eine Sichtverbindung erforderlich ist, wird das Bauteil dabei physisch festgeklemmt. Der häufigste Fehler bei der DFM-Planung ist die Konstruktion einer Verbindung, bei der die Elektroden die Schweißstelle physisch nicht erreichen oder nicht rechtwinklig umschließen können.
Entwickler müssen Folgendes überprüfen:
- Ausrichtung: Die obere und die untere Elektrode müssen genau auf einer gemeinsamen Achse ausgerichtet sein.
- Freiraum: Die Elektrodenschäfte und Maschinenarme dürfen nicht mit benachbarten Biegeradien, Flanschen oder Befestigungsteilen kollidieren.
- Kontaktbereich: Die Elektrodenfläche muss vollständig und flach auf dem Blech aufliegen. Das Schweißen in einem Winkel oder einer Kurve führt zu sofortigem Herausspritzen und schwachen Verbindungen.
- Strukturelle Steifigkeit: Die Blechflansch muss breit und stabil genug sein, um der Klemmkraft der Maschine standzuhalten, ohne zusammenzubrechen.
- Tiefe Kariesstellen: Schmale U-Kanäle oder tiefe Gehäuse erfordern oft spezielle, versetzte Elektroden, was die maximal aufbringbare Kraft einschränken und die Kosten für die Einrichtung der Werkzeuge erhöhen kann.
Nuggetgröße, Abstand und Kantenabstand
Die Abmessungen der Verbindung bestimmen die Festigkeit der Baugruppe.
Befindet sich ein Punktschweißnaht zu nahe am Rand eines Bauteils, tritt das geschmolzene Metall seitlich aus (Ausstoß), was zu einer schwachen Verbindung führt und Sicherheitsrisiken mit sich bringt. Als technische Richtlinie gilt, einen Mindestabstand zum Rand von mindestens dem Zweifachen des Schweißkern-Durchmessers einzuhalten.
Ebenso dürfen Schweißpunkte nicht zu dicht beieinander liegen. Ist der Abstand zwischen den Schweißpunkten zu gering, wählt der elektrische Strom den Weg des geringsten Widerstands und fließt durch die benachbarte, bereits fertiggestellte Schweißnaht, anstatt durch die neue Verbindungsstelle zu fließen. Dieses Phänomen, bekannt als Rangieren, was zu zu kleinen oder fehlenden Schweißkernen führt.
| Entwurfsprüfung | Technische Abhängigkeit |
| Schweißnahtdurchmesser | Grundwerkstoff, Blechdicke und Geometrie der Elektrodenoberfläche. |
| Kantenabstand | Erforderliche Nuggetgröße, Kantenfestigkeit und Auswurfverhinderung. |
| Schweißabstand | Erforderliche Verbindungsfestigkeit und die Verringerung elektrischer Nebenschlüsse. |
| Flanschbreite | Muss dem Schweißdurchmesser, dem Randabstand und dem tatsächlichen Elektrodenprofil Rechnung tragen. |
| Blattstapel | Maximale Anzahl von Schichten (in der Regel 2–3) und Dickenverhältnisse (Verhältnisse von mehr als 3:1 sind zu vermeiden). |
Technische Unterstützung: Sind Sie sich nicht sicher, ob Ihre Flanschkonstruktion genügend Elektrodenabstand bietet oder eine Kurzschlussbildung verhindert? Reichen Sie Ihre 3D-CAD-Dateien ein, damit das TZR-Entwicklungsteam eine kostenlose DFM-Prüfung durchführen kann, bevor Sie Ihre Zeichnungen fertigstellen.
Einbau und optische Oberflächen
Da beim Widerstandsschweißen Druck zum Schmieden der Verbindung eingesetzt wird, beeinträchtigt jeder Spalt zwischen den Blechen vor dem Schweißen den Prozess. Wenn ein Teil der Spannkraft der Maschine dafür verschwendet wird, verzogene Teile zusammenzupressen, sinkt der tatsächliche Anpressdruck an der Verbindungsstelle, was zu einem vorzeitigen Ausstoßen und einer ungleichmäßigen Erwärmung führt. Ingenieure müssen bereits in der Konstruktionsphase Stanztoleranzen und die Rückfederung beim Biegen berücksichtigen.
Bei Bauteilen mit hohen ästhetischen Anforderungen müssen nachgelagerte Veredelungsprozesse berücksichtigt werden. Beim Widerstandsschweißen entstehen naturgemäß gewisse Oberflächenvertiefungen und lokale Wärmeverfärbungen. Wenn die Baugruppe pulverbeschichtet, können kleinere Vertiefungen durch die Lackierung ausgeglichen werden. Wenn das Bauteil jedoch aus gebürstetem Edelstahl besteht oder eine klare Eloxierung erfordert, verändert die Wärmeeinflusszone die Maserung und die chemische Struktur des Materials, was zu deutlich sichtbaren Farbabweichungen führt.
Wird dies in der Konstruktionsphase nicht berücksichtigt, sind Hersteller oft gezwungen, nach dem Schweißen aufwendige manuelle Schleifarbeiten durchzuführen. Diese arbeitsintensive Nacharbeit macht die Kostenvorteile durch kürzere Zykluszeiten, die das Widerstandsschweißen ursprünglich so attraktiv gemacht haben, vollständig zunichte.
Die Realität in den Werkshallen: Schweißparameter können eine schlechte Teileanordnung nicht vollständig ausgleichen. Wenn die Blechteile nicht von selbst bündig in der Vorrichtung anliegen, wird die Schweißqualität stets ungleichmäßig ausfallen.
Einstellung von Strom, Zeit und Elektrodenkraft
Um einen stabilen Produktionsprozess zu etablieren, muss man über die grundlegende Joule-Erwärmungsformel hinausgehen und die Maschineneinstellungen sorgfältig aufeinander abstimmen.
Strom-, Zeit- und Kraftbilanz
Die drei Hauptparameter beim Widerstandsschweißen – Strom, Zeit und Druck – sind eng miteinander verknüpft. Man kann keinen dieser Parameter anpassen, ohne dass sich dies auf die anderen auswirkt. So führt beispielsweise eine Erhöhung des Elektrodendrucks zu einer Verringerung des Kontaktwiderstands; um die gleiche Wärmeentwicklung aufrechtzuerhalten, müssen dann der Schweißstrom oder die Schweißzeit entsprechend erhöht werden.
| Parameter-Status | Voraussichtliches Ergebnis an der Schweißnaht |
| Unzureichende Stromstärke | Zu kleiner Schweißkern oder keine Verschmelzung (Kaltverschweißung). |
| Überstrom | Starkes Herausspritzen (Spritzer), Festkleben der Elektrode und Durchbrennen des Metalls. |
| Zu wenig Zeit | Unzureichende Wärmeentwicklung, was zu einer schwachen Verbindung führt. |
| Übermäßiger Zeitaufwand | Lokale Überhitzung, tiefe Eindrücke durch die Elektrode und schneller Verschleiß der Spitze. |
| Unzureichender Druck | Ein instabiler elektrischer Kontakt, der zu einem sofortigen Ausschluss aus dem Programm führt. |
| Übermäßiger Druck | Geringerer Kontaktwiderstand und geringere Stromdichte, was möglicherweise zu einer Verkleinerung des Nuggets führt. |
Schweißpläne und Prozessfenster
Bevor die Serienfertigung aufgenommen wird, erstellen die Ingenieure einen „Schweißplan“. Dabei handelt es sich um eine programmierte Abfolge, die die genauen Parameter für jede Phase des Maschinenhubs festlegt, darunter Presszeit, Schweißzeit, Haltezeit, Stromstärke und Elektrodenkraft. Bei dickeren Werkstoffen kann dies auch die Anzahl der Impulse umfassen.
Während der Einrichtung erstellen die Techniker einen Plan für Schweißnase (oder Prozessfenster). Der untere Rand dieses Bereichs stellt die Mindestparameter dar, die zur Bildung eines akzeptablen Nuggets erforderlich sind; der obere Rand stellt die Grenze dar, ab der übermäßige Hitze zum Ausstoß führt. Das Ziel einer Produktionsanlage besteht niemals darin, einen einzigen „perfekten“ Parameterpunkt zu finden, sondern den Produktionsplan sicher innerhalb dieses stabilen Bereichs zu zentrieren, um normale Materialschwankungen von Charge zu Charge auszugleichen.
Hinweis zur Ausrüstung: Zwar sind herkömmliche Wechselstromtransformatoren nach wie vor weit verbreitet, doch kommen in der modernen Präzisionsmontage häufig Wechselrichter-Stromversorgungen mit mittelfrequenzem Gleichstrom (MFDC) zum Einsatz. Diese ermöglichen eine Stromregelung im Millisekundenbereich und eine schnellere Anpassung an dynamische Widerstandsänderungen während des Schweißvorgangs.
Elektrodenverschleiß und Kühlung
Kupferelektroden sind Verschleißteile. Im Laufe von Hunderten von Schweißzyklen führen die wiederholte Hitzeeinwirkung und der Druck dazu, dass sich die Elektrodenoberfläche abflacht und verbreitert – ein Phänomen, das als „Mushrooming“ bezeichnet wird. Mit zunehmender Oberfläche der Elektrodenfläche sinkt die Stromdichte, was zu kleineren und schwächeren Schweißkernen führt. Bei beschichteten Metallen wie verzinktem Stahl nimmt die Elektrode zudem Zinklegierungen auf, was die Leistung weiter beeinträchtigt.
Um die Prozessstabilität zu gewährleisten, müssen Produktionslinien Folgendes sicherstellen:
- Häufigkeit der Spitzenbearbeitung (Neugestaltung des Kupferprofils)
- Absolute Austauschgrenzen für Elektroden
- Überprüfung des Kühlwasserdurchflusses (unzureichende Kühlung beschleunigt den Verschleiß exponentiell)
- An die Maschine gebundene Aufzeichnungen zur Anzahl der Schweißnähte
- Zerstörende Prüfung nach dem Beschichten
Sicherheit am Arbeitsplatz: Schützen Sie das Bedienpersonal vor Quetschstellen durch Elektroden, umherfliegenden Metallspänen, heißen Bauteilen, Beschichtungsdämpfen und gespeicherter elektrischer Energie. Trennen Sie die Geräte vor Wartungsarbeiten vom Stromnetz und entladen Sie sie.
Warum versagen Widerstandsschweißnähte während der Produktion?
Wenn eine Widerstandsschweißnaht am Boden versagt, besteht die unmittelbare Reaktion eines unerfahrenen Bedieners oft darin, einfach den Strom zu erhöhen. Für eine Diagnose der eigentlichen Ursache müssen jedoch zunächst die physikalischen Symptome untersucht werden.
Schwache oder zu kleine Nuggets
Wenn bei der Demontage festgestellt wird, dass der Schweißkern klein ist oder ganz fehlt, liegt die Ursache in einem Mangel an konzentrierter Wärme. Dies kann durch unzureichende Stromstärke oder Schweißzeit verursacht werden, ist jedoch ebenso wahrscheinlich auf übermäßigen Elektrodendruck, eine überdimensionierte (pilzförmige) Elektrodenspitze, Öl- oder Zunderablagerungen auf der Oberfläche oder einen elektrischen Kurzschluss zu einer benachbarten Schweißnaht zurückzuführen.
Wichtiger Hinweis: Eine sichtbare Elektrodenmarkierung auf der Oberfläche des Blechs ist kein Beweis dafür, dass sich im Inneren der Verbindung ein einwandfreier Schweißkern gebildet hat.
Ausstoß, Einpressen und Ankleben
Optische Mängel sind unmittelbare Anzeichen für einen unausgewogenen Prozess.
| Sichtbarer Mangel | Häufige Ursachen | Erste Punkte, die zu überprüfen sind |
| Ausstoß (Spritzer) | Strom zu hoch, Druck zu niedrig oder erhebliche Lücken zwischen den Blättern. | Aktuelle Einstellungen, Spannkraft und Werkstückaufspannung. |
| Tiefe Einbuchtung | Zu kleine Elektrodenfläche, übermäßige Hitze oder zu hoher Druck. | Zustand der Elektrodenspitze und Schweißzeit. |
| Elektrodenhaftung | Ablagerungen (Zink/Aluminium), unzureichende Kühlung oder Überhitzung. | Reinheit der Elektroden und Durchfluss der Wasserkühlung. |
| Oberflächenverbrennung | Oberflächenverunreinigung oder schlechter anfänglicher Elektrodenkontakt. | Sauberkeit des Materials und Ausrichtung der Spitzen. |
| Teilverzerrung | Falsche Reihenfolge der Schweißvorgänge oder unzureichende Halterung. | Schweißreihenfolge, Gesamteingebrachte Wärme und Steifigkeit der Spannvorrichtung. |
Die Kosten von nachgelagerten Fehlern: Bei der Endmontage festgestellte Mängel, Eloxieren… oder die Pulverbeschichtung führen zu teuren Ausschussteilen und Lieferverzögerungen. Die Investition in eine ordnungsgemäße DFM und die Einrichtung der Vorrichtungen im Vorfeld kostet nur einen Bruchteil dessen, was die Behebung von Chargenfehlern im weiteren Verlauf kostet.
Verschiebung, Fehlausrichtung und schlechte Passgenauigkeit
Probleme bei der physikalischen Ausrichtung werden häufig fälschlicherweise als Parameterfehler interpretiert. Sind die oberen und unteren Elektroden falsch ausgerichtet, bildet sich der Schweißkern unregelmäßig und außermittig. Fehlt es der Vorrichtung an Steifigkeit, ist eine wiederholbare Positionierung unmöglich.
Diagnostische Fallstudie:
Bei der Montage einer Charge von 1,5 mm starken Edelstahlgehäusen stellte ein Mitarbeiter fest, dass die dritte und vierte Punktschweißnaht in einer Reihe bei den Abziehprüfungen durchweg versagten, obwohl die ersten beiden Schweißnähte die Prüfung problemlos bestanden hatten. Anstatt die Stromstärke der Maschine anzupassen, identifizierte das Ingenieurteam das Problem als elektrisches Rangieren. Bei der CAD-Konstruktion waren die Schweißnähte zu dicht beieinander platziert worden. Der Strom für die dritte Schweißnaht umging die vorgesehene Verbindung und floss zurück durch die benachbarten, hochleitfähigen ersten und zweiten Schweißnähte. Die Lösung bestand darin, die Schweißreihenfolge anzupassen und den Abstand in der Konstruktionszeichnung zu vergrößern, wodurch der Fehler vollständig behoben wurde, ohne die Maschinenparameter zu verändern.
Wie lässt sich die Schweißqualität prüfen und verifizieren?
Da die eigentliche Schweißnaht zwischen zwei Metallteilen verborgen ist, reicht eine Sichtprüfung niemals aus. Die Qualität muss durch eine Kombination aus zerstörenden Prüfungen und Echtzeitüberwachung überprüft werden.
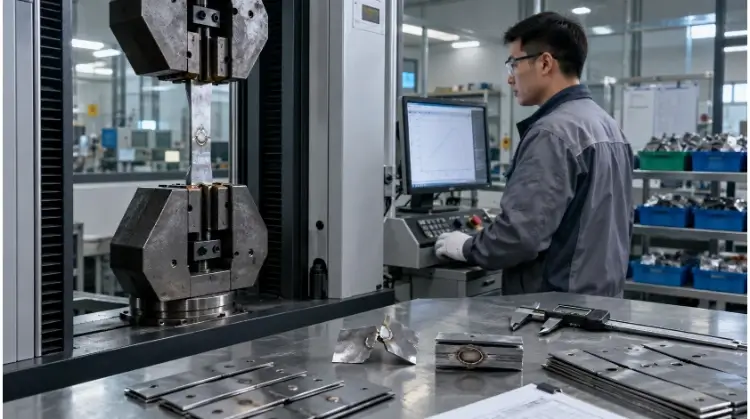
Zerstörende Schweißnahtprüfungen
Zerstörungsprüfungen sind während der Einrichtung, nach dem Abziehen der Elektrode sowie in festgelegten Abständen während des Produktionslaufs vorgeschrieben.
- Abzieh-Test: Der gängigste Test in der Fertigung. Die überlappenden Bleche werden auseinandergerissen, um zu überprüfen, ob sich ein massiver Metall„Knopf“ aus einem der Bleche herausziehen lässt, was beweist, dass die Schweißnaht fester ist als das Grundmetall.
- Meißeltest: Ein Meißel wird neben der Schweißnaht zwischen die Bleche getrieben, um zu prüfen, ob es zu einem spröden Bruch oder einer Ablösung gekommen ist.
- Zug-Scher-Prüfung: Die Prüfung wurde im Labor unter Verwendung einer Universalprüfmaschine durchgeführt, um die exakte Kraft zu messen, die erforderlich ist, um die Verbindung unter Scherbeanspruchung zu brechen.
- Querspannungsprüfung: Misst die Festigkeit der Verbindung gegenüber Zugkräften, die senkrecht zur Blechfläche wirken.
- Untersuchung mit dem Makro-Etch: Die Schweißnaht wird halbiert, poliert und chemisch geätzt, um den genauen Durchmesser des Schweißkerns und die Eindringtiefe unter dem Mikroskop zu bestimmen.
Prüfung und Prozessüberwachung
Die zerstörungsfreie Überwachung liefert kontinuierlich Daten zwischen den zerstörenden Demontagen. Dazu gehören die Überprüfung von Schweißstellen, die Messung der maximalen Eindringtiefe sowie die Überprüfung auf äußere Risse. Moderne Geräte überwachen Stromschwankungen, Spannungsabfälle, den dynamischen Widerstand und die Elektrodenverschiebung in Echtzeit.
Hinweis zur Qualitätskontrolle: Prozessdaten können Abweichungen aufzeigen, sind jedoch kein automatischer Nachweis für die Schweißnahtfestigkeit. Sie müssen stets anhand physikalischer Daten aus der Demontage kalibriert werden.
Abnahmekriterien und Kontrollpläne
Bevor eine Serienfertigung beginnt, müssen sich der Käufer und der Hersteller auf die Abnahmekriterien einigen. In Anlehnung an Qualitätsstandards wie ISO 9001 oder spezifische Richtlinien der Automobilindustrie sollte ein solider Kontrollplan Folgendes festlegen:
- Mindestgröße des Schweißkerns
- Mindestfestigkeit der Fuge (sofern tragend)
- Zulässige Brucharten (z. B. vollständiges Herausziehen des Knopfes erforderlich)
- Maximal zulässige Oberflächenvertiefung (entscheidend für Zierteile)
- Strenge Grenzwerte für Risse oder innere Porosität
- Anforderungen an die Dichtheitsprüfung (für Nahtschweißen)
- Häufigkeit der zerstörenden Probenahme (z. B. alle 500 Teile oder pro Schicht)
Schlussfolgerung
Das Widerstandsschweißen ist schnell und reproduzierbar, wenn Material, Fugengeometrie, Elektrodenzugang und Prozesssteuerung gemeinsam berücksichtigt werden. Die Maschineneinstellungen allein können eine ungeeignete Fugenkonstruktion nicht ausgleichen.
Senden Sie uns Ihre Zeichnungen, die Werkstoffsorte, die Blechdicke und die voraussichtliche Stückzahl. Das Ingenieurteam von TZR kann bereits vor der Angebotserstellung Ihre Schweißstellen, den Zugang für die Elektroden, die Anforderungen an das Erscheinungsbild sowie die Prüfpläne prüfen und so sicherstellen, dass Ihre Blechgehäuse vom ersten Tag an hinsichtlich ihrer strukturellen Integrität und einer makellosen Oberflächenbeschaffenheit optimiert sind.