
 German
 English
 Spanish
 Russian
 Italian
 French

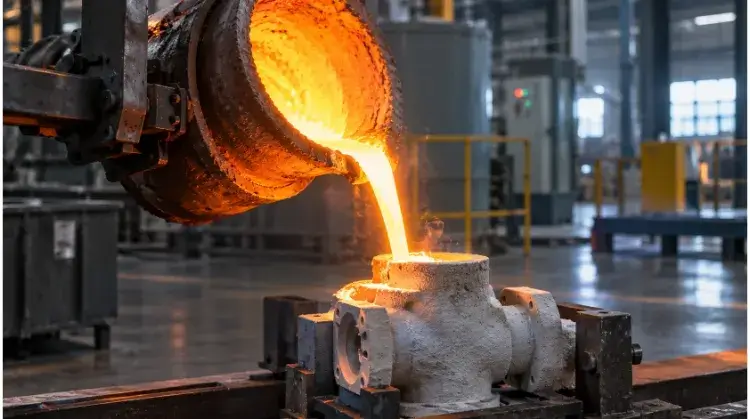
Der Edelstahlguss ist ein Fertigungsverfahren, bei dem geschmolzene Edelstahllegierungen in Formen gegossen werden, um komplexe, nahezu endkonturgenaue Bauteile herzustellen. Es ist das kostengünstigste Verfahren zur Herstellung langlebiger, korrosionsbeständiger Teile mit komplizierten inneren Hohlräumen, deren Fertigung mittels herkömmlicher CNC-Bearbeitung zu teuer wäre.
Die erfolgreiche Beschaffung dieser Gussteile erfordert jedoch mehr, als nur ein 3D-CAD-Modell per E-Mail an eine Gießerei zu senden. Der Unterschied zwischen einem leistungsstarken Bauteil und einem kostspieligen Schrotthaufen liegt darin, wie Sie die Legierungszusammensetzung abstimmen, die Wandstärke so steuern, dass innerer Schrumpf vermieden wird, und die genauen Aufmaße für die Nachbearbeitung festlegen.
Ganz gleich, ob Sie ein CAD-Modell prüfen oder ein Angebot erstellen – Sie müssen einfach wissen, wie Sie das Bauteil ohne Fehler und ohne Kostenüberschreitungen fertigen lassen können. Hier sind die entscheidenden Faktoren in der Fertigung: die Wahl der richtigen Legierung, die Anpassung Ihres Entwurfs zur Vermeidung von Schrumpfung und die Vermeidung versteckter Kosten in Ihren Angeboten.
Kurzübersicht: Überblick über Edelstahlguss
- Wichtigste Prozesse: Feinguss (Wachsausschmeldverfahren), Sandguss und Schleuderguss.
- Typische Teile: Ventilkörper mit internen Kanälen, Pumpenlaufräder und Befestigungshalterungen.
- Übliche Noten: CF8 (304), CF8M (316), CA6NM und Duplex-Legierungen.
- Anforderungen, die frühzeitig festgelegt werden sollten: Bearbeitungszugaben, Maßtoleranzen nach ISO 8062, Oberflächenrauheit im Gusszustand (z. B. Ra 3,2 – 6,3 µm) und Werkstoffzertifikate nach EN 10204 3.1.
Wann sollte man sich für Edelstahlguss entscheiden?
Die Entscheidung, ob ein Bauteil gegossen werden sollte, hängt von der Geometrie, dem Materialverlust und dem Produktionsvolumen ab. Das Gießen ist kein automatischer Ersatz für die zerspanende Bearbeitung; es ist erst dann wirtschaftlich, wenn bestimmte strukturelle Voraussetzungen erfüllt sind.
Komplexe Innenhohlräume und unregelmäßige Geometrien
Der Guss wird dann sinnvoll, wenn die Geometrie eines Bauteils die CNC-Bearbeitung ineffizient macht. Bei Bauteilen wie Ventilkörpern mit sich kreuzenden Innenkanälen, gekrümmten Pumpenlaufrädern oder unregelmäßigen Fluidanschlüssen stößt die 5-Achs-Bearbeitung häufig an Grenzen hinsichtlich der Werkzeugreichweite und verwandelt über 60% des Rohblocks in Ausschuss. Durch die Formgebung des Metalls nahe an seiner endgültigen Nettoform minimiert der Guss die Bearbeitungszeit und senkt die Rohstoffkosten erheblich.
Teilezusammenführung zur Vermeidung von Schweißarbeiten
Durch den Guss lassen sich mehrere bearbeitete Teile und Blechhalterungen zu einem einzigen, einheitlichen Bauteil vereinen. Dadurch entfallen Schweißnähte, die häufig Schwachstellen für Ermüdung und lokale Korrosion darstellen.
Bei der Teilekonsolidierung müssen jedoch die Vor- und Nachteile abgewogen werden: Zwar lassen sich Montageschritte und Verbindungsprüfungen einsparen, doch muss die einteilige Gussstruktur einer gründlichen anfänglichen Leistungsprüfung unterzogen werden, um sicherzustellen, dass sie die tragenden Anforderungen der ursprünglichen mehrteiligen Baugruppe erfüllt.
Fertigungsalternativen
Jedes Fertigungsverfahren unterliegt Mengenschwellen und physikalischen Grenzen. Die Entscheidung zwischen Guss, Direktbearbeitung, Schmieden oder Schweißen Das hängt stark von Ihrer Bestellmenge und den funktionalen Anforderungen ab.
| Herstellungsverfahren | Am besten geeignet für | Mengen- und Kosten-Break-Even-Punkt | Wichtigste Einschränkungen |
| Feinguss | Innenhohlräume, Near-Net-Shapes, komplexe Konturen. | Die Werkzeugkosten gleichen sich etwa ab 300–500 Einheiten im Vergleich zur 5-Achsen-CNC. | Anfängliche Werkzeugkosten (Aluminium-Pressformen); geringere Zugfestigkeit als bei Schmiedeteilen. |
| CNC-Bearbeitung | Enge Toleranzen (IT6–IT7), kantige/flache Profile. | Prototypen und Kleinserien (1–100 Teile). | Hoher Materialverlust; bei tiefen Hohlräumen sehr kostspielig. |
| Schmieden | Anwendungen mit hoher Beanspruchung, die eine gerichtete Festigkeit erfordern. | Hohe Stückzahlen (in der Regel 5.000+ Einheiten) aufgrund teurer Stahlwerkzeuge. | Nur einfache, massive Geometrien; es dürfen keine inneren Hohlräume entstehen. |
| Schweißkonstruktionen | Große Tragwerke, einfache Einfassungen. | Kleinserien (1–50 Stück). | Schweißnähte führen zu Wärmeeinflusszonen (HAZ) und bergen das Risiko von Verformungen. |
Profi-Tipp für Käufer: Bei der Bewertung der Besetzung im Vergleich zu CNC-Bearbeitung, berechnen Sie die Materialabtragsrate. Wenn Ihr fertiges Bauteil 1 kg wiegt, für dessen Bearbeitung jedoch ein 4 kg schwerer Rohling benötigt wird, ist der Feinguss bei Bestellungen von mehr als 300 Stück in der Regel die kostengünstigere Variante.
Vergleich der wichtigsten Verfahren zur Herstellung von Edelstahlgussteilen
Wenn sich der Guss als die richtige Wahl erweist, besteht der nächste Schritt darin, das konkrete Gussverfahren auszuwählen. Diese Entscheidung bestimmt Ihre anfänglichen Werkzeugkosten, die zu erwartende Oberflächengüte und den Umfang der erforderlichen Nachbearbeitung.
Feinguss (Wachsausschmelzverfahren)
Beim Feinguss wird mithilfe einer Aluminiumform ein Wachsmodell hergestellt, das anschließend mit einer Keramikmasse beschichtet wird. Das Wachs wird ausgeschmolzen (ausgebrannt), und geschmolzener Edelstahl wird in die so entstandene hohle Keramikschale gegossen.
Dieses Verfahren gibt feine Details originalgetreu wieder und erreicht in der Regel lineare Toleranzen von ISO 8062 DCTG 5 bis 7 mit einer Oberflächenrauheit im Gusszustand von Ra 3,2 – 6,3 µm. Das Teilgewicht reicht in der Regel von wenigen Gramm bis zu 50 kg (110 lbs). Zwar lässt sich dadurch der Aufwand für schwere Fräsarbeiten drastisch reduzieren, doch erfordern kritische Passflächen, Gewinde und Bohrungen mit engen Toleranzen weiterhin eine nachträgliche CNC-Bearbeitung.
Prüfung der Einschränkungen: Erwarten Sie keine engen Toleranzen bei kleinen Gussbohrungen; Bohrungen unter 5 mm erfordern in der Regel ein Nachbohren statt eines Gussverfahrens.
Sandguss
Beim Sandguss wird die Außenform aus einer Mischung aus Sand und Bindemittel hergestellt, wobei Sandkerne zur Formgebung der inneren Hohlräume verwendet werden. Dies ist die praktische Wahl für massive Bauteile – wie beispielsweise schwere industrielle Pumpengehäuse oder Gerätesockel mit einem Gewicht von über 100 kg –, bei denen keramische Schalen im Feingussverfahren unter dem Gewicht des Metalls brechen würden. Die Herstellung der Vorformlinge (Modelle aus Holz oder Polyurethan) ist schneller und kostengünstiger als die von Aluminium-Wachsformen.
Der Nachteil ist die Genauigkeit. Beim Sandguss ergeben sich in der Regel größere Toleranzen um ISO 8062 DCTG 10 bis 12 und eine rauere Oberflächenbeschaffenheit von Ra 12,5 – 25 µm. Diese Teile erfordern größere Bearbeitungszugaben und eine aggressivere Nachbearbeitung, um die Montageanforderungen zu erfüllen.
Profi-Tipp für Ingenieure: Wenn die Größe Ihres Bauteils beide Verfahren zulässt, vergleichen Sie die Gesamtkosten inklusive Versand. Sandgussformen sind zwar kostengünstiger, doch die aufwendige Nachbearbeitung, die erforderlich ist, um die Oberflächenrauheit Ra 12,5 zu erreichen, sowie die großen Toleranzen führen bei mittleren Stückzahlen oft dazu, dass das Endteil teurer wird.
Zentrifugalguss
Geschmolzener Edelstahl wird in eine sich drehende Form aus Metall oder Graphit gegossen. Die Zentrifugalkraft drückt das dichte flüssige Metall gegen die Wände, während leichtere Oxide zum Innendurchmesser aufsteigen. Dieses Verfahren eignet sich ausschließlich für symmetrische, hohlzylindrische Formen wie Rohre, dickwandige Rohre und Ringbauteile. Nach dem Gießen werden in der Regel sowohl der Innen- als auch der Außendurchmesser bearbeitet, um Oberflächenverunreinigungen zu entfernen und die Endmaße zu erreichen.
Wählen Sie die passenden Edelstahlsorten für Ihre Anwendung aus
Bei der Auswahl des richtigen Werkstoffs geht es nicht darum, eine Güteklasse anhand eines Branchenbegriffs (z. B. „Marine-Güte“) auszuwählen. Vielmehr muss die chemische Zusammensetzung der Legierung direkt auf die Betriebsumgebung, die mechanischen Belastungen und die nachfolgende Weiterverarbeitung des Bauteils abgestimmt werden.
Korrosionsbeständigkeit: CF8 im Vergleich zu CF8M
Für allgemeine industrielle Anwendungen, bei denen mit Frischwasser oder milden Chemikalien gearbeitet wird, CF8 (das Gussäquivalent zu 304) bietet eine ausreichende Korrosionsbeständigkeit. Wenn das Bauteil jedoch Chloriden (Salzwasser, Streusalz) oder bestimmten chemischen Prozessflüssigkeiten ausgesetzt ist, benötigen Sie CF8M (entspricht der Gusssorte 316). Die Zugabe von 2-3%-Molybdän zu CF8M verhindert Lochfraß und Spaltkorrosion, insbesondere in Bereichen, in denen sich aufgrund der Geometrie des Gussteils stehende Flüssigkeiten ansammeln könnten.
Anforderungen an das Schweißen: Die kohlenstoffarme Variante
Wenn Ihr Gussbauteil an ein Rohrleitungssystem angeschweißt werden soll oder strukturelle Schweißreparaturen erfordert, stellt der Standardwerkstoff CF8 oder CF8M ein Risiko dar. Durch die beim Schweißen entstehende Hitze reagiert Kohlenstoff mit Chrom, wodurch an den Korngrenzen Chromkarbide entstehen – ein Vorgang, der als Sensibilisierung bezeichnet wird. Dadurch ist der Schweißbereich besonders anfällig für interkristalline Korrosion.
Um dies zu verhindern, geben Sie Folgendes an: CF3 oder CF3M. Die „3“ steht für einen begrenzten Kohlenstoffgehalt (maximal 0,03%), wodurch der Chromgehalt beim Schweißen erhalten bleibt. Geben Sie Ihre Schweißabsichten in der Angebotsanfrage stets klar an, damit die Gießerei die richtige kohlenstoffarme Variante auswählt.
Kraft und Zähigkeit
Wenn Standard-Gusslegierungen der 300er-Serie nicht die erforderliche mechanische Festigkeit für Hochdruckventile oder Turbinenlaufräder aufweisen, sollten Sie auf martensitische oder Duplex-Sorten umsteigen:
- CA6NM: Ein martensitischer Edelstahl, der sich durch eine hohe Streckgrenze, hervorragende Zähigkeit und gute Schweißbarkeit auszeichnet. Er wird standardmäßig für Bauteile von Wasserkraftpumpen und Kompressoren verwendet.
- Duplex-Legierungen (z. B. CD4MCuN): Diese weisen eine gemischte austenitisch-ferritische Struktur auf und bieten die doppelte Streckgrenze von CF8M (ca. 450 MPa gegenüber 205 MPa) sowie eine hervorragende Beständigkeit gegen Spannungsrisskorrosion (SCC).
- Austauschhärtung (z. B. CB7Cu-1 / 17-4 PH): Wird verwendet, wenn extreme Härte und Verschleißfestigkeit erforderlich sind; wird in der Regel in bestimmten wärmebehandelten Zuständen (wie H900 oder H1150) geliefert.
| Gussqualität (ASTM) | Schmiedearbeit – Referenz | Primärer Anwendungsfall | Wesentliche Einschränkung | Typische Lieferbedingungen |
| CF8 | 304 | Allgemeine Anlagen zur Flüssigkeitsförderung, Anlagen zur Lebensmittelverarbeitung. | Anfällig für Chloride und Lochfraß. | Lösungsgeglüht |
| CF8M | 316 | Schifffahrt, chemische Verarbeitung, Ventilkörper. | Höhere Materialkosten aufgrund von Molybdän. | Lösungsgeglüht |
| CF3M | 316L | Bauteile, die strukturelle Schweißarbeiten erfordern. | Geringere Streckgrenze als CF8M. | Lösungsgeglüht |
| CA6NM | 410 (geändert) | Hochdruckpumpen, Wasserturbinen. | Geringere allgemeine Korrosionsbeständigkeit als bei der 300er-Serie. | Normalisiert und vergütet |
| CD4MCuN | 1A (Duplex) | Rührwerke, Schiffswellen, Pumpen für säurehaltige Chemikalien. | Schwer zu bearbeiten; erfordert starre Werkzeuge. | Lösungsgeglüht |
Profi-Tipp für Käufer: Die Bezeichnungen für geschmiedete (304, 316) und gegossene (CF8, CF8M) Werkstoffe weisen leicht unterschiedliche chemische Zusammensetzungen auf, um den Metallfluss zu optimieren. Wenn Sie in einer Gusszeichnung „Werkstoff: 316“ angeben, wird dies im Rahmen eines strengen Qualitätssicherungsprozesses beanstandet. Geben Sie „ASTM A351 CF8M“ an, um Verzögerungen bei der Angebotsanfrage zu vermeiden.
Konstruktion von Bauteilen zur Reduzierung von Gussfehlern
Ein Entwurf, der sich perfekt für die CNC-Bearbeitung eignet, scheitert oft in der Gießerei. Flüssiges Metall schrumpft beim Abkühlen, und ungleichmäßige Abkühlung führt zu inneren Hohlräumen (Schrumpfporosität) oder Heißrissen. Überprüfen Sie Ihre CAD-Modelle anhand dieser DFM-Regeln (Design for Manufacturability) – also der Regeln für die fertigungsgerechte Konstruktion –, bevor Sie ein Angebot anfordern.
Wandstärke und Entformungsschrägen
Wenden Sie nicht für ein gesamtes Bauteil eine einheitliche Regel für die „Mindestwandstärke“ an. A 2 mm Die Wand könnte zwar auf einem 10-mm-Flansch perfekt gegossen werden, würde jedoch bei einem 150 mm langen Gehäuse nicht vollständig ausgefüllt werden (Fehlguss).
Noch wichtiger ist es, zu untersuchen, wie sich die Dicke verändert. Ein abrupter Übergang von einer 15 mm dicken Montageplatte zu einer 3 mm dicken Wand führt zu einem Temperaturunterschied. Die dünne Wand gefriert zuerst und unterbricht dadurch die Zufuhr von Flüssigmetall zum dickeren Abschnitt, was zu inneren Schrumpfhohlräumen führt. Verwenden Sie stets eine sanfte Verjüngung (Winkel von mindestens 15 Grad) zwischen dicken und dünnen Abschnitten.
Zudem weisen Modelle, die für die maschinelle Bearbeitung konzipiert sind, oft vollkommen senkrechte Wände auf. Beim Gießen muss man eine Entwurfswinkel—in der Regel 0,5° bis 1° für den Feinguss und 1,5° bis 3° für den Sandguss. Ohne diese Verjüngung lässt sich das Wachs- oder Sandmodell nicht ohne Beschädigung aus der Form lösen.
Filets und Hotspots
Scharfe Innenecken führen zu Spannungskonzentrationen und Abkühlrissen. Eine fehlende Innenverrundung verursacht nicht nur eine Spannungserhöhung, sondern kann auch die Ausschussquote der Gießerei aufgrund von Heißrissen um 15-20%, Kosten, die letztendlich in Ihren Stückpreis einfließen. Fügen Sie einen Mindestradius von 2 mm bis 3 mm an allen Innenecken, um den Metallfluss zu lenken.
Achten Sie auf „Hot Spots“, an denen sich mehrere Wände oder Rippen kreuzen (z. B. eine X-förmige Rippenverbindung). Die konzentrierte Masse bleibt länger heiß als die umliegenden Bereiche, was unweigerlich zu einer Hohlstelle führt. Versetzen Sie sich kreuzende Rippen, um die Masse gleichmäßig zu verteilen.
Kerne und Öffnungen
Die inneren Hohlräume werden mithilfe von Keramik- oder Sandkernen geformt. Nachdem das Metall abgekühlt ist, muss dieses Kernmaterial durch Strahlen oder chemisches Auslaugen entfernt werden.
Vermeiden Sie tiefe, „Blindlöcher“ oder komplexe innere Hohlräume mit nur einem kleinen Ausgang. Wenn die Gießerei physisch nicht in das Innere gelangen kann, um das Kernmaterial zu entfernen, ist das Bauteil unbrauchbar. Wenn möglich, sollten Durchgangsbohrungen vorgesehen oder temporäre Entleerungsöffnungen hinzugefügt werden, die nach dem Gießen verschlossen werden können. Stellen Sie außerdem sicher, dass innere Kerne an zwei oder mehr Stellen in der Form abgestützt sind, um zu verhindern, dass sie sich unter dem Druck des einströmenden flüssigen Metalls verschieben.
Festlegung der Gusstoleranzen und Bearbeitungsanforderungen
Ein Gussteil ist selten ein fertiges Produkt. Um den Übergang vom Rohguss zum fertig montierten Bauteil erfolgreich zu gestalten, müssen in Ihrer 2D-Zeichnung die Gussoberflächen klar von den bearbeiteten Oberflächen unterschieden werden.
Toleranzen im Gusszustand
Legen Sie die zulässige Maßabweichung für den Rohguss anhand einer internationalen Norm fest, wie z. B. ISO 8062 (z. B. ISO 8062-3 DCTG 5). Beachten Sie jedoch, dass Normtabellen nur allgemeine Richtlinien darstellen. Die tatsächliche Fertigungsfähigkeit hängt von der Teilegeometrie, den Trennlinien und den spezifischen Prozesssteuerungen der Gießerei ab. Wenden Sie niemals einen Block mit engen Toleranzen auf die gesamte Zeichnung an. Legen Sie strenge Toleranzen nur für die wesentlichen Merkmale fest und lassen Sie nicht kritische Oberflächen locker, um Ausschussquoten und unnötige Kosten zu reduzieren.
Bearbeitungszugabe (erforderliche Bearbeitungszugabe – RMA)
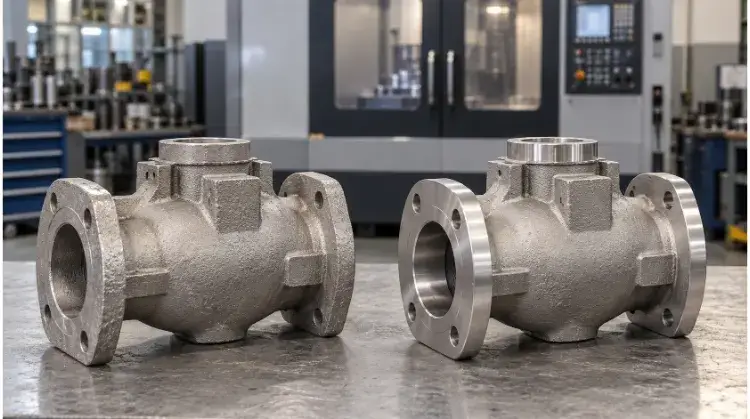
Bei Oberflächen, die eine nachträgliche CNC-Bearbeitung erfordern – wie beispielsweise Dichtflächen, Lagerbohrungen und Gewindebohrungen –, müssen Sie dem Gussmodell zusätzliches Material hinzufügen.
Wenn Sie zu wenig Aufmaß vorsehen, „streift“ die CNC-Fräse nur über die Oberfläche und hinterlässt unbearbeitete, raue Gussstellen. Für Feingussteile aus Edelstahl sollten Sie ein Bearbeitungsaufmaß von 1,5 mm bis 2,0 mm an den funktionalen Flächen. Bei größeren Sandgussteilen muss dieser Wert erhöht werden auf 3,0 mm bis 5,0 mm.
Bezugspunkte und Passungen für die Zerspanung
Der CNC-Zerspaner benötigt stabile, wiederholbare Bezugspunkte, um das Gussteil zu spannen. Wenn Sie eine gekrümmte, unbearbeitete Oberfläche mit einem hohen Entformungswinkel als primären Bezugspunkt wählen, sitzt das Teil jedes Mal anders in der CNC-Spannvorrichtung, wodurch Ihre Endtoleranzen zunichte gemacht werden.
Anstatt eine gesamte Gussfläche als Bezugsebene zu verwenden, verwenden Sie Bezugspunkte (oder das Referenzpunktesystem – RPS). Legen Sie drei bestimmte, um 10 mm erhöhte, flache Auflageflächen am Gussteil fest, an denen die CNC-Spannvorrichtung speziell befestigt werden soll. Diese Auflageflächen können Sie bei Bedarf später abfräsen. Stellen Sie sicher, dass das Schneidwerkzeug freien Zugang zu den zu bearbeitenden Flächen hat, ohne dass die Geometrie des Gussteils die Spindel behindert.
Profi-Tipp für Ingenieure: Geben Sie in Ihrer Zeichnung ausdrücklich an, ob der Entformungswinkel hinzugefügt zu oder abgezogen von die Nennmaße. So lassen sich unangenehme Überraschungen vermeiden, wenn das Gussteil etwas dicker oder dünner ausfällt als im CAD-Modell vorgesehen.
Wählen Sie „Wärmebehandlung und Oberflächenveredelung“
Das Metall in die Form Ihres Bauteils zu bringen, ist nur die halbe Miete. Erst durch thermische Behandlungen und Oberflächenbehandlungen nach dem Guss werden die tatsächlichen mechanischen Eigenschaften und die Korrosionsbeständigkeit des Edelstahls voll zur Geltung gebracht.
Wärmebehandlung
Gegossener Edelstahl ist nach dem Guss noch nicht einsatzbereit. Durch den ungleichmäßigen Abkühlungsprozess entstehen innere Eigenspannungen und es kommt zur Ausscheidung von Legierungselementen.
Bei austenitischen Werkstoffen (wie CF8M), Lösungsglühen ist zwingend erforderlich. Der Guss wird erhitzt, um die Chromkarbide wieder in die Matrix aufzulösen, und anschließend schnell abgeschreckt, um sie dort zu fixieren und so die Korrosionsbeständigkeit der Legierung wiederherzustellen. Bei martensitischen Sorten (wie CA6NM) Normieren und Temperieren werden eingesetzt, um die angestrebte Streckgrenze und Zähigkeit zu erreichen.
Da die Wärmebehandlung zu Maßänderungen führt, sollten Sie die Arbeitsschritte stets in der richtigen Reihenfolge ausführen vor Abschließende CNC-Bearbeitung. Wenn Sie zuerst die Bearbeitung und erst danach die Wärmebehandlung durchführen, werden Ihre engen Toleranzen außerhalb der Spezifikation geraten.
Reinigung und Passivierung
Verwechseln Sie das Reinigen nicht mit der Passivierung. Nach dem Abkühlen wird die Keramikhülle herausgeschlagen, und das Bauteil wird sandgestrahlt, um die Gusshaut zu entfernen.
Stellen Sie sicher, dass Ihre Gießerei Folgendes verwendet: spezielle Edelstahl- oder Keramikmedien zum Strahlen. Wenn für Teile aus Kohlenstoffstahl und Edelstahl dieselbe Stahlkugel verwendet wird, wird Kohlenstoffeisen direkt in Ihre Gussteile eingebettet, was im Einsatz zu starker Rostbildung führt.
Um dies zu verhindern und eventuelle Bearbeitungsrückstände zu entfernen, geben Sie bitte Folgendes an: Passivierung (gemäß ASTM A967 oder A380). Dieses chemische Bad entfernt das Oberflächen-Eisen und beschleunigt die Bildung einer passiven Chromoxidschicht, die eigentlich für die Rostbeständigkeit von Edelstahl verantwortlich ist.
Rauheit und Aussehen
Verwenden Sie in einer technischen Zeichnung niemals subjektive Begriffe wie „glatt“ oder „hell“. Trennen Sie Anforderungen an die funktionale Rauheit von denen an das äußere Erscheinungsbild.
Geben Sie für Dichtflächen oder Lagerzapfen einen quantitativen Wert an (z. B. Ra 1,6 µm) und sie für die anschließende CNC-Fräs- oder Drehbearbeitung vorsehen. Für nicht funktionale, rein optische Oberflächen ist eine mechanische Oberflächenbearbeitung wie Glasperlstrahlen für ein einheitliches, seidenmattes Finish oder Elektropolieren für eine hygienische Oberflächenbehandlung (Reduzierung der Oberfläche auf Ra 0,4 µm oder besser). Beachten Sie, dass Strahl- und Polierwerkzeuge nur in Sichtlinie arbeiten; tiefe, gekrümmte Innenhohlräume lassen sich nicht effektiv polieren.
Festlegung der Prüf- und Abnahmeanforderungen vor Produktionsbeginn
Wenn Sie Ihre Prüfvorgaben bereits in der Angebotsanfragephase festlegen, stellen Sie sicher, dass die Gießerei die Kosten für die Qualitätskontrolle in ihr Angebot einkalkuliert, anstatt nach der Produktion über Ausschussteile zu streiten.
Rückverfolgbarkeit von Materialien
Sie benötigen einen Nachweis, dass das gegossene Metall Ihren Spezifikationen entspricht. Die Gießerei verfolgt dies anhand einer „Schmelznummer“ – einer eindeutigen Kennung für eine einzelne Ofencharge geschmolzenen Stahls.
Vorschreiben, dass EN 10204 3.1 Werkstoffzeugnis in Ihrer Bestellung. Dieses Dokument enthält die tatsächliche chemische Zusammensetzung (basierend auf einer Spektrometermessung, die vor (Guss) sowie die mechanischen Eigenschaften (Streckgrenze, Zugfestigkeit, Dehnung) des aus genau diesem Schmelzgang gegossenen Prüfstücks, unterzeichnet vom Qualitätsbeauftragten der Gießerei.
Fehlererkennung (NDT)
Wählen Sie das Verfahren der zerstörungsfreien Prüfung (NDT) entsprechend dem Risikoprofil Ihres Bauteils aus:
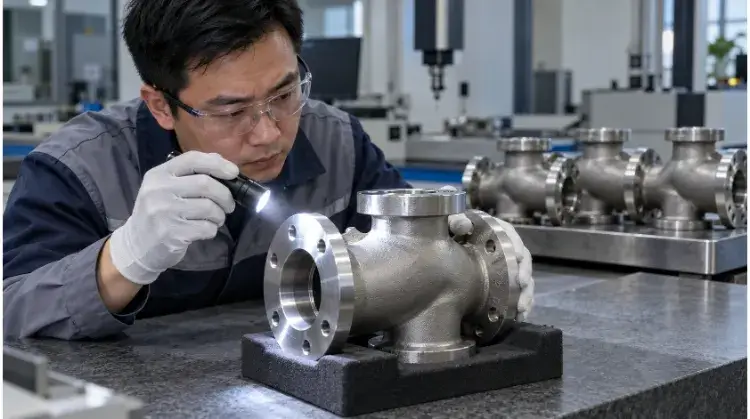
- Oberflächenfehler: Angeben Färbe- und Eindringprüfung (PT) um Haarrisse sichtbar zu machen, die mit bloßem Auge nicht erkennbar sind.
- Innere Mängel: Angeben Röntgenprüfung (RT / Röntgen) oder Ultraschallprüfung (UT) auf Schrumpfhohlräume.
- Leckage: Für Ventilkörper und Pumpengehäuse bitte angeben Hydrostatische Druckprüfung um zu prüfen, ob durch Mikroporosität Flüssigkeit austritt.
Tipp zur Kostenkontrolle: Geben Sie nicht pauschal eine 100%-Röntgenprüfung für die gesamte Charge vor, es sei denn, es handelt sich um ein kritisches Bauteil für die Luft- und Raumfahrt oder um ein Hochdruckbehälterteil. Die Röntgenprüfung ist kostspielig. Schreiben Sie eine 100%-Röntgenprüfung für die Erstmusterprüfung (FAI) Beispiele zur Validierung des Gating-Entwurfs und anschließende Reduzierung auf eine Abtastrate von 10% bis 20% für die Massenproduktion, um Risiko und Kosten in Einklang zu bringen.
Abnahmekriterien
Im Mittelpunkt Ihres Arbeitsablaufs sollte das Erstmusterprüfung (FAI). Die Gießerei fertigt eine kleine Mustercharge zur Überprüfung der Maßhaltigkeit, zur Sichtprüfung und zur Materialprüfung an. Die Serienfertigung kann erst beginnen, wenn Sie den FAI-Bericht freigegeben haben. Legen Sie Ihre zulässige Qualitätsgrenze (AQL) für die Serienfertigung fest und geben Sie ausdrücklich an, ob bei geringfügigen Mängeln eine Schweißreparatur zulässig ist und welche Nachprüfung erforderlich ist, falls Reparaturen vorgenommen werden.
| Prüfpunkt | Standort/Umfang | Methode | Abnahmestandard | Erforderlicher Datensatz |
| Chemie und Maschinenbau | Pro Heizgang (Ofencharge) | Spektrometer / Zugversuch | ASTM A351 (oder entsprechende Spezifikation) | EN 10204 3.1-Zertifikat |
| Oberflächenintegrität | Kritische Radien / Schweißbereiche | Färbe- und Eindringprüfung (PT) | ASTM E165 | PT-Bericht (bestanden/nicht bestanden) |
| Interne Solidität | Starke Abschnitte / Kreuzungen | Röntgen (RT) | ASTM E446 (Schweregrad) | RT Films / Digitaler Bericht |
| Maßgrenzen | Bearbeitete Bezugspunkte und Bohrungen | CMM (Koordinatenmessung) | Toleranzen in 2D-Zeichnungen | FAI-Maßbericht |
Kosten und Lieferzeiten für Edelstahlguss verstehen
Um Angebote zu vergleichen, darf man nicht nur auf den reinen Stückpreis achten. Ein günstigeres Gussteil, das umfangreiche CNC-Nachbearbeitung erfordert, wird Ihr Projektbudget sprengen.
Werkzeuge und Muster
Werkzeuge (Wachs-Spritzgussformen oder Sand-Passplatten) stellen einmalige Entwicklungskosten (Non-Recurring Engineering, NRE) dar. Klären Sie vor der Erteilung eines Auftrags die Bedingungen hinsichtlich Eigentums und Wartung. In der Regel ist der Käufer Eigentümer des Werkzeugs, während die Gießerei es lagert und wartet. Stellen Sie sicher, dass das Angebot der Gießerei einen „Programmlaufzeit„Wartungsgarantie“, d. h., sie reparieren oder ersetzen die Werkzeuge auf eigene Kosten, wenn diese verschlissen sind.
Gesamtkosten für Teile
Wenn Sie ein Angebot für ein fertiges Bauteil erhalten, lässt sich die Kostenstruktur grob in das Rohgussteil (30–40%), die Nachbearbeitung (30–40%) und die Behandlungen/Qualitätssicherung (20–30%) unterteilen. Zwei wesentliche Faktoren bestimmen diesen Preis:
- Rendite: Wenn eine komplexe Geometrie die Gusserfolgsquote der Gießerei auf 70% senkt, werden die Kosten für die als Ausschuss gewerteten Teile der Sorte 30% aufgeteilt und zum Preis der einwandfreien Teile hinzugerechnet.
- Strafe für die CNC-Einrichtung: Während die Werkzeugkosten einmalig anfallen, Die Rüstzeit bei der CNC-Bearbeitung stellt bei Kleinserien einen wiederkehrenden Nachteil dar. Die Einrichtung einer 5-Achsen-Fräsmaschine mit maßgeschneiderten Vorrichtungen dauert 4 bis 6 Stunden. Bei einer Bestellung von 50 Teilen verursacht diese Rüstzeit erhebliche Mehrkosten pro Stück. Bei einer Bestellung von 500 Teilen entfällt dieser Rüstkostenaufschlag praktisch vollständig.
Entwicklung und Produktion
Planen Sie Ihren Beschaffungszeitplan unter Berücksichtigung realistischer industrieller Vorlaufzeiten. Bei einem neuen Gussprojekt sollten Sie mit folgenden Vorlaufzeiten rechnen: 4 bis 6 Wochen von der Zeichnungsfreigabe bis zur Lieferung der FAI-Muster. Sobald Sie die FAI freigegeben haben, dauert die Serienfertigung in der Regel noch 4 bis 6 Wochen, je nach CNC- und Wärmebehandlungsplänen. Bei Nachbestellungen entfällt die Werkzeugfertigung, wodurch sich die Vorlaufzeit direkt auf das Produktionsfenster von 4 bis 6 Wochen verkürzt.
Senden Sie Ihre 3D-Modelle, Bestellmengen und Angaben zur Betriebsumgebung an TZR. Unser Ingenieurteam wird Ihren Fertigungsweg bewerten, Möglichkeiten zur Reduzierung des Bearbeitungsaufwands ermitteln und Ihnen ein übersichtliches, detailliertes Angebot unterbreiten.