
 Spanish
 English
 German
 Russian
 Italian
 French

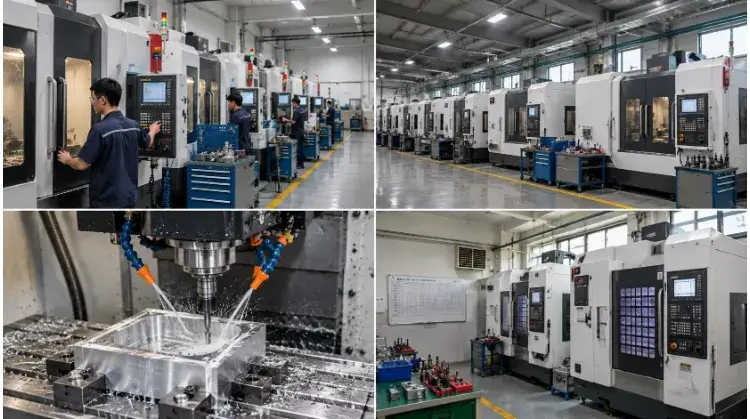
Un centro de mecanizado CNC es una máquina de fabricación avanzada equipada con un cambiador automático de herramientas (ATC) y un almacén de herramientas. A diferencia de las fresadoras CNC estándar, realiza operaciones de fresado, taladrado y roscado en una sola configuración, lo que elimina los cambios manuales de herramientas y las nuevas fijaciones que provocan la acumulación de tolerancias y la generación de desechos.
El valor fundamental de un centro de mecanizado es la consolidación de procesos. Al automatizar los cambios de herramienta y utilizar los sistemas de sujeción adecuados, se reduce al mínimo la necesidad de que el operario desabrote y vuelva a colocar la pieza. Sin embargo, el que una máquina concreta pueda fabricar con éxito una pieza depende totalmente de su área de trabajo, la accesibilidad de las herramientas, la estrategia de sujeción de la pieza y las tolerancias requeridas.
Antes de entrar en detalle sobre las normas de diseño y los cálculos de la tarifa por hora, utiliza la guía rápida que figura a continuación para saber qué configuración de máquina suele ajustarse mejor al perfil de tu pieza:
| Perfil de la pieza | Configuración recomendada | Factor de evaluación principal | Tarifa horaria relativa |
| Placas planas, cavidades poco profundas, orificios estándar | Centro de mecanizado vertical (VMC) de 3 ejes | Número de configuraciones necesarias para las características laterales y inferiores | $$ (tipo básico más bajo) |
| Series repetidas de piezas de cajas de múltiples caras | Centro de mecanizado horizontal (HMC) | Compatibilidad de los soportes «Tombstone» y tamaño del lote | $$$ (Compensación por eficiencia volumétrica) |
| Agujeros con múltiples ángulos y caras inclinadas | Mecanizado posicional 3+2 | Límites del rango de giro y alcance de la herramienta | $$$$ |
| Curvas amplias que requieren una inclinación dinámica de la herramienta | Mecanizado simultáneo completo en 5 ejes | Estrategia de trayectoria de la herramienta y riesgos de colisión | $$$$$ (Tarifa más alta) |
| Piezas estructurales pesadas o de grandes dimensiones | Centro de tipo pórtico o puente | Límites de carga de la mesa y estrategia de soporte de piezas | Varía mucho según el tamaño |
Nota: Esta tabla sirve como herramienta de evaluación inicial y no sustituye a una revisión formal del «diseño para la fabricabilidad» (DFM) de los planos técnicos.
Para qué sirve un centro de mecanizado y cómo funciona
Un centro de mecanizado agrupa varios procesos independientes de corte de metal en un único ciclo automatizado.
Operaciones habituales
| Funcionamiento | Característica objetivo | Aplicación principal |
| Fresado | Superficies planas, ranuras, cavidades, contornos | Retirada de material en exceso para dar forma a la geometría del núcleo. |
| Perforación | Orificios pasantes y orificios ciegos | Realización de los agujeros iniciales para los elementos de fijación o para operaciones posteriores. |
| Taladrado y escariado | Agujeros ya existentes | Ampliar los orificios existentes con tolerancias precisas y mejorar el acabado superficial. |
| Roscado y fresado de roscas | Roscas internas | Roscado de tornillos y accesorios. |
Diferencias en el equipamiento: Operaciones como el rectificado de precisión o el torneado (fresado-torneado) requieren accesorios especializados para el husillo y configuraciones específicas de la máquina. Una fresadora CNC estándar requiere cambios manuales de herramienta; un centro de mecanizado es una fresadora CNC con un sistema de cambio automático de herramientas (ATC); un centro de torneado hace girar la pieza de trabajo en lugar de la herramienta de corte.
Sistemas centrales
Un centro de mecanizado se basa en varios sistemas interconectados para mantener la precisión bajo las cargas de corte.
- Eje: Proporciona velocidad de rotación (RPM) y par de corte. Las altas revoluciones por minuto se utilizan para herramientas pequeñas y metales blandos, mientras que se necesita un par elevado a bajas revoluciones para hacer avanzar las fresas a través de aleaciones duras.
- Portaherramientas: Fija la fresa al husillo. Las pinzas estándar funcionan bien para tareas generales, pero se requieren portaherramientas de ajuste por contracción o hidráulicos para minimizar la excentricidad (oscilación) en el mecanizado de alta velocidad o con tolerancias estrictas.
- Sistema de avance (husillos de bolas y guías lineales): Traduce los comandos CNC en movimientos físicos de los ejes. La rigidez de este sistema determina la precisión de posicionamiento y la resistencia a las vibraciones durante los cortes intensos.
- Mesa de trabajo y utillaje: Sujeta la materia prima. Si la sujeción es deficiente o la pieza carece de apoyo, se deformará bajo la presión del corte, lo que comprometerá la precisión dimensional, independientemente de lo precisa que sea la máquina.
- Sistema de refrigeración: Elimina las virutas y controla el calor. El refrigerante de inundación estándar es suficiente para el aluminio, pero el refrigerante a través del husillo (TSC) a alta presión (por ejemplo, 1.000 PSI) suele ser imprescindible para el taladrado de agujeros profundos en acero para herramientas, con el fin de evitar el recorte de las virutas y la rotura de la herramienta.
- Sistema de control: Procesa el código G. La velocidad de procesamiento es fundamental en el caso de trayectorias 3D complejas, ya que garantiza que la herramienta no se detenga y no deje marcas de parada en la superficie.
Cambio de herramientas
El cambiador automático de herramientas (ATC) es lo que permite que un centro de mecanizado funcione sin supervisión. Si una carcasa requiere fresar la superficie frontal, taladrar una plantilla de tornillos y roscar esos orificios, el cargador de herramientas almacena la fresa frontal, la broca y el macho de roscar. El mecanismo del ATC cambia físicamente estas herramientas en el husillo en cuestión de segundos.
Es importante distinguir entre el cambio de herramientas, el intercambio de palés y la nueva sujeción. El ATC cambia las herramientas automáticamente. Un cambiador automático de palés (APC) introduce y retira piezas completas de la zona de corte. La nueva sujeción, sin embargo, requiere que un operario desabrote la pieza y le dé la vuelta para dejar al descubierto las caras sin mecanizar.
El flujo de trabajo estándar de producción sigue esta secuencia:Planificación de procesos → Programación y verificación CAM → Configuración y compensaciones de herramientas → Mecanizado del primer artículo → Inspección de calidad y serie de producción.
Cómo elegir la configuración adecuada para tus piezas
Para seleccionar el centro de mecanizado adecuado, es necesario adaptar la estructura cinemática de la máquina a la geometría de la pieza y al volumen de producción previsto.
Vertical frente a horizontal
Centros de mecanizado verticales (VMC) Orienta el husillo en posición vertical y sujeta las piezas de forma plana sobre la mesa. Son adecuadas para placas, moldes poco profundos y soportes de baja producción. Dado que la gravedad hace que las virutas caigan hacia la pieza, las cavidades profundas requieren un enjuague agresivo con líquido refrigerante para evitar el desgaste de la herramienta.
Centros de mecanizado horizontales (HMC) Orientar el husillo en posición horizontal. La gravedad aleja de forma natural las virutas de la zona de corte. Los centros de mecanizado horizontal (HMC) suelen combinarse con dispositivos de sujeción tipo «tombstone» y sistemas de doble palé (APC). Esto permite que se mecanice en el interior un palé que contiene entre 8 y 16 piezas, mientras que el operario carga material nuevo en el segundo palé en el exterior. Esta configuración suele ser la estándar para la producción en serie de piezas de caja con múltiples caras, como carcasas de bombas o colectores.
Configuración de ejes
El número de ejes determina cuántas caras de una pieza se pueden mecanizar sin necesidad de volver a sujetarla manualmente.
- 3 ejes: El husillo se desplaza en los ejes X, Y y Z. La herramienta permanece siempre en posición vertical.
- Indexación en 4 ejes: Añade una mesa giratoria (normalmente el eje A).
- Mecanizado posicional 3+2: Inclina la pieza mediante dos ejes rotativos, bloquea los ejes en su posición y realiza un fresado estándar de 3 ejes en ese plano inclinado.
- Mecanizado simultáneo completo en 5 ejes: Los cinco ejes se mueven de forma continua y simultánea para que el flanco de la fresa pueda seguir superficies complejas y deformadas.
Nota de ingeniería: Un mayor número de ejes no implica automáticamente una mejor calidad. Una máquina de 3 ejes, pesada y de hierro fundido, ofrece una rigidez significativamente mayor para el desbaste de aceros duros que una máquina ligera de 5 ejes con montura giratoria. Especifica el mecanizado de 5 ejes únicamente cuando lo exijan curvas continuas o una reducción drástica de los tiempos de preparación. Tenga en cuenta que el número de ejes y la orientación del husillo (VMC/HMC) son especificaciones independientes.
Capacidad y materiales
Las especificaciones de la máquina deben ajustarse tanto al tamaño físico de la pieza como a la maquinabilidad del material.
| Comprobar artículo | Qué hay que comprobar |
| Ámbito de trabajo | Espacio libre para la pieza en bruto, el dispositivo de sujeción, la herramienta más larga y los límites máximos de giro. |
| Capacidad de carga y soporte | Peso de la pieza, centro de gravedad y límites de peso del muñón o de la mesa. |
| Rendimiento del husillo | Potencia y par suficientes a las revoluciones por minuto específicas de corte requeridas para el material. |
| Estabilidad en el mecanizado | Rigidez del bastidor de la máquina, límites de saliente de la herramienta y fuerza de sujeción de la pieza. |
| Refrigerante y eliminación de virutas | Presión adecuada del líquido de refrigeración (p. ej., TSC) y caudal del transportador de virutas según el tipo de material. |
Los distintos materiales imponen requisitos de mecanizado totalmente diferentes. El mecanizado del aluminio 7075 requiere altas revoluciones por minuto (>12 000) y velocidades de avance rápidas. Por el contrario, el corte de titanio o Inconel 718 requiere bajas revoluciones por minuto (<1.000), un par de husillo extremadamente alto y una estructura rígida con guías en caja para evitar el endurecimiento por deformación y las vibraciones de la máquina. No se deben aplicar los mismos parámetros a aleaciones diferentes.
Ejemplo práctico: Pensemos en una carcasa de aluminio para componentes electrónicos con una cavidad interna profunda, puertos laterales para sensores y orificios de montaje con perforaciones transversales. Un equipo de ingeniería debe sopesar la tarifa horaria más baja de un centro de mecanizado vertical de 3 ejes (que requiere tres configuraciones manuales independientes y conlleva el riesgo de acumulación de tolerancias) frente a la tarifa horaria más alta de una configuración posicional 3+2 (que garantiza la concentricidad entre los orificios laterales al mecanizarlos en una sola sujeción).
Normas de diseño de piezas que reducen la dificultad del mecanizado
Ciertas características de diseño obligan a un taller mecánico a utilizar herramientas más pequeñas, reducir las velocidades de avance o diseñar accesorios a medida. Conocer estas limitaciones durante la fase de diseño asistido por ordenador (CAD) evita aumentos innecesarios de los costes.
Esquinas y cavidades
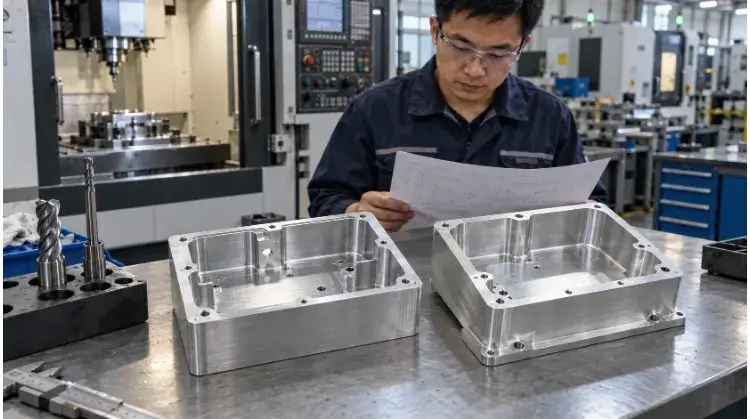
Dado que las fresas son cilíndricas, dejan un radio en la intersección de dos paredes verticales. Diseñar una esquina interna perfectamente afilada (radio cero) implica que la máquina CNC no puede cortarla con una fresa estándar.
- Límites de los radios internos: El radio de las esquinas de tu impresión determina el diámetro máximo de la herramienta que puede utilizar el taller. Un radio de 2 mm limita el taller a una fresa de 4 mm. Si esa cavidad tiene 40 mm de profundidad, una fresa de 4 mm presenta una relación longitud-diámetro (L:D) de 10:1. Este saliente extremo provoca la flexión de la herramienta y un vibrado intenso.
- La regla del tercio: Para mantener la estabilidad del mecanizado en cavidades profundas, el radio de la esquina interna debe diseñarse de modo que sea, como mínimo, 1/3 de la profundidad de la cavidad. Esto permite al taller utilizar una fresa gruesa y rígida.
- Relieve en las esquinas: Si una pieza de acoplamiento (como un bloque cuadrado) debe encajar en la cavidad, no se debe exigir una esquina interna afilada. En su lugar, se debe diseñar un rebaje en forma de «hueso de perro» o una esquina redondeada. Esto permite al operario utilizar una herramienta más grande y rápida para desbastar la esquina por completo.
Paredes y sujeción
El mecanizado implica una fuerza física intensa. La pieza debe soportar esta fuerza sin deformarse, y la máquina debe disponer de un soporte para sujetar la materia prima.
- Espesor de la pared y tensión residual: El corte de paredes delgadas (menos de 1,5 mm en el caso del aluminio, o 0,8 mm en el del acero) es arriesgado. Además, al mecanizar grandes placas de aluminio para la industria aeroespacial (como el 7075-T6), si se retira demasiado material de forma asimétrica se liberan tensiones residuales internas, lo que hace que la placa se combe como una patata frita al soltarla del tornillo de banco. Mitigamos este problema realizando pasadas de desbaste en ambos lados antes del acabado.
- Características del sistema de sujeción: Un operario de máquina necesita superficies planas y paralelas para sujetar la pieza en brida en un tornillo de banco. Si tu diseño está compuesto íntegramente por curvas orgánicas, el taller no podrá sujetarlo. Tendrán que fresar unas «mordazas blandas» a medida que se adapten al contorno de tu pieza, o bien tendrás que añadir salientes de sujeción (pestañas) al modelo CAD que se eliminarán mediante mecanizado en una operación secundaria. Ambas opciones aumentan el tiempo de preparación.
- La placa base: La parte inferior de la pieza en bruto se sujeta en el tornillo de banco. Una vez mecanizados la parte superior y los laterales, hay que dar la vuelta a la pieza para rebajar el material en bruto restante de la parte inferior. Ni siquiera una máquina de 5 ejes puede mecanizar la superficie por la que se sujeta la pieza.
Tolerancias y puntos de referencia
Aplicar una tolerancia general de ±0,01 mm (±0,0004″) a todo el plano obliga al taller a inspeccionar cada una de las características con una máquina de medición por coordenadas (CMM) y a hacer funcionar la máquina a su velocidad de avance más lenta y conservadora.
- El coste de la precisión: Reducir la tolerancia de la norma ISO 2768-m a ±0,005 mm en un simple agujero no solo supone un aumento del coste de 10%; a menudo triplica (3x) el tiempo de ciclo, ya que obliga al operario a detener la máquina, realizar una medición manual, ajustar las compensaciones por desgaste y realizar una pasada de ajuste. Reserve las tolerancias estrictas únicamente para ajustes a presión de rodamientos, alineaciones con pasadores de centrado o superficies de sellado dinámicas.
- Selección de datos: Los puntos de referencia (planos de referencia) que selecciones en tu dibujo determinan cómo el operario de mecanizado preparará la pieza. Si la ubicación de un orificio se cota a partir de un punto de referencia situado en el lado opuesto de la pieza, el operario deberá mecanizar primero ese lado opuesto, lo que crea una dependencia que limita sus opciones de mecanizado. Siempre que sea posible, cotice los elementos a partir de puntos de referencia que puedan mecanizarse en la misma configuración.
Ejemplo práctico: la carcasa de aluminio Si la carcasa de aluminio mencionada anteriormente presenta una cavidad de 45 mm de profundidad con radios internos en las esquinas de 1 mm, el taller debe hundir una frágil fresa de punta de 2 mm hasta 45 mm. La velocidad de avance será muy lenta y es muy probable que se rompa la herramienta. Si se cambia ese radio a 15 mm, el taller puede desbastar el hueco en cuestión de segundos con una fresadora frontal indexable de 30 mm de gran resistencia. Si la carcasa también tiene paredes exteriores de 1 mm de grosor, la presión de sujeción de un tornillo de banco estándar podría aplastar la pieza, lo que obligaría al taller a fabricar un dispositivo de sujeción a medida.
Control de la precisión y comprobación de la calidad de las piezas acabadas
La precisión no consiste simplemente en que un operario pulse un botón; se trata de una mitigación controlada de los errores físicos a lo largo de todo el proceso de fabricación.
Términos relativos a la precisión
No confundas las especificaciones comerciales del fabricante de máquinas-herramienta con la tolerancia final de tu pieza.
- Precisión de posicionamiento: La precisión con la que los husillos de bolas de la máquina pueden desplazar el husillo hasta una coordenada programada en el espacio libre (por ejemplo, ±0,005 mm).
- Repetibilidad: La precisión con la que la máquina puede volver a esa misma coordenada exacta a lo largo de varios ciclos (por ejemplo, ±0,002 mm).
- Tolerancia de la pieza: La precisión final medida de la pieza física.
Una máquina con una precisión de posicionamiento de ±0,005 mm no puede garantizar una tolerancia de la pieza de ±0,005 mm. En cuanto la herramienta de corte entra en contacto con el metal, la desviación de la fresa, la flexión del sistema de sujeción y la dilatación térmica de la pieza de trabajo introducen errores. Si un taller te promete la precisión especificada por la máquina en una pieza acabada sin preguntarte por el material o el sistema de sujeción, te está prometiendo más de lo que puede cumplir.
Control de procesos
Para mantener la tolerancia en un lote de 500 piezas, es necesario controlar las variables mientras la máquina está en funcionamiento.
- Expansión térmica y desgaste de las herramientas: A medida que el husillo gira a 12 000 rpm, se calienta y se expande físicamente en el eje Z. Las herramientas de corte también sufren desgaste. Los centros de mecanizado de alta gama utilizan sensores térmicos integrados y sistemas de preajuste de herramientas por láser (como Renishaw o Blum) en el interior de la máquina para medir automáticamente el desgaste de la herramienta y la dilatación térmica del husillo, actualizando las compensaciones a través del control CNC antes de que comience el siguiente ciclo.
- Uniformidad de la sujeción: Si un operario aprieta un tornillo de banco con una fuerza de 50 libras sobre la pieza #1 y con una fuerza de 80 libras sobre la pieza #2, las piezas se deformarán de forma diferente, lo que dará lugar a dimensiones variables. Una producción de alta calidad se basa en el uso de llaves dinamométricas, tornillos de banco hidráulicos o abrazaderas neumáticas para garantizar una fuerza de sujeción idéntica en cada ciclo.
- Primer artículo vs. Producción: A menudo, un taller puede mantener una tolerancia increíblemente ajustada en una sola pieza de primer artículo mediante «pasadas de muelle» manuales y lentas. Mantener esa misma tolerancia en 1.000 piezas a velocidades de producción supone un reto de ingeniería completamente diferente.
Planificación de inspecciones
La calidad debe verificarse utilizando el equipo de metrología adecuado, y la documentación estándar es fundamental para las compras en el extranjero.
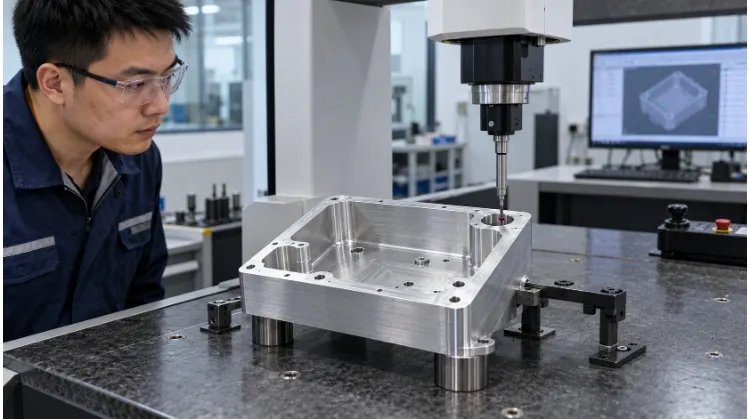
- Calibración frente a medición: Una máquina de medición por coordenadas (CMM) mide el diámetro exacto de un orificio. Un calibre de enchufe «go/no-go» se limita a confirmar si el orificio se encuentra dentro de los límites aceptables. Los calibres son más rápidos para las series de producción, mientras que las CMM proporcionan los datos necesarios para la elaboración de informes oficiales.
- Preprocesamiento frente a posprocesamiento: Si tu pieza requiere Anodizado duro tipo III, esto añadirá 0,05 mm de espesor a las superficies. En tu plano debe indicarse explícitamente si las dimensiones son aplicables antes de o después de galvanoplastia. Si se mide un orificio para pasador con una tolerancia estrecha tras el mecanizado, pero antes del anodizado, quedará demasiado pequeño una vez que la pieza vuelva de la planta de galvanoplastia.
- Documentación: Asegúrate de que tu taller pueda proporcionar informes de inspección del primer artículo (FAI) según la norma AS9102 o informes de ensayo de materiales (MTR) con trazabilidad completa, ya que suelen ser requisitos imprescindibles en los sectores de la automoción, el sector médico y el aeroespacial.
Ejemplo práctico: Inspección de la carcasa En el caso de la carcasa de aluminio, el taller utiliza una máquina de medición por coordenadas (CMM) para la inspección del primer artículo, con el fin de verificar la posición real de los orificios laterales perforados transversalmente con respecto al punto de referencia de la cavidad principal. Una vez aprobada para la producción, el operario comprueba el diámetro interior crítico del cojinete cada 10 piezas utilizando un medidor de diámetro interior de dial calibrado, ajustando el desplazamiento de la barra de mandrinado a medida que se desgasta la plaquita, mientras que los orificios roscados estándar se verifican rápidamente con un calibre de rosca «pasa/no pasa».
Comprender los costes de mecanizado y los plazos de producción
Los compradores suelen preguntarse por qué los presupuestos para un mismo archivo STEP varían tanto de un taller mecánico a otro. La diferencia suele radicar en cómo calcula cada taller su tarifa por hora y cómo amortiza los costes iniciales de ingeniería en función del tamaño del lote.
Configuración y programación
Antes incluso de que el torno empiece a girar, el taller ya ha incurrido en unos costes fijos de preparación.
- Ingeniería y programación CAM: Un programador debe importar el modelo CAD, asignar las herramientas de corte, calcular los avances y las velocidades, y generar las trayectorias de herramienta en código G. La programación de un sencillo soporte de 3 ejes puede llevar 30 minutos; en cambio, la de un colector aeroespacial complejo de 5 ejes que requiera una simulación de colisiones puede llevar hasta 8 horas.
- Preparación del partido: El taller debe diseñar y fabricar físicamente el sistema de sujeción para fijar su pieza. Esto podría implicar cortar unas mordazas blandas estándar (1 hora) o mecanizar un dispositivo de sujeción tipo «tombstone» específico de aluminio ($1.000+, en material y tiempo).
- El efecto del volumen: Estos costes de puesta a punto son fijos. Si la puesta a punto cuesta $500, se añade $500 al precio de cada prototipo. Si se encargan 500 piezas, ese coste de puesta a punto se amortiza hasta situarse en $1 por pieza. Por eso el precio por pieza desciende significativamente a medida que aumentan los volúmenes: la máquina se dedica finalmente a cortar metal en lugar de esperar a que un operario la ponga a punto.
Producción e inspección
Una vez que la máquina está en marcha, se paga la tarifa por hora que aplica el taller por el uso de la máquina.
Un pedido estándar incluye: Adquisición de material → Mecanizado → Descarga y recarga por parte del operario → Desbarbado → Tratamiento de superficies (subcontratado) → Inspección final.
- La tarifa por hora: La tarifa por hora de un taller (por ejemplo, $50/h para un centro de mecanizado vertical de 3 ejes frente a $150/h para una máquina de 5 ejes) incluye la amortización de la máquina, los gastos generales de fábrica, el consumo estándar de herramientas de corte, la eliminación del líquido refrigerante y el salario del operario.
- Costes ocultos – Recargos por utillaje: En el caso de materiales duros como el titanio de grado 5 o el Inconel, el desgaste de las herramientas es exponencial, no lineal. Un taller puede llegar a consumir insertos de carburo por valor de $150 solo para realizar el desbaste de una única pieza aeroespacial compleja. Por eso, la selección del material influye directamente en los recargos por herramientas, que se suman a la tarifa horaria estándar.
- Tiempo sin cortes: Se paga la tarifa por hora correspondiente al tiempo que la pieza permanece en la máquina, no solo al tiempo que la herramienta está cortando. Si una pieza tarda 2 minutos en cortarse, pero el operario tarda 4 minutos en des sujetarla, limpiar el tornillo de banco, volver a colocar la pieza en bruto e indicar el punto cero, el tiempo de ciclo facturado es de 6 minutos. Por eso los centros de mecanizado horizontal (HMC) de doble palé —en los que la carga se realiza fuera de la máquina mientras esta corta— son fundamentales para reducir el coste unitario de los lotes grandes.
Ejemplo práctico: El coste real de 500 carcasas de aluminio Comparemos dos estrategias de producción para un pedido de 500 carcasas que requieren una concentricidad muy precisa:
- Opción A (centro de mecanizado vertical de 3 ejes): Requiere 3 configuraciones manuales. Debido al volteo manual, la tasa de desechos por acumulación de tolerancias alcanza los 15%. Debes comprar 15% más de materia prima y pagar por 3 juegos de mordazas blandas a medida ($600). El tiempo de ciclo facturado es de 25 minutos por pieza a $50/hora.
- Opción B (3+2 posicional, 5 ejes): Requiere una configuración. La tasa de desechos se reduce a 1%, ya que la cinemática de la máquina garantiza la concentricidad. Solo se necesita un dispositivo de sujeción ($200). El tiempo de ciclo facturado es de 13 minutos por pieza a una cadencia de $120/h.
Aunque el sistema de 3 ejes tarifa por hora es menor, la opción B (la máquina de 5 ejes) resulta claramente ganadora en cuanto al coste total del proyecto, ya que reduce drásticamente el desperdicio de material (desperdicio), los costes de los accesorios y el tiempo no dedicado al corte (manipulación por parte del operario).
Entrega y presupuestos
El plazo de entrega no se limita únicamente al tiempo de mecanizado. Un plazo de entrega de 15 días suele desglosarse de la siguiente manera: 5 días para la entrega de la materia prima, 3 días para el mecanizado de las piezas de sujeción, 3 días de producción y 4 días en la planta de anodizado subcontratada.
- La realidad del tratamiento de superficies: Los tratamientos superficiales (como el anodizado duro de tipo III o el níquel químico) añaden un plazo mínimo de entre 3 y 7 días. Si se especifican recubrimientos poco comunes según la norma MIL-SPEC, las piezas deben enviarse a empresas especializadas en galvanoplastia aeroespacial, lo que aumenta el tiempo de tránsito. Hay que tener siempre en cuenta el posprocesamiento a la hora de calcular el plazo de entrega real.
Para recibir un presupuesto preciso y con valor práctico, debes facilitar:
- Modelo CAD en 3D (STEP/IGES): Se utiliza para la programación CAM y los cálculos de volumen.
- Dibujo en PDF en 2D: Es fundamental para identificar puntos de referencia, tolerancias estrictas, orificios roscados y requisitos de acabado superficial (los modelos 3D no incluyen estos datos).
- Calidad del material: Especifica la aleación exacta (por ejemplo, Al 6061-T6, no solo «aluminio»).
- Cantidad: Indica tanto los volúmenes de los prototipos como los de producción previstos.
- Posprocesamiento: Especifica las normas relativas al recubrimiento, el anodizado o el tratamiento térmico.
¿Estás listo para optimizar tus costes de mecanizado? Envía tus archivos STEP y PDF en 2D a TZR. Nuestro equipo de ingeniería lleva a cabo una rigurosa revisión de DFM en dos fases para identificar la acumulación de tolerancias, eliminar configuraciones innecesarias y recomendar la configuración exacta de la máquina para reducir su coste unitario. Solicite hoy mismo un presupuesto de fabricación transparente y sin florituras.