
 Spanish
 English
 German
 Russian
 Italian
 French

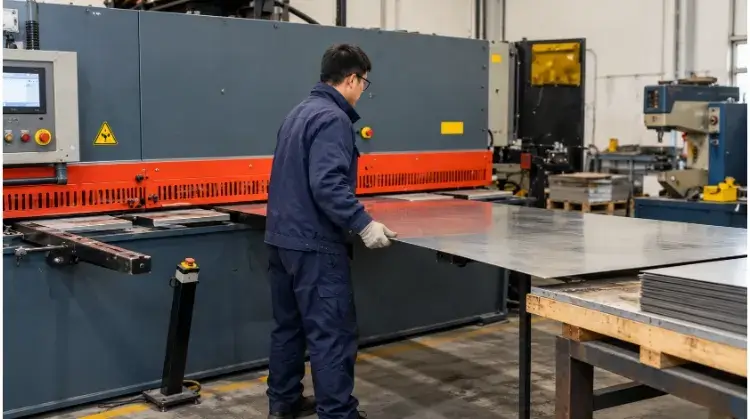
El corte de chapa es un proceso de fabricación de metal en frío y sin virutas que utiliza cuchillas opuestas para cortar la chapa en piezas rectas. Resulta muy rentable para cortes rectos en grandes volúmenes, pero requiere un juego preciso entre las cuchillas para evitar la deformación de los bordes y el endurecimiento por deformación.
Para los ingenieros de diseño y los responsables de compras, el corte suele ser el primer paso más rápido en un proceso de fabricación. Sin embargo, elegir el proceso de corte adecuado —y evitar fallos en el montaje posterior— depende estrictamente de las características del material, la geometría de la pieza y los requisitos de los bordes.
Antes de optar por una pieza en bruto cortada, utiliza esta matriz de decisión rápida para evaluar si el proceso se ajusta a tus objetivos de producción:
| Requisitos de las piezas | Área clave de evaluación |
| Paneles rectangulares, corte recto, tiras estándar | Capacidad de corte y límites dimensionales |
| Contornos complejos, orificios internos y ranuras | Corte por láser, punzonado u operaciones combinadas |
| Tiras largas y estrechas, planitud rigurosa | Riesgos relacionados con las torsiones y las inclinaciones |
| Bordes estéticos, piezas con asas, conformado posterior | Acabado de cantos y protección de superficies |
¿Cómo separa el corte el metal y da forma a los bordes?
Para comprender las tolerancias y las limitaciones físicas de una pieza cortada por cizallado, primero hay que analizar cómo se separa el metal durante el ciclo de corte.
Acción de corte
En una cizalla de guillotina estándar, la cuchilla superior desciende pasando por encima de una cuchilla inferior fija. Cuando las cuchillas entran en contacto, el metal sufre una deformación plástica. Las cuchillas penetran en la chapa hasta que la tensión interna supera la resistencia al cizallamiento del material, lo que provoca que el metal se fracture y se separe.
Este proceso se utiliza exclusivamente para realizar cortes rectos a lo largo de una chapa. Se diferencia fundamentalmente del corte de bobinas (en el que se utilizan cuchillas rotativas continuas), del punzonado (que corta contornos cerrados mediante un punzón y una matriz con la forma deseada) y del corte por troquelado (que estampa una forma bidimensional completa de un solo golpe).
Zonas periféricas
Un borde cortado por cizallamiento no es una superficie perfectamente plana y uniforme. La sección transversal de un corte por cizallamiento revela cuatro zonas diferenciadas:
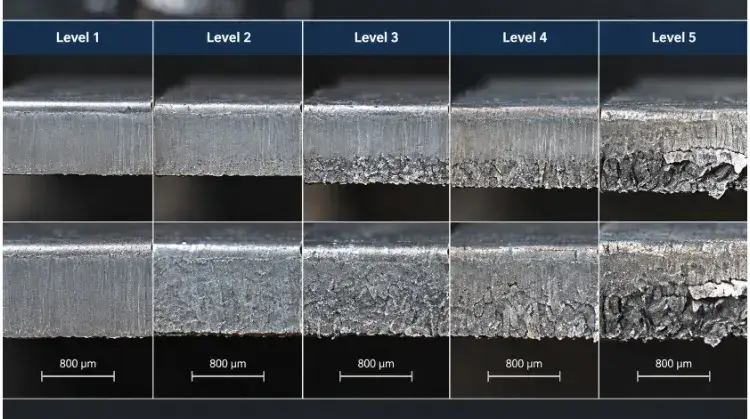
- Efecto de desplazamiento: El borde superior redondeado por donde la cuchilla superior entra en contacto por primera vez con el material.
- Zona pulida: Una franja lisa, vertical y muy pulida que se forma a medida que la hoja penetra físicamente y se desliza contra el metal.
- Zona de fractura: Una superficie más rugosa y ligeramente inclinada en la que el material acaba rompiéndose.
- Burr: Un reborde afilado y saliente en el borde inferior, provocado por la separación final del material.
Debido a la zona de fractura natural y a las rebabas, un borde cortado estándar no suele ser adecuado para zonas manipuladas o superficies estéticas sin acabado secundario.
Límites del proceso
Las cizallas industriales están diseñadas exclusivamente para cortes rectos; no pueden realizar ranuras internas, muescas en ángulo ni perfiles curvos.
El cizallado suele especificarse porque es un método de corte en frío y sin virutas. «Sin virutas» significa que no se pierde material por la ranura de corte (a diferencia de lo que ocurre con una sierra o un láser), y «en frío» significa que no hay zona afectada por el calor (HAZ) que altere la estructura granular del metal.
Sin embargo, esto no significa que el proceso esté exento de tensiones mecánicas. El elevado tonelaje necesario para fracturar el metal provoca un endurecimiento por deformación localizado a lo largo de la línea de corte. Si este borde cortado se sitúa en el radio exterior de una curva cerrada posterior, es muy propenso a sufrir microfisuras. En el caso de las piezas conformadas para uso intensivo, este borde suele requerir una operación secundaria de recorte o rectificado para recuperar la ductilidad.
¿Cuándo es adecuado el corte por cizallamiento para tu material y geometría?
El corte por cizallamiento es muy eficaz, pero tiene limitaciones estrictas en cuanto a las dimensiones que puede producir y los materiales que puede procesar sin provocar una deformación grave de las piezas.
Geometría en blanco
El cizallado es más adecuado para paneles rectangulares, piezas en bruto cuadradas y tiras anchas. Suele ser la operación principal de corte, ya que establece las dimensiones básicas antes de que la pieza pase a una prensa plegadora o a una máquina CNC.
Al cortar tiras largas y estrechas, la mecánica física de la cuchilla de corte suele provocar que la pieza cortada se deforme. Si la anchura de la tira es menos de entre 10 y 15 veces el grosor Debido a las características del material, es muy probable que la fuerza mecánica provoque que la tira se retuerza (en forma de sacacorchos) o se arquee (se curve hacia arriba). En estos casos, es posible que el corte por cizallamiento no sea viable si se requiere una planitud estricta.
💡 Nota del fabricante: Al agrupar piezas, recuerda que el corte con cizalla requiere que la cuchilla recorra toda la chapa. No se puede detener un corte con cizalla a mitad de una chapa. Si tu agrupación incluye formas en L entrelazadas o perfiles anidados complejos, el corte por láser permitirá un mejor aprovechamiento del material que el corte con cizalla.
Capacidad de material
La capacidad de la máquina depende estrictamente del tipo de material, su estado de temple y su espesor. Las especificaciones técnicas de los equipos suelen basarse en acero dulce con una resistencia a la tracción de aproximadamente 400-450 N/mm². Dado que la fuerza de corte necesaria está directamente relacionada con la resistencia al cizallamiento del material, una cizalla diseñada para acero dulce de 6 mm normalmente solo puede procesar acero inoxidable de 3 mm o 4 mm (que a menudo supera 600 N/mm² resistencia a la tracción).
En la tabla siguiente se indican los límites de capacidad habituales de las cizallas de guillotina industriales estándar.
| Material y estado | Límite de espesor comprobado | Límite de longitud de corte | Restricciones del proceso |
| Acero dulce (p. ej., A36, Q235) | Hasta 12 mm | Hasta 3000 mm | Referencia de capacidad estándar. |
| Acero inoxidable (por ejemplo, 304, 316) | Hasta 6 mm | Hasta 3000 mm | Requiere una reducción de la capacidad del 50% debido a una mayor resistencia al cizallamiento. |
| Aluminio (p. ej., 5052-H32) | Hasta 15 mm | Hasta 3000 mm | La superficie blanda es susceptible de sufrir arañazos y marcas provocadas por las pesadas abrazaderas de sujeción hidráulicas. |
Nota: La rigidez estructural de la máquina, el afilado de las cuchillas y la fuerza de sujeción hidráulica también influyen en la capacidad máxima real en el taller.
Alternativas de corte
La elección del proceso depende de la geometría, los requisitos de los bordes y el tamaño del lote.
El cizallado es el método más eficaz para perfiles externos rectos, ya que a menudo permite realizar un corte en cuestión de segundos. Resulta muy rentable cuando se trabaja con grandes volúmenes. Corte por láser Es necesario en el caso de contornos complejos, elementos internos o cuando la tensión mecánica de cizallamiento resulta inaceptable para el material. Punzonado CNC Funciona bien para piezas que requieren múltiples orificios estándar, rejillas o relieves.
Si una pieza requiere un perfil exterior recto pero presenta orificios interiores complejos, un proceso de fabricación habitual consiste en cortar primero la pieza en bruto para ganar en rapidez y obtener un alto rendimiento del material, y a continuación trasladarla a una prensa punzonadora o a una máquina láser para procesar los detalles interiores.
¿Cómo influyen los ajustes de la máquina en las rebabas y la distorsión?
El borde cortado no viene determinado únicamente por las propiedades del material, sino que depende en gran medida de cómo se haya calibrado la máquina para ese corte concreto. Para conseguir una buena calidad del borde y la planitud de la pieza en bruto, es necesario equilibrar tres ajustes mecánicos principales.
Holgura de la cuchilla
La separación entre cuchillas es el espacio horizontal que hay entre las cuchillas de corte superior e inferior, y determina cómo se fractura el material. Una separación óptima garantiza que las microfracturas que se propagan desde las cuchillas superior e inferior se unan perfectamente en el centro del espesor del material, creando una rotura limpia.
Si el juego es demasiado reducido, las microfracturas no llegan a producirse. Las cuchillas deben abrirse paso a la fuerza, lo que da lugar a un «cizallamiento secundario» (un aspecto de doble corte) y a un desgaste acelerado de la herramienta. Si el juego es demasiado holgado, el metal se dobla y se pliega entre las cuchillas antes de fracturarse, lo que provoca un marcado enrollamiento del filo y rebabas gruesas e irregulares.
Los ajustes de holgura deben coincidir con el tipo y el espesor del material. Aunque un valor de referencia habitual es fijar la holgura entre 5% y 10% del espesor del material, esto no es una regla universal. Por ejemplo, una placa de aluminio de 6 mm requiere una holgura de la cuchilla menor que una placa de acero inoxidable de 6 mm en la misma máquina para conseguir una zona de fractura limpia. El parámetro exacto suele confirmarse mediante un corte de prueba.
Ángulo de inclinación
El ángulo de inclinación es la inclinación de la cuchilla superior con respecto a la cuchilla inferior fija. Las cizallas industriales suelen permitir ajustar el ángulo de inclinación entre 0,5° y 3,0°.
Al aumentar el ángulo de inclinación se reduce la longitud de la cuchilla que entra en contacto con el metal en un momento dado. Esto reduce la fuerza total necesaria para realizar el corte, lo que permite que una cizalla corte chapas más gruesas. Sin embargo, un ángulo de inclinación elevado obliga a la pieza que se está cortando a doblarse bruscamente hacia abajo durante la carrera, lo que aumenta significativamente el riesgo de torsión y deformación, especialmente en tiras largas y estrechas.
Reducir el ángulo hasta 0,5° mantiene la pieza en bruto más plana, pero requiere una fuerza de corte hidráulica exponencialmente mayor. El ajuste del ángulo de inclinación supone un equilibrio delicado entre la capacidad de la máquina y la deformación de la pieza; no es una solución única para todos los problemas de planitud.
Estado de las cuchillas y dispositivos de sujeción
La calidad del corte depende totalmente de que la chapa permanezca perfectamente inmóvil durante la carrera de la cuchilla.
Las almohadillas de sujeción hidráulicas fijan la chapa a la bancada de la máquina antes de que descienda la hoja. Si la presión de sujeción es insuficiente, el material se inclinará o se desplazará en el momento en que la hoja entre en contacto con él. Este desplazamiento modifica artificialmente la holgura efectiva de la hoja durante el corte, lo que da lugar a cortes combados y rebabas irregulares. Por el contrario, aplicar una presión de sujeción excesiva sobre materiales blandos, como el aluminio 5052, puede dejar profundas marcas de sujeción (deformaciones) en la superficie, lo cual es inaceptable para los paneles estéticos.
Además, la calidad del corte no se puede corregir únicamente ajustando las holguras si las herramientas están en mal estado. Las cuchillas desafiladas o astilladas aplastarán el material en lugar de cortarlo, lo que ensanchará la zona pulida y dejará rebabas pronunciadas.
¿Cómo especificar y verificar la calidad del corte?
Para evitar conflictos entre los departamentos de compras y producción, la calidad del corte debe especificarse utilizando términos técnicos cuantificables, en lugar de adjetivos subjetivos como «suave» o «de alta precisión».
Requisitos dimensionales
Una pieza cortada se evalúa según tres parámetros tridimensionales: tolerancia de longitud y anchura, rectitud y perpendicularidad.
No hay que confundir la repetibilidad del posicionamiento de la máquina con la tolerancia real de la pieza. Un tope trasero CNC puede presumir de una repetibilidad de posicionamiento de ±0,05 mm, pero la tolerancia real de la pieza cortada viene determinada por el comportamiento del material durante la fractura. Para una placa de aluminio 5052 de 4 mm con unas dimensiones de 1000 mm x 500 mm, una tolerancia realista de la pieza acabada suele ser De ±0,3 mm a ±0,5 mm.
La perpendicularidad (entre lados adyacentes) depende en gran medida de que el operario alinee la chapa con respecto al brazo de alineación de la máquina. Cualquier indicación de tolerancia que figure en el plano debe tener en cuenta el espesor del material y las dimensiones totales de la pieza en bruto.
Planicidad y bordes
La elevada tensión mecánica que se produce al cortar suele provocar la deformación de la pieza cortada. Estas deformaciones se clasifican en tres categorías distintas:
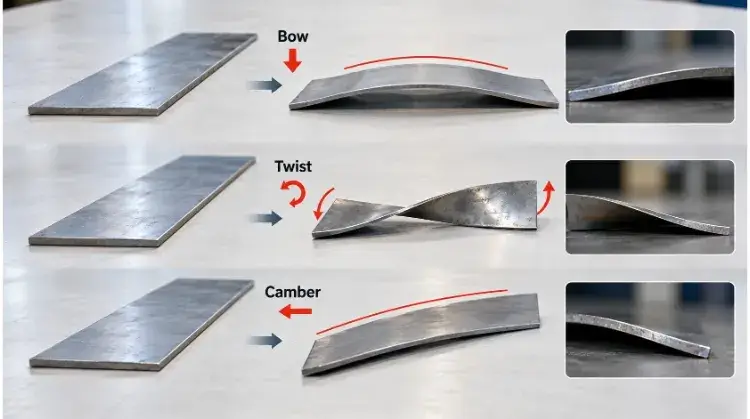
- Giro inesperado: La tira gira alrededor de su eje longitudinal, como si fuera un sacacorchos.
- Lazo: La tira se curva hacia arriba o hacia abajo a lo largo de su superficie plana.
- Inclinación: La tira se curva hacia la izquierda o hacia la derecha a lo largo de su borde cortado, desviándose de una línea recta perfecta.
💡 Nota del ingeniero: La distorsión depende en gran medida de la materia prima, dirección de laminado del grano. El cizallamiento paralelo a la veta suele producir una torsión considerablemente mayor que el cizallamiento perpendicular a ella. A la hora de planificar la disposición de las chapas, los ingenieros deben encontrar un equilibrio entre el rendimiento del material y la deformación provocada por la veta.
La planitud debe medirse en «estado libre». Esto significa colocar la pieza sobre una mesa de inspección calibrada sin aplicar ninguna abrazadera ni peso para forzar su planitud, y medir la desviación máxima con respecto a la superficie.
En cuanto a la calidad de los bordes, evita especificar «bordes limpios». En su lugar, indica explícitamente la altura máxima aceptable de la rebaba (por ejemplo, «Rebaba máxima de 0,1 mm») o exige una operación secundaria (por ejemplo, «Redondear todos los bordes afilados» o «Desbarbar mediante tambor»).
Controles de producción
La verificación de la calidad comienza con un Inspección del primer artículo (FAI) antes de procesar todo el lote. Se comprueban las dimensiones, la perpendicularidad y la planitud en estado libre de la primera pieza cortada. Una vez aprobada, la producción puede continuar con un muestreo aleatorio (por ejemplo, midiendo una pieza de cada 50). Es estrictamente obligatorio realizar una nueva FAI si cambia el lote térmico del material o si el operario ajusta la holgura de la cuchilla.
Cuando se producen fallos, rara vez se deben a un único parámetro. Utilice la tabla de resolución de problemas que figura a continuación para identificar y verificar de forma lógica la causa raíz.
| Observación de defectos | Posibles causas | Secuencia de verificación |
| Rebaba gruesa en el borde inferior | El juego de las cuchillas es demasiado grande; las cuchillas están desafiladas o astilladas. | 1. Medir el espacio libre utilizando una galga de espesores y ajustar. 2. Comprueba si el filo de la cuchilla presenta signos de desgaste. |
| Corte secundario (doble corte) | El juego de la cuchilla es demasiado reducido. | 1. Aumenta la holgura de la cuchilla en función del grosor del material y de la prueba de corte. |
| Camber (borde curvado) | Presión de sujeción insuficiente; tensión interna del material. | 1. Comprueba la presión hidráulica de sujeción. 2. Comprueba si la bobina en bruto presentaba tensiones residuales antes de desenrollarla. |
| Lazo o lazo de rizo | Ángulo de inclinación demasiado elevado; anchura de la tira demasiado estrecha (menos de 10 veces el espesor); corte paralelo a la veta. | 1. Reducir el ángulo de inclinación (si la capacidad de la máquina lo permite). 2. Comprueba la dirección de la veta. 3. Valora si es necesario el corte por láser para esta geometría. |
| Desalineado | Mala alineación del operador; brazo de escuadrado desajustado. | 1. Comprueba que el método de alimentación del operador se ajuste a los topes. 2. Vuelve a calibrar el brazo de alineación con respecto a la hoja. |
¿Cómo diseñar piezas en bruto para operaciones posteriores?
Una pieza de metal cortada por cizalla rara vez es el producto final. Se trata de una pieza en bruto, un punto de partida geométrico para operaciones posteriores como flexión, estampación, mecanizado o soldadura. Para evitar fallos de fabricación, los ingenieros deben diseñar la pieza en bruto de modo que resista estas etapas posteriores.
Dimensiones de la pieza en bruto
La dimensión de una pieza en bruto cortada no es automáticamente la dimensión de la pieza acabada. Si el borde requiere un fresado CNC secundario para conseguir una tolerancia de sellado ajustada o una pared perfectamente vertical, debes añadir explícitamente un margen de mecanizado a la dimensión de la pieza en bruto cortada (normalmente entre 1,0 mm y 2,0 mm por borde).
Al diseñar piezas con elementos internos, evalúa la secuencia de operaciones. La fuerza de compresión descendente de la cuchilla de corte desplaza el metal. Si un orificio o ranura ya existente se encuentra demasiado cerca de la línea de corte, la presión mecánica deformará el orificio hasta convertirlo en un óvalo. Una regla general es mantener los orificios a una distancia de la línea de corte de, como mínimo, entre 1,5 y 2 veces el espesor del material. Para evitar por completo este riesgo, especifique que los orificios críticos deben perforarse o cortarse con láser. después de la operación de corte.
Preparación de los bordes
Dependiendo del montaje final, el borde cortado requerirá un acondicionamiento específico.
Desbarbado es una operación habitual (que suele realizarse mediante pulido en tambor o lijado de doble acción) que elimina el reborde afilado que queda en la parte inferior del corte. Sin embargo, El desbarbado no elimina el endurecimiento por deformación localizado. Si el borde cortado se sitúa en el radio exterior de un pliegue pronunciado, o si el borde requiere un rebordeado extenso, la microestructura alterada es propensa a agrietarse. Para operaciones de conformado exigentes, especifique el recorte o el rectificado del borde para eliminar físicamente la zona de fractura endurecida y restaurar la ductilidad del metal.
Si la pieza se va a soldar mediante TIG o MIG, la zona de soldadura debe estar limpia. Normas estándar de soldadura estructural (como la AWS D1.1) Se exige expresamente que los bordes estén libres de rebabas, óxido y líquidos de corte para evitar la porosidad en la soldadura. Las notas del plano deben indicar expresamente: «Los bordes deben estar libres de rebabas y líquidos de corte antes de la soldadura».
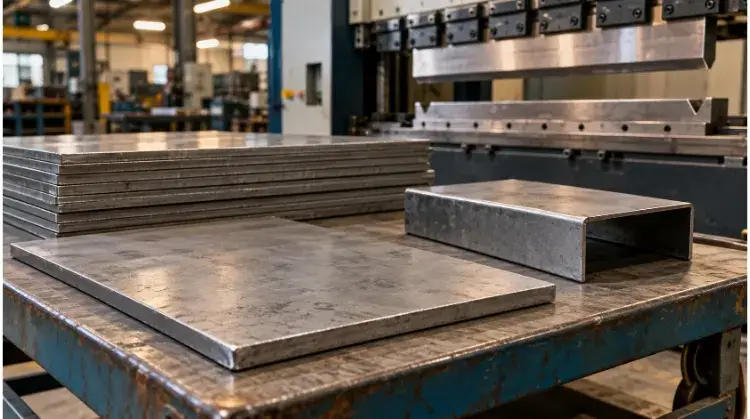
Protección de superficies
El corte industrial es un proceso mecánico de gran envergadura. El material se arrastra a lo largo de una bancada de acero, se sujeta mediante cilindros hidráulicos de alta presión y cae sobre un carro apilador.
En el caso de los paneles decorativos, el acero inoxidable cepillado o el material prepintado, existe un alto riesgo de que la superficie resulte dañada. Los ingenieros deben especificar el uso de una lámina protectora de PVC (a menudo, una lámina para láser o una lámina desprendible estándar) antes de cortar el material. Además, hay que indicar los requisitos de la superficie en el plano (por ejemplo, «Cara estética: no se admiten marcas de sujeción ni arañazos») para que la fábrica sepa que debe equipar los sistemas de sujeción hidráulicos con fundas protectoras de uretano.
💡 Caso de fábrica: grietas en los bordes de los paneles de aluminio 5052-H32
- Requisito: Una pieza en bruto de aluminio de 3 mm cortada, destinada a una operación de plegado a 90 grados en una prensa plegadora para dar forma a una caja para equipos electrónicos.
- Tema: Durante la primera inspección de las piezas, el radio exterior del codo presentaba grietas de forma sistemática.
- Ajuste: La fábrica detectó que la pieza en bruto se cortaba en paralelo a la dirección del grano del material y que el borde de corte, endurecido por deformación, soportaba la máxima tensión durante el plegado. Se giró la disposición de anidamiento 90 grados para que el plegado quedara perpendicular al grano. Se lijó ligeramente el borde para eliminar las microfracturas.
- Resultado: No se han producido grietas en el lote de producción restante, manteniéndose plenamente la integridad estructural.
¿Qué factores determinan el coste total del esquilado?
El corte por cizalla es, por naturaleza, más económico que el corte por láser para perfiles rectos, pero los presupuestos de los distintos fabricantes pueden variar considerablemente en función de cómo calculen los costes de preparación, el rendimiento y el procesamiento secundario.
Instalación y manejo
La carrera de corte propiamente dicha dura menos de dos segundos. El verdadero coste de la operación radica en la preparación y la manipulación del material.
Antes de realizar el primer corte, el operario debe programar el tope trasero del CNC, calibrar la holgura de la hoja en función del grosor específico del material, ajustar el ángulo de inclinación y utilizar una carretilla elevadora para colocar la chapa en bruto sobre la mesa de trabajo. Durante la producción, el operario alimenta, gira y descarga manualmente las piezas en bruto.
Debido a este tiempo fijo de preparación, el corte por cizalla es muy sensible al tamaño del lote. Repartir una preparación de la máquina de 30 minutos entre 10 piezas da como resultado un elevado coste por pieza. Repartir esa misma preparación entre 2.000 piezas reduce el coste del corte por cizalla a unos céntimos por pieza en bruto. No existe un umbral de volumen estricto, pero el corte se vuelve significativamente más rentable a medida que aumentan las cantidades por lote.
Rendimiento y acabado
La rentabilidad depende en gran medida del rendimiento del material. Una pieza cortada por cizalla solo resulta rentable si la disposición de anidamiento maximiza el aprovechamiento de la chapa estándar y minimiza los residuos.
A diferencia del corte por láser, que permite agrupar formas complejas que encajan entre sí como las piezas de un rompecabezas, el corte por cizalla está limitado por el restricción de guillotina—cada corte debe discurrir en línea recta desde un extremo del material hasta el otro. Si las dimensiones de la pieza no permiten un anidamiento colineal, el aprovechamiento del material disminuirá y el corte por láser podría convertirse, de hecho, en la opción más económica.
Además, evalúa el coste por cualificado pieza. Si un fabricante presenta un precio muy bajo por el corte con cizalla, pero te entrega piezas muy combadas y llenas de rebabas, el coste interno que supone aplanarlas (nivelado con rodillos) y desbarbarlas acabará con cualquier ahorro inicial. Al comparar presupuestos, asegúrate de que todos los proveedores se ajusten exactamente a los mismos requisitos de planitud y acabado de los bordes.
Requisitos para la cotización
Para recibir un presupuesto preciso y práctico sin necesidad de un intercambio excesivo de mensajes, facilite a su socio fabricante los siguientes datos:
- Especificaciones de los materiales: Calidad exacta (p. ej., 304L, 5052-H32), espesor y cualquier requisito relativo a la superficie (p. ej., acabado cepillado #4, PVC en una cara).
- Dibujos: Archivos PDF y CAD con dimensiones críticas, requisitos de planitud en estado libre, condiciones de borde explícitas y restricciones relacionadas con la dirección de la fibra (si la pieza requiere un doblado intenso en las fases posteriores del proceso).
- Intención en la fase posterior: Indica qué se va a hacer a continuación con la pieza en bruto (por ejemplo: «La pieza en bruto se fresará con CNC por los cuatro lados; dejar un margen de 2 mm» o «Se someterá a embutición profunda»).
- Logística: Cantidad total del pedido, plazo de entrega previsto y requisitos de embalaje (por ejemplo, papel inhibidor de la oxidación, flejado en palés a medida).
Envíanos tu plano, las especificaciones de los materiales y la cantidad.. Nuestro equipo puede analizar las opciones de corte adecuadas e identificar el acabado de los bordes y las operaciones secundarias que requiere su pieza.