 Spanish
 English
 German
 Russian
 Italian
 French
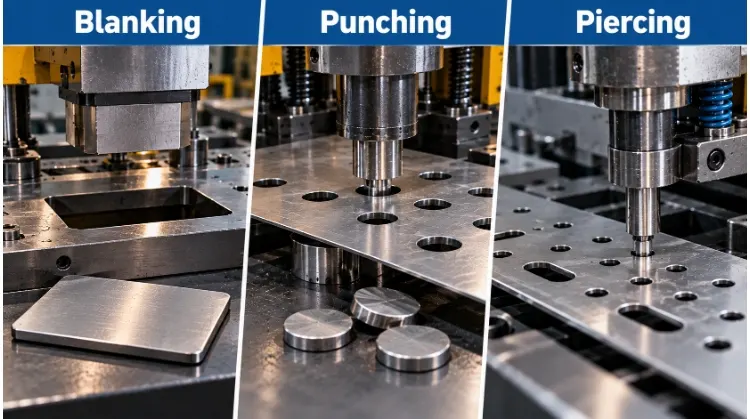
En la fabricación de chapa metálica, la diferencia radica en lo que se convierte en desecho. El corte de recorte recorta la pieza final de la chapa. El punzonado crea un agujero, conservando la chapa y desechando el trozo recortado. El perforado funciona como el punzonado, pero suele utilizarse para agujeros más pequeños y precisos.
Confundir estos términos en una solicitud de presupuesto o en un plano técnico puede dar lugar a malentendidos sobre los requisitos de las herramientas y a presupuestos inexactos. Aunque el funcionamiento físico —utilizar una prensa para empujar un punzón a través del metal hasta introducirlo en una matriz— es prácticamente idéntico, la terminología determina cuál es tu intención de ingeniería.
Para aclarar cómo interactúan estos procesos en el taller, utilizaremos una pieza sencilla de chapa metálica para explicar cómo estas operaciones afectan a las dimensiones, los bordes de corte, el diseño de las herramientas y los costes unitarios.
| Proceso | Objetivo principal | Lo que te quedas | Chatarra habitual |
| Blanking | Recorta el contorno exterior | La pieza en bruto recortada | Existencias circundantes |
| Perforación | Hacer agujeros o recortes | La lámina con orificios | Se han eliminado las babosas |
| Piercing | Crear aberturas internas; a menudo se solapa con el punzonado | La lámina con orificios | Eliminación de rebabas en el corte convencional |
Nota: Este artículo se centra en el corte convencional de chapa. Las operaciones relacionadas con el conformado de materiales, como el rebordeado de orificios o la extrusión, requieren una mecánica de utillaje diferente y se clasifican por separado en el diseño técnico.
Comprender las principales diferencias entre las operaciones
Una comunicación clara entre los departamentos de ingeniería y fabricación comienza por el uso de una terminología estándar. A continuación se explica cómo se aplican estos tres términos en un entorno de producción.
Blanking
Blanking es una operación de corte por cizallado que se utiliza para recortar el perfil exterior de una pieza a partir de una lámina o bobina de chapa metálica de mayor tamaño. La pieza recortada es el producto final (el en blanco), mientras que el material de la pieza en bruto que lo rodea se desecha como chatarra.
El corte en bruto no viene determinado por el tamaño de la pieza ni por el momento en que se lleva a cabo dentro del proceso de fabricación. Una pieza en bruto puede ser una arandela plana terminada, o bien el material de partida patrón plano que pasa a operaciones secundarias como el plegado, el embutido profundo o el mecanizado. La característica que lo define es, sencillamente, que la herramienta aísla y retiene el material en el interior de la línea de corte.
Perforación
Perforación retira material de una chapa más grande para crear elementos internos. El punzón y la matriz recortan formas específicas —como agujeros redondos, semicirculares o recortes rectangulares— en la pieza de trabajo.
En el punzonado, la chapa más grande, con los orificios recién creados, es la pieza que se conserva. La pieza de metal que se hace pasar a través de la matriz se denomina babosa, que normalmente se considera chatarra. El punzonado es un proceso altamente repetible y constituye el método estándar para crear orificios de montaje, ranuras de ventilación y aberturas para conectores.
Piercing
En muchos talleres de chapistería, los términos «perforación» y «punzonado» se utilizan indistintamente para referirse a la realización de orificios internos. Sin embargo, es importante aclarar la terminología.
Históricamente, el término «perforación» se utilizaba a veces para describir el corte de orificios pequeños y precisos, o de grupos muy juntos. En el estampado convencional, la perforación sigue generando un trozo de chatarra. Esto la distingue de las operaciones de conformado —como la extrusión de orificios o la creación de orificios con reborde—, en las que una herramienta puntiaguda desplaza y estira el metal para crear un reborde sin eliminar material. Al hablar del corte de planos, hay que tener en cuenta que el punzonado funciona exactamente igual que el troquelado: conserva la chapa y descarta el residuo.
Consulta las operaciones con un paréntesis sencillo
Para ver cómo interactúan estas operaciones, pensemos en un soporte en L estándar con dos orificios de montaje circulares. Una pieza de chapa suele requerir tanto un perfil externo como elementos internos.
Las características finales
Al examinar el soporte terminado, se observa una pieza de metal doblada con dos agujeros. Antes de doblarla, esta pieza se presenta como un patrón plano en 2D.
El perímetro exterior de este patrón plano se crea mediante corte. Los dos orificios circulares de montaje situados dentro de ese perímetro se crean mediante punzonado. Separar los elementos de esta forma permite a los ingenieros determinar qué dimensiones de las herramientas determinarán las tolerancias finales de la pieza: la matriz de corte controla las dimensiones exteriores, mientras que los punzones de perforación controlan los diámetros de los orificios internos.
Secuencia de operaciones
El orden de estas operaciones depende de la manipulación de las piezas, el soporte del material y los mecanismos de alimentación, y no de una regla fija del tipo «primero punzonar, luego cortar».
Un proceso de fabricación estándar para nuestro soporte consiste en perforar primero los agujeros internos. Una vez perforados, las herramientas utilizan estos agujeros (o unos específicos agujeros piloto (perforados en la zona de recorte) para insertar pasadores de posicionamiento. Estos pasadores fijan la tira metálica perfectamente en su posición antes de que el punzón de corte recorte el perfil exterior. Si se invirtiera el proceso —cortando primero una pieza pequeña y suelta—, fijar esa pieza cortada para perforar los agujeros ralentizaría los tiempos de ciclo y reduciría considerablemente la precisión posicional.
Matrices combinadas
En la producción de bajo volumen, el punzonado y el corte de chapas suelen realizarse en máquinas CNC independientes. En las series de gran volumen (que suelen superar las 10 000 a 50 000 piezas), estas operaciones se integran en los troqueles de prensa para reducir el coste por pieza, a pesar de la mayor inversión inicial en utillaje.
- Matrices compuestas: El punzonado interno y el corte externo se realizan en una única estación durante una sola carrera de la prensa. Dado que la pieza no se desplaza entre operaciones, la tolerancia posicional entre los orificios y el borde exterior es de gran precisión, alcanzando normalmente tolerancias de tan solo ±0,05 mm, dependiendo del espesor del material.
- Muertes progresivas: La banda metálica se hace pasar por varias estaciones. Es posible que los orificios del soporte se perforen en la primera estación. A continuación, la banda avanza hasta la segunda estación, donde unos pasadores guía la alinean antes de que se recorte el perímetro. Esta configuración funciona bien para la producción en serie a alta velocidad y para piezas complejas que requieren operaciones de conformado o plegado, además del corte.
¿Cómo influye el utillaje en las dimensiones y los bordes de corte?
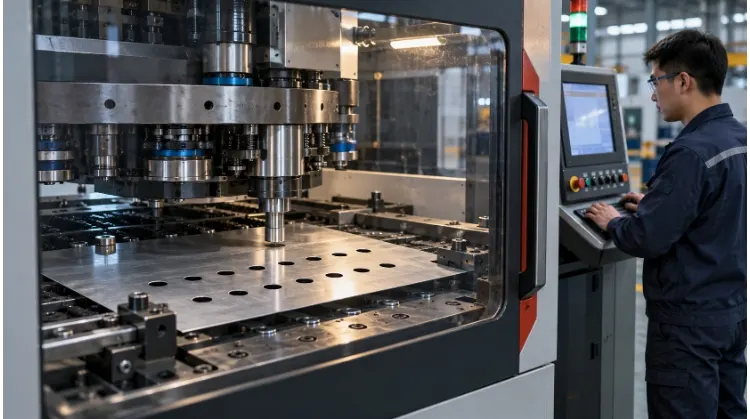
Aunque el corte y el punzonado comparten los mismos principios mecánicos de cizallamiento, actúan sobre zonas diferentes del metal. Esta distinción determina directamente el dimensionamiento de las herramientas, el cálculo de las holguras y el aspecto que tendrá el borde de corte final en la producción.
Tamaños de punzones y matrices
En las operaciones de corte por cizallado, la pieza que se desea conservar determina si el punzón o la matriz sirven como referencia dimensional.
- En el punzonado: En punzón Esta dimensión determina el tamaño final del orificio. A medida que el punzón se retrae, el orificio de la pieza de trabajo se expande ligeramente, sujetando el punzón, mientras que el trozo de desecho se expande ligeramente al caer en la matriz.
- En el corte: En morir Esta dimensión determina el tamaño exterior final de la pieza en bruto. La pieza en bruto cortada se expandirá ligeramente una vez que se haga pasar por la matriz, debido a la liberación de tensiones internas.
Los ingenieros también deben tener en cuenta la diferencia entre las dimensiones nominales del CAD y los resultados reales de la producción. A medida que las herramientas se desgastan tras miles de ciclos, el diámetro de los punzones disminuye y las aberturas de las matrices se agrandan. Los fabricantes de herramientas tienen en cuenta estos márgenes de desgaste, junto con la recuperación elástica del material (recuperación elástica), al mecanizar los juegos de matrices.
Juego de la matriz
La holgura entre el punzón y la matriz es el espacio intencionado que existe entre ambos. Puede expresarse como holgura radial (el espacio en un lado) o holgura total (la diferencia entre los diámetros del punzón y de la matriz).
El juego debe calcularse en función del tipo de material, el espesor de la chapa y el perfil de borde deseado. Aunque no se trata de un porcentaje fijo universal, el juego total habitual para el acero dulce oscila entre De 5% a 10% del espesor del material, mientras que los materiales más duros, como el acero inoxidable, suelen requerir De 10% a 15%.
Un error muy común es pensar que un juego más reducido siempre da como resultado un borde mejor. Si el juego es demasiado reducido, el material sufre un cizallamiento secundario, lo que da lugar a un borde irregular y a un desgaste acelerado de la herramienta. Por el contrario, si el juego es demasiado amplio, el metal se dobla sobre el borde del troquel antes de ser cizallado, lo que provoca un enrollamiento considerable y rebabas importantes.
Calidad de los bordes
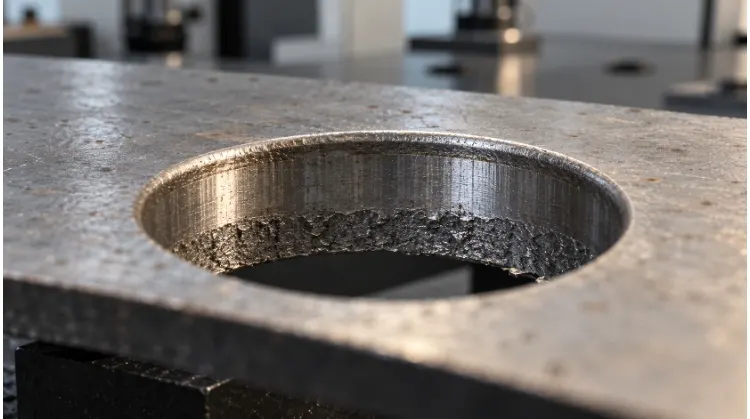
Un borde cortado convencional no es una superficie perfectamente plana y vertical. Si observas un agujero perforado o el perímetro de una pieza troquelada, verás cuatro zonas diferenciadas:
- Efecto de desplazamiento: La deformación plástica redondeada en la superficie superior, donde el punzón comprime el material por primera vez.
- Pulir: La banda lisa y vertical en la que la herramienta cortó limpiamente el material.
- Fractura: La zona rugosa y angulada en la que se superó la resistencia a la tracción del material, lo que provocó que se desgarra.
- Burr: El reborde afilado y saliente del borde inferior, por donde finalmente se produjo la fractura.
Estas zonas influyen en el montaje y el ajuste. Como regla general del sector, la altura aceptable de las rebabas en el corte convencional suele ser hasta 10% del espesor del material. Si una zona de fractura extensa o una rebaba interfiere con las piezas de acoplamiento, actúa como concentrador de tensiones o supone un riesgo para la seguridad, deben especificarse operaciones secundarias (como el pulido en tambor o el cepillado con alambre). Para aplicaciones que requieran una banda pulida lisa 100% (como los dientes de engranaje), el corte convencional resulta insuficiente, por lo que deben evaluarse procesos especializados como el corte de precisión.
Diseño de orificios y perfiles para una producción fiable
Para pasar de un modelo CAD a una producción en serie fiable, los ingenieros deben comparar el plano de desmontaje con los límites físicos del mecanizado. La aplicación de las normas estándar de diseño para la fabricabilidad (DFM) evita la rotura de herramientas y garantiza una calidad constante de las piezas.
Agujeros y ranuras
A la hora de diseñar orificios y ranuras, el parámetro fundamental es la relación entre el diámetro del orificio (D) o el ancho de la ranura y el espesor del material (T).
Si un punzón es demasiado estrecho en relación con el espesor del material, la fuerza de compresión necesaria para cortar el metal superará la resistencia a la compresión del propio punzón, lo que provocará que se deforme o se rompa. Además, la expulsión del residuo metálico a través de una abertura profunda y estrecha del troquel deja de ser fiable.
Aunque los punzones de alta resistencia y los recubrimientos especializados pueden ampliar los límites, una referencia de ingeniería segura es:
- Aluminio: D ≥ 1,0 T
- Acero dulce: D ≥ 1,2 T
- Acero inoxidable: D ≥ 1,5 T
Nota de planta: Evalúa siempre si un tamaño de orificio personalizado es estrictamente necesario para la función del diseño. Especificar tamaños de orificio estándar, ya sean fraccionarios o métricos (por ejemplo, 6,0 mm en lugar de 6,13 mm), permite al fabricante utilizar herramientas ya disponibles, lo que reduce significativamente los costes de puesta a punto y los plazos de entrega.
Espacio entre elementos
La deformación es un riesgo principal cuando los elementos se sitúan demasiado cerca unos de otros o del borde de la pieza. Al evaluar el espacio entre ellos, mide siempre el «web» (la distancia real entre los bordes de los elementos), no la distancia de centro a centro.
- De hoyo a hoyo / De hoyo a borde: El grosor de la red debería ser, por lo general, de al menos 2,0 T. Las bandas más estrechas carecen de la integridad estructural necesaria para soportar las fuerzas de cizallamiento, lo que provoca que los bordes se abomben, que la banda se retuerza o que se produzcan desgarros entre los orificios.
- Agujero para doblar: Si se perfora un agujero antes de doblar la pieza, este debe quedar fuera de la zona de deformación del pliegue. Una regla general es mantener el borde del agujero al menos 2,5 T + radio de curvatura alejado de la línea de plegado. Si se realiza un agujero dentro de esta zona, el recorte circular se estirará y se deformará hasta adoptar una forma ovalada al plegarse el metal.
Selección de materiales
Las especificaciones del material (calidad, estado de temple y espesor) determinan el tonelaje necesario de la prensa y la vida útil de las herramientas.
- Aluminio (p. ej., 5052-H32): Es muy dúctil, requiere menos fuerza de corte y se corta limpiamente con holguras más reducidas.
- Acero dulce (p. ej., 1018 CRS): Sirve de referencia para la mayoría de los cálculos de estampado. Ofrece un equilibrio predecible entre la resistencia al cizallamiento y el desgaste de las herramientas.
- Acero inoxidable (p. ej., 304/316): Presenta una elevada resistencia al cizallamiento y un marcado endurecimiento por deformación. Requiere aproximadamente 50% más de fuerza de cizallamiento (tonelaje) que el acero dulce del mismo espesor, lo que obliga a utilizar holguras mayores en los troqueles y provoca que las herramientas se desgasten mucho más rápido.
Los ingenieros no deben basarse únicamente en la dureza del material para predecir el comportamiento durante el mecanizado; la ductilidad es igualmente fundamental. Los estados de endurecimiento más duros se romperán de forma más limpia durante el corte (produciendo una zona de deformación y pulido más pequeña), pero son mucho más propensos a sufrir grietas en los bordes y una fuerte recuperación elástica durante las operaciones de plegado posteriores.
Comparar los costes de producción y elaborar planos claros
Elegir entre matrices de corte específicas, punzonado CNC o métodos alternativos como corte por láser En última instancia, todo se reduce a la rentabilidad por unidad y a la claridad con la que comuniques tus requisitos al fabricante.
Coste total de las piezas
El coste real de una pieza de chapa va mucho más allá del tiempo de ciclo de la prensa. Cuando los equipos de compras evalúan una vía de fabricación, deben tener en cuenta todo el ciclo de vida de la producción. Un desglose completo de los costes incluye:
- Costes iniciales fijos (NRE): Diseño de utillaje, mecanizado de matrices y configuración inicial de la prensa.
- Costes de procesamiento variables: Tiempo de máquina, mano de obra, mantenimiento de herramientas y operaciones secundarias (como el desbarbado, el pulido en tambor o el recubrimiento).
- Utilización de materiales: Teniendo en cuenta que la materia prima puede representar De 50% a 70% En el coste final de una pieza estampada, los residuos de material entre piezas (que dependen de la eficiencia del encaje en la banda o la bobina) suponen un factor de coste muy importante.
Los responsables de compras también deben valorar la estabilidad del diseño del producto. Los troqueles específicos para corte en plano o compuestos ofrecen un excelente retorno de la inversión a largo plazo para pedidos estables y recurrentes. Sin embargo, si el producto aún se encuentra en fase de desarrollo, incluso un cambio de diseño menor —como desplazar la ubicación de un orificio 2,0 mm— puede inutilizar un troquel rígido $5.000, lo que anula al instante el ahorro de costes previsto.
Umbral de rentabilidad del proceso
A la hora de seleccionar un método de fabricación, los ingenieros analizan el punto de equilibrio entre las inversiones fijas y los costes unitarios variables. Las tres opciones habituales presentan una escala variable de inversión:
- Corte por láser: Cero costes fijos de utillaje, pero el mayor coste variable por pieza debido a unas velocidades de corte más lentas.
- Punzonado con torreta CNC: Costes mínimos de utillaje (utilizando geometrías de punzón estándar), con costes variables y tiempos de ciclo moderados.
- Moldes específicos para prensas (moldes rígidos): Los costes fijos iniciales son elevados, pero los costes variables son extremadamente bajos gracias al procesamiento en una sola pasada. Esto permite que la inversión inicial en utillaje sea amortizado hasta unos céntimos por pieza en tiradas de gran volumen.
No existe un umbral de volumen universal (por ejemplo, «fabricar siempre un troquel a partir de 5.000 piezas») que dicte cuándo pasar del corte por láser al utillaje fijo. El umbral de rentabilidad depende totalmente de la superficie de la pieza, la complejidad de su perímetro y el grosor del material. Una pieza en bruto sencilla y pequeña de forma rectangular podría justificar un troquel específico a partir de tan solo 2.000 unidades, mientras que una carcasa grande y muy compleja podría seguir resultando más rentable con el láser hasta las 10.000 unidades.
Lista de comprobación para el dibujo
Para recibir un presupuesto preciso y garantizar que las piezas superen la inspección, tus planos técnicos deben especificar los requisitos necesarios resultados en lugar de imponer estrictamente el proceso de fabricación proceso. Utiliza esta lista de comprobación antes de enviar una solicitud de presupuesto:
- Archivos y especificaciones: Proporcione tanto un modelo CAD en 3D como un plano en 2D con control de revisiones. Indique de forma explícita el tipo de material, el estado de temple y el espesor (p. ej., aluminio 5052-H32, 2,0 mm).
- Tolerancias y puntos de referencia: Defina claramente los puntos de referencia principales para la inspección. Marque las dimensiones críticas, como los diámetros específicos de los orificios de montaje, las posiciones, la planitud y los límites generales del perfil.
- Requisitos de los bordes (lado del punzón frente al lado de la matriz): No dejes que la calidad de los bordes quede sujeta a interpretaciones. Especifica la altura máxima permitida de las rebabas (por ejemplo, «Rebaba máxima: 0,1 mm»). Es fundamental que indiques claramente en el plano cuál es la cara principal, ya sea estética o de acoplamiento. Esto permite a la fábrica determinar la dirección del golpe, asegurándose de que el redondeo quede en la cara visible y de que las rebabas inevitables se mantengan en el lado oculto o que no interfiera en el conjunto.
- Características de la formación: En el caso de elementos como los orificios extruidos o con reborde, especifica los requisitos geométricos finales (como el diámetro interior y la profundidad mínima de rosca) en lugar de indicar a la fábrica qué geometría concreta de punzón debe utilizar.
- Contexto de producción: Incluya el consumo anual estimado (EAU), las cantidades habituales por lote, los plazos de entrega previstos y la documentación de calidad necesaria (como los informes de inspección del primer artículo —FAI— o los certificados de materiales).
¿Estás listo para pasar tus patrones planos a la fase de producción? Envía tus planos en 2D, archivos CAD en 3D, especificaciones de materiales y cantidades por lote a nuestro equipo de ingeniería.. Evaluaremos la vía de fabricación más rentable para su proyecto —ya sea punzonado CNC, corte por láser o troqueles de corte específicos— y analizaremos las dimensiones de los orificios, la separación entre nervaduras y los requisitos de los bordes para garantizar una fabricación fiable y repetible.