
 French
 English
 Spanish
 German
 Russian
 Italian

Le soudage à l'électrode enrobée (SMAW) est particulièrement efficace pour l'acier inoxydable dans des environnements extérieurs exposés aux courants d'air ou pour les réparations structurelles lourdes où le soudage TIG n'est pas envisageable. L'utilisation d'électrodes à faible teneur en carbone, comme l'E308L, permet de préserver la résistance à la corrosion. Cependant, l'apport de chaleur élevé et la nécessité d'éliminer les scories rendent cette technique inadaptée aux tôles fines de moins de 1,5 mm ou à la production en grande série.
De nombreux ateliers de fabrication ont automatiquement tendance à recourir au soudage TIG pour tous leurs projets en acier inoxydable. Cependant, dans des environnements de chantier imprévisibles, sur des assemblages épais et résistants, ou lorsqu’il s’agit de joints hétérogènes susceptibles de rouiller, la simplicité du soudage à l’arc (SMAW) présente un avantage certain.
Le défi technique ne consiste pas seulement à déclencher l'arc, mais aussi à maîtriser les déformations thermiques extrêmes, à éviter l'appauvrissement en chrome dans la zone affectée par la chaleur et à empêcher que les temps de nettoyage manuel ne réduisent vos marges bénéficiaires. Ce guide explique en détail dans quels cas le soudage à l'électrode enrobée est rentable, comment choisir des électrodes certifiées AWS et quelles sont les normes strictes de préparation des joints à respecter pour éviter des retouches coûteuses.
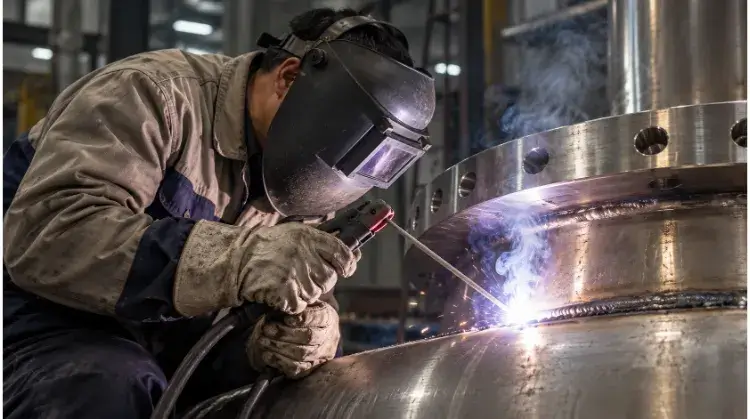
Dans quels cas le soudage à l'électrode enrobée de l'acier inoxydable est-il indiqué ?
Le soudage à l'électrode enrobée n'est pas une solution universelle pour toutes les commandes de fabrication en acier inoxydable. Savoir précisément dans quels cas cette technique est la plus efficace — et dans quels cas elle présente des limites — permet d'éviter des retouches coûteuses et des pièces endommagées.
Interventions sur site et réparations
Le soudage à l'arc avec électrode enrobée (SMAW) est souvent privilégié pour les installations sur chantier et les réparations d'équipements, car il ne nécessite pas de gaz de protection externe. Des procédés tels que TIG ou MIG reposent sur un gaz inerte, que le vent peut facilement disperser, ce qui entraîne des défauts de porosité.
Le revêtement de flux d'une électrode en baguette crée son propre environnement de protection, ce qui en fait une solution fiable pour les ateliers exposés aux courants d'air, les canalisations en extérieur ou les espaces exigus où il est difficile de déplacer une bouteille de gaz.
Tôles fines et pièces apparentes
L'acier inoxydable conserve la chaleur plus longtemps et se dilate nettement plus que l'acier au carbone. Le soudage à l'électrode enrobée apportant généralement plus de chaleur au métal de base que le soudage TIG, il augmente considérablement le risque de déformation et de perçage. Pour les tôles d'acier inoxydable d'une épaisseur inférieure à 1,5 mm (calibre 16), le soudage à l'électrode enrobée devient très difficile à mettre en œuvre sans un support en cuivre spécialisé.
De plus, le soudage à l'électrode enrobée génère des scories et des projections. Si votre commande nécessite une finition esthétique irréprochable ou un polissage sanitaire de qualité alimentaire, le nettoyage manuel intensif requis rend le soudage SMAW bien moins rentable que le soudage TIG.
SMAW, TIG et MIG : comparaison
Il n'existe pas de procédé de soudage unique adapté à toutes les commandes d'acier inoxydable. Le choix dépend de l'environnement d'exploitation, de l'épaisseur du matériau et du volume de production.
| Processus | Conditions sur le terrain | Contrôle des matériaux minces | Nettoyage après soudage | Efficacité de la production en série |
| SMAW (soudage à l'arc avec électrode enrobée) | Fiable en cas de courants d'air et de vent | Difficile (une épaisseur inférieure à 1,5 mm risque d'entraîner une distorsion importante) | Élevé (comprend le coût de la main-d'œuvre nécessaire au retrait des scories et des projections) | Faible (changements fréquents d'électrodes) |
| GTAW (TIG) | Mauvais (le gaz s'échappe) | Excellent (réglage précis de la température) | Faible (pas de scories, la soudure est souvent prête à l'emploi) | Faible à moyen (vitesse de déplacement lente) |
| GMAW (MIG) | Mauvais (le gaz s'échappe) | Bon (surtout avec des légumineuses) | Moyen (élimination des projections mineures) | Élevé (alimentation en fil en continu) |
Quelle électrode en tige d'inox faut-il utiliser ?
L'utilisation d'un métal d'apport inadapté compromet définitivement la résistance à la corrosion de votre pièce. Vous trouverez ci-dessous un tableau détaillé permettant de choisir les électrodes adaptées à vos métaux de base et à vos conditions d'utilisation spécifiques.
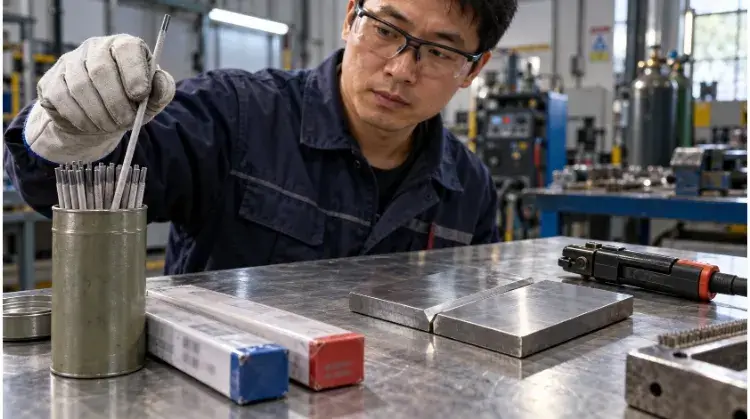
Métaux communs 304 et 316
Conformément aux spécifications AWS A5.4, il est indispensable de choisir le métal d'apport approprié afin de préserver la résistance à la corrosion de la base en acier inoxydable. La règle de base consiste à choisir un métal d'apport dont la composition est identique à celle du métal de base ou légèrement plus riche en alliage. Pour les nuances austénitiques courantes, les associations standard sont les suivantes :
| Nuance du matériau de base | Électrode standard | Caractéristique principale |
| 304 / 304L | E308L | Conforme aux normes relatives à l'acier inoxydable austénitique. |
| 316 / 316L | E316L | Contient du molybdène, adapté aux environnements marins ou chimiques. |
Le suffixe « L » indique une teneur en carbone extrêmement faible (inférieure à 0,041 TP3T). Cela permet d'éviter la précipitation de carbures dans la zone affectée thermiquement, préservant ainsi la résistance à la rouille du métal. Bien qu'il s'agisse là de références standard, le choix final doit tenir compte de l'environnement d'exploitation spécifique et des données techniques fournies par le fabricant de l'électrode.
Raccords entre acier inoxydable et acier au carbone
Lorsqu’on assemble de l’acier inoxydable et de l’acier au carbone — par exemple, pour souder un support de fixation en acier inoxydable 304 à une base en acier de construction standard —E309L C'est le choix habituel. Sa teneur plus élevée en chrome et en nickel permet de compenser la dilution qui se produit lors de la fusion dans l'acier au carbone, de gérer les différences de coefficient de dilatation thermique et de réduire les risques de fissuration.
Remarque concernant les coûts : L'E309L est un métal fortement allié et plus coûteux. Ne l'utilisez pas comme tige universelle pour les assemblages standard de type 304 à 304 dans le seul but de simplifier la gestion des stocks. N'oubliez pas non plus que la partie en acier au carbone de l'assemblage devra tout de même faire l'objet d'un traitement antirouille standard après le soudage.
Suffixes des tiges et polarité
Outre la nuance d'alliage, les électrodes en acier inoxydable comportent des suffixes tels que -15, -16 et -17 indiquant la composition du revêtement de flux. Ce revêtement détermine directement le comportement de l'arc et les positions de soudage autorisées :
- -15 (Revêtement de base) : Prend rapidement, conçu pour les travaux hors position, tels que les joints verticaux vers le haut ou en hauteur.
- -16 (revêtement en rutile/dioxyde de titane) : La norme la plus courante en atelier, garantissant un arc stable et un élimination aisée des scories dans les positions à plat et horizontales.
- -17 (revêtement à base de silice et de dioxyde de titane) : Permet d'obtenir un profil de cordon très plat ou légèrement concave, avec un détachement des scories exceptionnellement facile, et constitue souvent une alternative esthétique aux soudures plates.
La polarité spécifique (généralement DCEP pour l'acier inoxydable) et les réglages d'intensité dépendent du diamètre exact de l'électrode et de la fiche technique du fabricant, qu'il convient de vérifier avant de déclencher l'arc.
Comment préparer le joint avant le soudage ?
Une mauvaise préparation est la principale cause d'échec des soudures sur l'acier inoxydable. Le contrôle de la contamination et l'ajustement des pièces avant l'allumage de l'arc déterminent la qualité finale de la pièce et permettent d'éviter des retouches coûteuses.
Surfaces propres et outils dédiés
Toute trace d’huile, de graisse ou d’humidité sur le joint entraînera une porosité. Nettoyez soigneusement la zone de soudure à l’aide d’un solvant homologué, tel que l’acétone, avant de commencer. De plus, conservez les électrodes dans un four à tiges conformément aux instructions du fabricant afin d’éviter toute absorption d’humidité.
Plus important encore, votre atelier doit utiliser des outils spécifiques en acier inoxydable. De nombreux ateliers certifiés ISO appliquent un code couleur strict à leurs brosses et meules pour l'acier inoxydable afin d'éviter tout mélange accidentel. Si une meule utilisée sur de l'acier au carbone entre en contact avec une pièce en acier inoxydable, elle y dépose des particules microscopiques de fer. Cette contamination croisée provoque l'apparition immédiate de taches de rouille (taches de thé) à la livraison, entraînant le rejet des lots.
Installation et accès par l'arrière
L'acier inoxydable est très sensible à un apport de chaleur excessif, ce qui rend indispensable un assemblage précis des pièces. Si la conception CAO laisse un jeu à la racine plus large que l'épaisseur du matériau, le soudeur est contraint de faire des mouvements de va-et-vient et d'ajouter une chaleur importante simplement pour combler ce jeu. Cela garantit pratiquement une pièce déformée. Le chanfreinage est nécessaire pour les tôles plus épaisses afin d’assurer une pénétration complète, mais l’angle spécifique dépend entièrement de la conception de l’assemblage.
Enfin, pensez à l’accès par l’arrière. Si vous ne pouvez pas atteindre l’arrière du joint pour éliminer les scories, un assemblage serré et une passe de racine irréprochable constituent votre seule ligne de défense contre les inclusions piégées.
Séquence de serrage et de soudage
Pour compenser le coefficient de dilatation thermique élevé de l'acier inoxydable, fixez les pièces à l'aide de dispositifs de serrage rigides et procédez à des soudures par points. La séquence de soudage a une grande influence sur la précision dimensionnelle finale. Des techniques telles que le soudage en recul ou l'alternance des côtés sur un ensemble lourd permettent de répartir uniformément les contraintes thermiques.
Les barres d'appui en cuivre constituent une bonne solution pour évacuer la chaleur de la zone de soudage. Elles servent également de support à la passe de racine, bien que leur utilisation dépende de la résistance thermique et de l'épaisseur spécifiques de l'assemblage.
Comment éviter les défauts courants au niveau des soudures de l'acier inoxydable ?
Trouver le juste équilibre entre l'apport de chaleur et la fusion constitue le principal défi lors du soudage à l'arc de l'acier inoxydable. Détecter rapidement les signes de défauts permet de limiter les coûts de reprise et d'éviter la mise au rebut des ensembles assemblés.
Courant et longueur d'arc
L'acier inoxydable présentant une faible conductivité thermique, la chaleur reste concentrée dans le bain de fusion. Travailler avec une intensité de courant trop élevée augmente le risque de perforation, de déformation importante et de perte de résistance à la corrosion. Ces dommages se traduisent souvent par une coloration sombre et croûtée due à la chaleur.
Une fois qu'une coloration due à une forte chaleur s'est produite, une passivation chimique légère ne suffira pas à y remédier. La pièce devra alors faire l'objet d'un meulage mécanique agressif ou d'un décapage à l'acide puissant, ce qui compromettra les tolérances dimensionnelles et dépassera les budgets alloués à la main-d'œuvre. À l'inverse, un courant trop faible entraîne un manque de fusion. Maintenez une longueur d'arc courte, adaptée au diamètre de l'électrode, afin de minimiser les pics de tension.
Perles et passages multiples
Privilégiez des cordons étroits plutôt que des mouvements de soudage larges. Le soudage augmente l’apport de chaleur et ralentit la vitesse d’avancement, ce qui altère les propriétés du métal de base. Pour les assemblages lourds nécessitant plusieurs passes, un contrôle rigoureux de la température entre les passes est indispensable.
Laissez la pièce refroidir jusqu'à une température inférieure à la limite spécifiée (souvent inférieure à 150 °C/300 °F) avant de commencer la passe suivante. Éliminez soigneusement les scories et brossez la soudure à l'aide d'une brosse métallique entre chaque passe. Les scories d'acier inoxydable sont denses, et souder par-dessus garantit la formation d'inclusions.
Signes de défaut et premiers contrôles
Détecter ces signes à un stade précoce permet de limiter les retouches à une simple rectification rapide, plutôt que de devoir mettre au rebut une pièce entièrement assemblée. Lorsqu’une soudure ne passe pas l’inspection visuelle, utilisez cette référence pour identifier la cause profonde avant de régler la machine.
| Panneau « Défaut » | Premières conditions à vérifier |
| Perforation / Pénétration excessive | L'intensité du courant est trop élevée, ou l'écart entre les racines du joint est trop important. |
| Inclusions de scories | Nettoyage insuffisant entre les passes ou angle d'électrode incorrect. |
| Porosité (micropores) | Électrodes humides, métal de base encrassé ou longueur d'arc trop importante. |
| Sous-coupe (rainures au niveau des talons de soudure) | La vitesse de déplacement est trop élevée ou la longueur de l'arc est trop grande. |
| Déformation grave / Gondolage | Un serrage insuffisant, un apport de chaleur excessif ou une séquence de soudage inadéquate. |
| Absence de fusion | L'intensité du courant est trop faible, la vitesse d'avance est trop élevée ou le chanfrein du joint est insuffisant. |
Consigne de sécurité relative à l'atelier : Le soudage à l'électrode enrobée de l'acier inoxydable génère des fumées de soudage contenant du chrome hexavalent, un sous-produit hautement toxique. Une ventilation adéquate, des systèmes de ventilation par aspiration locale (LEV) et les équipements de protection respiratoire nécessaires doivent être déterminés en fonction de l'environnement de travail spécifique, des niveaux d'exposition et des réglementations locales en matière de sécurité au travail (par exemple, l'OSHA).
Comment nettoyer et inspecter une soudure terminée ?
Une soudure d'aspect impeccable ne garantit pas pour autant que la pièce soit résistante à la corrosion. Une inspection post-soudage et un traitement de surface appropriés sont indispensables pour éviter les défaillances prématurées en service et les livraisons refusées.
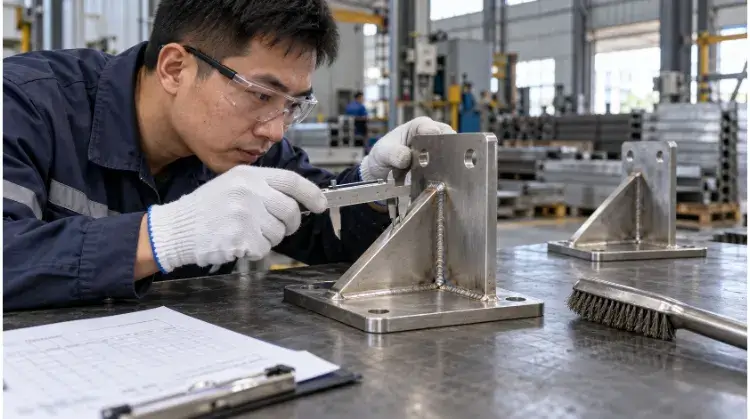
Scories, projections et teinte thermique
Le nettoyage après soudage commence par un décapage mécanique. Il faut retirer les scories à l'aide d'un burin et meuler les projections localisées à l'aide d'outils spécifiques en acier inoxydable. Cependant, le simple fait de meuler la soudure à ras ne signifie pas que le métal est entièrement remis en état.
L'arc de soudage laisse derrière lui une trace thermique, c'est-à-dire une couche d'oxyde superficielle décolorée qui présente une forte carence en chrome. Si cette couche appauvrie n'est pas éliminée ou traitée chimiquement, la pièce rouillera inévitablement une fois mise en service, quelle que soit la brillance que présente le polissage mécanique à l'œil nu.
Décapage ou passivation ?
Pour rétablir une véritable résistance à la corrosion, des traitements chimiques sont souvent nécessaires, mais ceux-ci ont des objectifs différents. Le décapage utilise des acides très agressifs pour dissoudre littéralement la couche d'oxyde épaisse, la coloration due à la soudure et la couche sous-jacente appauvrie en chrome.
Passivation Il s'agit d'un procédé chimique plus doux (souvent à base d'acide citrique ou nitrique) qui favorise la formation rapide d'une couche protectrice invisible d'oxyde de chrome sans altérer l'aspect physique de la surface. Bien qu’elles soient essentielles pour les applications marines ou sanitaires, ces étapes chimiques entraînent un surcoût ; elles doivent être choisies en fonction de l’environnement d’exploitation réel de la pièce, plutôt que d’être appliquées aveuglément comme une étape obligatoire pour tous les composants non critiques.
Dimensions et qualité des soudures
Le contrôle qualité commence par la vérification de la géométrie physique. Les inspecteurs doivent vérifier que le profil de soudure présente les dimensions correctes et s'assurer qu'aucun défaut de surface, tel qu'une sous-coupe ou une porosité, n'est visible. Au-delà du cordon de soudure lui-même, l'ensemble doit être mesuré par rapport aux tolérances CAO afin de confirmer que la déformation thermique n'a pas fait dévier les points de fixation critiques hors des spécifications.
Le recours à d’autres contrôles non destructifs (CND) ne doit être prévu que lorsque l’application structurelle l’exige impérativement. Le fait de prévoir de manière excessive des contrôles par rayons X ou par ressuage sur des supports non critiques peut facilement tripler le coût de vos pièces sans apporter la moindre valeur ajoutée sur le plan fonctionnel.
Pourquoi le soudage à l'électrode enrobée coûte-t-il plus cher en production ?
Si un poste de soudage à l'électrode enrobée est peu coûteux, les coûts cachés liés au travail manuel se multiplient rapidement. La prise en compte de ces frais d'exploitation explique pourquoi les pièces soudées à l'électrode enrobée font souvent l'objet de devis unitaires plus élevés.
Temps de soudage et de nettoyage
Les procédés tels que le TIG et le MIG permettent un soudage quasi continu. Le soudage à l'électrode enrobée, de par sa nature, est un procédé par à-coups. L'opérateur doit amorcer l'arc, souder sur quelques pouces, s'arrêter pour retirer le bout d'électrode usagé, recharger la pointe de soudage, enlever les scories épaisses et brosser le joint à la brosse métallique avant de commencer la passe suivante.
Dans de nombreux projets de fabrication d'acier inoxydable, pour chaque heure de soudage à l'électrode enrobée, les opérateurs consacrent deux heures au nettoyage mécanique, au meulage et à l'harmonisation des soudures. Ce rapport de 1 pour 2 réduit considérablement le temps de soudage effectif et explique précisément pourquoi le soudage SMAW peine à rivaliser avec les procédés MIG ou TIG dans les séries de production à grand volume.
Finition, contrôle et retouches
Le coût réel du soudage à l'électrode enrobée se cache souvent dans l'atelier de finition. L'élimination minutieuse des projections et le lissage des petites irrégularités de surface nécessitent un meulage manuel intensif, ce qui ralentit le rythme de production.
Si ce coût de main-d'œuvre élevé est tout à fait acceptable — et souvent nécessaire — pour une réparation ponctuelle critique sur site lorsque les autres méthodes ont échoué, il réduit considérablement les marges bénéficiaires lorsqu'il est utilisé pour une production répétitive à grand volume. Plus le volume est élevé, plus les processus automatisés ou semi-automatisés deviennent rentables.
Un cahier des charges prêt à être utilisé pour un devis
Pour obtenir un devis de fabrication précis, tenant compte du procédé de soudage approprié et évitant les frais cachés liés aux retouches (ou les marges « aléatoires » exagérées), fournissez à votre fabricant un cahier des charges complet. Veillez à ce que votre prochain appel d'offres comprenne :
- Qualité du matériau de base et épaisseur exacte.
- Dessins CAO comportant des indications explicites concernant les soudures (dimensions et emplacements).
- Quantité commandée et environnement d'exploitation prévu.
- Finition de surface requise après soudage (par exemple : à l'état brut, meulée à ras, décapée et passivée).
- Exigences spécifiques en matière d'inspection, de contrôles non destructifs (CND) ou de certification.
Prêt à faire avancer votre projet ?
Envoyez dès aujourd'hui vos plans CAO et vos spécifications de fonctionnement à notre équipe d'ingénieurs. Nous vous proposerons une analyse gratuite de la conception en vue de la fabrication (DFM), évaluerons le procédé de soudage le plus rentable pour votre conception et vous remettrons un devis de fabrication complet et transparent.