
 Russian
 English
 Spanish
 German
 Italian
 French

Сварка электродом (SMAW) чрезвычайно эффективна при работе с нержавеющей сталью в условиях сквозняков на открытом воздухе или при капитальном ремонте конструкций, когда применение сварки TIG нецелесообразно. Использование низкоуглеродистых электродов, таких как E308L, позволяет сохранить коррозионную стойкость. Однако высокий приток тепла и необходимость удаления шлака делают этот метод непригодным для сварки тонких листов толщиной менее 1,5 мм или для серийного производства.
Многие производственные цеха по умолчанию используют сварку TIG для всех проектов с нержавеющей сталью. Однако в непредсказуемых условиях эксплуатации, при работе с толстыми конструкциями, предназначенными для тяжелых нагрузок, или при сварке разнородных соединений, подверженных ржавчине, простота ручной дуговой сварки (SMAW) дает явное преимущество.
Инженерная задача заключается не только в зажигании дуги, но и в контроле экстремальных термических деформаций, предотвращении истощения хрома в зоне термического воздействия, а также в том, чтобы время, затрачиваемое на ручную очистку, не привело к сокращению вашей прибыли. В данном руководстве подробно разъясняется, в каких случаях ручная дуговая сварка является экономически целесообразной, как выбирать электроды, сертифицированные по стандартам AWS, а также какие строгие стандарты подготовки сварных швов необходимо соблюдать, чтобы избежать дорогостоящей доработки.
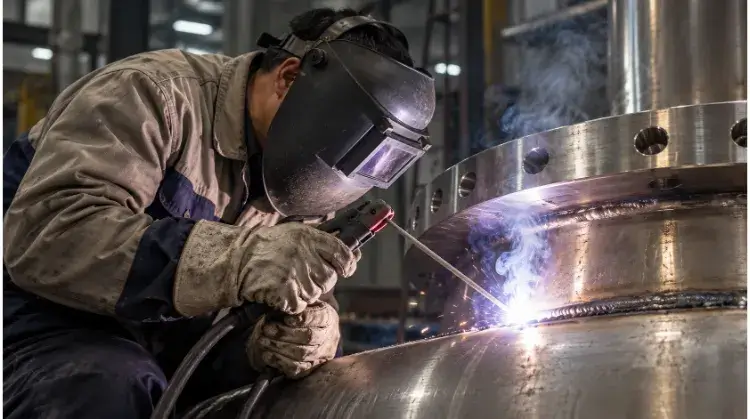
В каких случаях целесообразно применять ручную дуговую сварку нержавеющей стали?
Ручная сварка электродами — это не универсальное решение для всех заказов на изготовление изделий из нержавеющей стали. Точное понимание того, в каких случаях этот метод показывает лучшие результаты, а в каких — нет, позволяет избежать дорогостоящей доработки и брака деталей.
Полевые работы и ремонт
Сварка дуговая в металлической оболочке (SMAW) часто используется при монтаже на объектах и ремонте оборудования, поскольку не требует применения внешнего защитного газа. Такие процессы, как TIG или MIG опираются на инертный газ, который ветер может легко развеять, что приводит к появлению дефектов пористости.
Флюсовое покрытие на электроде-прутке создает собственную защитную среду, что делает его надёжным выбором для проветриваемых производственных цехов, трубопроводов на открытом воздухе или в ограниченных пространствах, где перемещение газового баллона затруднительно.
Тонкие листы и видимые детали
Нержавеющая сталь дольше удерживает тепло и расширяется значительно сильнее, чем углеродистая сталь. Поскольку при ручной дуговой сварке в основной металл обычно подается больше тепла, чем при сварке TIG, это значительно повышает риск деформации и прожига. При сварке листовой нержавеющей стали толщиной менее 1,5 мм (16-го калибра) ручная дуговая сварка становится крайне нецелесообразной без использования специальной медной подкладки.
Кроме того, при ручной дуговой сварке остаются шлак и брызги. Если ваш заказ требует безупречной эстетической отделки или санитарной полировки, соответствующей стандартам пищевой промышленности, то из-за необходимости тщательной ручной очистки ручная дуговая сварка (SMAW) оказывается гораздо менее экономичной, чем сварка TIG.
SMAW, TIG и MIG
Не существует единого метода сварки, подходящего для всех заказов на изделия из нержавеющей стали. Выбор зависит от условий эксплуатации, толщины материала и объема производства.
| Процесс | Условия на месте | Контроль тонких материалов | Очистка после сварки | Эффективность серийного производства |
| SMAW (ручная дуговая сварка) | Надежность при сквозняках и ветре | Сложно (при толщине менее 1,5 мм существует риск сильного искажения) | Высокая (включает затраты на ручной труд, связанные с удалением шлака и брызг) | Низкий (частая замена электродов) |
| GTAW (TIG) | Плохо (газ улетучивается) | Отлично (точный контроль температуры) | Низкий (без шлака, сварной шов часто готов к эксплуатации) | От низкой до средней (невысокая скорость движения) |
| GMAW (MIG) | Плохо (газ улетучивается) | Хорошо (особенно с пульсом) | Средняя (удаление небольших брызг) | Высокий (непрерывная подача проволоки) |
Какой электродом из нержавеющей стали следует пользоваться?
Использование неподходящего присадочного материала надолго снижает коррозионную стойкость вашей детали. Ниже приведена подробная таблица, помогающая подобрать электроды в соответствии с конкретными основными металлами и условиями эксплуатации.
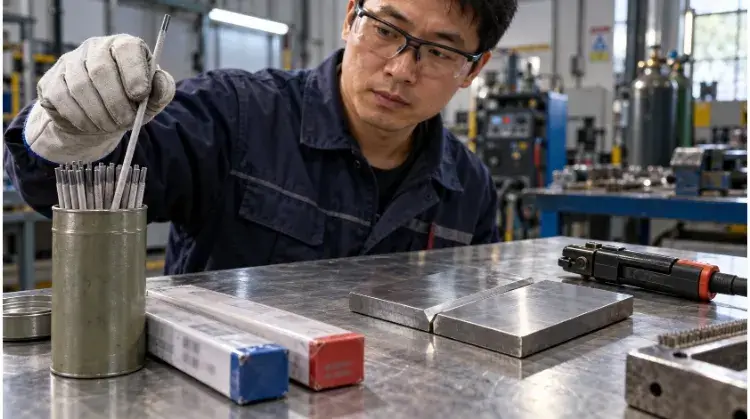
Недрагоценные металлы 304 и 316
В соответствии с требованиями стандарта AWS A5.4 для сохранения коррозионной стойкости основной нержавеющей стали необходимо правильно подобрать присадочный металл. Основное правило заключается в том, чтобы состав присадочного металла соответствовал составу основного металла или был слегка более легированным. Для распространенных аустенитных марок стандартные сочетания следующие:
| Марка исходного материала | Стандартный электрод | Основная характеристика |
| 304 / 304L | E308L | Соответствует стандартной аустенитной нержавеющей стали. |
| 316 / 316L | E316L | Содержит молибден, предназначенный для использования в морской среде или в условиях воздействия химических веществ. |
Суффикс «L» обозначает сверхнизкое содержание углерода (менее 0,04%). Это предотвращает выделение карбидов в зоне термического влияния, обеспечивая сохранность антикоррозионных свойств металла. Хотя это стандартные ориентировочные значения, окончательный выбор должен соответствовать конкретным условиям эксплуатации и техническим данным производителя электрода.
Соединения между нержавеющей и углеродистой сталью
При соединении нержавеющей стали с углеродистой сталью — например, при сварке крепежного кронштейна из нержавеющей стали марки 304 со стандартным основанием из конструкционной стали —E309L является стандартным выбором. Более высокое содержание хрома и никеля в ней компенсирует разбавление, происходящее при плавлении в углеродистой стали, обеспечивая согласованность коэффициентов теплового расширения и снижая риск образования трещин.
Примечание о стоимости: E309L — это высоколегированный материал, который стоит дороже. Не следует использовать его в качестве универсального стержня для стандартных соединений типа «304–304» лишь для упрощения управления запасами. Кроме того, следует помнить, что после сварки часть соединения из углеродистой стали по-прежнему потребует стандартной защиты от коррозии.
Суффиксы удилищ и полярность
Помимо марки сплава, в названиях нержавеющих электродов используются такие суффиксы, как -15, -16 и -17 с указанием состава флюсового покрытия. Это покрытие напрямую определяет поведение дуги и допустимые положения сварки:
- -15 (базовое покрытие): Быстро затвердевает, предназначен для работы в неудобных положениях, например при сварке вертикально вверх или над головой.
- -16 (покрытие из рутила/диоксида титана): Наиболее распространенный стандарт для мастерских, обеспечивающий стабильную дугу и лёгкое удаление шлака при работе в плоском и горизонтальном положениях.
- -17 (покрытие на основе диоксида кремния и диоксида титана): Обеспечивает получение очень плоского или слегка вогнутого профиля валика с исключительно легким отделением шлака, что часто служит эстетической альтернативой плоским сварным швам.
Конкретные настройки полярности (обычно DCEP для нержавеющей стали) и силы тока зависят от точного диаметра электрода и технических характеристик производителя, которые необходимо проверить перед зажиганием дуги.
Как подготовить стык перед сваркой?
Ненадлежащая подготовка является основной причиной дефектов сварных швов на нержавеющей стали. Контроль за загрязнением и правильная раскладка деталей перед зажиганием дуги определяют конечное качество изделия и позволяют избежать дорогостоящей доработки.
Чистые поверхности и специальные инструменты
Любое масло, смазка или влага на стыке приведут к появлению пористости. Перед началом работы тщательно очистите зону сварки с помощью разрешенного растворителя, например ацетона. Кроме того, храните электроды в печи для электродов в соответствии с техническими данными производителя, чтобы предотвратить поглощение влаги.
Что ещё более важно, в вашем цеху необходимо использовать специальные инструменты из нержавеющей стали. Многие предприятия, сертифицированные по стандарту ISO, строго используют цветовую маркировку для своих щёток и шлифовальных кругов, предназначенных для работы с нержавеющей сталью, чтобы предотвратить их случайное смешивание. Если шлифовальная машина, использовавшаяся для обработки углеродистой стали, соприкоснётся с деталью из нержавеющей стали, на ней останутся микроскопические частицы железа. Такое перекрёстное загрязнение приводит к появлению пятен ржавчины (чаевых пятен) сразу после поставки, что влечёт за собой отбраковку партий продукции.
Монтаж и доступ с задней стороны
Нержавеющая сталь чрезвычайно чувствительна к избыточному тепловому воздействию, поэтому точное совмещение деталей при сварке имеет решающее значение. Если в CAD-проекте зазор у корня сварного шва превышает толщину материала, сварщику приходится вести змеевидный ход и подавать значительное количество тепла только для того, чтобы заполнить этот зазор. Это практически гарантирует деформацию детали. Для толстых листов необходимо снятие фаски, чтобы обеспечить полное провар, но конкретный угол полностью зависит от конструкции соединения.
И, наконец, обратите внимание на доступ с обратной стороны. Если вы не можете добраться до обратной стороны соединения, чтобы удалить шлак, плотное прилегание и безупречный корневой шов станут вашей единственной защитой от застрявших включений.
Последовательность зажима и сварки
Чтобы компенсировать высокий коэффициент теплового расширения нержавеющей стали, закрепляйте детали с помощью жестких зажимов и периодически прихваточные швы. Последовательность сварки в значительной степени влияет на конечную точность размеров. Такие приемы, как сварка «назад» или поочередная сварка с разных сторон при сварке крупных узлов, помогают равномерно распределить тепловые напряжения.
Медные опорные планки хорошо подходят в качестве дополнительного способа отвода тепла из зоны сварки. Они также обеспечивают поддержку при выполнении корневого шва, хотя необходимость их использования зависит от конкретной термостойкости и толщины сварного узла.
Как избежать типичных дефектов сварных швов из нержавеющей стали?
Основная сложность при сварке нержавеющей стали электродами заключается в поддержании баланса между подачей тепла и процессом плавления. Своевременное выявление признаков дефектов позволяет свести затраты на доработку к минимуму и избежать брака готовых узлов.
Сила тока и длина дуги
Поскольку нержавеющая сталь обладает низкой теплопроводностью, тепло концентрируется в сварочной ванне. Работа при слишком высокой силе тока повышает риск прожига, сильного коробления и потери коррозионной стойкости. Об этих повреждениях часто свидетельствует тёмный налёт с коркой.
Если возникнет сильное окрашивание от перегрева, легкая химическая пассивация не поможет. Деталь потребует интенсивного механического шлифования или сильного кислотного травления, что приведет к нарушению допусков на размеры и превышению бюджета на рабочую силу. И наоборот, слишком низкий ток приведет к недостаточному сплавлению. Следует поддерживать небольшую длину дуги, соответствующую диаметру электрода, чтобы свести к минимуму скачки напряжения.
Бусины и многократные проходы
Следует использовать узкие швы вместо широких. Широкие швы приводят к увеличению теплонагрузки и снижению скорости продвижения, что ухудшает свойства основного металла. Для массивных сварных соединений, требующих выполнения нескольких проходов, необходим строгий контроль межпроходной температуры.
Перед началом следующего прохода дайте детали остыть до температуры ниже указанного предела (часто ниже 150 °C/300 °F). Между каждым проходом тщательно удаляйте шлак и очищайте сварной шов металлической щеткой. Шлак из нержавеющей стали имеет плотную структуру, и сварка поверх него приводит к появлению включений.
Признаки неисправностей и первые проверки
Своевременное выявление этих признаков позволяет ограничить объем доработок быстрой доводкой, а не утилизацией полностью собранного узла. Если сварной шов не проходит визуальный осмотр, воспользуйтесь этим ориентиром для выявления первопричины, прежде чем настраивать станок.
| Знак «Дефект» | Первые условия, которые необходимо проверить |
| Прожигание / Чрезмерное проникновение | Сила тока слишком высокая, либо зазор между стыками слишком большой. |
| Включения шлака | Недостаточная очистка между проходами или неправильный угол наклона электрода. |
| Пористость (мелкие отверстия) | Влажные электроды, загрязнённый основной металл или слишком большая длина дуги. |
| Подрез (канавки у основания сварного шва) | Скорость перемещения слишком высокая или длина дуги слишком велика. |
| Сильное искажение / деформация | Ненадлежащее зажимание, чрезмерный приток тепла или неправильная последовательность сварки. |
| Отсутствие слияния | Сила тока слишком мала, скорость перемещения слишком высокая или скос стыка недостаточен. |
Правила техники безопасности на рабочем месте: При ручной дуговой сварке нержавеющей стали образуются сварочные дымы, содержащие шестивалентный хром — высокотоксичный побочный продукт. Требования к вентиляции, системам местной вытяжной вентиляции (LEV) и необходимым средствам защиты органов дыхания должны определяться с учетом конкретных условий рабочей среды, уровней воздействия и местных норм охраны труда (например, OSHA).
Как очистить и осмотреть готовый шов?
Визуально чистый сварной шов не гарантирует коррозионно-стойкость детали. Для предотвращения преждевременных отказов в эксплуатации и брака при поставках обязательно необходимо проводить надлежащий контроль после сварки и обработку поверхности.
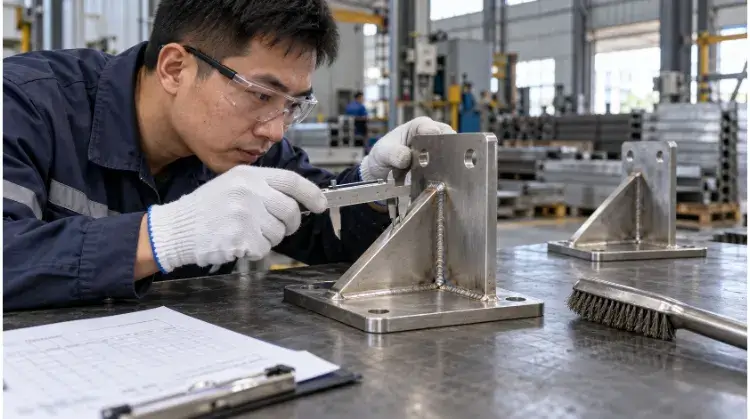
Шлак, брызги и термическое окрашивание
Очистка после сварки начинается с механического удаления. Шлак необходимо отковырять, а локальные брызги — отшлифовать с помощью специальных инструментов из нержавеющей стали. Однако простое шлифование шва до уровня поверхности не означает, что металл полностью восстановлен.
Сварочная дуга оставляет после себя «тепловой оттенок» — обесцвеченный поверхностный оксидный слой, в котором содержание хрома значительно снижено. Если этот обедненный слой не удалить или не подвергнуть химической обработке, деталь неизбежно заржавеет в условиях эксплуатации, независимо от того, насколько блестящей она выглядит невооруженным глазом после механической полировки.
Травление и пассивация
Для восстановления подлинной коррозионной стойкости зачастую требуется химическая обработка, однако такие методы преследуют разные цели. При травлении используются высокоагрессивные кислоты, которые буквально растворяют толстый оксидный налет, сварочный нагар и расположенный под ним слой с пониженным содержанием хрома.
Пассивация представляет собой более щадящий химический процесс (часто на основе лимонной или азотной кислоты), который способствует быстрому образованию невидимого защитного слоя из оксида хрома, не изменяя при этом физические характеристики поверхности. Хотя эти химические этапы имеют решающее значение для морских или санитарных применений, они увеличивают стоимость; их следует назначать с учетом фактических условий эксплуатации детали, а не применять слепо в качестве обязательного этапа для всех некритических компонентов.
Размеры и качество сварки
Контроль качества начинается с проверки геометрических параметров. Инспекторы должны проверить профиль сварного шва на соответствие заданным размерам и убедиться в отсутствии открытых поверхностных дефектов, таких как подрезы или пористость. Помимо самого сварного шва, необходимо измерить всю сборку с учетом допусков, указанных в CAD-чертежах, чтобы убедиться, что тепловая деформация не привела к искривлению критически важных точек крепления за пределы допустимых значений.
Дополнительные методы неразрушающего контроля (НК) следует предусматривать только в тех случаях, когда это строго необходимо с точки зрения конструкции. Чрезмерное использование рентгеновского контроля или капиллярного контроля на некритичных кронштейнах может легко увеличить стоимость детали в три раза, не принося при этом никакой дополнительной функциональной пользы.
Почему сварка электродом с покрытием обходится дороже в производстве?
Хотя аппарат для ручной дуговой сварки стоит недорого, скрытые затраты на ручной труд быстро растут. Понимание этих эксплуатационных расходов объясняет, почему цены на детали, изготовленные методом ручной дуговой сварки, зачастую выше в расчете на единицу продукции.
Время сварки и очистки
Такие методы, как TIG и MIG, позволяют выполнять практически непрерывную сварку. Ручная сварка электродом, по своей природе, представляет собой процесс с частыми остановками. Оператор должен зажечь дугу, сварить несколько дюймов, остановиться, чтобы удалить отработанный остаток электрода, заменить электрод, сколоть толстый шлак и очистить стык металлической щеткой, прежде чем приступить к следующему проходу.
Во многих проектах по изготовлению изделий из нержавеющей стали на каждый час фактической сварки электродами операторы тратят два часа на механическую очистку, шлифование и сглаживание. Такое соотношение 1:2 резко сокращает фактическое время горения дуги, и именно по этой причине сварка SMAW с трудом может конкурировать с MIG или TIG при крупносерийном производстве.
Окончательная обработка, контроль качества и доработка
Истинная стоимость ручной дуговой сварки зачастую скрывается в отделе финишной обработки. Для тщательного удаления брызг и выравнивания мелких неровностей поверхности требуется интенсивная ручная шлифовка, что замедляет производственный процесс.
Хотя такие высокие затраты на рабочую силу вполне приемлемы — и зачастую необходимы — для критически важного разового ремонта в полевых условиях, когда другие методы не дают результата, их применение при крупносерийном производстве приводит к сокращению рентабельности. Чем больше объем производства, тем более экономически выгодными становятся автоматизированные или полуавтоматизированные процессы.
Техническое задание, готовое к цитированию
Чтобы получить точный расчет стоимости изготовления, учитывающий правильный процесс сварки и позволяющий избежать скрытых расходов на доработку (или завышенной наценки, основанной на «догадках»), предоставьте изготовителю полную техническую спецификацию. Убедитесь, что ваш следующий запрос на предложение содержит следующее:
- Марка исходного материала и его точная толщина.
- Чертежи в формате CAD с четкими обозначениями сварных швов (размеры и расположение).
- Количество заказа и предполагаемые условия эксплуатации.
- Требуемое качество поверхности после сварки (например: «как после сварки», «отшлифованная до уровня поверхности», «протравленная и пассивированная»).
- Конкретные требования к осмотру, неразрушающему контролю или сертификации.
Готовы продвинуть свой проект вперёд?
Отправьте свои CAD-чертежи и эксплуатационные требования нашей инженерной команде уже сегодня. Мы проведем бесплатную экспертизу проекта на предмет технологичности (DFM), определим наиболее экономически эффективный процесс сварки для вашей конструкции и предоставим исчерпывающее и прозрачное предложение по производству.