
 German
 English
 Spanish
 Russian
 Italian
 French

Das Stabelektrodenschweißen (SMAW) eignet sich hervorragend für Edelstahl in windigen Außenbereichen oder bei umfangreichen Strukturreparaturen, bei denen das WIG-Schweißen nicht praktikabel ist. Durch die Verwendung von kohlenstoffarmen Elektroden wie E308L bleibt die Korrosionsbeständigkeit erhalten. Aufgrund der hohen Wärmezufuhr und der erforderlichen Schlackeentfernung ist dieses Verfahren jedoch für dünne Bleche unter 1,5 mm oder die Serienfertigung ungeeignet.
Viele Fertigungsbetriebe greifen bei allen Edelstahlprojekten automatisch auf das WIG-Schweißen zurück. In unvorhersehbaren Einsatzumgebungen, bei dicken, hochbelastbaren Baugruppen oder beim Schweißen von rostanfälligen heterogenen Verbindungen bietet das Stabschweißen (SMAW) jedoch aufgrund seiner Einfachheit einen deutlichen Vorteil.
Die technische Herausforderung besteht nicht nur darin, den Lichtbogen zu zünden, sondern auch darin, extreme thermische Verformungen zu kontrollieren, einen Chromverlust in der Wärmeeinflusszone zu verhindern und zu vermeiden, dass die manuelle Nachbearbeitung Ihre Gewinnmargen zunichte macht. Dieser Leitfaden erläutert genau, wann das Stabelektrodenschweißen wirtschaftlich sinnvoll ist, wie man AWS-zertifizierte Elektroden auswählt und welche strengen Standards bei der Nahtvorbereitung einzuhalten sind, um kostspielige Nacharbeiten zu vermeiden.
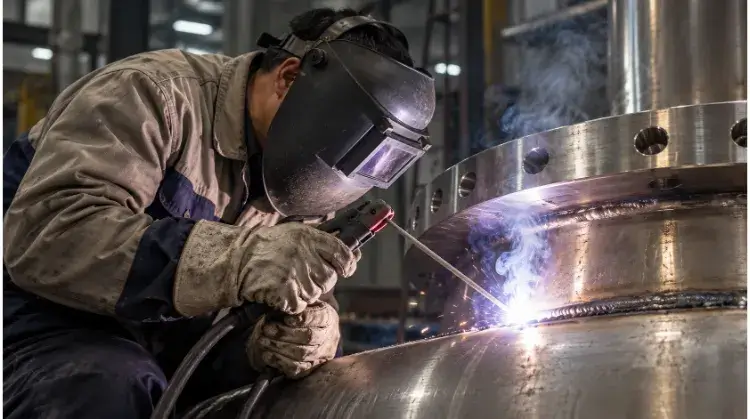
Wann ist das Stabelektrodenschweißen von Edelstahl sinnvoll?
Das Stabelektrodenschweißen ist keine universelle Lösung für jeden Auftrag im Edelstahlbau. Wenn man genau weiß, wo es seine Stärken hat – und wo seine Grenzen liegen –, lassen sich kostspielige Nacharbeiten und Ausschuss vermeiden.
Außendienst und Reparaturen
Das Lichtbogenschweißen mit ummantelter Elektrode (SMAW) wird häufig für Installationen vor Ort und Reparaturen an Anlagen gewählt, da hierfür kein externes Schutzgas erforderlich ist. Verfahren wie WIG oder MIG sie basieren auf Inertgas, das vom Wind leicht verweht werden kann, was zu Porositätsfehlern führt.
Die Flussmittelbeschichtung einer Stabelektrode schafft eine eigene Schutzatmosphäre und macht sie damit zu einer zuverlässigen Wahl für zugige Werkshallen, Rohrleitungen im Freien oder beengte Räume, in denen das Transportieren einer Gasflasche nicht praktikabel ist.
Dünne Bleche und sichtbare Teile
Edelstahl speichert Wärme länger und dehnt sich deutlich stärker aus als Kohlenstoffstahl. Da beim Stabelektrodenschweißen im Allgemeinen mehr Wärme in das Grundmetall eingebracht wird als beim WIG-Schweißen, erhöht sich dadurch das Risiko von Verformungen und Durchbrennen erheblich. Bei Edelstahlblechen mit einer Dicke von weniger als 1,5 mm (16 Gauge) ist das Stabelektrodenschweißen ohne eine spezielle Kupferunterlage kaum praktikabel.
Zudem entstehen beim Stabelektrodenschweißen Schlacke und Spritzer. Wenn Ihre Bestellung eine makellose Oberflächenbeschaffenheit oder eine hygienische Politur in Lebensmittelqualität erfordert, ist das SMAW-Verfahren aufgrund der erforderlichen aufwendigen manuellen Nachbearbeitung deutlich weniger kosteneffizient als das WIG-Verfahren.
SMAW vs. WIG vs. MIG
Es gibt kein einziges Schweißverfahren, das für jeden Auftrag mit Edelstahl geeignet ist. Die Wahl hängt von der Betriebsumgebung, der Materialstärke und dem Produktionsvolumen ab.
| Prozess | Bedingungen vor Ort | Kontrolle dünner Materialien | Reinigung nach dem Schweißen | Effizienz in der Serienfertigung |
| SMAW (Stab) | Zuverlässig bei Zugluft und Wind | Schwierig (<1,5 mm birgt das Risiko einer starken Verzerrung) | Hoch (zusätzliche Kosten für manuelle Arbeit bei Schlacke/Spritzern) | Niedrig (häufiger Elektrodenwechsel) |
| GTAW (WIG) | Schlecht (das Gas verfliegt) | Hervorragend (präzise Temperaturregelung) | Gering (keine Schlacke, die Schweißnaht ist oft sofort einsatzbereit) | Niedrig bis mittel (langsame Fahrgeschwindigkeit) |
| GMAW (MIG) | Schlecht (das Gas verfliegt) | Gut (vor allem mit Puls) | Mittel (leichte Spritzfleckenentfernung) | Hoch (kontinuierlicher Drahtvorschub) |
Welche Edelstahl-Stabelektrode sollten Sie verwenden?
Die Verwendung des falschen Schweißzusatzes beeinträchtigt die Korrosionsbeständigkeit Ihres Werkstücks dauerhaft. Hier finden Sie eine genaue Übersicht zur Auswahl der richtigen Elektroden für Ihre jeweiligen Grundmetalle und Betriebsbedingungen.
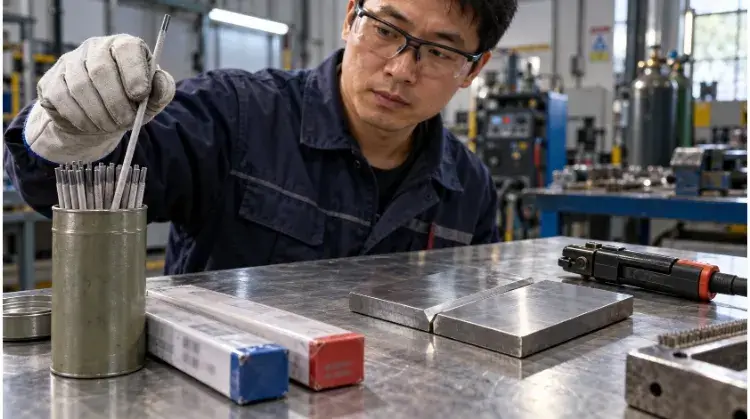
304 und 316 – unedle Metalle
Gemäß den AWS A5.4-Spezifikationen ist die Auswahl des richtigen Schweißzusatzwerkstoffs erforderlich, um die Korrosionsbeständigkeit des Edelstahlgrundwerkstoffs zu erhalten. Als Grundregel gilt, dass der Schweißzusatzwerkstoff dem Grundwerkstoff entsprechen oder eine geringfügig höhere Legierung aufweisen sollte. Für gängige austenitische Sorten gelten folgende Standardkombinationen:
| Güteklasse des Grundmaterials | Standardelektrode | Hauptmerkmal |
| 304 / 304L | E308L | Entspricht dem Standard für austenitischen Edelstahl. |
| 316 / 316L | E316L | Enthält Molybdän für den Einsatz in maritimen oder chemischen Umgebungen. |
Die Endung „L“ weist auf einen besonders niedrigen Kohlenstoffgehalt (unter 0,041 TP3T) hin. Dies verhindert die Karbidausscheidung in der Wärmeeinflusszone und gewährleistet so die Rostbeständigkeit des Metalls. Obwohl es sich hierbei um Standardwerte handelt, muss die endgültige Auswahl auf die jeweilige Einsatzumgebung und die technischen Daten des Elektrodenherstellers abgestimmt werden.
Verbindungen zwischen Edelstahl und Kohlenstoffstahl
Beim Verbinden von Edelstahl mit Kohlenstoffstahl – beispielsweise beim Schweißen einer Halterung aus Edelstahl 304 an eine Standard-Grundplatte aus Baustahl –E309L ist die Standardwahl. Sein höherer Chrom- und Nickelgehalt gleicht die beim Einschmelzen in Kohlenstoffstahl auftretende Verdünnung aus, gleicht die unterschiedlichen Wärmeausdehnungskoeffizienten aus und verringert das Rissrisiko.
Hinweis zu den Kosten: E309L ist hochlegiert und teurer. Verwenden Sie es nicht als Universalstange für Standardverbindungen zwischen 304 und 304, nur um die Lagerhaltung zu vereinfachen. Beachten Sie außerdem, dass die Seite der Verbindung aus Kohlenstoffstahl nach dem Schweißen weiterhin einen Standard-Rostschutz erfordert.
Stab-Suffixe und Polarität
Abgesehen von der Legierungssorte weisen Edelstahlelektroden Endungen wie -15, -16 und -17 die die Zusammensetzung der Flussmittelbeschichtung angibt. Diese Beschichtung bestimmt unmittelbar das Lichtbogenverhalten und die zulässigen Schweißpositionen:
- -15 (Grundbeschichtung): Härtet schnell aus, speziell entwickelt für Arbeiten in ungünstigen Positionen, wie z. B. vertikale oder Überkopfverbindungen.
- -16 (Rutil-/Titandioxid-Beschichtung): Der gängigste Werkstattstandard, der einen stabilen Lichtbogen und eine einfache Schlackeentfernung in flachen und horizontalen Lagen gewährleistet.
- -17 (Silica-Titania-Beschichtung): Erzeugt ein sehr flaches oder leicht konkaves Schweißnahtprofil mit außergewöhnlich guter Schlackeablösung und dient häufig als ästhetische Alternative zu flachen Schweißnähten.
Die spezifische Polarität (in der Regel DCEP für Edelstahl) und die Stromstärkeeinstellungen hängen vom genauen Elektrodendurchmesser und dem Datenblatt des Herstellers ab, das vor dem Zünden des Lichtbogens überprüft werden sollte.
Wie bereitet man die Verbindungsstelle vor dem Schweißen vor?
Eine unzureichende Vorbereitung ist die Hauptursache für fehlerhafte Edelstahlschweißnähte. Die Kontrolle der Verunreinigungen und der Passgenauigkeit der Fuge vor dem Zünden des Lichtbogens entscheidet über die endgültige Qualität des Bauteils und verhindert kostspielige Nacharbeiten.
Saubere Oberflächen und spezielle Werkzeuge
Öl, Fett oder Feuchtigkeit an der Verbindungsstelle führen zu Porosität. Reinigen Sie den Schweißbereich vor Beginn der Arbeiten gründlich mit einem zugelassenen Lösungsmittel wie Aceton. Lagern Sie die Elektroden außerdem gemäß den Produktangaben des Herstellers in einem Elektrodenofen, um Feuchtigkeitsaufnahme zu verhindern.
Noch wichtiger ist, dass in Ihrer Werkstatt ausschließlich spezielle Werkzeuge aus Edelstahl verwendet werden. Viele ISO-zertifizierte Betriebe kennzeichnen ihre Edelstahlbürsten und Schleifscheiben streng nach Farben, um ein versehentliches Vermischen zu verhindern. Wenn eine für Kohlenstoffstahl verwendete Schleifmaschine mit einem Edelstahlteil in Berührung kommt, lagern sich mikroskopisch kleine Eisenpartikel ab. Diese Kreuzkontamination führt bereits bei der Auslieferung zu sofortigen Rostflecken (Teeflecken), was zur Rückweisung ganzer Chargen führt.
Einbau und Zugang von hinten
Edelstahl reagiert äußerst empfindlich auf übermäßige Wärmezufuhr, weshalb eine präzise Ausrichtung der Fuge von entscheidender Bedeutung ist. Wenn die CAD-Konstruktion einen Wurzelabstand vorsieht, der größer ist als die Materialdicke, ist der Schweißer gezwungen, in Zickzack zu schweißen und enorme Wärmemengen einzubringen, nur um den Spalt zu überbrücken. Dies führt praktisch garantiert zu einem verzogenen Bauteil. Bei dickeren Blechen ist eine Anfasung erforderlich, um eine vollständige Durchschweißung zu gewährleisten, doch der konkrete Winkel hängt vollständig von der Konstruktion der Schweißfuge ab.
Zu guter Letzt sollten Sie den Zugang von der Rückseite berücksichtigen. Wenn Sie die Rückseite der Verbindung nicht erreichen können, um Schlacke abzuschlagen, sind ein passgenauer Zusammenbau und ein makelloser Wurzelschweißgang Ihre einzige Verteidigungslinie gegen eingeschlossene Einschlüsse.
Spann- und Schweißablauf
Um der hohen Wärmeausdehnung von Edelstahl entgegenzuwirken, sollten die Teile durch starre Klemmung und häufiges Heftschweißnähte. Die Schweißreihenfolge hat einen großen Einfluss auf die endgültige Maßgenauigkeit. Techniken wie das „Back-Stepping“ oder der wechselnde Seitenwechsel bei einer schweren Baugruppe tragen dazu bei, die thermische Belastung gleichmäßig zu verteilen.
Kupfer-Stützleisten eignen sich gut als alternative Methode, um Wärme aus der Schweißzone abzuleiten. Sie stützen zudem die Wurzelschweißnaht, wobei ihre Notwendigkeit von der jeweiligen Hitzebeständigkeit und der Dicke der Baugruppe abhängt.
Wie lassen sich häufige Schweißfehler bei Edelstahl vermeiden?
Das Gleichgewicht zwischen Wärmezufuhr und Schmelze ist die zentrale Herausforderung beim Stabelektroden-Schweißen von Edelstahl. Das frühzeitige Erkennen von Anzeichen für Fehler hält die Nacharbeitskosten in Grenzen und verhindert, dass bereits montierte Baugruppen aussortiert werden müssen.
Stromstärke und Lichtbogenlänge
Da Edelstahl eine geringe Wärmeleitfähigkeit aufweist, konzentriert sich die Wärme im Schweißbad. Der Betrieb mit einer zu hohen Stromstärke erhöht das Risiko von Durchbrennen, starker Verformung und Verlust der Korrosionsbeständigkeit. Diese Schäden lassen sich häufig an einer dunklen, krustigen Erhitzungsfärbung erkennen.
Sobald es zu einer starken Hitzverfärbung kommt, lässt sich diese durch eine leichte chemische Passivierung nicht mehr beheben. Das Bauteil muss dann durch aggressives mechanisches Schleifen oder starkes Säurebeizen bearbeitet werden, was die Maßtoleranzen und die Arbeitskosten sprengt. Umgekehrt führt eine zu niedrige Stromstärke zu einer unzureichenden Verschmelzung. Halten Sie eine kurze, auf den Elektrodendurchmesser abgestimmte Lichtbogenlänge ein, um Spannungsspitzen zu minimieren.
Perlen und mehrfache Durchgänge
Verwenden Sie schmale Schweißraupen anstelle breiter Schweißbewegungen. Das Schweißen erhöht die Wärmezufuhr und verlangsamt die Vorschubgeschwindigkeit, was die Eigenschaften des Grundmetalls beeinträchtigt. Bei dicken Verbindungsstellen, die mehrere Durchgänge erfordern, ist eine strenge Temperaturkontrolle zwischen den Durchgängen erforderlich.
Lassen Sie das Bauteil unter den vorgegebenen Grenzwert (oft unter 150 °C/300 °F) abkühlen, bevor Sie den nächsten Schweißgang beginnen. Entfernen Sie die Schlacke gründlich und reinigen Sie die Schweißnaht zwischen jedem Schweißgang mit einer Drahtbürste. Rostfreie Schlacke ist dicht, und das Überschweißen dieser Schlacke führt zwangsläufig zu Einschlüssen.
Anzeichen für Mängel und erste Überprüfungen
Werden diese Anzeichen frühzeitig erkannt, beschränkt sich die Nachbearbeitung auf einen kurzen Arbeitsaufwand, anstatt eine fertig montierte Baugruppe verwerfen zu müssen. Wenn eine Schweißnaht die Sichtprüfung nicht besteht, nutzen Sie diese Grundlage, um die Ursache zu ermitteln, bevor Sie die Maschine einstellen.
| Fehleranzeige | Zunächst zu prüfende Bedingungen |
| Durchbrennen / Übermäßiges Eindringen | Die Stromstärke ist zu hoch oder der Spalt an der Verbindungsstelle ist zu groß. |
| Schlackeneinschlüsse | Unvollständige Reinigung zwischen den Durchgängen oder falscher Elektrodenwinkel. |
| Porosität (Lochfraß) | Feuchte Elektroden, verschmutztes Grundmetall oder eine zu große Lichtbogenlänge. |
| Unterschnitt (Rillen an den Schweißnahtfüßen) | Die Verfahrgeschwindigkeit ist zu hoch oder die Bogenlänge ist zu lang. |
| Starke Verzerrung / Verformung | Unzureichende Klemmung, übermäßige Wärmezufuhr oder falsche Schweißreihenfolge. |
| Fehlende Fusion | Die Stromstärke ist zu gering, die Vorschubgeschwindigkeit zu hoch oder die Fasenabtragung unzureichend. |
Sicherheitshinweis zum Workshop: Beim Stabelektrodenschweißen von Edelstahl entstehen Schweißrauche, die sechswertiges Chrom enthalten, ein hochgiftiges Nebenprodukt. Eine angemessene Belüftung, lokale Absauganlagen (LEV) und die erforderlichen Atemschutzmaßnahmen sollten unter Berücksichtigung der jeweiligen Arbeitsumgebung, der Expositionswerte und der örtlichen Arbeitsschutzvorschriften (z. B. OSHA) festgelegt werden.
Wie reinigt und prüft man die fertige Schweißnaht?
Eine optisch einwandfreie Schweißnaht ist noch kein Garant für ein korrosionsbeständiges Bauteil. Eine ordnungsgemäße Prüfung nach dem Schweißen und eine geeignete Oberflächenbehandlung sind unerlässlich, um vorzeitige Ausfälle im Einsatz und Lieferrückweisungen zu vermeiden.
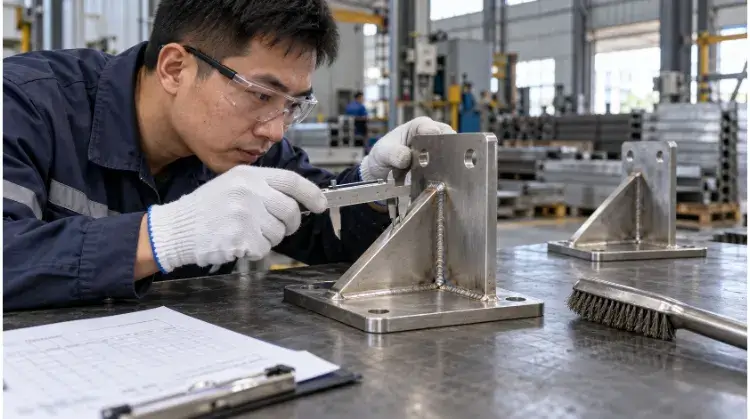
Schlacke, Spritzer und Hitzeverfärbung
Die Reinigung nach dem Schweißen beginnt mit der mechanischen Entfernung. Schlacke muss abgeklopft und eventuelle Spritzer mit speziellen Werkzeugen aus Edelstahl abgeschliffen werden. Das bloße Abschleifen der Schweißnaht auf Höhe der Oberfläche bedeutet jedoch nicht, dass das Metall vollständig wiederhergestellt ist.
Der Schweißlichtbogen hinterlässt eine Hitzverfärbung – eine verfärbte Oberflächenoxidschicht, der Chrom in hohem Maße fehlt. Wird diese chromarme Schicht nicht entfernt oder chemisch behandelt, wird das Bauteil im Einsatz unweigerlich rosten, ganz gleich, wie glänzend die mechanische Politur mit bloßem Auge auch erscheinen mag.
Beizen vs. Passivierung
Um die eigentliche Korrosionsbeständigkeit wiederherzustellen, sind häufig chemische Behandlungen erforderlich, die jedoch unterschiedlichen Zwecken dienen. Beim Beizen werden hochaggressive Säuren eingesetzt, um die dicke Oxidschicht, die Schweißverfärbung und die darunter liegende chromarme Schicht buchstäblich wegzulösen.
Passivierung ist ein schonenderes chemisches Verfahren (häufig auf Zitronen- oder Salpetersäurebasis), das die schnelle Bildung der unsichtbaren Chromoxidschicht fördert, ohne die physikalische Oberflächenbeschaffenheit zu verändern. Obwohl diese chemischen Schritte für Anwendungen im maritimen Bereich oder im Sanitärbereich von entscheidender Bedeutung sind, verursachen sie zusätzliche Kosten; sie sollten daher auf der Grundlage der tatsächlichen Betriebsumgebung des Bauteils festgelegt werden und nicht blindlings als obligatorischer Schritt für jedes nicht kritische Bauteil angewendet werden.
Abmessungen und Schweißqualität
Die Qualitätskontrolle beginnt mit der Überprüfung der geometrischen Abmessungen. Die Prüfer müssen das Schweißprofil auf korrekte Abmessungen überprüfen und sicherstellen, dass keine Oberflächenfehler wie Hinterschnitt oder Porosität sichtbar sind. Über die Schweißnaht hinaus muss die gesamte Baugruppe anhand der CAD-Toleranzen vermessen werden, um sicherzustellen, dass kritische Befestigungspunkte nicht durch Wärmeverformung außerhalb der Spezifikationen geraten sind.
Weitere zerstörungsfreie Prüfungen (NDT) sollten nur dann vorgeschrieben werden, wenn dies aufgrund der konstruktiven Anforderungen unbedingt erforderlich ist. Eine übermäßige Vorschrift von Röntgen- oder Farbeindringprüfungen an unkritischen Halterungen kann die Teilekosten leicht verdreifachen, ohne einen zusätzlichen funktionalen Mehrwert zu bieten.
Warum ist das Stabelektrodenschweißen in der Produktion teurer?
Zwar ist ein Stabelektrodenschweißgerät kostengünstig, doch die versteckten Kosten für manuelle Arbeit summieren sich schnell. Wenn man diese Betriebskosten versteht, wird klar, warum für stabelektrodengeschweißte Teile oft höhere Stückpreise angeboten werden.
Schweiß- und Aufräumzeit
Verfahren wie WIG und MIG ermöglichen ein nahezu kontinuierliches Schweißen. Das Stabelektrodenschweißen ist naturgemäß ein Stop-and-Go-Verfahren. Der Bediener muss einen Lichtbogen zünden, einige Zoll schweißen, anhalten, um den verbrauchten Elektrodenstummel zu entfernen, die Schweißelektrode nachladen, die dicke Schlacke abklopfen und die Verbindungsstelle mit einer Drahtbürste reinigen, bevor er den nächsten Schweißgang beginnen kann.
Bei vielen Projekten im Edelstahlbau verbringen die Bediener für jede Stunde tatsächlichen Stabelektrodenschweißens zwei Stunden mit mechanischer Reinigung, Schleifen und Angleichen. Dieses Verhältnis von 1:2 verringert die tatsächliche Lichtbogenzeit drastisch und ist genau der Grund, warum das SMAW-Verfahren bei Großserienproduktionen nur schwer mit MIG- oder WIG-Verfahren konkurrieren kann.
Endbearbeitung, Prüfung und Nacharbeit
Die tatsächlichen Kosten des Stabelektrodenschweißens verbergen sich oft in der Endbearbeitung. Das gründliche Entfernen von Spritzern und das Ausgleichen kleinerer Oberflächenunregelmäßigkeiten erfordern aufwendiges manuelles Schleifen, was den Produktionsfluss verlangsamt.
Zwar sind diese hohen Arbeitskosten für eine kritische einmalige Reparatur vor Ort, bei der andere Methoden versagen, durchaus akzeptabel – und oft sogar notwendig –, doch untergraben sie die Gewinnmargen, wenn sie für die wiederholte Massenproduktion vorgesehen sind. Je höher das Volumen, desto kosteneffizienter werden automatisierte oder halbautomatisierte Prozesse.
Eine anangebotsfertige Spezifikation
Um ein präzises Angebot für die Fertigung zu erhalten, das den richtigen Schweißprozess berücksichtigt und versteckte Nacharbeitskosten (oder überhöhte Margen aufgrund von „Rätselraten“) vermeidet, sollten Sie Ihrem Fertigungsunternehmen eine vollständige Spezifikation zur Verfügung stellen. Stellen Sie sicher, dass Ihre nächste Angebotsanfrage Folgendes enthält:
- Güteklasse und genaue Dicke des Grundmaterials.
- CAD-Zeichnungen mit eindeutigen Schweißangaben (Maße und Positionen).
- Bestellmenge und die voraussichtlichen Einsatzbedingungen.
- Erforderliche Oberflächenbeschaffenheit nach dem Schweißen (z. B. im Schweißzustand, bündig geschliffen, gebeizt und passiviert).
- Spezifische Anforderungen an Inspektionen, zerstörungsfreie Prüfungen oder Zertifizierungen.
Sind Sie bereit, Ihr Projekt voranzubringen?
Reichen Sie Ihre CAD-Zeichnungen und Betriebsanforderungen noch heute bei unserem Ingenieurteam ein. Wir führen eine kostenlose DFM-Prüfung (Design for Manufacturability) durch, ermitteln das kostengünstigste Schweißverfahren für Ihre Konstruktion und unterbreiten Ihnen ein umfassendes, transparentes Fertigungsangebot.