
 French
 English
 Spanish
 German
 Russian
 Italian

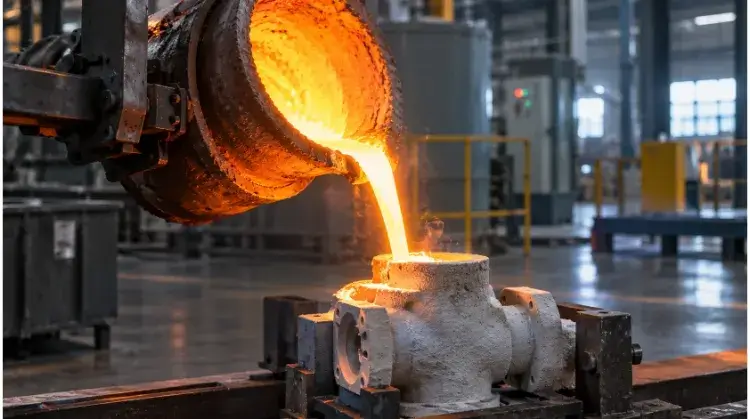
La coulée d'acier inoxydable est un procédé de fabrication qui consiste à verser des alliages d'acier inoxydable en fusion dans des moules afin de produire des composants complexes, de forme proche de la forme finale. Il s'agit de la méthode la plus rentable pour créer des pièces durables et résistantes à la corrosion, présentant des cavités internes complexes dont l'usinage CNC traditionnel serait trop coûteux.
Cependant, pour obtenir ces pièces moulées, il ne suffit pas d’envoyer par e-mail un modèle CAO en 3D à une fonderie. La différence entre un composant hautement performant et un tas de rebuts coûteux réside dans la manière dont vous équilibrez la composition chimique de l’alliage, gérez l’épaisseur des parois pour éviter le retrait interne et définissez avec précision les surépaisseurs nécessaires à l’usinage secondaire.
Que vous examiniez un modèle CAO ou que vous prépariez un appel d'offres, il vous suffit de savoir comment faire fabriquer la pièce sans défauts ni dépassements de budget. Voici précisément ce qui compte dans l'atelier : choisir le bon alliage, ajuster votre conception pour éviter le retrait et ne pas inclure de coûts cachés dans vos devis.
Guide rapide : Présentation générale de la fonderie d'acier inoxydable
- Principaux processus : Moulage de précision (à la cire perdue), moulage au sable et moulage centrifuge.
- Pièces courantes : Corps de vannes à canaux internes, roues de pompe et supports structurels.
- Niveaux courants : Alliages CF8 (304), CF8M (316), CA6NM et Duplex.
- Spécifications à définir dès le début : Surépaisseurs d'usinage, tolérances dimensionnelles selon la norme ISO 8062, rugosité de surface à l'état brut de coulée (par exemple, Ra 3,2 – 6,3 µm) et certificats de conformité des matériaux selon la norme EN 10204 3.1.
Quand opter pour la fonderie d'acier inoxydable ?
Pour déterminer si une pièce doit être moulée, il faut tenir compte de sa géométrie, du gaspillage de matière et du volume de production. Le moulage ne remplace pas systématiquement l'usinage ; il devient rentable lorsque certaines conditions structurelles sont réunies.
Cavités internes complexes et géométries irrégulières
Le moulage devient une solution viable lorsque la géométrie d’une pièce rend l’usinage CNC inefficace. Pour des composants tels que les corps de vannes comportant des canaux internes qui se croisent, les roues de pompe courbes ou les raccords de fluide de forme irrégulière, l’usinage 5 axes se heurte souvent à des problèmes d’accessibilité des outils et transforme plus de 60% de la billette brute en rebuts. En façonnant le métal pour lui donner une forme proche de sa forme finale, le moulage minimise le temps d’usinage et réduit considérablement les coûts de matière première.
Consolidation des pièces pour éliminer le soudage
Le moulage permet d'assembler plusieurs pièces usinées et supports en tôle en un seul composant homogène. Cela permet d'éliminer les cordons de soudure, qui constituent souvent des points faibles susceptibles de provoquer une fatigue du matériau et une corrosion localisée.
Toutefois, la consolidation des pièces nécessite d'évaluer les compromis : si elle permet de réduire les étapes d'assemblage et les contrôles des joints, la structure moulée d'un seul tenant doit faire l'objet d'une validation initiale approfondie de ses performances afin de s'assurer qu'elle répond aux exigences de résistance à la charge de l'assemblage multipièce d'origine.
Autres méthodes de fabrication
Chaque procédé de fabrication présente des seuils de volume et des limites physiques. Le choix entre le moulage, l'usinage direct, le forgeage ou soudage Cela dépend fortement de la quantité commandée et des exigences fonctionnelles.
| Procédé de fabrication | Idéal pour | Seuil de rentabilité en termes de volume et de coût | Principales limites |
| Moulage de précision | Cavités internes, pièces préformées, courbes complexes. | L'outillage atteint le seuil de rentabilité aux alentours de 300 à 500 unités par rapport à une machine CNC à 5 axes. | Coût initial d'outillage (matrices en aluminium) ; résistance à la traction inférieure à celle des pièces forgées. |
| Usinage CNC | Tolérances serrées (IT6-IT7), profils anguleux/plats. | Prototypes et petites séries (1 à 100 pièces). | Gros gaspillage de matière ; très coûteux pour les cavités profondes. |
| Forgeage | Applications soumises à des contraintes élevées et nécessitant une résistance directionnelle. | Des volumes élevés (généralement plus de 5 000 unités) en raison du coût élevé des matrices en acier. | Uniquement des géométries simples et pleines ; il n'est pas possible de former des cavités internes. |
| Fabrication par soudage | Grandes structures, enceintes simples. | Petites séries (1 à 50 unités). | Les cordons de soudure entraînent l'apparition de zones affectées thermiquement (ZAT) et présentent des risques de déformation. |
Conseil de pro pour les acheteurs : Lorsqu'on compare le moulage à Usinage CNC, calculez le taux d'enlèvement de matière. Si votre pièce finie pèse 1 kg mais nécessite un bloc brut de 4 kg pour son usinage, le moulage à la cire perdue est généralement la solution la plus rentable pour les commandes supérieures à 300 unités.
Comparaison des principaux procédés de moulage de l'acier inoxydable
Si le moulage s'avère être la solution appropriée, l'étape suivante consiste à choisir la méthode de moulage spécifique. Ce choix détermine les coûts initiaux d'outillage, l'état de surface attendu et l'ampleur des opérations d'usinage secondaires nécessaires.
Moulage de précision (procédé à la cire perdue)
Le moulage de précision consiste à utiliser un moule en aluminium pour réaliser un modèle en cire, qui est ensuite recouvert d'une pâte céramique. La cire est ensuite fondue (brûlée), puis de l'acier inoxydable en fusion est coulé dans la coque céramique creuse ainsi obtenue.
Cette méthode permet de reproduire les détails les plus fins et offre généralement des tolérances linéaires de ISO 8062 DCTG 5 à 7 avec une rugosité de surface à l'état brut de coulée de Ra 3,2 – 6,3 µm. Le poids des pièces varie généralement de quelques grammes à 50 kg (110 livres). Bien que cette technique réduise considérablement les opérations d'usinage lourdes, les surfaces de montage critiques, les filetages et les alésages à tolérances serrées nécessiteront tout de même un usinage CNC secondaire.
Vérification des contraintes : Ne vous attendez pas à des tolérances serrées pour les petits trous moulés tels quels ; les trous de moins de 5 mm nécessitent généralement un perçage ultérieur plutôt qu'un moulage.
Moulage au sable
Le moulage au sable consiste à former le moule extérieur à partir d’un mélange de sable et de liant, en utilisant des noyaux en sable pour façonner les cavités internes. C’est le choix le plus judicieux pour les pièces massives — telles que les carters de pompes industrielles lourdes ou les socles d’équipements dépassant 100 kg — pour lesquelles les coques en céramique du moulage à la cire perdue se fissureraient sous le poids du métal. La fabrication des outils initiaux (modèles en bois ou en polyuréthane) est plus rapide et moins coûteuse que celle des matrices en cire d’aluminium.
Le compromis réside dans la précision. Le moulage au sable se caractérise généralement par des tolérances plus larges autour de ISO 8062 DCTG 10 à 12 et une finition de surface plus rugueuse de Ra 12,5 – 25 µm. Ces pièces nécessitent des surépaisseurs d'usinage plus importantes et un traitement post-usinage plus intensif pour répondre aux exigences d'assemblage.
Conseil de pro pour les ingénieurs : Si les dimensions de votre pièce permettent d'utiliser l'un ou l'autre de ces procédés, comparez les coût total de livraison. Les outillages de moulage au sable sont moins coûteux, mais l'important usinage secondaire nécessaire pour obtenir une rugosité de surface Ra 12,5 et les tolérances élevées rendent souvent la pièce finale plus onéreuse pour les séries de volume moyen.
Moulage par centrifugation
De l'acier inoxydable en fusion est coulé dans un moule métallique ou en graphite en rotation. La force centrifuge repousse le métal liquide, plus dense, contre les parois, tandis que les oxydes, plus légers, remontent vers le diamètre intérieur. Ce procédé est exclusivement réservé aux formes cylindriques creuses symétriques, telles que les tuyaux, les tubes à paroi épaisse et les composants annulaires. Après la coulée, les diamètres intérieur et extérieur sont généralement usinés afin d’éliminer les impuretés de surface et d’obtenir les dimensions finales.
Choisissez les nuances d'acier inoxydable adaptées à votre application
Pour choisir le bon matériau, il ne suffit pas de se baser sur une appellation courante dans le secteur (par exemple, « qualité marine »). Il faut adapter la composition chimique de l'alliage directement à l'environnement d'exploitation de la pièce, aux charges mécaniques auxquelles elle sera soumise et aux traitements ultérieurs.
Résistance à la corrosion : CF8 vs CF8M
Pour les applications industrielles générales impliquant la manipulation d'eau douce ou de produits chimiques peu agressifs, CF8 (l'équivalent en fonte du 304) offre une résistance suffisante à la corrosion. Toutefois, si la pièce est exposée à des chlorures (eau de mer, sels de déneigement) ou à certains fluides de traitement chimique, il est nécessaire de CF8M (équivalent de la nuance 316). L'ajout de molybdène 2-3% dans le CF8M permet d'éviter la corrosion par piqûres et la corrosion interstitielle, en particulier dans les zones où des fluides stagnants pourraient s'accumuler en raison de la géométrie de la pièce moulée.
Exigences en matière de soudage : l'option à faible teneur en carbone
Si votre pièce moulée doit être soudée à un réseau de tuyauterie ou nécessite des réparations structurelles par soudage, l’acier standard CF8 ou CF8M présente un risque. La chaleur dégagée par le soudage provoque une réaction entre le carbone et le chrome, entraînant la formation de carbures de chrome aux limites des grains — un processus appelé « sensibilisation ». La zone de soudure devient alors très vulnérable à la corrosion intergranulaire.
Pour éviter cela, indiquez CF3 ou CF3M. Le « 3 » indique une teneur en carbone limitée (maximum 0,03%), ce qui permet de préserver le chrome lors du soudage. Précisez toujours clairement vos intentions en matière de soudage dans l'appel d'offres afin que la fonderie sélectionne la variante à faible teneur en carbone appropriée.
Force et résistance
Lorsque les alliages moulés standard de la série 300 ne présentent pas la résistance mécanique requise pour les vannes haute pression ou les roues de turbine, optez pour des nuances martensitiques ou duplex :
- CA6NM : Acier inoxydable martensitique présentant une limite d'élasticité élevée, une excellente ténacité et une bonne soudabilité. Il s'agit d'un matériau standard pour les composants de pompes et de compresseurs hydroélectriques.
- Alliages duplex (par exemple, CD4MCuN) : Ces aciers présentent une structure mixte austénitique-ferritique, offrant une limite d'élasticité deux fois supérieure à celle du CF8M (environ 450 MPa contre 205 MPa) et une résistance supérieure à la fissuration par corrosion sous contrainte (SCC).
- Durcissement par précipitation (par exemple, CB7Cu-1 / 17-4 PH) : Utilisé lorsque des niveaux extrêmes de dureté et de résistance à l'usure sont requis ; il est généralement fourni dans des conditions spécifiques de traitement thermique (telles que H900 ou H1150).
| Classe de coulée (ASTM) | Référence « Forgé » | Cas d'utilisation principal | Limitation majeure | Conditions de livraison habituelles |
| CF8 | 304 | Équipements généraux de traitement des fluides et d'agroalimentaire. | Sensible aux chlorures et à la corrosion par piqûres. | Recuit en solution |
| CF8M | 316 | Secteur maritime, traitement chimique, corps de vannes. | Coût des matériaux plus élevé en raison du molybdène. | Recuit en solution |
| CF3M | 316L | Composants nécessitant des soudures structurelles. | Limite d'élasticité inférieure à celle du CF8M. | Recuit en solution |
| CA6NM | 410 (modifié) | Pompes à haute pression, turbines hydrauliques. | Résistance à la corrosion générale inférieure à celle de la série 300. | Normalisé et trempé |
| CD4MCuN | 1A (duplex) | Agitateurs, arbres d'hélice, pompes pour produits chimiques acides. | Difficile à usiner ; nécessite un outillage rigide. | Recuit en solution |
Conseil de pro pour les acheteurs : Les désignations des aciers forgés (304, 316) et des aciers moulés (CF8, CF8M) présentent des compositions chimiques légèrement différentes afin d’optimiser l’écoulement du métal. Si vous indiquez « Matériau : 316 » sur un plan de pièce moulée, un processus rigoureux d’assurance qualité le signalera. Précisez « ASTM A351 CF8M » pour éviter tout retard dans le traitement des appels d'offres.
Concevoir des pièces pour réduire les défauts de moulage
Une conception parfaitement adaptée à l'usinage CNC peut souvent s'avérer inadaptée à la fonderie. Le métal liquide se rétracte en refroidissant, et un refroidissement irrégulier peut entraîner la formation de vides internes (porosité de retrait) ou de fissures à chaud. Vérifiez que vos modèles CAO respectent ces règles de DFM (conception pour la fabricabilité) avant de demander un devis.
Épaisseur des parois et angles de dépouille
Ne pas appliquer une seule règle d’« épaisseur minimale de paroi » à l’ensemble d’une pièce. A 2 mm La paroi peut se mouler parfaitement sur une bride de 10 mm, mais ne parviendra pas à remplir (défaut de coulée) un boîtier de 150 mm de long.
Plus important encore, évaluez comment l'épaisseur varie. Le passage brusque d’un support de montage de 15 mm d’épaisseur à une paroi de 3 mm crée un différentiel de température. La paroi mince gèle en premier, coupant l’alimentation en métal liquide de la partie épaisse, ce qui entraîne la formation de vides de retrait internes. Utilisez toujours un raccord conique progressif (angle minimum de 15 degrés) entre les parties épaisses et les parties minces.
De plus, les modèles conçus pour l'usinage présentent souvent des parois parfaitement verticales. En fonderie, il faut ajouter un Angle de projection—en général de 0,5° à 1° pour la fonderie de précision et de 1,5° à 3° pour le moulage au sable. Sans ce cône, le modèle en cire ou en sable ne peut pas être retiré du moule sans se déchirer.
Fillets et points sensibles
Les angles internes vifs entraînent une concentration des contraintes et des fissures de refroidissement. L’absence d’un congé interne ne se limite pas à créer un point de concentration des contraintes ; elle peut augmenter le taux de rebut de la fonderie dû aux fissures à chaud de 15-20%, un coût qui se répercute finalement sur le prix unitaire de votre pièce. Prévoyez un rayon minimum de de 2 mm à 3 mm sur tous les angles internes afin de guider l'écoulement du métal.
Faites attention aux « points chauds » situés aux intersections de plusieurs parois ou nervures (par exemple, une jonction de nervures en forme de X). La masse concentrée reste chaude plus longtemps que les zones environnantes, ce qui provoque inévitablement la formation d'une cavité. Décaler ou alterner les nervures qui se croisent afin de répartir la masse de manière homogène.
Noyaux et ouvertures
Les cavités internes sont formées à l'aide de noyaux en céramique ou en sable. Une fois le métal refroidi, ce matériau de noyau doit être éliminé par sablage ou par lixiviation chimique.
Évitez les, trous « borgnes » ou des passages internes complexes ne comportant qu'une seule petite sortie. Si la fonderie ne peut pas physiquement accéder à l'intérieur pour retirer le matériau du noyau, la pièce est inutilisable. Dans la mesure du possible, prévoyez des trous traversants ou ajoutez des orifices de nettoyage temporaires pouvant être obturés après la coulée. De plus, veillez à ce que les noyaux internes soient soutenus en deux points ou plus dans le moule afin d’éviter qu’ils ne se déplacent sous la pression du métal en fusion.
Préciser les tolérances de moulage et les exigences d'usinage
Une pièce moulée est rarement un produit fini. Pour passer avec succès d'une pièce moulée brute à un composant final assemblé, votre plan en 2D doit distinguer clairement les surfaces telles que moulées des surfaces usinées.
Tolérances à l'état brut de coulée
Définir la tolérance dimensionnelle admissible pour la pièce moulée brute à l'aide d'une norme internationale telle que ISO 8062 (par exemple, ISO 8062-3 DCTG 5). Il convient toutefois de garder à l'esprit que les tableaux normalisés ne constituent que des recommandations générales. Les capacités réelles dépendent de la géométrie des pièces, des lignes de joint et des contrôles de processus spécifiques à la fonderie. N’appliquez jamais une tolérance serrée à l’ensemble du dessin. Spécifiez des tolérances strictes uniquement sur les caractéristiques importantes, et laissez les surfaces non critiques avec des tolérances plus larges afin de réduire les taux de rebut et les coûts inutiles.
Marge d'usinage (marge d'usinage requise – RMA)
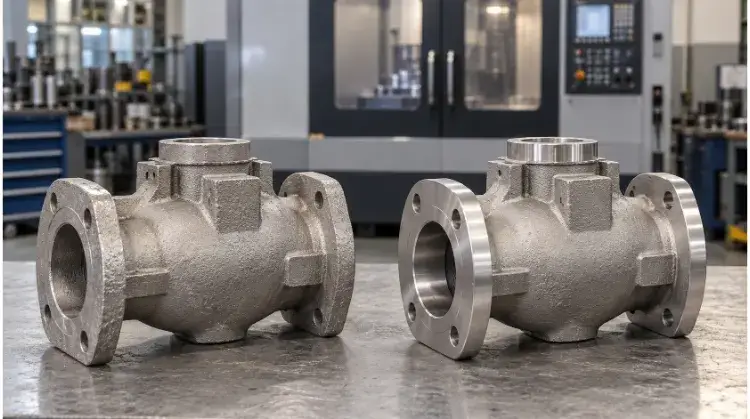
Pour les surfaces nécessitant des opérations CNC secondaires — telles que les faces d'étanchéité, les alésages de roulements et les trous filetés —, vous devez ajouter de la matière supplémentaire au modèle moulé.
Si vous prévoyez une marge d'usinage trop faible, la fraise CNC « effleurera » la surface et laissera des zones non usinées, présentant un aspect brut de moulage. Pour les pièces moulées de précision en acier inoxydable, prévoyez une marge d'usinage de de 1,5 mm à 2,0 mm sur les faces fonctionnelles. Pour les pièces moulées au sable de plus grande taille, cette valeur doit être augmentée pour atteindre de 3,0 mm à 5,0 mm.
Références et ajustements pour l'usinage
L'opérateur de machine à commande numérique a besoin de points de référence stables et reproductibles pour serrer la pièce moulée. Si vous choisissez comme référence principale une surface courbe non usinée présentant un angle de dépouille élevé, la pièce se positionnera différemment à chaque fois dans le dispositif de fixation de la machine à commande numérique, ce qui compromettra vos tolérances finales.
Au lieu d'utiliser toute la surface de la pièce moulée comme référence, utilisez Cibles de référence (ou système de points de référence – RPS). Prévoyez trois plots plats spécifiques, surélevés de 10 mm, sur la pièce moulée, destinés exclusivement au serrage par le dispositif de fixation CNC. Vous pourrez usiner ces plots ultérieurement si nécessaire. Assurez-vous que l'outil de coupe dispose d'un accès dégagé aux surfaces à usiner, sans que la géométrie de la pièce moulée ne gêne la broche.
Conseil de pro pour les ingénieurs : Indiquez clairement sur votre dessin si l'angle de dépouille est ajouté à ou soustrait de les cotes nominales. Cela permet d'éviter les mauvaises surprises lorsque la pièce moulée est légèrement plus épaisse ou plus fine que prévu dans le modèle CAO.
Sélectionnez « Traitement thermique et finition de surface »
Donner au métal la forme de votre pièce n'est que la moitié du chemin. Des traitements thermiques et de surface post-coulée sont nécessaires pour faire ressortir les véritables propriétés mécaniques et la résistance à la corrosion de l'acier inoxydable.
Traitement thermique
L'acier inoxydable moulé ne sort pas du moule prêt à l'emploi. Le processus de refroidissement irrégulier entraîne l'apparition de contraintes résiduelles internes et la ségrégation des éléments d'alliage.
Pour les nuances austénitiques (comme le CF8M), Recuit en solution est obligatoire. La pièce moulée est chauffée afin de dissoudre les carbures de chrome dans la matrice, puis trempée rapidement pour les fixer, ce qui permet de restaurer la résistance à la corrosion de l'alliage. Pour les nuances martensitiques (comme le CA6NM), Normalisation et recuit sont utilisés pour obtenir la limite d'élasticité et la ténacité visées.
Le traitement thermique entraînant des variations dimensionnelles, veillez à toujours respecter l'ordre des opérations avant Usinage CNC final. Si vous procédez d'abord à l'usinage puis au traitement thermique, vos tolérances serrées seront faussées et ne respecteront plus les spécifications.
Nettoyage et passivation
Il ne faut pas confondre le nettoyage et la passivation. Une fois refroidie, la coque en céramique est retirée, puis la pièce est soumise à un grenaillage afin d'éliminer les résidus de coulée.
Assurez-vous que votre fonderie utilise médias spécifiques en acier inoxydable ou en céramique pour le grenaillage. S’ils utilisent la même grenaille d’acier aussi bien pour les pièces en acier au carbone que pour celles en acier inoxydable, ils vont introduire directement de la ferraille de carbone dans vos pièces moulées, ce qui garantira une corrosion agressive une fois celles-ci mises en service.
Pour éviter cela et éliminer tout résidu d'usinage, précisez Passivation (conformément aux normes ASTM A967 ou A380). Ce bain chimique élimine le fer présent en surface et accélère la formation d'une couche passive d'oxyde de chrome, qui est la véritable source de la résistance à la rouille de l'acier inoxydable.
Rugosité et aspect
N'utilisez jamais de termes subjectifs tels que « lisse » ou « brillant » sur un dessin technique. Distinguez clairement les exigences de rugosité fonctionnelle de l'aspect esthétique.
Pour les surfaces d'étanchéité ou les tourillons, indiquez une valeur quantitative (par exemple, Ra 1,6 µm) et les destiner à un usinage secondaire par fraisage ou tournage CNC. Pour les surfaces esthétiques non fonctionnelles, préciser une finition mécanique telle que Sablage aux billes de verre pour un rendu mat satiné uniforme, ou Électropolissage pour obtenir une finition hygiénique (en polissant la surface jusqu’à Ra 0,4 µm ou mieux). N'oubliez pas que les outils de sablage et de polissage fonctionnent en ligne droite ; les cavités internes profondes et courbes ne peuvent pas être polies efficacement.
Définir les exigences en matière d'inspection et de réception avant le lancement de la production
En définissant vos exigences en matière d'inspection dès la phase d'appel d'offres, vous vous assurez que la fonderie intègre le coût du contrôle qualité dans son devis, plutôt que d'avoir à débattre des pièces rejetées une fois la production terminée.
Traçabilité des matériaux
Vous devez disposer d'une preuve attestant que le métal coulé est conforme à vos spécifications. La fonderie assure le suivi de cette information grâce à un « numéro de coulée », qui est un identifiant unique attribué à chaque lot d'acier fondu issu d'un même four.
Imposer un EN 10204 3.1 Certificat de conformité des matériaux dans votre bon de commande. Ce document indique la composition chimique réelle (d'après une mesure effectuée à l'aide d'un spectromètre avant (coulée) et les propriétés mécaniques (limite d'élasticité, résistance à la traction, allongement) de la barre d'essai issue de cette coulée précise, certifiées par le responsable de l'assurance qualité de la fonderie.
Détection des défauts (contrôle non destructif)
Choisissez la méthode de contrôle non destructif (CND) adaptée au profil de risque de votre pièce :
- Défauts de surface : Préciser Contrôle par ressuage (PT) pour mettre en évidence des fissures capillaires invisibles à l'œil nu.
- Défauts internes : Préciser Contrôle radiographique (RT / rayons X) ou Contrôle par ultrasons (UT) pour les vides de retrait.
- Fuite : Pour les corps de vannes et les carters de pompe, préciser Essais de pression hydrostatique pour vérifier l'absence de suintement dû à la microporosité.
Conseil pour maîtriser les coûts : Ne prescrivez pas systématiquement un contrôle radiographique selon la norme 100% pour l'ensemble du lot, sauf s'il s'agit d'une pièce critique destinée à l'aérospatiale ou à un récipient sous haute pression. Le contrôle radiographique est coûteux. Exigez un contrôle radiographique selon la norme 100% sur les Inspection du premier article (FAI) des échantillons permettant de valider la conception du circuit de déclenchement, puis de réduire à un Fréquence d'échantillonnage de 10% à 20% pour la production en série, afin de trouver un juste équilibre entre les risques et les coûts.
Critères d'acceptation
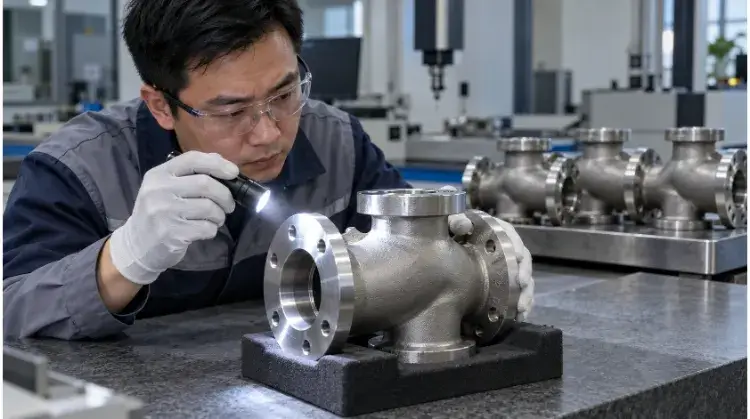
Votre processus de travail devrait s'articuler autour de la Inspection du premier article (FAI). La fonderie produit un petit lot d'échantillons afin de vérifier le respect des cotes, de procéder à un contrôle visuel et de tester les matériaux. La production en série ne peut débuter qu'après votre validation du rapport FAI. Définissez votre limite de qualité acceptable (AQL) pour la série de production et précisez clairement si la réparation par soudure est autorisée pour les défauts mineurs, ainsi que les contrôles supplémentaires requis en cas de réparation.
| Élément à inspecter | Lieu/Portée | Méthode | Norme d'acceptation | Enregistrement obligatoire |
| Chimie et génie mécanique | Par cuvée (lot de four) | Spectromètre / Essai de traction | ASTM A351 (ou norme équivalente) | Certificat EN 10204 3.1 |
| Intégrité de la surface | Rayons critiques / Zones soudées | Contrôle par ressuage (PT) | ASTM E165 | Rapport de TP (réussite/échec) |
| Solidité interne | Sections à fort trafic / Carrefours | Radiographie (RT) | ASTM E446 (niveau de gravité) | RT Films / Rapport numérique |
| Limites dimensionnelles | Références et alésages usinés | CMM (mesure par coordonnées) | Tolérances des dessins en 2D | Rapport dimensionnel de la FAI |
Comprendre les coûts et les délais de fabrication des pièces moulées en acier inoxydable
Pour comparer des devis, il ne faut pas se limiter au prix unitaire brut. Une pièce moulée moins chère qui nécessite d'importantes retouches par usinage CNC risque de faire exploser le budget de votre projet.
Outillage et échantillons
L'outillage (matrices d'injection de cire ou plaques de moulage en sable) représente un coût d'ingénierie non récurrent (NRE) initial. Avant de passer commande, clarifiez les conditions relatives à la propriété et à l'entretien. En règle générale, l'acheteur est propriétaire de l'outillage, mais c'est la fonderie qui se charge de son stockage et de son entretien. Assurez-vous que le devis de la fonderie inclut un «Durée de vie du programme« une garantie d'entretien, ce qui signifie qu'ils répareront ou remplaceront l'outillage à leurs frais lorsqu'il sera usé. »
Coût total des pièces
Lorsque vous recevez un devis pour une pièce finie, la structure des coûts se répartit globalement entre la pièce moulée brute (30-40%), l'usinage secondaire (30-40%) et les traitements/contrôle qualité (20-30%). Deux facteurs principaux déterminent ce prix :
- Taux de rendement : Si une géométrie complexe fait chuter le taux de réussite de la fonderie à 70%, le coût des pièces rejetées de type 30% est réparti et ajouté au prix des pièces conformes.
- Pénalité liée à la configuration CNC : Bien que l'outillage représente un coût ponctuel, Le temps de réglage des machines CNC constitue une perte de temps récurrente pour les petites séries. La mise en place d'une fraiseuse 5 axes avec des gabarits sur mesure prend entre 4 et 6 heures. Si vous commandez 50 pièces, ce temps de mise en place entraîne un surcoût important par unité. Si vous commandez 500 pièces, ce surcoût lié à la mise en place disparaît pratiquement.
Développement et production
Organisez votre calendrier d'approvisionnement en fonction de délais de fabrication réalistes. Pour un nouveau projet de moulage, prévoyez 4 à 6 semaines de la validation des plans à la livraison des échantillons FAI. Une fois que vous avez validé le FAI, la production en série prend généralement encore 4 à 6 semaines, en fonction des programmes de commande numérique et des cycles de traitement thermique. Pour les commandes récurrentes, la phase de fabrication des outillages est supprimée, ce qui réduit directement le délai de livraison à la période de production de 4 à 6 semaines.
Envoyez vos modèles 3D, vos quantités commandées et les détails relatifs à votre environnement d'exploitation à TZR. Notre équipe d'ingénieurs évaluera votre processus de fabrication, identifiera les possibilités de réduction des opérations d'usinage et vous fournira un devis clair et détaillé.