
 French
 English
 Spanish
 German
 Russian
 Italian

La tolérance d'ajustement serré correspond à l'écart dimensionnel admissible entre un arbre légèrement surdimensionné et un alésage sous-dimensionné. En contrôlant cette plage d'ajustement spécifique, les ingénieurs s'assurent que les pièces à assembler génèrent une pression de contact élastique suffisante pour rester solidement assemblées sans recourir à des éléments de fixation mécaniques.
Cependant, la définition de cette tolérance relève d’un exercice d’équilibre délicat. Si l’ajustement serré est trop faible, l’assemblage glissera sous l’effet de la charge ; s’il est trop important, le processus d’emboutissage peut provoquer la rupture des composants. Un ajustement mal calculé n'entraîne pas seulement une défaillance en service : il se traduit par des pièces mises au rebut et des presses hydrauliques bloquées dans l'atelier, ce qui fait grimper les coûts de fabrication cachés.
Cet article explique comment aller au-delà des tableaux ISO de base. Nous allons détailler comment calculer les plages d'interférence réelles, tenir compte des variables concrètes telles que l'état de surface et la température de fonctionnement, et vérifier la cohérence de vos assemblages afin de garantir une fabrication homogène.
Points clés à retenir
- Mécanisme : Les assemblages serrés reposent sur une déformation contrôlée du matériau (interférence) pour générer du frottement.
- Variables de conception : La tolérance appropriée dépend fortement de la rigidité du matériau, de l'épaisseur de la paroi et de la dilatation thermique.
- Fabriquer la réalité : Les tableaux ISO standard ne fournissent que des limites nominales ; ils ne tiennent pas compte de la rugosité de surface (Ra) ni de l'épaisseur des revêtements, qui compromettent souvent l'ajustement lors de l'assemblage.
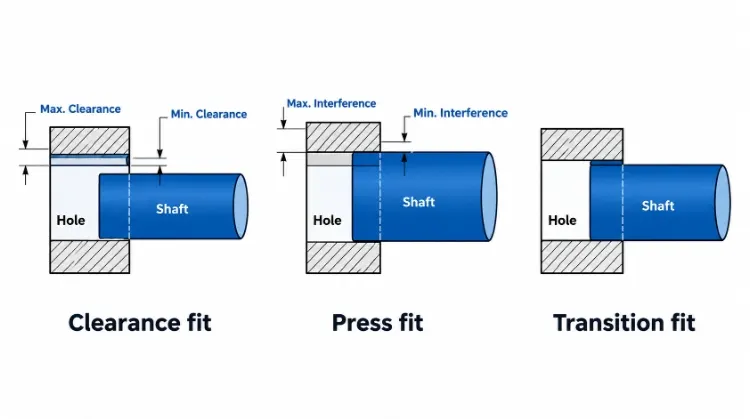
Comprendre les tolérances des ajustements serrés et les tableaux ISO
Pour définir correctement un ajustement serré, il faut comprendre comment les relations d'ajustement, les codes de tolérance alphanumériques et les tableaux normalisés se traduisent en dimensions physiques dans l'atelier.
Types de coupe
Les ajustements mécaniques sont généralement classés en trois catégories en fonction du jeu ou de l'interférence qui en résulte entre les pièces en contact.
| Type de coupe | Description | État qui en résulte |
| Coupe ample | L'arbre est toujours plus petit que l'alésage. | Les pièces coulissent ou tournent librement. |
| Coupe Transition | Les zones de tolérance se chevauchent. | Cela peut entraîner soit un léger jeu, soit un léger frottement. |
| Ajustement serré (à la presse) | L'arbre est toujours plus large que l'alésage. | Le montage nécessite l'application d'une force ou un dilation thermique. |
Dans un ajustement serré, la cote extérieure du composant mâle (arbre) est délibérément usinée à une valeur supérieure à la cote intérieure du composant femelle (alésage). Lorsqu’elles sont assemblées par pression, les deux pièces subissent une légère déformation élastique. L'arbre se comprime et l'alésage se dilate. La résistance naturelle du matériau à cette déformation crée une pression de contact, générant le frottement nécessaire pour maintenir les pièces assemblées. Dans le présent guide, ce chevauchement dimensionnel est désigné sous le nom de interférence diamétrale.
Plages de tolérance
Une désignation de tolérance standard (telle que H7/p6) se compose de trois éléments principaux :
- Taille de base (nominale) : Le diamètre cible pour les deux pièces (par exemple, 30 mm).
- Tolérance : Indiquée par une lettre, elle définit la position de la zone de tolérance par rapport à la cote de base. Les lettres majuscules (par exemple, H) désignent l'alésage ; les lettres minuscules (par exemple, p) désignent l'arbre.
- Plage de tolérance (classe IT) : Indiquée par un chiffre (par exemple, 7 ou 6), qui représente la tolérance admissible en matière de dimensions.
La plupart des ateliers d'usinage préfèrent le système à base de trous (en utilisant une tolérance « H » pour l'alésage). Dans ce système, le diamètre minimal admissible du trou correspond exactement à la cote de base. Étant donné que les alésages internes de précision sont généralement usinés à l’aide d’outils de taille fixe tels que des alésoirs ou des broches, il est généralement plus rentable de normaliser la taille du trou et d’obtenir l’interférence requise en ajustant le diamètre extérieur de l’arbre sur un tour à commande numérique.
Remarque importante concernant les tolérances plus strictes : Le resserrement d'une plage de tolérance (par exemple, le passage d'une classe IT7 à une classe IT5) réduit la variation dimensionnelle au sein d'un lot, mais cela n'augmente pas automatiquement le niveau d'interférence ni la résistance de l'assemblage. De plus, le resserrement des tolérances entraîne une augmentation exponentielle des coûts d'usinage, car il oblige souvent le fournisseur à passer du tournage CNC standard à des opérations secondaires telles que la rectification cylindrique ou le honage.
Tableaux des tailles ISO
La norme ISO 286 fournit des tableaux normalisés qui définissent les écarts supérieurs et inférieurs pour diverses combinaisons d'ajustements. Vous trouverez ci-dessous un tableau de référence simplifié pour les ajustements avec interférence courants, basés sur le diamètre du trou.
Ajustements standard (norme ISO 286 – sur la base de l'alésage)(Les écarts sont exprimés en micromètres, µm. 1 µm = 0,001 mm)
| Plage de dimensions de base (mm) | Trou H7 (supérieur/inférieur) | Arbre p6 (supérieur/inférieur) | Arbre s6 (supérieur/inférieur) |
| De 10 à 18 ans | +18 / 0 | +29 / +18 | +39 / +28 |
| De 18 à 30 ans | +21 / 0 | +35 / +22 | +48 / +35 |
| Entre 30 et 50 | +25 / 0 | +42 / +26 | +59 / +43 |
Lors de l'utilisation de ces tableaux, veillez particulièrement aux limites des dimensions. Par exemple, un arbre de 30,00 mm relève de la catégorie « 18 à 30 », tandis qu'un arbre de 30,01 mm relève de la catégorie « 30 à 50 ».
Nous évitons délibérément de recommander ici une « solution optimale » universelle. Le choix d’une classe de tolérance spécifique sans évaluation préalable du matériau et de la géométrie de la structure entraîne souvent une défaillance de l’assemblage.
Calculer l'interférence minimale et maximale d'un ajustement serré
L'utilisation des tableaux ISO ne fournit que les limites dimensionnelles des pièces individuelles. Pour garantir le bon fonctionnement et la sécurité de l'assemblage, vous devez évaluer les scénarios les plus défavorables pour la paire assemblée.
Interférence minimale
L'interférence minimale se produit lorsque l'arbre de plus petit diamètre admissible est associé à l'alésage de plus grand diamètre admissible.
Formule : Interférence minimale = Diamètre minimal de l'arbre – Diamètre maximal de l'alésage
Cette condition correspond à la force de maintien minimale que l'assemblage est capable de fournir. Si cette valeur est trop faible, l'assemblage peut subir un micro-glissement (usure par frottement) sous l'effet de charges dynamiques ou cycliques, ce qui peut entraîner à terme une perte totale de la force de maintien. Si votre calcul aboutit à zéro ou à un nombre négatif, la conception est passée à un état de jeu, et vous devez vérifier si cette combinaison répond toujours à vos exigences fonctionnelles.
Interférence maximale
L'interférence maximale se produit lorsque l'arbre de plus grande taille admissible est associé à l'alésage de plus petite taille admissible.
Formule : Interférence maximale = Diamètre maximal de l'arbre – Diamètre minimal de l'alésage
Cette condition génère la pression de contact la plus élevée. Elle détermine si une presse à mandrin standard est suffisante ou s'il faut recourir à une presse hydraulique à haute capacité. Plus important encore, un ajustement serré maximal génère la contrainte de traction (contrainte circonférentielle) la plus élevée dans la pièce femelle. Si cette contrainte dépasse la limite d'élasticité du matériau, elle provoquera une déformation permanente des moyeux à paroi mince ou une rupture fragile.
Ces deux extrêmes doivent être calculés et vérifiés conjointement ; se fier aux valeurs nominales ou moyennes d'interférence ne suffit pas pour garantir la stabilité de la production.
Exemple détaillé
Pour illustrer ce calcul, prenons l'exemple d'un ensemble arbre-moyeu sur mesure dont les limites dimensionnelles spécifiées sont les suivantes :
| Paramètres | Plage de dimensions ou résultat |
| Limites de diamètre des trous | 20 000 – 20 015 mm |
| Limites de diamètre d'arbre | 20,025 – 20,035 mm |
| Interférence minimale | 0,010 mm |
| Interférence maximale | 0,035 mm |
(Remarque : ces dimensions sont utilisées uniquement à des fins d'illustration mathématique et ne correspondent pas directement à une classe de tolérance ISO spécifique.)
Estimer que le jeu se situera strictement entre 0,010 mm et 0,035 mm ne constitue que la première étape de la validation de la conception. Pour déterminer si cette plage est adaptée à votre application spécifique, vous devez évaluer les variables suivantes lors de la phase suivante de la conception :
- Propriétés des matériaux (rigidité et limite d'élasticité)
- Diamètre extérieur du moyeu et diamètre intérieur de l'arbre (épaisseur de paroi)
- Durée effective de l'engagement
- Charges axiales ou couples appliqués
- Plage de températures de fonctionnement
- Finition de surface et revêtements requis
Sélectionnez les interférences liées aux charges, aux matériaux et à la température
Le calcul des limites dimensionnelles ne constitue qu'un point de départ. Pour déterminer si la plage d'interférence calculée sera effectivement valable sur le terrain, il faut évaluer les variables physiques de l'environnement d'exploitation.
Charges et longueur
Un ajustement serré repose sur la pression de contact et le frottement de surface pour résister à deux types principaux de charges : les forces axiales d'éjection et le couple de rotation.
La capacité de maintien dépend du diamètre nominal, de la longueur d'engagement effective, du coefficient de frottement et de la pression de contact qui en résulte. Si des équations simplifiées basées sur des cylindres épais permettent d'estimer le couple de glissement théorique ou la force d'éjection, elles supposent une répartition uniforme de la pression et des conditions de frottement idéales et sans impuretés, ce qui est rarement le cas dans la réalité.
On commet souvent l'erreur de juger de la résistance d'un assemblage serré en fonction de la force nécessaire à son montage. La force d'emmanchement exercée en atelier n'est pas directement liée à la résistance à long terme de l'assemblage. Le frottement lors du montage varie considérablement en raison d'une lubrification transitoire ou d'un grippage de surface, ce qui signifie qu'un assemblage qui semble « raide » lors de l'emmanchement peut tout de même glisser en service.
Matériaux et géométrie
La rigidité (module d'Young) et la limite d'élasticité des matériaux choisis déterminent le degré d'interférence jugé sûr et efficace. Un arbre en acier emmanché à force dans un moyeu en acier génère une pression de contact élevée avec un degré d'interférence relativement faible. En revanche, l'application de cette même plage d'interférence à un arbre en acier dans un moyeu en aluminium entraînera une pression de contact bien plus faible en raison du module d'Young plus faible de l'aluminium.
La géométrie des composants joue un rôle tout aussi déterminant. Si un arbre plein est enfoncé dans un logement à parois minces, ce dernier s'étirera et cédera plutôt que de générer une pression de contact élastique. Si l'arbre est creux, il se comprimera vers l'intérieur.
Règle empirique concernant la géométrie du moyeu : Pour les assemblages acier sur acier, le diamètre extérieur du moyeu doit généralement être au moins 1,5 à 2,0 fois supérieur au diamètre de l'arbre. Tout diamètre inférieur à cette valeur présente un risque de déformation permanente vers l'extérieur.
Pour revenir à notre exemple précédent (jeu de 0,010 à 0,035 mm) : cette plage peut être idéale pour un arbre en acier massif dans un moyeu en acier épais, mais elle pourrait provoquer la fissuration d’un boîtier en fonte à parois minces à la limite maximale, ou un glissement dans un boîtier en aluminium à la limite minimale. Les formules analytiques standard fonctionnent bien pour des cylindres simples à parois épaisses. Les géométries complexes — telles que les carters asymétriques ou les moyeux percés transversalement — nécessitent généralement une analyse par éléments finis (FEA) ou la réalisation d'essais physiques.
Température et entretien
Les différences de dilatation thermique altèrent considérablement les performances des assemblages par ajustement serré. Si un arbre en acier est emmanché à force dans un boîtier en aluminium, l'ensemble perdra son serrage à des températures élevées, car l'aluminium se dilate plus rapidement que l'acier. Aux températures de fonctionnement maximales, la pression de contact peut tomber à zéro, entraînant la défaillance de l'assemblage. À l'inverse, à des températures proches de zéro, l'aluminium se contractera plus rapidement que l'acier, ce qui risque de dépasser les limites de contrainte circonférentielle et de provoquer la fissuration du boîtier.
Dans le cas d'applications dynamiques, les charges cycliques et les vibrations peuvent provoquer des micro-mouvements entre les surfaces en contact. À long terme, cela entraîne une usure par frottement, ce qui provoque un desserrage progressif de l'assemblage, même si celui-ci résiste aux calculs de charge statique initiaux.
Remarque concernant les applications spéciales : Les règles standard relatives aux interférences abordées ici s'appliquent aux assemblages structurels solides. Elles ne pas Cela s'applique aux roulements à éléments roulants montés à la presse (où un serrage excessif déforme les chemins de roulement) ou aux composants en plastique (qui sont sujets au fluage et à la relaxation des contraintes). Utilisez toujours les tableaux de tolérances fournis par le fabricant pour les roulements et les directives techniques spécifiques aux polymères pour les plastiques.
Définir les caractéristiques d'ajustement serré pour garantir la cohérence de la fabrication
Une conception fonctionnellement aboutie échouera tout de même si elle ne peut pas être fabriquée et assemblée de manière cohérente. Vous devez traduire vos exigences techniques en annotations claires et sans ambiguïté sur les plans, afin que les fournisseurs puissent établir des devis précis et procéder à des contrôles rigoureux.
Géométrie d'entrée
Un ajustement serré sans repères d'alignement est une opération à haut risque. Si les pièces sont légèrement désalignées au début de la course de pressage, l'arête vive de l'arbre va cisailler la matière de la paroi de l'alésage, détruisant ainsi l'ajustement serré prévu.
Pour éviter cela, l'arbre doit présenter un chanfrein d'entrée (généralement de 10° à 15°) ou un léger cône, et l'alésage doit comporter un chanfrein d'entrée correspondant. Si l'arbre doit venir s'appuyer à fleur contre un épaulement, une rainure de dégagement (contre-dépouille) est nécessaire au niveau de l'angle pour s'adapter au rayon de l'outil d'usinage.
Lors du calcul de la force de retenue de l’assemblage, il faut soustraire la longueur de ces chanfreins et de ces dégagements de la profondeur totale d’insertion pour obtenir la véritable longueur effective de l'engagement.
Surfaces et revêtements
La rugosité de surface (Ra) a une incidence directe sur l'interférence réelle après assemblage. Lors de l'opération d'emboutissage, les pics microscopiques d'une surface rugueuse sont aplatis et cisaillés. Si vous spécifiez une finition excessivement rugueuse (par exemple, Ra 3,2 µm), l'interférence réelle après emboutissage sera nettement inférieure au calcul théorique figurant sur votre plan.
Cependant, définir de manière universelle un finition miroir (par exemple, Ra 0,4 µm) pour tous les ajustements serrés entraînera une augmentation inutile des coûts d'usinage CNC. Adaptez la rugosité de surface à l'ampleur de l'ajustement serré ; un ajustement serré de 0,010 mm nécessite une finition plus fine qu'un ajustement serré de 0,050 mm pour que le résultat reste prévisible.
Conseil d'expert TZR sur les traitements de surface : Si les pièces nécessitent traitements de surface, le dessin doit indiquer explicitement si les cotes d'ajustement s'appliquent avant ou après l'application du revêtement. Par exemple, anodisation dure peut ajouter jusqu’à 0,025 mm à une surface. Si ce revêtement n’est pas pris en compte dans les cotes avant le placage, il transformera instantanément un ajustement serré standard en une situation de sur-interférence importante, provoquant le grippage ou la fissuration des pièces lors de l’assemblage. S’il s’avère trop difficile de respecter des tolérances serrées après le revêtement, précisez clairement les exigences en matière de masquage.
Plans et coûts
La manière dont vous définissez les tolérances a une incidence considérable sur le prix proposé. Étant donné qu’il est beaucoup plus facile de mesurer et d’ajuster un diamètre extérieur sur un tour à commande numérique que de respecter un alésage intérieur serré, il est généralement plus rentable d’élargir la tolérance de l’alésage et de resserrer celle de l’arbre, à condition que les limites finales de serrage restent identiques.
Avant d'opter pour un ajustement serré à tolérance étroite, demandez-vous si le coût de fabrication justifie cette méthode. Vous trouverez ci-dessous une comparaison des différentes alternatives :
| Méthode de connexion | Impact sur les coûts et la production | Contexte de l'application |
| Ajustement serré de haute précision | Élevé (nécessite un tournage CNC de haute précision et souvent un honage ou une rectification interne) | Idéal pour les assemblages permanents, les couples élevés sans jeu, ou les environnements propres. |
| Ajustement de transition + Composé de fixation | Moyen (tolérances d'usinage plus larges, allonge le temps de durcissement de la colle) | Souvent utilisé comme alternative économique aux assemblages par emboîtement serré. Nécessite des surfaces propres et exemptes d'huile (par exemple, Loctite). |
| Ajustement avec jeu + rainure de clavette/vis de blocage | Moyen (nécessite un fraisage ou un brochage secondaire) | À utiliser lorsque des démontages fréquents sont nécessaires à des fins d'entretien, ou en cas de couples très élevés. |
Liste de contrôle pour les appels d'offres auprès des fournisseurs Afin d'obtenir un devis précis et d'éviter tout litige lié à la fabrication, votre dossier d'appel d'offres pour les composants à emboîtement à froid doit inclure :
- Plans correspondants indiquant les limites de tolérance (et pas seulement les cotes nominales).
- Des annotations explicites indiquant si les cotes s'appliquent avant ou après les traitements de surface.
- Rugosité de surface (Ra) définie pour les zones de contact.
- Spécifications relatives aux matériaux, notamment la dureté requise ou le traitement thermique.
- Tolérances géométriques (GD&T) : Exigences en matière de faux-rond ou de concentricité (le pressage entraîne de légers désalignements qui doivent être maîtrisés si l'ensemble assemblé est un composant rotatif).
- Une indication claire concernant la responsabilité de l'assemblage (que l'atelier d'usinage expédie les pièces séparées ou réalise l'assemblage en interne).
Assemblage de contrôle et vérification des performances d'ajustement serré
Une tolérance parfaitement calculée sur un plan ne sert à rien si le processus d'assemblage n'est pas maîtrisé ou si l'assemblage final présente des défaillances sur le terrain. Cette dernière étape garantit que les composants physiques répondent bien aux spécifications techniques sans être endommagés au cours du processus.
Méthodes de montage
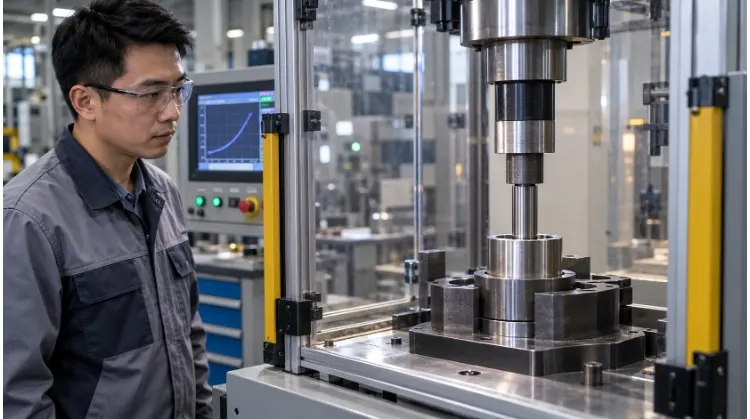
Les deux principales méthodes d'assemblage par ajustement serré sont l'emmanchement mécanique direct et l'assemblage thermique (ajustement par rétrécissement).
Pressage direct (à l'aide d'un mandrin ou d'une presse hydraulique) est la méthode la plus courante et la plus économique. Elle nécessite toutefois un alignement rigoureux, un serrage solide pour maintenir les composants en place et une vitesse de course contrôlée. Elle requiert également, en règle générale, l'utilisation de lubrifiants pour pressions extrêmes (EP) afin d'empêcher les surfaces métalliques de se gripper ou de se souder à froid lorsqu'elles glissent les unes contre les autres.
Ensemble thermique Cette méthode consiste à chauffer le moyeu (pour le dilater) et/ou à refroidir l'arbre (pour le contracter), ce qui permet aux pièces de s'emboîter sans aucun frottement. C'est la méthode privilégiée pour les ajustements serrés importants ou les composants délicats, pour lesquels les forces de glissement risqueraient de causer des dommages. Cependant, elle impose des contraintes de processus strictes : il ne faut pas chauffer le métal au-delà de sa température de revenu (ce qui compromettrait sa dureté obtenue par traitement thermique), et les opérateurs disposent d’un laps de temps très court pour mettre la pièce en place avant que les températures ne s’équilibrent et que l’assemblage ne se solidifie.
Quelle que soit la méthode utilisée, la technique d'assemblage ne change que comment Les pièces s'assemblent ; l'intégrité finale de l'assemblage nécessite toutefois une vérification dimensionnelle rigoureuse.
Plan d'inspection
Le contrôle qualité des assemblages par ajustement serré s'effectue en deux phases distinctes : avant et après l'assemblage.
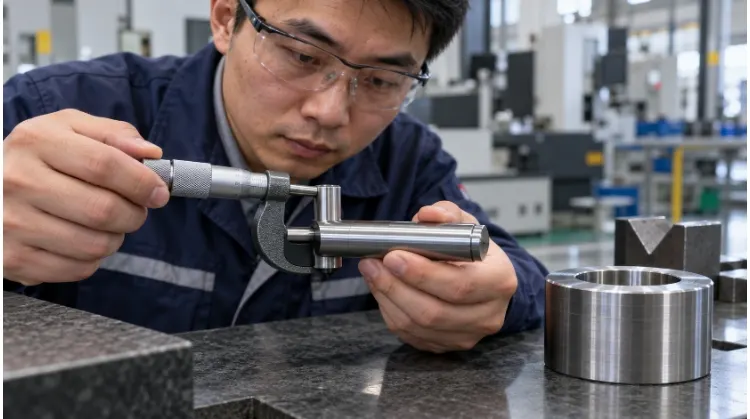
Pré-assemblage : Les contrôles dimensionnels doivent être effectués dans un environnement à température contrôlée. Une pièce en acier mesurée dans un atelier chaud donnera des résultats différents de ceux obtenus dans un laboratoire de métrologie climatisé. Les inspecteurs doivent effectuer des mesures en plusieurs points le long de l'axe afin de vérifier l'absence de conicité ou d'ovalité.
La « règle des 10 » en métrologie : Les tolérances des assemblages serrés ne varient souvent que de quelques microns. La norme industrielle impose la « règle des 10 » : votre équipement de mesure doit avoir une résolution 10 fois plus fine que la plage de tolérance. Un pied à coulisse standard est pratiquement inutile dans ce cas ; l'utilisation de micromètres d'alésage et de machines à mesurer tridimensionnelles (MMT) est obligatoire.
Après l'Assemblée : Cette interférence génère des contraintes internes qui modifient la géométrie de l'ensemble assemblé. Si vous enfoncez un roulement dans un logement à paroi mince, celui-ci se bombera vers l'extérieur. Si vous enfoncez un arbre plein dans un manchon creux, l'alésage interne du manchon se rétrécira. L'inspection après assemblage doit permettre de vérifier les cotes fonctionnelles critiques, telles que l'alésage interne final des bagues, la déformation externe du moyeu et le faux-rond (concentricité) des ensembles rotatifs.
Tests de performance
Pour s'assurer que l'ensemble résistera aux conditions d'utilisation sur le terrain, les fabricants ont recours à des essais de performance spécifiques :
- Surveillance force-déplacement : Les presses hydrauliques modernes permettent de tracer la courbe de la force nécessaire en fonction de la distance d'insertion. Un pic soudain de force indique la présence d'une bavure ou d'un désalignement, tandis qu'une baisse de force indique que l'arbre est trop petit.
- Essais de poussée vers l'extérieur / de traction vers l'extérieur : Appliquer une force axiale jusqu'à la rupture de l'assemblage afin de vérifier sa capacité de retenue statique maximale.
- Essais de couple de glissement : Appliquer une force de rotation pour vérifier que l'assemblage est capable de transmettre le couple requis sans glissement.
En règle générale, des essais destructifs (arrachement/couple) sont réalisés lors de l'inspection du premier article (FAI) afin d'établir une référence. Pour la production en série, le contrôle de la force de pressage constitue un critère de qualité efficace et non destructif. Pour les applications critiques, les assemblages prototypes doivent également être soumis à des essais de cycles thermiques ou de fatigue afin de vérifier leur fiabilité à long terme face à des charges cycliques.
Guide de dépannage pour les assemblages par emboîtement
| Problème / Symptôme | Ce qu'il faut vérifier en premier | Évaluation technique |
| Force de pression anormalement élevée | Dimensions, bavures, alignement, état de surface. | L'interférence dépasse-t-elle la limite maximale, ou s'agit-il d'un grippage physique ? |
| Frottement, rotation difficile ou faux-rond important après le montage | Déformation du moyeu, dimensions des alésages adjacents, support de fixation. | La contrainte de pressage a-t-elle déformé la pièce et altéré son fonctionnement ? |
| Le joint glisse ou se desserre sous l'effet de la charge | Dimensions réelles d'usinage, température de fonctionnement, charges appliquées. | La pression de contact minimale est-elle suffisante pour répondre aux exigences sur le terrain ? |
| De la poussière rouge (oxyde de fer) ou des traces d'usure par frottement apparaissent | Charges cycliques, conditions relatives à la surface de contact. | Le micro-glissement est-il dû à des vibrations ou à un manque d'interférence ? |
| Assemblage non homogène au sein d'un même lot | Écart d'usinage, épaisseur du revêtement de surface, registres de presse. | Lequel des processus ci-dessus présente des fluctuations ? (par exemple, une dérive due à l'usure des outils CNC ou une épaisseur de revêtement inégale) |
Demandez une analyse de fabrication pour vos composants à ajustement serré
Les tolérances serrées font grimper les coûts de fabrication. Ne payez pas pour un meulage de précision IT5 si un ajustement par tournage IT7, associé à un assemblage thermique, permet d'obtenir la même force de maintien. Avant de finaliser votre prochaine conception, confiez vos spécifications à notre équipe d'ingénieurs afin de garantir une fabricabilité optimale.
Envoyez vos plans des composants appariés, le choix des matériaux, les traitements de surface requis, les charges appliquées et les températures de fonctionnement à TZR. Nous examinerons la conception afin d'en évaluer la faisabilité en termes de tolérances, nous recommanderons le parcours d'usinage CNC le plus rentable et nous établirons un plan de contrôle fiable.