
 Italian
 English
 Spanish
 German
 Russian
 French

La saldatura a resistenza elettrica (ERW) è un processo di produzione ad alta velocità che unisce lamiere metalliche mediante l’applicazione di pressione e il calore localizzato generato dalla corrente elettrica. Non richiede materiali di apporto, il che la rende una soluzione economica e altamente ripetibile per involucri in lamiera su misura e assemblaggi in grandi serie.
Sebbene i principi fisici alla base del riscaldamento di Joule siano semplici, ottenere una saldatura affidabile in produzione non lo è affatto. Esaminando centinaia di file CAD presso TZR, riscontriamo costantemente che il punto di errore più comune non è la saldatrice, bensì la progettazione iniziale del giunto. Il successo del processo dipende interamente dalla scelta dei giusti tipi di materiale, dei rivestimenti, dall’allineamento dei componenti e dall’accessibilità dell’elettrodo prima ancora che venga tagliato il primo prototipo.
Ogni settimana riceviamo le stesse domande da acquirenti e ingegneri: la saldatura a resistenza è adatta al mio componente? Come devo progettare il giunto? E quanto costerà? Ecco le risposte pratiche di cui avete bisogno prima di finalizzare i vostri disegni.
Come funziona la saldatura a resistenza elettrica?
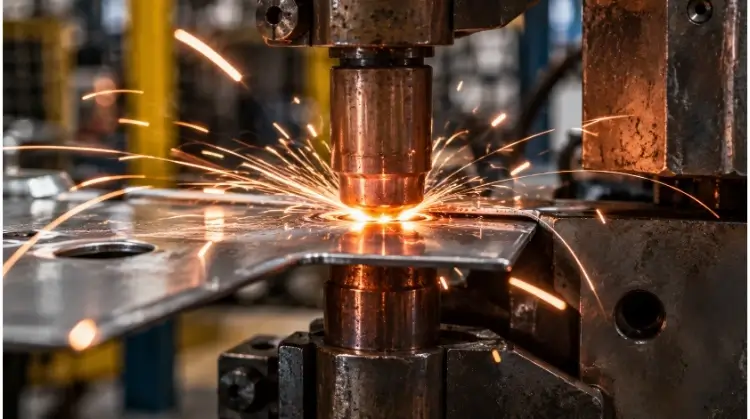
Per progettare un giunto affidabile, è utile comprendere come si forma il nucleo di saldatura. La saldatura a resistenza si basa sulla generazione interna di calore e sulla forgiatura meccanica, piuttosto che su un arco elettrico aperto.
La corrente genera calore localizzato
Il processo si basa sul riscaldamento jouleano, espresso dalla formula:
Q = I²Rt
Il calore (Q) viene generato quando una corrente elettrica controllata (I) attraversa la resistenza elettrica naturale (R) dei pezzi sovrapposti per un determinato periodo di tempo (t).
Poiché il calore generato è proporzionale al quadrato della corrente, anche piccole variazioni di amperaggio determinano cambiamenti significativi. La resistenza elettrica massima si verifica all’interfaccia tra le due lamiere metalliche, concentrando il calore esattamente nel punto in cui deve formarsi il giunto. Ecco perché specificare il corretto trattamento superficiale pre-saldatura — come la rimozione di ossidi spessi dall’alluminio — è una fase critica della progettazione per la fabbricabilità (DFM) per garantire una resistenza uniforme.
Si noti che, mentre in molte applicazioni di saldatura a resistenza il metallo viene fuso per formare un nucleo di fusione, alcuni processi specifici (come determinati tipi di saldature di testa) formano giunti allo stato solido mediante il calore e una forte deformazione plastica.
La pressione modella e mantiene la forma del nugget
Il calore da solo non fa altro che bruciare o fondere il metallo. È indispensabile applicare una pressione meccanica tramite gli elettrodi.
Questa forza di serraggio garantisce un contatto iniziale stabile tra le lamiere, controllando l'area di contatto effettiva prima che la corrente inizi a fluire. Durante la saldatura, la pressione trattiene il metallo fuso, limitando la quantità di spruzzi che fuoriescono dal giunto. Una volta interrotta la corrente, gli elettrodi mantengono la pressione per forgiare il metallo, contribuendo a mantenere stabile il nucleo di saldatura durante il raffreddamento. Sia una pressione insufficiente che una eccessiva influiranno negativamente sulla resistenza finale della saldatura.
Il ciclo di saldatura
Una saldatura a resistenza standard segue una sequenza temporale rigorosa, dell'ordine dei millisecondi, controllata dalla macchina:
- È ora di stringere i denti: Gli elettrodi si chiudono e generano la forza di serraggio necessaria sui pezzi.
- Tempo di saldatura: La corrente attraversa il circuito, generando calore e formando il nucleo di saldatura.
- Tempo di mantenimento: La corrente si interrompe, ma gli elettrodi rimangono chiusi sotto pressione, consentendo alla pepita di solidificarsi e raffreddarsi.
- Tempo libero: Gli elettrodi si aprono, consentendo di riposizionare il pezzo in vista della saldatura successiva.
Valore di produzione: Per gli involucri personalizzati con volumi superiori a 1.000 unità, l’eliminazione delle operazioni manuali di riempimento rende la saldatura ERW una delle soluzioni di assemblaggio più convenienti. I tempi di ciclo brevi, i materiali di consumo limitati e la semplice automazione la rendono particolarmente indicata per gli assemblaggi ripetitivi.
Saldatura a punti, a giuntura o a proiezione: quale scegliere?
La scelta del processo di saldatura a resistenza più adeguato dipende dalla geometria del pezzo, dalla resistenza richiesta per il giunto e dall'ambiente di produzione.
Saldatura a punti per lamiere sovrapposte
Saldatura a punti È il processo standard utilizzato per unire due o più lamiere sovrapposte. È ampiamente utilizzato per involucri in lamiera, staffe interne, piastre di rinforzo e giunti a sovrapposizione ripetitivi. È particolarmente efficace per spessori standard della lamiera compresi tra 0,5 mm e 3,0 mm, sebbene i limiti esatti dipendano dal tipo di materiale e dalla capacità della macchina.
Sebbene sia efficiente, la saldatura a punti presenta specifici vincoli di progettazione. In genere richiede uno spazio libero sufficiente affinché gli elettrodi di rame possano raggiungere entrambi i lati del giunto. Il processo forma singoli nuclei di saldatura localizzati anziché un cordone continuo. Gli ingegneri devono inoltre tenere conto delle rientranze superficiali. Per i componenti estetici, gli ingegneri specificano spesso un elettrodo piatto in rame sul lato visibile e una punta arrotondata sul retro, in modo da ridurre al minimo le ammaccature e limitare la necessità di levigatura post-saldatura. Infine, l'usura naturale dell'elettrodo nel corso di un ciclo di produzione influirà gradualmente sulle dimensioni del nucleo di saldatura, se non viene monitorata.
Saldatura a giunto per giunti continui
Quando un progetto richiede giunti continui o potenzialmente a tenuta stagna, si prende solitamente in considerazione la saldatura a giunto.
Anziché elettrodi puntiformi statici, questo processo utilizza ruote rotanti in lega di rame. Mentre i pezzi passano tra le ruote, la macchina emette impulsi di corrente per creare una serie di saldature a punti sovrapposte. La saldatura a filo viene spesso utilizzata per serbatoi di fluidi in lamiera sottile, filtri e scatole sigillate in alluminio. La continuità della saldatura dipende in larga misura dal grado di sovrapposizione dei singoli punti di saldatura. Se un giunto è progettato per contenere fluidi o gas, deve comunque essere sottoposto a specifici test di tenuta dopo la saldatura.
Saldatura a proiezione per dadi e perni
La saldatura a proiezione concentra il calore di saldatura in punti specifici indicati dal progetto del componente, anziché fare affidamento sulla forma della punta dell'elettrodo. È il metodo principale utilizzato per fissare dadi saldati, perni saldati, gruppi di fili incrociati e distanziatori su basi in lamiera.
Questo processo si avvale di fossette prestampate o sporgenze lavorate meccanicamente su uno dei pezzi da lavorare. Queste sporgenze concentrano la corrente elettrica, provocandone un rapido riscaldamento e il cedimento sotto la pressione dell'elettrodo. Ciò lo rende particolarmente utile per l'unione di pezzi con spessori variabili (fino a un rapporto di 3:1). Poiché è possibile appiattire più proiezioni in un'unica corsa della macchina, i tempi di ciclo risultano notevolmente ridotti rispetto alla lavorazione di singoli punti.
Altri processi comuni di saldatura per resistenza
| Processo | Applicazioni tipiche |
| Saldatura a testa | Giunti per cavi, tondini e anelli circolari |
| Saldatura a scintilla | Binari ferroviari, cerchioni, tubi e sezioni trasversali di grandi dimensioni |
| Saldatura per micro-resistenza | Morsetti elettrici, terminali per batterie e componenti miniaturizzati |
| Saldatura a fili incrociati | Reti metalliche, griglie per scaffali e assemblaggi in filo metallico |
Perché i materiali e i rivestimenti influiscono sulla qualità della saldatura?
La resistenza elettrica del giunto è la variabile fondamentale in questo processo. Poiché leghe e condizioni superficiali diverse conducono l’elettricità in modo diverso, i parametri che consentono di saldare perfettamente l’acciaio a basso tenore di carbonio risulteranno del tutto inadeguati su lamiere di alluminio o zincate.
| Tipo di materiale | Difficoltà generali di produzione | Principali sfide ingegneristiche |
| Acciaio a basso tenore di carbonio | Basso | Contaminazione superficiale (olio/incrostazioni) e giochi di montaggio |
| Acciaio zincato | Medio | Adesione degli elettrodi, usura delle punte e dislocazione dello zinco |
| Acciaio inox | Da basso a medio | Profonda ammaccatura e surriscaldamento localizzato |
| Acciaio ad alta resistenza | Medio | Intervalli di parametri ristretti e modalità di frattura fragile |
| Leghe di alluminio | Alto | Elevata conduttività termica e film di ossido irregolari |
| Leghe di rame | Alto | Resistenza elettrica estremamente bassa e rapida dissipazione del calore |
| Metalli dissimili | Richiede la convalida | Squilibrio termico e fasi intermetalliche fragili |
Nota di processo: Questi valori sono da considerarsi come punti di riferimento generali. I risultati effettivi di produzione dipendono in larga misura dal tipo specifico di materiale, dallo spessore della lamiera, dal peso del rivestimento, dalla configurazione della pila di lamiere, dal materiale degli elettrodi e dalle capacità della macchina.
Lamiere in acciaio al carbonio e lamiere rivestite
L'acciaio standard a basso tenore di carbonio non trattato è il materiale più semplice da saldare per resistenza, in quanto offre un ampio intervallo di parametri che consente una certa tolleranza. Tuttavia, la presenza di incrostazioni di scaglie di laminazione, ruggine o oli di stampaggio può comunque compromettere il contatto elettrico e causare instabilità nel processo.
Quando l’acciaio al carbonio viene rivestito di zinco (zincato o galvannealed) per garantirne la resistenza alla corrosione, le dinamiche del processo subiscono una variazione. Lo zinco fonde a una temperatura molto inferiore rispetto all’acciaio, alterando la resistenza di contatto all’interfaccia. Di conseguenza, l’acciaio zincato richiede in genere correnti di saldatura da 20% a 30% più elevate e tempi di saldatura più lunghi per rimuovere lo strato di zinco e fondere l’acciaio sottostante. Inoltre, lo zinco fuso tende a legarsi con gli elettrodi di rame, accelerando l’usura della punta. Per gli acciai zincati avanzati ad alta resistenza, gli ingegneri devono anche controllare attentamente le velocità di raffreddamento per prevenire la fragilità da metallo liquido (LME).
Acciaio inossidabile e acciaio ad alta resistenza
L'acciaio inossidabile (come il 304 o il 316) presenta una resistenza elettrica maggiore e una conduttività termica inferiore rispetto all'acciaio al carbonio. Ciò significa che richiede una corrente di saldatura notevolmente inferiore per generare il calore necessario. Tuttavia, questa elevata resistenza provoca una rapida concentrazione del calore. Se la corrente o il tempo di saldatura sono eccessivi, si verificano gravi surriscaldamenti localizzati, deformazioni del pezzo e profonde impronte dell’elettrodo.
L’acciaio ad alta resistenza (HSS) e l’acciaio avanzato ad alta resistenza (AHSS) presentano alcune sfide dal punto di vista meccanico. Poiché il materiale è altamente rigido, la macchina deve applicare una forza di serraggio dell’elettrodo molto più elevata per superare eventuali piccoli giochi di accoppiamento prima che la corrente inizi a fluire. Inoltre, il ciclo rapido di riscaldamento e tempra può creare microstrutture fragili nell’HSS. Per garantire prestazioni affidabili, il nostro team di ingegneri valuta la resistenza della saldatura e le modalità di frattura (ad esempio, distacco per sfaldamento rispetto a strappo a bottone) in conformità alle norme ISO 14373 o AWS D8.1.
Alluminio, rame e metalli misti
L'alluminio e il rame sono difficili da saldare per resistenza poiché sono eccellenti conduttori sia di calore che di elettricità. Quando viene applicata la corrente, il calore si dissipa nel metallo circostante anziché concentrarsi nel punto di giunzione.
Per saldare correttamente l’alluminio, la macchina deve erogare picchi di corrente molto intensi e rapidi per fondere l’interfaccia prima che il calore si disperda. Inoltre, l’alluminio forma naturalmente uno strato di ossido superficiale resistente e elettricamente instabile che deve essere rigorosamente controllato o rimosso chimicamente prima della saldatura. Le leghe di rame rappresentano una sfida ancora maggiore a causa della loro resistenza estremamente bassa, che spesso richiede l’uso di elettrodi in metalli refrattari specializzati (come il tungsteno o il molibdeno) per convogliare la generazione di calore nel pezzo da lavorare.
Nella saldatura di metalli dissimili, i diversi punti di fusione e le diverse resistività determinano bilanci termici asimmetrici. Il nucleo di saldatura tende a formarsi nel metallo con la maggiore resistenza elettrica, il che richiede l’uso di materiali di transizione specifici, geometrie personalizzate degli elettrodi o un’accurata validazione tramite prove di saldatura.
Come progettare componenti per la saldatura a resistenza?
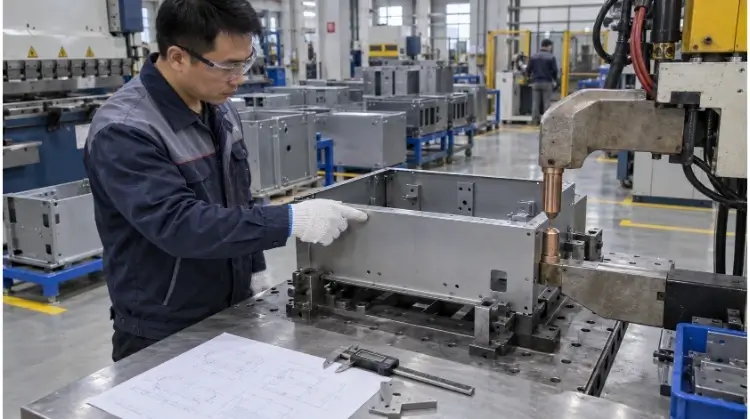
La saldatura a resistenza è estremamente sensibile alla geometria dei pezzi. Nella fase di progettazione CAD, gli ingegneri devono progettare giunti che consentano l’accesso fisico agli utensili e garantiscano un comportamento prevedibile della corrente elettrica. Si tratta di una delle fasi più critiche del processo di progettazione per la producibilità (DFM).
Accesso agli elettrodi e geometria delle flange
A differenza di saldatura laser che richiede solo una linea di vista, mentre la saldatura a punti e quella a proiezione fissano fisicamente il pezzo. L’errore più comune nella progettazione orientata alla producibilità (DFM) consiste nel progettare un giunto in cui gli elettrodi non riescono fisicamente a raggiungere il punto di saldatura o a chiudersi perfettamente su di esso.
I progettisti devono verificare quanto segue:
- Allineamento: Gli elettrodi superiore e inferiore devono essere perfettamente allineati su un asse comune.
- Saldi: I gambi degli elettrodi e i bracci della macchina non devono urtare contro raggi di curvatura, flange o elementi di fissaggio adiacenti.
- Area contatti: La superficie dell’elettrodo deve essere a pieno contatto con la lamiera, in modo piano. La saldatura su un angolo o su una curva causerà l’espulsione immediata dell’elettrodo e giunti deboli.
- Rigidità strutturale: Il flangia in lamiera deve essere sufficientemente largo e rigido da resistere alla forza di serraggio della macchina senza deformarsi.
- Carie profonde: I canali a U stretti o gli alloggiamenti profondi richiedono spesso elettrodi specializzati e sfalsati, il che può limitare la forza massima applicabile e aumentare i costi di allestimento delle attrezzature.
Dimensione delle pepite, passo e distanza tra i bordi
Le dimensioni fisiche del giunto determinano la resistenza dell'insieme.
Se un punto di saldatura viene posizionato troppo vicino al bordo di un pezzo, il metallo fuso fuoriesce lateralmente (espulsione), lasciando un giunto debole e creando rischi per la sicurezza. Una regola di base standard in ingegneria consiste nel mantenere una distanza minima dal bordo pari ad almeno il doppio del diametro del nucleo di saldatura.
Allo stesso modo, i punti di saldatura non devono essere troppo ravvicinati. Se la distanza tra i punti è troppo ridotta, la corrente elettrica seguirà il percorso di minor resistenza, passando attraverso la saldatura adiacente già completata anziché attraversare la nuova interfaccia di giunzione. Questo fenomeno, noto come manovra, comporta la formazione di nuclei di saldatura sottodimensionati o addirittura assenti.
| Verifica del progetto | Dipendenza ingegneristica |
| Diametro della saldatura | Materiale di base, spessore della lamiera e geometria della superficie dell’elettrodo. |
| Distanza dal bordo | Dimensioni richieste delle pepite, resistenza dei bordi e prevenzione dell’espulsione. |
| Passo di saldatura | Resistenza dei giunti richiesta e riduzione degli effetti di shunt elettrico. |
| Larghezza della flangia | Deve tenere conto del diametro della saldatura, della distanza dal bordo e del profilo fisico dell’elettrodo. |
| Pila di fogli | Numero massimo di strati (di solito 2-3) e rapporti di spessore (evitando rapporti superiori a 3:1). |
Supporto ingegneristico: Non sei sicuro che il design della tua flangia garantisca uno spazio libero sufficiente per l'elettrodo o eviti il fenomeno di shunt? Invia i tuoi file CAD 3D per una revisione DFM gratuita da parte del team di ingegneri di TZR prima di finalizzare i tuoi disegni.
Allestimento e finiture estetiche
Poiché la saldatura a resistenza utilizza la pressione per forgiare il giunto, qualsiasi spazio tra le lamiere prima della saldatura comprometterà il processo. Se una parte della forza di serraggio della macchina viene sprecata per unire pezzi deformati, la pressione di contatto effettiva sul giunto diminuisce, causando l’espulsione prematura e un riscaldamento non uniforme. Gli ingegneri devono tenere conto delle tolleranze di stampaggio e del ritorno elastico in fase di progettazione.
Per i componenti con elevati requisiti estetici, è necessario prendere in considerazione i processi di finitura successivi. La saldatura per resistenza lascia inevitabilmente alcune ammaccature superficiali e macchie di colore dovute al calore in alcune zone. Se l'assemblaggio sarà verniciato a polvere, le piccole ammaccature potrebbero essere ricoperte dalla vernice. Tuttavia, se il pezzo è in acciaio inossidabile spazzolato o richiede un’anodizzazione trasparente, la zona termicamente alterata modificherà la grana e la struttura chimica del materiale, causando variazioni di colore molto evidenti.
Se non si tiene conto di questo aspetto in fase di progettazione, spesso i produttori sono costretti a ricorrere a un'intensa lavorazione manuale di levigatura dopo la saldatura. Questa rilavorazione, che richiede un elevato impiego di manodopera, vanifica completamente i vantaggi in termini di costi legati ai tempi di ciclo che, in primo luogo, avevano reso attraente la saldatura a resistenza.
La realtà dell'officina: I parametri di saldatura non sono in grado di compensare completamente un cattivo allineamento dei pezzi. Se i componenti in lamiera non si adagiano naturalmente a filo nella dima, la qualità della saldatura risultante sarà sempre irregolare.
Impostazione della corrente, del tempo e della forza dell'elettrodo
Per mettere a punto un processo di produzione stabile è necessario andare oltre la formula di base del riscaldamento per effetto Joule e bilanciare con cura le impostazioni della macchina.
Equilibrio di corrente, tempo e forza
Le tre variabili principali nella saldatura a resistenza — corrente, tempo e pressione — sono strettamente interdipendenti. Non è possibile regolare una di esse senza influire sul comportamento delle altre. Ad esempio, aumentando la pressione dell’elettrodo si riduce la resistenza di contatto; per mantenere la stessa generazione di calore, è quindi necessario aumentare proporzionalmente la corrente di saldatura o il tempo di saldatura.
| Stato dei parametri | Risultato probabile sulla saldatura |
| Corrente insufficiente | Nucleo di saldatura sottodimensionato o assenza di fusione (saldatura a freddo). |
| Corrente eccessiva | Espulsione violenta (spruzzi), incollaggio dell’elettrodo e perforazione del metallo. |
| Tempo insufficiente | Generazione di calore insufficiente, con conseguente debolezza del giunto. |
| Tempo eccessivo | Surriscaldamento localizzato, profonda impronta dell’elettrodo e rapida usura della punta. |
| Pressione insufficiente | Contatto elettrico instabile che comporta l'espulsione immediata dalla superficie. |
| Pressione eccessiva | Riduzione della resistenza di contatto e della densità di corrente, con conseguente potenziale riduzione delle dimensioni del nugget. |
Programmi di saldatura e finestre operative
Prima di passare alla produzione a pieno regime, gli ingegneri elaborano un “programma di saldatura”. Si tratta di una sequenza programmata che stabilisce i parametri esatti per ogni fase della corsa della macchina, compresi il tempo di compressione, il tempo di saldatura, il tempo di mantenimento, il livello di corrente e la forza dell’elettrodo. Per i materiali più spessi, ciò può includere anche il numero di impulsi.
Durante l'installazione, i tecnici tracciano una lobo di saldatura (o finestra di processo). La parte inferiore di questo lobe rappresenta i parametri minimi necessari per formare un nugget accettabile; la parte superiore rappresenta il limite oltre il quale un calore eccessivo provoca l’espulsione. L’obiettivo di un impianto di produzione non è mai quello di individuare un singolo punto “perfetto” dei parametri, ma di centrare il programma di produzione in modo sicuro all’interno di questa finestra stabile per assorbire le normali variazioni del materiale da lotto a lotto.
Nota sulle attrezzature: Sebbene i trasformatori CA standard siano ancora diffusi, nei moderni impianti di assemblaggio di precisione si ricorre spesso ad alimentatori a inverter a corrente continua a media frequenza (MFDC). Questi consentono un controllo della corrente con precisione dell’ordine dei millisecondi e un adattamento più rapido alle variazioni dinamiche della resistenza durante la saldatura.
Usura degli elettrodi e raffreddamento
Gli elettrodi in rame sono utensili di consumo. Nel corso di centinaia di cicli di saldatura, il calore e la pressione ripetuti causano l’appiattimento e l’allargamento della superficie dell’elettrodo, un fenomeno noto come “mushrooming”. Man mano che l’area della superficie frontale aumenta, la densità di corrente diminuisce, determinando la formazione di nuclei di saldatura più piccoli e meno resistenti. Su metalli rivestiti come l’acciaio zincato, l’elettrodo assorbe anche leghe di zinco, compromettendo ulteriormente le prestazioni.
Per garantire la stabilità del processo, le linee di produzione devono stabilire:
- Frequenza di rifinitura della punta (rimodellamento del profilo in rame)
- Limiti assoluti di sostituzione degli elettrodi
- Controlli della portata dell'acqua di raffreddamento (un raffreddamento inadeguato accelera l'usura in modo esponenziale)
- Registrazioni relative al numero di saldature associate alla macchina
- Verifica distruttiva post-assemblaggio
Sicurezza sul posto di lavoro: Proteggere gli operatori dai punti di schiacciamento degli elettrodi, dai frammenti metallici proiettati, dalle parti calde, dai fumi dei rivestimenti e dall'energia elettrica accumulata. Scollegare e scaricare le apparecchiature prima di effettuare la manutenzione.
Perché le saldature per resistenza si rompono durante la produzione?
Quando una saldatura a resistenza sul fondo presenta un difetto, la reazione immediata di un operatore inesperto è spesso quella di limitarsi ad aumentare la corrente. Tuttavia, per individuare la causa principale è necessario esaminare innanzitutto i sintomi fisici.
Pepite deboli o di dimensioni insufficienti
Se lo smontaggio rivela una nocciola piccola o assente, la causa principale è la mancanza di calore concentrato. Ciò può essere causato da una corrente insufficiente o da un tempo di saldatura inadeguato, ma è altrettanto probabile che sia dovuto a una pressione eccessiva dell’elettrodo, a una punta dell’elettrodo sovradimensionata (a fungo), alla presenza di olio o incrostazioni sulla superficie, oppure a un cortocircuito verso una saldatura adiacente.
Avviso importante: La presenza di un segno visibile dell'elettrodo sulla superficie della lamiera non dimostra che all'interno del giunto si sia formato un nucleo di saldatura solido.
Espulsione, rientranza e incollaggio
I difetti visivi sono indicatori immediati di un processo sbilanciato.
| Difetto visibile | Cause comuni | Primi aspetti da verificare |
| Espulsione (spruzzi) | Corrente troppo alta, pressione troppo bassa o spazi significativi tra i fogli. | Impostazioni attuali, forza di serraggio e allineamento del pezzo. |
| Profonda rientranza | Superficie dell'elettrodo troppo piccola, calore eccessivo o pressione eccessiva. | Stato della punta dell'elettrodo e tempo di saldatura. |
| Adesione degli elettrodi | Accumulo di rivestimento (zinco/alluminio), raffreddamento insufficiente o surriscaldamento. | Pulizia degli elettrodi e portata del sistema di raffreddamento ad acqua. |
| Combustione superficiale | Contaminazione della superficie o contatto iniziale insufficiente dell'elettrodo. | Pulizia del materiale e allineamento delle punte. |
| Distorsione parziale | Sequenza di saldatura errata o supporto del dispositivo di fissaggio inadeguato. | Ordine di saldatura, apporto termico totale e rigidità del dispositivo di fissaggio. |
Il costo dei difetti a valle: Difetti riscontrati durante l'assemblaggio finale, anodizzazione, oppure la verniciatura a polvere comportano costosi scarti di pezzi e ritardi nelle spedizioni. Investire fin dall’inizio in un’adeguata progettazione orientata alla produzione (DFM) e nella corretta configurazione delle attrezzature di fissaggio costa una frazione rispetto a quanto si spenderebbe per risolvere i difetti di lotto a valle del processo.
Manovre, disallineamenti e montaggio non corretto
I problemi di allineamento fisico vengono spesso scambiati per errori nei parametri. Se gli elettrodi superiore e inferiore non sono allineati correttamente, il nucleo di saldatura si formerà in modo irregolare e decentrato. Se il dispositivo di fissaggio non è sufficientemente rigido, è impossibile ottenere un posizionamento ripetibile.
Caso di studio diagnostico:
Durante l’assemblaggio di un lotto di involucri in acciaio inossidabile da 1,5 mm, un operatore ha notato che la terza e la quarta saldatura a punti in sequenza non superavano sistematicamente i test di distacco, nonostante le prime due saldature fossero state superate senza difficoltà. Anziché regolare la corrente della macchina, il team di ingegneri ha individuato il problema come manovra elettrica. Il progetto CAD aveva previsto saldature troppo ravvicinate. La corrente della terza saldatura bypassava il giunto previsto e rifluiva attraverso la prima e la seconda saldatura adiacenti, altamente conduttive. La soluzione è consistita nel modificare la sequenza di saldatura e nell’aumentare la distanza tra le saldature sul disegno tecnico, risolvendo completamente il difetto senza modificare i parametri della macchina.
Come ispezionare e verificare la qualità delle saldature?
Poiché la saldatura vera e propria è nascosta tra due pezzi di metallo, l’ispezione visiva non è mai sufficiente. La qualità deve essere verificata attraverso una combinazione di prove distruttive e monitoraggio in tempo reale.
Prove distruttive sulle saldature
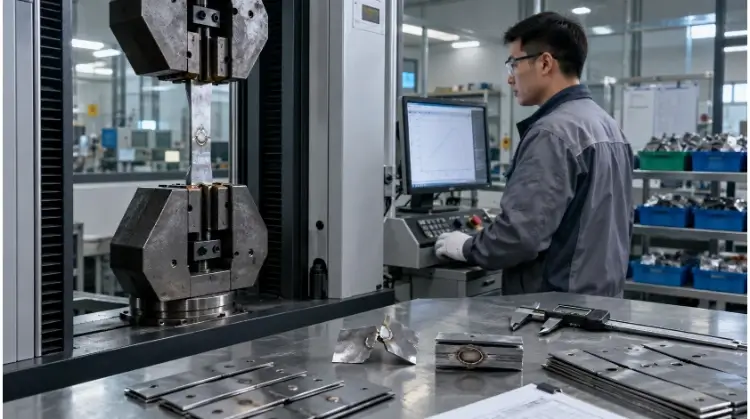
I controlli distruttivi sono obbligatori durante la messa a punto, dopo la rettifica degli elettrodi e a intervalli prestabiliti durante il ciclo produttivo.
- Test di Peel: La prova più comune in officina. I fogli sovrapposti vengono strappati per verificare che da uno dei due si stacchi un “bottone” metallico solido, a dimostrazione che la saldatura è più resistente del metallo di base.
- Prova dello scalpello: Si inserisce uno scalpello tra le lamiere in corrispondenza della saldatura per verificare la presenza di fratture fragili o separazioni.
- Prova di trazione e taglio: Test effettuato in laboratorio utilizzando una macchina di prova universale per misurare la forza esatta necessaria a rompere il giunto sotto sforzo di taglio.
- Prova di trazione trasversale: Misura la resistenza del giunto alle forze di trazione perpendicolari alla lamiera.
- Esame con Macro-Etch: La saldatura viene tagliata a metà, levigata e sottoposta a incisione chimica per misurare al microscopio il diametro esatto del nucleo e la profondità di penetrazione.
Ispezione e monitoraggio dei processi
Il monitoraggio non distruttivo fornisce dati continui tra una smontaggio distruttivo e l'altro. Ciò comprende la verifica delle posizioni delle saldature, la misurazione dei limiti massimi di indentazione superficiale e il controllo della presenza di crepe esterne. Apparecchiature avanzate monitorano in tempo reale le variazioni di corrente, le cadute di tensione, la resistenza dinamica e lo spostamento degli elettrodi.
Nota sul controllo qualità: I dati di processo possono evidenziare eventuali scostamenti, ma non dimostrano automaticamente la resistenza della saldatura. Devono sempre essere verificati confrontandoli con i dati fisici ricavati dallo smontaggio.
Criteri di accettazione e piani di controllo
Prima dell’avvio di un ciclo produttivo, l’acquirente e lo stabilimento devono concordare i criteri di accettazione. In conformità con gli standard di qualità quali la norma ISO 9001 o le linee guida specifiche del settore automobilistico, un piano di controllo solido dovrebbe definire:
- Dimensione minima accettabile del nucleo di saldatura
- Resistenza minima del giunto (se portante)
- Modalità di frattura accettabili (ad es., è richiesto lo strappo completo del bottone)
- Deformazione superficiale massima consentita (fondamentale per i componenti estetici)
- Limiti rigorosi relativi a crepe o porosità interna
- Requisiti relativi alle prove di tenuta (per la saldatura a giunto)
- Frequenza di campionamento distruttivo (ad es. ogni 500 pezzi o ogni turno)
Conclusione
La saldatura a resistenza risulta veloce e ripetibile quando si tengono in considerazione, nel loro insieme, il materiale, la geometria del giunto, l’accessibilità degli elettrodi e il controllo del processo. Le impostazioni della macchina da sole non sono sufficienti a correggere un progetto del giunto inadeguato.
Inviateci i vostri disegni, il tipo di materiale, lo spessore delle lamiere e il volume previsto. Il team di ingegneri di TZR può valutare le posizioni di saldatura, l’accessibilità degli elettrodi, i requisiti estetici e i piani di ispezione prima di formulare il preventivo, garantendo che i vostri involucri in lamiera siano ottimizzati in termini di integrità strutturale e finitura superficiale impeccabile sin dal primo giorno.