
 Italian
 English
 Spanish
 German
 Russian
 French

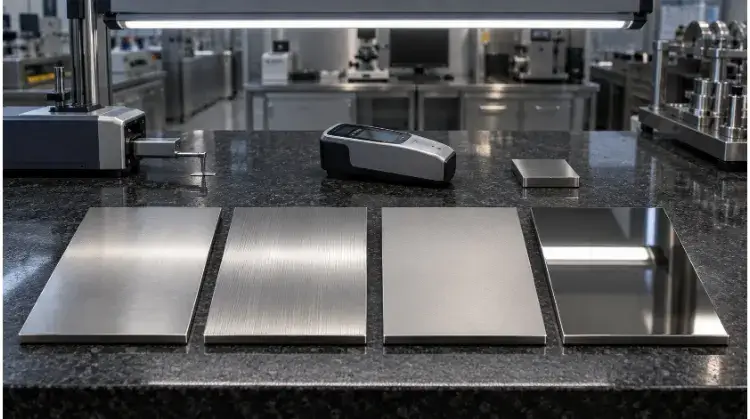
La finitura metallica satinata è una superficie liscia e poco lucida ottenuta tramite una lavorazione abrasiva controllata. La sua struttura microscopica diffonde la luce, riducendo i riflessi e nascondendo piccole impronte digitali e graffi. A differenza della lucidatura a specchio brillante, offre una lucentezza uniforme e tenue, ideale per i componenti estetici a vista.
Digitazione “Finitura satinata” su un disegno tecnico non costituisce una specifica di produzione verificabile. Poiché questa finitura viene realizzata meccanicamente, l’aspetto estetico finale è fortemente influenzato dal materiale di base, dalla posizione delle saldature, dallo spessore della lamiera e dalla direzione della grana abrasiva. In assenza di una documentazione rigorosa, si rischia di ricevere componenti con grana non uniforme tra i vari gruppi, spigoli funzionali arrotondati e gravi deformazioni termiche sui pannelli sottili.
Questa guida illustra in dettaglio cosa si intende esattamente per "finitura satinata" in ambito produttivo. Tratteremo le specifiche regole di DFM (Design for Manufacturability), i limiti di rugosità superficiale (Ra) e le note tecniche esatte da specificare nei disegni per evitare costose controversie con i fornitori e scarti in fase di produzione.
Cosa significa in realtà “finitura metallica satinata”?
Per definire con precisione una finitura superficiale è necessario comprendere chiaramente cosa si intenda con questo termine in ambito produttivo. Il termine “satinato” descrive un’ampia categoria estetica piuttosto che uno standard tecnico rigido o un unico metodo di lavorazione.
Struttura superficiale e riflessione della luce
Una superficie satinata si caratterizza per la presenza di microscopiche abrasioni che diffondono la luce. Poiché non è legata a un unico processo standardizzato, non esiste un valore Ra (rugosità media) universale che definisca una superficie satinata.
Tuttavia, una tipica finitura satinata industriale rientra solitamente in un intervallo compreso tra Ra 0,4 µm e 1,2 µm (16–48 µin). Specificare un valore Ra più stretto del necessario all’interno di questo intervallo aumenterà esponenzialmente i costi di finitura senza alterare in modo significativo l’aspetto visivo. Inoltre, la lucentezza percepita e la densità visiva della grana varieranno a seconda delle condizioni di illuminazione. Quando si valuta l’uniformità della superficie, è prassi standard confrontare campioni fisici dello stesso identico materiale, sotto illuminazione identica e dallo stesso angolo di osservazione.
Vetratura direzionale e non direzionale
Il metodo di levigatura scelto determina se la finitura finale presenta un motivo lineare visibile.
- Vena direzionale Si ottiene in genere utilizzando nastri abrasivi larghi, dischi abrasivi in tessuto non tessuto (come Scotch-Brite) o apparecchiature di spazzolatura lineare. Ciò crea linee ben definite e parallele lungo il pezzo. È una lavorazione standard per i pannelli piatti di grandi dimensioni, ma richiede un allineamento preciso durante il nesting CAD e l’assemblaggio, affinché la grana sia allineata tra i componenti accoppiati.
- Grana non direzionale è il risultato della levigatura orbitale casuale o della sabbiatura con granuli fini. Conferisce un aspetto uniforme e satinato, privo di tracce lineari.
In fase di produzione, le finiture non direzionali sono generalmente più facili da uniformare su complessi assemblaggi saldati. Sono inoltre più tolleranti nel caso in cui siano necessari ritocchi localizzati, poiché non presentano un motivo lineare che un tecnico potrebbe graffiare trasversalmente durante una riparazione localizzata.
Il raso rispetto ad altre finiture metalliche
Per stabilire se la finitura satinata sia quella più adatta per un componente, gli ingegneri devono confrontarla con altre finiture meccaniche comuni, valutandone sia le prestazioni che i rischi di produzione.
| Tipo di finitura | Riflessione della luce | Direzione del grano | Resistenza ai graffi | Riparabilità | Impatto sui costi / Rischio DFM |
| Raso | Media (diffusa) | Direzionale o non direzionale | Buono | Moderato | Moderato: Si adatta bene alla levigatura automatizzata con nastri larghi. |
| Spazzolato | Medio (lineare) | Rigorosamente direzionale | Eccellente (nel senso della venatura) | Difficile (richiede l'uso del frullatore) | Da moderato ad alto: Richiede una miscelazione manuale precisa sui punti di saldatura. |
| Opaco | Molto basso | Non direzionale | Scadente (presenta tracce di olio) | Facile | Basso: Si ottiene facilmente tramite burattatura o sabbiatura intensiva. |
| Specchio | Molto alto | Nessuna (lucidatura a specchio) | Molto scarso | Molto difficile | Molto alto: È un processo estremamente laborioso e gli scarti sono frequenti. |
| Sabbiato | Basso (smerigliato) | Non direzionale | Povero | È necessario ripetere la sabbiatura | Da basso a moderato: Altamente ripetibile, ma richiede l'uso di cabine di sabbiatura dedicate. |
Il raso è ideale per le superfici visibili soggette a forte usura, come ad esempio pannelli di controllo, accessori per l’architettura e involucri — dove sono richieste la riduzione dell’abbagliamento e una moderata resistenza ai graffi. Non è consigliato per componenti meccanici scorrevoli soggetti a forte attrito o per ambienti in cui particelle pesanti potrebbero rimanere intrappolate nella microstruttura abrasiva.
In che modo il processo e il materiale influenzano la finitura?
L'aspetto finale del metallo dipende dall'interazione tra l'attrezzatura abrasiva e le proprietà fisiche del materiale di base.
Metodi abrasivi e sequenza delle operazioni
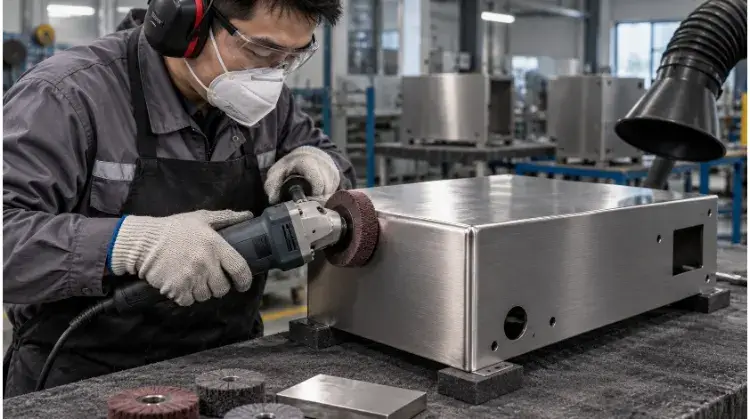
Per ottenere una finitura uniforme è necessario scegliere l'attrezzatura adeguata alla geometria del pezzo. Tra i metodi comunemente utilizzati in fabbrica figurano la levigatura con nastro largo per le lamiere piane, la levigatura con nastro stretto per i bordi, i dischi in tessuto non tessuto per la smussatura dei contorni, i tamponi abrasivi manuali per i ritocchi e le spazzolatrici automatiche per le produzioni in serie.
La sequenza di lavorazione standard per un componente in lamiera lavorata è solitamente la seguente:
Taglio → formazione → saldatura → rifinitura delle saldature → satinatura → pulizia o passivazione → ispezione → imballaggio.
Esistono variazioni legate alle scelte relative alla catena di approvvigionamento. L’acquisto di lamiere già spazzolate riduce i tempi e i costi di finitura, ma richiede l’uso di una pellicola protettiva durante la piegatura con la pressa piegatrice e limita la capacità dello stabilimento di nascondere le saldature successive senza creare un effetto “alone” visibile nel punto in cui la levigatura locale incontra la grana di fabbrica.
Acciaio inossidabile, alluminio e metalli morbidi
Il metallo di base influisce direttamente sul comportamento del processo abrasivo e sulle misure di controllo qualità strettamente necessarie.
- Acciaio inossidabile: Si presta estremamente bene alla lavorazione con grana direzionale. La finitura iniziale di laminazione della lamiera (ad es. 2B) influenzerà la profondità della struttura finale. La contaminazione incrociata rappresenta un rischio primario in officina; è necessario utilizzare abrasivi dedicati. L’uso di una mola condivisa causerà una rapida ossidazione superficiale (rouge) su un componente in acciaio inossidabile 304 o 316 non appena questo viene esposto all’umidità, portando a immediati scarti sul campo. Inoltre, si noti che la “finitura n. 4” standard è una specifica direzionale per l’acciaio inossidabile e non copre tutte le varianti di finitura satinata.
- Alluminio: L’alluminio è più morbido dell’acciaio e dissipa il calore in modo diverso. Il passaggio di pannelli sottili (ad esempio, lamiere da 1,2 mm o 1,5 mm) sotto un nastro abrasivo largo con una pressione eccessiva può provocare deformazioni termiche, compromettendo la planarità del pezzo. Inoltre, se il pezzo in alluminio richiede un trattamento di anodizzazione post-lavorazione, la finitura satinata deve essere eccezionalmente uniforme. Il processo di anodizzazione non nasconde i graffi, ma amplifica le irregolarità causate dall’abrasione.
- Rame e ottone: Questi metalli morbidi si graffiano e si ammaccano facilmente durante la lavorazione meccanica. Il colore della loro superficie cambia naturalmente a causa della rapida ossidazione. Una finitura satinata su rame o ottone richiede solitamente l’applicazione di un secondo strato protettivo trasparente (come una vernice trasparente) subito dopo la finitura, per fissarne l’aspetto e impedire l’ossidazione durante il trasporto.
Asportazione di materiale e rischio dimensionale
La satinatura meccanica comporta per sua natura una rimozione di materiale. Tale riduzione deve essere presa in considerazione nelle tolleranze tecniche, in particolare per i componenti di precisione.
Una lavorazione abrasiva intensa può alterare lo spessore della lamiera e compromettere la planarità complessiva su campate di grandi dimensioni. Può inoltre arrotondare inavvertitamente spigoli vivi o alterare piccoli raccordi interni. Le caratteristiche critiche — quali fori filettati, svasature, superfici di accoppiamento di precisione e marcature incise al laser — sono a rischio di deformazione se sottoposte a passate di finitura intense. Le superfici funzionali e i profili con tolleranze strette devono essere mascherati o esplicitamente esclusi dalla lavorazione abrasiva indicata nel disegno, a meno che le velocità di asportazione del materiale non siano state calcolate e approvate.
In che modo la progettazione dei componenti influisce sull'uniformità della finitura?
L'applicazione di una finitura satinata non è solo un trattamento superficiale, ma un processo meccanico strettamente vincolato dalla geometria del pezzo. La progettazione orientata alla producibilità (DFM) già in fase di lavorazione della lamiera consente di prevenire difetti estetici che risultano praticamente impossibili da correggere durante la finitura finale.
Saldature e zone termicamente alterate
Ottenere una struttura granulare uniforme su tutto il giunto saldato comporta notevoli difficoltà metallurgiche e geometriche. L’area di saldatura raramente si integra perfettamente con il metallo di base per diversi motivi pratici:
- Variazioni di durezza: Il materiale di apporto di saldatura spesso raggiunge una durezza diversa rispetto alla lamiera di base. Quando un nastro abrasivo passa sul giunto, asporta il materiale a velocità diverse, alterando la profondità della grana.
- Distorsione geometrica: La levigatura di una saldatura fino a renderla perfettamente a filo altera la planarità locale. Se il tecnico leviga eccessivamente, anche solo leggermente, si crea un sottosquadro poco profondo o un “alone” che riflette la luce in modo diverso rispetto alla superficie piana circostante.
- Zone interessate dal calore (HAZ): Il calore intenso della saldatura altera la microstruttura del metallo circostante. Anche dopo che la superficie è stata livellata e levigata, in determinate condizioni di illuminazione può rimanere visibile una sottile striscia di colore o un’ombra.
- Interruzione nella fornitura di cereali: I segni trasversali causati da una levigatura aggressiva con smerigliatrice angolare durante la livellatura delle saldature sono notoriamente difficili da eliminare completamente con abrasivi satinati a grana fine.
Gli ingegneri devono stabilire con chiarezza se una saldatura debba essere necessariamente levigata a filo. Tale requisito dovrebbe rappresentare un equilibrio ponderato tra integrità strutturale, spessore della lamiera e livello estetico previsto per l’involucro.
Curve, angoli e pannelli di grandi dimensioni
Un campione metallico piatto con una finitura satinata perfetta assume un aspetto completamente diverso una volta trasformato in un componente tridimensionale.
- Cambiamenti visivi nelle curve: Una piegatura eseguita con una pressa piegatrice altera in modo permanente il modo in cui la luce si riflette sul metallo. Anche se la grana è perfettamente uniforme, il raggio della piegatura disperderà la luce in modo diverso, facendo apparire la finitura leggermente più scura o più chiara lungo la linea di piegatura.
- Vincoli relativi agli spazi liberi degli utensili: Gli angoli interni stretti limitano l'accesso delle mole e dei tamponi manuali. È fisicamente impossibile ottenere la stessa identica grana lineare all'interno di un angolo stretto a 90 gradi come su una superficie esterna ampia e aperta.
- Arrotondamento degli spigoli: I bordi esterni affilati tendono fortemente ad arrotondarsi sotto la pressione dei nastri abrasivi.
- Cavità profonde: Le fessure strette e le cavità profonde limitano l'accesso dei mezzi di finitura standard, causando spesso una finitura irregolare.
- Amplificazione su pannelli di grandi dimensioni: Le superfici ampie e piane (come lo sportello di un rack per server) fungono da specchi per i difetti. Amplificano le minime variazioni di lucentezza, l’usura da abrasione e la pressione del nastro. Su un pannello di grandi dimensioni, una ritoccatura localizzata per correggere un singolo graffio di 2 cm risulta evidentissima; l’officina non può semplicemente lucidare via il graffio. Di solito è necessario rifare completamente la grana dell’intera superficie per mantenere l’uniformità, il che di fatto raddoppia il costo della manodopera per quel componente.
Direzione delle fibre nei vari gruppi di componenti
Per i prodotti costituiti da più componenti in lamiera o lavorati a CNC, la direzione delle venature deve essere coordinata in modo mirato sull’intero assemblaggio per evitare un aspetto “a patchwork”. Tra le strategie di controllo più comuni figurano:
- Direzione unificata: Tutti i componenti sono lavorati in modo da allinearsi uniformemente una volta che il prodotto è completamente assemblato (ad esempio, tutte le venature sono orientate verticalmente sul mobile della macchina).
- Allineamento lungo il lato lungo: La venatura di ogni singolo pezzo è parallela alla sua dimensione maggiore.
- Angolo di visione principale: La venatura viene orientata in base al modo in cui l'utente finale interagirà con il prodotto.
In assenza di una documentazione rigorosa sul disegno 2D, si crea un forte conflitto tra estetica ed efficienza dei materiali. Per massimizzare la resa del materiale (efficienza di nesting), i programmatori CAD ruotano abitualmente i modelli piatti sui fogli di lamiera grezzi. Se la direzione della venatura non viene fissata dal progettista, i pezzi verranno tagliati al laser con uno sfalsamento di 90 gradi. Una volta assemblati, le direzioni contrastanti della venatura rifletteranno la luce in modi opposti, compromettendo l'effetto estetico desiderato.
Come specificare la finitura satinata nei disegni?
Le annotazioni ambigue sui disegni causano più ritardi nella produzione e controversie con i fornitori rispetto agli errori effettivi di lavorazione. Un’annotazione che indichi solo “Finitura satinata” non è una specifica tecnica verificabile.
Superfici visibili e zone di finitura
I disegni tecnici devono indicare in modo esplicito i requisiti di finitura utilizzando un sistema a zone graduate:
- Materiale e condizioni: Specificare la lega esatta e la finitura di laminazione iniziale (ad es., Acciaio inossidabile 304, finitura 2B).
- Lato A (lato principale visibile): Superfici che non ammettono alcun difetto visivo e che richiedono una rigorosa uniformità della grana.
- Lato B (visibile secondario): Aree in cui sono ammessi lievi segni di lavorazione o lievi scostamenti nella grana.
- Superfici nascoste: Superfici interne che non richiedono una finitura estetica.
- Zone senza levigatura: Superfici di accoppiamento funzionali, fori con tolleranze strette o punti di inserimento di componenti in cui è severamente vietata la rimozione di materiale mediante abrasione.
- Requisiti relativi ai bordi e alle saldature: Indicare chiaramente se le saldature devono essere lasciate così come sono, levigate a filo o smussate.
Per i componenti complessi, non limitarsi a note testuali del tipo “venatura lungo la lunghezza”. Utilizzare frecce vettoriali ben distinte sul disegno CAD per indicare l’esatto percorso lineare della venatura per ciascuna faccia.
Granulometria, rugosità e lucentezza
Gli ingegneri spesso confondono i parametri utilizzati per misurare le proprietà delle superfici.
- Determinazione: Indica la granulometria dell'abrasivo (ad es., grana 120, grana 320) o l'utensile di lavorazione.
- Ra/Rz: Misura i picchi e le depressioni microscopiche (rugosità) della superficie utilizzando un profilometro.
- Unità di lucentezza (GU): Misura la quantità di luce riflessa con un angolo specifico (di solito 60°).
- Direzione delle fibre: Determina l'allineamento lineare visivo.
- Campione di riferimento: I parametri fisici di riferimento per l’accettazione visiva finale.
Quando si redige la documentazione tecnica, è necessario tenere presente la seguente regola:
La grana, la rugosità e la lucentezza descrivono diverse proprietà della superficie. Nessuna di queste caratteristiche, da sola, definisce appieno l’aspetto di una finitura satinata direzionale.
Il riferimento a un “finitura n. 4” o a un valore Ra specifico costituisce un utile punto di riferimento per la lavorazione in fabbrica, ma non può fungere da unico standard universale per l’accettazione della finitura satinata, poiché due superfici con valori Ra identici possono apparire completamente diverse sotto l’illuminazione dello stabilimento.
Campioni di riferimento e limiti di accettabilità
Poiché la documentazione tecnica non è in grado di quantificare appieno la diffusione della luce e la consistenza visiva, per i componenti ad alto valore estetico è obbligatorio fornire campioni fisici.
- Esempio d'oro: Il campione perfetto che rappresenta la finitura superficiale ideale, approvata dal cliente.
- Campioni di confine: Campioni fisici che illustrano i limiti superiore e inferiore di accettabilità (ad esempio, profondità massima consentita del graffio, grana più fine accettabile).
- Ispezione del primo articolo (FAI): Il primo ciclo di produzione effettuato utilizzando gli stessi materiali, le stesse attrezzature e gli stessi abrasivi utilizzati nella produzione vera e propria, al fine di verificare che il processo sia conforme al campione di riferimento.
La realtà del controllo qualità: I campioni fisici di metallo si deteriorano nel tempo a causa dell'ossidazione naturale, della polvere di fabbrica e della manipolazione. Un errore comune nel controllo qualità consiste nell'affidarsi a un campione risalente a due anni fa per un nuovo lotto. I campioni di riferimento dovrebbero essere conservati in sacchetti VCI (inibitori volatili di corrosione) e sostituiti regolarmente ogni 12-18 mesi.
Per evitare controversie, i campioni fisici devono essere etichettati in modo permanente indicando il lotto del materiale, la direzione delle fibre, l’abrasivo utilizzato, i valori misurati di Ra/lucentezza, l’ID del campione e la data di approvazione firmata.
Come prevenire i difetti della finitura satinata
Una finitura satinata visivamente impeccabile può essere facilmente compromessa da pratiche operative non uniformi in officina o da una gestione inadeguata una volta completata la lavorazione. Per prevenire i difetti è necessario un rigoroso controllo del processo, dal nastro abrasivo fino alla cassa di spedizione finale.
Grana irregolare e riparazioni locali
I difetti superficiali derivano solitamente da incongruenze nelle operazioni manuali o da contaminazione incrociata durante la fase di finitura.
| Difetto | Causa comune | Metodo di controllo |
| Profondità irregolare delle venature | Variazioni nella pressione applicata o nella velocità di avanzamento. | Standardizzare i parametri automatici delle macchine; ridurre l’affaticamento dovuto al lavoro manuale. |
| Graffi trasversali | Direzione errata della passata finale di levigatura. | Bloccare il percorso di finitura unidirezionale per tutte le operazioni. |
| Segni di sosta | Utensile abrasivo che rimane fermo su un punto. | Durante la miscelazione manuale, mantenere un movimento continuo e fluido. |
| Ombra di saldatura / Alone | Durezza differenziale o planarità locale non uniforme. | Ottimizzare i parametri TIG; evitare di levigare eccessivamente il fondo del cordone di saldatura. |
| Aspetti positivi | L'area di rilavorazione è troppo circoscritta. | Ampliare la zona di sfumatura oppure rifinire l'intera superficie. |
| Bordi arrotondati | Rimozione eccessiva di materiale negli angoli. | Limitare la pressione abrasiva e il numero di passaggi sulle geometrie affilate. |
| Contaminazione da ferro | Abrasivi utilizzati anche per i componenti in acciaio al carbonio. | Separare rigorosamente gli utensili di finitura in acciaio inossidabile dai materiali di lavorazione. |
Controllo del primo articolo e del lotto
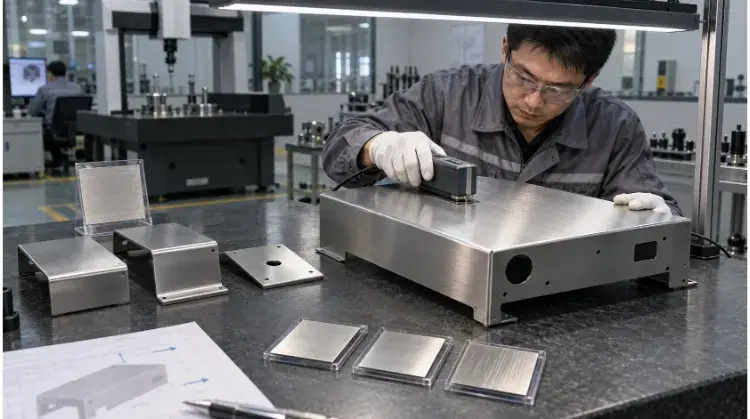
L'accettazione visiva non può limitarsi a una rapida occhiata sulla banchina di carico. Un protocollo di ispezione rigoroso impedisce il rifiuto di interi lotti.
Sequenza di ispezione consigliata:
- Realizzare l'unità per l'ispezione del primo articolo (FAI) utilizzando materiali di qualità di produzione e abrasivi definitivi.
- Verificare la direzione delle fibre confrontandola con il disegno tecnico in 2D.
- Misurare i valori di Ra (rugosità) o di lucentezza previsti per garantire che il processo rientri nei limiti della linea di riferimento calcolata.
- Confrontare l'unità FAI fianco a fianco con il Golden Sample approvato in condizioni standardizzate.
- Bloccare i parametri abrasivi e approvare il FAI prima di rilasciare l'intero lotto alla produzione.
- Effettuare campionamenti casuali periodici durante l'intero ciclo di produzione per rilevare l'usura da abrasione (che provoca un progressivo appiattimento e una maggiore lucentezza del granulo).
Definizione dell'ambiente di ispezione: Per evitare discussioni soggettive, i criteri di ispezione devono essere documentati. Un accordo standard di controllo qualità in fabbrica prevede quanto segue: «Le superfici devono essere ispezionate sotto lampade a luce diurna D65, osservate da una distanza di 18–24 pollici (45–60 cm), con un angolo di visione di 45 gradi, per un massimo di 5 secondi per ogni lato.» Se un difetto non è visibile in queste condizioni, il prodotto viene considerato conforme.
Pulizia, movimentazione e imballaggio
Il numero di pezzi satinati scartati a causa di una gestione inadeguata nella fase di post-lavorazione è superiore a quello dei pezzi scartati a causa di errori effettivi di lavorazione. Le microscopiche scanalature di una finitura satinata trattengono facilmente oli e residui. Le superfici finite possono essere danneggiate da:
- Contatto a mani nude: Gli oli acidi presenti nelle impronte digitali possono corrodere i metalli morbidi e lasciare macchie scure.
- Attrito tra parti: Impilare i piatti finiti senza interporre fogli di carta provoca un immediato grippaggio.
- Solventi non idonei: I detergenti chimici aggressivi possono rimuovere gli strati protettivi di ossido o lasciare un residuo opaco.
- Colpi dell'utensile di assemblaggio: Se i cacciaviti o le chiavi inglesi scivolano durante l'assemblaggio finale, provocano profondi solchi.
- Residui di adesivo: Le pellicole protettive per laser lasciate troppo a lungo sul metallo, o sottoposte a calore, lasciano tracce di colla difficili da rimuovere.
- Vibrazioni da transito: Durante il trasporto, le parti che vibrano a contatto con il cartone o le fascette di fissaggio levigano i punti di contatto, creando segni di sfregamento lucidi.
Il costo di un imballaggio inadeguato: La mancata inserizione di un foglio di separazione $0.50 può compromettere immediatamente un pannello finito $500 durante un trasporto di 10 ore. Non scendere mai a compromessi sull’imballaggio personalizzato per i componenti estetici di tipo A-Side. I componenti con requisiti di classe A richiedono una manipolazione in condizioni simili a quelle di una camera bianca (guanti in nitrile) e devono essere insacchettati singolarmente e separati da schiuma non abrasiva.
In che modo la finitura satinata influisce sui costi e sull'approvvigionamento
I responsabili degli acquisti spesso sottovalutano il costo delle finiture. Il trattamento delle superfici richiede un elevato impiego di manodopera e il prezzo aumenta in modo esponenziale al crescere della complessità geometrica e delle aspettative in termini di qualità.
Finitura automatizzata vs. finitura manuale
Il fattore che incide maggiormente sui costi è il rapporto tra il tempo impiegato dalle macchine automatizzate e il lavoro manuale.
- Finitura automatizzata: I pannelli piatti, gli involucri semplici e i profili estrusi possono essere alimentati tramite levigatrici a nastro largo o linee di spazzolatura automatizzate. Questo processo è veloce, altamente ripetibile ed economico.
- Finitura manuale: I telai saldati complessi, i telai profondi e le forme irregolari non possono essere lavorati con una levigatrice a nastro piatto. In questi casi, i tecnici devono ricorrere a levigatrici a tamburo pneumatiche, levigatrici manuali e tamponi abrasivi in tessuto non tessuto.
Maggiore è l’intervento manuale, maggiore è il rischio di variazioni da lotto a lotto e di rilavorazioni. Uno stabilimento non può semplicemente ricorrere alla “smerigliatrice angolare” per ottenere una finitura satinata di alta qualità. La levigatura manuale richiede manodopera altamente qualificata, il che aumenta drasticamente il prezzo unitario.
Requisiti geometrici e di qualità
Non dare per scontato che il costo sia strettamente legato alle dimensioni del componente. Spesso la finitura satinata di una piccola staffa saldata complessa da 150 mm costa molto di più rispetto a quella di una lamiera piana da 1000 mm.
Tra i moltiplicatori dei costi primari figurano:
- Numero totale di facce visibili (lati A).
- Numero e lunghezza delle saldature che richiedono una rifinitura a filo.
- Angoli interni e cavità profonde che ostacolano l'accesso dell'utensile.
- Misurazione rigorosa del Ra o requisiti di ispezione visiva 100%.
- Imballaggi personalizzati e confezionamento singolo.
- Volumi di ordini ridotti (le operazioni di messa a punto richiedono molto tempo).
Capacità dei fornitori e lista di controllo per le richieste di preventivo
Non tutte le officine specializzate nella lavorazione della lamiera o nella lavorazione CNC sono in grado di garantire finiture estetiche uniformi. Quando si effettua una verifica presso un fornitore, è necessario accertarsi che disponga delle seguenti capacità:
- Dispongono di macchinari con nastri trasportatori larghi adatti alle vostre lastre piatte più grandi?
- Dispongono di un’area dedicata e fisicamente separata per la lavorazione dell’acciaio inossidabile, al fine di evitare la contaminazione da ferro?
- Dispongono di profilometri calibrati per misurare il Ra?
- Esiste un sistema formale per la conservazione e la gestione dei campioni Golden (ad esempio, l'imballaggio in sacchetti VCI)?
- Le loro procedure operative standard prevedono l'uso di pellicole protettive e carta intercalare durante il trasporto interno all'officina?
🚩 Segnale di allarme: Se un fornitore vi dice di poter «uniformare facilmente tutte le saldature con una smerigliatrice angolare standard» senza menzionare la distorsione delle venature o gli effetti alone, cercate un nuovo partner di produzione.
Conclusione
Una finitura metallica satinata non è uno standard fisso e universale che si può selezionare da un menu a tendina. Si tratta di un risultato estetico altamente ingegnerizzato, determinato dalla scelta dei materiali, dalle condizioni iniziali della superficie, dai metodi abrasivi, dall’orientamento delle fibre e dalla geometria fisica del pezzo.
Per i componenti di grande visibilità, gli ingegneri devono indicare in modo esplicito sul disegno le zone di finitura e le direzioni delle venature. I responsabili degli acquisti devono quindi completare il processo stabilendo campioni di riferimento fisici e effettuando ispezioni del primo articolo.
Non sei sicuro che le tue attuali note di progetto stiano portando a preventivi troppo alti? Invia i tuoi file 2D e 3D al team di ingegneri di TZR. Vi forniremo una valutazione DFM gratuita e imparziale e un preventivo di produzione dettagliato entro 24 ore.