
 French
 English
 Spanish
 German
 Russian
 Italian

Une finition métallique satinée est une surface lisse et peu brillante, obtenue par un usinage abrasif contrôlé. Sa texture microscopique diffuse la lumière afin de réduire les reflets et de masquer les traces de doigts et les rayures mineures. Contrairement à un polissage miroir brillant, elle offre un éclat uniforme et discret, idéal pour les composants esthétiques visibles.
Saisie au clavier « Finition satinée » sur un plan technique ne constitue pas une spécification de fabrication vérifiable. Cette finition étant obtenue par un procédé mécanique, l'aspect esthétique final est fortement altéré par le matériau de base, l'emplacement des soudures, l'épaisseur de la tôle et l'orientation des grains abrasifs. En l'absence d'une documentation rigoureuse, vous risquez de recevoir des pièces présentant un grain non homogène d'un assemblage à l'autre, des arêtes fonctionnelles arrondies et un gauchissement thermique important sur les panneaux minces.
Ce guide explique en détail ce que signifie exactement une finition satinée dans le cadre de la production. Nous aborderons les règles spécifiques de la conception pour la fabricabilité (DFM), les limites de rugosité de surface (Ra) ainsi que les annotations de plan exactes que vous devez préciser afin d'éviter des litiges coûteux avec les fournisseurs et des rejets sur le terrain.
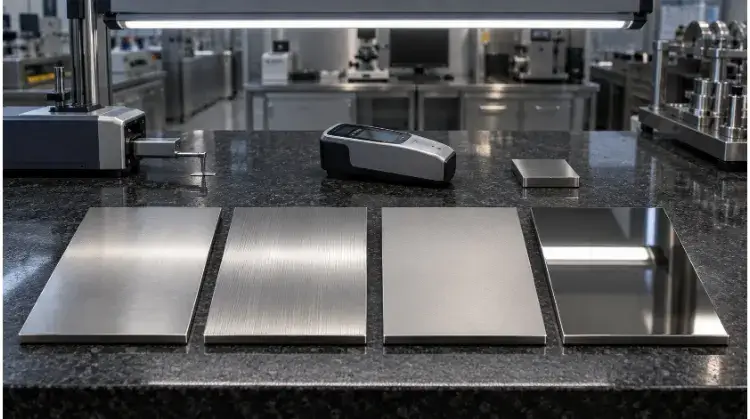
Que signifie réellement la finition « satinée métallisée » ?
Pour définir une finition de surface, il faut bien comprendre ce que ce terme recouvre concrètement en atelier. Le terme « satiné » désigne une vaste catégorie esthétique plutôt qu'une norme technique stricte ou une méthode d'usinage spécifique.
Texture de surface et réflexion de la lumière
Une surface satinée se caractérise par des abrasions microscopiques qui diffusent la lumière. Comme elle ne relève pas d'un processus normalisé unique, il n'existe pas de valeur Ra (rugosité moyenne) universelle permettant de définir une surface satinée.
Cependant, une finition satinée industrielle type se situe généralement entre Ra 0,4 µm et 1,2 µm (16–48 µin). Spécifier une valeur Ra plus stricte que nécessaire dans cette fourchette augmentera de manière exponentielle les coûts de finition sans modifier de manière significative l’aspect visuel. De plus, la brillance perçue et l’épaisseur visuelle du grain varieront en fonction des conditions d’éclairage. Lors de l’évaluation de l’uniformité de la surface, il est d’usage de comparer des échantillons physiques du même matériau, sous un éclairage identique et selon le même angle d’observation.
Fibre directionnelle et non directionnelle
C'est la méthode d'abrasion choisie qui détermine si la texture finale présente un motif linéaire visible.
- Sens du grain Cette opération est généralement réalisée à l'aide de larges bandes abrasives, de disques abrasifs en non-tissé (tels que Scotch-Brite) ou d'équipements de brossage linéaire. Cela permet d'obtenir des lignes parallèles bien marquées sur la pièce. Il s'agit d'une technique standard pour les grands panneaux plats, mais elle nécessite un alignement précis lors de l'imbrication CAO et de l'assemblage afin que le sens du grain coïncide entre les composants emboîtés.
- Grain non directionnel résulte d'un ponçage orbital aléatoire ou d'un sablage fin. Il confère un aspect uniforme et dépoli, sans traces linéaires.
En production, les finitions non directionnelles sont généralement plus faciles à harmoniser sur des assemblages soudés complexes. Elles offrent également une plus grande marge de manœuvre si des retouches localisées s'avèrent nécessaires, car elles ne présentent pas de motif linéaire que le technicien risquerait de rayer lors d'une réparation localisée.
Finition satinée vs autres finitions métalliques
Pour déterminer si la finition satinée est la spécification appropriée pour un composant, les ingénieurs doivent la comparer à d'autres finitions mécaniques courantes, en évaluant à la fois les performances et les risques liés à la fabrication.
| Type de finition | Réflexion de la lumière | Direction du grain | Résistance aux rayures | Réparabilité | Impact sur les coûts / Risque lié à la conception pour la fabrication (DFM) |
| Satin | Moyen (diffus) | Directionnel ou non directionnel | Bon | Modéré | Modéré: S'adapte parfaitement au ponçage automatisé sur bande large. |
| Brossé | Moyen (linéaire) | Strictement directionnel | Excellent (dans le sens du fil) | Difficile (nécessite un mixage) | Modéré à élevé: Nécessite un lissage manuel précis au niveau des soudures. |
| Mat | Très faible | Non directionnel | Médiocre (présence de traces d'huile) | Facile | Faible: Facilement réalisable par polissage au tambour ou par sablage intensif. |
| Miroir | Très élevé | Aucun (finition polie mate) | Très mauvais | Très difficile | Très élevé: Ce processus demande énormément de main-d'œuvre et les rebuts sont fréquents. |
| Perlé | Faible (givré) | Non directionnel | Pauvre | Nécessite un nouveau sablage | Faible à modéré: Procédé hautement reproductible, mais nécessitant des cabines de sablage dédiées. |
Le satin convient particulièrement aux surfaces visibles soumises à des frottements importants, telles que panneaux de commande, les ferrures architecturales et les enceintes — où une réduction de l’éblouissement et une résistance modérée aux rayures sont nécessaires. Son utilisation n’est pas recommandée pour les composants mécaniques coulissants soumis à des frottements importants, ni dans les environnements où des particules lourdes risquent de se loger dans la microtexture abrasive.
En quoi le procédé et le matériau influencent-ils le résultat final ?
L'aspect final du métal dépend de l'interaction entre l'équipement abrasif et les propriétés physiques du matériau de base.
Méthodes d'abrasion et ordre des opérations
Pour obtenir une finition homogène, il est nécessaire de choisir l'équipement adapté à la géométrie de la pièce. Parmi les méthodes couramment utilisées en usine, on peut citer le ponçage à bande large pour les tôles plates, le ponçage à bande étroite pour les arêtes, les disques en non-tissé pour l'harmonisation des contours, les tampons abrasifs manuels pour les retouches et les machines à brosser automatisées pour les productions en grande série.
La séquence standard des opérations pour une pièce en tôle usinée est généralement la suivante :
Découpe → former → soudage → lissage des soudures → satinage → nettoyage ou passivation → contrôle → conditionnement.
Il existe des variations liées aux choix opérés au sein de la chaîne d’approvisionnement. L’achat de tôles pré-brossées permet de réduire le temps et les coûts de finition, mais nécessite l’utilisation d’un film de protection lors du pliage à la presse plieuse et limite la capacité de l’usine à masquer les soudures ultérieures sans créer un effet de « halo » visible à l’endroit où la meulure locale rejoint le grain d’usine.
Acier inoxydable, aluminium et métaux mous
Le métal de base a une incidence directe sur le comportement du processus d'abrasion et sur les mesures de contrôle qualité qui s'imposent impérativement.
- Acier inoxydable : Il se prête extrêmement bien au meulage directionnel. La finition initiale de la tôle à la sortie du laminoir (par exemple, 2B) influencera la profondeur de la texture finale. La contamination croisée constitue un risque majeur dans l'atelier ; il est impératif d'utiliser des abrasifs dédiés. L'utilisation d'une meule partagée provoquera une rouille superficielle rapide (rouge) sur une pièce en acier inoxydable 304 ou 316 dès qu'elle sera exposée à l'humidité, ce qui entraînera des rejets immédiats sur le terrain. Notez également que la « finition n° 4 » standard est une spécification spécifique à l'acier inoxydable directionnel et ne couvre pas toutes les variantes de finition satinée.
- Aluminium : L'aluminium est plus tendre que l'acier et dissipe la chaleur différemment. Le passage de panneaux minces (par exemple, des tôles de 1,2 mm ou 1,5 mm d'épaisseur) sous une large bande abrasive avec une pression trop forte peut provoquer un gauchissement thermique, détruisant ainsi la planéité de la pièce. De plus, si la pièce en aluminium doit subir un traitement d’anodisation après usinage, la finition satinée doit être d’une uniformité exceptionnelle. Le processus d’anodisation ne masque pas les rayures ; il accentue les irrégularités abrasives sous-jacentes.
- Cuivre et laiton : Ces métaux tendres se rayent et se déforment facilement lors de leur usinage. La couleur de leur surface évolue naturellement sous l'effet d'une oxydation rapide. Une finition satinée sur du cuivre ou du laiton nécessite généralement l'application d'un deuxième revêtement protecteur transparent (tel qu'une laque transparente) immédiatement après la finition, afin de fixer l'aspect du matériau et d'empêcher son ternissement pendant le transport.
Enlèvement de matière et risque dimensionnel
Le satinage mécanique entraîne inévitablement une perte de matière. Cette perte doit être prise en compte dans les tolérances techniques, en particulier pour les composants de précision.
Un traitement abrasif intensif peut modifier l'épaisseur de la tôle et nuire à la planéité globale sur de grandes portées. Il peut également arrondir involontairement les arêtes vives ou altérer les petits congés internes. Les éléments critiques — tels que les trous filetés, les fraisages, les surfaces d'accouplement de précision et les marquages gravés au laser — risquent de se déformer s'ils sont soumis à des passes de finition intensives. Les surfaces fonctionnelles et les profils à tolérances serrées doivent être masqués ou explicitement exclus du traitement abrasif sur le plan, à moins que les taux d’enlèvement de matière n’aient été calculés et approuvés.
En quoi la conception d'une pièce influe-t-elle sur l'uniformité de la finition ?
L'application d'une finition satinée n'est pas seulement un traitement de surface ; il s'agit d'un processus mécanique strictement déterminé par la géométrie de la pièce. La conception en vue de la fabricabilité (DFM) dès la phase de tôlerie permet d'éviter les défauts visuels qui sont pratiquement impossibles à corriger lors de la finition finale.
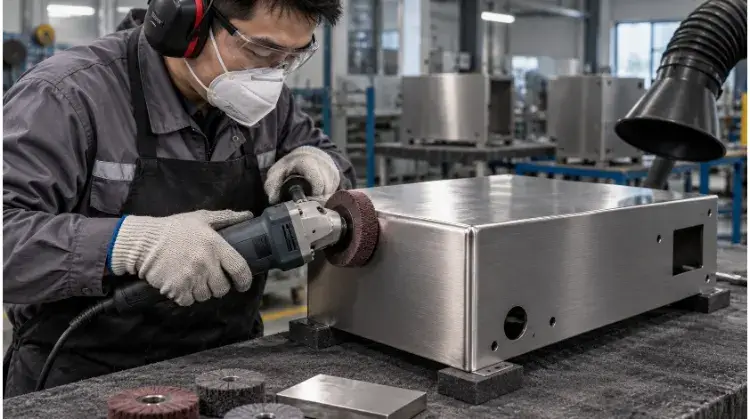
Soudures et zones affectées thermiquement
Obtenir une texture granulaire homogène sur l'ensemble d'un joint soudé pose d'importants défis métallurgiques et géométriques. La zone de soudure correspond rarement parfaitement au métal de base, et ce pour plusieurs raisons pratiques :
- Variations de dureté : Le métal d'apport de soudure présente souvent une dureté différente de celle de la tôle de base une fois durci. Lorsqu'une bande abrasive passe sur le joint, elle enlève de la matière à des vitesses différentes, ce qui modifie la profondeur du grain.
- Distorsion géométrique : Le meulage d'une soudure pour la rendre parfaitement à fleur modifie la planéité locale. Si le technicien meule un peu trop, même légèrement, cela crée une sous-coupe peu profonde ou un « halo » qui reflète la lumière différemment de la surface plane environnante.
- Zones affectées par la chaleur (HAZ) : La chaleur intense générée par le soudage modifie la microstructure du métal environnant. Même après le nivellement et le grainage de la surface, une bande de couleur ou une ombre à peine perceptible peut rester visible sous certains éclairages.
- Interruption de l'approvisionnement en céréales : Les marques transversales laissées par un meulage agressif à l'aide d'une meuleuse d'angle lors du nivellement des soudures sont réputées difficiles à éliminer complètement à l'aide d'abrasifs fins satinés.
Les ingénieurs doivent préciser clairement si une soudure doit impérativement être meulée à ras. Cette exigence doit résulter d'un équilibre mûrement réfléchi entre l'intégrité structurelle, l'épaisseur de la tôle et le niveau d'esthétique requis pour le boîtier.
Courbes, angles et grands panneaux
Une pièce métallique plate présentant une finition satinée parfaite prend un aspect très différent lorsqu'elle est transformée en composant en 3D.
- Changements visuels dans les virages : Un pli réalisé à l'aide d'une presse plieuse modifie de manière définitive la façon dont la lumière se reflète sur le métal. Même si le grain est parfaitement uniforme, le rayon de courbure obtenu diffusera la lumière différemment, ce qui donnera à la finition un aspect légèrement plus foncé ou plus clair au niveau de la ligne de pliage.
- Contraintes liées au dégagement des outils : Les petits angles intérieurs limitent l'accès des meules abrasives et des tampons manuels. Il est physiquement impossible d'obtenir exactement le même grain linéaire à l'intérieur d'un angle serré à 90 degrés que sur une face extérieure largement ouverte.
- Arrondi des bords : Les arêtes externes vives sont particulièrement susceptibles de s'arrondir sous la pression des bandes abrasives.
- Cavités profondes : Les fentes étroites et les cavités profondes limitent l'accès des supports de finition standard, ce qui se traduit souvent par des textures irrégulières.
- Amplification sur grand panneau : Les surfaces larges et planes (comme la porte d’un rack de serveurs) agissent comme des miroirs qui reflètent les défauts. Elles amplifient les variations infimes de brillance, d’usure par abrasion et de pression de la bande. Sur un grand panneau, une retouche locale visant à corriger une seule rayure de 2 cm est flagrante ; l’atelier ne peut pas se contenter de polir la rayure. L’ensemble de la face nécessite généralement un ponçage complet pour préserver l’uniformité, ce qui double pratiquement le coût de main-d’œuvre pour ce composant.
Sens du fil à travers les assemblages
Pour les produits composés de plusieurs pièces de tôle ou de composants usinés par CNC, le sens du grain doit être soigneusement harmonisé sur l'ensemble de l'assemblage afin d'éviter un aspect « patchwork ». Les stratégies de contrôle courantes comprennent :
- Orientation unifiée : Toutes les pièces sont usinées de manière à s'aligner uniformément une fois le produit entièrement assemblé (par exemple, toutes les rainures sont orientées verticalement sur le châssis d'une machine).
- Alignement sur le côté long : Le fil du bois de chaque pièce est parallèle à sa plus grande dimension.
- Angle de vision principal : Le sens du grain est déterminé en fonction de la manière dont l'utilisateur final interagira avec le produit.
En l'absence de spécifications précises sur le plan 2D, un conflit majeur surgit entre l'esthétique et l'optimisation de l'utilisation de la matière. Pour optimiser le rendement des matériaux (efficacité de l'imbrication), les programmeurs CAO font systématiquement pivoter les plans de découpe sur les flans de tôle. Si le sens du grain n’est pas verrouillé par l’ingénieur, les pièces seront découpées au laser avec un décalage de 90 degrés. Une fois assemblées, les sens du grain contradictoires réfléchiront la lumière de manière opposée, ce qui ruinera l’aspect esthétique recherché.
Comment indiquer une finition satinée sur les plans ?
Les annotations ambiguës sur les plans sont à l'origine de davantage de retards de fabrication et de litiges avec les fournisseurs que les erreurs d'usinage proprement dites. Une annotation indiquant uniquement « Finition satinée » ne constitue pas une spécification technique vérifiable.
Surfaces visibles et zones de finition
Les plans techniques doivent clairement définir les exigences en matière de finition à l'aide d'un système de zones à plusieurs niveaux :
- Matériau et état : Précisez l'alliage exact et l'état de surface initial (par exemple, Acier inoxydable 304, finition 2B).
- Face A (face principale) : Surfaces ne tolérant aucun défaut visuel et exigeant une uniformité stricte du grain.
- Face B (face secondaire visible) : Zones où de légères traces d'usinage ou de légers écarts de grain sont acceptables.
- Surfaces cachées : Faces internes ne nécessitant pas de finition esthétique.
- Zones sans meulage : Surfaces d'ajustage fonctionnelles, découpes à tolérance serrée ou points d'insertion de pièces de quincaillerie où l'enlèvement de matière par abrasion est strictement interdit.
- Exigences relatives aux bords et aux soudures : Précisez clairement si les soudures doivent être laissées telles quelles, meulées à ras ou harmonisées.
Pour les pièces complexes, ne vous fiez pas à des annotations textuelles telles que « fil du bois dans le sens de la longueur ». Utilisez des flèches vectorielles distinctes sur le dessin CAO pour indiquer le tracé linéaire exact du fil du bois pour chaque face.
Grain, rugosité et brillance
Les ingénieurs confondent souvent les unités utilisées pour mesurer les propriétés des surfaces.
- Détermination : Indique la granulométrie de l'abrasif (par exemple, grain 120, grain 320) ou l'outil de traitement.
- Ra/Rz : Mesure les pics et les creux microscopiques (rugosité) de la surface à l'aide d'un profilomètre.
- Unités de brillance (GU) : Mesure la quantité de lumière réfléchie selon un angle donné (généralement 60°).
- Sens du fil : Détermine l'alignement linéaire visuel.
- Échantillon de référence : Référence physique pour l'acceptation visuelle finale.
Lors de la rédaction d'une documentation technique, il est essentiel de bien comprendre la règle suivante :
Le grain, la rugosité et la brillance décrivent différentes propriétés de surface. Aucune de ces caractéristiques ne suffit à elle seule à définir pleinement l’aspect d’une finition satinée directionnelle.
Le fait de mentionner une « finition n° 4 » ou une valeur Ra spécifique fournit à l'usine une référence utile pour le traitement, mais cela ne peut constituer la seule norme universelle d'acceptation de la finition satinée, car deux surfaces présentant des valeurs Ra identiques peuvent avoir un aspect totalement différent sous l'éclairage de l'usine.
Échantillons de référence et limites d'acceptation
Les documents techniques ne permettant pas de quantifier pleinement la diffusion de la lumière et la texture visuelle, des échantillons physiques sont obligatoires pour les pièces à forte valeur esthétique.
- Exemple « Golden » : La cible parfaite, qui présente la finition de surface idéale, validée par le client.
- Échantillons de limites : Échantillons physiques illustrant les limites supérieure et inférieure d'acceptabilité (par exemple, profondeur maximale admissible des rayures, grain le plus fin acceptable).
- Inspection du premier article (FAI) : Le premier lot de production réalisé en utilisant exactement les mêmes matériaux, outillages et abrasifs que ceux utilisés en production, afin de vérifier que le processus correspond à l'échantillon de référence.
Le point sur l'assurance qualité : Les échantillons physiques de métal se détériorent avec le temps en raison de l'oxydation naturelle, de la poussière d'usine et des manipulations. Une erreur courante en matière d'assurance qualité consiste à se baser sur un échantillon datant de deux ans pour évaluer un nouveau lot. Les échantillons de référence doivent être conservés dans des sachets VCI (inhibiteurs de corrosion volatils) et officiellement renouvelés tous les 12 à 18 mois.
Afin d'éviter tout litige, les échantillons physiques doivent porter un étiquetage permanent indiquant le numéro de lot du matériau, le sens du grain, l'abrasif utilisé, les valeurs Ra/brillance mesurées, l'identifiant de l'échantillon et la date de validation signée.
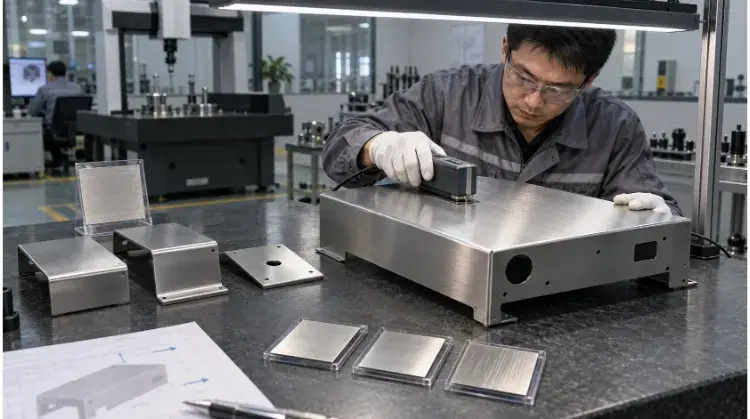
Comment éviter les défauts liés à la finition satinée
Une finition satinée visuellement irréprochable peut facilement être gâchée par des pratiques irrégulières en atelier ou une mauvaise manipulation une fois l'usinage terminé. Pour éviter les défauts, il est nécessaire d'exercer un contrôle rigoureux du processus, depuis la bande abrasive jusqu'à la caisse d'expédition finale.
Grain irrégulier et réparation locale
Les défauts de surface sont généralement dus à des irrégularités liées au travail manuel ou à une contamination croisée lors de la phase de finition.
| Défaut | Cause commune | Méthode de contrôle |
| Profondeur de grain irrégulière | Variation de la pression appliquée ou de la vitesse d'avance. | Standardiser les paramètres automatisés des machines ; réduire la fatigue liée au travail manuel. |
| Rayures transversales | Sens incorrect de la dernière passe d'abrasion. | Verrouiller le parcours de finition unidirectionnel pour toutes les opérations. |
| Marques de pause | Outil abrasif qui reste trop longtemps au même endroit. | Veillez à effectuer des mouvements continus et fluides pendant le mélange manuel. |
| Ombre de soudure / Halo | Différences de dureté ou irrégularités locales de planéité. | Optimisez les paramètres TIG ; évitez de meuler excessivement la racine de la soudure. |
| Points positifs | La zone de retouche est trop localisée. | Élargir la zone de transition ou refaire le grain sur toute la surface. |
| Bords arrondis | Enlèvement excessif de matière au niveau des angles. | Limiter la pression d'abrasion et le nombre de passages sur les géométries anguleuses. |
| Contamination par le fer | Abrasifs utilisés conjointement avec des pièces en acier au carbone. | Séparer rigoureusement les outils de finition en acier inoxydable et les agents de finition. |
Contrôle du premier article et contrôle par lots
Le contrôle visuel ne peut se limiter à un simple coup d'œil sur le quai de chargement. Un protocole d'inspection rigoureux permet d'éviter les rejets massifs de lots.
Séquence d'inspection recommandée :
- Fabriquer l'unité destinée au contrôle du premier article (FAI) en utilisant des matériaux de qualité industrielle et des abrasifs définitifs.
- Vérifiez le sens du grain par rapport au plan technique en 2D.
- Mesurez les valeurs de Ra (rugosité) ou de brillance prescrites afin de vous assurer que le processus respecte les valeurs de référence calculées.
- Comparez l'appareil FAI côte à côte avec l'échantillon de référence homologué, dans des conditions normalisées.
- Verrouillez les paramètres d'abrasion et validez le FAI avant de lancer l'ensemble du lot en production.
- Effectuez des prélèvements aléatoires périodiques tout au long du cycle de production afin de détecter toute usure par abrasion (qui entraîne une diminution progressive de la profondeur et un brillant accru du grain).
Définition de l'environnement d'inspection : Afin d'éviter toute polémique, les critères d'inspection doivent être consignés par écrit. Un accord standard d'assurance qualité en usine stipule : « Les surfaces doivent être inspectées sous des ampoules à lumière du jour D65, observées à une distance de 18 à 24 pouces (45 à 60 cm), avec un angle de vision de 45 degrés, pendant 5 secondes au maximum par face. » Si un défaut n'est pas visible dans ces conditions, il est considéré comme admis.
Nettoyage, manutention et conditionnement
Les pièces satinées sont plus souvent mises au rebut en raison d'une mauvaise manipulation lors du post-traitement que d'erreurs d'usinage proprement dites. Les rainures microscopiques d'une finition satinée retiennent facilement les huiles et les débris. Les surfaces finies peuvent être endommagées par :
- Contact à mains nues : Les huiles acides présentes dans les empreintes digitales peuvent corroder les métaux tendres et laisser des traces sombres.
- Frottement entre pièces : Empiler des assiettes lavées sans les séparer avec du papier provoque immédiatement des rayures.
- Solvants inappropriés : Les produits nettoyants chimiques agressifs peuvent éliminer les couches d'oxyde protectrices ou laisser un résidu terne.
- Grèves dans le secteur des outils d'assemblage : Si les tournevis ou les clés glissent lors de l'assemblage final, cela provoque de profondes entailles.
- Résidus de colle : Les films de protection pour laser qui restent trop longtemps sur le métal ou qui sont chauffés laissent des traces de colle tenaces.
- Vibrations dues au transport : Les pièces qui vibrent contre le carton ou les sangles de cerclage pendant le transport polissent les points de contact, ce qui laisse des traces de frottement brillantes.
Le coût d'un emballage inadapté : Le fait de ne pas utiliser une feuille intercalaire $0,50 peut immédiatement rendre inutilisable un panneau fini $500 au cours d'un transport de 10 heures. Ne faites jamais de compromis sur l'emballage sur mesure des pièces esthétiques de face A. Les pièces répondant aux exigences « A-Side » nécessitent une manipulation de type salle blanche (gants en nitrile) et doivent être emballées individuellement dans des sachets et séparées par de la mousse non abrasive.
L'impact de la finition satinée sur les coûts et l'approvisionnement
Les responsables des achats sous-estiment souvent le coût des finitions. Le traitement de surface est une opération très exigeante en main-d'œuvre, et son prix augmente de manière exponentielle en fonction de la complexité géométrique et des exigences de qualité.
Finition automatisée ou manuelle
Le principal facteur de coût est le rapport entre le temps de fonctionnement des machines automatisées et le travail manuel.
- Finition automatisée : Les panneaux plats, les caissons simples et les profilés extrudés peuvent être traités sur des ponceuses à bande large ou sur des lignes de brossage automatisées. Ce procédé est rapide, offre une grande répétabilité et est rentable.
- Finition manuelle : Les châssis soudés complexes, les châssis profonds et les formes irrégulières ne peuvent pas passer dans une ponceuse à bande plate. Ils nécessitent que les techniciens utilisent des ponceuses à tambour pneumatiques, des polisseuses à main et des tampons abrasifs en non-tissé.
Plus l'intervention manuelle est importante, plus le risque de variations d'un lot à l'autre et de retouches est élevé. Une usine ne peut pas se contenter d'utiliser une « meuleuse d'angle » pour obtenir une finition satinée haut de gamme. L'uniformisation manuelle nécessite une main-d'œuvre hautement qualifiée, ce qui augmente considérablement le prix unitaire.
Exigences en matière de géométrie et de qualité
Ne partez pas du principe que le coût est strictement lié à la taille de la pièce. La finition satinée d'un petit support soudé complexe de 150 mm coûtera souvent nettement plus cher que celle d'une tôle plate de 1 000 mm.
Les multiplicateurs de coûts primaires comprennent notamment :
- Nombre total de faces visibles (faces A).
- Nombre et longueur des soudures nécessitant un lissage à ras.
- Les angles internes et les cavités profondes qui entravent l'accès de l'outil.
- Mesure rigoureuse du Ra ou exigences d'inspection visuelle selon la norme 100%.
- Emballages sur mesure et conditionnement individuel.
- Faible volume de commandes (les changements de configuration prennent beaucoup de temps).
Capacités des fournisseurs et liste de contrôle pour les appels d'offres
Tous les ateliers de tôlerie ou d'usinage CNC ne sont pas en mesure de garantir des finitions esthétiques homogènes. Lors de l'évaluation d'un fournisseur, vérifiez qu'il dispose des capacités suivantes :
- Disposent-ils d'équipements à bande large adaptés à vos plus grands panneaux plats ?
- Disposent-ils d'une zone dédiée et physiquement isolée pour le traitement de l'acier inoxydable afin d'éviter toute contamination par le fer ?
- Disposent-ils de profilomètres étalonnés pour mesurer le Ra ?
- Disposent-ils d'un système formel de stockage et de gestion des échantillons de référence (par exemple, mise en sachets VCI) ?
- Leurs procédures opérationnelles standard imposent-elles l'utilisation d'un film protecteur et de papier intercalaire lors du acheminement interne au sein de l'atelier ?
🚩 Signal d'alerte : Si un fournisseur vous affirme qu'il peut « facilement harmoniser toutes les soudures à l'aide d'une meuleuse d'angle standard » sans évoquer la déformation du grain ou les effets de halo, cherchez un autre partenaire de fabrication.
Conclusion
Une finition métallique satinée n'est pas une norme fixe et universelle que l'on peut sélectionner dans un menu déroulant. Il s'agit d'un résultat esthétique hautement technique, qui dépend du choix des matériaux, de l'état initial de la surface, des méthodes d'abrasion, de l'orientation du grain et de la géométrie physique de la pièce.
Pour les composants très visibles, les ingénieurs doivent définir clairement sur le plan les zones de finition et le sens du grain. Les responsables des achats doivent ensuite boucler la boucle en mettant en place des échantillons de référence et des inspections du premier article.
Vous vous demandez si vos notes de dessin actuelles ne conduisent pas à des devis trop élevés ? Envoyez vos fichiers 2D et 3D à l'équipe d'ingénierie de TZR. Nous vous proposerons une analyse DFM gratuite et impartiale, ainsi qu'un devis de fabrication précis, dans les 24 heures.