
 Russian
 English
 Spanish
 German
 Italian
 French

Сатиновая металлическая отделка — это гладкая поверхность с низким уровнем блеска, получаемая в результате контролируемой абразивной обработки. Её микроскопическая текстура рассеивает свет, уменьшая блики и скрывая мелкие отпечатки пальцев и царапины. В отличие от блестящей зеркальной полировки, она обеспечивает равномерный, приглушённый блеск, идеально подходящий для видимых декоративных элементов.
Набор текста «Сатиновое покрытие» указанная на инженерном чертеже не является поддающейся проверке производственной спецификацией. Поскольку данная поверхностная обработка выполняется механическим способом, конечный эстетический вид в значительной степени зависит от исходного материала, расположения сварных швов, толщины листа и направления абразивных зерен. Без строгой документации вы рискуете получить детали с несовпадающим направлением зерен в разных узлах, с закруглёнными функциональными кромками и с сильным термическим короблением на тонких панелях.
В данном руководстве подробно разъясняется, что именно подразумевается под «сатиновой поверхностью» на производстве. Мы рассмотрим конкретные правила DFM (проектирование с учетом технологичности), допустимые пределы шероховатости поверхности (Ra), а также точные примечания к чертежам, которые необходимо указывать, чтобы избежать дорогостоящих споров с поставщиками и брака при эксплуатации.
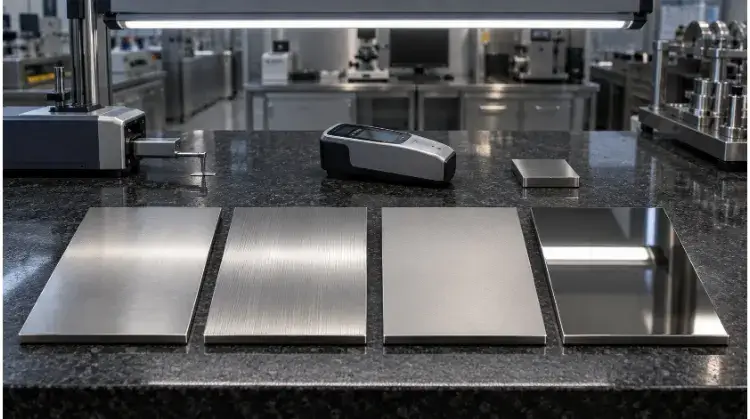
Что на самом деле означает «сатиновое металлическое покрытие»?
Чтобы точно определить качество поверхности, необходимо четко понимать, что этот термин означает в производственных условиях. Термин «сатиновый» обозначает скорее общую эстетическую категорию, чем строгий технический стандарт или какой-либо конкретный метод механической обработки.
Текстура поверхности и отражение света
Сатиновая поверхность образуется за счет микроскопических царапин, рассеивающих свет. Поскольку её изготовление не привязано к какому-либо единому стандартизированному процессу, не существует универсального значения Ra (среднего показателя шероховатости), определяющего сатиновую поверхность.
Однако типичная промышленная сатиновая поверхность обычно имеет значение Ra в диапазоне от 0,4 мкм до 1,2 мкм (16–48 мкдюймов). Указание более строгого значения Ra, чем это необходимо в данном диапазоне, приведёт к экспоненциальному увеличению затрат на обработку поверхности без существенного изменения её внешнего вида. Кроме того, воспринимаемый блеск и визуальная выраженность текстуры будут меняться в зависимости от условий освещения. При оценке однородности поверхности принято сравнивать физические образцы точно такого же материала при одинаковом освещении и под одним и тем же углом обзора.
Направленное и ненаправленное направление кристаллитов
От выбранного метода шлифования зависит, будет ли на конечной поверхности виден линейный узор.
- Направленное волокно Обычно это достигается с помощью широких абразивных лент, нетканых абразивных кругов (таких как Scotch-Brite) или оборудования для линейной щетки. В результате на детали образуются четкие параллельные линии. Такая обработка является стандартной для больших плоских панелей, но требует точного выравнивания на этапе раскроя в CAD и сборки, чтобы направление волокон совпадало на сопрягаемых деталях.
- Ненаправленная текстура получается в результате шлифования эксцентриковой шлифовальной машиной или тонкой абразивной пескоструйной обработки. В результате получается однородная матовая поверхность без линейных следов.
В производстве ненаправленные виды отделки, как правило, проще согласовать на сложных сварных узлах. Кроме того, они более удобны в случае необходимости локальной доработки, поскольку отсутствуют линейные узоры, которые специалист мог бы поцарапать при проведении локального ремонта.
Сатин и другие виды металлической отделки
Чтобы определить, подходит ли сатин в качестве технического требования для того или иного узла, инженеры должны сравнить его с другими распространенными видами механической обработки, оценив как эксплуатационные характеристики, так и производственные риски.
| Тип отделки | Отражение света | Направление зерна | Устойчивость к царапинам | Ремонтопригодность | Влияние на затраты / Риски, связанные с проектированием с учетом технологичности (DFM) |
| Сатин | Средний (рассеянный) | Направленный или ненаправленный | Хорошо | Умеренный | Умеренный: Хорошо сочетается с автоматизированной широколенточной шлифовальной обработкой. |
| Матовый | Средний (линейный) | Строго направленное | Отлично (по направлению волокон) | Сложно (требуется смешивание) | От умеренного до высокого: Требуется тщательная ручная шлифовка в местах сварных швов. |
| Матовый | Очень низкий | Ненаправленный | Плохое состояние (видны масляные пятна) | Легко | Низкий: Это легко добиться с помощью барабанной обработки или интенсивной пескоструйной обработки. |
| Зеркало | Очень высокий | Нет (полированная плоская поверхность) | Очень плохо | Очень сложно | Очень высокий: Процесс чрезвычайно трудоемкий, и брак встречается довольно часто. |
| Покрытые бисером | Низкий (матовый) | Ненаправленный | Бедный | Требуется повторная пескоструйная обработка | От низкого до умеренного: Обеспечивает высокую повторяемость результатов, но требует использования специальных пескоструйных камер. |
Сатиновое покрытие хорошо подходит для видимых поверхностей, подверженных интенсивному контакту, таких как панели управления, архитектурная фурнитура и корпуса — там, где требуется снижение бликов и умеренная устойчивость к царапинам. Не рекомендуется использовать в механических скользящих узлах с высоким коэффициентом трения или в условиях, когда в абразивной микротекстуре могут застревать крупные твердые частицы.
Как технологический процесс и материал влияют на качество отделки?
Конечный вид металла определяется взаимодействием абразивного оборудования и физическими свойствами исходного материала.
Методы абразивной обработки и последовательность операций
Для получения однородной поверхности необходимо подобрать оборудование, соответствующее геометрии детали. К распространенным производственным методам относятся: шлифование широкой лентой для плоских металлических листов, шлифование узкой лентой для кромок, использование нетканых кругов для сглаживания контуров, ручные абразивные подушечки для доработки и автоматические щетковые машины для крупносерийного производства.
Стандартная последовательность технологических операций при изготовлении детали из листового металла обычно выглядит следующим образом:
Резка → формирование → сварка → сглаживание сварных швов → сатинирование → очистка или пассивация → контроль качества → упаковка.
Существуют различные варианты, зависящие от решений, принимаемых в рамках цепочки поставок. Закупка предварительно отшлифованного листового металла сокращает время и затраты на отделку, однако требует использования защитной пленки во время гибки на листогибочном прессе и ограничивает возможности завода по маскировке последующих сварных швов без образования заметного «ореола» в месте соприкосновения локальной шлифовки с заводской текстурой.
Нержавеющая сталь, алюминий и мягкие металлы
Материал основы напрямую влияет на ход абразивного процесса и на то, какие меры контроля качества являются абсолютно необходимыми.
- Нержавеющая сталь: Он чрезвычайно хорошо принимает направленную текстуру. Первоначальная поверхностная обработка листа на прокатном стане (например, 2B) влияет на глубину конечной текстуры. Основным риском на производстве является перекрестное загрязнение; необходимо использовать специальные абразивы. Использование общего шлифовального круга приведёт к быстрому появлению поверхностной ржавчины (ружа) на деталях из нержавеющей стали марки 304 или 316, как только они подвергнутся воздействию влаги, что станет причиной немедленного брака на месте. Кроме того, следует учитывать, что стандартная «отделка № 4» представляет собой конкретную спецификацию для нержавеющей стали с направленной текстурой и не охватывает все варианты сатинированной поверхности.
- Алюминий: Алюминий мягче стали и по-другому рассеивает тепло. Прохождение тонких панелей (например, листового металла толщиной 1,2 мм или 1,5 мм) под широкой абразивной лентой с чрезмерным давлением может вызвать термическую деформацию, нарушающую плоскостность детали. Кроме того, если алюминиевая деталь требует последующего анодирования, сатиновая поверхность должна быть исключительно однородной. Процесс анодирования не скрывает царапин; он подчеркивает имеющиеся неровности, оставшиеся после абразивной обработки.
- Медь и латунь: Эти мягкие металлы легко подвергаются царапинам и вмятинам при механической обработке. Цвет их поверхности естественным образом меняется в результате быстрого окисления. Для сатиновой поверхности меди или латуни обычно требуется нанесение вторичного прозрачного защитного покрытия (например, прозрачного лака) сразу после обработки, чтобы зафиксировать внешний вид и предотвратить потускнение во время транспортировки.
Удаление материала и риск отклонений от размеров
Механическая сатинировка по своей сути приводит к удалению материала. Это уменьшение размеров необходимо учитывать при определении технических допусков, особенно в случае прецизионных деталей.
Интенсивная абразивная обработка может привести к изменению толщины листа и ухудшению общей плоскостности на больших участках. Кроме того, она может непреднамеренно скруглить острые кромки или изменить форму небольших внутренних скруглений. Критические элементы — такие как резьбовые отверстия, зенковки, прецизионные сопрягаемые поверхности и лазерная маркировка — подвергаются риску деформации при интенсивных финишных проходах. Функциональные поверхности и профили с узкими допусками следует замаскировать или явно исключить из абразивной обработки в чертеже, если только скорости съема материала не были рассчитаны и утверждены.
Как конструкция детали влияет на стабильность качества обработки?
Нанесение сатинового покрытия — это не просто обработка поверхности, а механический процесс, строго обусловленный геометрией детали. Проектирование с учетом технологичности (DFM) на этапе обработки листового металла позволяет предотвратить появление визуальных дефектов, которые практически невозможно устранить на этапе окончательной отделки.
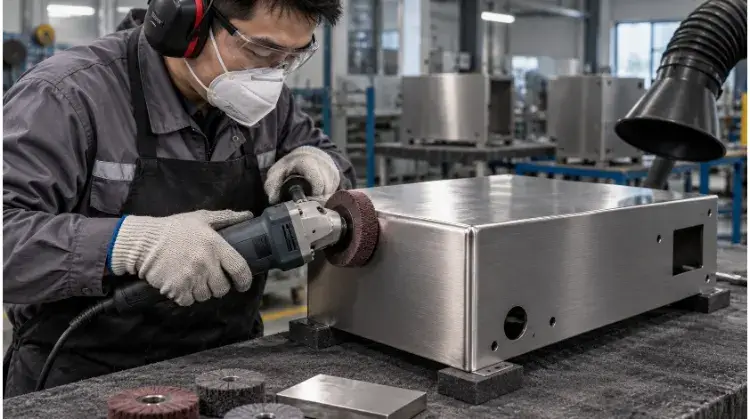
Сварные швы и зоны термического влияния
Достижение однородной текстуры кристаллической решетки по всей длине сварного соединения сопряжено со значительными металлургическими и геометрическими сложностями. Зона сварного шва редко идеально совпадает с основным металлом по ряду практических причин:
- Изменения твердости: Присадочный материал при сварке часто затвердевает до степени твердости, отличной от твердости основного листового металла. Когда абразивная лента проходит по сварному шву, она удаляет материал с разной скоростью, изменяя глубину зерна.
- Геометрическое искажение: Шлифовка сварного шва до идеального заглаживания изменяет локальную плоскостность. Если специалист даже слегка перешлифует, образуется неглубокая подрезка или «ореол», который отражает свет иначе, чем окружающая плоская поверхность.
- Зоны термического влияния (HAZ): Сильное тепло, выделяемое при сварке, изменяет микроструктуру окружающего металла. Даже после выравнивания и зернистого шлифования поверхности при определённом освещении может оставаться едва заметная цветная полоса или тень.
- Прерывание подачи зерна: Поперечные следы, оставшиеся в результате интенсивной обработки угловой шлифовальной машиной при выравнивании сварных швов, как известно, очень трудно полностью удалить с помощью мелких сатинирующих абразивов.
Инженеры должны четко указать, необходимо ли обязательно шлифовать сварной шов до уровня поверхности. Это требование должно представлять собой расчетный баланс между прочностью конструкции, толщиной листа и заданным эстетическим классом корпуса.
Изгибы, углы и большие панели
Плоский металлический заготовка с идеальной сатиновой поверхностью выглядит совершенно иначе после преобразования в трехмерную деталь.
- Визуальные изменения на поворотах: Гибка на листогибочном прессе необратимо изменяет характер отражения света от металла. Даже если текстура поверхности абсолютно однородна, радиус изгиба приводит к иному рассеиванию света, в результате чего поверхность в области линии изгиба выглядит немного темнее или светлее.
- Ограничения по зазорам в инструменте: Небольшие внутренние углы ограничивают доступ абразивных кругов и ручных полировальных дисков. Физически невозможно добиться точно такого же линейного распределения зерна внутри узкого угла под 90 градусов, как на широкой открытой внешней поверхности.
- Скругление краёв: Острые внешние кромки очень легко скругляются под давлением абразивных лент.
- Глубокие полости: Узкие прорези и глубокие углубления затрудняют доступ стандартных абразивных материалов, что зачастую приводит к неравномерной текстуре поверхности.
- Усиление больших панелей: Широкие плоские поверхности (такие как дверца серверной стойки) действуют как зеркала, отражающие дефекты. Они усиливают мельчайшие различия в блеске, абразивном износе и давлении ремня. На большой панели локальная доработка для устранения одной царапины длиной 2 см бросается в глаза; мастерская не может просто отполировать эту царапину. Обычно для сохранения единообразия требуется полная перешлифовка всей поверхности, что фактически удваивает затраты на рабочую силу для данного компонента.
Направление волокон в различных узлах
Для изделий, состоящих из нескольких листовых металлических деталей или деталей, изготовленных на станках с ЧПУ, направление волокон должно быть тщательно согласовано по всей сборке, чтобы избежать появления «лоскутного» вида. К распространенным стратегиям контроля относятся:
- Единое руководство: Все детали имеют направление текстуры, обеспечивающее их равномерное выравнивание после полной сборки изделия (например, текстура всех деталей на корпусе станка должна быть вертикальной).
- Выравнивание по длинной стороне: Текстура каждой отдельной детали проходит параллельно её самой длинной стороне.
- Основной угол обзора: Ориентация волокон определяется тем, как конечный пользователь будет взаимодействовать с изделием.
Без четкого указания на 2D-чертеже возникает серьезный конфликт между эстетикой и эффективностью использования материала. Для максимального использования материала (эффективности раскладки) программисты CAD обычно поворачивают плоские чертежи на заготовках из листового металла. Если инженер не зафиксирует направление волокон, детали будут вырезаны лазером со смещением на 90 градусов. После сборки противоположные направления волокон будут по-разному отражать свет, что испортит эстетический вид изделия.
Как указать сатиновую поверхность на чертежах?
Неясные примечания к чертежам приводят к большему количеству задержек в производстве и споров с поставщиками, чем фактические ошибки при механической обработке. Примечание, в котором указано лишь «Сатиновое покрытие» не является поддающейся проверке технической спецификацией.
Видимые поверхности и зоны отделки
На технических чертежах должны быть четко обозначены требования к отделке с использованием системы многоуровневых зон:
- Материал и состояние: Укажите точный состав сплава и исходную поверхность после прокатки (например, Нержавеющая сталь марки 304, отделка 2B).
- Лицевая сторона (основная видимая): Поверхности, не допускающие никаких визуальных дефектов и требующие строгой однородности текстуры.
- B-Side (вторая видимая сторона): Области, в которых допускаются незначительные следы от инструментов или небольшие отклонения в направлении волокон.
- Скрытые поверхности: Внутренние поверхности, не требующие косметической отделки.
- Зоны, запрещенные для шлифования: Функциональные сопрягаемые поверхности, вырезы с узкими допусками или места установки крепежа, где строго запрещено удаление материала абразивным способом.
- Требования к кромкам и сварным швам: Чётко укажите, должны ли сварные швы оставаться в исходном виде, быть отшлифованными до уровня поверхности или сглаженными.
В случае сложных деталей не следует полагаться на текстовые примечания типа «направление волокон по длине». На чертеже CAD следует использовать четкие векторные стрелки, чтобы указать точное линейное направление волокон для каждой поверхности.
Зернистость, шероховатость и блеск
Инженеры часто путают показатели, используемые для оценки свойств поверхностей.
- Выносливость: Указывает размер абразивных частиц (например, зернистость 120, зернистость 320) или тип обрабатывающего инструмента.
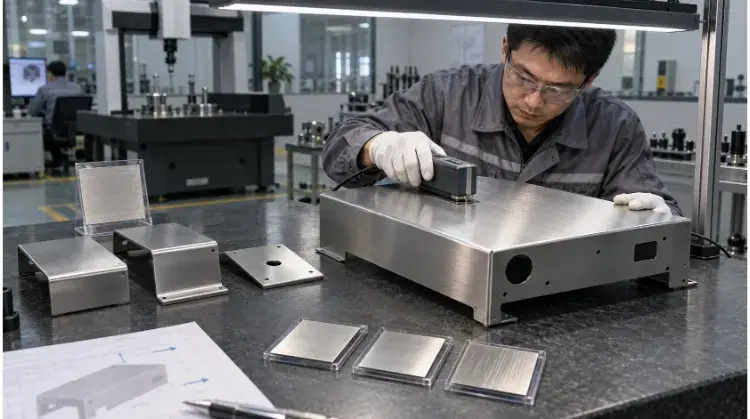
- Ra/Rz: Измеряет микроскопические выступы и впадины (шероховатость) поверхности с помощью профилометра.
- Единицы блеска (GU): Измеряет количество света, отраженного под определенным углом (обычно 60°).
- Направление волокон: Определяет визуальное линейное выравнивание.
- Эталонный образец: Физические исходные параметры для окончательного визуального приемки.
При написании технической документации необходимо помнить о следующем правиле:
Зернистость, шероховатость и блеск характеризуют различные свойства поверхности. Ни один из этих показателей в отдельности не позволяет в полной мере определить внешний вид направленной сатиновой отделки.
Указание «4-го класса» или конкретного значения Ra служит полезным ориентиром для обработки на заводе, однако не может выступать в качестве единственного универсального стандарта приемлемости сатиновой поверхности, поскольку две поверхности с одинаковыми значениями Ra могут выглядеть совершенно по-разному при заводском освещении.
Эталонные образцы и пределы приемлемости
Поскольку в технической документации невозможно в полной мере количественно оценить рассеивание света и визуальную текстуру, для деталей с высокими эстетическими требованиями обязательно требуется предоставление физических образцов.
- «Золотой образец»: Идеальный образец, демонстрирующий идеальную обработку поверхности, одобренный заказчиком.
- Примеры границ: Образцы, демонстрирующие верхний и нижний пределы допустимых значений (например, максимально допустимая глубина царапины, минимально допустимая зернистость).
- Первичный контроль продукции (FAI): Первая серия продукции, изготовленная с использованием тех же производственных материалов, инструментов и абразивных материалов, что и «эталонный образец», с целью проверки соответствия технологического процесса этому образцу.
Реальный взгляд на контроль качества: Физические образцы металла со временем теряют свои свойства из-за естественного окисления, заводской пыли и механического воздействия при обращении. Распространенной ошибкой в области контроля качества является использование образца, взятого два года назад, для проверки новой партии. Эталонные образцы следует хранить в пакетах с VCI (летучим ингибитором коррозии) и официально обновлять каждые 12–18 месяцев.
Во избежание споров на физических образцах должна быть нанесена постоянная маркировка с указанием партии материала, направления зерна, использованного абразива, измеренных значений Ra/Gloss, идентификационного номера образца и даты утверждения с подписью.
Как предотвратить дефекты сатиновой поверхности
Визуально безупречная сатиновая поверхность может быть легко испорчена из-за несогласованных методов работы на производстве или ненадлежащего обращения после завершения обработки. Для предотвращения дефектов требуется строгий контроль технологического процесса — от абразивной ленты до конечной упаковочной коробки.
Неравномерная текстура и локальные реставрации
Дефекты поверхности, как правило, возникают из-за неаккуратности при ручной обработке или перекрестного загрязнения на этапе отделки.
| Дефект | Общее дело | Метод управления |
| Неравномерная глубина зерна | Изменение прилагаемого давления или скорости подачи. | Стандартизировать параметры автоматизированного оборудования; снизить уровень усталости при ручной работе. |
| Поперечные царапины | Неправильное направление последнего прохода абразива. | Зафиксировать однонаправленный маршрут обработки для всех операций. |
| Знаки задержки | Абразивный инструмент задерживается на одном месте. | При ручном смешивании следует поддерживать непрерывное, плавное движение. |
| Зона сварки / Ореол | Различия в твердости или неравномерность локальной плоскостности. | Оптимизируйте параметры сварки методом TIG; избегайте чрезмерного снятия металла в корневом шве. |
| Положительные моменты | Зона доработки слишком локализована. | Увеличьте зону перехода или заново обработайте всю поверхность. |
| Закругленные края | Чрезмерное снятие материала в углах. | Ограничьте давление абразива и количество проходов на участках с острой геометрией. |
| Загрязнение железом | Абразивные материалы, используемые совместно с деталями из углеродистой стали. | Строго разделяйте инструменты для обработки нержавеющей стали и абразивные материалы. |
Контроль первой единицы и партии
Визуальный прием товара нельзя сводить к беглому осмотру на погрузочной платформе. Строгий протокол проверки позволяет избежать массовых отбраковок партий товара.
Рекомендуемая последовательность проверок:
- Изготовить изделие для первичного контроля (FAI) с использованием материалов производственного качества и окончательных абразивных материалов.
- Сверьте направление волокон с 2D-техническим чертежом.
- Измерьте установленные значения Ra (шероховатости) или блеска, чтобы убедиться, что процесс находится в пределах рассчитанного базового значения.
- Сравните устройство FAI с утвержденным эталонным образцом в стандартных условиях.
- Перед запуском всей партии в производство зафиксируйте параметры абразивной обработки и утвердите FAI.
- В течение всего цикла производства партии проводите периодическую выборочную проверку для выявления абразивного износа (в результате которого зерна постепенно становятся более плоскими и блестящими).
Определение среды тестирования: Чтобы избежать субъективных споров, критерии проверки должны быть зафиксированы в документах. Стандартное заводское соглашение об обеспечении качества предусматривает: «Осмотр поверхностей следует проводить при освещении лампами дневного света типа D65, рассматривая их с расстояния 18–24 дюйма (45–60 см) под углом обзора 45 градусов в течение не более 5 секунд на каждую грань». Если дефект в этих условиях не виден, изделие считается пригодным.
Очистка, обращение и упаковка
Больше деталей с сатинированной поверхностью выбывает из-за ненадлежащего обращения после обработки, чем из-за фактических ошибок при механической обработке. В микроскопических бороздках сатинированной поверхности легко скапливаются масляные пятна и загрязнения. Готовые поверхности могут быть повреждены в результате:
- Контакт с голыми руками: Кислотные масла, содержащиеся в отпечатках пальцев, могут разъедать мягкие металлы и оставлять тёмные пятна.
- Трение детали о деталь: Укладка готовых пластин в стопку без прокладки бумаги приводит к немедленному задиру.
- Неподходящие растворители: Агрессивные химические чистящие средства могут удалить защитный оксидный слой или оставить мутный налет.
- Удары монтажного инструмента: Скольжение отверток или гаечных ключей во время окончательной сборки приводит к появлению глубоких царапин.
- Остатки клея: Защитные пленки для лазерной обработки, оставленные на металле слишком долго или подвергнутые термической обработке, оставляют трудноудаляемые следы клея.
- Вибрация при транзитной перевозке: Детали, соприкасающиеся с картоном или обвязочными лентами во время транспортировки, отполируют места соприкосновения, оставляя яркие следы от трения.
Цена некачественной упаковки: Пропуск одного листа прокладной бумаги формата $0.50 может мгновенно привести к браку готовой панели $500 в ходе 10-часовой транспортировки. Никогда не идите на компромисс в вопросах индивидуальной упаковки косметических деталей категории «A-Side». Детали с требованиями класса A требуют обращения в условиях, аналогичных чистым помещениям (нитриловые перчатки), и должны быть упакованы в индивидуальные пакеты и разделены неабразивной пеной.
Как сатиновое покрытие влияет на стоимость и условия поставок
Руководители отделов закупок зачастую недооценивают затраты на отделку. Обработка поверхностей является весьма трудоемким процессом, а ее стоимость растет экспоненциально в зависимости от геометрической сложности изделия и требований к качеству.
Автоматическая обработка по сравнению с ручной
Самым значительным фактором, влияющим на затраты, является соотношение времени работы автоматизированного оборудования и ручного труда.
- Автоматическая отделка: Плоские панели, простые корпуса и профили можно пропускать через широколенточные шлифовальные станки или автоматические линии для щеточной обработки. Этот процесс отличается высокой скоростью, высокой повторяемостью и экономической эффективностью.
- Ручная отделка: Сложные сварные рамы, глубокие шасси и детали нестандартной формы не проходят через машину с плоской лентой. Для их обработки техническим специалистам приходится использовать пневматические барабанные шлифовальные машины, ручные полировальные машины и абразивные подушечки из нетканого материала.
Чем больше ручной труд, тем выше риск разницы между партиями и необходимости доработки. Завод не может просто с помощью угловой шлифовальной машины добиться высококачественной сатиновой поверхности. Ручная шлифовка требует высококвалифицированной рабочей силы, что резко повышает цену за единицу продукции.
Геометрия и требования к качеству
Не стоит полагать, что стоимость напрямую зависит от размера детали. Сатинирование небольшого сложного сварного кронштейна размером 150 мм зачастую обойдется значительно дороже, чем сатинирование плоского листа размером 1000 мм.
К основным коэффициентам умножения затрат относятся:
- Общее количество видимых граней (A-Sides).
- Количество и длина сварных швов, требующих сглаживания до уровня поверхности.
- Внутренние углы и глубокие углубления, затрудняющие доступ инструмента.
- Требования к строгому измерению Ra или визуальному контролю по методу 100%.
- Упаковка по заказу и индивидуальная упаковка в коробки.
- Небольшие объемы заказов (настройка оборудования для окончательной обработки занимает много времени).
Возможности поставщика и контрольный список для запроса предложений
Не все предприятия по обработке листового металла или с ЧПУ располагают необходимым оборудованием для обеспечения стабильного качества внешней отделки. При проведении проверки поставщика необходимо убедиться в наличии следующих возможностей:
- Есть ли у них широколенточное оборудование, рассчитанное на ваши самые большие плоские панели?
- Есть ли у них специально выделенная, физически изолированная зона для обработки нержавеющей стали, чтобы предотвратить загрязнение железом?
- Есть ли у них в наличии откалиброванные профилометры для измерения Ra?
- Существует ли у них формализованная система хранения и управления «золотыми образцами» (например, упаковка в пакеты с VCI)?
- Предусматривают ли их стандартные рабочие процедуры использование защитной пленки и прокладной бумаги при внутренней транспортировке изделий по цеху?
🚩 Красный флаг: Если поставщик заявляет, что может «без труда сгладить все сварные швы с помощью обычной угловой шлифовальной машины», не упоминая при этом о деформации зерна или появлении ореолов, стоит поискать нового партнера-производителя.
Заключение
Сатиновая металлическая отделка — это не фиксированный универсальный стандарт, который можно выбрать из выпадающего меню. Это тщательно проработанный эстетический результат, зависящий от выбора материала, исходного состояния поверхности, методов шлифования, ориентации зерна и геометрических характеристик детали.
В отношении деталей, находящихся на видном месте, инженеры должны четко обозначить на чертеже зоны отделки и направление волокон. Затем менеджеры по закупкам должны завершить этот цикл, определив образцы физических границ и проведя первичный контроль изделия.
Не уверены, не приводят ли ваши текущие примечания к чертежам к завышенным ценам в коммерческих предложениях? Отправьте свои 2D- и 3D-файлы инженерной команде компании TZR. В течение 24 часов мы предоставим бесплатную и объективную оценку технологичности проекта (DFM) и точный расчет стоимости производства.