
 Italian
 English
 Spanish
 German
 Russian
 French

La saldatura a elettrodo (SMAW) è particolarmente efficace per l’acciaio inossidabile in ambienti esterni esposti alle correnti d’aria o in caso di riparazioni strutturali pesanti, dove la saldatura TIG risulta poco pratica. L’uso di elettrodi a basso tenore di carbonio, come l’E308L, garantisce il mantenimento della resistenza alla corrosione. Tuttavia, l’elevato apporto di calore e la necessità di rimuovere le scorie rendono questo metodo inadatto alle lamiere di spessore inferiore a 1,5 mm o alla produzione in serie.
Molte officine di lavorazione ricorrono automaticamente alla saldatura TIG per tutti i progetti in acciaio inossidabile. Tuttavia, in contesti operativi imprevedibili, su assemblaggi spessi e per impieghi gravosi, oppure quando si ha a che fare con giunti eterogenei soggetti alla ruggine, la semplicità della saldatura a elettrodo (SMAW) offre un netto vantaggio.
La sfida ingegneristica non consiste solo nell'accendere l'arco, ma anche nel controllare le distorsioni termiche estreme, impedire l'impoverimento di cromo nella zona termicamente alterata ed evitare che i tempi di pulizia manuale compromettano i margini di profitto. Questa guida illustra in dettaglio quando la saldatura a elettrodo è economicamente vantaggiosa, come selezionare elettrodi certificati AWS e quali sono i rigorosi standard di preparazione dei giunti necessari per evitare costose rilavorazioni.
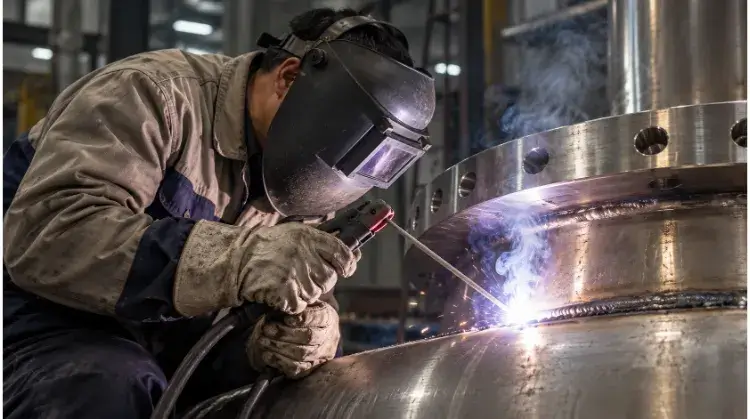
Quando è opportuno ricorrere alla saldatura a elettrodo per l'acciaio inossidabile?
La saldatura a elettrodo non è una soluzione universale per ogni commessa di lavorazione dell'acciaio inossidabile. Sapere esattamente in quali casi dà il meglio di sé — e in quali invece fallisce — permette di evitare costose rilavorazioni e pezzi rovinati.
Lavori sul campo e riparazioni
La saldatura ad arco con elettrodo rivestito (SMAW) viene spesso scelta per le installazioni in cantiere e le riparazioni degli impianti poiché non richiede l'uso di gas di protezione esterno. Processi come TIG o MIG si basano sull’uso di gas inerte, che il vento può facilmente disperdere, causando difetti di porosità.
Il rivestimento di flusso su un elettrodo a bastoncino crea un proprio ambiente protettivo, rendendolo una soluzione affidabile per capannoni industriali esposti a correnti d’aria, tubazioni all’aperto o spazi ristretti in cui non è pratico spostare una bombola di gas.
Lamiere sottili e parti a vista
L'acciaio inossidabile trattiene il calore più a lungo e si dilata in misura notevolmente maggiore rispetto all'acciaio al carbonio. Poiché la saldatura a elettrodo, in genere, apporta più calore al metallo di base rispetto alla saldatura TIG, aumenta notevolmente il rischio di deformazioni e di bruciature da perforazione. Per le lamiere in acciaio inossidabile di spessore inferiore a 1,5 mm (calibro 16), la saldatura a elettrodo diventa altamente impraticabile senza l'uso di un supporto in rame specifico.
Inoltre, la saldatura a elettrodo lascia scorie e spruzzi. Se il vostro ordine richiede una finitura estetica impeccabile o una lucidatura igienica per uso alimentare, l’intensa pulizia manuale necessaria rende la saldatura SMAW molto meno conveniente rispetto alla saldatura TIG.
SMAW vs. TIG vs. MIG
Non esiste un unico processo di saldatura adatto a tutte le commesse relative all’acciaio inossidabile. La scelta dipende dall’ambiente operativo, dallo spessore del materiale e dal volume di produzione.
| Processo | Condizioni sul campo | Controllo dei materiali sottili | Pulizia post-saldatura | Efficienza nella produzione in serie |
| SMAW (elettrodo rivestito) | Affidabile in presenza di correnti d’aria e vento | Difficile (se inferiore a 1,5 mm si rischia una grave distorsione) | Elevato (aggiunge il costo della manodopera per la rimozione di scorie e spruzzi) | Basso (sostituzione frequente degli elettrodi) |
| GTAW (TIG) | Scadente (il gas vola via) | Eccellente (controllo preciso della temperatura) | Bassa (assenza di scorie, la saldatura è spesso pronta all’uso) | Da bassa a media (velocità di marcia ridotta) |
| GMAW (MIG) | Scadente (il gas vola via) | Buono (soprattutto con le legumi) | Media (rimozione di spruzzi lievi) | Alta (alimentazione continua del filo) |
Quale elettrodo a bastoncino in acciaio inossidabile dovresti usare?
L'uso di un metallo d'apporto non adeguato compromette in modo irreversibile la resistenza alla corrosione del pezzo. Ecco una tabella dettagliata che indica quali elettrodi utilizzare in base ai metalli di base specifici e alle condizioni operative.
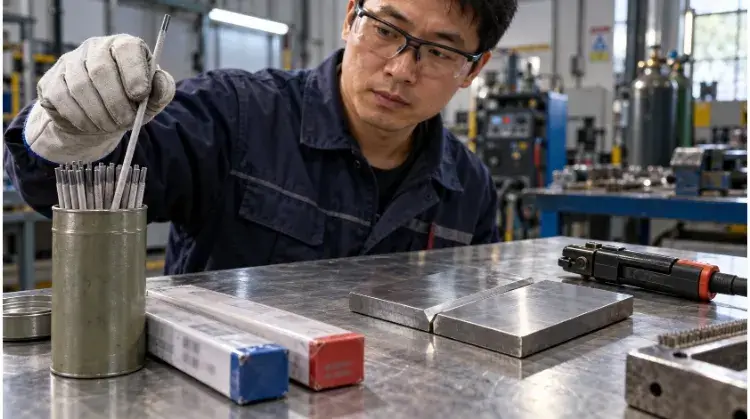
Metalli comuni 304 e 316
In base alle specifiche AWS A5.4, è necessario selezionare il metallo d’apporto corretto per preservare la resistenza alla corrosione del metallo di base in acciaio inossidabile. La regola di base consiste nel scegliere un metallo d’apporto con composizione chimica equivalente o leggermente superiore a quella del metallo di base. Per i comuni tipi di acciaio austenitico, gli abbinamenti standard sono:
| Grado del materiale di base | Elettrodo standard | Caratteristica principale |
| 304 / 304L | E308L | È compatibile con l'acciaio inossidabile austenitico standard. |
| 316 / 316L | E316L | Contiene molibdeno per ambienti marini o chimici. |
Il suffisso “L” indica un contenuto di carbonio estremamente basso (inferiore a 0,04%). Ciò impedisce la precipitazione di carburi nella zona termicamente alterata, preservando la resistenza alla ruggine del metallo. Sebbene questi siano valori di riferimento standard, la scelta finale deve tenere conto delle specifiche condizioni operative e dei dati tecnici forniti dal produttore dell’elettrodo.
Giunti tra acciaio inossidabile e acciaio al carbonio
Quando si uniscono l'acciaio inossidabile e l'acciaio al carbonio — ad esempio saldando una staffa di montaggio in acciaio inossidabile 304 a una base standard in acciaio strutturale —E309L è la scelta standard. Il suo maggiore contenuto di cromo e nichel compensa la diluizione che si verifica durante la fusione nell’acciaio al carbonio, gestendo i diversi coefficienti di dilatazione termica e riducendo il rischio di fessurazioni.
Nota sui costi: L'E309L è un materiale altamente legato e più costoso. Non utilizzarlo come barra universale per giunti standard da 304 a 304 solo per semplificare la gestione delle scorte. Inoltre, tieni presente che la parte in acciaio al carbonio del giunto richiederà comunque una normale protezione antiruggine dopo la saldatura.
Suffissi delle aste e polarità
Oltre al tipo di lega, gli elettrodi in acciaio inossidabile presentano suffissi quali -15, -16 e -17 che indica la composizione del rivestimento del filo. Questo rivestimento determina direttamente il comportamento dell'arco e le posizioni di saldatura consentite:
- -15 (Rivestimento di base): Si indurisce rapidamente ed è progettato per lavori in posizioni scomode, come giunti in verticale verso l’alto o sopra la testa.
- -16 (rivestimento in rutilo/anidride di titanio): Lo standard più diffuso nei laboratori, che garantisce un arco stabile e una facile rimozione delle scorie nelle posizioni piane e orizzontali.
- -17 (rivestimento in silice-anidride titanica): Crea un profilo del cordone molto piatto o leggermente concavo con un distacco delle scorie eccezionalmente agevole, rappresentando spesso un’alternativa estetica alle saldature piatte.
La polarità specifica (di solito DCEP per l'acciaio inossidabile) e le impostazioni di amperaggio dipendono dal diametro esatto dell'elettrodo e dalla scheda tecnica del produttore, che devono essere verificate prima di accendere l'arco.
Come preparare il giunto prima della saldatura?
Una preparazione inadeguata è la causa principale dei difetti nelle saldature dell’acciaio inossidabile. Il controllo della contaminazione e dell’allineamento dei giunti prima dell’accensione dell’arco determina la qualità finale del pezzo ed evita costose rilavorazioni.
Superfici pulite e strumenti dedicati
La presenza di olio, grasso o umidità sul giunto causerà porosità. Prima di iniziare, pulire accuratamente la zona di saldatura con un solvente approvato, come l’acetone. Inoltre, conservare gli elettrodi in un forno per bacchette secondo le indicazioni del produttore riportate nella scheda tecnica del prodotto, per evitare l’assorbimento di umidità.
Ma soprattutto, la vostra officina deve utilizzare utensili dedicati in acciaio inossidabile. Molte officine certificate ISO applicano rigorosamente un codice cromatico alle spazzole e alle mole per l’acciaio inossidabile per evitare mescolanze accidentali. Se una smerigliatrice utilizzata sull’acciaio al carbonio entra in contatto con un pezzo in acciaio inossidabile, vi incide particelle microscopiche di ferro. Questa contaminazione incrociata provoca immediate macchie di ruggine (macchie simili a quelle del tè) al momento della consegna, con conseguente rifiuto dei lotti.
Montaggio e accesso dal retro
L'acciaio inossidabile è altamente sensibile a un apporto eccessivo di calore, il che rende fondamentale un allineamento preciso dei giunti. Se il progetto CAD prevede uno spazio alla radice più ampio dello spessore del materiale, il saldatore è costretto a eseguire una saldatura a zig-zag e ad applicare un enorme apporto di calore solo per colmare lo spazio. Ciò garantisce praticamente la deformazione del pezzo. La smussatura è necessaria per le lamiere più spesse al fine di garantire una penetrazione completa, ma l’angolo specifico dipende interamente dal progetto del giunto.
Infine, occorre considerare l’accesso dal retro. Se non è possibile raggiungere la parte posteriore del giunto per rimuovere le scorie, un accoppiamento perfetto e una passata di radice impeccabile diventano l’unica linea di difesa contro le inclusioni intrappolate.
Sequenza di serraggio e saldatura
Per contrastare l'elevato coefficiente di dilatazione termica dell'acciaio inossidabile, fissare i componenti con un serraggio rigido e frequente saldature di fissaggio. La sequenza di saldatura influisce notevolmente sulla precisione dimensionale finale. Tecniche come il "back-stepping" o l'alternanza dei lati su un assemblaggio pesante aiutano a distribuire uniformemente le sollecitazioni termiche.
Le barre di supporto in rame rappresentano un’ottima soluzione alternativa per dissipare il calore dalla zona di saldatura. Inoltre, fungono da supporto per la passata di radice, sebbene la loro necessità dipenda dalla tolleranza termica specifica e dallo spessore dell’assieme.
Come evitare i difetti più comuni nelle saldature dell'acciaio inossidabile?
Trovare il giusto equilibrio tra apporto di calore e fusione è la sfida principale nella saldatura a elettrodo di acciaio inossidabile. Individuare tempestivamente i segni di difetti consente di mantenere contenuti i costi di rilavorazione ed evita di dover scartare le unità assemblate.
Corrente e lunghezza dell'arco
Poiché l'acciaio inossidabile presenta una bassa conduttività termica, il calore rimane concentrato nel bagno di fusione. L'utilizzo di una corrente troppo elevata aumenta il rischio di perforazione, deformazioni gravi e perdita di resistenza alla corrosione. Questi danni sono spesso segnalati dalla presenza di una colorazione scura e crostosa causata dal calore.
Una volta che si verifica una forte colorazione da calore, una leggera passivazione chimica non è sufficiente a risolvere il problema. Il pezzo richiederà una molatura meccanica aggressiva o un decapaggio acido intenso, compromettendo le tolleranze dimensionali e i costi di manodopera. Al contrario, un’intensità di corrente troppo bassa causa una mancanza di fusione. Mantenere una lunghezza dell’arco ridotta, adeguata al diametro dell’elettrodo, per ridurre al minimo i picchi di tensione.
Perline e passaggi multipli
Utilizzare passate strette anziché ampi movimenti di saldatura. La saldatura aumenta l'apporto di calore e rallenta la velocità di avanzamento, compromettendo le proprietà del metallo di base. Per i giunti pesanti che richiedono più passate, è necessario un rigoroso controllo della temperatura tra una passata e l'altra.
Lasciare raffreddare il pezzo al di sotto del limite specificato (spesso inferiore a 150 °C/300 °F) prima di iniziare la passata successiva. Rimuovere accuratamente le scorie e spazzolare con una spazzola metallica la saldatura tra una passata e l’altra. Le scorie dell’acciaio inossidabile sono dense e saldare sopra di esse garantisce la formazione di inclusioni.
Segnali di difetti e primi controlli
Individuare tempestivamente questi segnali permette di limitare le rilavorazioni a un intervento rapido, evitando di dover scartare un’unità completamente assemblata. Quando una saldatura non supera l’ispezione visiva, utilizzare questo punto di riferimento per individuare la causa principale prima di regolare la macchina.
| Segnale di difetto | Primi aspetti da verificare |
| Bruciatura / Penetrazione eccessiva | L'intensità di corrente è troppo elevata oppure la distanza tra le radici dei giunti è troppo ampia. |
| Inclusioni di scorie | Pulizia tra i passaggi incompleta o angolo dell'elettrodo errato. |
| Porosità (pori) | Elettrodi umidi, metallo di base sporco o lunghezza dell'arco troppo elevata. |
| Sottoscavo (scanalature ai piedi delle saldature) | La velocità di avanzamento è troppo elevata oppure la lunghezza dell'arco è troppo grande. |
| Grave distorsione / deformazione | Fissaggio inadeguato, apporto di calore eccessivo o sequenza di saldatura errata. |
| Mancanza di fusione | L'intensità di corrente è troppo bassa, la velocità di avanzamento è troppo elevata oppure lo smussamento del giunto è insufficiente. |
Nota sulla sicurezza in officina: La saldatura a elettrodo di acciaio inossidabile genera fumi di saldatura contenenti cromo esavalente, un sottoprodotto altamente tossico. È necessario stabilire le misure adeguate di ventilazione, i sistemi di aspirazione locale (LEV) e la protezione respiratoria necessaria in base all’ambiente di lavoro specifico, ai livelli di esposizione e alle normative locali in materia di sicurezza sul lavoro (ad esempio, OSHA).
Come pulire e ispezionare la saldatura finita?
Una saldatura dall’aspetto pulito non garantisce che il componente sia resistente alla corrosione. È indispensabile effettuare un’adeguata ispezione post-saldatura e un trattamento superficiale appropriato per prevenire guasti prematuri in servizio e il rifiuto delle consegne.
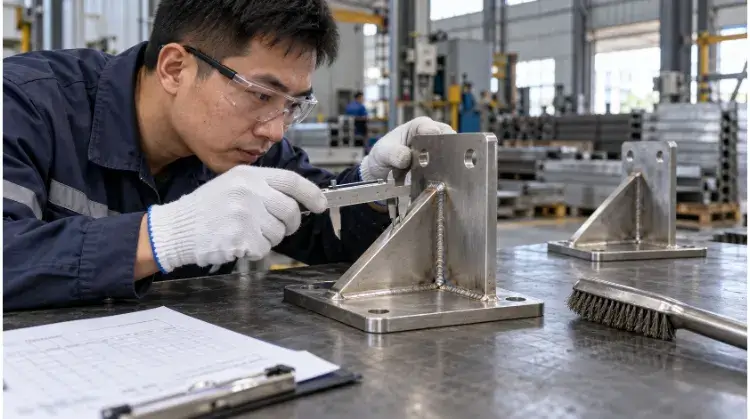
Scorie, spruzzi e colorazione da calore
La pulizia post-saldatura inizia con la rimozione meccanica. Le scorie devono essere asportate e gli eventuali spruzzi localizzati devono essere levigati utilizzando utensili specifici in acciaio inossidabile. Tuttavia, il semplice fatto di levigare la saldatura a filo non significa che il metallo sia stato completamente ripristinato.
L'arco di saldatura lascia una traccia termica, ovvero uno strato superficiale di ossido scolorito che presenta una grave carenza di cromo. Se questo strato non viene rimosso o trattato chimicamente, il pezzo si arrugginirà inevitabilmente una volta in servizio, indipendentemente da quanto lucida possa apparire la lucidatura meccanica a occhio nudo.
Decapaggio vs. passivazione
Per ripristinare una vera resistenza alla corrosione, spesso sono necessari trattamenti chimici, che però hanno finalità diverse. Il decapaggio utilizza acidi altamente aggressivi per dissolvere letteralmente lo spesso strato di ossido, la colorazione da saldatura e lo strato sottostante impoverito di cromo.
Passivazione è un processo chimico più delicato (spesso a base di acido citrico o nitrico) che favorisce la rapida formazione dello strato protettivo invisibile di ossido di cromo senza alterare la finitura superficiale. Sebbene fondamentali per le applicazioni marine o sanitarie, queste fasi chimiche comportano un aumento dei costi; dovrebbero essere specificate in base all’effettivo ambiente operativo del componente, piuttosto che applicate ciecamente come fase obbligatoria per ogni componente non critico.
Dimensioni e qualità delle saldature
Il controllo qualità inizia con la verifica della geometria fisica. Gli ispettori devono controllare che il profilo della saldatura abbia le dimensioni corrette e assicurarsi che non siano presenti difetti superficiali, come sottosquadri o porosità. Oltre al cordone di saldatura stesso, l’intero assemblaggio deve essere misurato rispetto alle tolleranze CAD per confermare che la distorsione termica non abbia deformato i punti di montaggio critici al di fuori delle specifiche.
Ulteriori prove non distruttive (NDT) dovrebbero essere specificate solo quando l’applicazione strutturale lo richiede espressamente. Specificare in modo eccessivo prove a raggi X o con liquidi penetranti su staffe non critiche può facilmente triplicare il costo del componente senza apportare alcun valore aggiunto in termini di funzionalità.
Perché la saldatura a elettrodo costa di più nella produzione?
Sebbene una saldatrice a elettrodo sia economica, i costi nascosti legati al lavoro manuale si moltiplicano rapidamente. Comprendere queste spese operative spiega perché i pezzi saldati a elettrodo comportano spesso preventivi unitari più elevati.
Tempo di saldatura e pulizia
Processi come il TIG e il MIG consentono una saldatura quasi continua. La saldatura a elettrodo, per sua natura, è un processo a intermittenza. L’operatore deve innescare l’arco, saldare per qualche pollice, fermarsi per eliminare il residuo dell’elettrodo consumato, ricaricare la punta, scalpellare la scoria pesante e spazzolare il giunto con una spazzola metallica prima di iniziare la passata successiva.
In molti progetti di lavorazione dell’acciaio inossidabile, per ogni ora di saldatura a elettrodo effettiva, gli operatori dedicano due ore alla pulizia meccanica, alla levigatura e alla rifinitura. Questo rapporto di 1:2 riduce drasticamente il tempo effettivo di saldatura e spiega esattamente perché la saldatura SMAW fatichi a competere con la saldatura MIG o TIG nelle produzioni di grande volume.
Finitura, ispezione e rilavorazione
Il vero costo della saldatura a elettrodo spesso si nasconde nel reparto di finitura. La rimozione energica degli spruzzi e la correzione delle piccole irregolarità superficiali richiedono un'intensa levigatura manuale, che rallenta il flusso di produzione.
Sebbene questo elevato costo della manodopera sia perfettamente accettabile — e spesso necessario — per una riparazione critica una tantum sul campo, laddove altri metodi falliscono, esso compromette i margini di profitto se applicato alla produzione ripetitiva su larga scala. Maggiore è il volume, più i processi automatizzati o semiautomatizzati diventano convenienti.
Una specifica pronta per la quotazione
Per ottenere un preventivo di produzione accurato che tenga conto del processo di saldatura corretto ed eviti costi nascosti legati a rilavorazioni (o margini gonfiati basati su “stime approssimative”), fornite al vostro produttore una specifica completa. Assicuratevi che la vostra prossima richiesta di preventivo includa:
- Tipo di materiale di base e spessore esatto.
- Disegni CAD con indicazioni esplicite relative alle saldature (dimensioni e posizioni).
- Quantità ordinata e condizioni operative previste.
- Finitura superficiale richiesta dopo la saldatura (ad es. “così com’è”, levigata a filo, decapata e passivata).
- Requisiti specifici in materia di ispezione, prove non distruttive (NDT) o certificazione.
Sei pronto a portare avanti il tuo progetto?
Invia oggi stesso i tuoi disegni CAD e le tue specifiche operative al nostro team di ingegneri. Forniremo una revisione gratuita della progettabilità per la produzione (DFM), valuteremo il processo di saldatura più conveniente per il vostro progetto e vi presenteremo un preventivo di produzione completo e trasparente.