
 Italian
 English
 Spanish
 German
 Russian
 French

La lavorazione dell'acciaio strutturale è il processo industriale che consiste nel tagliare, piegare e saldare l'acciaio grezzo standard per ottenere specifici componenti portanti. Questo processo trasforma le materie prime in telai pronti per il montaggio destinati a edifici commerciali, attrezzature industriali e progetti infrastrutturali.
Per i responsabili degli acquisti e gli ingegneri strutturali, il successo di un progetto di fabbricazione si misura in base a tre rigorosi parametri: l’allineamento preciso dei fori per evitare ritardi in cantiere, la qualità verificata delle saldature e la prevedibilità dei costi di consegna. Un reparto di produzione gestito male non solo comporta uno spreco di acciaio, ma prosciuga anche il budget destinato alla manodopera in cantiere.
Ecco perché la fase di fabbricazione è così fondamentale. Non si tratta solo di tagliare e saldare metalli pesanti, ma di controllare le dimensioni e la qualità in officina affinché il montaggio in cantiere proceda effettivamente senza intoppi.
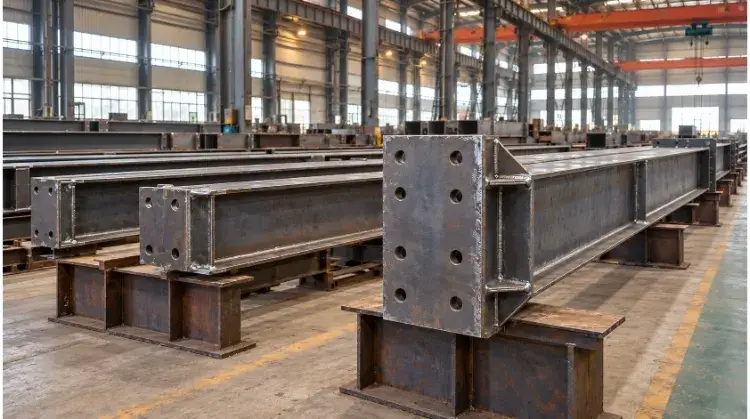
Cosa comprende la lavorazione dell'acciaio strutturale?
È utile distinguere tra produzione di acciaio e lavorazione dell'acciaio. La produzione dell'acciaio avviene in un laminatoio, dove le materie prime vengono trasformate in prodotti standard di lunghezza fissa (come travi a H grezze o lamiere piane). La lavorazione è il processo secondario in cui un'officina meccanica taglia, fora, piega e salda tali profili standard per adattarli a uno specifico progetto tecnico.
Componenti strutturali comuni
Piuttosto che limitarsi a un semplice elenco di parti, è meglio osservare come i componenti interagiscono all’interno di un telaio rigido standard:
- Rubriche: Forniscono sostegno verticale, trasferendo i carichi del tetto e del pavimento alle fondamenta.
- Travi: Elementi orizzontali che sostengono i carichi del pavimento o della copertura lungo le campate.
- Rinforzi: Elementi diagonali installati per resistere alle forze laterali, quali il vento o l'attività sismica.
- Piastre di base e piastre di collegamento: Gli elementi di giunzione fondamentali. Una pesante piastra di base viene saldata alla parte inferiore di una colonna per l'ancoraggio alle fondamenta, mentre le piastre di collegamento (come le linguette di taglio o le piastre di rinforzo) vengono saldate alle flange della colonna in modo che le travi possano essere fissate con bulloni in loco.
Produzione in officina e montaggio in cantiere
La realizzazione comporta diversi livelli di completamento a seconda dei limiti di trasporto e della progettazione:
- Singoli componenti: Elementi di base come una trave tagliata con fori praticati.
- Assemblaggi saldati: Una sezione completata, come ad esempio una colonna con la piastra di base, le alette di sollevamento e le linguette di collegamento già saldate in posizione.
- Moduli preassemblati: Telai composti da più parti, assemblati in officina mediante bullonatura o saldatura prima della spedizione.
Impatto aziendale: L'obiettivo principale della lavorazione in officina è quello di portare a termine il maggior numero possibile di operazioni complesse in un ambiente controllato. La saldatura in officina è altamente controllata, più facile da ispezionare e notevolmente più economica, in termini di costo orario, rispetto alla saldatura in cantiere. L'assemblaggio in cantiere dovrebbe idealmente essere riservato all'unione tramite bullonatura di componenti già preparati, riducendo al minimo assoluto la costosa manodopera in cantiere e i tempi di noleggio delle gru.
Cosa bisogna verificare prima di iniziare la lavorazione dell'acciaio?
Procedere senza specifiche verificate porta spesso a un approvvigionamento errato dei materiali e a rilavorazioni in officina. È necessario definire con precisione diversi dettagli tecnici prima di effettuare il primo taglio.
Disegni approvati
La produzione deve iniziare solo utilizzando i disegni definitivi contrassegnati come “Issued for Construction” (IFC) o i disegni di officina formalmente approvati. I costruttori devono verificare i numeri di revisione, le quote critiche e i dettagli specifici dei collegamenti.
- Limiti di responsabilità: L'ingegnere strutturale stabilisce i carichi e la progettazione strutturale; il costruttore traduce tale progetto in disegni esecutivi precisi per la produzione. I costruttori non possono correggere i difetti di progettazione strutturale.
- Un consiglio da professionista: Sebbene i software di modellazione 3D e di rilevamento delle interferenze (come Tekla) siano ormai uno strumento standard per individuare le interferenze fisiche, non possono sostituire una progettazione di qualità. L'affidabilità dei risultati dipende interamente dall'affidabilità dei dati di input forniti.
Tipi di materiale e sezioni
L'officina deve confermare le esatte classi di materiale (ad esempio, ASTM A992 per i profilati strutturali, ASTM A36 per le lamiere), i profili delle sezioni, gli spessori e le condizioni di fornitura.
- La trappola della sostituzione: Se una dimensione o una classe di sezione specificata non è disponibile a magazzino, qualsiasi sostituzione proposta deve essere formalmente sottoposta all’ingegnere progettista per l’approvazione. I costruttori non devono mai sostituire i materiali di propria iniziativa solo perché un'alternativa sembra simile o presenta un limite di snervamento comparabile. Una lamiera con un equivalente di carbonio diverso può causare gravi crepe nelle saldature o il fallimento delle ispezioni NDT (controlli non distruttivi) in una fase successiva.
Requisiti di ammissione
Le specifiche di progetto relative alle ispezioni e al collaudo devono essere concordate tempestivamente e documentate in modo chiaro.
- Tolleranze dimensionali: Qual è la tolleranza ammissibile per l'allineamento dei fori o la curvatura della trave?
- Criteri di saldatura: Specificare la norma esatta (ad esempio AWS D1.1 o EN 1090).
- Ambito delle prove non distruttive (NDT): Specificare quali saldature richiedono un’ispezione visiva (VT) e quali invece un controllo a ultrasuoni (UT) o un controllo radiografico (RT).
Fattore di costo: Assicuratevi sempre che questi requisiti tecnici siano in linea con il preventivo iniziale. Richiedere a un produttore di eseguire prove di saldatura a ultrasuoni 100% alla fine di un progetto, quando il preventivo iniziale prevedeva solo ispezioni visive standard, comporterà immediatamente ingenti costi aggiuntivi e ritardi nella tabella di marcia.
Come funziona il processo di lavorazione dell'acciaio strutturale?
Trasformare l'acciaio grezzo in un elemento portante non significa disporre delle attrezzature più “avanzate” in officina, ma scegliere il processo più adatto allo spessore del materiale, alla destinazione strutturale e al budget del progetto.
Preparazione e taglio del materiale
Prima ancora che la lama entri in contatto con l’acciaio, l’officina deve verificare i numeri di colata del materiale e i contrassegni di tracciabilità. La perdita del numero di colata durante il taglio comporta la perdita della certificazione del materiale, il che trasforma immediatamente l’acciaio strutturale in rottame.
Quando si tagliano profili standard o lamiere su misura, il metodo deve essere adeguato alla forma del materiale, allo spessore, alla qualità dei bordi richiesta e al volume:
- Taglio (seghe a freddo / seghe a nastro): La soluzione standard ed economica per il taglio a misura di travi ad H pesanti, tubi e profilati angolari. Garantisce un taglio pulito e a freddo, senza zone termicamente alterate.
- Taglio con ossicombustibile: Il cavallo di battaglia per l’acciaio al carbonio estremamente spesso (ad esempio, piastre di base pesanti di oltre 2 pollici). È più lento e lascia un taglio più largo, ma è in grado di gestire spessori che altri metodi non riescono a trattare.
- Taglio al plasma: Altamente efficiente per lamiere di medio spessore. Offre un eccellente equilibrio tra velocità e qualità dei bordi per i rinforzi e le piastre di collegamento.
- Taglio laser: Ideale per lamiere più sottili che richiedono tolleranze strette e bordi puliti.
Fattori che determinano i costi e i tempi di consegna: Non specificare requisiti di taglio eccessivi. Specificare il taglio laser per una piastra di base da 2 pollici che alla fine verrà interrata nel cemento non solo è uno spreco del vostro budget—Questo crea inutili colli di bottiglia in officina, ritardando l'intera consegna.
Realizzazione e formatura di fori
In questo contesto, i processi svolgono due funzioni distinte: preparare i collegamenti e modellare il componente.
- Realizzazione dei fori: I fori per i collegamenti bullonati vengono solitamente realizzati su linee di foratura CNC. Sebbene la punzonatura sia più veloce ed economica, in genere dovrebbe essere limitata ai materiali più sottili. La punzonatura dell’acciaio di grosso spessore può causare microfessurazioni attorno ai bordi del foro: un punto debole critico che potrebbe superare l’ispezione visiva ma cedere sotto i carichi dinamici in campo. La maggior parte dei collegamenti strutturali pesanti richiede la realizzazione di fori.
- Smussatura: Se un giunto richiede una saldatura a penetrazione completa, i bordi delle lamiere devono essere smussati (angolati) meccanicamente o mediante taglio termico per consentire al metallo di saldatura di raggiungere la radice del giunto.
- Lavorazione (piegatura/laminazione): Quando i progetti architettonici richiedono travi curve o lamiere laminate, si ricorre a presse idrauliche di grande potenza o a calandre. Questo processo deve essere controllato con attenzione affinché l’acciaio non venga sottoposto a una deformazione che ne superi i limiti di resistenza alla trazione.
Montaggio e saldatura
Una saldatura perfetta su un assemblaggio mal eseguito non è altro che un pezzo di rottame saldato alla perfezione. Assemblaggio (unione dei pezzi) e saldatura sono le fasi in cui il componente prende effettivamente forma. Questa fase richiede il rigoroso rispetto delle procedure approvate, piuttosto che affidarsi esclusivamente all’esperienza personale del saldatore.
Ogni saldatura deve rispettare una WPS (Specifiche delle procedure di saldatura), che stabilisce la tensione esatta, la velocità di avanzamento del filo, il gas di protezione e la velocità di traslazione. I saldatori devono essere in possesso di certificazioni valide per la posizione e il processo specifici (ad esempio, FCAW, SMAW) indicati nel WPS.
Per comprendere come funziona il controllo della produzione in questa fase, ecco una sintesi delle fasi fondamentali:
| Fase del processo | Scopo | Ispezione e controllo qualità: punti chiave |
| Montaggio e fissaggio | Fissare temporaneamente i componenti nella posizione esatta prima della saldatura definitiva. | Controllo delle dimensioni, gioco dei giunti, superficie della radice e allineamento generale. |
| Passata di saldatura alla radice | Saldatura della parte più profonda di un giunto a penetrazione completa. | Rimozione delle scorie, profondità di penetrazione, assenza di crepe alla radice. |
| Pass “Riempi e chiudi” | Realizza la saldatura fino al volume richiesto e sigilla il giunto. | Controllo della temperatura dell'Interpass, aspetto visivo, dimensioni della saldatura (lunghezza delle gambe). |
| Assemblaggio finale | Verifica la conformità del componente saldato finito rispetto ai disegni di officina. | Lunghezza totale, curvatura/inclinazione, torsione e controlli non distruttivi (UT/RT), se specificato. |
Come prevenire i problemi di montaggio in cantiere?
Una trave prefabbricata è del tutto inutile se non può essere fissata con bulloni alla colonna in cantiere. Quando l’acciaio non si adatta, la squadra di montaggio è costretta ad allargare i fori, ad apportare modifiche con il taglio a fiamma o a unire a forza i pezzi in aria, interrompendo le operazioni della gru e consumando costose ore di manodopera in cantiere.
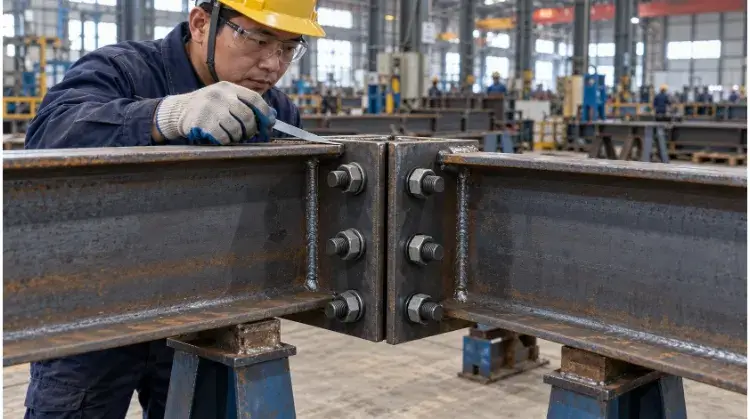
Allineamento di fori e piastre
I problemi di adattamento in cantiere derivano solitamente da un fraintendimento di come si sommano le variazioni dimensionali. Non è possibile applicare un’unica tolleranza generica a un’intera trave da 40 piedi.
- Tolleranza cumulativa: Le officine devono misurare la disposizione dei fori partendo da un punto di riferimento centrale fisso. Se un operatore misura il primo foro dal bordo della trave e il foro successivo rispetto a quello precedente, le minime deviazioni si sommano. Quando si arriva all’altra estremità di una trave di 40 piedi, i fori dei bulloni potrebbero presentare uno scostamento di un quarto di pollice, rendendo impossibile il collegamento in cantiere.
- Piastre terminali e piastre di base: È necessario verificarne rigorosamente la perpendicolarità. Una piastra di base saldata con uno scostamento di appena 1 grado rispetto alla perpendicolare causerà una notevole inclinazione della colonna nella parte superiore.
Controllo della deformazione da saldatura
Il calore è il nemico dell'acciaio liscio. Quando una saldatura massiccia si raffredda, si restringe. Questa contrazione termica può causare il disallineamento delle travi d'acciaio pesanti, provocando torsioni, incurvature o deformazioni.
- Tecniche di mitigazione: I laboratori di qualità non si limitano a saldare ininterrottamente fino a riempire il giunto. Utilizzano sequenza di saldatura (saldatura su lati alternati per bilanciare la dispersione termica), un forte serraggio meccanico e misurazioni continue durante il processo.
- Impatto aziendale: Se una trave con una piastra di collegamento deformata viene spedita in cantiere, la squadra di montaggio avrà difficoltà a posizionarla correttamente. Forzare l’assemblaggio di una piastra deformata con bulloni ad alta resistenza introduce pericolose tensioni residue nella struttura prima ancora che l’edificio sia sottoposto a carichi strutturali.
Assemblaggio di prova e segni di corrispondenza
Per gli edifici con struttura a griglia standard, la precisione del CNC è solitamente sufficiente: spendere soldi per un montaggio di prova completo in officina in questo caso è uno spreco. Tuttavia, nel caso di strutture geometriche complesse (come le travature degli stadi o i nodi di tubi non ad angolo retto), l’officina dovrebbe eseguire un montaggio di prova (laydown in officina) prima della spedizione.
- Indicazioni sulla partita: Durante l'assemblaggio di prova, i componenti vengono fissati con bulloni nell'area di lavoro per verificarne l'adattamento. Le parti di collegamento vengono quindi contrassegnate o verniciate con "segni di corrispondenza" univoci (ad esempio, il nodo A1 si collega alla trave A1).
- Vantaggio sul campo: Si tratta di una guida all’assemblaggio infallibile per la squadra di cantiere, che garantisce che i pezzi che si incastrano perfettamente in officina vengano abbinati tra loro anche in cantiere.
Caso esemplificativo (Il valore del montaggio di prova):
Scenario: A un costruttore è stato affidato il compito di realizzare una capriata per tetto a campata libera di 60 piedi, composta da tre sezioni imbullonate.
Azione nel negozio: Anziché spedire le tre sezioni direttamente in cantiere, queste vengono disposte orizzontalmente nel piazzale dell'officina.
Scoperta: Il montaggio di prova ha evidenziato che il ritiro da saldatura sulla corda centrale ha causato un disallineamento di 3/8 di pollice nei fori dei bulloni finali della sezione destra.
Risoluzione: L'officina alesatura e regola i fori sul pezzo grezzo utilizzando le attrezzature dell'officina, risolve completamente il problema dell'allineamento e applica i segni di riferimento.
Risultato: Le sezioni della travatura reticolare vengono montate in cantiere in un solo giorno, senza alcun ritardo dovuto all’utilizzo della gru. Se questa deviazione di 3/8 di pollice fosse stata rilevata durante il montaggio in quota, avrebbe comportato giorni di costose modifiche in cantiere e richieste di chiarimenti da parte degli ingegneri strutturali.
Come proteggere e ispezionare le strutture in acciaio?
Le sezioni precedenti si sono concentrate sulla prevenzione degli errori durante la produzione; questa fase riguarda invece la verifica della qualità finale e la garanzia che l’acciaio resista all’ambiente operativo previsto, nonché al percorso necessario per raggiungerlo.
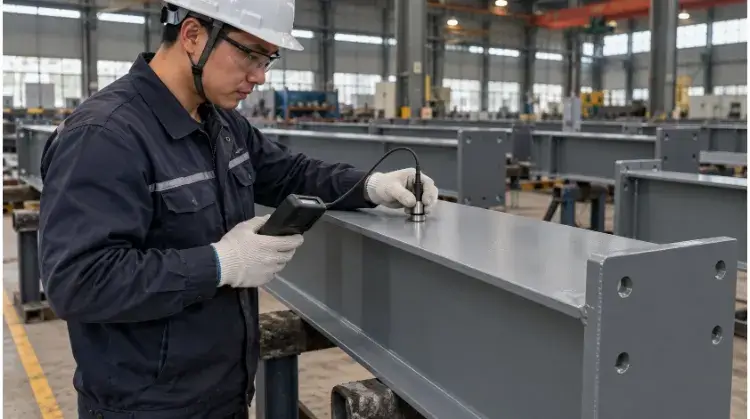
Preparazione e protezione delle superfici
L'acciaio al carbonio non trattato si arrugginisce rapidamente se esposto all'umidità. La scelta tra sistemi di verniciatura industriale e zincatura a caldo (HDG) dipende dall'ambiente operativo, dal design dei componenti e dai piani di manutenzione futuri.
- La regola d'oro dei rivestimenti: Applicare una costosa vernice di tipo marino su scaglie di laminazione o ruggine è un vero e proprio spreco di denaro. La preparazione della superficie incide per l'80% sul successo di un rivestimento. I produttori di qualità sottopongono l'acciaio a sabbiatura secondo uno standard riconosciuto (come la norma ISO 8501-1 SA 2.5) per ottenere una superficie pulita e ruvida alla quale il primer possa effettivamente aderire.
- Verniciatura vs. zincatura: I sistemi di verniciatura a più strati (primer ricchi di zinco con finiture epossidiche/poliuretaniche) sono altamente personalizzabili e facili da ritoccare in cantiere. Il trattamento HDG consiste nell’immersione dell’acciaio in zinco fuso, garantendo un’eccezionale resistenza alla corrosione interna ed esterna per i profilati cavi. Tuttavia, la zincatura a caldo può causare deformazioni termiche nelle lamiere sottili e richiede la progettazione di fori di drenaggio specifici.
- Una nota sulla protezione antincendio: I rivestimenti intumescenti vengono spesso applicati all'acciaio strutturale. È fondamentale ricordare che la protezione antincendio risolve un problema termico-strutturale, non un problema di corrosione. Deve essere applicata su un primer anticorrosivo compatibile.
Dimensioni e qualità delle saldature
Prima che l’acciaio lasci lo stabilimento, deve essere sottoposto a un’approvazione finale. “Rigoroso controllo di qualità” è una frase ad effetto utilizzata nel marketing; i team addetti agli acquisti devono sapere esattamente cosa viene verificato.
- Controlli dimensionali: Gli ispettori verificano la lunghezza complessiva, l’ampiezza, la curvatura e le coordinate dei punti di collegamento critici confrontandole con i disegni IFC.
- Verifica delle saldature: Le saldature strutturali 100% devono essere sottoposte a controllo visivo (VT) per verificare la presenza di difetti superficiali quali sottosquadro o porosità.
- Il costo dei controlli non distruttivi (NDT): I controlli non distruttivi (UT per le crepe interne, RT per i difetti volumetrici) sono costosi. È necessario definire chiaramente l'ambito dei controlli non distruttivi (NDT) nella richiesta di preventivo iniziale (ad esempio: “Controllo ultrasonico 10% su tutte le saldature a penetrazione totale”). Richiedere aumenti arbitrari dei costi relativi ai controlli non distruttivi (NDT) nelle fasi finali del progetto comprometterà immediatamente il calendario e il budget.
Tracciabilità e registri di ispezione
Quando l’acciaio arriva in cantiere, la documentazione di accompagnamento è importante tanto quanto il metallo stesso. Se l’ispettore edile o il cliente finale richiedono una prova di conformità, non è possibile fare affidamento su semplici assicurazioni verbali. Il vostro fascicolo di consegna dovrebbe contenere i rapporti di prova dei materiali (MTR), i rapporti NDT firmati e le letture dello spessimetro per lo spessore del film a secco (DFT).
Per gli appalti internazionali: I rapporti cartacei non sono sempre sufficienti. I produttori di alto livello che esportano offrono verifica video pre-spedizione delle dimensioni critiche e degli assemblaggi di prova prima ancora che l’acciaio venga caricato in un container. Una volta che l’acciaio strutturale ha attraversato l’oceano, è decisamente troppo tardi per correggere un foro per bullone disallineato.
Quali sono i fattori che influenzano il costo della lavorazione dell'acciaio strutturale?
Molti responsabili degli acquisti credono erroneamente che il prezzo della lavorazione dell’acciaio sia determinato esclusivamente in base al peso (costo per tonnellata). In realtà, I preventivi dei costruttori si basano sull'utilizzo dei materiali e sul numero totale di ore di lavoro in officina.
Utilizzo e disponibilità dei materiali
I profili strutturali standard (come quelli a W o le sezioni cave standard) sono prodotti altamente standardizzati. Se il vostro team di ingegneri specifica una dimensione della sezione molto insolita, il produttore potrebbe dover ordinare una quantità minima ingente dalla fabbrica e voi dovrete pagare gli scarti.
- Fattore di costo: Ogni volta che il progetto lo consente, attenetevi alle dimensioni standard disponibili sul mercato locale. La standardizzazione dei profili in acciaio riduce notevolmente i tempi di approvvigionamento dei materiali e lo spreco di materie prime.
Numero dei componenti e dettagli delle saldature (Progettazione per la produzione)
Ogni volta che un pezzo in acciaio viene spostato, fissato, forato o saldato, il contatore delle ore di manodopera continua a funzionare. È possibile collaborare con il proprio produttore per ridurre i costi attraverso adeguamenti intelligenti in fase di progettazione per la produzione (DFM, Design for Manufacturing) che mantengano l’integrità strutturale:
- Standardizzare le dimensioni dei fori: Se una trave presenta fori da 3/4 di pollice, 7/8 di pollice e 1 pollice, la linea di foratura CNC deve interrompersi più volte per cambiare utensile. La standardizzazione su un’unica dimensione di bullone per l’intero progetto consente di risparmiare molto tempo di lavorazione.
- Ridurre il numero di componenti: Il consolidamento di più piastre di rinforzo di piccole dimensioni in un’unica piastra più spessa e più efficiente riduce i tempi di taglio, di allineamento e di saldatura.
- Accessibilità dei punti di saldatura: La saldatura di un giunto difficile da raggiungere per un saldatore richiede il doppio del tempo ed è molto più probabile che non superi il controllo.
Costi di finitura e consegna
Quando si confrontano i preventivi di diversi produttori, è bene verificare le esclusioni. Il prezzo base più basso spesso nasconde sovrapprezzi elevati per la logistica e la lavorazione finale.
- Ottimizzazione dei volumi logistici e dei container: Nel context del approvvigionamento globale, il trasporto di spazio vuoto incide pesantemente sul budget. Un produttore esperto collaborerà con i vostri ingegneri per progettare giunti e collegamenti bullonati che consentano di smontare le grandi travature e ottimizzarne l’imballaggio per i container standard HQ da 40 piedi. Inoltre, l’imballaggio deve tenere conto del trasporto marittimo: l’acciaio nudo necessita di potenti inibitori di ruggine marini se deve trascorrere quattro settimane in mare.
- Validità della quotazione: I prezzi dell'acciaio variano in base all'andamento dei mercati globali del minerale di ferro e dei rottami. I preventivi dei produttori sono in genere validi solo per un periodo compreso tra 7 e 14 giorni. Non basare il budget di un progetto della durata di 6 mesi su un preventivo dell'acciaio scaduto.
Non lasciare che progetti non ottimizzati facciano lievitare i costi di produzione e spedizione.
Inviateci oggi stesso i vostri modelli CAD 3D o i vostri disegni IFC. Il nostro team di ingegneri effettuerà un'analisi gratuita di DFM e di riduzione dei costi per individuare specifiche opportunità di risparmio, ottimizzare l'imballaggio in container e fornire un preventivo chiaro e trasparente.