
 French
 English
 Spanish
 German
 Russian
 Italian

La fabrication d'acier de construction désigne le processus industriel consistant à découper, plier et souder de l'acier brut standard pour en faire des éléments porteurs spécifiques. Ce processus permet de transformer les matières premières en charpentes prêtes à être assemblées pour des bâtiments commerciaux, des équipements industriels et des projets d'infrastructure.
Pour les responsables des achats et les ingénieurs en structure, la réussite d’un projet de fabrication se mesure à l’aune de trois critères stricts : un alignement précis des perçages pour éviter les retards sur chantier, une qualité de soudure vérifiée et des coûts de livraison prévisibles. Un atelier mal géré ne se contente pas de gaspiller de l’acier ; il épuise également votre budget consacré à la main-d’œuvre sur chantier.
C’est pourquoi la phase de fabrication revêt une importance capitale. Il ne s’agit pas seulement de découper et de souder des pièces métalliques lourdes ; il s’agit de contrôler les dimensions et la qualité en atelier afin que le montage sur chantier se déroule sans encombre.
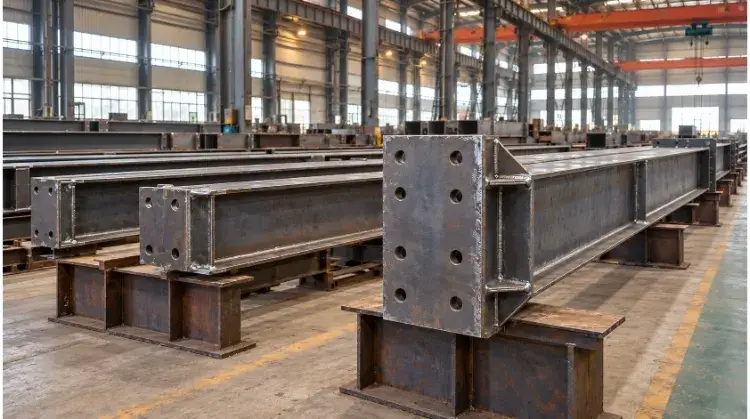
En quoi consiste la fabrication d'acier de construction ?
Il est utile de faire la distinction entre production d'acier et fabrication métallique. La production d'acier s'effectue dans une aciérie, où les matières premières sont transformées en produits standardisés (tels que des poutres en H brutes ou des tôles plates). La fabrication est le processus secondaire au cours duquel un atelier d'usinage découpe, perce, plie et soude ces profilés standard afin de les adapter à un plan technique spécifique.
Éléments structurels courants
Plutôt que de se contenter d'une simple liste de pièces, il est préférable d'examiner comment les composants interagissent au sein d'un châssis rigide standard :
- Rubriques : Assurer un soutien vertical, en transmettant les charges du toit et du plancher jusqu’aux fondations.
- Poutres : Éléments horizontaux qui supportent les charges des planchers ou de la toiture sur toute la longueur des portées.
- Renforts : Éléments diagonaux installés pour résister aux forces latérales telles que le vent ou les secousses sismiques.
- Plaques de base et plaques de raccordement : Les éléments d'assemblage essentiels. Une plaque de base massive est soudée au bas d'une colonne pour assurer son ancrage dans les fondations, tandis que des plaques de raccordement (telles que des pattes de cisaillement ou des goussets) sont soudées aux rebords de la colonne afin que les poutres puissent être boulonnées sur place.
Fabrication en atelier et montage sur site
La fabrication donne lieu à différents niveaux d'achèvement en fonction des contraintes de transport et de la conception du projet :
- Pièces détachées : Des éléments de base, comme une poutre coupée percée de trous.
- Assemblages soudés : Une pièce finie, telle qu'une colonne dont la plaque de base, les oreilles de levage et les pattes de raccordement sont déjà soudées.
- Modules pré-assemblés : Châssis composés de plusieurs éléments, assemblés par boulonnage ou soudage en atelier avant expédition.
Impact sur l'activité : L'objectif principal de la fabrication en atelier est de réaliser autant de travaux complexes que possible dans un environnement contrôlé. Le soudage en atelier est très bien maîtrisé, plus facile à contrôler et nettement moins coûteux à l'heure que le soudage sur chantier. L'assemblage sur chantier devrait, dans l'idéal, se limiter au boulonnage de composants déjà préparés, afin de réduire au strict minimum la main-d'œuvre coûteuse sur chantier et les temps de location de grues.
Que faut-il vérifier avant de commencer la fabrication des éléments en acier ?
Le fait de procéder sans spécifications vérifiées conduit souvent à des erreurs d'approvisionnement en matériaux et à des retouches en atelier. Plusieurs détails techniques doivent être finalisés avant de procéder à la première découpe.
Plans approuvés
La production ne doit débuter qu’à partir des plans définitifs « validés pour la construction » (IFC) ou des plans d’atelier officiellement approuvés. Les fabricants doivent vérifier les numéros de révision, les cotes critiques et les détails spécifiques des assemblages.
- Périmètre de responsabilité : L'ingénieur en structure définit les charges et la conception structurelle ; le constructeur transpose cette conception en plans d'atelier précis destinés à la fabrication. Les constructeurs ne peuvent pas corriger les défauts de conception structurelle.
- Conseil de pro : Si les logiciels de modélisation 3D et de détection des conflits (tels que Tekla) sont couramment utilisés pour identifier les interférences physiques, ils ne sauraient toutefois se substituer à une ingénierie de qualité. La fiabilité des résultats dépend entièrement de la qualité des données d'entrée fournies.
Nuances et sections des matériaux
Le fournisseur doit confirmer les nuances exactes des matériaux (par exemple, ASTM A992 pour les profilés de construction, ASTM A36 pour les tôles), les profils des sections, les épaisseurs et les conditions de livraison.
- Le piège de la substitution : Si une section ou une nuance spécifique est en rupture de stock, tout remplacement proposé doit être soumis officiellement à l'ingénieur concepteur pour approbation. Les fabricants ne doivent jamais remplacer des matériaux de leur propre chef simplement parce qu’une alternative présente un aspect similaire ou une limite d’élasticité comparable. Une tôle présentant un équivalent carbone différent peut entraîner de graves fissures de soudure ou l’échec des contrôles non destructifs (CND) ultérieurs.
Conditions d'admission
Les spécifications du projet relatives à l'inspection et à la réception doivent être convenues dès le début et consignées de manière claire.
- Tolérances dimensionnelles : Quel est l'écart admissible pour l'alignement des trous ou la courbure d'une poutre ?
- Critères de soudage : Précisez la norme exacte (par exemple, AWS D1.1 ou EN 1090).
- Champ d'application des contrôles non destructifs : Précisez quelles soudures doivent faire l'objet d'un contrôle visuel (VT) et lesquelles doivent être soumises à un contrôle par ultrasons (UT) ou à un contrôle radiographique (RT).
Facteur de coût : Veillez toujours à ce que ces exigences techniques correspondent au devis initial. Demander à un sous-traitant de réaliser des contrôles par soudure ultrasonique selon la norme 100% à la fin d'un projet, alors que le devis initial ne prévoyait que des contrôles visuels standard, entraînera immédiatement des frais supplémentaires importants et des retards dans le calendrier.
Comment fonctionne le processus de fabrication de l'acier de construction ?
Pour transformer de l'acier brut en un élément porteur, il ne suffit pas de disposer des équipements les plus « sophistiqués » dans l'atelier ; il faut choisir le procédé parfaitement adapté à l'épaisseur du matériau, à la fonction structurelle et au budget du projet.
Préparation et découpe des matériaux
Avant même qu’une lame ne touche l’acier, l’atelier doit vérifier les numéros de coulée du matériau et les marquages permettant d’assurer la traçabilité. La perte d’un numéro de coulée lors de la découpe entraîne la perte de la certification du matériau, ce qui transforme instantanément l’acier de construction en ferraille.
Lors de la découpe de profilés ou de tôles standard sur mesure, la méthode choisie doit être adaptée à la forme du matériau, à son épaisseur, à la qualité de finition requise pour les bords et au volume à traiter :
- Sciage (scies à froid / scies à ruban) : La solution standard et économique pour la découpe à longueur de poutres en H, de tubes et de cornières de forte épaisseur. Elle permet d'obtenir une arête de coupe nette, sans zone affectée par la chaleur.
- Découpe à l'oxycoupage : L'outil incontournable pour l'acier au carbone extrêmement épais (par exemple, les plaques de base lourdes de plus de 2 pouces). Il est plus lent et laisse une tranchée plus large, mais permet de traiter des épaisseurs que d'autres méthodes ne peuvent pas prendre en charge.
- Découpage plasma: Très efficace pour les tôles d'épaisseur moyenne. Il offre un excellent compromis entre vitesse et qualité des bords pour les goussets et les plaques de raccordement.
- Découpe au laser: Idéal pour les tôles fines nécessitant des tolérances serrées et des bords nets.
Facteur déterminant pour le coût et les délais de livraison : Ne soyez pas trop exigeant en matière de découpe. Préciser qu’une plaque de base de 2 pouces, qui sera finalement enfouie dans le béton, doit être découpée au laser, n’est pas seulement un gaspillage de votre budget —Cela crée des goulots d'étranglement inutiles dans l'atelier, ce qui retarde l'ensemble de votre livraison.
Perçage et formage
Les processus décrits ici remplissent deux fonctions distinctes : la préparation des raccords et le façonnage du composant.
- Réalisation des trous : Les trous destinés aux assemblages boulonnés sont généralement réalisés sur des lignes de perçage à commande numérique. Bien que le poinçonnage soit plus rapide et moins coûteux, il convient généralement de le réserver aux matériaux plus fins. Le poinçonnage d’acier épais peut entraîner l’apparition de microfractures autour des bords du trou — un point de faiblesse critique qui pourrait passer inaperçu lors d’une inspection visuelle, mais qui risquerait de céder sous l’effet de charges dynamiques en conditions réelles d’utilisation. La plupart des assemblages structurels lourds nécessitent des trous percés.
- Chanfreinage : Si un assemblage nécessite une soudure à pénétration totale, les bords des tôles doivent être chanfreinés (biseautés) mécaniquement ou par découpe thermique afin de permettre au métal d'apport d'atteindre la racine de l'assemblage.
- Formage (pliage/laminage): Lorsque les projets architecturaux nécessitent des poutres courbes ou des tôles profilées, on utilise de lourdes presses hydrauliques ou des profileuses. Ce processus doit être soigneusement contrôlé afin de ne pas étirer l'acier au-delà de ses limites de résistance à la traction.
Montage et soudage
Une soudure parfaite sur un assemblage mal réalisé n'est rien d'autre qu'un morceau de ferraille parfaitement soudé. Assemblage (assemblage des pièces) et soudage C'est là que le composant prend réellement forme. Cette phase exige le respect rigoureux des procédures approuvées, plutôt que de se fier uniquement à l'expérience personnelle du soudeur.
Chaque soudure doit respecter une WPS (Spécification de procédure de soudage), qui définit précisément la tension, la vitesse d'alimentation en fil, le gaz de protection et la vitesse de déplacement. Les soudeurs doivent être titulaires de certifications en cours de validité pour la position et le procédé spécifiques (par exemple, FCAW, SMAW) prescrits par le WPS.
Pour bien comprendre la gestion de la production au cours de cette phase, voici un résumé des étapes clés :
| Étape du processus | Objectif | Priorités en matière d'inspection et de contrôle qualité |
| Ajustement et fixation | Maintenir temporairement les pièces dans leur position exacte avant le soudage définitif. | Contrôle dimensionnel, jeu au niveau des joints, face de racine et alignement général. |
| Passe de soudure de racine | Assure la fusion de la partie la plus profonde d’un joint à pénétration totale. | Élimination des scories, profondeur de pénétration, absence de fissures à la racine. |
| Pass « Remplissage et bouchage » | Permet d'obtenir le volume de soudure requis et d'assurer l'étanchéité du joint. | Contrôle de la température de l'interpass, aspect visuel, taille de la soudure (longueur des branches). |
| Assemblage final | Vérifie la conformité de la pièce soudée finie par rapport aux plans d'atelier. | Longueur totale, courbure/campanulation, torsion et contrôles non destructifs (UT/RT) si spécifiés. |
Comment éviter les problèmes d'ajustement sur chantier ?
Une poutre préfabriquée est totalement inutile si elle ne peut pas être boulonnée à son poteau sur le chantier. Lorsque les pièces en acier ne s'emboîtent pas, l'équipe de montage est contrainte d'aléser les trous, de procéder à des ajustements par oxycoupage ou d'assembler de force les pièces en suspension, ce qui interrompt les opérations de grue et entraîne un gaspillage d'heures de main-d'œuvre coûteuses sur le chantier.
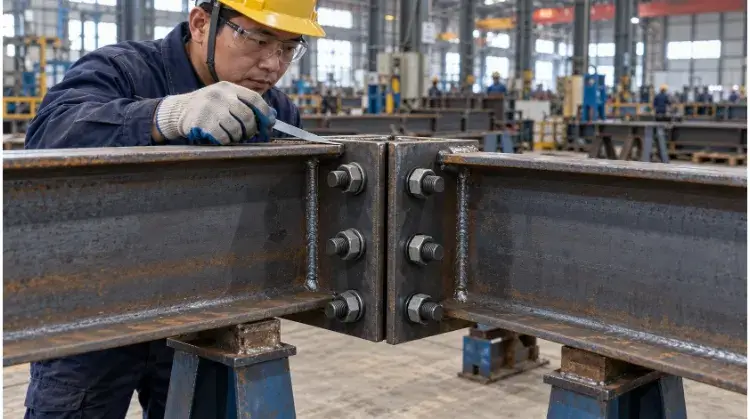
Alignement des trous et des plaques
Les problèmes d'ajustement sur chantier découlent généralement d'une mauvaise compréhension de la manière dont les variations dimensionnelles s'accumulent. On ne peut pas appliquer une seule tolérance générale à l'ensemble d'une poutre de 40 pieds.
- Tolérance cumulative : Les ateliers doivent mesurer les gabarits de perçage à partir d'un point de référence central fixe. Si un constructeur mesure le premier trou à partir du bord de la poutre, puis le suivant par rapport au précédent, ces infimes écarts s’accumulent. Lorsqu’ils atteignent l’autre extrémité d’une poutre de 40 pieds, les trous de boulons peuvent présenter un décalage d’un quart de pouce, rendant ainsi impossible l’assemblage sur chantier.
- Plaques d'extrémité et plaques de base : Il convient de vérifier rigoureusement leur perpendicularité. Une plaque de base soudée avec un écart de seulement 1 degré par rapport à la perpendiculaire entraînera une inclinaison importante de la colonne vers l'extérieur à son sommet.
Contrôle de la déformation due au soudage
La chaleur est l'ennemie de l'acier lisse. Lorsqu'une soudure épaisse refroidit, elle se rétracte. Cette contraction thermique peut désaligner les poutres en acier massif, provoquant des torsions, des courbures ou des déformations.
- Techniques d'atténuation : Les ateliers de qualité ne se contentent pas de souder sans interruption jusqu’à ce que le joint soit comblé. Ils utilisent séquence de soudage (soudage en alternant les côtés pour équilibrer la déformation thermique), un serrage physique important et des mesures continues en cours de fabrication.
- Impact sur l'activité : Si une poutre dont la plaque de raccordement est déformée est livrée sur le chantier, l'équipe de montage aura du mal à la mettre en place. Le fait de forcer l'assemblage d'un raccord déformé à l'aide de boulons à haute résistance génère des contraintes résiduelles dangereuses dans la charpente avant même que le bâtiment ne soit soumis à une charge structurelle.
Assemblage d'essai et repères de correspondance
Pour les bâtiments à ossature standard, la précision offerte par la commande numérique (CNC) est généralement suffisante : payer pour un montage d'essai complet en atelier dans ce cas-là revient à gaspiller votre argent. Toutefois, dans le cas de structures géométriques complexes (telles que les fermes de stade ou les jonctions de tuyaux non à angle droit), l'atelier doit procéder à un montage d'essai (montage en atelier) avant l'expédition.
- Marquage des matchs : Lors de l'assemblage d'essai, les composants sont boulonnés les uns aux autres dans la cour de l'atelier afin de vérifier leur compatibilité. Les pièces de raccordement sont ensuite estampillées ou peintes avec des « repères d'assemblage » uniques (par exemple : le nœud A1 se raccorde à la poutre A1).
- Avantage sur le terrain : Ce document constitue un guide de montage infaillible destiné à l'équipe de chantier, garantissant que les pièces qui s'emboîtent parfaitement en atelier soient bien assemblées sur le terrain.
Exemple concret (l'intérêt d'un montage d'essai) :
Scénario : Un constructeur est chargé de réaliser une charpente de toiture d'une portée libre de 60 pieds, composée de trois sections boulonnées.
Action en magasin : Au lieu d'expédier les trois sections directement sur le chantier, celles-ci sont disposées horizontalement dans la cour de l'atelier.
Découverte : Le montage d'essai a révélé que le retrait de soudure sur la membrure centrale avait entraîné un désalignement de 3/8 de pouce des trous de boulons finaux sur la section de droite.
Résolution : L'atelier alèse et ajuste les alésages au sol à l'aide de son équipement, effectue l'alignement complet et appose des repères de correspondance.
Résultat : Les sections de poutres en treillis sont montées sur chantier en une journée, sans aucun retard lié à l'utilisation d'une grue. Si cet écart de 3/8 de pouce avait été détecté une fois les poutres en place, cela aurait entraîné plusieurs jours de modifications coûteuses sur chantier et donné lieu à des demandes d'informations de la part des ingénieurs en structure.
Comment protéger et inspecter les structures métalliques ?
Les sections précédentes portaient sur la prévention des erreurs pendant la fabrication ; cette phase consiste à vérifier la qualité finale et à s'assurer que l'acier résiste à l'environnement d'exploitation prévu — ainsi qu'au trajet qui y mène.
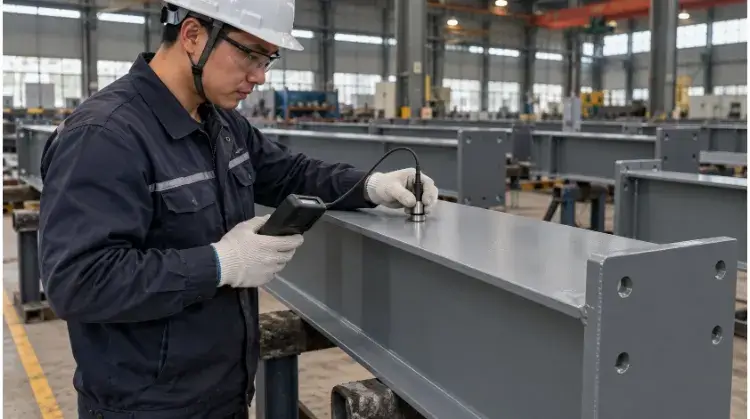
Préparation et protection des surfaces
L'acier au carbone nu rouille rapidement lorsqu'il est exposé à l'humidité. Le choix entre les systèmes de peinture industrielle et la galvanisation à chaud (HDG) dépend de l'environnement d'exploitation, de la conception des composants et des plans d'entretien futurs.
- La règle d'or des revêtements : Appliquer une peinture de qualité marine, qui coûte cher, par-dessus la calamine ou la rouille est un véritable gaspillage d'argent. La préparation de la surface représente 80% de la réussite d'un revêtement. Les fabricants de qualité procèdent à un grenaillage de l'acier conformément à une norme reconnue (telle que la norme ISO 8501-1 SA 2.5) afin d'obtenir une surface propre et rugueuse sur laquelle l'apprêt peut réellement adhérer.
- Peinture ou galvanisation : Les systèmes de peinture multicouches (apprêts riches en zinc avec couches de finition époxy/polyuréthane) sont hautement personnalisables et faciles à retoucher sur site. Le galvanisation à chaud (HDG) consiste à plonger l'acier dans du zinc fondu, ce qui confère aux profilés creux une résistance exceptionnelle à la corrosion interne et externe. Cependant, le galvanage à chaud peut entraîner une déformation thermique des tôles minces et nécessite la conception de trous de drainage spécifiques.
- Remarque concernant la protection contre l'incendie : Les revêtements intumescents sont souvent appliqués sur l'acier de construction. Il est essentiel de garder à l'esprit que la protection contre l'incendie résout un problème thermique et structurel, et non un problème de corrosion. Elle doit être appliquée par-dessus une couche d'apprêt anticorrosion compatible.
Dimensions et qualité des soudures
Avant que l'acier ne quitte l'atelier, il doit faire l'objet d'une validation finale. L'expression « contrôle qualité rigoureux » est un slogan marketing ; les équipes chargées des achats doivent savoir exactement ce qui est vérifié.
- Contrôles dimensionnels : Les inspecteurs vérifient la longueur totale, la courbure, le cambrage et les coordonnées des points de jonction critiques par rapport aux plans IFC.
- Vérification des soudures : Les soudures structurelles de type 100% doivent faire l'objet d'un contrôle visuel (VT) afin de détecter d'éventuels défauts de surface, tels que des sous-coupes ou des porosités.
- Le coût des contrôles non destructifs : Les contrôles non destructifs (ultrasons pour les fissures internes, radiographie pour les défauts volumétriques) sont coûteux. Vous devez définir clairement le périmètre des contrôles non destructifs (CND) dans votre appel d'offres initial (par exemple : « Contrôle par ultrasons 10% sur toutes les soudures à pénétration totale »). Exiger des augmentations arbitraires des coûts liés aux contrôles non destructifs (CND) à un stade avancé du projet perturbera immédiatement votre calendrier et votre budget.
Traçabilité et registres d'inspection
Lorsque l'acier arrive sur le chantier, les documents qui l'accompagnent sont tout aussi importants que le métal lui-même. Si l'inspecteur du bâtiment ou votre client final vous demande une preuve de conformité, vous ne pouvez pas vous contenter d'assurances verbales. Votre dossier de remise doit contenir les rapports d'essais des matériaux (MTR), les rapports de contrôles non destructifs (CND) signés et les relevés de l'épaisseur de film sec (DFT).
Pour les marchés publics internationaux : Les rapports sur papier ne suffisent pas toujours. Les fabricants d'équipements d'exportation de premier plan proposent vérification vidéo avant expédition des cotes critiques et des assemblages d'essai avant même que l'acier ne soit chargé dans un conteneur d'expédition. Une fois que votre acier de construction a traversé l'océan, il est bien trop tard pour corriger un trou de boulon mal aligné.
Quels sont les facteurs qui influencent le coût de fabrication de l'acier de construction ?
De nombreux responsables des achats pensent à tort que le prix de la fabrication d'éléments en acier est fixé strictement en fonction du poids (coût à la tonne). En réalité, Les fabricants établissent leurs devis en fonction de l'utilisation des matériaux et du nombre total d'heures de travail en atelier.
Utilisation et disponibilité des matériaux
Les profilés structurels standard (tels que les profilés en W ou les profilés creux standard) sont des produits largement banalisés. Si votre équipe d'ingénieurs spécifie une section aux dimensions très inhabituelles, le fabricant risque de devoir commander une quantité minimale très importante auprès de l'aciérie, et ce sont vous qui devrez payer les chutes.
- Facteur de coût : Dans la mesure où la conception le permet, privilégiez les dimensions standard disponibles localement. La standardisation de vos profilés en acier réduit considérablement les délais d'approvisionnement et le gaspillage de matières premières.
Nombre de pièces et détails des soudures (conception en vue de la fabrication)
Chaque fois qu'une pièce en acier est déplacée, serrée, percée ou soudée, le compteur d'heures de main-d'œuvre tourne. Vous pouvez collaborer avec votre fabricant pour réduire les coûts grâce à des ajustements judicieux en matière de conception pour la fabrication (DFM) qui préservent l'intégrité structurelle :
- Normaliser les dimensions des trous : Si une poutre comporte des trous de 3/4 de pouce, 7/8 de pouce et 1 pouce, la ligne de perçage CNC doit s'arrêter à plusieurs reprises pour changer d'outil. L'uniformisation autour d'une seule taille de boulon pour l'ensemble du projet permet de gagner un temps considérable en usinage.
- Réduire le nombre de pièces : Le regroupement de plusieurs petites plaques de renfort en une seule plaque plus épaisse et mieux conçue permet de réduire le temps consacré à la découpe, au montage et au soudage.
- Accessibilité des soudures : Un assemblage difficile d'accès pour un soudeur prend deux fois plus de temps à souder et a beaucoup plus de chances d'échouer au contrôle.
Frais de finition et de livraison
Lorsque vous comparez les devis de différents fabricants, vérifiez bien les exclusions. Le prix de base le plus bas cache souvent des suppléments très élevés liés à la logistique et à la finition.
- Optimisation des volumes logistiques et des conteneurs : Dans le cadre de l'approvisionnement international, le transport d'espace vide représente un véritable gouffre budgétaire. Un fabricant avisé collaborera avec vos ingénieurs pour concevoir des raccords et des assemblages boulonnés permettant de démonter les grandes fermes et de les adapter aux conteneurs d’expédition standard HQ de 40 pieds. De plus, l’emballage doit tenir compte du transport maritime : l’acier nu nécessite des inhibiteurs de rouille marins très résistants s’il doit passer quatre semaines en mer.
- Validité du devis : Les prix de l'acier fluctuent en fonction des marchés mondiaux du minerai de fer et de la ferraille. Les devis des fabricants ne sont généralement valables que pendant 7 à 14 jours. Ne basez pas le budget d'un projet sur six mois sur un devis d'acier périmé.
Ne laissez pas des conceptions non optimisées faire grimper vos coûts de fabrication et d'expédition.
Envoyez-nous dès aujourd'hui vos modèles CAO 3D ou vos plans IFC. Notre équipe d'ingénieurs réalisera une analyse gratuite de la fabricabilité (DFM) et de réduction des coûts afin d'identifier des possibilités concrètes de réduction des coûts et d'optimisation du conditionnement, et vous fournira un devis clair et transparent.