
 German
 English
 Spanish
 Russian
 Italian
 French

Die Stahlbaufertigung ist der industrielle Prozess, bei dem Standard-Rohstahl zu spezifischen tragenden Bauteilen geschnitten, gebogen und geschweißt wird. Durch diesen Prozess werden Rohstoffe in montagefertige Rahmen für Gewerbegebäude, Industrieanlagen und Infrastrukturprojekte umgewandelt.
Für Beschaffungsmanager und Bauingenieure lässt sich der Erfolg eines Fertigungsprojekts anhand von drei strengen Kriterien messen: präziser Lochausrichtung zur Vermeidung von Verzögerungen auf der Baustelle, geprüfter Schweißqualität und vorhersehbaren Lieferkosten. Eine schlecht geführte Fertigung verschwendet nicht nur Stahl, sondern zehrt auch Ihr Budget für Baustellenpersonal auf.
Deshalb ist die Fertigungsphase so entscheidend. Es geht nicht nur darum, schweres Metall zu schneiden und zu schweißen, sondern auch darum, die Maße und die Qualität in der Werkstatt so zu kontrollieren, dass die Montage vor Ort tatsächlich reibungslos verläuft.
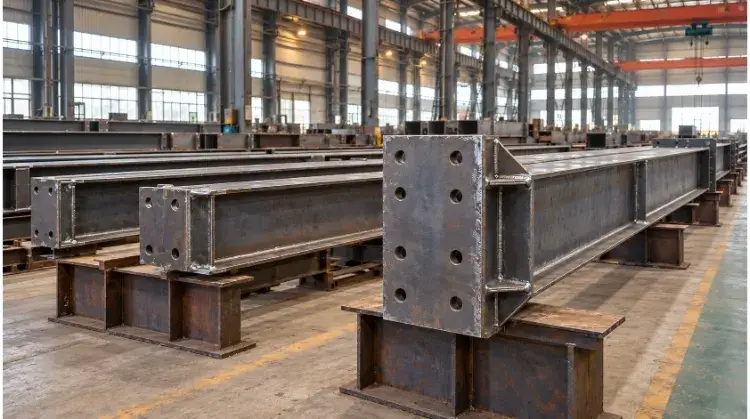
Was umfasst die Stahlbaufertigung?
Es ist hilfreich, zwischen folgenden Begriffen zu unterscheiden: Stahlproduktion und Stahlbau. Die Stahlproduktion findet in einem Werk statt, wo Rohstoffe zu Standardlängen (wie H-Trägern oder Flachblechen) verarbeitet werden. Die Fertigung ist der nachfolgende Prozess, bei dem diese Standardprofile in einer Werkstatt gemäß einer bestimmten technischen Zeichnung geschnitten, gebohrt, gebogen und geschweißt werden.
Gängige Bauteile
Anstatt sich nur auf eine Liste von Bauteilen zu beschränken, ist es besser, sich anzuschauen, wie die Komponenten innerhalb eines standardmäßigen starren Rahmens zusammenwirken:
- Spalten: Sie dienen als vertikale Stütze und leiten die Lasten von Dach und Boden auf das Fundament weiter.
- Balken: Horizontale Bauteile, die Boden- oder Dachlasten über Spannweiten hinweg tragen.
- Verstrebungen: Diagonale Verstrebungen, die zur Aufnahme von seitlichen Kräften wie Wind oder Erdbeben eingebaut werden.
- Grundplatten und Verbindungsplatten: Die entscheidenden Verbindungselemente. Zur Verankerung im Fundament wird eine schwere Grundplatte an den unteren Ende einer Säule angeschweißt, während an den Flanschen der Säule Verbindungsplatten (wie z. B. Schublaschen oder Knotenbleche) angeschweißt werden, damit die Träger vor Ort verschraubt werden können.
Werkstattfertigung und Montage vor Ort
Die Fertigung führt je nach Transportbeschränkungen und Projektplanung zu unterschiedlichen Fertigstellungsgraden:
- Einzelteile: Einfache Teile wie ein zugeschnittener Balken mit Bohrlöchern.
- Schweißkonstruktionen: Ein fertiggestelltes Bauteil, beispielsweise eine Säule, bei der die Grundplatte, die Hebeösen und die Anschlusslaschen bereits angeschweißt sind.
- Vormontierte Module: Mehrteilige Rahmen, die vor dem Versand in der Werkstatt verschraubt oder verschweißt werden.
Auswirkungen auf das Geschäft: Das vorrangige Ziel der Fertigung in der Werkstatt besteht darin, möglichst viele komplexe Arbeiten in einer kontrollierten Umgebung durchzuführen. Das Schweißen in der Werkstatt unterliegt strengen Kontrollen, lässt sich leichter prüfen und ist pro Stunde deutlich kostengünstiger als das Schweißen vor Ort. Die Montage auf der Baustelle sollte idealerweise darauf beschränkt bleiben, vorbereitete Bauteile miteinander zu verschrauben, um teure Arbeitskosten vor Ort und Kranmietzeiten auf ein absolutes Minimum zu beschränken.
Was ist vor Beginn der Stahlfertigung zu prüfen?
Das Arbeiten ohne geprüfte Spezifikationen führt häufig zu Fehlbeschaffungen und Nachbearbeitungen in der Fertigung. Vor dem ersten Schnitt müssen mehrere technische Details feststehen.
Genehmigte Zeichnungen
Mit der Fertigung sollte erst begonnen werden, wenn die endgültigen, mit dem Vermerk „Issued for Construction“ (IFC) versehenen oder offiziell genehmigten Werkstattzeichnungen vorliegen. Die Fertigungsbetriebe müssen die Revisionsnummern, kritischen Maße und spezifischen Verbindungsdetails überprüfen.
- Zuständigkeitsbereich: Der Statiker legt die Belastung und die Tragwerksplanung fest; der Fertigungsbetrieb setzt diese Planung in präzise Werkstattzeichnungen für die Fertigung um. Fertigungsbetriebe können Fehler in der Tragwerksplanung nicht beheben.
- Profi-Tipp: Zwar sind 3D-Modellierungs- und Kollisionserkennungsprogramme (wie Tekla) zum Aufspüren physischer Kollisionen Standard, doch sind sie kein Ersatz für eine sorgfältige technische Planung. Die Zuverlässigkeit der Ergebnisse hängt vollständig von der Qualität der eingegebenen Daten ab.
Werkstoffgüten und Querschnitte
Der Lieferant muss die genauen Werkstoffgüten (z. B. ASTM A992 für Profilstahl, ASTM A36 für Bleche), Querschnittsprofile, Wandstärken und Lieferbedingungen bestätigen.
- Die Gefahr der Substitution: Sollte eine bestimmte Querschnittsgröße oder Güte nicht vorrätig sein, muss jeder vorgeschlagene Ersatz dem Konstrukteur offiziell zur Genehmigung vorgelegt werden. Verarbeiter sollten niemals eigenmächtig Materialien austauschen, nur weil eine Alternative ähnlich aussieht oder eine vergleichbare Streckgrenze aufweist. Eine Platte mit einem anderen Kohlenstoffäquivalent kann später zu schweren Schweißrissen oder zum Nichtbestehen von NDT-Prüfungen (zerstörungsfreie Prüfung) führen.
Zulassungsvoraussetzungen
Die Projektspezifikationen für die Prüfung und Abnahme müssen frühzeitig vereinbart und eindeutig dokumentiert werden.
- Maßtoleranzen: Wie groß darf die Abweichung bei der Lochausrichtung oder der Durchbiegung des Trägers sein?
- Schweißkriterien: Geben Sie die genaue Norm an (z. B. AWS D1.1 oder EN 1090).
- Umfang der zerstörungsfreien Prüfung: Geben Sie an, welche Schweißnähte einer Sichtprüfung (VT) und welche einer Ultraschallprüfung (UT) oder einer Durchstrahlungsprüfung (RT) unterzogen werden müssen.
Kostentreiber: Stimmen Sie diese technischen Anforderungen stets mit dem ursprünglichen Angebot ab. Wenn Sie einen Hersteller am Ende eines Projekts um eine Ultraschallprüfung nach 100% bitten, obwohl im ursprünglichen Angebot lediglich standardmäßige Sichtprüfungen vorgesehen waren, führt dies unmittelbar zu erheblichen Mehrkosten und Terminverzögerungen.
Wie funktioniert der Fertigungsprozess von Baustahl?
Bei der Umwandlung von Rohstahl in ein tragendes Bauteil kommt es nicht darauf an, über die „modernsten“ Anlagen in der Fertigung zu verfügen, sondern darauf, genau den richtigen Prozess für die Materialstärke, den baulichen Zweck und das Projektbudget auszuwählen.
Materialvorbereitung und Zuschnitt
Bevor eine Klinge den Stahl überhaupt berührt, muss die Werkstatt die Schmelznummern des Materials und die Kennzeichnungen zur Rückverfolgbarkeit überprüfen. Der Verlust einer Schmelznummer während des Schneidvorgangs bedeutet den Verlust der Zertifizierung des Materials – wodurch der Baustahl sofort zu Schrott wird.
Beim Zuschneiden von Standardprofilen oder Blechen muss die Vorgehensweise auf die Materialform, die Dicke, die erforderliche Kantenqualität und die Stückzahl abgestimmt sein:
- Sägen (Kalt- und Bandsägen): Die gängige, kostengünstige Wahl zum Zuschneiden von schweren H-Trägern, Rohren und Winkelprofilen auf Maß. Dabei entsteht eine saubere, kaltgeschweißte Schnittkante ohne Wärmeeinflusszone.
- Autogenschneiden: Das Arbeitstier für extrem dicken Kohlenstoffstahl (z. B. schwere Grundplatten mit einer Dicke von über 2 Zoll). Es arbeitet zwar langsamer und hinterlässt eine breitere Schnittfuge, bewältigt jedoch Dicke, die mit anderen Methoden nicht zu bewältigen sind.
- Plasmaschneiden: Äußerst effizient bei Blechen mittlerer Dicke. Es bietet ein hervorragendes Gleichgewicht zwischen Schnittgeschwindigkeit und Kantenqualität bei Knotenblechen und Verbindungsblechen.
- Laserschneiden: Ideal für dünnere Bleche, bei denen enge Toleranzen und saubere Kanten erforderlich sind.
Faktor für Kosten und Vorlaufzeit: Legen Sie die Anforderungen an den Zuschnitt nicht zu detailliert fest. Die Vorgabe, eine 2-Zoll-Grundplatte, die letztendlich in Beton eingegossen wird, per Laserschneiden zuzuschneiden, ist nicht nur eine Verschwendung Ihres Budgets—Das führt zu unnötigen Engpässen in der Fertigung und verzögert Ihre gesamte Lieferung.
Bohren und Umformen
Die hier durchgeführten Prozesse erfüllen zwei verschiedene Funktionen: die Vorbereitung der Verbindungen und die Formgebung des Bauteils.
- Lochbohren: Löcher für Schraubverbindungen werden in der Regel auf CNC-Bohrlinien hergestellt. Das Stanzen ist zwar schneller und kostengünstiger, sollte jedoch im Allgemeinen auf dünnere Werkstoffe beschränkt bleiben. Das Stanzen von dickem Stahl kann zu Mikrorissen an den Lochrändern führen – eine kritische Schwachstelle, die bei einer Sichtprüfung zwar unbemerkt bleiben könnte, unter dynamischen Betriebsbelastungen jedoch versagen würde. Für die meisten schweren konstruktiven Verbindungen sind Bohrlöcher erforderlich.
- Fasen: Wenn an einer Verbindung eine Volldurchdringungsschweißnaht erforderlich ist, müssen die Blechkanten mechanisch oder durch thermisches Schneiden angefast (abgeschrägt) werden, damit das Schweißgut bis zum Wurzelbereich der Verbindung vordringen kann.
- Umformen (Biegen/Walzen): Wenn architektonische Entwürfe gekrümmte Träger oder gewalzte Bleche erfordern, kommen schwere Hydraulikpressen oder Blechwalzmaschinen zum Einsatz. Dieser Prozess muss sorgfältig gesteuert werden, damit der Stahl nicht über seine Zugfestigkeitsgrenzen hinaus gedehnt wird.
Montage und Schweißen
Eine perfekte Schweißnaht bei einer schlechten Passung ist nichts anderes als ein perfekt geschweißtes Stück Schrott. Zusammenbau (die Teile miteinander vernähen) und Schweißen Hier nimmt das Bauteil tatsächlich Gestalt an. In dieser Phase ist die strikte Einhaltung der genehmigten Verfahren erforderlich, anstatt sich ausschließlich auf die persönliche Erfahrung des Schweißers zu verlassen.
Jede Schweißnaht muss einem WPS (Schweißverfahrensanweisung), in der die genaue Spannung, die Drahtvorschubgeschwindigkeit, das Schutzgas und die Verfahrgeschwindigkeit festgelegt sind. Schweißer müssen über gültige Zertifizierungen für die jeweilige Position und das jeweilige Verfahren (z. B. FCAW, SMAW) verfügen, die in der WPS vorgeschrieben sind.
Um die Steuerung der Fertigung in dieser Phase besser zu verstehen, finden Sie hier eine Zusammenfassung der wichtigsten Schritte:
| Prozessphase | Zweck | Schwerpunkt: Prüfung und Qualitätskontrolle |
| Anpassung und Befestigung | Teile vor dem endgültigen Schweißen vorübergehend in der exakten Position fixieren. | Maßprüfung, Fugenabstand, Wurzeloberfläche und allgemeine Ausrichtung. |
| Wurzelnaht | Verschweißt den tiefsten Teil einer Volldurchdringungsfuge. | Entfernung von Schlacke, Eindringtiefe, Fehlen von Wurzelrissen. |
| „Fill & Cap“-Durchläufe | Erzeugt die Schweißnaht im erforderlichen Volumen und dichtet die Verbindung ab. | Temperaturregelung beim Durchlauf, optisches Erscheinungsbild, Schweißnahtgröße (Schenkellänge). |
| Endmontage | Überprüft das fertig geschweißte Bauteil anhand der Fertigungszeichnungen. | Gesamtlänge, Krümmung/Wölbung, Verdrehung und zerstörungsfreie Prüfung (UT/RT), sofern angegeben. |
Wie lassen sich Montageprobleme auf der Baustelle vermeiden?
Ein vorgefertigter Träger ist völlig nutzlos, wenn er vor Ort nicht an seiner Stütze verschraubt werden kann. Wenn die Stahlteile nicht passen, ist das Montageteam gezwungen, Löcher aufzubohren, Anpassungen durch Brennschneiden vorzunehmen oder die Teile in der Luft zusammenzupressen – was den Kranbetrieb zum Erliegen bringt und teure Arbeitsstunden vor Ort verschwendet.
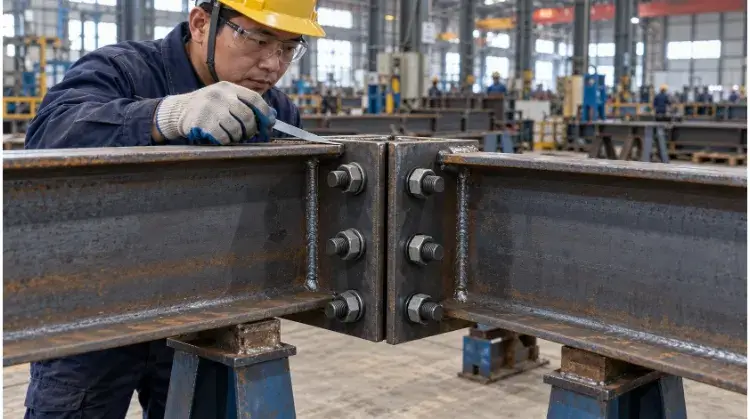
Ausrichtung von Bohrungen und Platten
Probleme beim Einbau vor Ort sind meist auf ein Missverständnis darüber zurückzuführen, wie sich Maßabweichungen summieren. Man kann nicht einfach eine einzige, pauschale Toleranz auf einen gesamten 40-Fuß-Träger anwenden.
- Kumulative Toleranz: Werkstätten müssen Lochmuster von einem festen Bezugspunkt aus messen. Wenn ein Metallbauer das erste Loch vom Rand des Trägers aus misst und das nächste Loch vom vorherigen aus, summieren sich die winzigen Abweichungen. Bis sie das andere Ende eines 40-Fuß-Trägers erreichen, können die Bolzenlöcher bereits um ein Viertelzoll versetzt sein, was eine Montage vor Ort unmöglich macht.
- Endplatten und Grundplatten: Diese müssen streng auf Rechtwinkligkeit geprüft werden. Eine Grundplatte, die auch nur um 1 Grad vom rechten Winkel abweicht, führt dazu, dass eine hohe Säule an der Spitze deutlich aus dem Lot gerät.
Kontrolle von Schweißverformungen
Hitze ist der Feind von geradem Stahl. Wenn eine dicke Schweißnaht abkühlt, zieht sie sich zusammen. Diese thermische Kontraktion kann dazu führen, dass schwere Stahlträger aus ihrer Ausrichtung geraten, was zu Verdrehungen, Durchbiegungen oder Verformungen führt.
- Maßnahmen zur Risikominderung: Qualitätsbetriebe schweißen nicht einfach so lange, bis die Fuge ausgefüllt ist. Sie verwenden Schweißreihenfolge (abwechselndes Schweißen auf beiden Seiten, um den Wärmeabzug auszugleichen), starkes Festklemmen und kontinuierliche Messungen während des Prozesses.
- Auswirkungen auf das Geschäft: Wird ein Träger mit einer verzogenen Verbindungsplatte zur Baustelle geliefert, wird das Montageteam Schwierigkeiten haben, ihn einzupassen. Das gewaltsame Zusammenfügen einer verzogenen Verbindung mit hochfesten Schrauben führt zu gefährlichen Eigenspannungen im Rahmen, noch bevor das Gebäude überhaupt einer statischen Belastung ausgesetzt ist.
Probemontage und Passmarken
Bei Standardgebäuden mit Rasterkonstruktion reicht die CNC-Genauigkeit in der Regel aus – hier Geld für eine vollständige Probemontage in der Werkstatt auszugeben, ist reine Geldverschwendung. Bei komplexen geometrischen Strukturen (wie Stadionfachwerken oder nicht rechtwinkligen Rohrknoten) sollte die Werkstatt jedoch vor dem Versand eine Probemontage (Werkstattmontage) durchführen.
- Spielkennzeichnung: Bei der Probemontage werden die Bauteile auf dem Werksgelände miteinander verschraubt, um die Passgenauigkeit zu überprüfen. Die Verbindungsteile werden anschließend mit eindeutigen „Passmarkierungen“ gestempelt oder lackiert (z. B. Knotenpunkt A1 wird mit Träger A1 verbunden).
- Vorteil vor Ort: Dies dient als kinderleichte Montageanleitung für das Montageteam vor Ort und stellt sicher, dass genau die Teile, die in der Werkstatt perfekt zusammenpassen, auch vor Ort miteinander verbunden werden.
Fallbeispiel (Der Nutzen einer Probemontage):
Szenario: Ein Metallbauer hat die Aufgabe, einen Dachbalken mit einer lichten Spannweite von 60 Fuß aus drei miteinander verschraubten Abschnitten zu fertigen.
Shop-Aktion: Anstatt die drei Abschnitte direkt zur Baustelle zu transportieren, werden sie auf dem Werksgelände horizontal ausgelegt.
Entdeckung: Die Probemontage hat ergeben, dass die Schweißschrumpfung am Mittelsteg dazu geführt hat, dass die endgültigen Schraubenlöcher im rechten Abschnitt um 3/8 Zoll versetzt sind.
Auflösung: In der Werkstatt werden die Bohrungen mit Hilfe von Werkstattgeräten auf dem Boden aufgebohrt und angepasst, die Ausrichtung vollständig korrigiert und Passmarkierungen angebracht.
Ergebnis: Die Fachwerkprofile werden vor Ort an einem Tag ohne Kranverzögerungen montiert. Wäre diese Abweichung von 3/8 Zoll erst in der Höhe entdeckt worden, hätte dies tagelange kostspielige Änderungen vor Ort und Rückfragen an den Statiker zur Folge gehabt.
Wie lassen sich Stahlkonstruktionen schützen und prüfen?
In den vorangegangenen Abschnitten lag der Schwerpunkt auf der Vermeidung von Fehlern während der Fertigung; in dieser Phase geht es darum, die Endqualität zu überprüfen und sicherzustellen, dass der Stahl den vorgesehenen Einsatzbedingungen standhält – und den Weg dorthin übersteht.
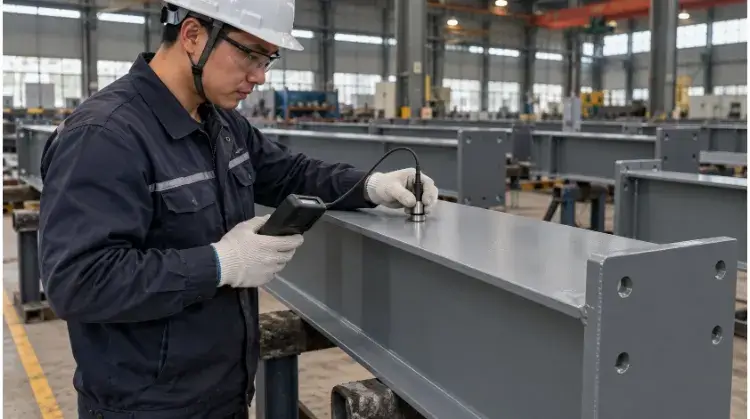
Oberflächenvorbereitung und -schutz
Unbeschichteter Kohlenstoffstahl rostet schnell, wenn er Feuchtigkeit ausgesetzt ist. Die Entscheidung zwischen industriellen Lackiersystemen und Feuerverzinkung (HDG) hängt von der Betriebsumgebung, der Bauart der Bauteile und den künftigen Wartungsplänen ab.
- Die goldene Regel der Beschichtungen: Teure Farbe in Marinequalität auf Walzzunder oder Rost aufzutragen, ist reine Geldverschwendung. Die Oberflächenvorbereitung macht 80% des Erfolgs einer Beschichtung aus. Qualitativ hochwertige Metallbauunternehmen führen eine Stahlstrahlbehandlung nach einer anerkannten Norm (z. B. ISO 8501-1 SA 2,5) durch, um eine saubere, raue Oberfläche zu erzielen, auf der die Grundierung tatsächlich haften kann.
- Lackieren vs. Verzinken: Mehrschichtige Lackiersysteme (zinkreiche Grundierungen mit Epoxid-/Polyurethan-Decklacken) lassen sich in hohem Maße individuell anpassen und vor Ort leicht ausbessern. Beim Feuerverzinken wird der Stahl in geschmolzenes Zink getaucht, wodurch Hohlprofile eine außergewöhnliche Korrosionsbeständigkeit sowohl von innen als auch von außen erhalten. Allerdings kann die Feuerverzinkung bei dünnen Blechen zu thermischen Verformungen führen und erfordert daher die Einplanung von Abflussöffnungen in der Konstruktion.
- Ein Hinweis zum Brandschutz: Auf Baustahl werden häufig intumeszierende Beschichtungen aufgetragen. Es ist wichtig zu beachten, dass der Brandschutz ein thermisches Strukturproblem löst und kein Korrosionsproblem. Die Beschichtung muss auf einer kompatiblen Korrosionsschutzgrundierung aufgetragen werden.
Abmessungen und Schweißqualität
Bevor der Stahl das Werk verlässt, muss er einer abschließenden Abnahme unterzogen werden. „Strenge Qualitätskontrolle“ ist ein Marketing-Schlagwort; die Beschaffungsteams müssen genau wissen, was dabei überprüft wird.
- Maßprüfungen: Die Prüfer vergleichen die Gesamtlänge, die Krümmung, die Wölbung und die Koordinaten der kritischen Verbindungspunkte mit den IFC-Zeichnungen.
- Schweißnahtprüfung: Bei 100%-Konstruktionsschweißnähten ist eine Sichtprüfung (VT) erforderlich, um Oberflächenfehler wie Hinterschnitt oder Porosität festzustellen.
- Die Kosten der zerstörungsfreien Prüfung: Zerstörungsfreie Prüfverfahren (Ultraschallprüfung (UT) zur Erkennung innerer Risse, Durchstrahlungsprüfung (RT) zur Erkennung volumetrischer Fehler) sind kostspielig. Sie müssen den Umfang der zerstörungsfreien Prüfung (ZFP) in Ihrer ursprünglichen Angebotsanfrage klar definieren (z. B. „10%-Ultraschallprüfung an allen Vollschweißnähten“). Die Forderung nach willkürlichen Erhöhungen der NDT-Kosten in einer späten Projektphase wird Ihren Zeitplan und Ihr Budget sofort durcheinanderbringen.
Rückverfolgbarkeit und Prüfprotokolle
Wenn der Stahl auf der Baustelle eintrifft, sind die Begleitunterlagen genauso wichtig wie das Metall selbst. Falls der Bauaufsichtsbeamte oder Ihr Endkunde einen Nachweis über die Konformität verlangt, können Sie sich nicht auf mündliche Zusicherungen verlassen. Ihr Übergabepaket sollte Materialprüfberichte (MTRs), unterzeichnete NDT-Berichte und Messwerte zur Trockenfilmdicke (DFT) enthalten.
Für die internationale Beschaffung: Berichte in Papierform reichen nicht immer aus. Führende Export-Verarbeiter bieten Videoüberprüfung vor dem Versand der kritischen Maße und der Probemontagen, bevor der Stahl überhaupt in einen Versandcontainer verladen wird. Sobald Ihr Baustahl den Ozean überquert hat, ist es viel zu spät, um ein falsch ausgerichtetes Schraubenloch zu korrigieren.
Was beeinflusst die Kosten für die Stahlbaufertigung?
Viele Beschaffungsmanager glauben fälschlicherweise, dass die Preise für Stahlkonstruktionen ausschließlich nach Gewicht (Kosten pro Tonne) berechnet werden. In Wirklichkeit Die Angebote der Fertigungsbetriebe basieren auf der Materialausnutzung und der Gesamtzahl der Arbeitsstunden.
Materialverbrauch und -verfügbarkeit
Standard-Konstruktionsprofile (wie W-Profile oder Standard-Hohlprofile) sind stark standardisiert. Wenn Ihr Ingenieurteam eine äußerst ungewöhnliche Profilabmessung festlegt, muss der Hersteller möglicherweise eine enorme Mindestmenge beim Werk bestellen, und Sie müssen für den Verschnitt aufkommen.
- Kostentreiber: Sofern es die Konstruktion zulässt, sollten Sie sich an die vor Ort leicht erhältlichen Standardabmessungen halten. Durch die Standardisierung Ihrer Stahlprofile lassen sich die Materiallieferzeiten erheblich verkürzen und der Rohstoffabfall deutlich reduzieren.
Teileanzahl und Schweißdetails (Konstruktion im Hinblick auf die Fertigung)
Jedes Mal, wenn ein Stahlteil bewegt, eingespannt, gebohrt oder geschweißt wird, läuft der Arbeitsstundenzähler. Sie können gemeinsam mit Ihrem Fertigungsunternehmen daran arbeiten, die Kosten durch intelligente DFM-Anpassungen (Design for Manufacturing) zu senken, ohne dabei die strukturelle Integrität zu beeinträchtigen:
- Lochgrößen vereinheitlichen: Wenn ein Träger Löcher mit den Durchmessern 3/4 Zoll, 7/8 Zoll und 1 Zoll aufweist, muss der CNC-Bohrvorgang mehrmals unterbrochen werden, um die Werkzeuge zu wechseln. Die Vereinheitlichung auf eine einzige Schraubengröße im gesamten Projekt spart erheblich Bearbeitungszeit.
- Anzahl der Bauteile reduzieren: Durch die Zusammenfassung mehrerer kleiner Versteifungsplatten zu einer einzigen, dickeren und intelligenter gestalteten Platte lassen sich die Zeiten für das Schneiden, die Passformanpassung und das Schweißen verkürzen.
- Zugänglichkeit der Schweißnaht: Eine Verbindung, die für einen Schweißer schwer zu erreichen ist, benötigt doppelt so lange zum Schweißen und wird mit weitaus größerer Wahrscheinlichkeit die Prüfung nicht bestehen.
Kosten für die Endbearbeitung und Lieferung
Wenn Sie Angebote verschiedener Hersteller vergleichen, achten Sie auf die Ausschlüsse. Hinter dem niedrigsten Grundpreis verbergen sich oft erhebliche Aufschläge für Logistik und Endbearbeitung.
- Optimierung von Logistikvolumen und Containern: Bei der weltweiten Beschaffung ist der Transport von Leerraum ein echter Budgetfresser. Ein kluger Hersteller arbeitet mit Ihren Ingenieuren zusammen, um Verbindungsstellen und Verschraubungen zu entwerfen, die es ermöglichen, große Fachwerkträger zu zerlegen und für standardmäßige 40-Fuß-HQ-Frachtcontainer zu optimieren. Darüber hinaus muss die Verpackung den Seetransport berücksichtigen – blanker Stahl benötigt hochwirksame Rostschutzmittel für den Seetransport, wenn er vier Wochen auf See verbringt.
- Gültigkeit des Angebots: Die Stahlpreise schwanken in Abhängigkeit von den weltweiten Eisenerz- und Schrottmärkten. Angebote von Stahlverarbeitern sind in der Regel nur 7 bis 14 Tage gültig. Erstellen Sie kein Projektbudget für einen Zeitraum von 6 Monaten auf der Grundlage eines abgelaufenen Stahlangebots.
Lassen Sie nicht zu, dass nicht optimierte Konstruktionen Ihre Fertigungs- und Versandkosten in die Höhe treiben.
Senden Sie uns noch heute Ihre 3D-CAD-Modelle oder IFC-Zeichnungen. Unser Ingenieurteam führt eine kostenlose DFM- und Kostensenkungsanalyse durch, um konkrete Möglichkeiten zur Kosteneinsparung und zur Optimierung der Verpackungsgestaltung zu ermitteln und Ihnen ein klares, transparentes Angebot zu unterbreiten.