
 Italian
 English
 Spanish
 German
 Russian
 French

La stampa 3D in acciaio inossidabile è un processo di produzione additiva che consente di realizzare componenti metallici strato dopo strato utilizzando tecnologie quali la fusione laser a letto di polvere (LPBF) o il getto di legante. Viene impiegata principalmente per la produzione di geometrie complesse, canali di raffreddamento conformi e assemblaggi consolidati che risultano impossibili da realizzare tramite la lavorazione CNC tradizionale.
Tuttavia, in officina, la stampa della forma rappresenta solo la prima fase. Un semilavorato metallico stampato in 3D raramente costituisce un prodotto finito. La resistenza meccanica finale, le tolleranze dimensionali e la finitura superficiale del componente dipendono interamente dal processo di stampa scelto e dalle successive operazioni di lavorazione CNC e trattamento termico.
Per aiutarti a prendere una decisione concreta in ambito produttivo, questa guida illustra ciò che accade realmente in officina. Analizzeremo le prestazioni dei materiali 316L e 17-4PH in applicazioni reali. Esamineremo inoltre le modifiche progettuali necessarie per evitare che i pezzi stampati risultino deformati.
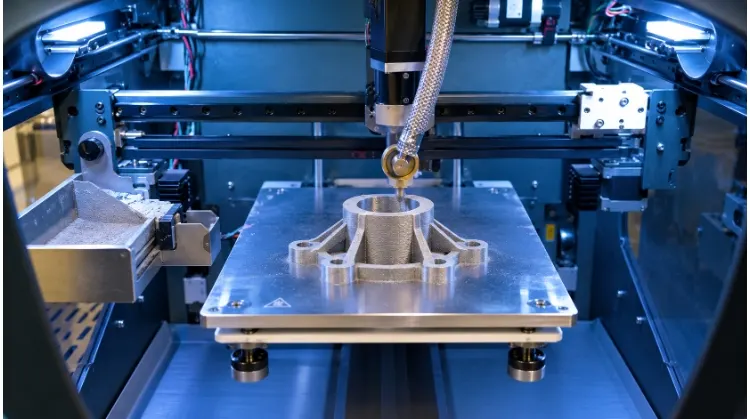
Confronta i principali processi di stampa su acciaio inossidabile
Il termine “stampa 3D in metallo” comprende diverse tecnologie distinte. Ciascuna di esse gestisce la materia prima e i cicli termici in modo diverso, il che influisce direttamente sulla densità del pezzo finale, sulla struttura dei costi e sulle regole di progettazione.
Fusione laser su letto di polvere (LPBF)
Spesso denominata DMLS (sinterizzazione laser diretta dei metalli) o SLM (fusione laser selettiva), la tecnologia LPBF utilizza un laser ad alta potenza per fondere in modo selettivo la polvere di acciaio inossidabile in un ambiente a gas inerte.
Il rapido ciclo di fusione e raffreddamento genera notevoli sollecitazioni termiche. Per evitare che i pezzi si deformino o si stacchino dal piano di stampa, gli ingegneri devono progettare strutture di supporto rigide e sacrificabili. Inoltre, poiché il pezzo viene realizzato all’interno di un letto di polvere sfusa, eventuali vuoti chiusi o cavità interne devono essere dotati di fori di scarico specifici per consentire alla polvere intrappolata di defluire prima del trattamento termico.
- Nota dall'officina: È fondamentale distinguere la risoluzione teorica di stampa di una macchina dalla precisione finale del pezzo. La tecnologia LPBF produce metallo quasi completamente denso, ma la superficie grezza stampata rimane ruvida (in genere Ra 5-15 µm). Per accoppiamenti di cuscinetti, scanalature di tenuta o superfici di accoppiamento precise, aggiungere sempre un margine di lavorazione pari a da 0,5 mm a 1,0 mm al modello CAD e alla progettazione della fresatura CNC secondaria.
Stampa a getto di legante
Anziché fondere il metallo con un laser, la tecnologia Binder Jetting utilizza una testina di stampa ad ampia copertura per depositare un agente legante liquido sul letto di polvere, formando un pezzo “grezzo” fragile. Questo pezzo grezzo viene quindi rimosso dal letto e posto in un forno ad alta temperatura per sinterizzare le particelle metalliche tra loro.
Durante la fase di stampa, la polvere circostante sostiene il pezzo, eliminando la necessità di strutture di supporto stampate. Tuttavia, durante la fase di sinterizzazione in forno, il metallo si ammorbidisce man mano che si avvicina al proprio punto di fusione, causando il cedimento per gravità delle sporgenze non sostenute. Di solito sono necessari dei supporti ceramici su misura all’interno del forno per impedire la deformazione.
- Nota dall'officina: La sinterizzazione in forno determina un comportamento isotropo restringimento lineare da circa 16% a 20% (il che equivale a una riduzione volumetrica superiore a 40%). Sebbene il software CAD ridimensioni il modello per compensare tale riduzione, gli spessori irregolari delle pareti si ridurranno a velocità diverse, rendendo difficile il rispetto di tolleranze strette su pezzi di grandi dimensioni senza ricorrere a lavorazioni secondarie.
- Meccanismo di adeguamento dei costi: Poiché la testina di stampa deposita il legante su tutto il piano di stampa con passaggi uniformi, il tempo di produzione dipende principalmente dall’altezza Z piuttosto che dal numero di pezzi. Riempiendo densamente la camera di stampa (nesting), la tecnologia Binder Jetting risulta significativamente più conveniente per le produzioni in lotto rispetto ai metodi basati sul laser.
Estrusione di metalli legati
Analogamente alla stampa 3D standard in plastica con tecnologia FDM, l’estrusione di metallo legato realizza i componenti utilizzando un filamento polimerico altamente arricchito con polvere di acciaio inossidabile. Una volta stampato, il pezzo grezzo viene sottoposto a un processo di deceratura chimica o termica per rimuovere la matrice polimerica, seguito da una sinterizzazione in forno per consolidare il metallo.
Questo processo richiede di valutare la stampante, la stazione di rimozione del legante e il forno come un sistema completo e interconnesso. La capacità del forno e i cicli di debinding spesso determinano le dimensioni massime dei pezzi e la produttività. Sebbene il pezzo metallico finale presenti solitamente una porosità leggermente superiore e una resistenza meccanica inferiore rispetto ai pezzi realizzati con LPBF, questo metodo funziona molto bene per utensili da officina a basso volume, maschere di assemblaggio o prototipi funzionali nelle fasi iniziali.
Panoramica sul confronto dei processi
| Processo | Post-elaborazione necessaria | Controllo dimensionale | Caratteristiche della superficie |
| LPBF | Alleviamento delle tensioni, rimozione dei supporti, lavorazione CNC. | Elevato (in genere da ±0,1 a 0,2 mm prima della lavorazione). | Finitura ruvida e opaca; pozze di fusione visibili. |
| Stampa a getto di legante | Stesura, sinterizzazione, lavorazioni meccaniche di lieve entità. | Moderato (il restringimento influisce sull’uniformità dei pezzi di grandi dimensioni). | Leggermente porosa, con una finitura grezza più liscia rispetto all’LPBF. |
| Estrusione di metalli legati | Rimozione del legante, sinterizzazione. | Parte inferiore (soggetta a deformazioni durante la rimozione del legante e la sinterizzazione). | Linee di strato visibili, simili a quelle della stampa FDM con materiale plastico. |
Decidi se il tuo componente debba essere stampato
La stampa 3D non sostituisce in modo universale la produzione convenzionale. La decisione di stampare un componente in acciaio inossidabile dovrebbe basarsi sulla geometria, sui requisiti funzionali e sui vincoli della catena di approvvigionamento, piuttosto che sul semplice desiderio di ricorrere alla produzione additiva.
Geometria e accesso agli strumenti
La stampa offre il massimo valore aggiunto quando un componente richiede canali di raffreddamento conformi, collettori di fluidi complessi o strutture a reticolo che le frese e le punte standard non riescono a raggiungere. L’alternativa è solitamente la lavorazione frazionata: tagliare il componente in più sezioni gestibili, lavorarle separatamente e poi saldatura oppure fissandoli tra loro con dei bulloni.
Tuttavia, la complessità presenta dei limiti pratici in fase di produzione. Anche se è possibile stampare una cavità complessa, è necessario verificare che sia comunque possibile pulirla efficacemente dalla polvere residua, sottoporla a lavorazione secondaria se le tolleranze lo richiedono e ispezionarla per individuare eventuali difetti interni.
- Nota dall'officina: Per i canali interni, lunghi fori ciechi sono particolarmente soggetti all'accumulo di polvere. Assicurarsi che i percorsi del fluido siano continui (fori passanti) con diametri di uscita pari a almeno 3 mm per consentire la pulizia con aria compressa e il recupero della polvere.
Consolidamento delle parti
Il consolidamento di più componenti in un unico pezzo stampato riduce il lavoro di assemblaggio, elimina gli elementi di fissaggio ed elimina i potenziali punti di perdita nei giunti di tenuta. Ad esempio, un collettore idraulico complesso con fori trasversali intersecanti e tappi può essere riprogettato come un unico blocco ottimizzato con percorsi di flusso interni curvi che riducono le cadute di pressione del fluido.
È tuttavia necessario considerare l’impatto sui costi di manutenzione e di ciclo di vita. Se una singola filettatura o superficie di contatto su un collettore assemblato si danneggia o si rovina, potrebbe essere necessario rottamare l’intero e costoso gruppo.
- Nota dall'officina: Per mitigare questo rischio senza rinunciare ai vantaggi del consolidamento, evitare di stampare filettature interne non riparabili nelle zone soggette a forte usura. Progettare invece tali elementi come sporgenze piene, forarle dopo la stampa e installare inserti filettati in acciaio inossidabile (come Helicoil o Keensert).
Percorsi produttivi alternativi
Per semplici staffe, involucri piatti o strutture a pareti sottili di spessore uniforme, taglio laser e lamiera piegata rimane notevolmente più veloce e conveniente. I blocchi di metallo massiccio con caratteristiche semplici e fori diritti sono solitamente più adatti alla fresatura o alla tornitura CNC.
La stampa 3D diventa la soluzione preferibile quando la fusione tradizionale richiede attrezzature costose per un ordine di volume ridotto, quando i tempi di consegna della fusione si protraggono per diversi mesi o quando la riduzione del peso dei componenti è un requisito funzionale imprescindibile. Non esiste una soglia di complessità universale né un punto di svolta economico preciso: ogni progetto richiede un confronto specifico tra costi e tempi di consegna in base ai requisiti finali di consegna.
Scegliere materiali che garantiscano resistenza meccanica e resistenza alla corrosione
La scelta tra 316L e 17-4PH non consiste semplicemente nella sostituzione di un materiale con un altro. Richiede infatti di trovare un equilibrio tra l’esposizione ad ambienti corrosivi e i requisiti di resistenza meccanica, gli obblighi relativi ai trattamenti termici secondari e gli standard di verifica dell’approvvigionamento.
Acciaio inox 316L
Il 316L è un acciaio inossidabile austenitico al cromo-nichel con un contenuto di molibdeno compreso tra 2% e 3%. Il contenuto di molibdeno migliora significativamente la resistenza alla corrosione puntiforme da cloruri e alla corrosione interstiziale rispetto ai gradi standard 304.
- Ambiente operativo e temperatura: L'acciaio 316L garantisce prestazioni affidabili in ambienti marini, nelle apparecchiature per la lavorazione degli alimenti e nei fluidi di processo chimici. Tuttavia, temperature di esercizio comprese tra 425 °C e 860 °C possono causare la precipitazione di carburo di cromo lungo i bordi dei grani, compromettendo potenzialmente la resistenza alla corrosione, a meno che non vengano rigorosamente rispettate le specifiche relative al basso tenore di carbonio.
- Impatto delle condizioni della superficie: La superficie appena stampata di un componente in LPBF 316L (tipicamente Ra 5–15 µm) presenta microfessure che intrappolano gli agenti contaminanti e accelerano la formazione di corrosione puntiforme localizzata. In caso di esposizione critica a sostanze chimiche o all’ambiente marino, i pezzi appena stampati devono essere sottoposti a elettrolucidatura o passivazione chimica (secondo la norma ASTM A967) per eguagliare le prestazioni dello strato di ossido passivo delle barre trafilate a freddo.
- Materiale vs. Conformità: La stampa con polvere 316L non rende automaticamente un componente idoneo all’uso medico o farmaceutico. Gli standard di conformità (come la norma ASTM F3184 per la produzione additiva) richiedono una rigorosa tracciabilità dei lotti di polvere, registri dei lotti di gas inerte, limiti di porosità interna documentati e prove di densità (tramite il metodo di Archimede) su campioni di prova stampati in concomitanza.
Acciaio inossidabile 17-4PH
Il 17-4PH (AISI 630 / UNS S17400) è un acciaio inossidabile martensitico a indurimento per precipitazione. Viene utilizzato per componenti strutturali sottoposti a sollecitazioni elevate, giranti di turbine e utensili resistenti all’usura.
- Stato appena stampato vs. stato trattato termicamente: Allo stato di forgiatura, il 17-4PH contiene tipicamente una miscela fuori equilibrio di austenite metastabile e martensite con elevate tensioni interne. In questo stato, le sue proprietà meccaniche sono irregolari e non idonee all’impiego.
- Condizioni standard di trattamento termico:
- Condizione A (soluzione ricotta, ~1040 °C): Ripristina la microstruttura in martensite omogenea. Si tratta dello stato intermedio necessario prima dell'indurimento per precipitazione.
- Condizione H900 (invecchiamento a ~480 °C): Garantisce un limite di snervamento elevato (che spesso supera i 1000 MPa) e una durezza massima (~40–44 HRC), a scapito di una minore tenacità agli urti e di un allungamento ridotto.
- Condizione H1150 (invecchiamento a ~620 °C): Accelera la precipitazione, riducendo il limite di snervamento (~750–850 MPa) e migliorando al contempo in modo significativo la tenacità alla frattura, l’allungamento e la resistenza alla corrosione sotto sforzo (SCC).
- Nota di produzione (variazione dimensionale): Il passaggio dalla condizione A alla H900 provoca un fenomeno prevedibile contrazione dimensionale compresa tra circa 0,041 TP3T e 0,061 TP3T. Nel pianificare le operazioni CNC secondarie, i tecnici di produzione devono decidere se lavorare il pezzo nello stato più morbido (Condizione A), tenendo conto del ritiro, oppure lavorarlo dopo il trattamento H900 per garantire le tolleranze finali, a costo di un’usura molto maggiore degli utensili da taglio.
Forza e affaticamento
Le proprietà meccaniche statiche riportate nelle schede tecniche dei produttori delle macchine si riferiscono a provini di trazione unidirezionali in condizioni ottimali. Le prestazioni dinamiche effettive si discostano in modo significativo da questi valori.
- Resistenza statica vs. resistenza alla fatica: A causa delle velocità di solidificazione estremamente elevate del bagno di fusione laser, gli acciai inossidabili prodotti con la tecnologia LPBF presentano strutture a grana molto fine. I loro limiti di snervamento statici spesso eguagliano o superano quelli delle barre forgiate ricotte. Tuttavia, la resistenza alla fatica ad alto numero di cicli è in genere inferiore di 30%-50% rispetto a quella delle barre forgiate in condizioni identiche di carico ciclico.
- Sensibilità ai difetti e direzione di stampa: Nelle applicazioni dinamiche, i cedimenti da fatica hanno origine in concentrazioni di sollecitazioni microscopiche. Nell’acciaio inossidabile prodotto con stampa 3D, tali punti corrispondono a vuoti subsuperficiali dovuti alla mancata fusione (LoF), pori da gas residuo o confini interstrato. Di conseguenza, la duttilità e la resistenza alla fatica lungo l’asse Z (parallelo alla direzione di costruzione) sono tipicamente inferiori di un valore compreso tra 10% e 25% rispetto a quelle lungo il piano XY.
- Rimedio ai difetti e costi effettivi: Per i componenti sottoposti a sollecitazioni cicliche, è possibile specificare il trattamento di pressatura isostatica a caldo (HIP) a circa 1150 °C e a 100+ MPa per consolidare la microporosità interna. Tuttavia, I team addetti agli acquisti devono tenere presente che HIP è un processo di produzione in lotti di alta qualità che comporta un aumento significativo dei costi e allunga i tempi di consegna di diversi giorni.
- Microintagli superficiali: Il consolidamento interno dell'HIP è inutile se la superficie esterna rimane ruvida; la superficie così come è stata stampata agisce come un campo continuo di microintaccature. Per ottenere una vera resistenza alla fatica, i raggi critici di carico devono essere lavorati con macchine a controllo numerico (CNC) o lucidati a fondo per eliminare i fattori che causano l'insorgere di crepe superficiali.
Progettare componenti in modo da ridurre i problemi legati alla stampa e alla pulizia
La progettazione per la produzione additiva (DfAM) dell'acciaio inossidabile non mira a creare forme organiche per motivi estetici. Il suo ruolo principale in fase di produzione è quello di controllare le forze di contrazione da saldatura, evitare la levigatura manuale e garantire che la polvere residua possa essere completamente rimossa prima del trattamento termico.
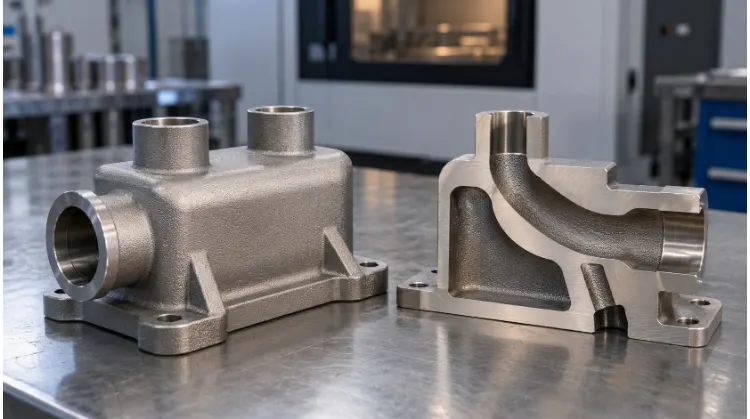
Orientamento e sostegno
L'orientamento del pezzo sul piano di stampa determina il tempo di stampa, i punti di contatto dei supporti e la finitura superficiale delle caratteristiche critiche.
- La soglia dei 45 gradi: Le superfici rivolte verso il basso (sporgenze) con un’inclinazione inferiore a 45° rispetto al piano di stampa orizzontale non riescono a dissipare efficacemente il calore nella polvere libera. Ciò provoca un cedimento del bagno di fusione e richiede l’uso di supporti di ancoraggio rigidi.
- Il costo della revoca del sostegno: Ogni struttura di supporto deve infine essere rimossa meccanicamente utilizzando pinze, frese a candela o elettroerosione a filo. Nei progetti poco ottimizzati, la rimozione manuale dei supporti e la rifinitura delle superfici possono incidere dal 20% al 30% sul costo totale di produzione del pezzo.
- Accessibilità: Non posizionare mai le strutture di supporto all’interno di canali stretti, cavità cieche o in prossimità di superfici sensibili dei premistoppa con O-ring, dove gli utensili da taglio non riescono ad arrivare.
- Modifiche alla struttura autoportante: Sostituire gli sbalzi orizzontali con smussature a 45°. Per i passaggi interni orizzontali con diametro superiore a 8 mm, sostituire le sezioni trasversali circolari con geometrie a goccia o a rombo. La parte superiore appuntita di una sezione a goccia è autoportante, eliminando così la necessità di supporti interni.
Pareti e distorsione
L'acciaio inossidabile presenta una conduttività termica relativamente bassa e un elevato coefficiente di dilatazione termica, il che lo rende soggetto a deformazioni durante la stampa e i successivi trattamenti termici.
- Sollecitazioni termiche e salti di sezione trasversale: Nella tecnologia LPBF, le transizioni brusche tra blocchi solidi massicci e sezioni a pareti sottili (ad esempio, un’aletta da 1 mm fissata direttamente a una piastra di base da 30 mm) concentrano la sollecitazione termica all’interfaccia. Man mano che il pezzo si raffredda, questa sollecitazione può causare il distacco del pezzo dai supporti o una forte deformazione quando viene tagliato dalla piastra di stampa.
- Meccanismi di distorsione specifici per ciascun processo:
- Distorsione LPBF: Spinti da fattori locali deformazione termica residua durante la fusione. Ancoraggi di sostegno robusti e raccordi di transizione generosi (raggio ≥ 3,0 mm) sono necessari per distribuire queste sollecitazioni.
- Deformazione da sinterizzazione (Binder Jetting / FDM): Spinto da gravità e ritiro differenziale. Le pareti spesse trattengono il calore e si restringono a velocità diverse rispetto alle nervature sottili, causando la deformazione a sella o a conca delle lastre larghe e piatte all’interno del forno.
- Linee guida sullo spessore delle pareti: Per la tecnologia LPBF, mantenere lo spessore delle pareti strutturali compreso tra 1,0 mm e 5,0 mm. Le pareti non supportate di spessore inferiore a 0,8 mm tendono a deformarsi a causa della resistenza meccanica esercitata dalla lama di ricopertura della polvere. Per i processi di sinterizzazione, mantenere spessori nominali uniformi compresi tra 1,5 mm e 4,0 mm su tutta la parte per favorire un ritiro uniforme.
Canali e accesso
Una struttura complessa risulta inutilizzabile se, durante il primo ciclo di cottura, della polvere metallica in eccesso rimane saldata o intrappolata all’interno dei circuiti interni.
- Requisiti per la depolverizzazione a flusso continuo: La polvere non fusa di 316L e 17-4PH è pesante e si compatta fortemente. I passaggi interni ciechi non possono essere puliti in modo affidabile con aria compressa. Ogni cavità interna deve avere almeno due aperture di accesso — un’entrata e un’uscita — delle dimensioni di di diametro pari ad almeno 3,0 mm.
- Rimozione dei grumi prima del trattamento termico: È necessario provvedere all'evacuazione della polvere prima alleviamento delle tensioni ad alta temperatura. Se un componente viene inserito in un forno a una temperatura compresa tra 650 °C e 1000 °C con della polvere intrappolata al suo interno, le particelle si sinterizzeranno leggermente sulle pareti dei canali, formando una crosta ruvida e abrasiva che si staccherà continuamente nei sistemi fluidi durante il funzionamento.
- Superfici di riferimento e di serraggio per CNC: Non progettare mai un esterno organico, interamente curvo, se fori o filettature critici richiedono una lavorazione CNC secondaria. L'operatore ha bisogno di superfici di serraggio rigide e parallele per fissare saldamente il pezzo in una morsa. Progettare nella bozza iniziale delle alette di serraggio sacrificabili o dei cuscinetti di riferimento piatti, che potranno essere facilmente asportati nell'operazione finale di fresatura.
Pianificazione della post-elaborazione per l'adattamento e la qualità delle superfici
La stampa produce semplicemente un pezzo grezzo in metallo. Il rispetto dei requisiti previsti dal disegno tecnico finale in termini di accoppiamento meccanico, finitura superficiale e resistenza dinamica dipende in larga misura dalle operazioni di post-lavorazione secondarie.
Trattamento termico
Il trattamento termico nella stampa 3D in metallo ha diversi scopi ben distinti. La sequenza richiesta dipende direttamente dalla tecnologia di stampa scelta e dalle proprietà desiderate del materiale.
- Riduzione dello stress (Requisito di processo): Per il processo LPBF, il pezzo deve essere sottoposto a distensione termica in un forno mentre è ancora saldato alla piastra di costruzione in acciaio. Saltare questa fase e tagliare immediatamente il pezzo causerà una deformazione violenta o la rottura del componente a causa delle tensioni termiche residue.
- Ricottura e sinterizzazione in soluzione: Nel processo di stampa a getto di legante (binder jetting) o di estrusione di metallo legato, la sinterizzazione fonde la polvere metallica a temperature prossime al punto di fusione. Per il LPBF 17-4PH, la ricottura in soluzione (Condizione A) riporta la microstruttura a uno stato uniforme prima dell’ulteriore indurimento.
- Invecchiamento / Indurimento per precipitazione (obiettivo prestazionale): Viene applicato specificatamente al 17-4PH (ad esempio, nelle condizioni H900 o H1150) per raggiungere il limite di snervamento e la durezza desiderati. Ciò dipende dai requisiti di carico finali del componente, non dal processo di stampa in sé.
- Pressatura isostatica a caldo (HIP): Un processo opzionale di alta qualità che applica calore elevato e una pressione uniforme del gas per eliminare i microvuoti interni. Il processo HIP viene scelto esclusivamente per migliorare la resistenza alla fatica ad alto numero di cicli e la tenacità all’urto.
Lavorazione di precisione
Una superficie grezza stampata in 3D non è in grado di soddisfare le tolleranze geometriche (GD&T) richieste per assemblaggi dinamici, accoppiamenti a pressione dei cuscinetti o tenute contro i fluidi. È necessario distinguere chiaramente le fasi di sgrossaggio da quelle di finitura di precisione.
- Separazione del substrato e sgrossatura: I pezzi realizzati con la tecnologia LPBF vengono solitamente separati dalla piastra di stampa in acciaio utilizzando una sega a nastro o un'elettroerosione a filo. Le strutture di supporto vengono poi rimosse con pinze, scalpelli o fresatura grossolana.
- Lavorazione meccanica di elementi funzionali: I fori per i perni di centraggio, le filettature e le scanalature per gli O-ring devono essere lavorati su una fresatrice o un tornio CNC. Per garantire che l’operatore possa rispettare le tolleranze richieste, il modello CAD inviato per la stampa deve includere Da 0,5 mm a 1,0 mm di margine di lavorazione su tutte le superfici critiche.
- Nota di officina (sistemi di serraggio): La lavorazione di pezzi stampati in 3D dalle forme complesse e organiche è notoriamente difficile, poiché questi non presentano superfici di serraggio piane e parallele. I produttori di alto livello ovviano a questo problema Stampa 3D di ganasce morbide conformi in polimero su misura per fissare in modo sicuro i pezzi metallici organici nelle morse CNC standard senza schiacciare le pareti sottili.
Trattamento della superficie
La superficie dell'LPBF appena stampata presenta un aspetto simile a quello di una fusione in sabbia grezza (Ra 5–15 µm). I trattamenti superficiali vengono scelti in base a criteri estetici, di resistenza alla corrosione o alle esigenze di resistenza alla fatica meccanica.
- Sabbiatura: La sabbiatura con microsfere o con sabbia rimuove le lievi tracce di ossidazione e conferisce una finitura opaca uniforme. Si tratta di un trattamento prevalentemente estetico.
- Pallinatura: Il bombardamento della superficie con particelle sferiche rigide induce la formazione di uno strato di tensione residua di compressione. Ciò consente di chiudere le microfessure superficiali e migliora significativamente la resistenza alla fatica.
- Passivazione ed elettrolucidatura: Per l'acciaio 316L utilizzato in ambito medico o navale, la superficie ruvida ottenuta dalla stampazione deve essere livellata e sottoposta a pulizia chimica. L'elettrolucidatura rimuove le microirregolarità che trattengono gli agenti corrosivi, mentre la passivazione (secondo la norma ASTM A967) ripristina lo strato protettivo di ossido di cromo.
- Limiti di accesso interni: I metodi di lucidatura standard funzionano solo sulle superfici esterne visibili. La levigatura di canali di raffreddamento conformi interni complessi richiede l’Abrasive Flow Machining (AFM), che comporta un aumento significativo dei costi e dei tempi di consegna.
Verificare la qualità rispetto ai requisiti effettivi del componente
Un’elevata densità relativa (ad esempio, 99,5%) non implica automaticamente che un componente sia privo di difetti critici. Il controllo qualità dell’acciaio inossidabile stampato in 3D richiede che il metodo di ispezione sia adeguato ai rischi strutturali specifici.
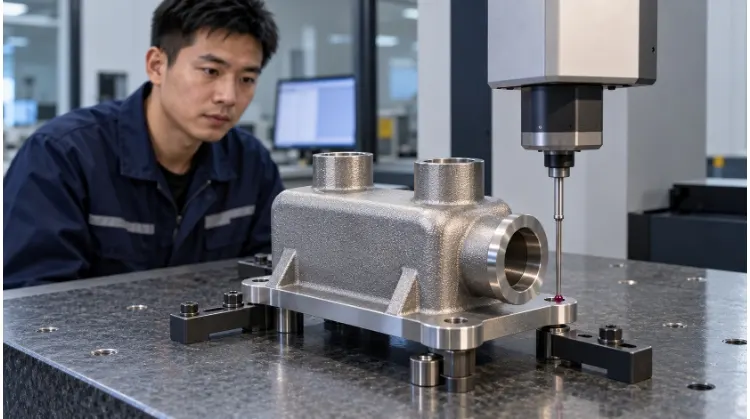
Dimensioni e montaggio
È necessario effettuare il controllo dimensionale dopo tutti i trattamenti termici e le lavorazioni CNC, quali la distensione, l’invecchiamento e il ritiro da sinterizzazione, altereranno in modo prevedibile la geometria grezza stampata. Utilizzare una macchina di misura a coordinate (CMM) per verificare le caratteristiche critiche di GD&T, quali la planarità delle superfici di tenuta e la concentricità dei fori dei cuscinetti. Per i collettori o i componenti consolidati progettati per sostituire più sottocomponenti, le prove di assemblaggio fisico con gli elementi di accoppiamento effettivi rappresentano spesso il modo più affidabile per confermare l’adattamento pratico.
Qualità interna
La produzione additiva può causare difetti interni specifici, tra cui cavità dovute alla mancata fusione (LoF), pori causati dal gas di protezione intrappolato o polvere non fusa agglomerata all’interno di canali ciechi.
- Metodi di ispezione e la trappola dei costi: I controlli a ultrasuoni standard risultano spesso inefficaci a causa della superficie ruvida e delle geometrie complesse dei componenti stampati in 3D. Per i componenti critici del settore aerospaziale o quelli sottoposti a pressione, si ricorre alla tomografia computerizzata (TC) industriale per verificare lo spazio libero all’interno dei canali e mappare la distribuzione dei vuoti. Tuttavia, è opportuno mettere in guardia i team addetti agli appalti: La tomografia computerizzata industriale è costosa e può facilmente raddoppiare il costo unitario di un componente. A meno che non sia richiesto da rigidi requisiti di sicurezza, è di gran lunga più conveniente affidarsi a rigorosi controlli di processo delle macchine, a prove distruttive sul primo articolo e a campioni di controllo stampati insieme al prodotto per la convalida della produzione.
- Gestione delle aspettative: Non dare per scontato che un pezzo sia privo di difetti. Una specifica di densità pari a 99,51 TP3T lascia comunque un margine di 0,51 TP3T per eventuali microdifetti. È opportuno specificare dove la porosità è assolutamente vietata (ad esempio, in prossimità delle pareti di tenuta) piuttosto che richiedere una porosità pari a zero nell’intero volume del pezzo.
Test funzionali
Le schede tecniche dei materiali attestano le caratteristiche della polvere grezza, non le prestazioni del vostro specifico componente.
- Prove di trazione: Se la resistenza meccanica è fondamentale, chiedete al fornitore di stampare dei campioni di prova standard per la trazione sulla stessa piastra di stampa dei vostri pezzi. L’analisi di questi campioni consente di verificare la correttezza dei parametri di stampa e di trattamento termico per quel lotto specifico.
- Verifica della pressione e delle perdite: Per i collettori e i componenti di trasporto dei fluidi, è obbligatorio eseguire prove di pressione idrostatica o prove di tenuta con elio per garantire che le pareti interne sottili siano completamente impermeabili e non presentino perdite di fluido attraverso micropori.
Riferimento per la verifica della qualità
| Requisiti relativi ai componenti | Metodo di verifica | Registro delle consegne standard |
| Composizione del materiale | OES / Spettrometria su polveri | Certificato di produzione di polvere da sparo (CoC) |
| Resistenza meccanica | Prova di trazione su provini co-stampati | Rapporto sulle prove meccaniche (limite di snervamento, resistenza alla trazione, allungamento) |
| Precisione dimensionale | CMM / Scansione ottica | Rapporto sull'ispezione del primo articolo (FAI) |
| Controllo del vuoto interno / della polvere | TAC industriale / Radiografia | Referto della TAC |
| Contenimento dei fluidi | Prova di tenuta idrostatica o con elio | Certificato di prova di pressione |
Sei pronto a richiedere un preventivo per il tuo prossimo progetto?
Noi di TZR sappiamo bene che le decisioni relative alla produzione sono determinate dai costi, da tolleranze rigorose e da tempi di consegna realistici. Che il vostro progetto si presti meglio alla stampa 3D in metallo, alla lavorazione CNC di precisione o alla lavorazione su misura della lamiera, il nostro team di ingegneri è in grado di valutare i vostri file e consigliarvi il processo di produzione più affidabile ed economico.
Invia oggi stesso i tuoi disegni a TZR per valutare la producibilità del vostro progetto e ottenere un confronto diretto tra costi e tempi di consegna dei vostri componenti metallici.