
 Russian
 English
 Spanish
 German
 Italian
 French

3D-печать из нержавеющей стали — это процесс аддитивного производства, при котором металлические детали создаются слой за слоем с использованием таких технологий, как лазерная плавка в порошковой среде (LPBF) или струйная печать со связующим веществом. В основном она применяется для изготовления деталей сложной геометрии, конформных каналов охлаждения и монолитных узлов, которые невозможно изготовить с помощью традиционной обработки на станках с ЧПУ.
Однако на производстве печать формы — это лишь первый этап. Металлическая заготовка, напечатанная на 3D-принтере, редко является готовым изделием. Окончательная механическая прочность, допуски на размеры и качество поверхности вашей детали полностью зависят от выбранного способа печати, а также от последующей обработки на станках с ЧПУ и термообработки.
Чтобы помочь вам принять обоснованное решение в сфере производства, в данном руководстве рассмотрены реальные процессы, происходящие на производстве. Мы рассмотрим, как материалы 316L и 17-4PH ведут себя в реальных условиях эксплуатации. Кроме того, мы рассмотрим изменения в конструкции, необходимые для предотвращения деформации отпечатков.
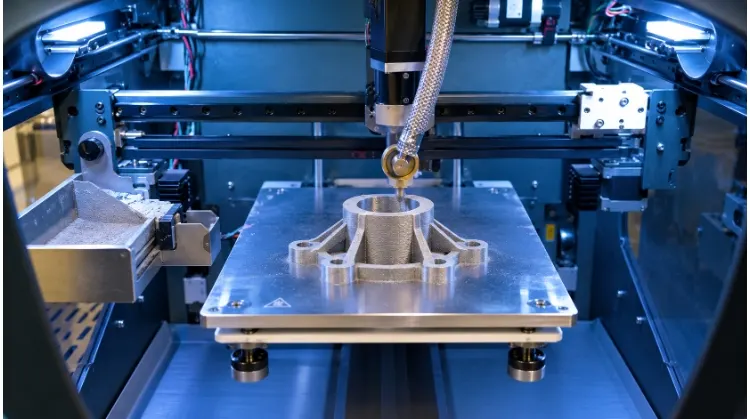
Сравнение основных методов печати на нержавеющей стали
Термин «3D-печать по металлу» охватывает несколько различных технологий. Каждая из них по-своему обрабатывает исходное сырье и использует тепловые циклы, что напрямую влияет на плотность конечной детали, структуру затрат и правила проектирования.
Лазерная аддитивная обработка с использованием порошкового слоя (LPBF)
Технология LPBF, которую часто называют DMLS (прямое лазерное спекание металла) или SLM (селективное лазерное плавление), использует мощный лазер для избирательного плавления порошка нержавеющей стали в среде инертного газа.
Цикл быстрого плавления и охлаждения вызывает значительные термические напряжения. Чтобы предотвратить деформацию деталей или их отрыв от рабочей платформы, инженеры должны проектировать жесткие временные опорные конструкции. Кроме того, поскольку деталь изготавливается внутри слоя сыпучего порошка, любые закрытые пустоты или внутренние полости должны иметь специальные отверстия для слива, чтобы застрявший порошок мог стечь перед термообработкой.
- Примечание для цеха: Крайне важно проводить различие между теоретическим разрешением печати устройства и конечной точностью детали. Технология LPBF позволяет получать металл практически полной плотности, однако поверхность напечатанной детали остается шероховатой (обычно Ra 5–15 мкм). При изготовлении подшипниковых посад, уплотнительных канавок или прецизионных сопрягаемых поверхностей всегда следует предусматривать припуск на механическую обработку в размере от 0,5 мм до 1,0 мм к CAD-модели и плану вторичного фрезерования с ЧПУ.
Струйная печать с использованием связующего вещества
Вместо плавления металла с помощью лазера в технологии струйной печати со связующим веществом используется печатающая головка, охватывающая всю площадь, для нанесения жидкого связующего вещества на слой порошка, в результате чего образуется хрупкая «сырая» деталь. Затем эту сырую деталь извлекают из слоя порошка и помещают в высокотемпературную печь для спекания металлических частиц.
На этапе печати окружающий порошок служит опорой для детали, благодаря чему отпадает необходимость в печатных опорных конструкциях. Однако на этапе спекания в печи металл размягчается по мере приближения к температуре плавления, в результате чего неподдерживаемые выступы прогибаются под действием силы тяжести. Для предотвращения деформации в печи обычно требуются специальные керамические фиксаторы.
- Примечание для цеха: Печное спекание приводит к изотропному линейная усадка примерно от 16% до 20% (что соответствует объемному усадке более 40%). Хотя программное обеспечение CAD масштабирует модель для компенсации этого эффекта, стенки разной толщины будут усаживаться с разной скоростью, что затрудняет соблюдение жестких допусков на крупных деталях без последующей механической обработки.
- Механизм масштабирования затрат: Поскольку печатающая головка наносит связующее вещество по всей поверхности рабочей платформы равномерными проходами, время печати зависит в первую очередь от высоты по оси Z, а не от количества деталей. Благодаря плотной загрузке рабочей камеры (размещению деталей в шахматном порядке) технология Binder Jetting становится значительно более экономичной для серийного производства, чем методы, основанные на использовании лазера.
Экструзия скреплённого металла
Подобно стандартной печати из пластика по технологии FDM, при экструзии с металлической связкой детали изготавливаются с использованием полимерной нити с высоким содержанием порошка нержавеющей стали. После печати сырая деталь подвергается химической или термической очистке от связующего вещества для удаления полимерной матрицы, после чего следует печное спекание для уплотнения металла.
Данный процесс требует рассмотрения принтера, станции удаления связующего и печи как единой, взаимосвязанной системы. Вместимость печи и длительность циклов удаления связующего часто определяют максимальный размер детали и производительность. Хотя конечная металлическая деталь обычно имеет несколько более высокую пористость и более низкую механическую прочность по сравнению с деталями, изготовленными методом LPBF, этот метод отлично подходит для мелкосерийного производства производственного инструмента, сборочных приспособлений или функциональных прототипов на ранних этапах разработки.
Обзор сравнения процессов
| Процесс | Необходимая постобработка | Контроль размеров | Характеристики поверхности |
| LPBF | Снятие остаточных напряжений, удаление опор, обработка на станках с ЧПУ. | Высокая (обычно от ±0,1 до 0,2 мм до начала обработки). | Грубая матовая поверхность; заметные следы расплавления. |
| Струйная печать с использованием связующего вещества | Отверждение, спекание, незначительная механическая обработка. | Умеренная (усадка влияет на однородность структуры крупных деталей). | Слегка пористая поверхность, более гладкая, чем у LPBF. |
| Экструзия скреплённого металла | Удаление связующего, спекание. | Нижняя часть (подвержена деформации при удалении связующего/спекании). | Видимые линии слоев, как при печати по технологии FDM с использованием пластика. |
Решите, стоит ли печатать вашу деталь
3D-печать не является универсальной альтернативой традиционному производству. Решение о печати детали из нержавеющей стали должно основываться на её геометрии, функциональных требованиях и ограничениях цепочки поставок, а не на общем стремлении использовать аддитивное производство.
Геометрия и доступ к инструментам
Печать обеспечивает максимальную эффективность в тех случаях, когда деталь требует наличия конформных каналов охлаждения, сложных коллекторов для жидкости или решетчатых структур, к которым стандартные концевые фрезы и сверла не могут добраться. Альтернативой обычно служит поэтапная обработка — распиловка детали на несколько удобных для обработки участков, их отдельная обработка, а затем сварка или соединив их болтами.
Однако на производстве сложность имеет практические ограничения. Даже если удается напечатать деталь со сложной полостью, необходимо убедиться, что её можно будет эффективно очистить от остатков порошка, подвергнуть последующей механической обработке, если этого требуют допуски, и проверить на наличие внутренних дефектов.
- Примечание для цеха: Для внутренних каналов, длинные глухие отверстия в которых часто скапливается порошок. Убедитесь, что каналы для жидкости имеют непрерывную конфигурацию (сквозные отверстия) с диаметром выходных отверстий не менее 3 мм для обеспечения возможности очистки сжатым воздухом и рекуперации порошка.
Консолидация частей
Объединение нескольких компонентов в одну печатную деталь позволяет сократить трудозатраты на сборку, отказаться от крепежных элементов и устранить потенциальные места утечки в местах уплотнения. Например, сложный гидравлический коллектор с пересекающимися поперечными отверстиями и заглушками можно перепроектировать в виде единого оптимизированного блока с изогнутыми внутренними каналами, которые снижают падение давления жидкости.
Однако необходимо учитывать влияние этого на затраты на техническое обслуживание и стоимость жизненного цикла. Если на сварном коллекторе сорвётся или повредится даже один резьбовой паз или изнашиваемая поверхность, возможно, придётся списать весь дорогостоящий узел.
- Примечание для цеха: Чтобы снизить этот риск, не лишаясь при этом преимуществ консолидации, не печатайте не поддающиеся ремонту внутренние резьбы в зонах, подверженных интенсивному износу. Вместо этого проектируйте эти элементы в виде сплошных выступов, просверливайте их после печати и устанавливайте резьбовые вставки из нержавеющей стали (такие как Helicoils или Keenserts).
Альтернативные способы производства
Для простых кронштейнов, плоских корпусов или тонкостенных конструкций с равномерной толщиной, лазерная резка и гнутый листовой металл остаётся значительно быстрее и экономичнее. Цельные металлические заготовки с простыми формами и прямыми отверстиями, как правило, лучше подходят для фрезерования или токарной обработки с ЧПУ.
3D-печать становится предпочтительным способом изготовления в тех случаях, когда традиционное литье требует дорогостоящего инструментария для мелкосерийного заказа, когда сроки изготовления при литье составляют несколько месяцев или когда снижение веса детали является строгим функциональным требованием. Универсального порога сложности или точного экономического рубежа не существует — для каждого проекта необходимо проводить индивидуальное сравнение затрат и сроков изготовления с учетом конечных требований к поставке.
Выбирайте материалы с высокой прочностью и коррозионной стойкостью
Выбор между марками 316L и 17-4PH — это не просто замена материала. Он требует поиска баланса между воздействием коррозионных сред и требованиями к механическим характеристикам, необходимостью проведения вторичной термообработки, а также стандартами проверки качества поставляемой продукции.
Нержавеющая сталь 316L
316L — это аустенитная хромоникелевая нержавеющая сталь, модифицированная добавлением молибдена в соотношении 2% к 3%. Содержание молибдена значительно повышает стойкость к точечной и щелевой коррозии под действием хлоридов по сравнению со стандартными марками серии 304.
- Условия эксплуатации и температура: Сталь 316L демонстрирует надежную работу в морской среде, в оборудовании для пищевой промышленности и при контакте с химическими средами. Однако рабочие температуры в диапазоне от 425 °C до 860 °C могут вызывать осаждение карбида хрома вдоль границ зерен, что может снизить коррозионную стойкость, если не будут строго соблюдаться требования к низкому содержанию углерода.
- Влияние состояния поверхности: Поверхность детали из стали 316L, изготовленной методом LPBF (обычно Ra 5–15 мкм), содержит микрощели, в которых скапливаются загрязнения и ускоряется локальное точечное коррозионное разрушение. В случае критического воздействия химических веществ или морской среды детали, полученные непосредственно после печати, должны подвергаться электрополировке или химической пассивации (в соответствии со стандартом ASTM A967), чтобы их характеристики пассивного оксидного слоя соответствовали характеристикам холоднотянутого прутка.
- Материал против соответствия требованиям: Печать с использованием порошка 316L не означает, что деталь автоматически становится пригодной для применения в медицинских или фармацевтических целях. Стандарты соответствия (такие как ASTM F3184 для аддитивного производства) требуют строгой прослеживаемости партий порошка, ведения журналов по партиям инертного газа, документированных пределов внутренней пористости и испытаний плотности (по методу Архимеда) на сопечатных контрольных образцах.
Нержавеющая сталь 17-4PH
17-4PH (AISI 630 / UNS S17400) — это мартенситная нержавеющая сталь, упрочняющаяся выделением. Её применяют для изготовления конструкционных элементов, подвергающихся высоким нагрузкам, рабочих колпачков турбин и износостойкого инструмента.
- Состояние после печати и после термообработки: В состоянии после литья сталь 17-4PH, как правило, представляет собой неравновесную смесь метастабильного аустенита и мартенсита с высоким внутренним напряжением. В этом состоянии её механические свойства нестабильны и не подходят для эксплуатации.
- Стандартные условия термообработки:
- Состояние А (отжиг в растворе, ~1040 °C): Восстанавливает микроструктуру до однородного мартенсита. Это необходимое промежуточное состояние перед преципитационным упрочнением.
- Состояние H900 (отжиг при температуре ~480 °C): Обеспечивает максимальный предел текучести (часто превышающий 1000 МПа) и максимальную твердость (~40–44 HRC) за счет снижения ударной вязкости и уменьшения относительного удлинения.
- Состояние H1150 (отжиг при температуре ~620 °C): Обеспечивает пересох осадков, снижая предел текучести (~750–850 МПа) и одновременно значительно повышая вязкость разрушения, относительное удлинение и стойкость к коррозионному растрескиванию под напряжением (SCC).
- Примечание для цеха (изменение размеров): Переход из состояния A в состояние H900 приводит к предсказуемому сокращение размера примерно от 0,041 TP3T до 0,061 TP3T. При планировании последующих операций с ЧПУ инженеры-технологи должны решить, проводить ли обработку в более мягком состоянии A с учетом усадки, или же обрабатывать деталь после термообработки H900, чтобы гарантировать соблюдение конечных допусков за счет значительно большего износа режущего инструмента.
Сила и усталость
Статические механические характеристики, указанные в технических паспортах производителей оборудования, приведены для оптимальных пробников, испытываемых на растяжение в одном направлении. Реальные динамические характеристики значительно отличаются от этих значений.
- Статическая предел текучести и предел усталостной прочности: Благодаря чрезвычайно высоким скоростям затвердевания лазерной ванны напечатанные методом LPBF нержавеющие стали обладают очень мелкозернистой структурой. Их статический предел текучести при растяжении зачастую соответствует или превышает аналогичные показатели отожженного кованого прутка. Однако прочность на многоцикловую усталость у марок от 30% до 50%, как правило, ниже, чем у кованого проката при идентичных условиях циклической нагрузки.
- Чувствительность к дефектам и направление печати: В динамически нагруженных конструкциях усталостные разрушения начинаются в местах микроскопических концентраций напряжений. В аддитивном материале из нержавеющей стали такими местами являются подповерхностные пустоты, образованные в результате недостаточного сплавления (LoF), поры от остаточного газа или межслойные границы. Следовательно, пластичность и усталостная прочность вдоль оси Z (параллельно направлению наслоения) обычно на 10%–25% ниже, чем в плоскости XY.
- Устранение дефектов и реальные затраты: Для деталей, подвергающихся циклическим нагрузкам, можно предусмотреть горячее изостатическое прессование (HIP) при температуре ~1150 °C и давлении 100+ МПа с целью устранения внутренней микропористости. Однако, Службам закупок следует учитывать, что HIP — это процесс пакетной обработки премиум-класса, который значительно увеличивает затраты и удлиняет срок выполнения заказа на несколько дней.
- Микрозазубрины на поверхности: Внутренняя упрочнение методом HIP бесполезно, если внешняя поверхность остается шероховатой; поверхность, полученная непосредственно после печати, действует как сплошное поле микрозазубрин. Для обеспечения подлинной усталостной прочности критические несущие радиусы необходимо обработать на станке с ЧПУ или подвергнуть глубокой полировке, чтобы устранить источники возникновения поверхностных трещин.
Разрабатывайте детали таким образом, чтобы минимизировать проблемы, связанные с печатью и очисткой
Проектирование для аддитивного производства (DfAM) изделий из нержавеющей стали не сводится к созданию органичных форм ради визуальной привлекательности. Его основная роль на производстве заключается в контроле сил усадки при сварке, устранении необходимости ручной шлифовки и обеспечении возможности полного удаления остатков порошка перед термообработкой.
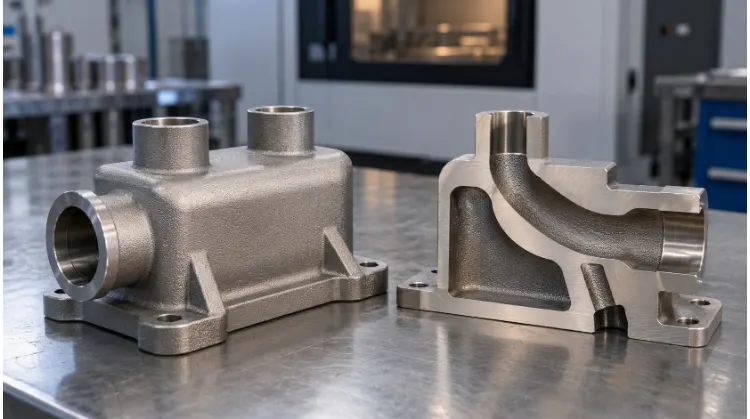
Ориентация и поддержка
Ориентация детали на рабочей платформе определяет время печати, точки соприкосновения с опорными элементами и качество поверхности важных элементов.
- Порог в 45 градусов: Поверхности, обращенные вниз (выступы), угол наклона которых по отношению к горизонтальной рабочей платформе составляет менее 45°, не могут эффективно отводить тепло в сыпучий порошок. Это приводит к провисанию ванны расплава и требует использования прочных опорных элементов.
- Стоимость отключения поддержки: В конечном итоге каждую опорную конструкцию необходимо удалить механическим способом с помощью плоскогубцев, концевых фрез или электроэрозионной обработки проволокой. В случае плохо оптимизированных конструкций на ручное удаление опор и сглаживание поверхностей может приходиться от 20% до 30% от общей стоимости изготовления детали.
- Доступность: Ни в коем случае не размещайте опорные конструкции внутри узких каналов, глухих углублений или вблизи чувствительных уплотнительных поверхностей с уплотнительными кольцами, куда не могут проникнуть режущие инструменты.
- Изменения в самонесущей конструкции: Замените горизонтальные выступы на фаски под углом 45°. Для горизонтальных внутренних каналов диаметром более 8 мм замените круглые поперечные сечения на сечения в форме капли или ромба. Заостренная верхняя часть капли является самонесущей, что исключает необходимость в внутренних опорах.
Стены и искажения
Нержавеющая сталь обладает относительно низкой теплопроводностью и высоким коэффициентом теплового расширения, что делает её подверженной деформации в процессе печати и последующей термической обработки.
- Термические напряжения и скачки поперечного сечения: При использовании технологии LPBF резкие переходы между массивными твердыми блоками и участками с тонкими стенками (например, ребро толщиной 1 мм, непосредственно присоединенное к опорной пластине толщиной 30 мм) приводят к концентрации термических деформаций на границе раздела. По мере остывания детали эти напряжения могут привести к тому, что она оторвется от опор или сильно прогнется при отрезании от рабочей платформы.
- Механизмы искажений, характерные для конкретных процессов:
- Искажение LPBF: Под влиянием локальных факторов остаточная термическая деформация во время плавления. Прочное крепление опоры и широкие переходные скругления (радиус ≥ 3,0 мм) необходимы для распределения этих напряжений.
- Деформация при спекании (печатная технология с использованием связующего вещества / FDM): Под влиянием сила тяжести и дифференциальная усадка. Толстые стенки удерживают тепло и усаживаются с другой скоростью, чем тонкие ребра, в результате чего широкие плоские пластины в печи принимают форму седла или воронки.
- Рекомендации по толщине стенок: При использовании технологии LPBF толщина несущих стенок должна составлять от 1,0 мм до 5,0 мм. Неподдерживаемые стенки толщиной менее 0,8 мм, как правило, деформируются под воздействием механического сопротивления лопатки устройства нанесения порошка. При процессах спекания следует поддерживать равномерную номинальную толщину стенок в диапазоне от 1,5 мм до 4,0 мм по всей детали для обеспечения равномерной усадки.
Каналы и доступ
Сложное изделие становится непригодным для использования, если во время первого цикла обжига в его внутренних каналах остаются приваренные или застрявшие частицы металлического порошка.
- Требования к удалению порошка в потоковом режиме: Нерасплавленный порошок марок 316L и 17-4PH имеет большой удельный вес и плотно уплотняется. Глухие внутренние каналы невозможно надежно продуть сжатым воздухом. Каждая внутренняя полость должна иметь как минимум два отверстия для доступа — входное и выходное — размером диаметром не менее 3,0 мм.
- Удаление комков перед термической обработкой: Необходимо обеспечить удаление порошка до устранение напряжений при высоких температурах. Если деталь поступит в печь с температурой 650–1000 °C с застрявшим внутри порошком, частицы порошка слегка спекаются с стенками каналов, образуя шероховатую абразивную корку, которая будет постоянно попадать в системы с жидкостью во время эксплуатации.
- Опорные и зажимные поверхности для ЧПУ: Ни в коем случае не проектируйте органическую, полностью изогнутую внешнюю форму, если критически важные отверстия или резьба требуют вторичной обработки на станке с ЧПУ. Оператору станка необходимы жесткие параллельные зажимные поверхности для надежного закрепления детали в тисках. В черновом чертеже предусмотрите зажимные выступы или плоские опорные площадки, которые можно будет легко снять при окончательной фрезерной обработке.
Планирование постобработки для обеспечения точности посадки и качества поверхности
В результате печати получается просто необработанная металлическая заготовка. Соответствие требованиям окончательного технического чертежа в отношении механической посадки, качества поверхности и динамической прочности в значительной степени зависит от последующих операций вторичной обработки.
Термообработка
Термическая обработка при 3D-печати из металла преследует несколько различных целей. Необходимая последовательность операций напрямую зависит от выбранной технологии печати и требуемых свойств материала.
- Снятие напряжения (требование к процессу): При использовании технологии LPBF деталь необходимо подвергнуть снятию остаточных напряжений в печи, пока она ещё приварена к стальной опорной пластине. Пропуск этого этапа и немедленное отрезание детали приведут к тому, что остаточные термические напряжения вызовут сильную деформацию или растрескивание детали.
- Отжиг и спекание в растворе: При технологии струйного нанесения связующего или экструзии металла со связующим порошок металла сплавляется в процессе спекания при температурах, близких к температуре плавления. В случае сплава LPBF 17-4PH отжиг в растворе (состояние A) восстанавливает однородность микроструктуры перед дальнейшим упрочнением.
- Старение / упрочнение под действием осадков (целевые эксплуатационные характеристики): Применяется специально к стали 17-4PH (например, в состоянии H900 или H1150) для достижения заданного предела текучести и твердости. Это определяется требованиями к конечной нагрузке детали, а не самим процессом печати.
- Горячее изостатическое прессование (HIP): Дополнительная технология премиум-класса, при которой под воздействием высокой температуры и равномерного давления газа происходит уплотнение внутренних микропустот. Технология HIP применяется исключительно для повышения усталостной прочности при большом количестве циклов и ударной вязкости.
Прецизионная обработка
Необработанная поверхность, полученная методом 3D-печати, не позволяет обеспечить геометрические допуски (GD&T), необходимые для динамических узлов, прессовой посадки подшипников или герметизации от жидкостей. Необходимо четко разграничивать этапы грубой обработки и этапы прецизионной отделки.
- Разделение подложки и черновая обработка: Детали, изготовленные методом LPBF, обычно отделяются от стальной рабочей платформы с помощью ленточной пилы или электроэрозионной резки по проволоке. Затем опорные конструкции удаляются с помощью плоскогубцев, долот или грубого фрезерования.
- Обработка функциональных элементов: Отверстия для установочных штифтов, резьбовые отверстия и пазы для уплотнительных колец должны обрабатываться на фрезерном или токарном станке с ЧПУ. Чтобы обеспечить соблюдение требуемых допусков, CAD-модель, отправляемая на печать, должна содержать Припуск на обработку от 0,5 мм до 1,0 мм на всех критически важных поверхностях.
- Примечание для цеха (зажимные приспособления): Механическая обработка сложных деталей с органическими формами, напечатанных на 3D-принтере, считается крайне сложной задачей из-за отсутствия у них плоских параллельных зажимных поверхностей. Ведущие производители решают эту проблему следующим образом: 3D-печать индивидуальных полимерных конформных мягких зажимов для надёжного закрепления изделий из органического металла в стандартных тисках с ЧПУ без деформации тонких стенок.
Обработка поверхности
Поверхность детали, полученной методом LPBF, напоминает шероховатую поверхность изделия, отлитого в песчаную форму (Ra 5–15 мкм). Методы обработки поверхности выбираются с учетом эстетических требований, необходимости обеспечения коррозионной стойкости или требований к механической усталостной прочности.
- Абразивная очистка: Дробеструйная или пескоструйная обработка удаляет легкие следы окисления и придает поверхности однородную матовую поверхность. Эта процедура носит преимущественно косметический характер.
- Дробеструйная обработка: Обстрел поверхности твёрдыми сферическими частицами приводит к образованию слоя остаточного сжимающего напряжения. Это способствует закрытию микротрещин на поверхности и значительно повышает усталостную прочность.
- Пассивация и электрополировка: В случае стали марки 316L, используемой в медицинских или морских условиях, шероховатая поверхность, полученная в результате печати, должна быть выровнена и подвергнута химической очистке. Электрополировка удаляет микроскопические выступы, в которых задерживаются коррозионные вещества, а пассивация (в соответствии со стандартом ASTM A967) восстанавливает защитный слой оксида хрома.
- Ограничения внутреннего доступа: Стандартные методы полировки применимы только к внешним поверхностям, находящимся в поле зрения. Для сглаживания сложных внутренних конформных каналов охлаждения требуется абразивная потоковая обработка (AFM), что значительно увеличивает затраты и сроки изготовления.
Проверить качество на соответствие фактическим требованиям к детали
Высокая относительная плотность (например, 99,5%) не означает автоматически, что деталь не содержит критических дефектов. Обеспечение качества деталей из нержавеющей стали, изготовленных методом 3D-печати, требует подбора метода контроля с учетом конкретных рисков, связанных с конструкцией.
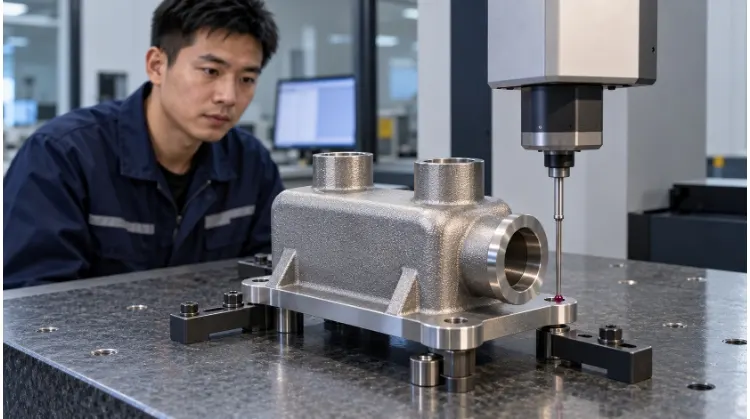
Размеры и сборка
Должен проводиться контроль размеров после все виды термической обработки и ЧПУ-обработки, такие как снятие напряжений, старение и усадка при спекании, предсказуемо изменят геометрию напечатанного заготовки. Для проверки критически важных характеристик GD&T, таких как плоскостность уплотнительных поверхностей и концентричность подшипниковых отверстий, следует использовать координатно-измерительную машину (КИМ). В случае коллекторов или упрочнённых деталей, предназначенных для замены нескольких подкомпонентов, физические испытания сборки с использованием реальных сопрягаемых деталей зачастую являются наиболее надёжным способом подтверждения практической совместимости.
Внутреннее качество
При аддитивном производстве могут возникать уникальные внутренние дефекты, в том числе пустоты, образованные в результате недостаточного сплавления (LoF), поры, образованные застрявшим защитным газом, или нерасплавленный порошок, спрессованный внутри глухих каналов.
- Методы проверки и «ловушка затрат»: Стандартный ультразвуковой контроль зачастую оказывается неэффективным из-за шероховатой поверхности и сложной геометрии деталей, изготовленных методом 3D-печати. Для критически важных деталей авиакосмической отрасли или деталей, находящихся под давлением, используется промышленная компьютерная томография (КТ) для проверки просвета внутренних каналов и визуализации распределения пустот. Однако следует предупредить сотрудников отделов закупок: Промышленная компьютерная томография является дорогостоящей процедурой и может легко удвоить себестоимость единицы продукции. Если это не требуется в связи со строгими требованиями безопасности, гораздо более экономически целесообразно полагаться на строгий контроль технологического процесса на станках, разрушающие испытания первого экземпляра и напечатанные одновременно контрольные образцы для проверки качества продукции.
- Управление ожиданиями: Не следует считать, что деталь не имеет никаких дефектов. Техническое требование к плотности 99,51 TP3T все же оставляет 0,51 TP3T места для микродефектов. Укажите, где пористость категорически недопустима (например, вблизи уплотнительных стенок), а не требуйте полного отсутствия пористости во всем объеме детали.
Функциональное тестирование
Технические паспорта материалов подтверждают характеристики исходного порошка, а не эксплуатационные характеристики вашей конкретной детали.
- Испытание на растяжение: Если механическая прочность имеет решающее значение, попросите поставщика напечатать стандартные контрольные образцы для испытания на растяжение на той же печатной платформе, что и ваши детали. Испытание этих образцов позволяет убедиться в правильности параметров печати и термообработки для данной конкретной партии.
- Проверка давления и герметичности: Для коллекторов и деталей, контактирующих с жидкостью, обязательно проводится гидростатическое испытание под давлением или проверка герметичности с использованием гелия, чтобы убедиться в полной герметичности тонких внутренних стенок и отсутствии утечки жидкости через микропоры.
Справочник по проверке качества
| Требования к детали | Метод проверки | Стандартная накладная о доставке |
| Состав материала | OES / Спектрометрия порошков | Сертификат порохового завода (CoC) |
| Механическая прочность | Испытание на растяжение совместно напечатанных образцов | Протокол механических испытаний (предел текучести, предел прочности, относительное удлинение) |
| Точность размеров | Координатно-измерительные машины / Оптическое сканирование | Отчет о первичном приемочном контроле (FAI) |
| Проверка наличия внутренних пустот / порошка | Промышленная компьютерная томография / рентгенография | Отчет по результатам компьютерной томографии |
| Удержание жидкости | Гидростатическая или гелиевая проверка на герметичность | Сертификат испытания под давлением |
Готовы получить расценки на ваш следующий проект?
В компании TZR мы понимаем, что решения в сфере производства определяются затратами, строгими допусками и реалистичными сроками выполнения заказов. Независимо от того, подходит ли для вашего проекта 3D-печать по металлу, прецизионная обработка на станках с ЧПУ или изготовление листового металла по индивидуальному заказу, наша команда инженеров проанализирует ваши файлы и порекомендует наиболее надежный и экономичный способ производства.
Отправьте свои чертежи в TZR уже сегодня чтобы проверить ваш проект на предмет технологичности и получить прямое сравнение стоимости и сроков изготовления ваших металлических деталей.