
 French
 English
 Spanish
 German
 Russian
 Italian

L'impression 3D en acier inoxydable est un procédé de fabrication additive qui permet de construire des composants métalliques couche par couche à l'aide de technologies telles que la fusion laser sur lit de poudre (LPBF) ou la projection de liant. Elle est principalement utilisée pour fabriquer des géométries complexes, des canaux de refroidissement conformes et des assemblages monolithiques impossibles à réaliser par usinage CNC traditionnel.
Cependant, dans l'atelier de production, l'impression de la forme ne constitue que la première étape. Une ébauche métallique imprimée en 3D est rarement un produit fini. La résistance mécanique finale, les tolérances dimensionnelles et l'état de surface de votre composant dépendent entièrement du procédé d'impression choisi, ainsi que des opérations ultérieures d'usinage CNC et de traitement thermique.
Afin de vous aider à prendre une décision éclairée en matière de fabrication, ce guide présente la réalité du terrain. Nous examinerons les performances des aciers 316L et 17-4PH dans des applications concrètes. Nous aborderons également les modifications de conception à apporter pour éviter que vos impressions ne se déforment.
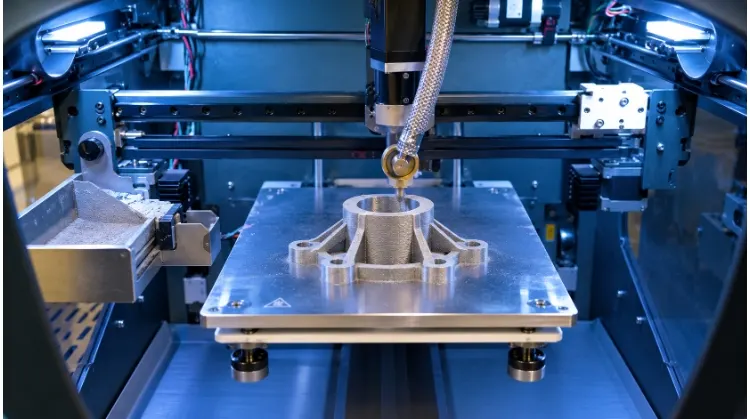
Comparaison des principaux procédés d'impression sur l'acier inoxydable
Le terme « impression 3D métallique » recouvre plusieurs technologies distinctes. Chacune d’entre elles traite la matière première et les cycles thermiques de manière différente, ce qui a une incidence directe sur la densité de la pièce finale, sa structure de coûts et ses règles de conception.
Fusion laser sur lit de poudre (LPBF)
Souvent désignée sous les acronymes DMLS (frittage laser direct de métal) ou SLM (fusion sélective au laser), la technologie LPBF utilise un laser de forte puissance pour faire fondre de manière sélective de la poudre d'acier inoxydable dans un environnement de gaz inerte.
Le cycle rapide de fusion et de refroidissement génère des contraintes thermiques importantes. Pour éviter que les pièces ne se déforment ou ne se décollent du plateau d'impression, les ingénieurs doivent concevoir des structures de support rigides et sacrificielles. De plus, la pièce étant imprimée au sein d'un lit de poudre en vrac, tout vide ou cavité interne doit comporter des orifices de sortie spécifiques afin de permettre à la poudre emprisonnée de s'écouler avant le traitement thermique.
- Note de l'atelier : Il est essentiel de faire la distinction entre la résolution d'impression théorique d'une machine et la précision finale de la pièce. La technologie LPBF permet d'obtenir un métal presque entièrement dense, mais la surface brute imprimée reste rugueuse (généralement Ra 5 à 15 µm). Pour les ajustements de roulements, les rainures d'étanchéité ou les surfaces d'accouplement précises, il convient de toujours prévoir une marge d'usinage de de 0,5 mm à 1,0 mm au modèle CAO et à la préparation du fraisage CNC secondaire.
Impression par projection de liant
Au lieu de faire fondre le métal à l'aide d'un laser, le procédé de projection de liant utilise une tête d'impression couvrant toute la surface pour déposer un agent liant liquide sur le lit de poudre, formant ainsi une pièce « brute » fragile. Cette pièce brute est ensuite retirée du lit et placée dans un four à haute température afin de fritter les particules métalliques entre elles.
Pendant la phase d'impression, la poudre environnante soutient la pièce, ce qui rend inutile l'impression de structures de soutien. Cependant, pendant la phase de frittage au four, le métal se ramollit à mesure qu'il approche de son point de fusion, ce qui provoque l'affaissement des surplombs non soutenus sous l'effet de la gravité. Des supports en céramique sur mesure sont généralement nécessaires dans le four pour éviter toute déformation.
- Note de l'atelier : Le frittage au four entraîne une structure isotrope rétrécissement linéaire compris entre environ 16% et 20% (ce qui correspond à une réduction volumétrique supérieure à 40%). Bien que les logiciels de CAO redimensionnent le modèle pour compenser ce phénomène, les épaisseurs de paroi inégales se rétrécissent à des rythmes différents, ce qui rend difficile le respect de tolérances serrées sur les pièces de grande taille sans usinage secondaire.
- Mécanisme d'ajustement des coûts : Étant donné que la tête d’impression dépose le liant sur l’ensemble du plateau en passages uniformes, la durée de fabrication dépend principalement de la hauteur Z plutôt que du nombre de pièces. Le fait de remplir densément le bac de fabrication (imbrication) rend la technologie Binder Jetting nettement plus rentable pour les productions en série que les méthodes basées sur le laser.
Extrusion de métal lié
À l'instar de l'impression 3D plastique FDM classique, l'extrusion de métal lié permet de fabriquer des pièces à partir d'un filament polymère fortement chargé en poudre d'acier inoxydable. Une fois imprimée, la pièce brute subit un processus de déliage chimique ou thermique visant à éliminer la matrice polymère, suivi d'un frittage au four afin de consolider le métal.
Ce procédé nécessite d'évaluer l'imprimante, la station de déliantage et le four comme un système complet et interconnecté. La capacité du four et les cycles de déliantage déterminent souvent la taille maximale des pièces et le débit de production. Bien que la pièce métallique finale présente généralement une porosité légèrement plus élevée et une résistance mécanique inférieure à celle des pièces issues de la technologie LPBF, cette méthode convient très bien à la fabrication en petites séries d’outillages d’atelier, de gabarits d’assemblage ou de prototypes fonctionnels en phase initiale.
Aperçu comparatif des processus
| Processus | Post-traitement nécessaire | Contrôle dimensionnel | Caractéristiques de surface |
| LPBF | Élimination des contraintes, retrait des supports, usinage CNC. | Élevée (généralement entre ±0,1 et 0,2 mm avant l'usinage). | Finition rugueuse et mate ; traces de fusion visibles. |
| Impression par projection de liant | Durcissement, frittage, usinage léger. | Modéré (le retrait affecte l'uniformité des pièces de grande taille). | Légèrement poreuse, finition brute plus lisse que celle du LPBF. |
| Extrusion de métal lié | Désliantage, frittage. | Inférieur (sujet au gauchissement lors du déliantage/frittage). | Des lignes de couches visibles, similaires à celles de l'impression FDM en plastique. |
Déterminez si votre pièce doit être imprimée
L'impression 3D ne remplace pas systématiquement les méthodes de fabrication traditionnelles. La décision d'imprimer une pièce en acier inoxydable doit dépendre de sa géométrie, de ses exigences fonctionnelles et des contraintes liées à la chaîne d'approvisionnement, plutôt que d'une simple volonté d'utiliser la fabrication additive.
Géométrie et accès aux outils
L'impression offre un rapport qualité-prix optimal lorsqu'une pièce nécessite des canaux de refroidissement conformes, des collecteurs de fluide complexes ou des structures en treillis que les fraises et forets standard ne peuvent pas atteindre. L'alternative consiste généralement en un usinage par étapes : découper la pièce en plusieurs sections gérables, les usiner séparément, puis soudage ou en les boulonnant ensemble.
Cependant, la complexité se heurte à des limites pratiques en atelier. Même s'il est possible d'imprimer une cavité complexe, il faut s'assurer qu'elle puisse encore être nettoyée efficacement pour éliminer la poudre résiduelle, qu'elle puisse faire l'objet d'un usinage secondaire si les tolérances l'exigent, et qu'elle puisse être inspectée pour détecter d'éventuels défauts internes.
- Note de l'atelier : Pour les canaux internes, longs trous borgnes sont particulièrement sujets à l'accumulation de poudre. Veillez à ce que les voies d'écoulement soient continues (trous traversants) et que les diamètres de sortie soient de au moins 3 mm afin de permettre le nettoyage à l'air comprimé et la récupération de la poudre.
Regroupement de pièces
Le regroupement de plusieurs composants en une seule pièce moulée permet de réduire la main-d'œuvre nécessaire à l'assemblage, d'éliminer les éléments de fixation et de supprimer les points de fuite potentiels au niveau des joints d'étanchéité. Par exemple, un collecteur hydraulique complexe comportant des trous percés transversalement et des bouchons peut être repensé sous la forme d'un bloc unique optimisé, doté de voies d'écoulement internes courbes qui réduisent les pertes de charge du fluide.
Il faut toutefois tenir compte de l'impact sur les coûts de maintenance et de cycle de vie. Si un seul filetage ou une seule surface d'usure d'un collecteur monobloc se détériore ou est endommagé, il peut s'avérer nécessaire de mettre au rebut l'ensemble du sous-ensemble, dont le coût est élevé.
- Note de l'atelier : Pour atténuer ce risque sans renoncer aux avantages de la consolidation, évitez d'imprimer des filetages internes non réparables dans les zones soumises à une forte usure. Concevez plutôt ces éléments sous forme de bossages pleins, percez-les après l'impression et installez des inserts filetés en acier inoxydable (tels que des Helicoils ou des Keenserts).
Autres méthodes de fabrication
Pour les supports simples, les boîtiers plats ou les structures à parois minces d'épaisseur uniforme, découpe laser et tôle pliée reste nettement plus rapide et plus rentable. Les blocs métalliques massifs présentant des formes simples et des alésages droits se prêtent généralement mieux au fraisage ou au tournage CNC.
L'impression 3D s'impose comme la solution privilégiée lorsque le moulage traditionnel nécessite un outillage coûteux pour une commande en petite série, lorsque les délais de fabrication par moulage s'étendent sur plusieurs mois, ou lorsque la réduction du poids des pièces constitue une exigence fonctionnelle impérative. Il n'existe pas de seuil de complexité universel ni de seuil de rentabilité précis : chaque projet nécessite une comparaison spécifique des coûts et des délais de fabrication, en fonction des exigences finales de livraison.
Choisissez des matériaux offrant une bonne résistance mécanique et une bonne résistance à la corrosion
Le choix entre le 316L et le 17-4PH ne se résume pas à un simple remplacement de matériau. Il nécessite de trouver un équilibre entre l'exposition à des environnements corrosifs, les exigences en matière de résistance mécanique, les obligations liées au traitement thermique secondaire et les normes de vérification des approvisionnements.
Acier inoxydable 316L
Le 316L est un acier inoxydable austénitique au chrome-nickel dont la teneur en molybdène a été modifiée, passant de 2% à 3%. Cette teneur en molybdène améliore considérablement la résistance à la corrosion par piqûres de chlorure et à la corrosion caverneuse par rapport aux nuances 304 standard.
- Conditions d'utilisation et température : L'acier 316L offre des performances fiables dans les environnements marins, les équipements de transformation alimentaire et les milieux de traitement chimique. Cependant, des températures de service comprises entre 425 °C et 860 °C peuvent entraîner la précipitation de carbure de chrome le long des joints de grains, ce qui peut compromettre la résistance à la corrosion, à moins que les spécifications relatives à la faible teneur en carbone ne soient strictement respectées.
- Impact de l'état de la surface : La surface telle qu’imprimée d’un composant en 316L fabriqué par LPBF (généralement Ra 5 à 15 µm) présente des micro-fissures qui retiennent les contaminants et accélèrent la formation de piqûres localisées. En cas d’exposition critique à des produits chimiques ou à l’environnement marin, les pièces telles qu’imprimées doivent subir un électropolissage ou une passivation chimique (conformément à la norme ASTM A967) afin d’atteindre les mêmes performances que la couche d’oxyde passive des barres étirées à froid.
- Matériau ou conformité : L'impression avec de la poudre 316L ne rend pas automatiquement une pièce apte à un usage médical ou pharmaceutique. Les normes de conformité (telles que la norme ASTM F3184 relative à la fabrication additive) exigent une traçabilité rigoureuse des lots de poudre, des registres des lots de gaz inerte, la documentation des limites de porosité interne et des essais de densité (selon la méthode d'Archimède) sur des échantillons témoins co-imprimés.
Acier inoxydable 17-4PH
Le 17-4PH (AISI 630 / UNS S17400) est un acier inoxydable martensitique à durcissement par précipitation. Il est utilisé pour les composants structurels soumis à de fortes contraintes, les roues de turbine et les outils résistants à l'usure.
- État « tel qu'imprimé » vs état « traité thermiquement » : À la sortie du four, l'acier 17-4PH contient généralement un mélange hors équilibre d'austénite métastable et de martensite, caractérisé par des contraintes internes élevées. Dans cet état, ses propriétés mécaniques sont irrégulières et ne conviennent pas à une utilisation en service.
- Conditions standard de traitement thermique :
- État A (recuit de mise en solution, ~1 040 °C) : Rétablit la microstructure en martensite homogène. Il s'agit de l'état intermédiaire nécessaire avant le durcissement par précipitation.
- État H900 (vieillissement à environ 480 °C) : Il offre une limite d'élasticité maximale (dépassant souvent 1 000 MPa) et une dureté maximale (environ 40 à 44 HRC), au détriment d'une ténacité aux chocs moindre et d'un allongement réduit.
- État H1150 (vieillissement à environ 620 °C) : Cela accélère la précipitation des phases, ce qui réduit la limite d'élasticité (~750–850 MPa) tout en améliorant considérablement la ténacité à la rupture, l'allongement et la résistance à la corrosion sous contrainte (SCC).
- Note d'atelier (modification des dimensions) : Le vieillissement de l'état A à l'état H900 entraîne un phénomène prévisible contraction dimensionnelle comprise entre environ 0,041 TP3T et 0,061 TP3T. Lors de la planification des opérations CNC secondaires, les ingénieurs de fabrication doivent choisir entre usiner le matériau à l’état A (plus tendre) et tenir compte du retrait, ou l’usiner après le traitement H900 afin de garantir le respect des tolérances finales, au prix d’une usure nettement plus importante des outils de coupe.
Force et fatigue
Les propriétés mécaniques statiques indiquées dans les fiches techniques des fabricants de machines correspondent à des éprouvettes de traction unidirectionnelles dans des conditions optimales. Les performances dynamiques réelles s'écartent considérablement de ces chiffres.
- Rendement statique et résistance à la fatigue : En raison des vitesses de solidification extrêmement rapides du bain de fusion laser, les aciers inoxydables issus de la fabrication par LPBF présentent des structures à grains très fins. Leurs limites d'élasticité en traction statique sont souvent équivalentes, voire supérieures, à celles des barres forgées recuites. Cependant, la résistance à la fatigue à haut nombre de cycles est généralement inférieure de 30% à 50% à celle des barres forgées dans des conditions de charge cyclique identiques.
- Sensibilité aux défauts et sens d'impression : Dans les applications dynamiques, les ruptures par fatigue trouvent leur origine dans des concentrations de contraintes microscopiques. Dans l’acier inoxydable issu de la fabrication additive, ces sites correspondent à des vides de non-fusion (LoF) sous la surface, à des pores de gaz résiduels ou à des limites intercouches. Par conséquent, la ductilité et la résistance à la fatigue le long de l'axe Z (parallèle à la direction de fabrication) sont généralement inférieures de 10% à 25% à celles observées le long du plan XY.
- Correction des défauts et coûts réels : Pour les composants soumis à des contraintes cycliques, il est possible de recourir au pressage isostatique à chaud (HIP) à environ 1 150 °C et à une pression supérieure à 100 MPa afin de consolider la microporosité interne. Cependant, Les équipes chargées des achats doivent savoir que le HIP est un processus de fabrication par lots haut de gamme qui entraîne un surcoût important et allonge le délai de livraison de plusieurs jours.
- Micro-entailles superficielles : La consolidation interne par HIP est inutile si la surface extérieure reste rugueuse ; la surface telle qu'elle est imprimée agit comme un champ continu de micro-entailles. Pour obtenir une véritable résistance à la fatigue, les rayons critiques soumis à des charges doivent être usinés par CNC ou polis en profondeur afin d'éliminer les sources de fissuration superficielle.
Concevoir des pièces permettant de réduire les problèmes d'impression et de nettoyage
La conception pour la fabrication additive (DfAM) de l'acier inoxydable ne vise pas à créer des formes organiques à des fins esthétiques. Son rôle principal en atelier consiste à maîtriser les forces de retrait de soudure, à éviter le meulage manuel et à garantir que la poudre résiduelle puisse être entièrement éliminée avant le traitement thermique.
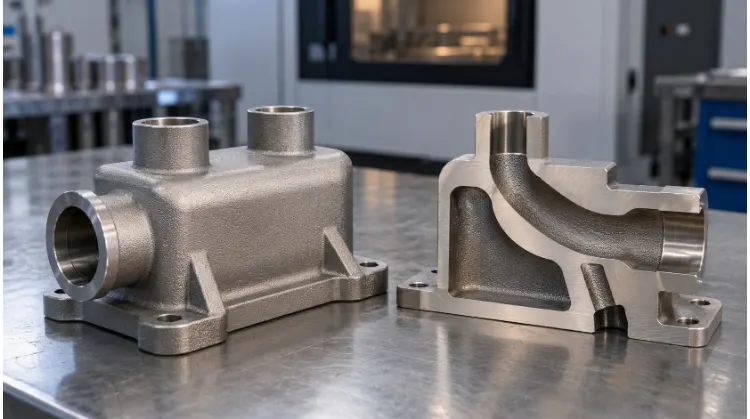
Orientation et accompagnement
L'orientation de la pièce sur le plateau d'impression détermine la durée d'impression, les points de contact avec les supports et la finition de surface des éléments critiques.
- Le seuil des 45 degrés : Les surfaces orientées vers le bas (surplombs) dont l'angle par rapport au plateau d'impression horizontal est inférieur à 45° ne permettent pas de dissiper efficacement la chaleur dans la poudre en vrac. Cela entraîne un affaissement du bain de fusion et nécessite la mise en place de supports d'ancrage solides.
- Le coût de la suppression de l'assistance : Toute structure de soutien doit, à terme, être retirée mécaniquement à l'aide de pinces, de fraises coniques ou d'une électroérosion à fil. Dans les conceptions mal optimisées, le retrait manuel des supports et le lissage des surfaces peuvent représenter entre 20% et 30% du coût total de fabrication de la pièce.
- Accessibilité : Ne placez jamais de structures de soutien à l'intérieur de canaux étroits, de poches aveugles ou à proximité de surfaces de presse-étoupe à joint torique sensibles, là où les outils de coupe ne peuvent pas accéder.
- Modifications apportées à la conception autoportante : Remplacer les saillies horizontales par des chanfreins à 45°. Pour les passages internes horizontaux dont le diamètre est supérieur à 8 mm, remplacer les sections rondes par des géométries en forme de goutte ou de losange. Le sommet pointu d’une forme en goutte est autoportant, ce qui évite d’avoir recours à des supports internes.
Murs et distorsion
L'acier inoxydable présente une conductivité thermique relativement faible et un coefficient de dilatation thermique élevé, ce qui le rend sensible à la déformation lors de l'impression et des traitements thermiques ultérieurs.
- Contraintes thermiques et sauts de section transversale : Dans le procédé LPBF, les transitions brusques entre des blocs solides massifs et des sections à parois minces (par exemple, une ailette de 1 mm directement fixée à une plaque de base de 30 mm) concentrent les contraintes thermiques au niveau de l'interface. Au fur et à mesure que la pièce refroidit, ces contraintes peuvent entraîner son arrachage des supports ou un fort gauchissement lors de sa découpe de la plaque d'impression.
- Mécanismes de distorsion spécifiques aux procédés :
- Distorsion LPBF : Sous l'impulsion de initiatives locales déformation thermique résiduelle pendant la fusion. Ancrage solide et congés de transition généreux (rayon ≥ 3,0 mm) sont nécessaires pour répartir ces contraintes.
- Déformation due au frittage (impression par jet de liant / FDM) : Sous l'impulsion de gravité et retrait différentiel. Les parois épaisses retiennent la chaleur et se rétractent à un rythme différent de celui des nervures fines, ce qui provoque un bombement ou un creusement des larges plaques plates dans le four.
- Recommandations relatives à l'épaisseur des parois : Pour le procédé LPBF, veillez à ce que l'épaisseur des parois structurelles soit comprise entre 1,0 mm et 5,0 mm. Les parois non soutenues d'une épaisseur inférieure à 0,8 mm ont tendance à se déformer sous l'effet de la traînée mécanique exercée par la lame de réépandage de poudre. Pour les procédés de frittage, veillez à maintenir une épaisseur nominale uniforme comprise entre 1,5 mm et 4,0 mm sur l'ensemble de la pièce afin de favoriser un retrait uniforme.
Chaînes et accès
Une structure complexe est inutilisable si de la poudre métallique en vrac reste soudée ou emprisonnée à l'intérieur des circuits internes au cours du premier cycle de cuisson.
- Exigences relatives au dépoudrage en circuit ouvert : La poudre non fondue de 316L et de 17-4PH est lourde et se tasse fortement. Les passages internes sans issue ne peuvent pas être purgés de manière fiable à l'air comprimé. Chaque cavité interne doit comporter au moins deux orifices d'accès — une entrée et une sortie — mesurant d'au moins 3,0 mm de diamètre.
- Élimination des agglomérats avant le traitement thermique : L'évacuation de la poudre doit avoir lieu avant détente thermique à haute température. Si une pièce est placée dans un four à une température comprise entre 650 °C et 1 000 °C alors qu’elle contient de la poudre emprisonnée à l’intérieur, les particules se frittent légèrement sur les parois des canaux, formant une croûte rugueuse et abrasive qui se détache continuellement dans les circuits de fluide pendant le fonctionnement.
- Surfaces de référence et de serrage pour les machines à commande numérique : Évitez de concevoir un extérieur organique entièrement courbé si des alésages ou des filetages critiques nécessitent un usinage CNC secondaire. L'opérateur a besoin de surfaces de serrage rigides et parallèles pour fixer solidement la pièce dans un étau. Prévoyez, dès le plan brut, des ergots de serrage sacrificiels ou des plots de référence plats, qui pourront être facilement éliminés lors de l'opération de fraisage finale.
Planifier le post-traitement pour l'ajustement et la qualité de surface
L'impression ne produit qu'une ébauche métallique brute. Le respect des exigences du plan technique final en matière d'ajustement mécanique, de finition de surface et de résistance dynamique dépend fortement des opérations de post-traitement secondaires.
Traitement thermique
Le traitement thermique dans l'impression 3D métallique répond à plusieurs objectifs distincts. La séquence requise dépend directement de la technologie d'impression choisie et des propriétés visées pour le matériau.
- Détente (exigence de processus) : Pour le procédé LPBF, la pièce doit subir un traitement de détente thermique dans un four alors qu'elle est encore soudée au plateau d'impression en acier. Si l'on saute cette étape et que l'on découpe immédiatement la pièce, les contraintes thermiques résiduelles provoqueront une déformation importante ou la fissuration de la pièce.
- Recuit de mise en solution et frittage : Dans le procédé de projection de liant ou d’extrusion de métal lié, le frittage permet de fusionner la poudre métallique à des températures proches de son point de fusion. Pour le LPBF 17-4PH, le recuit de mise en solution (condition A) rétablit l’uniformité de la microstructure avant tout durcissement ultérieur.
- Vieillissement / Durcissement par précipitation (objectif de performance) : Ce traitement s'applique spécifiquement à l'acier 17-4PH (par exemple, dans les états H900 ou H1150) afin d'atteindre la limite d'élasticité et la dureté visées. Ces paramètres sont déterminés par les exigences de charge finales de la pièce, et non par le procédé d'impression lui-même.
- Pressage isostatique à chaud (HIP) : Il s'agit d'un procédé optionnel haut de gamme qui consiste à appliquer une chaleur intense et une pression de gaz uniforme afin de combler les micro-vides internes. Le procédé HIP est choisi uniquement pour améliorer la résistance à la fatigue à haut nombre de cycles et la ténacité aux chocs.
Usinage de précision
Une surface brute issue de l'impression 3D ne permet pas de respecter les tolérances géométriques (GD&T) requises pour les assemblages dynamiques, les ajustements serrés des roulements ou l'étanchéité aux fluides. Il est indispensable de distinguer clairement les étapes de découpe grossière de celles de finition de précision.
- Séparation et dégrossissage du substrat : Les pièces issues du LPBF sont généralement séparées du plateau d'impression en acier à l'aide d'une scie à ruban ou d'une électroérosion à fil. Les structures de support sont ensuite retirées à l'aide de pinces, de ciseaux ou par fraisage grossier.
- Usinage de caractéristiques fonctionnelles : Les alésages pour goupilles, les filetages et les rainures pour joints toriques doivent être usinés sur une fraiseuse ou un tour à commande numérique. Afin de garantir que l'opérateur puisse respecter les tolérances requises, le modèle CAO envoyé pour l'impression doit inclure Marge d'usinage de 0,5 mm à 1,0 mm sur toutes les surfaces critiques.
- Note d'atelier (fixation des pièces) : L'usinage de pièces imprimées en 3D aux formes complexes et organiques est réputé difficile, car celles-ci ne présentent pas de surfaces de serrage planes et parallèles. Les fabricants de premier plan pallient cette difficulté en Impression 3D de mâchoires souples conformes en polymère sur mesure pour maintenir solidement les pièces métalliques organiques dans des étaux CNC standard sans écraser leurs parois fines.
Traitement de surface
La surface obtenue par impression LPBF ressemble à celle d'un moulage au sable brut (Ra 5–15 µm). Les traitements de surface sont choisis en fonction des exigences esthétiques, de la résistance à la corrosion ou des contraintes liées à la fatigue mécanique.
- Sablage : Le microbillage ou le sablage permet d'éliminer les traces d'oxydation légères et d'obtenir une finition mate uniforme. Il s'agit avant tout d'une opération esthétique.
- Grenaillage : Le bombardement de la surface avec des billes dures induit une couche de contrainte résiduelle de compression. Cela permet de colmater les microfissures superficielles et d'améliorer considérablement la résistance à la fatigue.
- Passivation et électropolissage : Pour l'acier 316L utilisé dans les environnements médicaux ou maritimes, la surface rugueuse issue de l'estampage doit être lissée et nettoyée chimiquement. L'électropolissage élimine les picots microscopiques qui retiennent les agents corrosifs, tandis que la passivation (conformément à la norme ASTM A967) rétablit la couche protectrice d'oxyde de chrome.
- Limites d'accès internes : Les méthodes de polissage classiques ne fonctionnent que sur les surfaces extérieures visibles. Le lissage des canaux de refroidissement conformes internes complexes nécessite le recours à l'usinage par flux abrasif (AFM), ce qui entraîne une augmentation significative des coûts et des délais de fabrication.
Vérifier la qualité par rapport aux exigences réelles de la pièce
Une densité relative élevée (par exemple, 99,5%) ne signifie pas automatiquement qu’une pièce est exempte de défauts critiques. L’assurance qualité pour l’acier inoxydable imprimé en 3D nécessite d’adapter la méthode d’inspection aux risques structurels spécifiques.
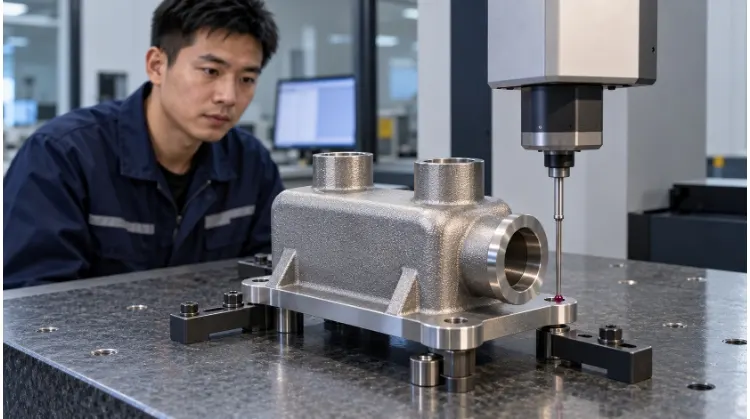
Dimensions et montage
Un contrôle dimensionnel doit être effectué après Tous les traitements thermiques et l’usinage CNC, tels que le détensionnement, le vieillissement et le retrait de frittage, modifient de manière prévisible la géométrie brute issue de l’impression. Utilisez une machine à mesurer tridimensionnelle (MMT) pour vérifier les caractéristiques GD&T critiques, telles que la planéité des faces d’étanchéité et la concentricité des alésages de roulements. Pour les collecteurs ou les pièces consolidées conçues pour remplacer plusieurs sous-composants, les essais d’assemblage physique avec les pièces d’accouplement réelles constituent souvent le moyen le plus fiable de confirmer l’adéquation pratique.
Qualité interne
La fabrication additive peut entraîner l'apparition de défauts internes spécifiques, notamment des vides dus à un manque de fusion (LoF), des pores contenant du gaz de protection piégé ou de la poudre non fusionnée agglomérée à l'intérieur de canaux borgnes.
- Méthodes d'inspection et le piège des coûts : Les contrôles par ultrasons classiques s'avèrent souvent inefficaces en raison de la rugosité de la surface et des géométries complexes des pièces imprimées en 3D. Pour les composants critiques destinés à l'aérospatiale ou soumis à des pressions internes, on recourt à la tomographie assistée par ordinateur (TAC) industrielle afin de vérifier le dégagement des canaux internes et de cartographier la répartition des vides. Toutefois, les équipes chargées des achats doivent être averties : La tomographie industrielle est coûteuse et peut facilement doubler le coût unitaire d'une pièce. À moins que des exigences strictes en matière de sécurité ne l'imposent, il est bien plus rentable de s'appuyer sur des contrôles rigoureux des processus de fabrication, des essais destructifs du premier article et des échantillons témoins co-imprimés pour la validation de la production.
- Gestion des attentes : Ne partez pas du principe qu'une pièce est irréprochable. Une spécification de densité de 99,51 TP3T laisse encore une marge de 0,51 TP3T pour d'éventuels micro-défauts. Précisez les zones où la porosité est strictement interdite (par exemple, à proximité des parois d'étanchéité) plutôt que d'exiger une porosité nulle sur l'ensemble du volume de la pièce.
Tests fonctionnels
Les fiches techniques des matériaux attestent des propriétés de la poudre brute, et non des performances de votre pièce en particulier.
- Essai de traction : Si la résistance mécanique est un critère essentiel, demandez au fournisseur d'imprimer des échantillons de traction standard sur le même plateau d'impression que vos pièces. Les essais effectués sur ces échantillons permettent de vérifier la validité des paramètres d'impression et de traitement thermique pour ce lot spécifique.
- Validation de la pression et de l'étanchéité : Pour les collecteurs et les pièces destinées à la manipulation de fluides, il est obligatoire de procéder à des essais de pression hydrostatique ou à des tests d'étanchéité à l'hélium afin de s'assurer que les parois internes minces sont parfaitement étanches et ne laissent pas s'échapper de fluide par des micropores.
Référence relative à la vérification de la qualité
| Exigences relatives aux pièces | Méthode de vérification | Fiche de livraison standard |
| Composition des matériaux | OES / Spectrométrie sur poudre | Certificat de la poudrière (CoC) |
| Résistance mécanique | Essai de traction sur des échantillons co-imprimés | Rapport d'essais mécaniques (limite d'élasticité, résistance à la traction, allongement) |
| Précision dimensionnelle | CMM / Balayage optique | Rapport d'inspection du premier article (FAI) |
| Contrôle des vides internes / de la poudre | Tomodensitométrie industrielle / Radiographie | Rapport de radiographie par tomodensitométrie |
| Confinement des fluides | Essai de étanchéité hydrostatique ou à l'hélium | Certificat d'essai de pression |
Prêt à demander un devis pour votre prochain projet ?
Chez TZR, nous savons que les décisions en matière de fabrication sont dictées par les coûts, des tolérances strictes et des délais de livraison réalistes. Que votre projet se prête mieux à l'impression 3D métallique, à l'usinage CNC de précision ou à la fabrication sur mesure de pièces en tôle, notre équipe d'ingénieurs peut analyser vos fichiers et vous recommander la solution de fabrication la plus fiable et la plus économique.
Envoyez vos dessins à TZR dès aujourd'hui pour évaluer la fabricabilité de votre conception et obtenir une comparaison directe des coûts et des délais de livraison de vos composants métalliques.