 Italian
 English
 Spanish
 German
 Russian
 French
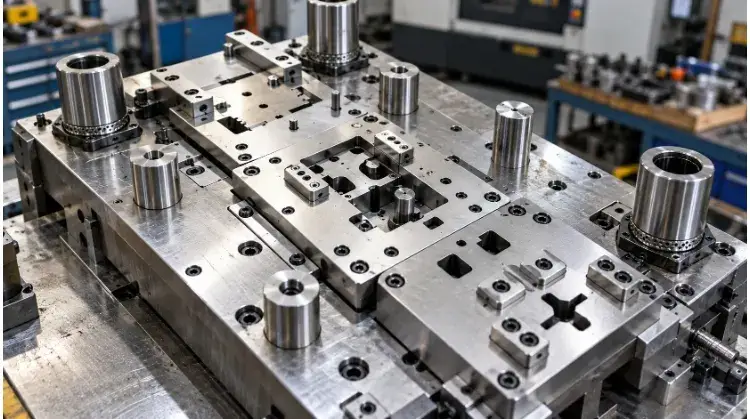
La produzione di utensili e stampi è il processo industriale che consiste nella progettazione e nella realizzazione di stampi, attrezzature e dima su misura utilizzati per il taglio e la formatura delle materie prime, in particolare della lamiera. Essa costituisce la base ingegneristica fondamentale necessaria per la produzione in serie di componenti ad alta precisione con tolleranze costanti.
Nella stampaggio della lamiera, la qualità del pezzo finale non può mai superare la precisione dello stampo. Tuttavia, passare direttamente alla realizzazione di utensili complessi non è sempre la scelta economicamente più vantaggiosa. Che siate un ingegnere impegnato a ottimizzare un progetto in vista della producibilità (DFM) o un responsabile degli acquisti che calcola il costo totale di proprietà, questa guida analizza le variabili concrete che dovete prendere in considerazione prima di approvare un progetto di utensili.
Ecco una breve panoramica dei principi fondamentali:
- Le strategie di lavorazione dipendono dalla geometria del pezzo, dalla stabilità del progetto e dal volume di pareggio. Il taglio laser rimane conveniente per lotti inferiori a 5.000 unità, mentre gli stampi dedicati giustificano in genere il loro costo iniziale quando l'utilizzo annuale previsto supera le 10.000 unità.
- La qualità degli stampi dipende dal coordinamento preciso di diverse fasi di progettazione. La capacità di uno stampo di rispettare tolleranze rigorose è determinata dalla progettazione del pezzo, dalla scelta dell’acciaio per utensili, dalla lavorazione CNC/EDM e da accurati aggiustamenti durante la fase di collaudo.
- Il reparto acquisti deve guardare oltre il preventivo iniziale. Le decisioni relative all'approvvigionamento richiedono un confronto tra i costi iniziali delle attrezzature e i prezzi unitari dei pezzi, tenendo conto dei cicli di manutenzione degli stampi, della disponibilità di punzoni di ricambio e della durata garantita degli stampi (ad esempio, 500.000 contro 1 milione di colpi).
Capire a cosa servono effettivamente gli utensili e gli stampi
Prima di valutare le opzioni di produzione, è utile chiarire la terminologia utilizzata in officina e comprendere come le attrezzature interagiscono fisicamente con la lamiera.
Utensili e stampi: formatura e taglio del metallo
“Attrezzature” è un termine generico del settore manifatturiero che comprende i vari dispositivi fisici utilizzati per la produzione di componenti. In stampaggio della lamiera Quando si parla di "operazioni", solitamente ci si riferisce all'intero gruppo del die attivo piuttosto che ai soli dispositivi di fissaggio passivi.
Una “matrice” è una tipologia specifica di utensile progettato per funzionare all’interno di una pressa al fine di modificare la forma fisica della lamiera. Ad esempio, una matrice di punzonatura taglia il materiale per creare un foro, mentre una matrice di piegatura deforma fisicamente il metallo lungo un asse specifico per creare flange o angoli.
Maschere e dispositivi di fissaggio: guida e posizionamento
Sebbene a volte vengano accomunati agli stampi, le maschere e i dispositivi di fissaggio svolgono funzioni passive ma fondamentali. Essi non modificano fisicamente la forma del metallo, ma fungono piuttosto da supporto al processo di produzione.
Una maschera guida un utensile da taglio verso una posizione specifica, come ad esempio una boccola di foratura che guida una punta per garantire un posizionamento manuale uniforme dei fori. Un dispositivo di fissaggio trattiene saldamente e posiziona un pezzo in un orientamento specifico; viene comunemente utilizzato per garantire la ripetibilità nelle operazioni secondarie, come la lavorazione CNC o la saldatura robotizzata.
Principali componenti dell'encefalo: l'anatomia di un ictus
Uno stampo di stampaggio tipico si basa sul funzionamento coordinato di diversi componenti fondamentali in una frazione di secondo. Il punzone (il componente maschio) esercita una pressione per spingere il materiale all’interno del blocco dello stampo (la cavità femmina), eseguendo il taglio o la formatura vera e propria.
La piastra di separazione mantiene la lamiera in posizione piana durante l'impatto e allontana il materiale dal punzone mentre questo si ritira. Durante l'intero movimento, i perni di guida e le boccole garantiscono che le metà superiore e inferiore dello stampo mantengano un allineamento perfetto, evitando così la scheggiatura dei bordi e assicurando tolleranze strette dei pezzi.
Riferimenti terminologici e strutturali
| Termine | Funzione principale | Applicazione tipica |
| Utensili / Attrezzature | Una vasta categoria di dispositivi fisici utilizzati per la produzione di componenti | Termine generico che comprende matrici, stampi, punte da taglio e dispositivi di fissaggio |
| Morire | Taglia o modella il materiale sotto pressione | Taglio, piegatura e imbutitura della lamiera |
| Maschera | Guida l'utensile di produzione | Foratura e maschiatura manuali |
| Calendario | Posiziona e blocca il pezzo | Fresatura CNC, saldatura robotizzata |
Scegli gli utensili più adatti al tuo pezzo e al volume di produzione
La scelta dell'approccio giusto in materia di attrezzature richiede un equilibrio tra l'investimento iniziale in progettazione e l'efficienza produttiva. La decisione dovrebbe basarsi sui requisiti specifici dei componenti e su proiezioni realistiche dei costi, piuttosto che su ipotesi generiche del settore.
Volume e stabilità del progetto: calcolo del punto di pareggio
Il volume totale è importante, ma gli ingegneri devono anche valutare le dimensioni previste dei lotti, la frequenza degli ordini ricorrenti e la stabilità del progetto del componente. Se si prevede che il progetto di un componente subisca revisioni nei prossimi cicli di produzione, la modifica di uno stampo in acciaio temprato risulta costosa e comporta tempi di fermo significativi. Per prototipi, piccole serie o progetti instabili, l’utilizzo del taglio laser in combinazione con presse piegatrici CNC risulta solitamente più conveniente.
Tuttavia, i team addetti agli acquisti dovrebbero calcolare il punto di pareggio per prendere decisioni basate sui dati. Se uno stampo progressivo costa $15.000 ma riduce il prezzo unitario di $1,50 rispetto alla lavorazione laser, il volume di pareggio è pari a 10.000 unità. Se il progetto è definitivo e l’utilizzo annuale previsto supera tale soglia, gli stampi dedicati diventano la scelta più logica.
Tipi di matrici: correlazione tra complessità e produzione
Esistono diverse configurazioni principali degli stampi e la scelta dipende in larga misura dalla complessità del pezzo, dalle tolleranze richieste e dal modo in cui il materiale deve scorrere attraverso la pressa. Gli stampi a stazione singola eseguono un'operazione per ogni corsa della pressa e richiedono un trasferimento manuale o robotizzato. Gli stampi composti eseguono più operazioni di taglio in un'unica stazione, il che funziona bene per le rondelle piatte che richiedono un'elevata concentricità (spesso mantenendo tolleranze entro ±0,05 mm tra le caratteristiche interne e i bordi esterni).
Stampi progressivi forniscono un nastro continuo di materiale attraverso una sequenza di stazioni, operando a velocità superiori a 60-100 colpi al minuto per ridurre drasticamente i costi di manodopera. Gli stampi a trasferimento funzionano in modo simile, spostando il pezzo attraverso più stazioni, ma il pezzo viene separato dal nastro in una fase precoce e spostato da dita di trasferimento meccaniche. Questo metodo viene solitamente utilizzato per pezzi imbutiti, nei quali un nastro continuo limiterebbe il flusso del materiale e causerebbe strappi.
Compatibilità delle presse: ridurre i rischi in officina
Uno stampo di precisione non può funzionare se non è compatibile con la pressa di stampaggio. Il team di ingegneri deve verificare le specifiche delle attrezzature sin dalle prime fasi della progettazione. La formatura di materiali più spessi o ad alta resistenza richiede presse con un tonnellaggio maggiore e curve energetiche specifiche rispetto all’acciaio dolce standard.
Le dimensioni dello stampo devono essere in linea con i vincoli fisici della pressa, tra cui le dimensioni del piano di lavoro, l’altezza di chiusura (lo spazio libero quando la pressa è completamente chiusa) e la lunghezza della corsa. La mancata considerazione di questi vincoli può causare ritardi nell’allestimento o collisioni catastrofiche dello stampo dovute a disallineamenti nell’altezza di chiusura. La progettazione deve inoltre tenere conto delle modalità di alimentazione del materiale in bobina, della caduta degli scarti attraverso la piastra di appoggio e dell’espulsione in sicurezza dei pezzi finiti.
Guida alla scelta dei tipi di stampi
| Tipo di stampo | Caratteristiche dei componenti idonei | Metodo di alimentazione del materiale | Principali limitazioni |
| A stazione singola | Tagli e piegature semplici, volumi da bassi a medi | Semilavorati lavorati manualmente o con robot | Costo della manodopera per pezzo elevato, produzione lenta |
| Composto | Parti piatte che richiedono una concentricità rigorosa | Alimentazione a strisce o a bobina | Limitato al taglio (non è in grado di eseguire lavorazioni complesse) |
| Progressista | Elementi complessi a più fasi e ad alto volume | Alimentazione continua a bobina | Elevati costi iniziali di attrezzaggio, limitazioni relative alla larghezza delle bobine |
| Trasferimento | Pezzi di grandi dimensioni, imbutiture profonde, geometrie complesse | Dita di trasferimento meccaniche | Tempi di ciclo più lunghi rispetto agli stampi progressivi |
Migliorare la progettazione dei componenti prima di realizzare lo stampo
Modificare il progetto di un componente prima di procedere al taglio dell’acciaio per utensili è il modo più efficace per ridurre i costi degli stampi ed evitare ritardi nella produzione. Gli adeguamenti nell’ambito della progettazione per la producibilità (DFM) mirano a ridurre la complessità degli stampi e a minimizzare il rischio di rottura degli stessi durante lo stampaggio ad alta velocità.
Fori e spaziatura: come evitare la deformazione del materiale
Quando un punzone taglia la lamiera, il materiale circostante subisce sollecitazioni significative. Se i fori sono troppo piccoli o troppo ravvicinati, la parte di lamiera che rimane tra di essi può deformarsi o lacerarsi. Come regola generale, il diametro minimo del foro dovrebbe essere almeno pari allo spessore del materiale (1,0x T) per l’acciaio dolce, oppure 1,2x T per le leghe ad alta resistenza, al fine di evitare la rottura del punzone.
Allo stesso modo, il posizionamento dei fori rispetto alle curve è fondamentale. Se un foro si trova troppo vicino a una linea di curvatura, il materiale subirà una trazione durante il processo di formatura, deformando il foro e rendendolo ovale. Per preservare l’integrità del foro, la distanza dal bordo del foro all’inizio del raggio di piegatura deve essere pari ad almeno 1,5 volte lo spessore del materiale più il raggio di piegatura.
Curve e trazioni: standardizzazione delle caratteristiche
Ogni angolo o raggio di curvatura specifico di un pezzo richiede una sezione dedicata di punzone e matrice. Standardizzare i raggi di piegatura su tutto il pezzo (ad esempio, mantenendo tutti i raggi interni a 1,0x T) riduce il numero di componenti specifici necessari per l’attrezzatura. Ciò abbassa direttamente il costo iniziale di lavorazione, semplifica la manutenzione futura e riduce il numero di pezzi di ricambio che lo stampatore deve tenere in magazzino.
Per i pezzi imbutiti, la profondità e i raggi di transizione determinano il numero di stazioni progressive necessarie. Gli angoli interni acuti richiedono raggi acuti sullo stampo, che fungono da concentratori di sollecitazioni e causano una rapida usura dell’utensile. L’utilizzo di un raggio interno minimo generoso (ad es. ≥0,5x T) consente al metallo di fluire agevolmente nella cavità anziché allungarsi e lacerarsi.
Tolleranze e sistemi di riferimento: come evitare un eccesso di ingegnerizzazione
Le tolleranze strette dovrebbero essere riservate esclusivamente alle superfici di accoppiamento funzionali. Specificare una tolleranza di ±0,05 mm su una flangia piegata non funzionale costringerà il costruttore degli stampi a utilizzare giochi più ridotti e a eseguire frequenti interventi di manutenzione mediante rettifica. Ciò comporta un aumento sia del costo dello stampo che del prezzo unitario rispetto a una tolleranza standard di ±0,2 mm.
È altrettanto importante stabilire punti di riferimento chiari e stabili. I punti di riferimento dovrebbero essere assegnati a caratteristiche non sagomate e stabili — come un foro praticato su una superficie piana — piuttosto che a un bordo sagomato, che è intrinsecamente soggetto a variazioni dovute al ritorno elastico. Ciò garantisce che l’ispezione del pezzo sia ripetibile e rifletta la reale capacità dello stampo.
Segui il processo di produzione di utensili e stampi
La realizzazione di uno stampo è un progetto ingegneristico articolato in più fasi. Si passa dalla simulazione digitale alla lavorazione meccanica dell’acciaio, per culminare in prove pratiche volte a verificare le prestazioni dello stampo.
Progettazione e simulazione di stampi
Il processo inizia con la progettazione del layout del nastro, che determina il modo in cui il materiale in bobina verrà alimentato attraverso ciascuna stazione per massimizzare l’utilizzo del materiale e consentire una corretta espulsione degli scarti. In questa fase, gli ingegneri calcolano i giochi critici tra punzone e matrice, che in genere variano da 8% a 12% dello spessore del materiale per l’acciaio dolce.
Per operazioni di formatura complesse o di imbutitura profonda, i progettisti di stampi utilizzano software di simulazione della formatura (come AutoForm) prima di finalizzare il progetto CAD. Questa prova digitale consente di prevedere l’assottigliamento del materiale, la formazione di grinze e il ritorno elastico, permettendo al team di compensare queste variabili nella geometria dello stampo, anziché dover ricorrere in seguito a costose rilavorazioni fisiche.
Materiali e lavorazione meccanica
La scelta dell’acciaio per utensili dipende interamente dall’usura prevista, dagli urti e dalla durata richiesta dell’utensile. L’acciaio per utensili D2, trattato termicamente a 58-60 HRC, viene solitamente utilizzato per il taglio di componenti in serie di volume medio-alto grazie alla sua eccellente resistenza all’usura. Per le stazioni di formatura soggette a forti impatti, l’acciaio per utensili A2 offre una maggiore tenacità per resistere alla formazione di crepe. Per le produzioni ad altissimo volume, superiori a un milione di colpi, spesso vengono integrati inserti in carburo nel blocco stampo per ridurre al minimo la frequenza di affilatura.
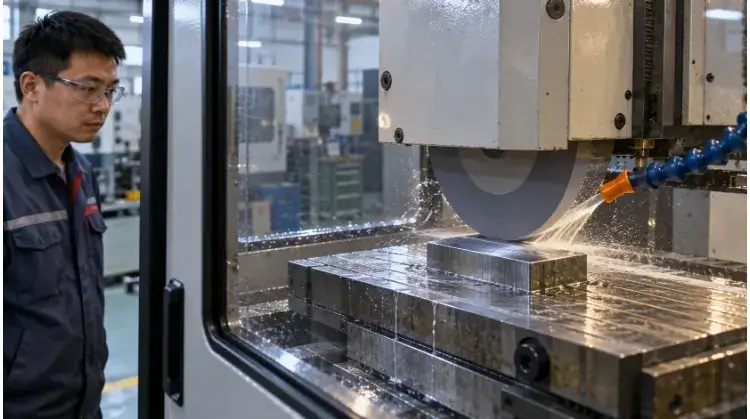
La sequenza di lavorazione è strutturata in modo da tenere conto della deformazione del materiale. I blocchi in acciaio per utensili vengono innanzitutto sottoposti a sgrossatura mediante fresatrici CNC, lasciando un piccolo margine di rettifica, e successivamente sottoposti a trattamento termico sotto vuoto. Poiché il trattamento termico induce lievi variazioni dimensionali, le dimensioni critiche finali vengono poi ricavate mediante elettroerosione a filo (EDM) per ottenere precisioni entro ±0,005 mm.
Montaggio e collaudo
Durante l’assemblaggio, gli attrezzisti montano manualmente i componenti, verificando l’allineamento, i giochi dei perni di guida e assicurandosi che le piastre di estrazione si muovano liberamente. Una volta assemblato, lo stampo viene caricato in una pressa per il primo test fisico, noto come fase T-0 (Tryout Zero). Il ciclo T-0 raramente produce un pezzo perfetto; gli ingegneri valutano la striscia per individuare eventuali problemi di alimentazione, misurano i pezzi per verificarne la precisione dimensionale e controllano che gli scarti metallici cadano in modo pulito.
Se una piegatura a 90 gradi presenta un ritorno elastico di 2 gradi, l’attrezzista rimuove il punzone di formatura e lo rettifica in modo da sovrapiegare il materiale esattamente di 2 gradi. Queste regolazioni vengono verificate nelle successive prove (T-1, T-2) fino a quando lo stampo non produce in modo costante pezzi conformi alle specifiche del disegno. Poiché queste regolazioni meccaniche richiedono una rettifica di precisione e ripetute configurazioni della pressa, la fase di prova rappresenta in genere dal 15% al 20% del tempo totale di realizzazione degli stampi.
Verificare la qualità prima di approvare la produzione
Uno stampo può sembrare perfetto sullo schermo del CAD e montarsi senza problemi sul banco di lavorazione, ma la sua reale efficacia si dimostra solo sotto lo stress di una pressa di stampaggio. La definizione di criteri di accettazione rigorosi e basati su dati concreti impedisce che utensili difettosi entrino nella catena di fornitura e causino problemi di assemblaggio a valle.
Controllo dei componenti: oltre le dimensioni di base
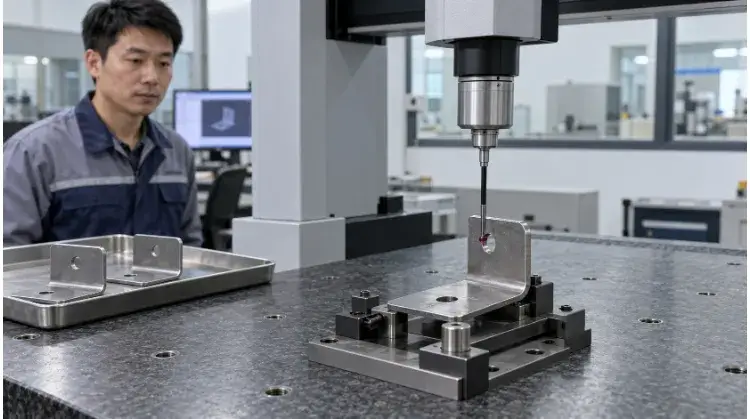
L'ispezione iniziale dei campioni deve attenersi rigorosamente alla revisione del disegno e alle specifiche dei materiali concordate. Oltre a verificare le tolleranze critiche, i tecnici della qualità devono valutare la finitura superficiale, la planarità e le condizioni dei bordi.
Ad esempio, la tranciatura del metallo lascia inevitabilmente una bava. Una regola empirica standard nella produzione prevede che l’altezza della bava non superi i 10% dello spessore del materiale. Se la bava è più grande, ciò indica un gioco improprio tra punzone e matrice o un’usura precoce dell’utensile. Per evitare discussioni soggettive, è opportuno affidarsi a macchine di misura a coordinate (CMM) e comparatori ottici per generare rapporti di ispezione oggettivi, direttamente correlati alle indicazioni GD&T.
Prove di produzione: test di stress dello strumento
Uno stampo che produce un pezzo perfetto a 10 colpi al minuto (SPM) durante una prova manuale potrebbe subire un guasto catastrofico a 60 SPM nella produzione effettiva. Le prove di produzione devono riprodurre esattamente le condizioni reali dell'officina: la bobina di materiale specifica, il tonnellaggio previsto della pressa, le attrezzature di alimentazione automatizzate e la lubrificazione da produzione.
Durante la prova di funzionamento, gli ingegneri prestano attenzione ai guasti dinamici. Monitorano la stabilità dell’alimentazione del nastro, verificano che i residui di scoria cadano in modo pulito senza risalire sulla superficie dello stampo (slug pulling) e registrano eventuali vibrazioni anomale della pressa. Per le quote critiche, spesso si ricorre a una produzione pilota di 30-50 pezzi per calcolare la capacità di processo (Cpk). Un valore di Cpk ≥ 1,33 dimostra che lo stampo è in grado di mantenere le tolleranze in modo costante nel tempo senza richiedere un intervento costante da parte dell’operatore.
Criteri di accettazione: definizione di “completato”
I team addetti agli acquisti e alla progettazione devono concordare su cosa si intenda per “progetto di attrezzaggio completato”. Esiste una chiara distinzione tra i campioni T-0 (i primissimi pezzi ricavati dallo stampo, che quasi sempre richiedono una messa a punto dimensionale), Ispezione del primo articolo (FAI) approvazione (le parti corrispondono perfettamente al disegno) e approvazione finale per la produzione in serie.
Se durante la FAI viene rilevata una non conformità in una dimensione, è necessario che sia stato predefinito il protocollo relativo alla modifica dell’attrezzatura, al nuovo campionamento e alla nuova ispezione. La standardizzazione di questo flusso di lavoro di approvazione garantisce che sia il produttore che l’acquirente dispongano di una base di riferimento documentata prima dell’erogazione del pagamento finale relativo all’attrezzatura.
Lista di controllo standard per l'accettazione degli utensili
| Voce di accettazione | Condizione di prova | Criteri di superamento | Dati obbligatori |
| Precisione dimensionale | Parti misurate a temperatura ambiente | 100% con dimensioni critiche entro i limiti di tolleranza | Rapporto CMM / FAI |
| Qualità dei bordi | Controllo visivo e meccanico | Altezza della bava < 10% dello spessore del materiale | Registro delle ispezioni visive |
| Stabilità dinamica | Esecuzione continua (ad es., 2.000 accessi) | Alimentazione fluida, senza strappi, senza inceppamenti | Video/Registro della prova di produzione |
| Capacità di processo | Oltre 30 pezzi consecutivi | Cpk ≥ 1,33 per le caratteristiche critiche designate | Grafico di controllo statistico di processo (SPC) |
Valutare i costi delle attrezzature e i tempi di consegna
Quando si confrontano i preventivi per gli stampi di diversi produttori, limitarsi a considerare solo il prezzo finale comporta un rischio enorme. I responsabili degli acquisti devono comprendere la composizione dei costi, le implicazioni a lungo termine sulla produzione e le tempistiche realistiche, al fine di evitare spese nascoste e ritardi nel lancio dei prodotti.
Costi iniziali di attrezzaggio: cosa comprende effettivamente il preventivo
Un preventivo per gli utensili va ben oltre il costo dell’acciaio grezzo per utensili. In genere, la lavorazione ad alta precisione (fresatura CNC ed elettroerosione a filo) rappresenta dal 40% al 50% del costo iniziale, mentre la progettazione tecnica e le prove fisiche incidono per un ulteriore 20%-30%.
L’aggiunta di stazioni progressive per forme complesse, che richiedono tolleranze strette di ±0,02 mm, o la progettazione di stampi multicavità (che producono due o più pezzi per corsa) aumenterà drasticamente i tempi di lavorazione con elettroerosione a filo e i costi iniziali. Chiarite sempre cosa è incluso nel preventivo: copre la materia prima per la prova di produzione? Include la spedizione internazionale dei campioni fisici T-1? Chi si fa carico dei costi delle modifiche agli utensili se i primi campioni risultano difettosi?
Costi totali di produzione: l'impatto nascosto della manutenzione
Il costo reale di un pezzo stampato è dato dal prezzo unitario più i costi ammortizzati degli stampi e di manutenzione, spesso indicati come Costo Totale di Proprietà (TCO). L’utilizzo del materiale è un fattore di costo determinante. Se uno stampo progressivo progettato male richiede un nastro di supporto largo che spreca 40% della bobina, lo spreco di materiale a lungo termine supererà rapidamente qualsiasi risparmio iniziale sul prezzo degli stampi.
Inoltre, occorre tenere conto della manutenzione degli utensili. Lo stampaggio di materiali abrasivi come l’acciaio inossidabile richiede frequenti operazioni di affilatura degli stampi e la sostituzione dei componenti soggetti a usura. Uno stampo più economico, realizzato con acciaio per utensili di qualità inferiore, potrebbe farvi risparmiare $2.000 inizialmente, ma costarvi migliaia in tempi di fermo macchina non programmati, ricambi urgenti e mancato rispetto delle scadenze della linea di assemblaggio nel corso del primo anno.
Confronto tra scenari di costo (ipoteza: 50.000 unità EAU, progetto definitivo)
| Fattore di costo | Taglio laser + pressa piegatrice | Stampo a stampaggio progressivo |
| Costo iniziale degli utensili | $0 | $12,500 |
| Prezzo unitario (materiale + manodopera) | $3,50 / pezzo | $0,85 / pezzo |
| Costo totale per 50.000 unità | $175,000 | $55.000 (attrezzature + componenti) |
| Verdetto | Troppo costoso per questa quantità. | Consente un risparmio di $120k nel primo anno. |
Fattori che influenzano i tempi di consegna: T-0 vs. produzione in serie
I tempi di consegna standard per gli utensili variano da 6 a 12 settimane, a causa principalmente dell'approvvigionamento dei materiali, del trattamento termico sotto vuoto e del taglio a filo con elettroerosione a avanzamento lento.
Tuttavia, gli acquirenti devono distinguere tra il “tempo di consegna del primo campione (T-0)” e il “tempo di consegna della produzione in serie”. Se un produttore indica 6 settimane, ciò significa solitamente che i campioni T-0 verranno spediti alla settimana 6. L’esame di tali campioni, l’esecuzione delle modifiche progettuali, la riaffilatura dell’utensile e l’esecuzione della validazione PPAP finale possono facilmente aggiungere altre 3 o 4 settimane. Inoltre, qualsiasi modifica progettuale a metà processo richiesta dall’acquirente interromperà immediatamente la lavorazione e azzererà i tempi di consegna.
Fasi tipiche di un progetto di attrezzature
| Fase del progetto | Tempistiche tipiche | Tappa fondamentale / Risultato |
| 1. Ingegneria e DFM | Settimana 1 – 2 | Approvati il layout definitivo della striscia e il progetto dello strumento in 3D |
| 2. Lavorazione meccanica e trattamento termico | Settimana 3 – 5 | Acciaio per utensili tagliato, temprato e rettificato a finitura |
| 3. Montaggio e prova T-0 | Settimana 6 | Spediti i primi campioni fisici (T-0) per la valutazione |
| 4. Adeguamenti e T-1/PPAP | Settimana 7 – 9 | Strumento messo a punto; certificazione FAI ottenuta; pronto per la produzione in serie |
Nota: per i progetti internazionali, occorre sempre prevedere da 3 a 5 giorni in più per la spedizione urgente (ad es. tramite DHL/FedEx) dei campioni fisici T-0 e FAI alla vostra sede, ai fini della revisione tecnica finale.
Conclusione
Per valutare la produzione di utensili e stampi occorre guardare oltre il prezzo iniziale e considerare il costo totale di proprietà. Lo stampo che sulla carta sembra il più economico spesso si rivela l’utensile più costoso da utilizzare sulla pressa se richiede una rettifica costante, presenta problemi di strappo del pezzo grezzo o ritarda il lancio del prodotto a causa di cicli di collaudo senza fine.
Dando priorità alla progettazione per la fabbricazione (DFM) prima della lavorazione meccanica, scegliendo l’acciaio per utensili più adatto al vostro volume di produzione e insistendo su una rigorosa convalida, vi assicurate che il vostro investimento in utensili funga da motore affidabile per la vostra linea di produzione.
Inviate al team tecnico di TZR i disegni dei vostri componenti, le specifiche dei materiali e il volume di produzione previsto. Il nostro team è in grado di esaminare i requisiti, calcolare i punti di pareggio e discutere un approccio produttivo adeguato e basato sui dati.