 French
 English
 Spanish
 German
 Russian
 Italian
La fabrication d'outils et de matrices est le processus industriel consistant à concevoir et à fabriquer des matrices, des gabarits et des modèles sur mesure utilisés pour découper et former des matières premières, principalement de la tôle. Elle constitue le fondement technique essentiel à la production en série de composants de haute précision présentant des tolérances constantes.
Dans le domaine de l'emboutissage de tôles, la qualité de votre pièce finale ne peut jamais dépasser la précision de votre matrice. Cependant, se lancer directement dans la fabrication d’outillages complexes n’est pas toujours la bonne décision sur le plan financier. Que vous soyez un ingénieur chargé d’optimiser une conception en vue de sa fabricabilité (DFM) ou un responsable des achats calculant le coût total de possession, ce guide passe en revue les variables concrètes que vous devez prendre en compte avant d’approuver un projet d’outillage.
Voici un bref aperçu des principes fondamentaux :
- Les stratégies d'outillage dépendent de la géométrie de la pièce, de la stabilité de la conception et du volume d'équilibre. La découpe au laser reste rentable pour les séries inférieures à 5 000 unités, tandis que les matrices d'estampage dédiées justifient généralement leur coût initial lorsque l'utilisation annuelle prévue dépasse 10 000 unités.
- La qualité des matrices repose sur la coordination précise de plusieurs étapes d'ingénierie. La capacité d'une matrice à respecter des tolérances strictes dépend de la conception de la pièce, du choix de l'acier à outils, de l'usinage CNC/EDM et de réglages minutieux effectués lors des essais.
- Les services d'achats doivent ne pas se limiter au devis initial. Les décisions d'approvisionnement nécessitent de comparer les coûts initiaux d'outillage aux prix unitaires des pièces, tout en tenant compte des cycles d'entretien des matrices, de la disponibilité des poinçons de rechange et de la durée de vie garantie de l'outillage (par exemple, 500 000 coups contre 1 million).
Comprendre le fonctionnement réel des outils et des matrices
Avant d'évaluer les options de production, il est utile de clarifier la terminologie utilisée dans l'atelier et de comprendre comment les équipements interagissent physiquement avec la tôle.
Outils et matrices : formage et découpe du métal
“Outillage« » est un terme général utilisé dans le domaine de la fabrication qui désigne les différents équipements physiques servant à produire des pièces. Dans emboutissage de tôles Dans le domaine des opérations, ce terme désigne généralement l'ensemble complet de la puce active, plutôt que les simples dispositifs de fixation passifs.
Une « matrice » est un type spécifique d'outil conçu pour être utilisé dans une presse afin de modifier la forme physique d'une tôle. Par exemple, une matrice de poinçonnage découpe le matériau pour créer un trou, tandis qu'une matrice de pliage déforme physiquement le métal le long d'un axe spécifique pour créer des rebords ou des angles.
Gabarits et dispositifs de fixation : guidage et positionnement
Bien qu'ils soient parfois classés dans la même catégorie que les matrices, les gabarits et les dispositifs de fixation remplissent des fonctions passives mais essentielles. Ils ne modifient pas physiquement la forme du métal, mais contribuent au processus de fabrication.
Un gabarit guide un outil de coupe vers un emplacement précis, à l'instar d'une douille de perçage qui guide un foret afin de garantir un perçage manuel régulier. Un dispositif de serrage maintient et positionne solidement une pièce à usiner dans une orientation spécifique ; il est couramment utilisé pour garantir la répétabilité des opérations secondaires telles que l'usinage CNC ou le soudage robotisé.
Principaux composants du cœur : l'anatomie d'un AVC
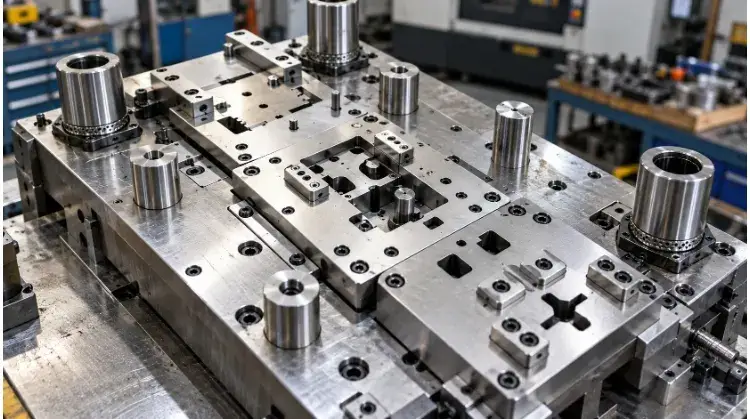
Une matrice d'estampage classique repose sur plusieurs composants essentiels qui fonctionnent de concert en une fraction de seconde. Le poinçon (la partie mâle) exerce une pression pour enfoncer le matériau dans la matrice (la cavité femelle), ce qui permet de réaliser la découpe ou le formage proprement dit.
La plaque de séparation maintient la tôle à plat lors de l'impact et retire la pièce de la matrice lorsque celle-ci se rétracte. Tout au long de ce mouvement, des goupilles de guidage et des douilles garantissent que les moitiés supérieure et inférieure de la matrice restent parfaitement alignées, ce qui évite l'ébréchage des bords et permet de respecter des tolérances strictes sur les pièces.
Référence terminologique et structurelle
| Terme | Fonction principale | Application typique |
| Outil / Outillage | Une vaste catégorie d'équipements utilisés pour la fabrication de pièces | Terme générique désignant les matrices, les moules, les forets et les gabarits |
| Mourir | Découpe ou façonne le matériau sous pression | Découpage, pliage et emboutissage de tôles |
| Gabarit | Guide l'outil de fabrication | Perçage et taraudage manuels |
| Calendrier des rencontres | Permet de positionner et de maintenir la pièce à usiner | Fraisage CNC, soudage robotisé |
Choisissez un outillage adapté à votre pièce et à votre volume de production
Le choix de la bonne approche en matière d'outillage consiste à trouver un juste équilibre entre l'investissement initial en ingénierie et l'efficacité de la production. Cette décision doit être guidée par les exigences spécifiques des pièces et par des prévisions de coûts réalistes, plutôt que par des hypothèses générales propres au secteur.
Volume et stabilité de la conception : calcul du seuil de rentabilité
Le volume total est certes important, mais les ingénieurs doivent également évaluer la taille prévue des lots, la fréquence de renouvellement des commandes et la stabilité de la conception de la pièce. Si la conception d’une pièce est susceptible d’être révisée au cours des prochains cycles de production, la modification d’une matrice en acier trempé s’avère coûteuse et entraîne des temps d’arrêt importants. Pour les prototypes, les petites séries ou les conceptions instables, il est généralement plus rentable de recourir à la découpe laser combinée à des presses plieuses à commande numérique.
Toutefois, les équipes chargées des achats devraient calculer le seuil de rentabilité afin de prendre des décisions fondées sur des données. Si une matrice progressive coûte $15 000 mais permet de réduire le prix unitaire de $1,50 par rapport à la fabrication au laser, le volume de rentabilité est de 10 000 unités. Si la conception est figée et que l'utilisation annuelle prévue dépasse ce seuil, les matrices dédiées deviennent le choix logique.
Types de matrices : adéquation entre complexité et rendement
Il existe plusieurs configurations principales de matrices, et le choix dépend fortement de la complexité de la pièce, des tolérances requises et de la manière dont le matériau doit s'écouler à travers la presse. Les matrices à station unique effectuent une opération par course de presse et nécessitent un transfert manuel ou robotisé. Les matrices composées effectuent plusieurs opérations de découpage en une seule station, ce qui convient bien aux rondelles plates nécessitant une grande concentricité (en maintenant souvent des tolérances de l'ordre de ±0,05 mm entre les éléments internes et les bords extérieurs).
Matrices progressives faire passer une bobine continue de matériau par une succession de postes, fonctionnant à des vitesses supérieures à 60 à 100 courses par minute afin de réduire considérablement les coûts de main-d'œuvre. Les matrices à transfert fonctionnent de manière similaire en déplaçant la pièce à travers plusieurs postes, mais la pièce est séparée de la bobine dès le début et déplacée par des doigts de transfert mécaniques. Cette méthode est généralement utilisée pour les pièces embouties, pour lesquelles une bande continue restreindrait le flux de matière et provoquerait des déchirures.
Compatibilité des presses : réduire les risques en atelier
Une matrice de précision ne peut pas fonctionner si elle n'est pas compatible avec la presse à emboutir. L'équipe d'ingénieurs doit vérifier les caractéristiques techniques de l'équipement dès le début de la phase de conception. Le formage de matériaux plus épais ou à haute résistance nécessite des presses dotées d'un tonnage plus élevé et de courbes d'énergie spécifiques par rapport à l'acier doux standard.
Les dimensions de l'outil doivent respecter les contraintes physiques de la presse, notamment la taille du banc, la hauteur de fermeture (l'espace libre lorsque la presse est complètement fermée) et la longueur de course. Ne pas tenir compte de ces contraintes peut entraîner des retards de mise en place ou des collisions catastrophiques de l'outil dues à des hauteurs de fermeture incompatibles. La conception doit également tenir compte du mode d’alimentation de la bobine, de la manière dont les chutes tombent à travers la plaque d’appui et de la façon dont les pièces finies sont éjectées en toute sécurité.
Guide de sélection des matrices
| Type de matrice | Caractéristiques des pièces adaptées | Méthode d'alimentation en matière première | Principales limites |
| À poste unique | Découpes et pliages simples, volumes faibles à moyens | Ébauches traitées manuellement ou par robot | Coût de main-d'œuvre élevé par pièce, rendement faible |
| Composé | Pièces plates nécessitant une concentricité rigoureuse | Alimentation par bandes ou par bobines | Limité à la découpe (ne permet pas les opérations de formage complexes) |
| Progressiste | Pièces complexes à plusieurs étapes et à grand volume | Alimentation continue en bobines | Coût initial d'outillage élevé, restrictions concernant la largeur des bobines |
| Transfert | Pièces de grande taille, emboutissage profond, géométrie complexe | Doigts de transfert mécaniques | Des temps de cycle plus longs par rapport aux matrices progressives |
Améliorer la conception des pièces avant la fabrication du moule
Modifier la conception d'une pièce avant l'usinage de l'acier à outils est le moyen le plus efficace de réduire les coûts liés aux matrices et d'éviter les retards de production. Les ajustements liés à la conception en fonction de la fabricabilité (DFM) visent principalement à réduire la complexité de l'outillage et à minimiser le risque de rupture des outils lors de l'emboutissage à grande vitesse.
Trous et espacement : éviter la déformation du matériau
Lorsqu'un poinçon découpe une tôle, le matériau environnant subit des contraintes importantes. Si les trous sont trop petits ou trop rapprochés, la partie de tôle qui les relie peut se déformer ou se déchirer. En règle générale, le diamètre minimal des trous doit être au moins égal à l'épaisseur du matériau (1,0 × T) pour l'acier doux, ou 1,2 × T pour les alliages à haute résistance, afin d'éviter la rupture du poinçon.
De même, l'emplacement des trous par rapport aux courbures est déterminant. Si un trou est situé trop près d'une ligne de courbure, le matériau subira une traction pendant le processus de formage, ce qui déformera le trou et lui donnera une forme ovale. Pour préserver l'intégrité du trou, la distance entre le bord du trou et le début du rayon de pliage doit être au moins égale à 1,5 fois l'épaisseur du matériau plus le rayon de pliage.
Coudes et tirants : normalisation des caractéristiques
Chaque angle ou rayon de courbure unique d'une pièce nécessite un ensemble poinçon-matrice spécifique. La standardisation des rayons de pliage sur l’ensemble de la pièce (par exemple, en conservant tous les rayons internes à 1,0x T) réduit le nombre de composants d’outillage spécifiques nécessaires. Cela permet de réduire directement le coût initial d’usinage, de simplifier la maintenance future et de diminuer le nombre de pièces de rechange que l’emboutisseur doit garder en stock.
Pour les pièces embouties en profondeur, la profondeur et les rayons de transition déterminent le nombre de postes progressifs nécessaires. Les angles internes aigus nécessitent des rayons aigus sur la matrice, qui agissent comme des concentrateurs de contraintes et entraînent une usure rapide de l'outil. L'utilisation d'un rayon interne minimal généreux (par exemple, ≥ 0,5x T) permet au métal de s'écouler en douceur dans la cavité plutôt que de s'étirer et de se déchirer.
Tolérances et repères : éviter la surconception
Les tolérances serrées doivent être strictement réservées aux surfaces d'accouplement fonctionnelles. Spécifier une tolérance de ±0,05 mm sur une bride pliée non fonctionnelle obligera l'outilleur à utiliser des jeux plus serrés et à effectuer fréquemment des opérations d'affûtage d'entretien. Cela entraîne une augmentation tant du coût de l'outil que du prix unitaire par rapport à une tolérance standard de ±0,2 mm.
Il est tout aussi important de définir des points de référence clairs et stables. Ces points de référence doivent être attribués à des caractéristiques non formées et stables — telles qu’un trou percé sur une surface plane — plutôt qu’à un bord formé, qui est intrinsèquement soumis à des variations dues au retour élastique. Cela garantit que l’inspection de la pièce est reproductible et reflète la capacité réelle de la matrice.
Suivez le processus de fabrication des outils et des matrices
La fabrication d'une matrice est un projet d'ingénierie en plusieurs étapes. Elle passe de la simulation numérique à l'usinage de l'acier, pour aboutir à des essais concrets visant à vérifier les performances de l'outil.
Conception et simulation de matrices
Le processus commence par la conception du tracé des bandes, qui détermine la manière dont la bobine sera acheminée à travers chaque poste afin d’optimiser l’utilisation du matériau et de permettre une éjection correcte des chutes. À ce stade, les ingénieurs calculent les jeux critiques entre le poinçon et la matrice, qui varient généralement entre 8% et 12% de l’épaisseur du matériau pour l’acier doux.
Pour les opérations de formage complexes ou d'emboutissage profond, les ingénieurs outilleurs utilisent des logiciels de simulation de formage (tels qu'AutoForm) avant de finaliser la conception CAO. Cet essai numérique permet de prévoir l'amincissement du matériau, la formation de plis et le retour élastique, ce qui permet à l'équipe de compenser ces variables dans la géométrie de la matrice plutôt que de devoir recourir ultérieurement à des retouches physiques coûteuses.
Matériaux et usinage
Le choix de l'acier à outils dépend entièrement de l'usure prévue, des chocs subis et de la durée de vie requise de l'outil. L'acier à outils D2, traité thermiquement à 58-60 HRC, est généralement utilisé pour l'usinage de composants en séries de volume moyen à élevé en raison de son excellente résistance à l'usure. Pour les postes de formage soumis à des chocs importants, l’acier à outils A2 offre une meilleure ténacité permettant de résister à la fissuration. Pour les séries à très grand volume dépassant le million de coups, des plaquettes en carbure sont souvent intégrées dans le bloc de matrice afin de réduire au minimum la fréquence d’affûtage.
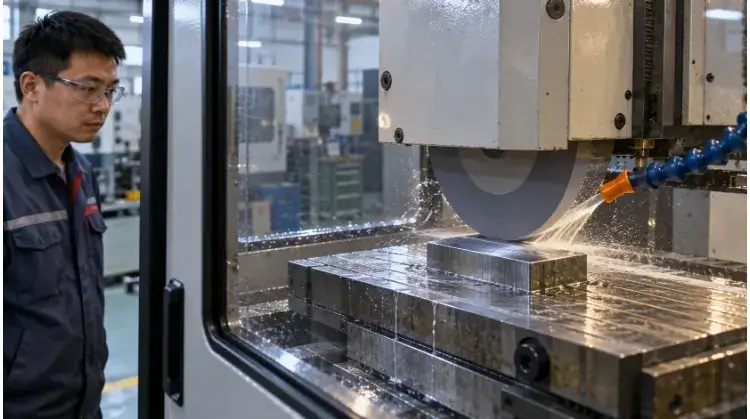
La séquence d'usinage est conçue pour tenir compte de la déformation du matériau. Les blocs d’acier à outils sont d’abord dégrossis à l’aide de fraiseuses CNC, en laissant une petite marge de rectification, puis soumis à un traitement thermique sous vide. Le traitement thermique entraînant de légères variations dimensionnelles, les cotes critiques finales sont ensuite usinées par électroérosion à fil (EDM) afin d’atteindre une précision de ±0,005 mm.
Montage et essai
Lors de l'assemblage, les outilleurs ajustent manuellement les composants, vérifient l'alignement et les jeux des goupilles de guidage, et s'assurent que les plaques d'éjection se déplacent librement. Une fois assemblée, la matrice est chargée dans une presse pour le premier essai physique, appelé phase T-0 (Tryout Zero). Le cycle T-0 produit rarement une pièce parfaite ; les ingénieurs évaluent la bande pour détecter d'éventuels problèmes d'alimentation, mesurent les pièces pour vérifier leur précision dimensionnelle et s'assurent que les chutes de métal tombent proprement.
Si un pli à 90 degrés présente un retour élastique de 2 degrés, l'outilleur retire le poinçon de formage et le rectifie de manière à sur-plier le matériau de 2 degrés exactement. Ces ajustements sont vérifiés lors d’essais successifs (T-1, T-2) jusqu’à ce que la matrice produise systématiquement des pièces conformes aux spécifications du plan. Comme ces ajustements mécaniques nécessitent un meulage de précision et des réglages répétés de la presse, la phase d’essais représente généralement entre 15% et 20% du délai total de fabrication de l’outillage.
Vérifier la qualité avant de valider la production
Une matrice peut sembler parfaite à l'écran de la CAO et s'assembler sans problème sur l'établi d'outillage, mais ses véritables capacités ne sont démontrées que lorsqu'elle est soumise aux contraintes d'une presse à estamper. La mise en place de critères d'acceptation stricts et fondés sur des données concrètes permet d'empêcher que des outils défectueux n'entrent dans votre chaîne d'approvisionnement et ne provoquent des problèmes d'assemblage en aval.
Contrôle des pièces : au-delà des dimensions de base
Le contrôle initial des échantillons doit respecter scrupuleusement la révision des plans et les spécifications des matériaux convenues. Outre la vérification des tolérances critiques, les ingénieurs qualité doivent évaluer l'état de surface, la planéité et l'état des arêtes.
Par exemple, le cisaillage du métal laisse inévitablement une bavure. Une règle empirique courante en fabrication stipule que la hauteur de la bavure ne doit pas dépasser 10% de l'épaisseur du matériau. Si la bavure est plus importante, cela indique un jeu inadéquat entre le poinçon et la matrice ou une usure prématurée de l'outil. Pour éviter toute controverse subjective, utilisez des machines à mesurer tridimensionnelles (MMT) et des comparateurs optiques afin de générer des rapports d'inspection objectifs directement liés aux cotes et tolérances géométriques (GD&T).
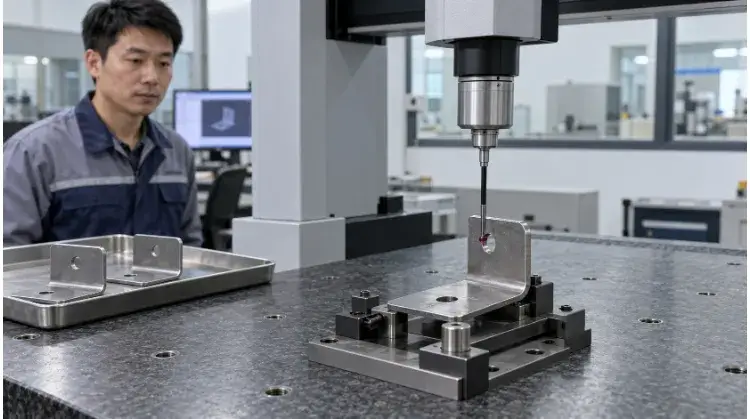
Essais de production : mise à l'épreuve de l'outil
Un outil qui produit une pièce parfaite à une cadence de 10 coups par minute (SPM) lors d'un essai manuel peut présenter une défaillance catastrophique à une cadence de 60 SPM en production réelle. Les essais de production doivent reproduire exactement les conditions réelles de l'atelier : la bobine de matériau spécifique, le tonnage prévu de la presse, l'équipement d'alimentation automatisé et la lubrification adaptée à la production.
Au cours de l'essai, les ingénieurs surveillent les défaillances dynamiques. Ils contrôlent la stabilité de l'alimentation en bandes, vérifient que les chutes tombent proprement sans remonter sur la face de la matrice (« slug pulling ») et enregistrent toute vibration anormale de la presse. Pour les cotes critiques, on recourt souvent à une série pilote de 30 à 50 pièces afin de calculer la capacité du processus (Cpk). Un Cpk ≥ 1,33 prouve que la matrice est capable de maintenir les tolérances de manière constante dans le temps sans nécessiter d’intervention permanente de l’opérateur.
Critères d'acceptation : définir ce que signifie « terminé »
Les équipes chargées des achats et de l'ingénierie doivent s'accorder sur ce qui constitue un projet d'outillage achevé. Il existe une distinction claire entre les échantillons T-0 (les toutes premières pièces issues du moule, qui nécessitent presque toujours des ajustements dimensionnels), Inspection du premier article (FAI) validation (les pièces correspondent parfaitement au plan) et validation finale de la production en série.
Si une cote ne satisfait pas aux exigences lors de l'inspection d'acceptation finale (FAI), la procédure à suivre pour la modification de l'outillage, le rééchantillonnage et la nouvelle inspection doit être prédéfinie. La standardisation de ce processus de validation garantit que le fabricant et l'acheteur disposent tous deux d'une référence documentée avant le déblocage du paiement final relatif à l'outillage.
Liste de contrôle standard pour la réception des outillages
| Élément d'acceptation | Condition de test | Critères de réussite | Enregistrement obligatoire |
| Précision dimensionnelle | Pièces mesurées à température ambiante | 100% de cotes critiques respectant les tolérances | Rapport CMM / FAI |
| Qualité des bords | Contrôle visuel et mécanique | Hauteur de la bavure < 10% de l'épaisseur du matériau | Registre des inspections visuelles |
| Stabilité dynamique | Série continue (par exemple, 2 000 accès) | Alimentation fluide, pas de tirage brusque, pas de bourrages | Vidéo/journal d'essai de production |
| Capacité du processus | Plus de 30 pièces d'affilée | Cpk ≥ 1,33 pour les caractéristiques critiques désignées | Carte de contrôle statistique des processus (SPC) |
Évaluer les coûts d'outillage et les délais de livraison
Lorsqu'on compare les devis d'outillage proposés par différents fabricants, se limiter au prix final représente un risque considérable. Les responsables des achats doivent comprendre la répartition des coûts, les implications à long terme sur la production et les délais réalistes afin d'éviter les dépenses cachées et les retards dans le lancement des produits.
Coûts initiaux d'outillage : ce que couvre réellement le devis
Un devis d'outillage représente bien plus que le simple coût de l'acier à outils brut. En règle générale, l'usinage de haute précision (fraisage CNC et électroérosion à fil) représente entre 40% et 50% du coût initial, tandis que la conception technique et les essais physiques représentent entre 20% et 30% supplémentaires.
L'ajout d'étapes progressives pour les formes complexes, nécessitant des tolérances serrées de ±0,02 mm, ou la conception de matrices à plusieurs cavités (produisant deux pièces ou plus par course) augmentera considérablement la durée de l'électroérosion à fil et les coûts initiaux. Précisez toujours ce qui est inclus dans le devis : couvre-t-il la matière première pour les essais ? Comprend-il les frais d’expédition à l’international pour les échantillons physiques T-1 ? Qui prend en charge le coût des modifications d’outillage si les premiers échantillons s’avèrent défectueux ?
Coûts de production totaux : l'impact caché de la maintenance
Le coût réel d'une pièce emboutie correspond au prix unitaire, majoré des coûts amortis liés à l'outillage et à la maintenance — ce que l'on appelle souvent le coût total de possession (TCO). L'utilisation des matériaux est un facteur de coût majeur. Si une matrice progressive mal conçue nécessite une bande de support large qui gaspille du 40% de la bobine, le gaspillage de matière à long terme dépassera rapidement les économies initiales réalisées sur le prix de l'outillage.
De plus, il faut tenir compte de l'entretien des outils. L'estampage de matériaux abrasifs tels que l'acier inoxydable nécessite un affûtage fréquent des matrices et le remplacement des pièces d'usure. Une matrice moins chère, fabriquée à partir d'un acier à outils de qualité inférieure, pourrait vous faire économiser $2 000 au départ, mais vous coûterait des milliers en temps d'arrêt imprévus des machines, en pièces de rechange commandées en urgence et en retards sur les délais de production de la chaîne de montage au cours de la première année.
Comparaison des scénarios de coûts (hypothèse : 50 000 unités EAU, conception figée)
| Facteur de coût | Découpe au laser + presse plieuse | Matrice d'estampage progressive |
| Coût initial de l'outillage | $0 | $12,500 |
| Prix unitaire (matériel + main-d'œuvre) | $3,50 / pièce | $0,85 / pièce |
| Coût total pour 50 000 unités | $175,000 | $55 000 (outillage + pièces) |
| Verdict | C'est trop cher pour ce volume. | Permet d'économiser 1 TP, 4 T et 120 000 la première année. |
Facteurs influant sur les délais de livraison : T-0 vs. production en série
Les délais de fabrication standard des outillages varient entre 6 et 12 semaines, principalement en raison de l'approvisionnement en matériaux, du traitement thermique sous vide et de la découpe par électroérosion à fil à avance lente.
Cependant, les acheteurs doivent faire la distinction entre le « délai de livraison du premier échantillon (T-0) » et le « délai de production en série ». Si un fabricant indique un délai de 6 semaines, cela signifie généralement que les échantillons T-0 seront expédiés à la sixième semaine. L'examen de ces échantillons, la mise en œuvre des modifications de conception, le réaffûtage de l'outil et la validation finale du PPAP peuvent facilement ajouter 3 à 4 semaines supplémentaires. De plus, toute modification de conception en cours de processus initiée par l'acheteur entraînera immédiatement l'interruption de l'usinage et la remise à zéro du délai de livraison.
Étapes clés typiques d'un projet d'outillage
| Phase du projet | Délais habituels | Étape clé / Résultat |
| 1. Ingénierie et conception pour la fabrication (DFM) | Semaine 1 – 2 | Validation de la disposition finale des bandes et de la conception de l'outil en 3D |
| 2. Usinage et traitement thermique | Semaines 3 à 5 | Acier à outils découpé, trempé et rectifié de finition |
| 3. Réunion et séance d'essai T-0 | Semaine 6 | Envoi des premiers échantillons physiques (T-0) en vue de leur examen |
| 4. Ajustements et T-1/PPAP | Semaines 7 à 9 | Outil mis au point ; certification FAI obtenue ; prêt pour la production en série |
Remarque : pour les projets internationaux, prévoyez toujours un délai supplémentaire de 3 à 5 jours pour l'expédition en express (par exemple, via DHL ou FedEx) des échantillons physiques T-0 et FAI vers votre site en vue de la revue technique finale.
Conclusion
Pour évaluer la fabrication d'outils et de matrices, il ne faut pas se limiter au prix d'achat initial, mais prendre en compte le coût total de possession. La matrice la moins chère sur le papier devient souvent l'outil le plus coûteux sur la presse si elle nécessite un affûtage constant, si elle présente des problèmes d'arrachement des chutes ou si elle retarde le lancement de votre produit en raison de cycles d'essais interminables.
En accordant la priorité à la conception pour la fabrication (DFM) avant l'usinage, en choisissant l'acier à outils adapté à votre volume de production et en exigeant une validation rigoureuse, vous vous assurez que votre investissement en outillage constitue un moteur fiable pour votre chaîne de production.
Envoyez à l'équipe d'ingénierie de TZR les plans de vos pièces, les spécifications des matériaux et le volume de production prévu.. Notre équipe peut analyser les besoins, calculer les seuils de rentabilité et proposer une approche de fabrication adaptée, fondée sur des données.